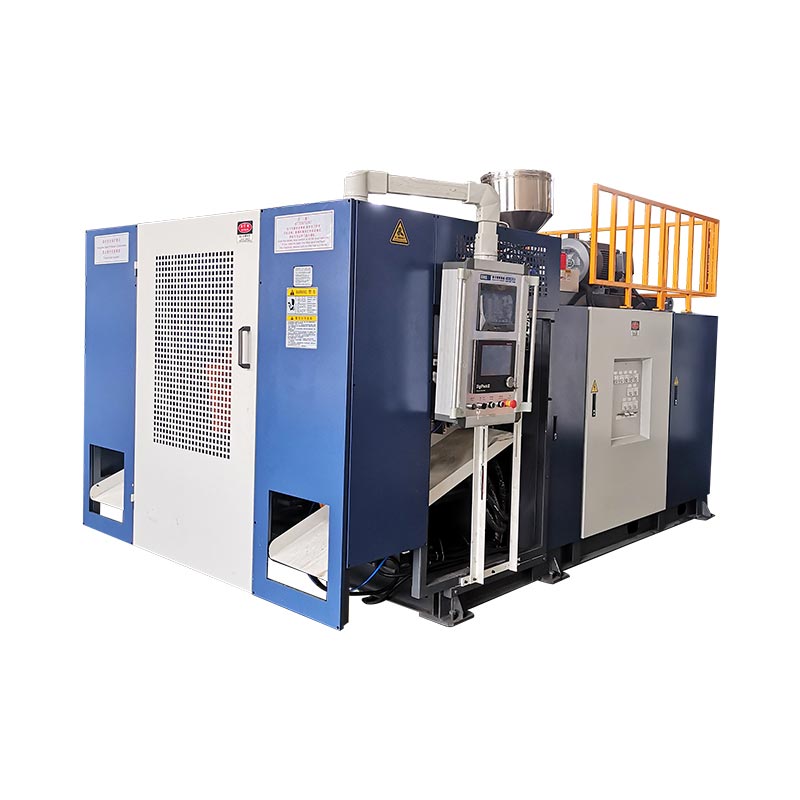
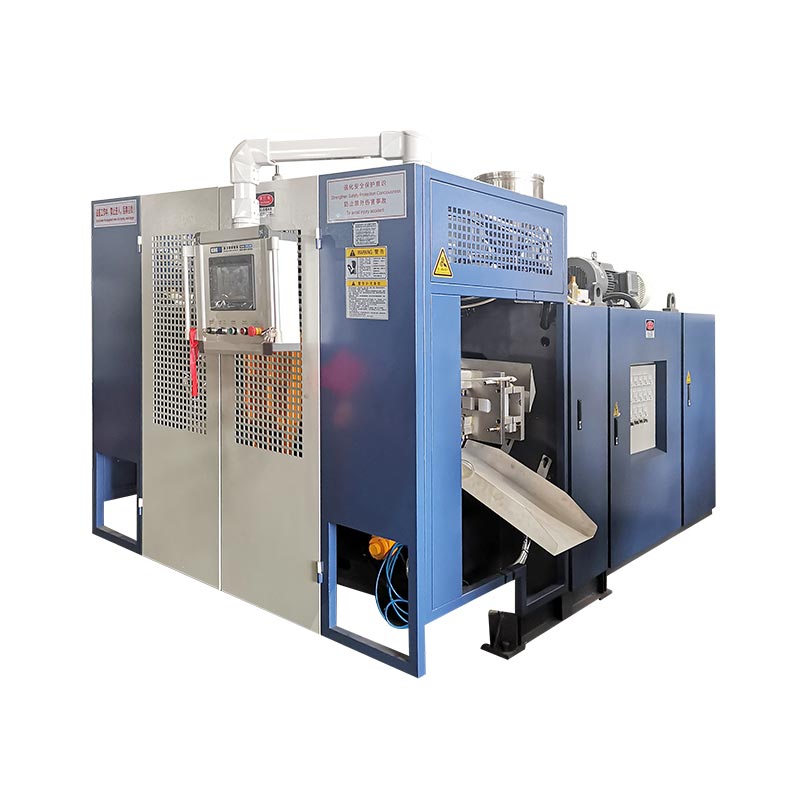
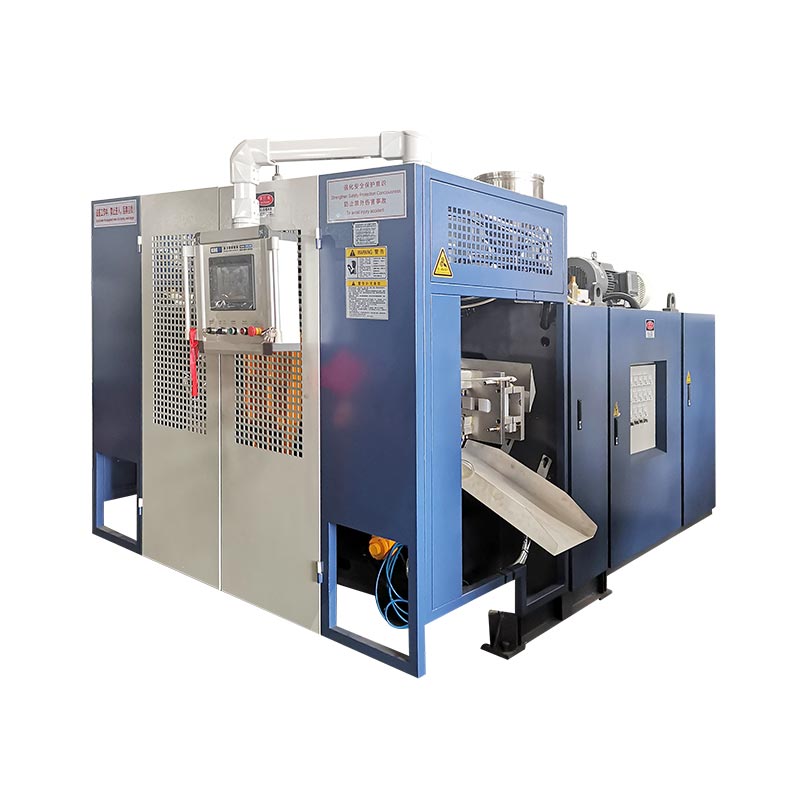
HMI ແມ່ນທັດສະນະຂອງຜູ້ປະຕິບັດງານຂອງຂະບວນການ, ບໍ່ແມ່ນຂະບວນການຂອງມັນເອງ. ອ່ານຄ່າທີ່ກໍານົດໄວ້, ຄໍາຄິດເຫັນຕົວຈິງ, ສະຖານະເຄື່ອງ, ແລະປະຫວັດການປຸກຮ່ວມກັນກ່ອນທີ່ຈະປ່ຽນສູດ.

ສິ່ງທີ່ຫນ້າຈໍ HMI ຕົ້ນຕໍຖືກອອກແບບມາເພື່ອສະແດງ
ຊື່ໜ້າຈໍ ແລະການຈັດວາງແຕກຕ່າງກັນໄປຕາມເຄື່ອງ, ໂປຣແກຣມ PLC, ທາງເລືອກ, ແລະລຸ້ນຄວບຄຸມ. ວຽກພື້ນຖານແມ່ນຄ້າຍຄືກັນ: ເລືອກໂຫມດ, ຄໍາສັ່ງການປະຕິບັດ, ກໍານົດເປົ້າຫມາຍ, ສະແດງຄໍາຄຶດຄໍາເຫັນ, ສະແດງສະຖານະຂອງລໍາດັບ, ແລະບອກຜູ້ປະກອບການວ່າເປັນຫຍັງການດໍາເນີນການຕໍ່ໄປຖືກບລັອກ.
| ກຸ່ມຫນ້າຈໍ | ຂໍ້ມູນທົ່ວໄປ | ຄໍາຖາມຂອງຜູ້ປະຕິບັດງານ |
|---|---|---|
| ຕົ້ນຕໍ / ສະຖານະພາບ | ຮູບແບບ, ສະຖານະວົງຈອນ, ສັນຍານເຕືອນການເຄື່ອນໄຫວ, ຕໍາແຫນ່ງທີ່ສໍາຄັນແລະສະຖານະການການຜະລິດ | ຕອນນີ້ເຄື່ອງກຳລັງເຮັດຫຍັງຢູ່? |
| ການດໍາເນີນງານຄູ່ມື | Mold, blow pin, core pull, carriage, robot, extrusion and auxiliary commands | ກົນໄກນີ້ສາມາດເຄື່ອນທີ່ຢ່າງປອດໄພແລະມັນຕອບສະຫນອງບໍ? |
| ອຸນຫະພູມ | ຄ່າທີ່ກໍານົດໄວ້, ມູນຄ່າຕົວຈິງ, ສະຖານະພາບເຄື່ອງເຮັດຄວາມຮ້ອນ, deviation ສູງ / ຕ່ໍາ | ລະບົບລະລາຍມີຄວາມຫມັ້ນຄົງແລະກຽມພ້ອມບໍ? |
| ການຕັ້ງຄ່າເວລາ | ຄວາມລ່າຊ້າ, ເວລາຟັນ, ເວລາເຮັດຄວາມເຢັນ, ເວລາການເຄື່ອນໄຫວ ແລະປ່ອງຢ້ຽມຕາມລໍາດັບ | ຂັ້ນຕອນເລີ່ມຕົ້ນແລະສິ້ນສຸດໃນຈຸດທີ່ຕັ້ງໄວ້ບໍ? |
| ຄວາມກົດດັນແລະຄວາມໄວ | ຄວາມກົດດັນຫຼືຄວາມໄວຄໍາສັ່ງສໍາລັບການເຄື່ອນໄຫວຂອງໄຮໂດຼລິກທີ່ເລືອກ | ສູດການເຄື່ອນໄຫວແມ່ນເຫມາະສົມສໍາລັບ mold ແລະຂັ້ນຕອນນີ້ບໍ? |
| ການເລືອກຟັງຊັນ | ທາງເລືອກທີ່ຕິດຕັ້ງ ຫຼືເປີດໃຊ້ງານ ແລະເລືອກລໍາດັບອັດຕະໂນມັດ | ໂປຣແກຣມລໍຖ້າທາງເລືອກທີ່ບໍ່ໄດ້ໃຊ້ບໍ? |
| ການປ້ອນຂໍ້ມູນ / ຜົນຜະລິດ | ເຊັນເຊີແລະລັດສະຫຼັບ; ຄໍາສັ່ງອອກ PLC | ຜູ້ຄວບຄຸມເຫັນເງື່ອນໄຂທີ່ຕ້ອງການແລະອອກຄໍາສັ່ງບໍ? |
| ປະຫວັດການປຸກ | ສັນຍານເຕືອນທີ່ມີການເຄື່ອນໄຫວ ແລະກ່ອນໜ້າດ້ວຍເວລາ ຫຼືຄຳສັ່ງ | ຄວາມຜິດອັນໃດເກີດຂຶ້ນກ່ອນ? |
| ຕໍາແຫນ່ງ / calibration | ຕໍາແໜ່ງແຜ່ນ ຫຼືບ່ອນສະສົມ, ຄ່າອ້າງອີງ ແລະຊ່ອງຂໍ້ມູນການປັບທຽບ | ຕໍາແຫນ່ງທີ່ສະແດງກົງກັບຕໍາແຫນ່ງທາງດ້ານຮ່າງກາຍບໍ? |
| ການຄວບຄຸມຄວາມຫນາຂອງຝາ | ຈຸດໂປຣໄຟລ໌, ຄໍາສັ່ງ die-gap, ຫນ້າທີ່ໄຟລ໌ແລະການຕິດຕາມ | ໂປຣໄຟລ໌ສອດຄ່ອງກັບ parison ແລະສ່ວນ? |
ໃຊ້ຄູ່ມືການຂຽນໂປຼແກຼມ parisonສໍາລັບຫນ້າຈໍຄວາມຫນາຂອງຝາ. ບົດຄວາມນີ້ເນັ້ນໃສ່ລໍາດັບເຄື່ອງຈັກທີ່ກວ້າງກວ່າ.
ອ່ານຄ່າທີ່ກໍານົດໄວ້ແລະມູນຄ່າຕົວຈິງເປັນຄູ່
ຄ່າທີ່ກໍານົດໄວ້ແມ່ນຄໍາຮ້ອງຂໍ. ມູນຄ່າຕົວຈິງແມ່ນຄໍາຄິດເຫັນ. ເມື່ອພວກເຂົາບໍ່ເຫັນດີ, ການປ່ຽນແປງຄໍາຮ້ອງຂໍອາດຈະເຊື່ອງອາການໂດຍບໍ່ມີການຊອກຫາຄວາມຜິດ.
ສໍາລັບເຂດອຸນຫະພູມ, ທໍາອິດກວດເບິ່ງວ່າຜົນຜະລິດຂອງເຄື່ອງເຮັດຄວາມຮ້ອນໄດ້ຖືກສັ່ງ. ຖ້າຄ່າທີ່ກໍານົດໄວ້ແມ່ນສູງກວ່າມູນຄ່າຕົວຈິງແຕ່ຜົນຜະລິດຍັງປິດ, ກວດສອບການອະນຸຍາດ, ສະຖານະປຸກ, ເຫດຜົນຂອງຜົນຜະລິດ, ສາຍໄຟ, contactor ຫຼື relay ສະພາບແຂງຕາມການນໍາໃຊ້. ຖ້າຜົນຜະລິດເປີດຢູ່ແຕ່ອຸນຫະພູມບໍ່ເພີ່ມຂຶ້ນ, ໃຫ້ກວດເບິ່ງວົງຈອນເຄື່ອງເຮັດຄວາມຮ້ອນແລະສະຖານທີ່ເຊັນເຊີ. ຖ້າອຸນຫະພູມຈິງເກີນ, ກວດເບິ່ງການປັບ, ການຕິດຕໍ່ຂອງເຊັນເຊີ, ການສະຫຼັບຮາດແວ, ຄວາມເຢັນແລະການປ່ຽນແປງສູດທີ່ຜ່ານມາ.
ເຫດຜົນດຽວກັນໃຊ້ກັບຕໍາແຫນ່ງ. ຄໍາສັ່ງເປີດ mold ບໍ່ແມ່ນຫຼັກຖານສະແດງວ່າ platen ຍ້າຍ. ປຽບທຽບສະຖານະການຄໍາສັ່ງ, ການໂຕ້ຕອບຂອງເຊັນເຊີ, ຄວາມກົດດັນຂອງໄຮໂດຼລິກ, interlocks ແລະກົນໄກທາງດ້ານຮ່າງກາຍ.

ລຳດັບການແກ້ໄຂບັນຫາສັນຍານເຕືອນເຈັດຂັ້ນຕອນ
- ເຮັດໃຫ້ພື້ນທີ່ປອດໄພ.ຢຸດການເຄື່ອນໄຫວອັດຕະໂນມັດຖ້າສະພາບດັ່ງກ່າວສາມາດທໍາລາຍອຸປະກອນຫຼືເຮັດໃຫ້ບຸກຄົນໃດຫນຶ່ງ. ປະຕິບັດຕາມຂັ້ນຕອນການອະນຸມັດຂອງພືດ.
- ບັນທຶກສຽງປຸກທຳອິດ.ຖ່າຍຮູບຫຼືຂຽນຂໍ້ຄວາມ, ເວລາ, ຮູບແບບ, ຜະລິດຕະພັນ, ສູດ, ຂັ້ນຕອນຮອບວຽນແລະເຫດການກ່ອນຫນ້າໃດໆ. ສັນຍານເຕືອນຕໍ່ມາອາດຈະເປັນຜົນສະທ້ອນ.
- ຢ່າຣີເຊັດທັນທີ.ຣີເຊັດສາມາດລຶບຂໍ້ຄຶດທີ່ດີທີ່ສຸດໄດ້. ອ່ານປະຫວັດການປຸກແລະສັງເກດວ່າເງື່ອນໄຂໃດທີ່ລົ້ມເຫລວກ່ອນ.
- ກໍານົດສະພາບທີ່ຂາດຫາຍໄປ.ກໍານົດວ່າລໍາດັບແມ່ນລໍຖ້າອຸນຫະພູມກຽມພ້ອມ, ກອງປິດ, ຕໍາແຫນ່ງ mold, ຕໍາແຫນ່ງສະສົມ, ຄວາມກົດດັນອາກາດ, ຄວາມກົດດັນບົບໄຮໂດຼລິກ, ວັດສະດຸ, ເຮືອນຫຸ່ນຍົນ, ຫຼືອະນຸຍາດອື່ນ.
- ປຽບທຽບສະຖານະ HMI ກັບເຄື່ອງ.ຖ້າຫນ້າຈໍບອກວ່າປິດການຈໍາກັດ, ກວດເບິ່ງອຸປະກອນ, ເປົ້າຫມາຍ, ສາຍແລະການຈັດຕໍາແຫນ່ງ. ຖ້າໜ້າຈໍບອກວ່າມັນເປີດຢູ່ ແຕ່ສະຖານະທາງກາຍະພາບບໍ່ເຫັນດີ, ໃຫ້ຢຸດ ແລະກວດສອບ.
- ໃຊ້ໂຫມດຄູ່ມືພຽງແຕ່ພາຍໃນຂັ້ນຕອນ.ເຄື່ອນໄຫວເທື່ອລະກົນໄກ, ໂດຍມີພື້ນທີ່ທີ່ຖືກຕ້ອງຊັດເຈນ ແລະ ການປົກປ້ອງທີ່ຕ້ອງການທັງໝົດມີການເຄື່ອນໄຫວ. ຢ່າໃຊ້ຄໍາສັ່ງຄູ່ມືເພື່ອທໍາລາຍ interlock ທີ່ບໍ່ໄດ້ຮັບການແກ້ໄຂ.
- ກວດສອບການສ້ອມແປງ.ລ້າງສາເຫດ, ຕັ້ງຄ່າໃຫມ່ຄັ້ງດຽວ, ດໍາເນີນການກວດສອບຄູ່ມືທີ່ຄວບຄຸມ, ຫຼັງຈາກນັ້ນສັງເກດເຫັນຮອບວຽນອັດຕະໂນມັດຫຼາຍໆຄັ້ງກ່ອນທີ່ຈະສົ່ງເຄື່ອງກັບຄືນສູ່ການຜະລິດປົກກະຕິ.
ໜ້າຈໍປ້ອນຂໍ້ມູນ ແລະ ຜົນຜະລິດໃຫ້ແຄບຄວາມຜິດແນວໃດ
ໜ້າຈໍປ້ອນຂໍ້ມູນສະແດງສິ່ງທີ່ PLC ໄດ້ຮັບຈາກເຊັນເຊີ, ສະວິດ ແລະລະບົບພາຍນອກ. ຫນ້າຈໍຜົນຜະລິດສະແດງໃຫ້ເຫັນສິ່ງທີ່ຄໍາສັ່ງ PLC. ຮ່ວມກັນ, ພວກເຂົາຊ່ວຍແຍກບັນຫາລໍາດັບອອກຈາກບັນຫາອຸປະກອນພາກສະຫນາມ.
| ການສັງເກດການ | ສິ່ງທີ່ມັນແນະນໍາ | ການກວດກາຄັ້ງຕໍ່ໄປ |
|---|---|---|
| ເຊັນເຊີທາງດ້ານຮ່າງກາຍມີການປ່ຽນແປງ, ການປ້ອນຂໍ້ມູນບໍ່ໄດ້ | ເຊັນເຊີ, ການຈັດຮຽງ, ການສະໜອງ, ສາຍໄຟ ຫຼືບັນຫາຊ່ອງປ້ອນຂໍ້ມູນ | ກວດກາອຸປະກອນ ແລະວົງຈອນໂດຍໃຊ້ຮູບແຕ້ມໄຟຟ້າ |
| ການປ້ອນຂໍ້ມູນທີ່ຕ້ອງການມີຢູ່, ຜົນຜະລິດບໍ່ເຄີຍເປີດ | ອີກອັນໜຶ່ງທີ່ອະນຸຍາດ, ໂໝດ, ໂມງຈັບເວລາ, ໂມງປຸກ ຫຼື ລຳດັບເງື່ອນໄຂແມ່ນການຂັດຂວາງຄຳສັ່ງ | ທົບທວນສະຖານະຂອງລໍາດັບແລະເງື່ອນໄຂທີ່ກ່ຽວຂ້ອງທັງຫມົດ |
| ຜົນອອກມາຈະເປີດ, ຕົວກະຕຸ້ນບໍ່ເຄື່ອນໄຫວ | ອຸປະກອນການຜະລິດ, ປ່ຽງ, ຂັບ, ການສະຫນອງໄຮໂດລິກ / pneumatic ຫຼືຂໍ້ຈໍາກັດກົນຈັກ | ກວດເບິ່ງຄໍາສັ່ງຢູ່ໃນອຸປະກອນພາກສະຫນາມແລະກວດກາເສັ້ນທາງພະລັງງານ |
| ການເຄື່ອນໄຫວເກີດຂຶ້ນ, ຕໍາແຫນ່ງບໍ່ເຄີຍຢືນຢັນ | ຈໍາກັດສະວິດ, transducer, ເປົ້າຫມາຍ, ການປັບຫຼືບັນຫາຄໍາຄຶດຄໍາເຫັນການປ້ອນຂໍ້ມູນ | ປຽບທຽບຕໍາແຫນ່ງທາງດ້ານຮ່າງກາຍກັບຄ່າຄໍາຄຶດຄໍາເຫັນ |
| ສັນຍານເຕືອນຊ້ຳໆຢູ່ທີ່ຈຸດວົງຈອນດຽວກັນ | ໄລຍະເວລາ, ຕໍາແຫນ່ງຫຼືຂະບວນການຊ້ໍາກັນ | ແນວໂນ້ມມູນຄ່າທີ່ກ່ຽວຂ້ອງແລະກວດສອບການຫັນປ່ຽນລໍາດັບທີ່ແນ່ນອນ |
ຫນ້າທີ່ຜົນບັງຄັບໃຊ້, ຖ້າມີ, ເປັນຂອງພະນັກງານບໍາລຸງຮັກສາທີ່ໄດ້ຮັບການຝຶກອົບຮົມ. ການເສີມສ້າງຜົນຜະລິດທີ່ຢູ່ນອກລໍາດັບປົກກະຕິສາມາດສ້າງການເຄື່ອນໄຫວທີ່ບໍ່ຄາດຄິດຫຼືທໍາລາຍການຂັດຂວາງຂະບວນການ.
ທັດສະນະຂອງໂຮງງານ: ຄວບຄຸມສູດ, ບໍ່ພຽງແຕ່ເຄື່ອງຈັກ
“ຄວາມຜິດຂອງເຄື່ອງຈັກ” ທີ່ເກີດຂຶ້ນຊ້ຳໆຫຼາຍຄັ້ງເລີ່ມຕົ້ນເປັນການປ່ຽນແປງສູດທີ່ບໍ່ມີເອກະສານ. ການປ່ຽນແປງຄັ້ງທີສອງຈະສືບທອດອຸນຫະພູມ, ຄວາມລ່າຊ້າ, ຄວາມໄວ, ຄວາມກົດດັນ ຫຼືໂປຣໄຟລ໌ທີ່ແຕກຕ່າງ ແຕ່ບໍ່ມີບັນທຶກວ່າເປັນຫຍັງມັນປ່ຽນແປງ. ສັນຍານເຕືອນກາຍເປັນຜົນສະທ້ອນທີ່ສັງເກດເຫັນທໍາອິດ.
ບັນທຶກໂຮງງານປະຕິບັດປະກອບມີຈໍານວນຜະລິດຕະພັນແລະແມ່ພິມ, ຮູບແບບເຄື່ອງຈັກ, ຊັ້ນວັດສະດຸ, ການປັບປຸງສູດທີ່ໄດ້ຮັບການອະນຸມັດ, ຜູ້ປະກອບການ, ວັນທີ, ເຫດຜົນການປ່ຽນແປງ, ມູນຄ່າເກົ່າ, ມູນຄ່າໃຫມ່, ຜົນໄດ້ຮັບການວັດແທກແລະການອະນຸມັດ. ປົກປ້ອງສູດອາຫານຕົ້ນສະບັບແລະໃຫ້ຜູ້ປະກອບການປັບສະເພາະຂົງເຂດທີ່ຕ້ອງການໂດຍພາລະບົດບາດຂອງເຂົາເຈົ້າ.
ສຳຮອງຂໍ້ມູນໄຟລ໌ທີ່ໝັ້ນຄົງຫຼັງຈາກການມອບໝາຍ ແລະຫຼັງຈາກການປ່ຽນແປງຂະບວນການອະນຸມັດ. ຖ້າຄ່າໃດນຶ່ງບໍ່ມີຫົວໜ່ວຍເອກະສານ, ຊ່ວງທີ່ປອດໄພ ຫຼືຟັງຊັນ, ຢືນຢັນມັນດ້ວຍເອກະສານທາງໄຟຟ້າ ແລະຂະບວນການກ່ອນທີ່ຈະແກ້ໄຂມັນ. ປະຈຸບັນຂອງ Kinggleໜ້າບໍລິການຫຼັງການຂາຍຍັງອະທິບາຍເຖິງການຝຶກອົບຮົມ ແລະການຊ່ວຍເຫຼືອດ້ານການປ້ອງກັນ, ບຳລຸງຮັກສາ; ການຮອງຮັບສະເພາະເຄື່ອງຄວນໃຊ້ໝາຍເລກຊີຣຽວ ແລະເວີຊັນຊອບແວຕົວຈິງ.
ຄຳຖາມທີ່ມັກຖາມເລື້ອຍໆ
ເປັນຫຍັງເຄື່ອງຈະບໍ່ເລີ່ມຕົ້ນໃນໂຫມດອັດຕະໂນມັດ?
ລໍາດັບອາດຈະລໍຖ້າຄວາມປອດໄພ, ອຸນຫະພູມ, ຕໍາແຫນ່ງ, ຄວາມກົດດັນ, ວັດສະດຸ, ຫຸ່ນຍົນ, ຫຼືສະພາບຂອງຮູບແບບ. ອ່ານສັນຍານເຕືອນທີ່ເຮັດວຽກທໍາອິດແລະກວດເບິ່ງວັດສະດຸປ້ອນທີ່ກ່ຽວຂ້ອງແທນທີ່ຈະກົດເລີ່ມຕົ້ນເລື້ອຍໆ.
ຂ້ອຍສາມາດຣີເຊັດໂມງປຸກ ແລະສືບຕໍ່ການຜະລິດໄດ້ບໍ?
ພຽງແຕ່ຫຼັງຈາກສາເຫດແມ່ນເຂົ້າໃຈ, ພື້ນທີ່ມີຄວາມປອດໄພ, ແລະສະພາບທີ່ກ່ຽວຂ້ອງໄດ້ຮັບການຟື້ນຟູ. ຣີເຊັດຊ້ຳໆສາມາດເຊື່ອງຄວາມຜິດຊົ່ວຄາວ ຫຼືເຮັດໃຫ້ເກີດຄວາມເສຍຫາຍຕໍ່ອຸປະກອນ.
ຄວາມແຕກຕ່າງລະຫວ່າງວັດສະດຸປ້ອນ ແລະຜົນຜະລິດແມ່ນຫຍັງ?
ການປ້ອນຂໍ້ມູນແມ່ນສັນຍານທີ່ PLC ໄດ້ຮັບ, ເຊັ່ນ: ສະວິດທີ່ຈໍາກັດຫຼືເງື່ອນໄຂຄວາມກົດດັນ. ຜົນຜະລິດແມ່ນຄໍາສັ່ງທີ່ PLC ສົ່ງ, ເຊັ່ນ: ພະລັງງານປ່ຽງ, ເຄື່ອງເຮັດຄວາມຮ້ອນຫຼືການຄວບຄຸມໄດ.
ເປັນຫຍັງອຸນຫະພູມຕົວຈິງຈຶ່ງແຕກຕ່າງຈາກອຸນຫະພູມທີ່ກໍານົດໄວ້?
ເຂດດັ່ງກ່າວອາດຈະຍັງອົບອຸ່ນ, ຄວາມເຢັນ, ຖືກລົບກວນໂດຍການໄຫຼຂອງວັດສະດຸ, ຈໍາກັດໂດຍຄວາມຜິດ, ຫຼືໄດ້ຮັບຜົນກະທົບຈາກບັນຫາເຊັນເຊີ, ເຄື່ອງເຮັດຄວາມຮ້ອນ, ສະຫຼັບຫຼືການປັບ. ກວດເບິ່ງສະຖານະຜົນຜະລິດແລະເຂດທາງດ້ານຮ່າງກາຍກ່ອນທີ່ຈະປ່ຽນຄ່າທີ່ກໍານົດໄວ້.
ໜ້າຈໍ Kinggle HMI ທັງໝົດແມ່ນຄືກັນບໍ?
ບໍ່ມີ. ໜ້າຈໍ ແລະ ໜ້າວຽກທີ່ມີຢູ່ແຕກຕ່າງກັນກັບຕົວແບບເຄື່ອງ, ທາງເລືອກ, ໂປຣແກຣມ PLC, ຕົວຄວບຄຸມຄວາມໜາຂອງຝາ ແລະ ການແກ້ໄຂຊອບແວ.