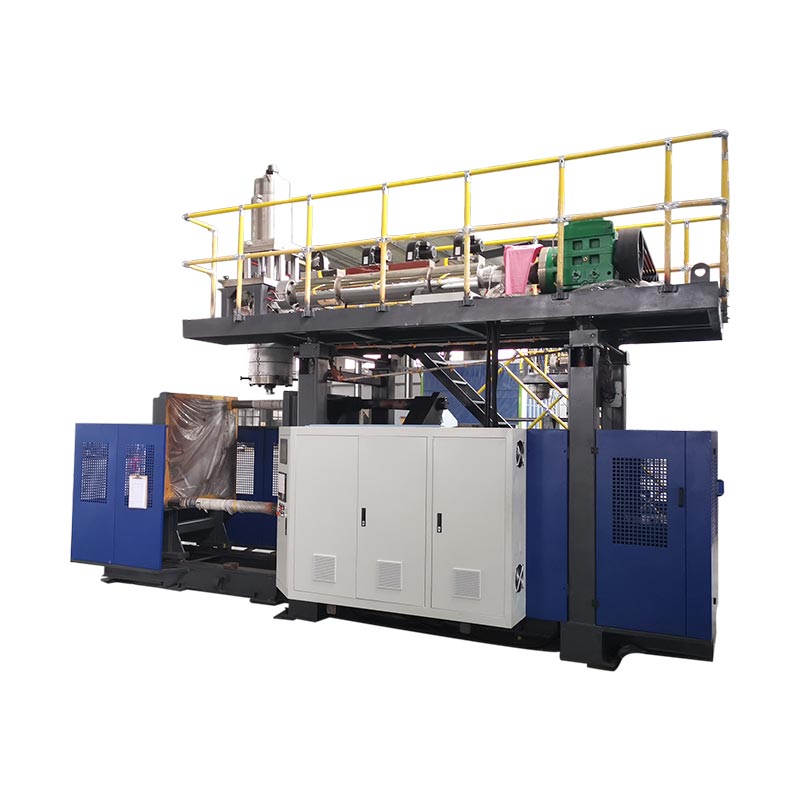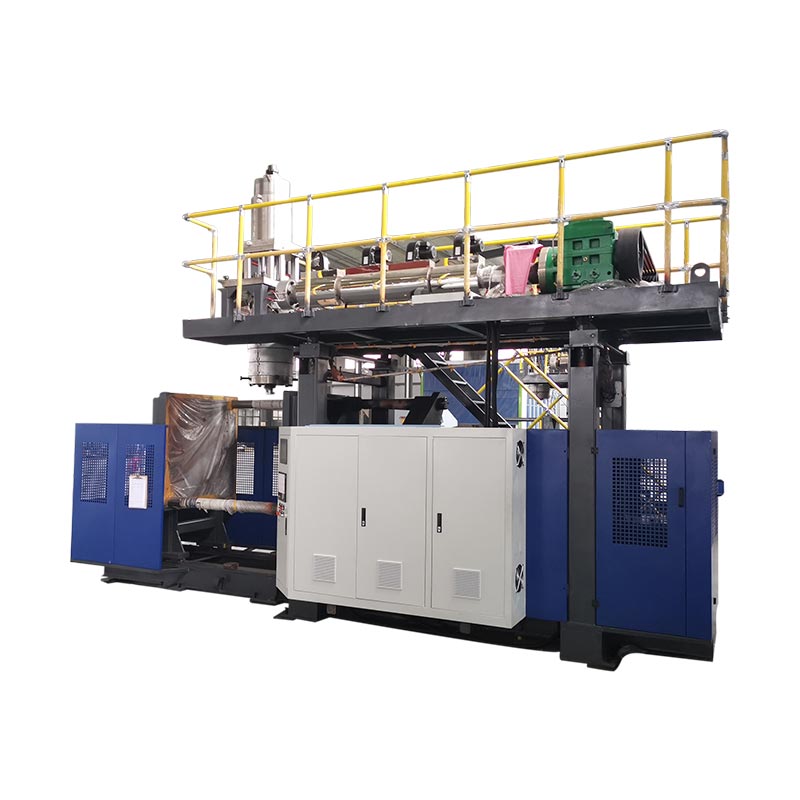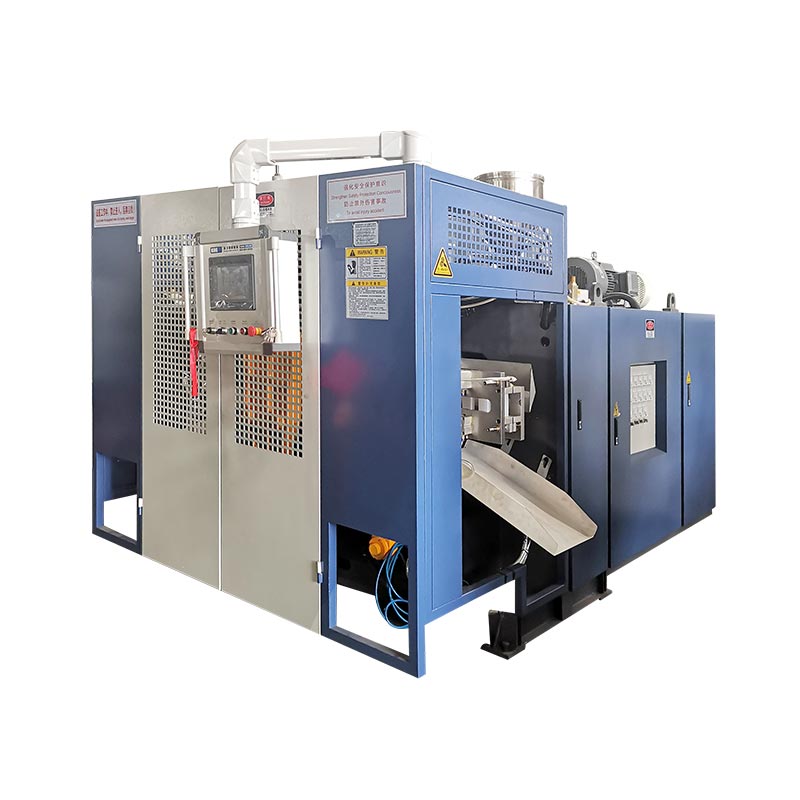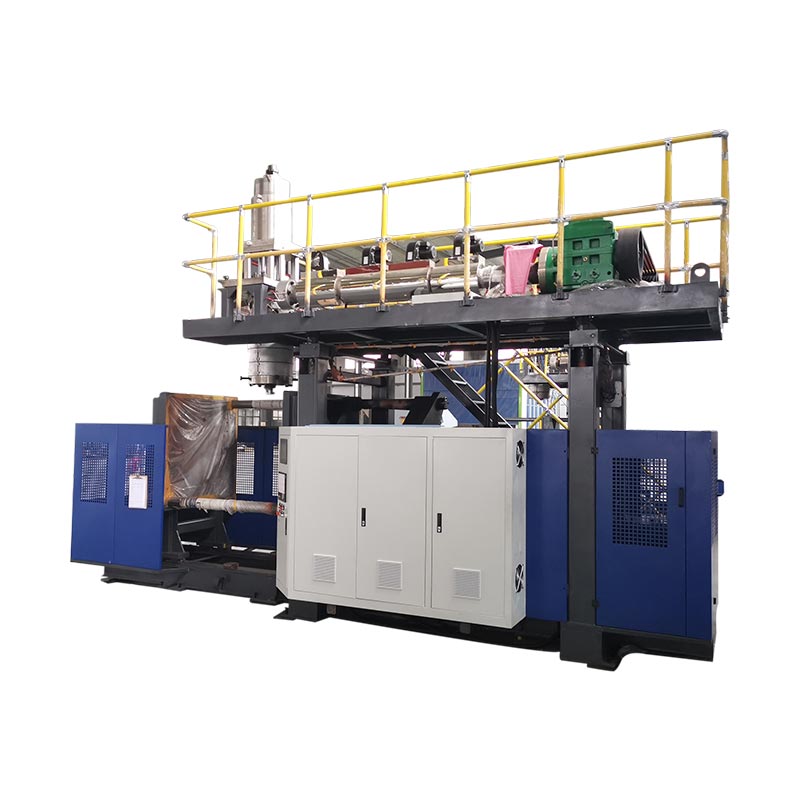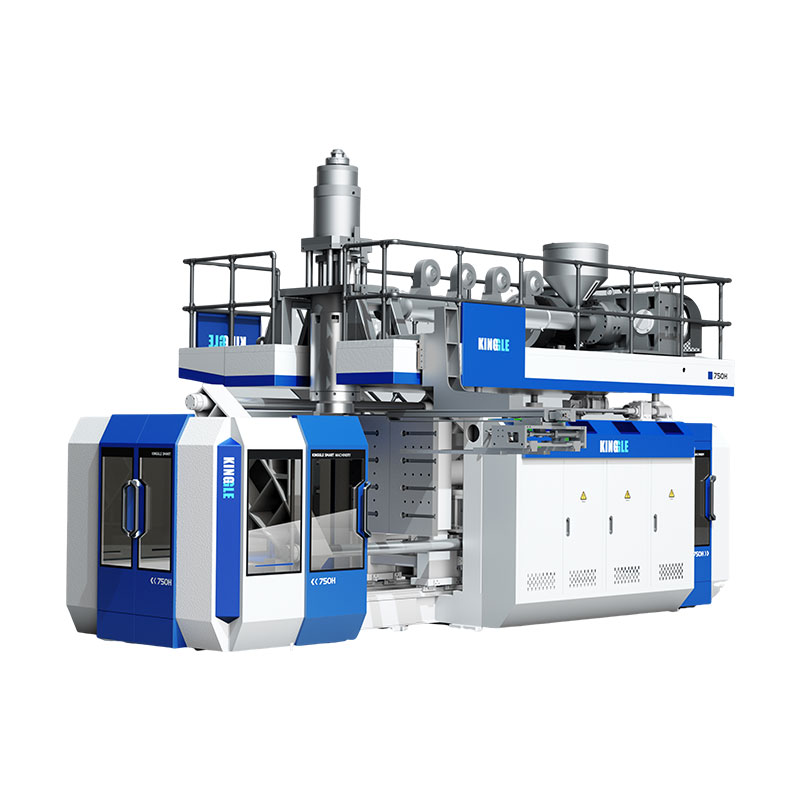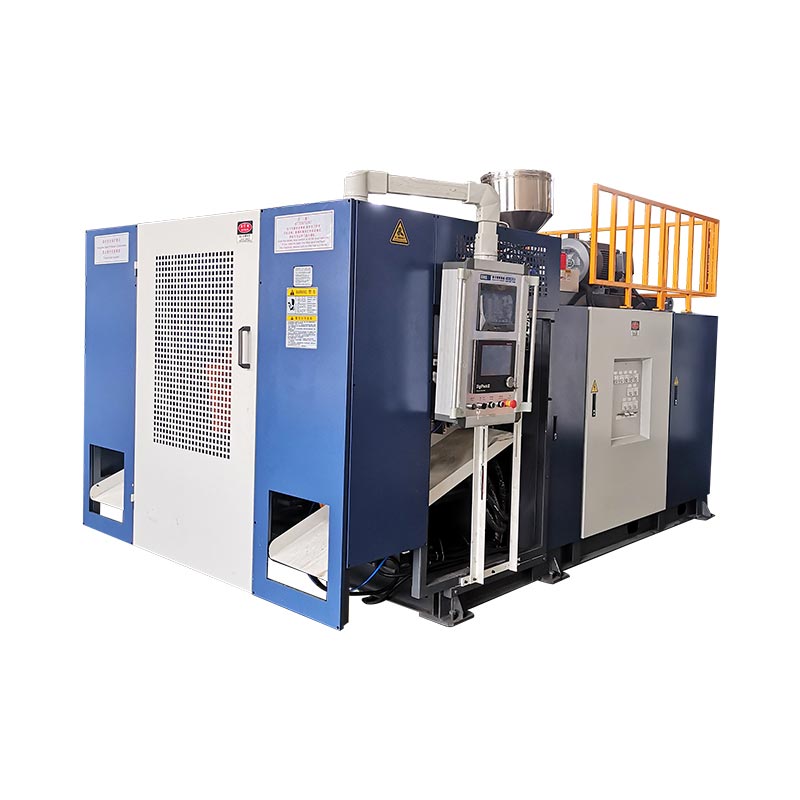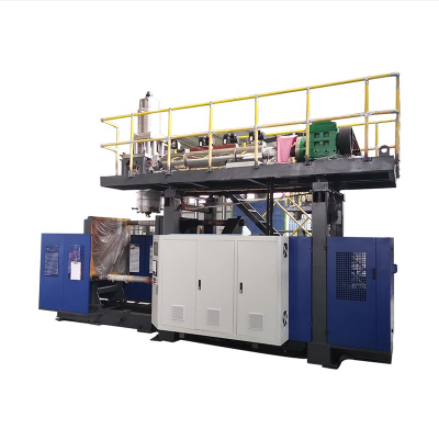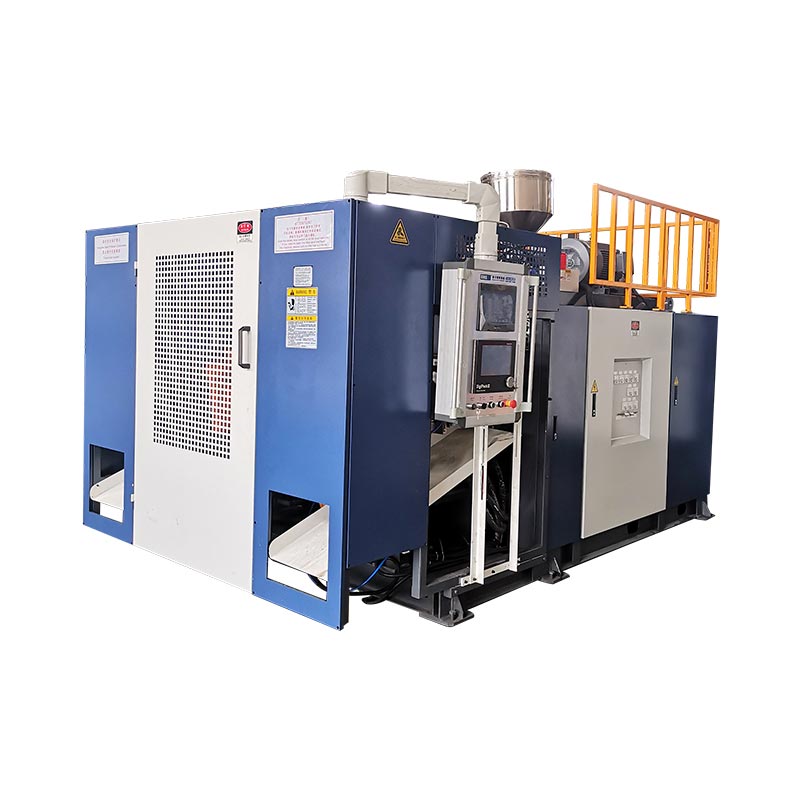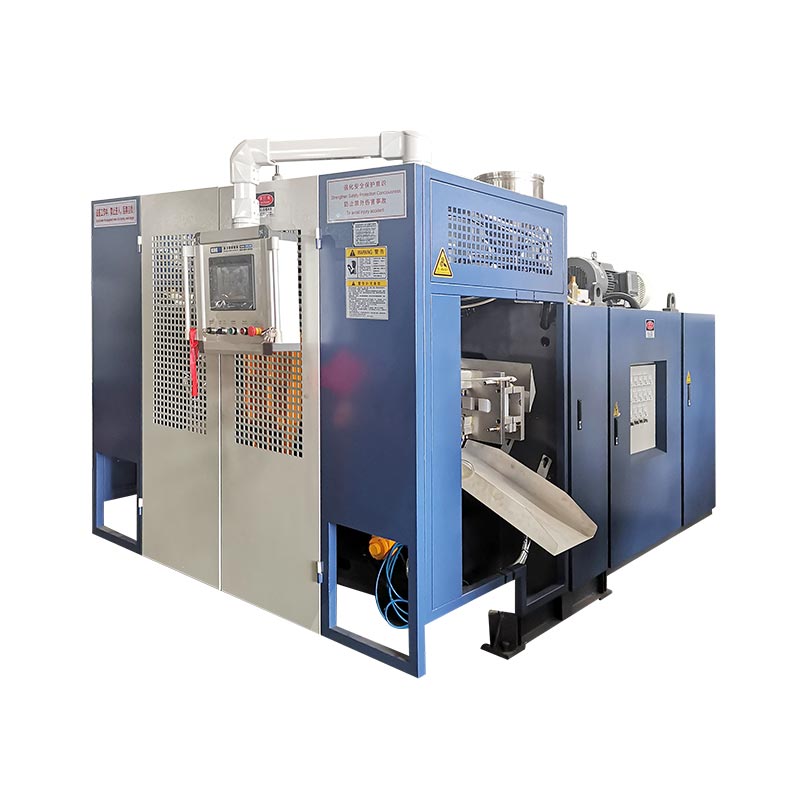
ການປ່ຽນເຄື່ອງປັ້ນດິນເຜົາແມ່ນສໍາເລັດພຽງແຕ່ເມື່ອແມ່ພິມໃຫມ່, ເສັ້ນທາງວັດສະດຸ, ເຄື່ອງມື, ສູດແລະການຕັ້ງຄ່າລົງລຸ່ມໄດ້ຖືກລະບຸຢ່າງຖືກຕ້ອງແລະພາກສ່ວນໃຫມ່ຜ່ານການກວດສອບທີ່ກໍານົດໄວ້.ການເລີ່ມຕົ້ນຮອບວຽນອັດຕະໂນມັດແມ່ນຈຸດສໍາຄັນລະດັບປານກາງ, ບໍ່ແມ່ນຫຼັກຖານຂອງການສໍາເລັດ. ວິທີການປະຕິບັດທີ່ປອດໄພທີ່ສຸດແລະໄວທີ່ສຸດແມ່ນການກະກຽມທຸກສິ່ງທຸກຢ່າງທີ່ເປັນໄປໄດ້ກ່ອນທີ່ຈະຢຸດ, ແຍກພະລັງງານອັນຕະລາຍສໍາລັບການເຮັດວຽກທີ່ຖືກເປີດເຜີຍ, ຟື້ນຟູຫນ້າທີ່ໃນຄໍາສັ່ງຄວບຄຸມແລະເວລາວັດແທກກັບປ່ອງຢ້ຽມການຜະລິດທໍາອິດທີ່ຍອມຮັບ, ໂດຍມີຄໍານິຍາມການຍອມຮັບ, ການສູນເສຍການປ່ຽນແປງ, ຜູ້ອະນຸມັດທີ່ຮັບຜິດຊອບແລະຫຼັກຖານທີ່ຈໍາເປັນທີ່ບັນທຶກໄວ້ກ່ອນທີ່ທີມງານຈະເລີ່ມຕົ້ນຂະບວນການຜະລິດຕໍ່ໄປຈາກພື້ນຖານການຜະລິດທີ່ຄວບຄຸມແລະຕິດຕາມໄດ້.

ໝາຍເຫດ:ທີມງານຜະລິດອາດຈະພັນລະນາການເຮັດວຽກນີ້ເປັນ extrusion blow molding machine changeover, blow molding change, mold swap, tool change, bottle change, blow molding color change, blow molding resin change or blow molding recipe change. ປ້າຍເຫຼົ່ານີ້ທັບຊ້ອນກັນ, ແຕ່ພວກມັນບໍ່ໄດ້ອະທິບາຍຂອບເຂດດຽວກັນສະເໝີ. ຊຸດວຽກຄວນລະບຸຢ່າງແນ່ນອນວ່າອົງປະກອບທາງກາຍະພາບ, ວັດສະດຸ, ດິຈິຕອລ ແລະລຸ່ມນໍ້າຈະມີການປ່ຽນແປງ.
ຫ້າການຕັດສິນໃຈທີ່ຄວບຄຸມການປ່ຽນແປງ
- ກໍານົດຈຸດສໍາເລັດຮູບເປັນສ່ວນທີ່ຍອມຮັບແລະປ່ອງຢ້ຽມການຜະລິດທີ່ຫມັ້ນຄົງ.
- ກໍານົດທຸກລາຍການທີ່ມີການປ່ຽນແປງ: ແມ່ພິມ, ເຄື່ອງມືຕາຍ, ເຂັມຂັດ, ຢາງ, ສີ, ສູດແລະອຸປະກອນລົງລຸ່ມ.
- ຍ້າຍການຢັ້ງຢືນ, ຂັ້ນຕອນ ແລະເອກະສານອອກນອກປ່ອງຢ້ຽມເຄື່ອງທີ່ຢຸດຢູ່ບ່ອນທີ່ປອດໄພ.
- ໃຊ້ຂັ້ນຕອນພະລັງງານອັນຕະລາຍຂອງເວັບໄຊດັ່ງກ່າວ ກ່ອນທີ່ຜູ້ໃດຜູ້ໜຶ່ງຈະເຂົ້າສູ່ເຂດອັນຕະລາຍທີ່ເປີດເຜີຍ.
- ບັນທຶກການຕິດຕັ້ງ ແລະຫຼັກຖານທີ່ໄດ້ຮັບການອະນຸມັດ ດັ່ງນັ້ນການແລ່ນຕໍ່ໄປເລີ່ມຕົ້ນຈາກເສັ້ນພື້ນຖານທີ່ຄວບຄຸມໄດ້.
| ປ່ຽນໂດເມນ | ສິ່ງທີ່ຕ້ອງກົງກັບວຽກໃຫມ່ | ເລີ່ມຫຼັກຖານຄືນໃໝ່ | ການເພິ່ງພາອາໄສແບບເຊື່ອງໄວ້ແບບປົກກະຕິ |
|---|---|---|---|
| ແມ່ພິມແລະການໂຕ້ຕອບ | ການແກ້ໄຂທີ່ຖືກຕ້ອງ, ການຕິດຕັ້ງ, ຄວາມເຢັນ, ພັດລົມ pin/core ແລະການພົວພັນການເອົາອອກ | ການເຄື່ອນໄຫວຄູ່ມືການຄວບຄຸມແລະການເຊື່ອມຕໍ່ທີ່ບໍ່ມີການຮົ່ວໄຫລ | ເສັ້ນທາງທໍ່, ຕຳແໜ່ງເຊັນເຊີ ຫຼື ການເກັບກູ້ທາງລຸ່ມ |
| ເຄື່ອງມືເສຍຊີວິດ ແລະ parison | ການອະນຸມັດຕົວຕົນຂອງເຄື່ອງມື, ຕໍາແຫນ່ງກົນຈັກແລະການປັບທຽບ | ຊື່, parison ຫມັ້ນຄົງ positioned ສໍາລັບ mold ໄດ້ | ໄຟລ໌ເຄື່ອງມືບໍ່ກົງກັບຮາດແວທີ່ຕິດຕັ້ງ |
| ວັດສະດຸແລະສີ | ເກຣດ resin ທີ່ຖືກຕ້ອງ, lot, masterbatch ແລະກົດລະບຽບ regrind ອະນຸມັດ | ສະອາດ, melting homogeneous ແລະ traceable ການຫັນປ່ຽນວັດສະດຸ | ຢາງເກົ່າ ຫຼືສີຍັງຄົງຢູ່ໃນເສັ້ນທາງການຈັດການ ແລະລະລາຍ |
| ສູດແລະການຄວບຄຸມ | ປ່ອຍອອກມາເມື່ອການແກ້ໄຂສູດສໍາລັບຊຸດຜະລິດຕະພັນທີ່ຕິດຕັ້ງ | ຄໍາສັ່ງແລະລັດຕົວຈິງຕົກລົງເຫັນດີໂດຍຜ່ານວົງຈອນຄວບຄຸມ | ມູນຄ່າຜະລິດຕະພັນເກົ່າຢູ່ລອດນອກສູດທີ່ບັນທຶກໄວ້ |
| ການຍອມຮັບສ່ວນແລະສາຍ | ການແຕ້ມຮູບ, ຈໍາກັດສາຍຕາ, ນ້ໍາຫນັກ, ກໍາແພງ, ຂະຫນາດແລະການທົດສອບທີ່ເປັນປະໂຫຍດ | ກຳນົດເວລາການຍອມຮັບຕິດຕໍ່ກັນ ຫຼືຕາມເວລາ | Trimmer, ເຄື່ອງທົດສອບຮົ່ວ, conveyor ຫຼື pack-out ຍັງໃຊ້ SKU ເກົ່າ |
ການປ່ຽນແປງແມ່ນສໍາເລັດພຽງແຕ່ເມື່ອແກ້ວໃຫມ່ໄດ້ຮັບການອະນຸມັດ
ພືດມັກຈະໃຊ້ຄໍາສັບການປ່ຽນແປງສໍາລັບເຫດການທີ່ແຕກຕ່າງກັນຫຼາຍ. ຜູ້ຄຸມງານຄົນໜຶ່ງອາດຈະຢຸດໂມງເມື່ອແມ່ພິມໃໝ່ຖືກຍຶດ. ອີກອັນຫນຶ່ງອາດຈະຢຸດມັນເມື່ອຮອບວຽນອັດຕະໂນມັດທໍາອິດເລີ່ມຕົ້ນ. ຄຸນນະພາບອາດຈະກໍານົດການສໍາເລັດເປັນສ່ວນທໍາອິດທີ່ຜ່ານການກວດກາ, ໃນຂະນະທີ່ການຜະລິດອາດຈະຮຽກຮ້ອງໃຫ້ມີການດໍາເນີນງານແບບຍືນຍົງຂອງພາກສ່ວນທີ່ຍອມຮັບ. ຄໍານິຍາມເຫຼົ່ານີ້ຜະລິດຕົວເລກທີ່ແຕກຕ່າງກັນ, ດັ່ງນັ້ນການປຽບທຽບເວລາການປ່ຽນແປງແມ່ນບໍ່ມີຄວາມຫມາຍຈົນກ່ວາຈຸດເລີ່ມຕົ້ນແລະຈຸດສໍາເລັດຮູບຈະຖືກແກ້ໄຂ.
ສໍາລັບເສັ້ນ mold molding extrusion, ຈຸດເລີ່ມຕົ້ນທີ່ເປັນປະໂຫຍດແມ່ນສ່ວນທີ່ຍອມຮັບສຸດທ້າຍຈາກວຽກທີ່ອອກ. ຈຸດສໍາເລັດຮູບທີ່ເປັນປະໂຫຍດແມ່ນປ່ອງຢ້ຽມການຜະລິດທໍາອິດທີ່ຍອມຮັບສໍາລັບວຽກທີ່ເຂົ້າມາ. ພືດຕ້ອງກໍານົດປ່ອງຢ້ຽມນັ້ນ. ມັນອາດຈະເປັນຈໍານວນທີ່ກໍານົດໄວ້ຂອງພາກສ່ວນຕິດຕໍ່ກັນ, ໄລຍະເວລາທີ່ກໍານົດໄວ້ໃນເງື່ອນໄຂທີ່ຫມັ້ນຄົງຫຼືກົດລະບຽບການເກັບຕົວຢ່າງໃນທົ່ວສະຖານີ, ຢູ່ຕາມໂກນຫຼືທໍ່ຕາຍ. ຄວາມຕ້ອງການແມ່ນຢູ່ໃນຜະລິດຕະພັນຄວບຄຸມຫຼືຂະບວນການສະເພາະ, ບໍ່ແມ່ນຢູ່ໃນຫນ່ວຍຄວາມຈໍາຂອງຜູ້ປະຕິບັດງານ.
ຄໍານິຍາມນີ້ເປີດເຜີຍການເຮັດວຽກທີ່ metric ເທົ່ານັ້ນທີ່ເຊື່ອງໄວ້. ຜະລິດຕະພັນທີ່ເຂົ້າມາອາດຈະຮຽກຮ້ອງໃຫ້ມີການຕາຍຫຼື mandrel ອື່ນ, pin ຟັນ, ເຄື່ອງມືຄໍ, ການເຄື່ອນໄຫວຫຼັກ, parison profile, ຢາງ, ສີ, ກົດລະບຽບ regrind, ໂຄງການການຮົ່ວໄຫລຂອງການທົດສອບ, trimming fixture, ປ້າຍຊື່, ຄູ່ມື conveyor ຫຼືຮູບແບບການຫຸ້ມຫໍ່ອອກ. ເຖິງແມ່ນວ່າໃນເວລາທີ່ mold ທາງດ້ານຮ່າງກາຍຍັງຄົງຕິດຕັ້ງ, ການຫັນປ່ຽນວັດສະດຸແລະສູດຍັງສາມາດເປັນການປ່ຽນແປງການຜະລິດຂວດພາດສະຕິກຢ່າງເຕັມທີ່.
ແຍກຜົນໄດ້ຮັບອອກເປັນສີ່ມາດຕະການ: ເວລາເຄື່ອງຢຸດ, ເວລາກັບພາກສ່ວນທີ່ສ້າງຂຶ້ນຄັ້ງທໍາອິດ, ເວລາກັບພາກສ່ວນທີ່ຍອມຮັບຄັ້ງທໍາອິດແລະເວລາກັບປ່ອງຢ້ຽມການຜະລິດທີ່ຍອມຮັບ. ການຕັ້ງຄ່າບັນທຶກປະຕິເສດແລະປະລິມານການລົບລ້າງຂ້າງເວລານັ້ນ. ນີ້ບໍ່ໄດ້ສັນຍາວ່າທຸກໆຕົວເລກຈະຫຼຸດລົງ. ມັນເຮັດໃຫ້ການສູນເສຍທີ່ສັງເກດເຫັນແລະປ້ອງກັນບໍ່ໃຫ້ restart ໄວຈາກການລາຍງານເປັນ extrusion blow molding ສົບຜົນສໍາເລັດການປ່ຽນແປງເຄື່ອງຈັກໃນເວລາທີ່ສາຍ downstream ຫຼືປະຕູຮົ້ວຄຸນນະພາບຍັງປະຕິເສດພາກສ່ວນ.
ວາງແຜນຊຸດຜະລິດຕະພັນໃຫມ່ກ່ອນທີ່ເຄື່ອງຈະຢຸດ
ການປ່ຽນແປງຄວນຈະເລີ່ມຕົ້ນເປັນການກວດສອບຂໍ້ມູນໃນຂະນະທີ່ວຽກທີ່ຍັງຄ້າງຢູ່. ສ້າງຊຸດວຽກທີ່ປ່ອຍອອກມາຫນຶ່ງທີ່ກໍານົດການແຕ້ມສ່ວນແລະການດັດແກ້, ເກຣດ resin, masterbatch, regrind ທີ່ໄດ້ຮັບອະນຸຍາດ, ນ້ໍາຫນັກສ່ວນເປົ້າຫມາຍ, ຂະຫນາດທີ່ສໍາຄັນ, ສະຖານທີ່ຄວາມຫນາຂອງກໍາແພງ, ເງື່ອນໄຂທາງສາຍຕາ, ການທົດສອບການເຮັດວຽກແລະການຫຸ້ມຫໍ່ທີ່ຄາດວ່າຈະ. ເພີ່ມແມ່ພິມ, ເຄື່ອງມືຕາຍ, ຟັນເຂັມ, ໃສ່, ເອົາອອກ ແລະຕົວຕົນຂອງອຸປະກອນຕົກຄ້າງ. ຖ້າສອງລາຍການມີຊື່ທົ່ວໄປ, ໃຫ້ໃຊ້ບັດປະຈຳຕົວທີ່ທົນທານ ຫຼືຮູບທີ່ຄວບຄຸມການດັດແກ້ເພື່ອບໍ່ໃຫ້ທີມງານຕັ້ງຄ່າເລືອກຕາມຮູບລັກສະນະ.
Kinggle ຈັດພີມມາຂະບວນການຂາຍຂໍໃຫ້ຜູ້ຊື້ສະຫນອງຮູບຖ່າຍຜະລິດຕະພັນຫຼືຮູບແຕ້ມ, ນ້ໍາຫນັກ, ຂະຫນາດ, ວັດສະດຸ, ຄວາມຫນາ, ຜົນຜະລິດແລະຄວາມທົນທານຕໍ່ສານເຄມີທີ່ຕ້ອງການກ່ອນທີ່ຈະເລືອກການແກ້ໄຂເຄື່ອງຈັກ. ປະເພດການປ້ອນຂໍ້ມູນດຽວກັນແມ່ນມີຄຸນຄ່າໃນໄລຍະການປ່ຽນແປງຕໍ່ມາຍ້ອນວ່າພວກເຂົາເຊື່ອມຕໍ່ການຕິດຕັ້ງເຄື່ອງກັບພາກສ່ວນທີ່ຕ້ອງໄດ້ຮັບການຜະລິດ. ຊຸດການຜະລິດຄວນຈະມີຄວາມສະເພາະຫຼາຍກ່ວາການສອບຖາມຕົ້ນສະບັບແລະຄວນຈະມີພຽງແຕ່ມູນຄ່າທີ່ໄດ້ຮັບການອະນຸມັດສໍາລັບເຄື່ອງຕົວຈິງ, mold ແລະການປະສົມປະສານວັດສະດຸ.
ຂັ້ນຕອນຂອງ mold ຕໍ່ໄປແລະຢັ້ງຢືນລາຍການຊ່ວຍໃນພື້ນທີ່ກໍານົດໂດຍບໍ່ມີການຂັດຂວາງທາງອອກ, ການເຝົ້າລະວັງຫຼືການໄຫຼຂອງວັດສະດຸ. ກວດເບິ່ງຈຸດຍົກແລະແຜນການຍົກຂອງໂຮງງານ, ແຕ່ຢ່າສົມມຸດຄວາມສາມາດໃນການຍົກຈາກຂະຫນາດຂອງແມ່ພິມ. ຢືນຢັນວ່າການເຊື່ອມຕໍ່ຄວາມເຢັນ, ການເຊື່ອມຕໍ່ທາງອາກາດ, ເຊັນເຊີ, ສາຍແລະ fasteners ແມ່ນມີຢູ່ແລະຖືກລະບຸຢ່າງຖືກຕ້ອງ. ກະກຽມອຸປະກອນການຈັດການວັດສະດຸທີ່ສະອາດແລະຖັງທີ່ແຍກອອກສໍາລັບຢາງອອກ, ອຸປະກອນການຫັນປ່ຽນແລະສ່ວນທີ່ຖືກປະຕິເສດ. ຖ້າສາຍປະກອບມີເຄື່ອງຕັດ, ເຄື່ອງທົດສອບການຮົ່ວໄຫຼ, ເຄື່ອງຕິດສະຫຼາກຫຼືລໍາລຽງ, ປະກອບສູດຂອງມັນແລະສ່ວນການປ່ຽນແປງໃນການທົບທວນຄືນຄວາມພ້ອມດຽວກັນ.
ຖືການຕັດສິນໃຈກຽມພ້ອມສັ້ນກ່ອນພາກສ່ວນເກົ່າສຸດທ້າຍ. ຜູ້ຕັ້ງແມ່ພິມຢືນຢັນຄວາມພ້ອມຂອງເຄື່ອງມືແລະການຍົກ, ການຈັດການວັດສະດຸຢືນຢັນຈໍານວນທີ່ຖືກຕ້ອງແລະເສັ້ນທາງທີ່ສະອາດ, ຜູ້ປະຕິບັດການຢືນຢັນການເຂົ້າເຖິງສູດ, ການບໍາລຸງຮັກສາຢືນຢັນການເຮັດວຽກທີ່ກໍານົດໄວ້, ແລະຄຸນນະພາບຢືນຢັນແຜນການຕົວຢ່າງ. ຖ້າລາຍການທີ່ຕ້ອງການຂາດຫາຍໄປ, ປ່ອຍໃຫ້ວຽກທີ່ຍັງຄ້າງຢູ່ໃນເວລາປະຕິບັດໄດ້. ການຄົ້ນພົບບັນຫາກ່ອນການຢຸດທີ່ວາງແຜນຈະປ່ຽນເວລາຢຸດເຮັດວຽກໄປເປັນເວລາກະກຽມໂດຍບໍ່ໃຊ້ທາງລັດຄວາມປອດໄພ.
ຄວບຄຸມພະລັງງານທີ່ເປັນອັນຕະລາຍກ່ອນການເຮັດວຽກຂອງ mold ຫຼືເຄື່ອງມື
ການປ່ຽນແປງ mold molding ຟັນສາມາດເປີດເຜີຍໃຫ້ປະຊາຊົນກັບການເຄື່ອນໄຫວ clamp, platens ການເຄື່ອນຍ້າຍ, pins ຟັນ, cutters, ຫຸ່ນຍົນ, ຄວາມກົດດັນບົບໄຮໂດຼລິກ, ຄວາມກົດດັນ pneumatic, ພະລັງງານໄຟຟ້າ, polymer ຮ້ອນແລະເຄື່ອງມືຄວາມຮ້ອນ. ການກົດປຸ່ມຢຸດປົກກະຕິບໍ່ໄດ້ສ້າງເງື່ອນໄຂທີ່ປອດໄພສໍາລັບການເຮັດວຽກພາຍໃນເຂດອັນຕະລາຍ. ນາຍຈ້າງຕ້ອງກໍານົດວ່າວຽກງານໃດແມ່ນການບໍລິການຫຼືການບໍາລຸງຮັກສາ, ກໍານົດແຫຼ່ງພະລັງງານທັງຫມົດແລະນໍາໃຊ້ຂັ້ນຕອນການຄວບຄຸມພະລັງງານສະເພາະຂອງເຄື່ອງຈັກຂອງສະຖານທີ່ໂດຍຜ່ານພະນັກງານທີ່ໄດ້ຮັບການຝຶກອົບຮົມແລະໄດ້ຮັບອະນຸຍາດ.
ສໍາລັບບ່ອນເຮັດວຽກຂອງສະຫະລັດ,OSHA 29 CFR 1910.147ແກ້ໄຂການບໍລິການ ແລະການບຳລຸງຮັກສາບ່ອນທີ່ການເພີ່ມພະລັງງານ, ການເລີ່ມຕົ້ນ ຫຼືການປ່ອຍພະລັງງານທີ່ເກັບໄວ້ບໍ່ຄາດຄິດ ອາດເຮັດໃຫ້ພະນັກງານບາດເຈັບ. ມັນຮຽກຮ້ອງໃຫ້ມີໂຄງການຄວບຄຸມພະລັງງານ, ຂັ້ນຕອນເອກະສານທີ່ສາມາດນໍາໃຊ້ໄດ້, ການຝຶກອົບຮົມແລະການກວດກາແຕ່ລະໄລຍະ.OSHA 29 CFR 1910.212ສະຫນອງຄວາມຕ້ອງການປ້ອງກັນເຄື່ອງຈັກທົ່ວໄປ. ພືດທີ່ຢູ່ນອກສະຫະລັດຕ້ອງປະຕິບັດຕາມກົດໝາຍ, ມາດຕະຖານ ແລະຂັ້ນຕອນຂອງນາຍຈ້າງທີ່ນຳໃຊ້ຢູ່ບ່ອນຂອງພວກມັນ.
ແຜນການປ່ຽນແປງຍັງຕ້ອງແກ້ໄຂວຽກງານທີ່ຕ້ອງການພະລັງງານຊົ່ວຄາວສໍາລັບການທົດສອບຫຼືການຈັດຕໍາແຫນ່ງ. ນັ້ນບໍ່ແມ່ນການອະນຸຍາດໃຫ້ improvise. ນາຍຈ້າງທີ່ຮັບຜິດຊອບຕ້ອງກໍານົດລໍາດັບທີ່ສອດຄ່ອງສໍາລັບເຄື່ອງມືການເກັບກູ້ແລະປະຊາຊົນ, ຟື້ນຟູພຽງແຕ່ພະລັງງານທີ່ຈໍາເປັນ, ປະຕິບັດການທົດສອບ, de-energizing ອີກເທື່ອຫນຶ່ງເມື່ອຕ້ອງການແລະນໍາໃຊ້ການຄວບຄຸມໃຫມ່ກ່ອນທີ່ຈະເຮັດວຽກຄືນໃຫມ່. ຜ້າມ່ານແສງສະຫວ່າງ, ປະຕູຕິດກັນ ຫຼືການຢຸດສຸກເສີນອາດຈະປົກປ້ອງການທໍາງານປົກກະຕິ, ແຕ່ມັນຈະຕ້ອງບໍ່ຖືກປະຕິບັດຢ່າງເປັນບາດໆເປັນການທົດແທນຂັ້ນຕອນອັນຕະລາຍທີ່ໃຊ້ໄດ້.
ປົກປ້ອງອຸປະກອນຢ່າງລະມັດລະວັງຄືກັບປະຊາຊົນ. Kinggle's ເປັນເຈົ້າພາບຄູ່ມືການດໍາເນີນງານເຄື່ອງ molding ອັດຕະໂນມັດເຕືອນວ່າການເຄື່ອນໄຫວ blow-pin ຕ້ອງໄດ້ຮັບການປະສານງານກັບສະພາບການເປີດ mold ແລະອະທິບາຍຫນ້າທີ່ຂອງພື້ນທີ່ແລະການຕັ້ງຕໍາແຫນ່ງຫົວຕາຍ. ການໂຕ້ຕອບທີ່ແນ່ນອນແລະເຫດຜົນການເຄື່ອນໄຫວທີ່ປອດໄພແຕກຕ່າງກັນໄປຕາມຮູບແບບ, ທາງເລືອກແລະສະບັບຊອບແວ. ດັ່ງນັ້ນ, ທີມງານຕິດຕັ້ງຄວນກໍານົດການເຄື່ອນໄຫວທີ່ອະນຸຍາດສະເພາະເຄື່ອງຈັກກ່ອນທີ່ຈະຢຸດແທນທີ່ຈະຄົ້ນພົບໃນຂະນະທີ່ມີ mold ໂຈະຫຼືເຄື່ອງມືທີ່ຖືກເປີດເຜີຍ.
ດໍາເນີນການລໍາດັບການຄວບຄຸມຫນຶ່ງໃນທົ່ວ mold, ວັດສະດຸແລະການຄວບຄຸມ
ລໍາດັບແປດຂັ້ນຕອນຕໍ່ໄປນີ້ແມ່ນຂຽນໂດຍເຈດຕະນາເປັນການໄຫຼຄວບຄຸມ, ບໍ່ແມ່ນຂັ້ນຕອນກົນຈັກທົ່ວໄປ. ຂັ້ນຕອນການກຳຈັດແມ່ພິມແບບລະອຽດ, ຄ່າຂອງຕົວຍຶດ, ວິທີການທໍ່ທໍ່, ການຈຳກັດອຸນຫະພູມຂອງເຄື່ອງມື ແລະ ການເຄື່ອນໄຫວທົດສອບຕ້ອງມາຈາກເຄື່ອງຈັກຕົວຈິງ, ແມ່ພິມ ແລະ ຄຳແນະນຳຂອງພືດ. ມູນຄ່າຂອງລໍາດັບທົ່ວໄປແມ່ນວ່າມັນເຮັດໃຫ້ການດໍາເນີນງານ, ເຄື່ອງມື, ບໍາລຸງຮັກສາ, ວັດສະດຸແລະຄຸນນະພາບດຽວກັນຈຸດ handoff.
-
ປ່ອຍວຽກທີ່ອອກ.ກໍານົດສ່ວນເກົ່າທີ່ໄດ້ຮັບການຍອມຮັບສຸດທ້າຍ, ບັນທຶກການບັນທຶກຂະບວນການທີ່ຕ້ອງການແລະ reconcile ຢາງອອກ, ປ້າຍຊື່ແລະການເຮັດວຽກໃນຂະບວນການ. ຮັກສາຕົວຢ່າງທີ່ໄດ້ຮັບການອະນຸມັດຖ້າແຜນການຄວບຄຸມຂອງພືດຕ້ອງການຫນຶ່ງ.
-
ຢຸດເຊົາໃນເງື່ອນໄຂທີ່ໄດ້ຮັບການອະນຸມັດ.ປະຕິບັດຕາມຄໍາແນະນໍາການປິດເຄື່ອງແລະຢາງ. ບັນຊີສໍາລັບທີ່ຢູ່ອາໄສຮ້ອນແລະວັດສະດຸປະໄວ້ຢູ່ໃນ hopper, extruder, ຫົວຫຼື accumulator ແທນທີ່ຈະສົມມຸດວ່າການຢຸດປົກກະຕິແມ່ນເຫມາະສົມສໍາລັບການປ່ຽນແປງຢາງ.
-
ໂດດດ່ຽວສຳລັບວຽກທີ່ເປີດເຜີຍ.ບຸກຄະລາກອນທີ່ໄດ້ຮັບອະນຸຍາດນຳໃຊ້ຂັ້ນຕອນການຍົກ ແລະ ພະລັງງານອັນຕະລາຍຂອງສະຖານທີ່. ກວດສອບການໂດດດ່ຽວ ແລະທີ່ຢູ່ທີ່ເກັບຮັກສາໄວ້ ພະລັງງານໄຮໂດຼລິກ, ນິວເມຕິກ, ແຮງໂນ້ມຖ່ວງ ແລະຄວາມຮ້ອນ ກ່ອນທີ່ຜູ້ໃດຈະເຂົ້າໄປໃນເຂດອັນຕະລາຍທີ່ກຳນົດໄວ້.
-
ເອົາອອກແລະປົກປ້ອງອົງປະກອບທີ່ອອກມາ.ຕັດການເຊື່ອມຕໍ່, ຍົກແລະເກັບຮັກສາ mold ແລະເຄື່ອງມືທີ່ກ່ຽວຂ້ອງໂດຍຄໍາແນະນໍາຂອງເຂົາເຈົ້າຄວບຄຸມ. Cap ຫຼືປົກປ້ອງການເຊື່ອມຕໍ່ທີ່ສະອາດແລະບັນທຶກຄວາມເສຍຫາຍ, ການຮົ່ວໄຫຼຫຼືການສວມໃສ່ທີ່ຜິດປົກກະຕິແທນທີ່ຈະຖ່າຍທອດມັນໄປສູ່ການແລ່ນຕໍ່ໄປ.
-
ກວດສອບການໂຕ້ຕອບທົ່ວໄປ.ກວດສອບການຕິດຕໍ່ຫນ້າ, ຄຸນນະສົມບັດການຈັດຕັ້ງ, ການເຊື່ອມຕໍ່ເຮັດຄວາມເຢັນແລະອາກາດ, ເຊັນເຊີ, ສາຍເຄເບີນແລະເຂດປົກປັກຮັກສາການເຂົ້າເຖິງໄດ້. ບັນຫາການໂຕ້ຕອບທີ່ເຊື່ອງໄວ້ສາມາດປະຕິບັດຕາມ mold ໃຫມ່ແລະເບິ່ງຄືວ່າຄວາມຜິດຂອງສູດ.
-
ຕິດຕັ້ງຊຸດຂາເຂົ້າທີ່ຢືນຢັນແລ້ວ.ຈັບຄູ່ ID ຕົວຈິງກັບຊຸດວຽກທີ່ປ່ອຍອອກມາ. ການເຊື່ອມຕໍ່ເສັ້ນທາງເພື່ອຫຼີກເວັ້ນການ pinch, ຄວາມຮ້ອນແລະອັນຕະລາຍການເຄື່ອນໄຫວ, ຫຼັງຈາກນັ້ນສໍາເລັດການກວດສອບການຕິດຕັ້ງແລະການເຊື່ອມຕໍ່ທີ່ກໍານົດໄວ້.
-
ຟື້ນຟູຫນ້າທີ່ໂດຍການອະນຸຍາດ.ບຸກຄະລາກອນແລະເຄື່ອງມືທີ່ຈະແຈ້ງ, ຕິດຕັ້ງກອງຄືນໃຫມ່, ປະຕິບັດຕາມຂະບວນການ re-energization ໄດ້ອະນຸມັດແລະພິສູດການເຄື່ອນໄຫວຄູ່ມືການອະນຸຍາດໃຫ້ຢູ່ໃນເງື່ອນໄຂການຄວບຄຸມ. ຢືນຢັນວ່າຄໍາສັ່ງ, ຄໍາຄຶດຄໍາເຫັນແລະການເຄື່ອນໄຫວທາງດ້ານຮ່າງກາຍຕົກລົງເຫັນດີ.
-
ແນະນໍາວັດສະດຸແລະຄຸນນະພາບຂອງຜະລິດຕະພັນ.ສໍາເລັດການອະນຸມັດ resin ຫຼືການຫັນປ່ຽນສີ, ໂຫຼດສູດທີ່ປ່ອຍອອກມາ, ປະກອບເປັນພາກສ່ວນການວິນິດໄສ, ແກ້ໄຂສາເຫດຫຼັກຖານໃນເວລາຫນຶ່ງແລະປ່ອຍການຜະລິດພຽງແຕ່ຫຼັງຈາກປ່ອງຢ້ຽມການຍອມຮັບທີ່ກໍານົດໄວ້ຜ່ານ.
ເຈົ້າຂອງເວທີຄວນເຊັນຊື່ ຫຼືຮັບຮູ້ເປັນດິຈິຕອນໃນແຕ່ລະ handoff. ການຄວບຄຸມຂະຫນາດນ້ອຍນັ້ນປ້ອງກັນຄໍາເວົ້າທີ່ບໍ່ຊັດເຈນເຊັ່ນ "ແມ່ພິມແມ່ນກຽມພ້ອມ" ເມື່ອຄວາມເຢັນບໍ່ໄດ້ເຊື່ອມຕໍ່, ຫຼື "ສູດໄດ້ຖືກໂຫລດ" ເມື່ອອຸປະກອນເສີມຫນຶ່ງຍັງຖື SKU ທີ່ຜ່ານມາ. ມັນຍັງສະແດງໃຫ້ເຫັນວ່າເວລາທີ່ສູນເສຍໄປຢ່າງແທ້ຈິງ: ລໍຖ້າການອະນຸຍາດ, ຊອກຫາຮາດແວ, ແກ້ໄຂການໂຕ້ຕອບ, ລ້າງສີເກົ່າ, ສະຖຽນລະພາບຂອງ parison ຫຼືການທົດສອບຄຸນນະພາບຊ້ໍາອີກຄັ້ງ.
ສໍາລັບລາຍລະອຽດເພີ່ມເຕີມກ່ຽວກັບຄວາມສໍາພັນຂອງເຄື່ອງມື, ໃຊ້ Kinggle'sextrusion blow molding ຄູ່ມືການອອກແບບ mold. ສໍາລັບຜົນຕອບແທນທີ່ຄວບຄຸມຈາກເຄື່ອງຈັກທີ່ຢຸດການຜະລິດ, ໃຫ້ໃຊ້ລາຍການກວດສອບການເລີ່ມຕົ້ນເຄື່ອງແມ່ພິມດອກໄມ້. ບົດຄວາມເຫຼົ່ານັ້ນຂະຫຍາຍແຕ່ລະຂັ້ນຕອນ; ຫນ້າການປ່ຽນແປງນີ້ເປັນເຈົ້າຂອງ handoff ຂ້າມຫນ້າທີ່ຈາກວຽກທີ່ໄດ້ຮັບການອະນຸມັດໄປຕໍ່ໄປ.
ໃຫ້ການປິ່ນປົວຢາງ ແລະການປ່ຽນແປງສີເປັນການຕັດສິນໃຈທາງວັດສະດຸ
ການປ່ຽນແປງວັດສະດຸຂອງແມ່ພິມດອກໄມ້ແມ່ນບໍ່ສໍາເລັດສົມບູນໃນເວລາທີ່ຖົງຕໍ່ໄປເຖິງ hopper ໄດ້. ຢາງຫຼືສີທີ່ອອກມາອາດຈະຍັງຄົງຢູ່ໃນສາຍລໍາລຽງ, ເຄື່ອງຕັກ, ເຄື່ອງປັ່ນປ່ວນ, ເຄື່ອງປັ່ນ, ຄໍອາຫານ, ສະກູແລະຖັງ, ອະແດບເຕີ, ຫົວ extrusion, ເສັ້ນທາງການໄຫຼສະສົມແລະເຄື່ອງມືຕາຍ. ແຜນການປ່ຽນແປງຄວນລະບຸວ່າປະລິມານໃດທີ່ມີສ່ວນຮ່ວມ ແລະບ່ອນທີ່ຈະເກັບເອົາວັດສະດຸປະສົມ ຫຼືສີອອກ. ມັນຍັງຄວນລະບຸວ່າອຸປະກອນການຫັນປ່ຽນອາດຈະຖືກຟື້ນຕົວ, ຕ້ອງຖືກກັກກັນຫຼືຕ້ອງຖືກກໍາຈັດພາຍໃຕ້ກົດລະບຽບວັດສະດຸຂອງພືດ.
ປະຕິບັດຕາມຄໍາແນະນໍາການປິດເຄື່ອງ, ການເລີ່ມຕົ້ນແລະການກໍາຈັດການອະນຸມັດຂອງຜູ້ສະຫນອງຢາງພາລາ, ເຊັ່ນດຽວກັນກັບຄໍາແນະນໍາຂອງເຄື່ອງຈັກ. ຢ່າສົມມຸດວ່າອຸປະກອນການລ້າງທົ່ວໄປ, ອຸນຫະພູມຫຼືປະລິມານເຮັດວຽກສໍາລັບທຸກໆລະບົບໂພລີເມີ, ສີແລະ extrusion. ການປ່ຽນແປງຈາກວັດສະດຸທໍາມະຊາດໄປສູ່ຄວາມມືດເຮັດໃຫ້ເກີດບັນຫາການເບິ່ງເຫັນທີ່ແຕກຕ່າງກັນຈາກຊ້ໍາໄປຫາທໍາມະຊາດ. ການປ່ຽນແປງລະຫວ່າງຊັ້ນຮຽນຂອງ polymer ດຽວກັນຍັງສາມາດປ່ຽນແປງຄວາມເຂັ້ມແຂງ melt, ໃຄ່ບວມ, ຄວາມເຢັນແລະພຶດຕິກໍາ parison. ການປ່ຽນແປງລະຫວ່າງຄອບຄົວໂພລີເມີອາດຈະຕ້ອງມີການກວດສອບຄວາມເຂົ້າກັນໄດ້ສະເພາະ ແລະ ການເຊື່ອມໂຊມ. Kinggle'sHDPE ທຽບກັບ PP blow molding ຄູ່ມືອະທິບາຍວ່າເປັນຫຍັງພາກສ່ວນ, ຂະບວນການແລະຊຸດການກວດສອບຕ້ອງໄດ້ຮັບການພິຈາລະນາຫຼາຍກ່ວາການປິ່ນປົວຊື່ອຸປະກອນການເປັນການທົດແທນງ່າຍດາຍ.
LyondellBasell ຂອງຄູ່ມືແກ້ໄຂບັນຫາ moldingກໍານົດການປົນເປື້ອນພາຍນອກແລະຢາງທີ່ຊຸດໂຊມເປັນແຫຼ່ງຂອງສາຍຕາຍ, streaking, particles off-color ແລະຮູ. ມັນໂດຍສະເພາະຊີ້ໃຫ້ເຫັນເຖິງການເກັບຮັກສາອຸປະກອນການ, ການປົນເປື້ອນ regrind, purging ທີ່ບໍ່ດີລະຫວ່າງ resins ແລະການປິດທີ່ບໍ່ດີຫຼືການປະຕິບັດການເລີ່ມຕົ້ນທີ່ເປັນຜູ້ປະກອບສ່ວນທີ່ເປັນໄປໄດ້. ເຫຼົ່ານີ້ແມ່ນການພົວພັນການວິນິດໄສ, ບໍ່ແມ່ນຈຸດປະຕິບັດການ Kinggle.
ສ້າງການກໍານົດອຸປະກອນໃນທາງບວກເຂົ້າໄປໃນ handoff. ບັນທຶກຜູ້ສະຫນອງຢາງ, ຊັ້ນ, ຫຼາຍ, masterbatch, ອັດຕາສ່ວນ, ແຫຼ່ງ regrind ແລະເວລາທີ່ຜະສົມຜະສານໃຫມ່ເຂົ້າໄປໃນລະບົບອາຫານ. ເກັບຮັກສາປ້າຍຊື່ຫຼື barcode ທີ່ມີຕົວຢ່າງທີ່ເກັບຮັກສາໄວ້ໃນເວລາທີ່ຕ້ອງການ. ຖ້າຊິ້ນສ່ວນໃຫມ່ທໍາອິດສະແດງໃຫ້ເຫັນຈຸດສີດໍາ, ເສັ້ນດ່າງຫຼືສີ, ບັນທຶກເວລາແລະເສັ້ນທາງວັດສະດຸຊ່ວຍຈໍາແນກການປ່ຽນແປງທີ່ຄາດເດົາໄດ້ຈາກການປົນເປື້ອນຫຼືການເຊື່ອມໂຊມ. ໄດ້extrusion blow molding ຜິດປົກກະຕິຄູ່ມືສະຫນອງຕາຕະລາງອາການເປັນຫຼັກຖານທີ່ກວ້າງຂວາງ.
ຟື້ນຟູສູດໂດຍບໍ່ມີການນໍາເຂົ້າສົມມຸດຕິຖານຂອງຜະລິດຕະພັນເກົ່າ
ສູດທີ່ບັນທຶກໄວ້ຈະເປັນປະໂຫຍດພຽງແຕ່ເມື່ອຕົວຕົນແລະຂອບເຂດຂອງມັນຈະແຈ້ງ. ບັນທຶກທີ່ເຂົ້າມາຄວນລະບຸການດັດແກ້ຜະລິດຕະພັນ, mold ແລະການປະສົມປະສານຂອງເຄື່ອງມື, ເກຣດ resin, ໄຟລ໌ຄວບຄຸມທີ່ກ່ຽວຂ້ອງ, ສະຖານະການອະນຸມັດ ແລະວັນທີທີ່ກວດສອບຫຼ້າສຸດ. ສິດການເຂົ້າເຖິງຄວນຈໍາແນກສູດການຜະລິດທີ່ປ່ອຍອອກມາຈາກການທົດລອງການພັດທະນາ. ກ່ອນທີ່ຈະໂຫລດໄຟລ໌, ຜູ້ປະກອບການຄວນຢືນຢັນວ່າສະຖານະເຄື່ອງຕົວຈິງກົງກັບໄຟລ໌ແທນທີ່ຈະໃຊ້ຊື່ສູດເປັນຫຼັກຖານວ່າຮາດແວຖືກຕ້ອງ.
ຂອບເຂດສູດສາມາດແບ່ງອອກທົ່ວລະບົບ. HMI ຕົ້ນຕໍອາດຈະປະກອບດ້ວຍຕໍາແຫນ່ງເປີດແລະປິດ mold, ຄວາມໄວການເຄື່ອນໄຫວ, ຄວາມລ່າຊ້າ, ເວລາເປົ່າ, ເວລາເຢັນ, ເຫດຜົນການເອົາອອກແລະການເລືອກຫນ້າທີ່. ຕົວຄວບຄຸມຄວາມຫນາຂອງຝາແຍກຕ່າງຫາກອາດຈະຖືຂໍ້ມູນການສັກຢາຫຼືວົງຈອນ, ຄ່າຊ່ອງຫວ່າງຕາຍແລະໂປຣໄຟລ໌ parison. ອຸປະກອນລຸ່ມນ້ໍາອາດຈະຮັກສາການຕັດ, ການທົດສອບການຮົ່ວໄຫຼຫຼືການຕັ້ງຄ່າລໍາລຽງ. Kinggle's ເປັນເຈົ້າພາບຄູ່ມື Moog DigiPack IIIອະທິບາຍວ່າໄຟລ໌ບັນຈຸທີ່ເກັບຮັກສາໄວ້ສາມາດລວມເອົາໂປຣໄຟລ໌ parison ທີ່ມີໂຄງການແລະຂໍ້ມູນການປັບທຽບເຄື່ອງມື. ມັນຍັງລະບຸວ່າການປັບເຄື່ອງມື Die-gap ທີ່ຖືກຕ້ອງແມ່ນມີຄວາມສໍາຄັນໃນເວລາທີ່ປ່ຽນຈາກຖັງຫນຶ່ງໄປຫາອີກ.
ຫຼັກຖານນັ້ນສະຫນັບສະຫນູນກົດລະບຽບທີ່ສໍາຄັນ: ຢ່າແຍກໄຟລ໌ຊອບແວອອກຈາກເຄື່ອງມືທີ່ມັນຖືກປັບເພື່ອປະຕິບັດການ. ຄູ່ມືການຄວບຄຸມດຽວກັນສັງເກດເຫັນວ່າການປ່ຽນແມ່ພິມອາດຈະຮຽກຮ້ອງໃຫ້ມີການປ່ຽນແປງເຄື່ອງມືທີ່ມີຊ່ອງຫວ່າງຕາຍ. ໄຟລ໌ທີ່ຜະລິດຕູ້ຄອນເທນເນີທີ່ຍອມຮັບກັບຫນຶ່ງຕາຍ, mandrel ແລະ calibration ບໍ່ຖືກຕ້ອງອັດຕະໂນມັດຫຼັງຈາກລາຍການເຫຼົ່ານັ້ນມີການປ່ຽນແປງ. ບ່ອນທີ່ໂຮງງານໄດ້ອະນຸມັດການຕັ້ງຄ່າຕົ້ນສະບັບ, ປຽບທຽບການດັດແກ້ທີ່ໂຫລດກັບບັນທຶກທີ່ປ່ອຍອອກມາແລະບັນທຶກຄວາມແຕກຕ່າງໂດຍເຈດຕະນາ. ຢ່າຂຽນທັບຕົ້ນສະບັບໃນຂະນະທີ່ປັບພາກສ່ວນທໍາອິດ.
ໃຊ້ໂໝດຄູ່ມື ຫຼື ການຕັ້ງຄ່າເພື່ອພິສູດພຽງແຕ່ການເຄື່ອນໄຫວທີ່ອະນຸຍາດໂດຍຂັ້ນຕອນສະເພາະຂອງເຄື່ອງຈັກ. ກວດສອບການເກັບກູ້ mold, blow-pin ຫຼືຄວາມສໍາພັນຫຼັກ, ຕໍາແຫນ່ງຫົວຕາຍແລະແຜ່ນ, ເສັ້ນທາງອອກ, ກອງແລະຄໍາຄຶດຄໍາເຫັນກ່ອນທີ່ຈະຮອບວຽນອັດຕະໂນມັດ. ຄູ່ມືການໃຊ້ງານຂອງ Kinggle ອະທິບາຍການທໍາງານຂອງຄູ່ມື ແລະ ເຕືອນວ່າການເຄື່ອນໄຫວຂອງ blow-pin ຕ້ອງໄດ້ຮັບການປະສານງານກັບ mold ເປີດ. ເນື່ອງຈາກວ່າການໂຕ້ຕອບແລະຫນ້າທີ່ທາງເລືອກແຕກຕ່າງກັນ, ໄດ້ການຕັ້ງຄ່າ HMI ແລະຄູ່ມືການປຸກຄວນອ່ານພ້ອມກັບຄູ່ມືເຄື່ອງທີ່ແນ່ນອນແທນທີ່ຈະໃຊ້ແທນ.
ເມື່ອການປັບເລີ່ມຕົ້ນ, ປ່ຽນຕົວແປທີ່ຄວບຄຸມດ້ວຍເຫດຜົນທີ່ລະບຸໄວ້, ບັນທຶກຄ່າເກົ່າແລະໃຫມ່, ແລະລໍຖ້າການຕອບສະຫນອງຂອງຂະບວນການກ່ອນທີ່ຈະຕັດສິນມັນ. ການແຜ່ກະຈາຍ Parison, ນ້ໍາສ່ວນຫນຶ່ງ, ພຶດຕິກໍາການ extrusion, ຄວາມເຢັນແລະ mold ຕໍາແຫນ່ງພົວພັນ. ໄດ້ຄູ່ມືການຂຽນໂປຼແກຼມ parisonອະທິບາຍວິທີການເຊື່ອມຕໍ່ໂປຣໄຟລ໌ກັບສະຖານທີ່ຂອງກໍາແພງທີ່ວັດແທກໄດ້ແທນທີ່ຈະເປັນຈຸດທີ່ລຽບຕາມລັກສະນະດຽວ.
ກວດສອບພາກສ່ວນທໍາອິດກ່ອນທີ່ຈະວັດແທກຄວາມສໍາເລັດຂອງການປ່ຽນແປງ
ສ່ວນປິດທໍາອິດຕອບຄໍາຖາມດຽວເທົ່ານັ້ນ: ເສັ້ນສາມາດປະກອບເປັນບາງສິ່ງບາງຢ່າງ. ມັນບໍ່ໄດ້ພິສູດວ່າພາກສ່ວນດັ່ງກ່າວຕອບສະຫນອງການແຕ້ມຮູບ, ທີ່ເປັນປະໂຫຍດຫຼືຂະບວນການ. ໃຫ້ການປິ່ນປົວຕ່ອນຕົ້ນເປັນຕົວຢ່າງການວິນິດໄສ. ຫມາຍພວກມັນຕາມລໍາດັບ, ເວລາ, ສະຖານີ, ຢູ່ຕາມໂກນຫຼືທໍ່ຕາຍຕາມຄວາມເຫມາະສົມ. ຮັກສາໃຫ້ເຂົາເຈົ້າຢູ່ໃນຄໍາສັ່ງຍາວພຽງພໍທີ່ຈະເບິ່ງວ່າຂະບວນການແມ່ນ converging, drifting ຫຼືຊ້ໍາຂໍ້ບົກພ່ອງດ້ານຂ້າງ.
ເລີ່ມຕົ້ນດ້ວຍຕົວຕົນແລະສະພາບລວມ. ຢືນຢັນສ່ວນທີ່ຖືກຕ້ອງແລະການແກ້ໄຂ, ຢາງແລະສີ, ຄໍຫຼືການໂຕ້ຕອບເລຂາຄະນິດ, ການສ້າງແບບສົມບູນ, ເສັ້ນທາງຕັດແລະຄວາມເສຍຫາຍທີ່ຊັດເຈນ. ຫຼັງຈາກນັ້ນ, ນໍາໃຊ້ແຜນການຄວບຄຸມສໍາລັບນ້ໍາຫນັກສ່ວນ, ການແຜ່ກະຈາຍຂອງກໍາແພງ, ຂະຫນາດທີ່ສໍາຄັນ, ຮູບລັກສະນະແລະການທົດສອບການເຮັດວຽກທີ່ຈໍາເປັນ. ການຮົ່ວໄຫຼ, ຫຼຸດລົງ, ຄວາມກົດດັນ, ການໂຫຼດ, ການຕໍ່ຕ້ານສານເຄມີຫຼືການທົດສອບທີ່ເຫມາະສົມແມ່ນຜະລິດຕະພັນສະເພາະ; ປະກອບມີພຽງແຕ່ສິ່ງທີ່ຕ້ອງການໂດຍຮູບແຕ້ມຂອງຜູ້ຊື້, ມາດຕະຖານຫຼືແຜນການຢັ້ງຢືນ. ຢ່າປະດິດຄວາມທົນທານທົ່ວໄປຫຼືການນັບຕົວຢ່າງ.
ຕົວຢ່າງການຍອມຮັບຄວນເປັນຕົວແທນຂອງການຈັດການຜະລິດທີ່ແທ້ຈິງ. ໃນເຄື່ອງຈັກສອງສະຖານີ, ຕົວຢ່າງທັງສອງດ້ານ. ໃນການຕິດຕັ້ງແບບຫຼາຍຫົວ ຫຼືຫຼາຍຊ່ອງ, ຮັກສາຕົວຕົນຂອງຫົວ ຫຼືຢູ່ຕາມໂກນ ເພື່ອໃຫ້ຄ່າສະເລ່ຍບໍ່ສາມາດປິດບັງຜົນຜະລິດທີ່ລົ້ມເຫລວໄດ້. ຖ້າເຄື່ອງຕັດທໍ່ລຸ່ມ ຫຼືເຄື່ອງທົດສອບຮົ່ວໄຫຼແມ່ນສ່ວນໜຶ່ງຂອງຂະບວນການທີ່ຂາຍໄດ້, ໃຫ້ອຸປະກອນດັ່ງກ່າວມີຄຸນສົມບັດຄືກັນ. ແກ້ວທີ່ຜ່ານແມ່ພິມແຕ່ບໍ່ສໍາເລັດຫຼັງຈາກການຕັດບໍ່ແມ່ນຜົນການຜະລິດທີ່ຍອມຮັບ. ໄດ້ຄູ່ມືການທົດສອບການຍອມຮັບຂອງໂຮງງານສະແດງໃຫ້ເຫັນວິທີການຜະລິດຕະພັນ, ຂະບວນການແລະຫຼັກຖານການທົດສອບສາມາດຖືກຜູກມັດຮ່ວມກັນກ່ອນການຂົນສົ່ງ; ຫຼັກການ traceability ດຽວກັນໃຊ້ໄດ້ໃນລະຫວ່າງການປ່ຽນການຜະລິດ.
ກອງ, ຄໍາຕິຊົມ, ຜົນປະໂຫຍດ, ການເຄື່ອນໄຫວຄູ່ມືແລະການໄຫຼເຂົ້າຂອງວັດສະດຸຕົກລົງເຫັນດີກັບການຕິດຕັ້ງທີ່ໄດ້ຮັບການອະນຸມັດ.
ຕົວຢ່າງທີ່ໄດ້ຮັບການກໍານົດຜ່ານການແຕ້ມຮູບ, ສາຍຕາ, ມິຕິລະດັບ, ກໍາແພງຫີນແລະຂໍ້ກໍານົດການເຮັດວຽກທີ່ນໍາໃຊ້.
ປ່ອງຢ້ຽມການຜະລິດແບບຕິດຕໍ່ກັນ ຫຼືຕາມເວລາທີ່ກຳນົດໄວ້ຂອງໂຮງງານຈະຜ່ານທຸກຜົນຜະລິດທີ່ກ່ຽວຂ້ອງ.
ປ່ອຍສາຍພຽງແຕ່ຜ່ານອໍານາດການກໍານົດຂອງໂຮງງານ. ບັນທຶກຕົວຢ່າງທີ່ຍອມຮັບແລະການແກ້ໄຂສູດທີ່ຜະລິດພວກມັນ. ຖ້າຂະບວນການບໍ່ສາມາດບັນລຸປ່ອງຢ້ຽມທີ່ອະນຸມັດໂດຍບໍ່ໄດ້ອອກຈາກຂອບເຂດທີ່ມີຄຸນວຸດທິ, ຢຸດການຕັ້ງຄ່າທີ່ເພີ່ມຂຶ້ນແລະສືບສວນເຄື່ອງມື, ເຄື່ອງໃຊ້, ວັດສະດຸ, ສະພາບເຄື່ອງຈັກຫຼືການອອກແບບຂະບວນການຕົ້ນສະບັບ. Kinggle'sຄູ່ມືຄວາມຕ້ອງການດ້ານຜົນປະໂຫຍດຊ່ວຍແຍກບັນຫາການຕັ້ງເຄື່ອງອອກຈາກອາກາດ, ນ້ຳ ຫຼືການສະໜອງໄຟຟ້າທີ່ບໍ່ສະຖຽນ.
ຫຼຸດຜ່ອນເວລາການປ່ຽນແປງໂດຍການຍ້າຍການກະກຽມຢູ່ນອກບ່ອນຢຸດ
ໂອກາດທີ່ປອດໄພທີ່ສຸດແມ່ນປົກກະຕິແລ້ວບໍ່ເຮັດວຽກ wrench ໄວ. ມັນແມ່ນການກໍາຈັດການເຮັດວຽກທີ່ບໍ່ຄວນຢູ່ໃນປ່ອງຢ້ຽມທີ່ຢຸດເຊົາ. ທົບທວນຄືນການປ່ຽນແປງທີ່ບັນທຶກໄວ້ແລະຈັດປະເພດທຸກໆຄວາມລ່າຊ້າ: ລໍຖ້າ mold, ຢືນຢັນການດັດແກ້, ຊອກຫາທໍ່, ເຮັດຄວາມສະອາດຖັງວັດສະດຸ, ດາວໂຫລດໄຟລ໌, ຊອກຫາອຸປະກອນທົດສອບ, ລໍຖ້າຄຸນນະພາບຫຼືແກ້ໄຂການເຊື່ອມຕໍ່ທີ່ເສຍຫາຍ. ວຽກງານເຫຼົ່ານີ້ຈໍານວນຫຼາຍສາມາດສໍາເລັດຫຼືກວດສອບກ່ອນສ່ວນເກົ່າທີ່ໄດ້ຮັບການຍອມຮັບສຸດທ້າຍ, ສະຫນອງໃຫ້ການກະກຽມບໍ່ແຊກແຊງການຜະລິດຫຼືປ້ອງກັນ.
ສ້າງຊຸດທີ່ພ້ອມທີ່ຈະດໍາເນີນການສໍາລັບແຕ່ລະຄອບຄົວຜະລິດຕະພັນຊ້ໍາຊ້ອນ. ມັນສາມາດປະກອບມີການກວດສອບແຜນທີ່ການເຊື່ອມຕໍ່, fasteners ປ້ອງກັນ, hoses ຕິດສະຫຼາກ, ວົງເລັບເຊັນເຊີ, ການອ້າງອີງສູດການອະນຸມັດ, ແຜນການຕົວຢ່າງແລະພາກສ່ວນການປ່ຽນແປງລຸ່ມ. ໃຊ້ການລະບຸສາຍຕາທີ່ລອດຊີວິດຈາກສະພາບແວດລ້ອມຮ້ານຄ້າ. ເກັບຮັກສາແມ່ພິມແລະເຄື່ອງມືເພື່ອໃຫ້ຈຸດຍົກແລະຫນ້າເຊື່ອມຕໍ່ຍັງຄົງສາມາດເຂົ້າເຖິງແລະປົກປ້ອງ. ຊຸດຫນຶ່ງຄວນຫຼຸດຜ່ອນການຄົ້ນຫາແລະການຕີຄວາມ; ມັນບໍ່ຄວນສົ່ງເສີມການທົດແທນເມື່ອລາຍການຄວບຄຸມຂາດຫາຍໄປ.
ມາດຕະຖານການໂຕ້ຕອບພຽງແຕ່ຫຼັງຈາກການທົບທວນຄືນວິສະວະກໍາ. ສະຖານທີ່ທໍ່ທີ່ສອດຄ່ອງ, ການກໍານົດຕົວເຊື່ອມຕໍ່, ການອ້າງອິງການຕິດຕັ້ງແລະການຕັ້ງຊື່ສູດສາມາດຫຼຸດຜ່ອນເວລາໃນການຕັດສິນໃຈ, ແຕ່ພວກເຂົາຕ້ອງກົງກັບຄວາມກົດດັນ, ອຸນຫະພູມ, ການໄຫຼ, ການເຄື່ອນໄຫວແລະຄວາມປອດໄພ. ຖ້າລັກສະນະການປ່ຽນແປງໄວຖືກພິຈາລະນາ, ປະເມີນລະບົບເຕັມຮູບແບບ, ລວມທັງການລັອກໃນທາງບວກ, ຄວາມຄິດເຫັນ, ການຮົ່ວໄຫຼ, ການບໍາລຸງຮັກສາ, ຫຼັກຖານສະແດງຂໍ້ຜິດພາດແລະການປະເມີນຄວາມສ່ຽງຂອງເວັບໄຊທ໌. ຢ່າຫັນໂຄງການຄວາມໄວໄປສູ່ການດັດແກ້ຮາດແວທີ່ບໍ່ມີເອກະສານ.
ໃຊ້ບັນທຶກການປ່ຽນແປງເພື່ອເລືອກການປັບປຸງເທື່ອລະອັນ. ຖ້າການລ້າງສີຄອບງໍາ, ສືບສວນການກໍານົດເສັ້ນທາງວັດສະດຸແລະຍຸດທະສາດການລ້າງທີ່ຖືກອະນຸມັດ. ຖ້າການຈັດຕໍາແຫນ່ງຄອບງໍາ, ກວດກາການເກັບຮັກສາ, ຊອກຫາສະຖານທີ່ແລະສະພາບ mold. ຖ້າຫາກວ່າການປັບປຸງພາກສ່ວນທໍາອິດຄອບຄອງ, ການກວດສອບການຄຸ້ມຄອງສູດ, ການປັບເຄື່ອງມືແລະຫຼັກຖານຂະບວນການ. ຖ້າຄຸນນະພາບການລໍຖ້າຄອບງໍາ, ເຄື່ອງວັດແທກການປັບຕົວກ່ອນຂັ້ນຕອນແລະກໍານົດວ່າໃຜສາມາດປ່ອຍວຽກໄດ້. ເປົ້າຫມາຍແມ່ນຫນ້າຕ່າງການຜະລິດທີ່ຍອມຮັບຄັ້ງທໍາອິດທີ່ເຮັດຊ້ໍາໄດ້, ບໍ່ແມ່ນການບັນທຶກການປ່ຽນແປງທີ່ແຫ້ງແລ້ງປະຕິບັດຕາມໂດຍຂູດ.
ວຽກງານບໍາລຸງຮັກສາຍັງຄວນໄດ້ຮັບການວາງແຜນຢ່າງຊັດເຈນ. ການປ່ຽນແປງສາມາດສະຫນອງການເຂົ້າເຖິງສໍາລັບການກວດກາ, ແຕ່ການສົມທົບວຽກງານປ່ຽນແປງຂອບເຂດ, ປະຊາຊົນແລະຄວາມຕ້ອງການຄວບຄຸມພະລັງງານ. ໃຊ້ລາຍການກວດສອບການບໍາລຸງຮັກສາປ້ອງກັນເພື່ອຕັດສິນໃຈວ່າສິ່ງທີ່ຢູ່ໃນການແຊກແຊງທີ່ວາງແຜນ. ຮັກສາການຄົ້ນພົບການບໍາລຸງຮັກສາແຍກຕ່າງຫາກຈາກການປ່ຽນແປງການຕິດຕັ້ງຜະລິດຕະພັນເພື່ອໃຫ້ບັນຫາອຸປະກອນທີ່ເກີດຂື້ນເລື້ອຍໆຍັງຄົງເຫັນໄດ້.
ສ້າງບັນທຶກການປ່ຽນແປງທີ່ເຮັດໃຫ້ການແລ່ນຕໍ່ໄປງ່າຍຂຶ້ນ
ບັນທຶກທີ່ເປັນປະໂຫຍດແມ່ນສັ້ນພຽງພໍທີ່ຈະເຮັດສໍາເລັດແລະສະເພາະພຽງພໍທີ່ຈະສ້າງການແລ່ນຄືນໃຫມ່. ເລີ່ມຕົ້ນດ້ວຍຕົວຕົນ: ວັນທີແລະເວລາ, ເຄື່ອງຈັກ, ການປັບປຸງຜະລິດຕະພັນຂາອອກແລະຂາເຂົ້າ, ລະຫັດແມ່ພິມແລະເຄື່ອງມື, ຊັ້ນຮຽນທີຂອງວັດສະດຸແລະຈໍານວນຫລາຍ, ການແກ້ໄຂສູດ, ສະມາຊິກທີມງານແລະສິດອໍານາດການປ່ອຍ. ຕື່ມສີ່ຈຸດເວລາທີ່ກໍານົດໄວ້ກ່ອນຫນ້າ, ບວກກັບຈໍານວນຫຼືນ້ໍາຫນັກຂອງອຸປະກອນການລ້າງ, ການປະຕິເສດການຕິດຕັ້ງແລະຜະລິດຕະພັນທີ່ຖືໄວ້. ຖ້າຕົ້ນໄມ້ບໍ່ສາມາດວັດແທກພື້ນທີ່ຫນຶ່ງຢ່າງເຊື່ອຖືໄດ້, ໃຫ້ໃສ່ປ້າຍວ່າມັນບໍ່ສາມາດໃຊ້ໄດ້ແທນທີ່ຈະຄາດຄະເນ.
ບັນທຶກຂໍ້ຍົກເວັ້ນໃນພາສາທີ່ສາມາດສັງເກດໄດ້. "ການກັບຄືນຄວາມເຢັນຈາກວົງຈອນ mold B ສະແດງໃຫ້ເຫັນວ່າບໍ່ມີການໄຫຼ" ມີປະໂຫຍດຫຼາຍກ່ວາ "ບັນຫານ້ໍາ." "ໄຟລ໌ສູດ 14 ໂຫລດແລ້ວ; ຜູ້ທົດສອບລຸ່ມນ້ໍາຍັງຄົງຢູ່ໃນ SKU X" ກໍານົດຄວາມລົ້ມເຫຼວຂອງ handoff. ຖ່າຍຮູບການສວມໃສ່ທີ່ບໍ່ຄາດຄິດ, ການຮົ່ວໄຫຼ, ຕົວເຊື່ອມຕໍ່ທີ່ເສຍຫາຍຫຼືຂໍ້ບົກພ່ອງຂອງພາກສ່ວນທີ່ເຮັດຊ້ໍາອີກຄັ້ງດ້ວຍເຄື່ອງຫມາຍການລະບຸຕົວຕົນທີ່ກ່ຽວຂ້ອງ. ເຊື່ອມໂຍງວຽກງານແກ້ໄຂກັບລະບົບການບໍາລຸງຮັກສາຫຼືຄວາມບໍ່ສອດຄ່ອງແທນທີ່ຈະຝັງຢູ່ໃນຄໍາເຫັນຂອງຜູ້ປະຕິບັດງານ.
| ບລັອກບັນທຶກ | ຂົງເຂດທີ່ເປັນປະໂຫຍດຂັ້ນຕ່ໍາ | ຄໍາຖາມທີ່ມັນຕອບໃນຄັ້ງຕໍ່ໄປ |
|---|---|---|
| ຕົວຕົນຂອງວຽກ | ເຄື່ອງຈັກ, ຜະລິດຕະພັນ, mold, ເຄື່ອງມື, ວັດສະດຸແລະສູດການດັດແກ້ | ຊຸດທາງດ້ານຮ່າງກາຍແລະດິຈິຕອນກົງກັນບໍ? |
| ເວລາ | ສ່ວນເກົ່າທີ່ຍອມຮັບຄັ້ງສຸດທ້າຍ, ທໍາອິດສ້າງຕັ້ງຂຶ້ນໃຫມ່, ສ່ວນທີ່ຍອມຮັບຄັ້ງທໍາອິດ, ການປ່ອຍປ່ອງຢ້ຽມທີ່ຫມັ້ນຄົງ | ຊ່ວງເວລາທີ່ຢຸດເຊົາກາຍເປັນເວລາທີ່ມີຄຸນສົມບັດບໍ? |
| ການສູນເສຍ | ລ້າງປະລິມານ, ປະຕິເສດການຕິດຕັ້ງ, ຜະລິດຕະພັນແລະແຮງງານໂດຍພາລະບົດບາດ | ການຢຸດເຊົາທີ່ສັ້ນກວ່າພຽງແຕ່ຍ້າຍການສູນເສຍໄປບ່ອນອື່ນບໍ? |
| ລະຫັດຊັກຊ້າ | ລໍຖ້າ, ຄົ້ນຫາ, ສ້ອມແປງ, ທໍາຄວາມສະອາດ, ປັບ, ການທົດສອບ ຫຼືການອະນຸຍາດ | ການກະກຽມຫຼືບັນຫາລະບົບໃດຄວນປັບປຸງ? |
| ການຍອມຮັບ | IDs ຕົວຢ່າງ, ການວັດແທກ, ການທົດສອບ, ການອະນຸມັດແລະການແກ້ໄຂສູດສຸດທ້າຍ | ຫຼັກຖານອັນໃດທີ່ພິສູດວ່າສາຍໄດ້ຖືກປ່ອຍອອກມາ? |
| ຂໍ້ຍົກເວັ້ນ | ບັນຫາທີ່ສັງເກດເຫັນ, ເຈົ້າຂອງ, ການກັກກັນແລະການດໍາເນີນການທີ່ເຊື່ອມໂຍງ | ສິ່ງທີ່ຕ້ອງແກ້ໄຂກ່ອນທີ່ວຽກດຽວກັນຈະກັບຄືນມາ? |
ທົບທວນຄືນການປ່ຽນແປງທີ່ຊ້ໍາກັນໂດຍຄອບຄົວຜະລິດຕະພັນແທນທີ່ຈະອີງໃສ່ການດໍາເນີນການທີ່ດີທີ່ສຸດຫນຶ່ງ. ຊອກຫາຄ່າສະເລ່ຍແລະການແຜ່ກະຈາຍຂອງແຕ່ລະຂັ້ນຕອນຂອງໄລຍະເວລາ, ການຍົກເວັ້ນທີ່ເກີດຂຶ້ນຊ້ຳໆ ແລະຮູບແບບການຂູດຊໍ້າຄືນ. ເຫດການທີ່ໄວຜິດປົກກະຕິອັນດຽວອາດຈະຍົກເລີກການກວດສອບ, ໄດ້ຮັບຜົນປະໂຫຍດຈາກເງື່ອນໄຂທີ່ເຫມາະສົມຫຼືໃຊ້ຄໍານິຍາມການຍອມຮັບທີ່ແຕກຕ່າງກັນ. ຈຸດປະສົງຂອງຂໍ້ມູນແມ່ນເພື່ອປັບປຸງມາດຕະຖານແລະການກະກຽມ, ບໍ່ແມ່ນການກົດດັນໃຫ້ຜູ້ປະຕິບັດການຂ້າມຜ່ານການປົກປ້ອງ.

ປິດບັນທຶກດ້ວຍເສັ້ນພື້ນຖານທີ່ໄດ້ຮັບການອະນຸມັດໃນປັດຈຸບັນແລະການປະຕິບັດຕໍ່ໄປ. ຖ້າການປ່ຽນແປງສ້າງການຕັ້ງຄ່າທີ່ດີຂຶ້ນ, ກຳນົດຄ່າທີ່ປັບປຸງຜ່ານຂັ້ນຕອນການອະນຸມັດຂອງໂຮງງານກ່ອນທີ່ຈະອັບເດດແມ່ແບບ. ຖ້າມັນເປີດເຜີຍບັນຫາການອອກແບບ, ໃຫ້ເກັບຮັກສາໄວ້ຊົ່ວຄາວສາມາດເຫັນໄດ້ຈົນກ່ວາວິສະວະກໍາປິດມັນ. ລະບຽບວິໄນນີ້ເຮັດໃຫ້ການປ່ຽນແປງເຄື່ອງປັ້ນດິນເຜົາແຕ່ລະອັນເປັນຫຼັກຖານທີ່ສາມາດໃຊ້ໄດ້ແທນທີ່ຈະເປັນເຫດການການປ່ຽນແປງທີ່ໂດດດ່ຽວອື່ນ.
ຄຳຖາມທີ່ມັກຖາມເລື້ອຍໆກ່ຽວກັບການປ່ຽນແປງເຄື່ອງປັ້ນດິນເຜົາ
ສິ່ງທີ່ລວມຢູ່ໃນການປ່ຽນເຄື່ອງ molding ຟັນ?
ການປ່ຽນແປງທີ່ສົມບູນສາມາດປະກອບມີ mold, die ແລະ mandrel, blow pin, core ຫຼື inserts, resin, masterbatch, regrind rule, HMI recipe, wall-thickness profile, take-out, trimmer, leak tester, conveyor guides, labels and pack-out. ຂອບເຂດທີ່ແນ່ນອນແມ່ນຂຶ້ນກັບຄວາມແຕກຕ່າງລະຫວ່າງຊຸດຜະລິດຕະພັນຂາອອກແລະຂາເຂົ້າ. ກໍານົດຄວາມແຕກຕ່າງເຫຼົ່ານັ້ນກ່ອນທີ່ຈະຢຸດ. ຖ້າພຽງແຕ່ແມ່ພິມຖືກລະບຸໄວ້, ທີມງານອາດຈະເລີ່ມຕົ້ນໃຫມ່ດ້ວຍເສັ້ນທາງວັດສະດຸເກົ່າ, ໄຟລ໌ຄວບຄຸມຫຼືການຕັ້ງຄ່າລົງລຸ່ມ.
ເວລາການປ່ຽນແປງຄວນເລີ່ມຕົ້ນ ແລະຢຸດເວລາໃດ?
ຄໍານິຍາມການປະຕິບັດເລີ່ມຕົ້ນຢູ່ໃນສ່ວນທີ່ຍອມຮັບສຸດທ້າຍຈາກວຽກທີ່ອອກມາແລະສິ້ນສຸດລົງຢູ່ທີ່ປ່ອງຢ້ຽມການຜະລິດທໍາອິດທີ່ຍອມຮັບສໍາລັບວຽກທີ່ເຂົ້າມາ. ຍັງບັນທຶກເວລາກາງສໍາລັບພາກສ່ວນທີ່ສ້າງຕັ້ງຂຶ້ນທໍາອິດແລະສ່ວນທີ່ຍອມຮັບຄັ້ງທໍາອິດ. ໂຮງງານຕ້ອງກໍານົດປ່ອງຢ້ຽມການຜະລິດ, ເຊັ່ນ: ຈໍານວນທີ່ກໍານົດໄວ້ຂອງພາກສ່ວນຕິດຕໍ່ກັນຫຼືຕົວຢ່າງທີ່ໃຊ້ເວລາໃນທົ່ວສະຖານີທີ່ກ່ຽວຂ້ອງທັງຫມົດ, ຢູ່ຕາມໂກນຫຼືຫົວ. ການນໍາໃຊ້ຄໍານິຍາມດຽວກັນເຮັດໃຫ້ການປຽບທຽບໃນອະນາຄົດມີຄວາມຫມາຍ.
ພືດສາມາດຫຼຸດຜ່ອນເວລາປ່ຽນ mold molding ໄດ້ຢ່າງປອດໄພໄດ້ແນວໃດ?
ຍ້າຍການກໍານົດ, ຂັ້ນຕອນ, ການທໍາຄວາມສະອາດ, ການຢັ້ງຢືນສູດ, ການກະກຽມເຄື່ອງວັດແທກແລະການວາງແຜນຄຸນນະພາບຢູ່ນອກໄລຍະຢຸດເຊົາທີ່ກິດຈະກໍາເຫຼົ່ານີ້ສາມາດເຮັດໄດ້ໂດຍບໍ່ມີການແຊກແຊງການຜະລິດ. ການໂຕ້ຕອບປ້າຍກຳກັບ, ປົກປ້ອງບ່ອນເກັບມ້ຽນ, ກະກຽມຊຸດວຽກສະເພາະ ແລະມອບໝາຍໃຫ້ເຈົ້າຂອງແຕ່ລະມື ວິເຄາະເວລາລໍຖ້າແລະແກ້ໄຂແຍກຕ່າງຫາກຈາກການເຮັດວຽກ mold ທາງດ້ານຮ່າງກາຍ. ຢ່າຫຼຸດຜ່ອນເວລາໂດຍການຂ້າມກອງ, ຂ້າມການຄວບຄຸມພະລັງງານທີ່ເປັນອັນຕະລາຍ, ການນໍາໃຊ້ອຸປະກອນຍົກທີ່ບໍ່ໄດ້ຈັດອັນດັບຫຼືການຮັບເອົາຊິ້ນສ່ວນກ່ອນທີ່ການກວດສອບທີ່ກໍານົດໄວ້ຜ່ານ.
ການໂຫຼດສູດອາຫານທີ່ບັນທຶກໄວ້ສຳເລັດການຕັ້ງຄ່າບໍ?
ສະບັບເລກທີ ສູດທີ່ບັນທຶກໄວ້ຕ້ອງກົງກັບແມ່ພິມທີ່ຕິດຕັ້ງ, ເຄື່ອງມືຕາຍ, ເຂັມຂັດ, ວັດສະດຸ ແລະການປັບປຸງຜະລິດຕະພັນ. ບາງການຕັ້ງຄ່າອາດຈະຢູ່ໃນຕົວຄວບຄຸມ parison ແຍກຕ່າງຫາກຫຼືເຄື່ອງ downstream. ຢືນຢັນຊຸດໄຟລ໌ທີ່ສົມບູນ, ພິສູດການເຄື່ອນໄຫວຄູ່ມືທີ່ໄດ້ຮັບອະນຸຍາດ ແລະປຽບທຽບພຶດຕິກໍາຕົວຈິງຂອງເຄື່ອງຈັກກັບເສັ້ນພື້ນຖານທີ່ປ່ອຍອອກມາ. Moog's DigiPack III ເຊື່ອມຕໍ່ຄູ່ມືທີ່ເກັບໄວ້ໄຟລ໌ container ທີ່ມີຂໍ້ມູນການປັບທຽບເຄື່ອງມື parison-profile ແລະ die-gap, ຊຶ່ງເປັນເຫດຜົນທີ່ວ່າຕົວຕົນຂອງຮາດແວ ແລະໄຟລ໌ຕ້ອງເຊື່ອມຕໍ່ກັນຢູ່.
ເປັນຫຍັງຈຸດສີດຳ ຫຼື ເສັ້ນສີຈຶ່ງປະກົດຂຶ້ນຫຼັງຈາກການປ່ຽນແປງວັດສະດຸ?
ສາເຫດທີ່ເປັນໄປໄດ້ລວມມີວັດຖຸເກົ່າແກ່ທີ່ຍັງເຫຼືອຢູ່ໃນເສັ້ນທາງການຈັດການ ຫຼື ການລະລາຍ, ຢາງທີ່ປົນເປື້ອນ ຫຼື ລີດ, ຢາງທີ່ເສື່ອມໂຊມທີ່ປ່ອຍອອກມາຈາກພື້ນທີ່ທີ່ຢຸດສະງັກ, ການປະສົມສີທີ່ບໍ່ສະໝ່ຳສະເໝີ, ຄວາມຜິດຂອງເຄື່ອງເຮັດຄວາມຮ້ອນ ຫຼື ການປິດ ແລະ ການລ້າງທີ່ບໍ່ເໝາະສົມ. ຮັກສາ resin ແລະບັນທຶກການປ່ຽນແປງກ່ອນທີ່ຈະປ່ຽນການຕັ້ງຄ່າ. ປະຕິບັດຕາມຂັ້ນຕອນເຄື່ອງຈັກທີ່ໄດ້ຮັບການອະນຸມັດແລະຜູ້ສະຫນອງຢາງ, ກວດກາເສັ້ນທາງວັດສະດຸແລະຈັດປະເພດວ່າຂໍ້ບົກພ່ອງແມ່ນແບບສຸ່ມຫຼືແກ້ໄຂຮອບ parison. ຢ່າສົມມຸດວ່າວິທີການລ້າງແບບທົ່ວໆໄປແມ່ນປອດໄພສໍາລັບທຸກໆຢາງແລະຫົວ.
ຂໍ້ມູນອັນໃດຄວນຖືກສົ່ງໄປຫາ Kinggle ກ່ຽວກັບການປ່ຽນແປງທີ່ຫຍຸ້ງຍາກ?
ສົ່ງການກໍານົດເຄື່ອງແລະຕົວຄວບຄຸມ, ຮູບແຕ້ມຜະລິດຕະພັນຂາອອກແລະຂາເຂົ້າ, ແມ່ພິມແລະ ID ເຄື່ອງມື, ເກຣດ resin ແລະ lots, masterbatch ແລະ regrind ລາຍລະອຽດ, ການແກ້ໄຂສູດ, ປະຫວັດການປຸກ, ການອ່ານຜົນປະໂຫຍດ, ໄລຍະເວລາການປ່ຽນແປງ, ຫມາຍຮູບຖ່າຍຕົວຢ່າງແລະຂໍ້ມູນຄວາມລົ້ມເຫຼວທີ່ວັດແທກ. ລວມເອົາວິດີໂອພຽງແຕ່ເມື່ອມັນສາມາດຖືກຈັບໄດ້ໂດຍບໍ່ຕ້ອງເຂົ້າໄປໃນເຂດອັນຕະລາຍ. ຫຼັກຖານສະເພາະເຮັດໃຫ້ການສົນທະນາແຍກອອກເປັນເສັ້ນທາງອຸປະກອນການ, ເຄື່ອງມື, ການຄວບຄຸມ, ຜົນປະໂຫຍດຫຼືການອອກແບບສ່ວນຂອງບັນຫາໄດ້ປະສິດທິຜົນ.
ວາງແຜນເຄື່ອງຈັກປະມານຊຸດຜະລິດຕະພັນ
ສໍາລັບ mold ໃຫມ່, ວັດສະດຸໃຫມ່ຫຼືບັນຫາການປ່ຽນແປງຊ້ໍາກັນ, ສົ່ງຮູບແຕ້ມສ່ວນຕົວຈິງ, ຢາງ, ການທົດສອບເປົ້າຫມາຍ, mold ແລະລາຍລະອຽດເຄື່ອງມື, ຂໍ້ມູນເຄື່ອງຈັກໃນປະຈຸບັນແລະບັນທຶກການປ່ຽນແປງທີ່ສັງເກດເຫັນ. Kinggle ສາມາດປຶກສາຫາລືກ່ຽວກັບເຄື່ອງຈັກ, ເຄື່ອງມື, ການຄວບຄຸມແລະຄວາມຕ້ອງການການຜະລິດຈາກຫຼັກຖານດຽວກັນທີ່ກໍານົດໄວ້.
ສົ່ງຂໍ້ມູນໂຄງການຂອງທ່ານແຫຼ່ງຂໍ້ມູນທີ່ກວດສອບແລະວິທີການຫຼັກຖານ
ຫນ້າ Kinggle ຂອງບຸກຄົນທໍາອິດແລະຄູ່ມື Kinggle-hosted ຖືກນໍາໃຊ້ສໍາລັບການໂຕ້ຕອບເຄື່ອງຈັກ, ການປ້ອນຂໍ້ມູນໂຄງການແລະການຖະແຫຼງການການຝຶກອົບຮົມ. ຄູ່ມືຜູ້ຜະລິດຄວບຄຸມໄດ້ຖືກນໍາໃຊ້ສໍາລັບການເກັບຮັກສາໄຟລ໌ແລະເຄື່ອງມື - calibration ຄວາມສໍາພັນ. ຄູ່ມືຜູ້ຜະລິດຢາງທີ່ເປັນທາງການໄດ້ຖືກນໍາໃຊ້ສໍາລັບການປົນເປື້ອນວັດສະດຸແລະເສັ້ນທາງການເຊື່ອມໂຊມ. ກົດລະບຽບຂອງ OSHA ໄດ້ຖືກນໍາໃຊ້ເພື່ອອະທິບາຍຂອບເຂດຄວາມປອດໄພຂອງສະຫະລັດເທົ່ານັ້ນ. ບໍ່ມີແຫຼ່ງຂ້າງລຸ່ມນີ້ຖືກນໍາສະເຫນີເປັນສູດທົ່ວໄປ.
- Kinggle-hosted ຄູ່ມືການດໍາເນີນງານເຄື່ອງເຮັດແມ່ພິມອັດຕະໂນມັດ, ເຂົ້າເຖິງວັນທີ 8 ກັນຍາ 2026.
- Moog DigiPack III ຄູ່ມືຄວບຄຸມຄວາມຫນາຂອງຝາ Parison, MRJ06301, ເປັນເຈົ້າພາບໂດຍ Kinggle, ເຂົ້າເຖິງວັນທີ 8 ກັນຍາ 2026.
- ຂະບວນການຂາຍ Kinggleແລະບໍລິການຫຼັງການຂາຍ, ເຂົ້າເຖິງວັນທີ 8 ກັນຍາ 2026.
- LyondellBasell, ວິທີການແກ້ໄຂບັນຫາ molding ເປົ່າ, ເຂົ້າເຖິງວັນທີ 8 ກັນຍາ 2026.
- OSHA 29 CFR 1910.147, ການຄວບຄຸມພະລັງງານອັນຕະລາຍ, ເຂົ້າເຖິງວັນທີ 8 ກັນຍາ 2026.
- OSHA 29 CFR 1910.212, ຄວາມຕ້ອງການທົ່ວໄປສໍາລັບເຄື່ອງຈັກທັງຫມົດ, ເຂົ້າເຖິງວັນທີ 8 ກັນຍາ 2026.