ເຄື່ອງປັ້ນດິນເຜົາລົດຍົນສາມາດຜະລິດຊິ້ນສ່ວນທີ່ເປັນຮູເຊັ່ນທໍ່ອາກາດແລະອ່າງເກັບນ້ໍາ. ການເລືອກອຸປະກອນເລີ່ມຕົ້ນດ້ວຍການແຕ້ມສ່ວນ, ຢາງທີ່ລະບຸແລະຄວາມຕ້ອງການການຍອມຮັບ. ປະລິມານບັນຈຸທີ່ໂຄສະນາຂອງເຄື່ອງຈັກຢ່າງດຽວບໍ່ສາມາດກໍານົດວ່າມັນຈະເປັນທໍ່ສະເພາະ, ຮອງຮັບແມ່ພິມຂອງມັນຫຼືສົ່ງຜົນຜະລິດສໍາເລັດຮູບທີ່ຕ້ອງການ.
ການທົບທວນຄືນການຊື້ທີ່ເປັນປະໂຫຍດປະຕິບັດຕາມພາກສ່ວນໂດຍຜ່ານຂະບວນການທີ່ສົມບູນ: ການປະກອບ, ການໂຍກຍ້າຍ, trimming, ການປະກອບແລະການກວດກາ. ແກ້ໄຂຂໍ້ກໍານົດການຜະລິດຕະພັນແລະເຄື່ອງມືບັງຄັບກ່ອນທີ່ຈະສົມທຽບການຜະລິດຕະພັນທີ່ຊື່ຫຼືລາຄາ. ຖ້າບໍ່ດັ່ງນັ້ນ, ວົງຈອນ molding ໄວສາມາດປົກປິດຈຸລັງການຜະລິດທີ່ຍັງພາດເປົ້າຫມາຍການຈັດສົ່ງຂອງຕົນ.

Blow molding ພາກສ່ວນຍານຍົນ: ຄໍາຮ້ອງສະຫມັກແລະຄວາມເຫມາະສົມຂະບວນການ
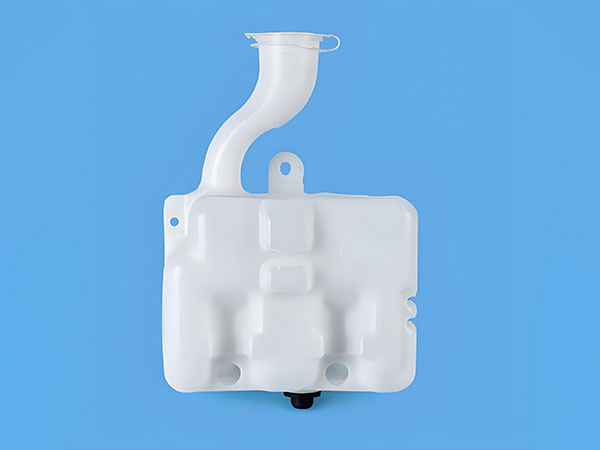
ຈັດກຸ່ມຊິ້ນສ່ວນລົດໃຫຍ່ໂດຍສິ່ງທີ່ພວກເຂົາຕ້ອງເຮັດ, ແທນທີ່ຈະເປັນຄວາມຈິງທີ່ວ່າພວກມັນເປັນຮູ. ທໍ່ລະບາຍອາກາດໃນຫ້ອງໂດຍສານ, ອົງປະກອບຮັບອາກາດຂອງເຄື່ອງຈັກ ແລະ ອ່າງເກັບນ້ຳຂອງແຫຼວ ຕ້ອງການການທົບທວນຄືນທີ່ແຕກຕ່າງກັນ. ເງື່ອນໄຂການດໍາເນີນງານແລະການໂຕ້ຕອບຂອງພວກເຂົາກໍານົດຄໍາຖາມທີ່ການສະເຫນີເຄື່ອງຈັກຕ້ອງຕອບ.
| ຄອບຄົວສ່ວນຫນຶ່ງ | ວັດສະດຸປ້ອນເພື່ອສ້າງຕັ້ງ | ຄໍາຖາມອຸປະກອນແລະເຄື່ອງມື |
|---|---|---|
| ທໍ່ HVAC Cabin | ເສັ້ນທາງທາງອາກາດ, ເລຂາຄະນິດເຊື່ອມຕໍ່, ພື້ນທີ່ຕິດຕັ້ງແລະການກວດສອບການເຮັດວຽກທີ່ລະບຸ | ເສັ້ນທາງທີ່ສະເຫນີສາມາດປະກອບເປັນຮ່າງກາຍແລະອອກຈາກສະຖານທີ່ຕັດແລະການກວດກາທີ່ສາມາດເຂົ້າເຖິງໄດ້ບໍ? |
| ພາກສ່ວນຮັບອາກາດຂອງເຄື່ອງຈັກ | ເງື່ອນໄຂອຸນຫະພູມ, ຄວາມກົດດັນຫຼືສູນຍາກາດ, ການເປີດເຜີຍສື່ແລະຄວາມຕ້ອງການການເຊື່ອມຕໍ່ | ຢາງ, ເສັ້ນທາງການສ້າງ ແລະຈຸລັງທີ່ສົມບູນເຫມາະສົມກັບເງື່ອນໄຂສະເພາະເຫຼົ່ານັ້ນບໍ? |
| ອ່າງເກັບນ້ໍາ | ນ້ໍາ, ເງື່ອນໄຂການບໍລິການ, ພອດ, ຄຸນນະສົມບັດການຕິດຕັ້ງແລະເງື່ອນໄຂການຍອມຮັບ | ຮ່າງກາຍ, ການໂຕ້ຕອບແລະການປະກອບຕໍ່ໄປຈະຖືກຜະລິດແລະກວດສອບແນວໃດ? |
| ພາກສ່ວນດ້ານວິຊາການທີ່ເປັນຮູອື່ນໆ | ກໍລະນີການໂຫຼດ, ຂະຫນາດ, ລັກສະນະປະກອບແລະການນໍາໃຊ້ຈຸດປະສົງ | ການປັ້ນດອກໄມ້ແມ່ນເຫມາະສົມ, ຫຼືຄວນປຽບທຽບການປະກອບຫຼືເສັ້ນທາງອື່ນ? |
ຮັກສາໂຄງການລະບົບນໍ້າມັນເຊື້ອໄຟຢູ່ໃນເສັ້ນທາງການອະນຸມັດແຍກຕ່າງຫາກ. ຕົວຢ່າງ,RISE ອະທິບາຍການທົດສອບການດັບເພີງຂອງຖັງນໍ້າມັນພລາສຕິກພາຍໃຕ້ກົດລະບຽບຂອງສະຫະປະຊາຊາດ 34, ເອກະສານຊ້ອນທ້າຍ 5, ຂໍ້ 5. ນັ້ນແມ່ນຂອບເຂດການທົດສອບສະເພາະ, ບໍ່ແມ່ນລາຍການກວດສອບການອະນຸມັດຢ່າງສົມບູນ. ສ້າງຕັ້ງຕະຫຼາດ, ຄວາມຕ້ອງການ ແລະຄວາມຮັບຜິດຊອບການອະນຸມັດສໍາລັບໂຄງການລະບົບນໍ້າມັນເຊື້ອໄຟຕົວຈິງ; ບັນຊີລາຍການເຄື່ອງຈັກໃນລາຍການ "ຖັງລົດ" ບໍ່ໄດ້ກໍານົດການຜະລິດຖັງນໍ້າມັນທີ່ສອດຄ່ອງກັບ.
Blow-molded HVAC ducts: ເລຂາຄະນິດ, ການໂຕ້ຕອບແລະຄວາມຕ້ອງການຂອງເຄື່ອງ
ສໍາລັບທໍ່ HVAC ທີ່ມີຮູບປັ້ນ, ທົບທວນເສັ້ນທາງທາງອາກາດແລະທຸກໆການເຊື່ອມຕໍ່ຮ່ວມກັນ. ຮ່າງກາຍທີ່ສາມາດໄດ້ຮັບການສ້າງຕັ້ງຂຶ້ນຍັງຕ້ອງການເປີດທີ່ສາມາດຕັດ, ຕັ້ງແລະກວດສອບ. ດັ່ງນັ້ນ, ທໍ່ຢາງທີ່ກຳນົດເອງຄວນບັນລຸຂັ້ນຕອນການສະເໜີລາຄາດ້ວຍທັງເລຂາຄະນິດ molded ແລະເລຂາຄະນິດສໍາເລັດຮູບທີ່ຕັ້ງໄວ້.
ແຍກການລະບາຍອາກາດໃນຫ້ອງໂດຍສານອອກຈາກຄວາມຕ້ອງການຂອງການຮັບອາກາດຂອງເຄື່ອງຈັກ
ຫ້າມໂອນວັດສະດຸປ້ອນອາກາດຂອງເຄື່ອງຈັກ ຫຼື ສະພາບການທົດສອບໄປສູ່ທໍ່ຫ້ອງໂດຍສານພຽງແຕ່ເນື່ອງຈາກວ່າທັງສອງມີອາກາດ. ບັນທຶກສະພາບແວດລ້ອມການຕິດຕັ້ງ, ອຸປະກອນການອະນຸມັດແລະການກວດສອບທີ່ຈໍາເປັນສໍາລັບພາກສ່ວນໂດຍສະເພາະ. ຖ້າຄວາມກົດດັນ, ສູນຍາກາດ, ວົງຈອນອຸນຫະພູມຫຼືການສໍາຜັດຂອງນ້ໍາມີບັນຫາ, ກໍານົດເງື່ອນໄຂທີ່ກ່ຽວຂ້ອງໃນຂໍ້ກໍານົດຂອງໂຄງການ.
ທົບທວນຄືນການເຊື່ອມຕໍ່ສໍາເລັດຮູບ, ບໍ່ພຽງແຕ່ການເປີດ molded
ຫມາຍການເຊື່ອມຕໍ່ສິ້ນສຸດ, ການຕິດຕັ້ງ datums, ການປ່ຽນແປງພາກສ່ວນແລະສະຖານທີ່ trimming ສະເຫນີກ່ຽວກັບການແຕ້ມຮູບ. ຫຼັງຈາກນັ້ນ, ກວດເບິ່ງວ່າພາກສ່ວນຈະນັ່ງຢູ່ໃນເຄື່ອງສໍາເລັດຮູບຫຼືການກວດກາແນວໃດ. ຄໍາຖາມການທົບທວນຄືນທີ່ເປັນປະໂຫຍດແມ່ນວ່າລະບົບ datum ດຽວກັນສາມາດຊອກຫາສ່ວນໄດ້ຢ່າງຕໍ່ເນື່ອງໃນລະຫວ່າງການຕັດ, ການວັດແທກແລະການປະກອບ.
ກໍານົດການໄຫຼ, passage, ເຫມາະຫຼືການຜະນຶກໃດໆທີ່ຈໍາເປັນກ່ອນທີ່ຈະກໍານົດຫ້ອງ. ການກວດສອບເຫຼົ່ານີ້ອາດຈະຕ້ອງການອຸປະກອນສະເພາະຫຼືສະຖານີແຍກຕ່າງຫາກ. ພວກເຂົາເຈົ້າຄວນຈະມີຜູ້ສະຫນອງການມອບຫມາຍແລະວິທີການຍອມຮັບ, ແທນທີ່ຈະສົມມຸດວ່າມາພ້ອມກັບເຄື່ອງ molding ດອກໄມ້.
ເລືອກເສັ້ນທາງຂະບວນການກ່ອນທີ່ຈະເລືອກຂະຫນາດເຄື່ອງ
ສົນທະນາວິທີການ parison ຈະໄປເຖິງຢູ່ຕາມໂກນ mold ກ່ອນທີ່ຈະເລືອກເອົາເຄື່ອງຂະຫນາດໃຫຍ່. parison ແມ່ນທໍ່ຮູຮ້ອນທີ່ຂະບວນການປະກອບແລະ inflates. ການຈັດການແລະການຈັດວາງຂອງມັນຕ້ອງເຫມາະສົມກັບເລຂາຄະນິດ.
extrusion ທໍາມະດາທຽບກັບ 3D suction molding
ຄໍາອະທິບາຍດ້ານວິຊາການຂອງ Toray ກ່ຽວກັບການດູດ 3D ດູດແມ່ພິມອະທິບາຍການດູດແນະນໍາ parison ເຂົ້າໄປໃນຢູ່ຕາມໂກນ mold ສໍາລັບຮູບຮ່າງຍາວ, ສະລັບສັບຊ້ອນເປັນຮູ. ນີ້ແມ່ນການຈັດການຂະບວນການທີ່ແຕກຕ່າງກັນ. ເຄື່ອງປັ້ນດິນເຜົາແບບ extrusion ແບບດັ້ງເດີມທີ່ມີຫຸ່ນຍົນຖອດອອກສ່ວນໜຶ່ງບໍ່ຄວນຖືວ່າເປັນຫຼັກຖານທຽບເທົ່າຂອງຄວາມສາມາດນັ້ນ.
ສໍາລັບເສັ້ນທາງທີ່ງຸ່ມງ່າມ, ຂໍໃຫ້ມີການທົບທວນເສັ້ນທາງທີ່ມີຮູບແບບໂດຍໃຊ້ເລຂາຄະນິດແລະຢາງຕົວຈິງ. ປຽບທຽບການຕັດແມ່ພິມແບບດັ້ງເດີມແບບດັ້ງເດີມ, ການຈັດວາງສະເພາະຫຼືເສັ້ນທາງດູດ, ແລະພາກສ່ວນແມ່ພິມທີ່ເຂົ້າຮ່ວມຕາມຄວາມເຫມາະສົມ. ການປຽບທຽບຄວນແກ້ໄຂຄວາມເປັນໄປໄດ້ໃນການສ້າງ, ການໂຕ້ຕອບແລະການເຮັດວຽກລົງລຸ່ມ, ແທນທີ່ຈະສົມມຸດວ່າເສັ້ນທາງຫນຶ່ງເຫມາະສົມກັບທຸກໆທໍ່ລົດຍົນ.
ຮັກສາການຈັດສົ່ງທີ່ລະລາຍ ແລະການຕັ້ງຄ່າຂັບແຍກຕ່າງຫາກ
ການບີບອັດຢ່າງຕໍ່ເນື່ອງ ແລະການເຮັດວຽກຂອງຕົວສະສົມແບບຕໍ່ເນື່ອງ ອະທິບາຍເຖິງການຈັດສົ່ງການລະລາຍ. ການຈັດວາງ Parison ອະທິບາຍພາກສ່ວນທີ່ແຕກຕ່າງກັນຂອງຂະບວນການ. ໄຮໂດຼລິກ, ເຊີໂວ-ໄຮໂດລິກ ແລະໄດໄຟຟ້າ ອະທິບາຍການກະຕຸ້ນ. ການປຽບທຽບເຫຼົ່ານີ້ຢູ່ໃນແກນແຍກຕ່າງຫາກເຮັດໃຫ້ວົງຢືມງ່າຍຕໍ່ການຕີຄວາມຫມາຍແລະປ້ອງກັນບໍ່ໃຫ້ປ້າຍອັດຕະໂນມັດຢືນຢູ່ໃນຄວາມສາມາດໃນການສ້າງ.
ເລືອກຟອກຢາງຢາງສໍາລັບຄໍາຮ້ອງສະຫມັກລົດຍົນຕົວຈິງ
ລະບຸຊັ້ນຮຽນ, ບໍ່ພຽງແຕ່ຄອບຄົວໂພລີເມີ. "ປ. Envalior ຂອງຫຼັກຊັບ Durethan PA6ຕົວຢ່າງເຊັ່ນ, ຈໍາແນກຊັ້ນ molding blowing ແລະຊັ້ນຮຽນທີ reinforced ສໍາລັບທໍ່ແລະທໍ່ອາກາດ. ຊື່ຄອບຄົວບໍ່ໄດ້ລະບຸສູດອາຫານທີ່ປ່ຽນກັນໄດ້.
ຈັບຄູ່ການກະກຽມວັດສະດຸແລະ plasticizing ກັບຊັ້ນຮຽນທີ
ໄດ້ຮັບຄໍາແນະນໍາການປຸງແຕ່ງເກຣດສະເພາະປະຈຸບັນ. ກວດເບິ່ງການຈັດລຽງການອົບແຫ້ງແລະການໃຫ້ອາຫານ, ການວັດແທກຄວາມຊຸ່ມຊື້ນຕາມຄວາມຕ້ອງການ, ຄວາມເຫມາະສົມຂອງສະກູແລະຫົວ, ການຄວບຄຸມອຸນຫະພູມແລະຂໍ້ກໍານົດທີ່ທົນທານຕໍ່ການສວມໃສ່ທີ່ຈໍາເປັນສໍາລັບການປະສົມ. ເຫຼົ່ານີ້ແມ່ນລາຍການສໍາລັບການຢືນຢັນດ້ານວິຊາການ, ບໍ່ແມ່ນເຫດຜົນທີ່ຈະເຜີຍແຜ່ອຸນຫະພູມແຫ້ງຫນຶ່ງສໍາລັບພາດສະຕິກວິສະວະກໍາທັງຫມົດ.
Toray ກໍານົດຄວາມຫນືດຂອງ melt ແລະຄວາມຫມັ້ນຄົງຂອງຮູບຮ່າງເປັນທີ່ກ່ຽວຂ້ອງກັບຄວາມເຫມາະສົມ resin molding molding. ບັນທຶກສະພາບວັດສະດຸ ແລະການຕັ້ງຄ່າຂະບວນການໃນລະຫວ່າງການທົດລອງເພື່ອໃຫ້ບັນຫາການສ້າງຕັ້ງສາມາດຖືກສືບສວນຕໍ່ກັບສູດທີ່ຮູ້ຈັກ. ຢ່າຍອມຮັບອັດຕາການ extrusion HDPE ທີ່ພິມເຜີຍແຜ່ຂອງເຄື່ອງຈັກເປັນຫຼັກຖານສະແດງອັດຕາການຈັດສົ່ງຂອງມັນດ້ວຍຢາງທີ່ແຕກຕ່າງກັນ.
ຮັກສາ regrind ພາຍໃນສູດອະນຸມັດ
ບັນທຶກແຫຼ່ງຂໍ້ມູນ, ປະຫວັດການປຸງແຕ່ງແລະອັດຕາສ່ວນທີ່ສະເຫນີຂອງ regrind, ພ້ອມກັບການອະນຸຍາດຂອງລູກຄ້າແລະການກວດສອບທີ່ຈໍາເປັນເພື່ອໃຫ້ມີຄຸນສົມບັດຂອງສູດ. ທົດສອບການປະສົມການຜະລິດທີ່ມີຈຸດປະສົງ. ການທົດລອງໃຊ້ພຽງແຕ່ຢາງເວີຈິນໄອແລນບໍ່ໄດ້ກໍານົດປະສິດທິພາບດ້ວຍການຕື່ມການ regrind ຕໍ່ມາ.
ແປຄຳອະທິບາຍກັບຄືນເປັນ ອັງກິດ (ສະຫະລັດ) ແປພາສາ The part drawing into blow molding equipment requirements
ໃຊ້ຕາຕະລາງຄວາມຕ້ອງການກັບຫຼັກຖານເພື່ອທົບທວນອຸປະກອນເຄື່ອງປັ້ນດິນເຜົາ. ຄວາມຕ້ອງການບັງຄັບແຕ່ລະອັນຕ້ອງການສະເພາະທີ່ສອດຄ້ອງກັນ, ການແຕ້ມຮູບຫຼືບັນທຶກການທົດລອງ. ລາຍການທີ່ບໍ່ໄດ້ຮັບການແກ້ໄຂຄວນຍັງຄົງເຫັນໄດ້ຈົນກ່ວາພາກສ່ວນທີ່ຮັບຜິດຊອບປິດພວກມັນ.
| ຄວາມຕ້ອງການ | ກວດເບິ່ງໃນການສະເຫນີ | ຫຼັກຖານແລະການປິດ |
|---|---|---|
| ວັດສະດຸ ແລະຄວາມຕ້ອງການຍິງທັງໝົດ | ເກຣດທີ່ເຮັດດ້ວຍຢາງສະເພາະ, ການສັກຢາທີ່ໃຊ້ໄດ້ແລະການຈັດສົ່ງ; ປະກອບມີການຂູດຂະບວນການແທນທີ່ຈະເປັນນ້ໍາຫນັກສໍາເລັດຮູບຢ່າງດຽວ | ບັນທຶກເອກະສານ ແລະການທົດລອງສ້າງຕົວແທນ |
| ການຕິດຕັ້ງແມ່ພິມ | Envelope, mounting, mold thickness ແລະມະຫາຊົນ, utilities ແລະການເຂົ້າເຖິງການບໍລິການ | Mold-machine interface ການແຕ້ມຮູບ |
| ການເປີດແລະການໂຍກຍ້າຍ | ພື້ນທີ່ເປີດ, ການເຄື່ອນໄຫວ mold ທີ່ຕ້ອງການ, ເສັ້ນທາງ gripper ແລະການເກັບກູ້ສໍາລັບພາກສ່ວນຮ້ອນ | ການທົບທວນຄືນການເຄື່ອນໄຫວແລະເປັນພະຍານລໍາດັບການໂຍກຍ້າຍ |
| ພື້ນທີ່ກຳແພງທີ່ສຳຄັນ | ເຄື່ອງມືຫົວຫນ້າ, ການຄວບຄຸມ parison ແລະສະຖານທີ່ກວດກາສະເຫນີ | ການວັດແທກແຜນທີ່ຕໍ່ກັບຂອບເຂດຈໍາກັດການແຕ້ມຮູບ |
| ການໂຕ້ຕອບສໍາເລັດຮູບ | Trimming, ເຂົ້າຮ່ວມ, ການປະກອບແລະການຈັດຕໍາແຫນ່ງ fixtures | ການກວດສອບຂະຫນາດແລະການເຮັດວຽກສໍາເລັດຮູບ |
| ຜົນຜະລິດທີ່ຍອມຮັບ | ສໍາເລັດຫ້ອງ, ຈຸດນັບ, ກົດລະບຽບການຂັດຂວາງແລະປະຕິເສດການຈັດການ | ໄລຍະເວລາການທົດລອງທີ່ມີປະລິມານທີ່ຍອມຮັບແລະຢຸດການບັນທຶກ |
ຂ້ອຍຈະທົບທວນໂຄງການສ້າງເຄື່ອງປັ້ນດິນເຜົາລົດຍົນແນວໃດ
ສໍາລັບໂຄງການ molding ລະເບີດລົດຍົນ, ຂ້າພະເຈົ້າຈະທົບທວນຄືນການແຕ້ມສ່ວນກ່ອນທີ່ຈະປຶກສາຫາລືກ່ຽວກັບຄວາມສາມາດຂອງເຄື່ອງຈັກ. ຄໍາຖາມທີ່ເລີ່ມຕົ້ນຂອງຂ້າພະເຈົ້າຈະກ່ຽວຂ້ອງກັບເກຣດອຸປະກອນການ, ສະພາບແວດລ້ອມການດໍາເນີນງານ, ຈຸດເຊື່ອມຕໍ່ແລະຂໍ້ກໍານົດການຍອມຮັບ. ປະລິມານບັນຈຸໃນນາມຂອງເຄື່ອງຈັກຈະຍັງຄົງເປັນການອ້າງອີງການກວດສອບ, ບໍ່ແມ່ນພື້ນຖານສໍາລັບການອະນຸມັດທໍ່ ຫຼືອ່າງເກັບນ້ຳທີ່ບໍ່ສະຫມໍ່າສະເຫມີ.
ຖ້າພາກສ່ວນທົດລອງບັນລຸເປົ້າຫມາຍນ້ໍາຫນັກຂອງມັນແຕ່ລົ້ມເຫລວໃນການກວດສອບຄວາມຫນາຂອງກໍາແພງທ້ອງຖິ່ນ, ຂ້ອຍຈະສືບສວນການແຈກຢາຍວັດສະດຸກ່ອນທີ່ຈະເພີ່ມນ້ໍາຫນັກສ່ວນລວມ. ຂ້າພະເຈົ້າຈະປຽບທຽບສະຖານທີ່ການກວດກາທີ່ກໍານົດໄວ້ກັບ profile parison, ການກະກຽມອຸປະກອນການ, ເຄື່ອງມືແລະການຕັ້ງຄ່າຂະບວນການທີ່ບັນທຶກໄວ້. ການເພີ່ມວັດສະດຸຢູ່ທົ່ວທຸກແຫ່ງຈະຍັງຄົງເປັນການປ່ຽນແປງທີ່ສະເຫນີຈົນກ່ວາການກວດສອບພາກສ່ວນທີ່ກ່ຽວຂ້ອງສະແດງໃຫ້ເຫັນວ່າມັນແກ້ໄຂບັນຫາໄດ້.
ການທົບທວນຄືນເຄື່ອງມືຈະກວມເອົາຫຼາຍກ່ວາວ່າ mold ເຫມາະລະຫວ່າງ platens. ຂ້ອຍຈະກວດເບິ່ງການຕິດຕັ້ງ, ຄວາມຫນາຂອງແມ່ພິມ, ພື້ນທີ່ເປີດ, ການເຄື່ອນໄຫວທີ່ຕ້ອງການແລະເສັ້ນທາງການໂຍກຍ້າຍຢ່າງສົມບູນ. ພອດແລະລັກສະນະການຕິດຕັ້ງຍັງຕ້ອງການແຜນການທີ່ຊັດເຈນສໍາລັບການຕັດ, ການຈັດຕໍາແຫນ່ງແລະການກວດກາຫຼັງຈາກ molding.
ສໍາລັບລະດັບວິສະວະກໍາ-ພາດສະຕິກທີ່ກໍານົດ, ຂ້າພະເຈົ້າຈະຮ້ອງຂໍໃຫ້ມີຄໍາແນະນໍາການປຸງແຕ່ງຂອງມັນແລະກວດສອບການໃຫ້ແຫ້ງ, ການໃຫ້ອາຫານ, screw ແລະການຈັດການຫົວທີ່ສະເຫນີ. ຂ້າພະເຈົ້າຈະບໍ່ນໍາໃຊ້ຕົວເລກການຜ່ານ HDPE ເປັນຫຼັກຖານສະແດງໃຫ້ເຫັນການປະຕິບັດກັບຢາງອື່ນ. ສູດ regrind ໃດໆທີ່ສະເຫນີຈະຍັງຄົງຢູ່ກັບວັດສະດຸທີ່ກ່ຽວຂ້ອງແລະຄວາມຕ້ອງການຂອງລູກຄ້າ.
ກ່ອນທີ່ຈະອະນຸມັດຫ້ອງການຜະລິດ, ຂ້າພະເຈົ້າຈະລວມເອົາວຽກງານລຸ່ມນ້ໍາເຂົ້າໃນແຜນການທົດລອງ. ທໍ່ molded ຍັງຕ້ອງຜ່ານຂັ້ນຕອນການຕັດ, ການປະກອບແລະການກວດກາທີ່ໄດ້ຕົກລົງກັນ. ຂ້ອຍຈະບັນທຶກຜົນຜະລິດທີ່ຍອມຮັບ, ການຂັດຂວາງແລະການປັບຕົວດ້ວຍມື, ຫຼັງຈາກນັ້ນແຍກຄວາມຕ້ອງການທີ່ຜ່ານຈາກລາຍການທີ່ຕ້ອງການການແກ້ໄຂຫຼືຫຼັກຖານເພີ່ມເຕີມ.
ຄໍາແນະນໍາຂອງຂ້ອຍແມ່ນຂຶ້ນກັບການຄົ້ນພົບເຫຼົ່ານັ້ນ. ເຄື່ອງຈັກຂະຫນາດໃຫຍ່ຈະບໍ່ເປັນການຕອບໂຕ້ອັດຕະໂນມັດຂອງຂ້ອຍຕໍ່ກັບການຂາດແຄນການຜະລິດ; ທໍາອິດຂ້າພະເຈົ້າຈະກໍານົດວ່າຂໍ້ຈໍາກັດແມ່ນມາຈາກ molding, ການຈັດການ, ສໍາເລັດຮູບຫຼືການກວດສອບ.
ການອອກແບບແມ່ພິມເປົ່າ, ການແຜ່ກະຈາຍຂອງຝາແລະການໂຕ້ຕອບທີ່ສໍາຄັນ
ນ້ ຳ ໜັກ ຂອງພາກສ່ວນ ສຳ ເລັດຮູບແມ່ນການວັດແທກ ໜຶ່ງ ຂອງວັດຖຸທັງ ໝົດ. ມັນບໍ່ສາມາດກໍານົດຄວາມຫນາຢູ່ທີ່ໂຄ້ງ, ການເຊື່ອມຕໍ່ຫຼື pinch-off. ສ້າງຕັ້ງສະຖານທີ່ກວດກາຈາກຮູບແຕ້ມແລະຫນ້າທີ່, ຫຼັງຈາກນັ້ນປຽບທຽບການວັດແທກທີ່ເຮັດໃນເງື່ອນໄຂຂອງພາກສ່ວນທີ່ກໍານົດໄວ້.
ການຄວບຄຸມຕາມລວງຍາວແລະ circumferential ແຍກຕ່າງຫາກ
ທົບທວນຄືນການຂຽນໂປລແກລມ parison ຕາມລວງຍາວແຍກຕ່າງຫາກຈາກການແຈກຢາຍຝາອ້ອມຮອບຂອງສ່ວນ. Toray ອະທິບາຍການຄວບຄຸມຄວາມຫນາຂອງຝາ radius ໃນການສົນທະນາຂະບວນການດູດ 3D ຂອງມັນ. ຢືນຢັນຫນ້າທີ່ຄວບຄຸມຕົວຈິງຂອງລະບົບທີ່ສະເຫນີ; ການນັບຈຸດການຂຽນໂປລແກລມຂະຫນາດໃຫຍ່ຢ່າງດຽວບໍ່ໄດ້ສະແດງໃຫ້ເຫັນວ່າທຸກສະຖານທີ່ສໍາຄັນຈະຕອບສະຫນອງຂອບເຂດຈໍາກັດຂອງມັນ.
ສໍາລັບຄວາມລົ້ມເຫລວໃນທ້ອງຖິ່ນ, ວາງແຜນການວັດແທກກັບຕໍາແຫນ່ງຂອງມັນຢູ່ໃນສ່ວນແລະສືບສວນຂະບວນການທີ່ກ່ຽວຂ້ອງແລະຕົວແປຂອງເຄື່ອງມື. ຮັກສາການປ່ຽນແປງທີ່ສາມາດຕິດຕາມໄດ້ເພື່ອໃຫ້ຜົນກະທົບຂອງພວກມັນສາມາດກວດສອບໄດ້. ທີ່ມີຢູ່ແລ້ວຄູ່ມືການຂຽນໂປຼແກຼມ parisonອະທິບາຍຫົວຂໍ້ການຄວບຄຸມໃນລາຍລະອຽດເພີ່ມເຕີມ.
ປະຕິບັດ datums ໂດຍຜ່ານການສໍາເລັດຮູບແລະການປະກອບ
ກໍານົດວິທີການທີ່ພອດ, ຂອບຕັດແລະລັກສະນະການຕິດຕັ້ງຈະຖືກວັດແທກທຽບກັບ datums ທີ່ລະບຸ. ຕົກລົງເຫັນດີກ່ຽວກັບການສະຫນັບສະຫນູນແລະເງື່ອນໄຂການວັດແທກຂອງພາກສ່ວນ. ທົບທວນການໂຕ້ຕອບເຫຼົ່ານີ້ກັບຜູ້ສະຫນອງ mold ແລະ fixture ໂດຍໃຊ້ການອອກແບບ mold ແລະການກວດສອບການໂຕ້ຕອບເຄື່ອງຈັກ, ແທນທີ່ຈະປິ່ນປົວການສໍາເລັດຮູບເປັນບັນຫາແຍກຕ່າງຫາກຫຼັງຈາກການອະນຸມັດ mold.
ກໍານົດຫ້ອງຜະລິດເຄື່ອງປັ້ນດິນເຜົາລົດຍົນທີ່ສົມບູນ
ແຕ້ມເສັ້ນທາງຈາກການກະກຽມຢາງໄປຫາຈຸດນັບສ່ວນທີ່ຍອມຮັບ. ລວມເອົາການໂຍກຍ້າຍ, ຕັດ, ການເປີດ, ການເຂົ້າຮ່ວມ, ການປະກອບແລະການກວດກາພຽງແຕ່ບ່ອນທີ່ພາກສ່ວນຕ້ອງການ. ສໍາລັບແຕ່ລະການດໍາເນີນງານ, ຊື່ຜູ້ສະຫນອງ, ຫຼັກຖານການຍອມຮັບແລະຄວາມຮັບຜິດຊອບໃນການເຊື່ອມໂຍງ.
ກວດເບິ່ງການໂຕ້ຕອບຂອງສະຖານີ: ວິທີການໂອນພາກສ່ວນ, ວິທີການທີ່ມັນຕັ້ງຢູ່, ຈະເກີດຫຍັງຂຶ້ນເມື່ອສະຖານີລຸ່ມຢຸດແລະສ່ວນທີ່ຖືກປະຕິເສດຖືກແຍກອອກ. ໃບສະເໜີລາຄາຄວນຈຳແນກອຸປະກອນທີ່ຜູ້ກໍ່ສ້າງເຄື່ອງຈັກສະໜອງໃຫ້ຈາກອຸປະກອນທີ່ຜູ້ອື່ນສະໜອງໃຫ້. ໄດ້ຄູ່ມືການຕັ້ງຄ່າເສັ້ນອັດຕະໂນມັດກວມເອົາຂອບເຂດການສະຫນອງເຫຼົ່ານີ້.
ເລືອກການກວດກາຈາກຫນ້າທີ່ແລະສະເພາະຂອງພາກສ່ວນ. ການທົດສອບການຮົ່ວໄຫລ, ບ່ອນທີ່ຕ້ອງການ, ບໍ່ໄດ້ທົດແທນມິຕິ, passage, ການປະກອບຫຼືຄວາມທົນທານຫຼັກຖານ. ຫຼີກລ້ຽງບັນຊີລາຍຊື່ການທົດສອບທົ່ວໄປສໍາລັບທຸກໆຄໍາຮ້ອງສະຫມັກຂອງລົດຍົນ.
ພິສູດພາກສ່ວນແລະຂະບວນການຜະລິດແຍກຕ່າງຫາກ
ວາງແຜນການທົດລອງຜູ້ຕາງຫນ້າກ່ຽວກັບການທົບທວນການແຕ້ມຮູບ, ເອກະສານທີ່ໄດ້ຮັບການອະນຸມັດແລະສູດທີ່ມີຈຸດປະສົງ. ບັນທຶກແມ່ພິມ, ການຕິດຕັ້ງ, ຫຼາຍວັດສະດຸແລະແຜນການວັດແທກ. ຮັກສາປະລິມານທີ່ຍອມຮັບ, ປະຕິເສດເຫດຜົນ, ການຢຸດເຊົາແລະການແຊກແຊງຄູ່ມືຄຽງຄູ່ກັບບັນທຶກຮອບວຽນ.
ການທົດສອບເຄື່ອງຈັກຂອງຜູ້ສະຫນອງແລະການອະນຸມັດພາກສ່ວນການຜະລິດຂອງລູກຄ້າໃຫ້ບໍລິການຈຸດປະສົງທີ່ແຕກຕ່າງກັນ.ພາບລວມ PPAP ສາທາລະນະຂອງ AIAGເຊື່ອມຕໍ່ການອະນຸມັດພາກສ່ວນການຜະລິດກັບບັນທຶກການອອກແບບທີ່ສອດຄ່ອງກັນ ແລະຂໍ້ມູນສະເພາະໃນໄລຍະການຜະລິດຕົວຈິງໃນອັດຕາການຜະລິດ. ຂອບເຂດນັ້ນກວ້າງກວ່າການສະແດງການເຄື່ອນໄຫວຂອງເຄື່ອງຈັກ ຫຼືການຜະລິດຕົວຢ່າງທີ່ຍອມຮັບໄດ້.
| ກິດຈະກໍາ | ຄໍາຖາມທີ່ມັນຢູ່ | ຫຼັກຖານເພື່ອກໍານົດ | ບໍ່ໄດ້ສ້າງຕັ້ງຂຶ້ນດ້ວຍຕົນເອງ |
|---|---|---|---|
| ເຄື່ອງ ຫຼື ເຊລ FAT | ອຸປະກອນທີ່ສະໜອງໃຫ້ແມ່ນຕອບສະໜອງຂອບເຂດການຍອມຮັບທີ່ໄດ້ຕົກລົງກັນບໍ? | ການກວດສອບສັນຍາ, ການຕັ້ງຄ່າ, ເງື່ອນໄຂການທົດລອງແລະບັນທຶກລາຍການເປີດ | ຫນ້າທີ່ສໍາເລັດຮູບທັງຫມົດຫຼືການອະນຸມັດການຜະລິດຂອງລູກຄ້າ |
| ການກວດສອບການທໍາງານຂອງພາກສ່ວນ | ຊິ້ນສ່ວນສໍາເລັດຮູບແມ່ນຕອບສະຫນອງຄວາມຕ້ອງການການນໍາໃຊ້ທີ່ກໍານົດໄວ້ບໍ? | ບັນທຶກມິຕິ, ການປະກອບ, ປະຕິບັດຫນ້າແລະທົນທານ | ການປະຕິບັດການຜະລິດແບບຍືນຍົງຢູ່ນອກເງື່ອນໄຂການປະເມີນຜົນ |
| ການອະນຸມັດພາກສ່ວນການຜະລິດຂອງລູກຄ້າ | ຂະບວນການຜະລິດທີ່ມີຈຸດປະສົງຕອບສະຫນອງຄວາມຕ້ອງການການອະນຸມັດຂອງລູກຄ້າ? | ການຍື່ນສະເຫນີທີ່ກໍານົດໂດຍລູກຄ້າແລະຫຼັກຖານການຜະລິດ, ລວມທັງ PPAP ທີ່ຕ້ອງການ | ການອະນຸມັດສໍາລັບອຸປະກອນການປ່ຽນແປງ, ການແຕ້ມຮູບຫຼືຂະບວນການໂດຍບໍ່ມີການທົບທວນທີ່ກໍານົດໄວ້ |
ກໍານົດປະລິມານຕົວຢ່າງ, ໄລຍະເວລາທົດລອງ, ວິທີການວັດແທກແລະເງື່ອນໄຂທາງສະຖິຕິໃດໆໃນແຜນການຍອມຮັບໂຄງການ. ຢ່າຢືມເປົ້າຫມາຍ Cpk ທົ່ວໄປຫຼືໄລຍະເວລາແລ່ນຈາກບົດຄວາມເຄື່ອງຈັກທົ່ວໄປ. ສໍາລັບພາກສ່ວນອຸປະກອນ, ການນໍາໃຊ້ຄູ່ມືການວາງແຜນໄຂມັນເພື່ອສ້າງຕັ້ງການກວດສອບທີ່ຕົກລົງ.
ປິດແຕ່ລະຂໍ້ກໍານົດທີ່ຜ່ານ, ຮຽກຮ້ອງໃຫ້ມີການແກ້ໄຂແລະການທົດສອບຄືນໃຫມ່, ຫຼືຍັງບໍ່ໄດ້ຮັບການກວດສອບ. ມອບໃຫ້ເຈົ້າຂອງແລະຫຼັກຖານປິດກັບສອງປະເພດສຸດທ້າຍ. ການຮັກສາສະຖານະເຫຼົ່ານີ້ແຍກຕ່າງຫາກປ້ອງກັນການທົດລອງທີ່ບໍ່ສົມບູນຈາກການກາຍເປັນການປ່ອຍການຜະລິດທີ່ປາກົດຂື້ນ.
ປຽບທຽບຜົນຜະລິດແລະຄ່າໃຊ້ຈ່າຍໃນຂອບເຂດທີ່ຍອມຮັບ
ນັບຊິ້ນສ່ວນລົດຍົນສໍາເລັດຮູບທີ່ຜ່ານການກວດສອບທີ່ຕົກລົງ. ລະບຸວ່າເປົ້າຫມາຍດັ່ງກ່າວປະກອບມີການປ່ຽນແປງ, ການຂັດຂວາງແລະການດໍາເນີນການທາງລຸ່ມ, ແລະນໍາໃຊ້ພື້ນຖານເວລາດຽວກັນສໍາລັບທຸກໆສະຖານີ. ເບິ່ງຄູ່ມືການຄິດໄລ່ອັດຕາການຜະລິດສໍາລັບຄວາມແຕກຕ່າງລະຫວ່າງຮອບວຽນນາມແລະຜົນຜະລິດທີ່ຍອມຮັບ.
ການປະເມີນເຊນທໍ່ HVAC ເກີນຮອບວຽນການສ້າງຕົວຂອງມັນ
ສໍາລັບໂຄງການທໍ່ HVAC ລົດຍົນສົມມຸດຕິຖານ, ຂ້າພະເຈົ້າຈະເລີ່ມຕົ້ນດ້ວຍຄວາມຕ້ອງການຂອງ 95 ພາກສ່ວນທີ່ຍອມຮັບຕໍ່ຊົ່ວໂມງທີ່ກໍານົດໄວ້. ສົມມຸດວ່າແມ່ພິມຢູ່ຕາມໂກນດຽວ, ວົງຈອນການ molding 32 ວິນາທີ, ມີ 90% molding-stage run ແລະມີຜົນຜະລິດທີ່ຍອມຮັບສຸດທ້າຍຂອງ 96% ໃນທົ່ວຂະບວນການສໍາເລັດ.
ອັດຕາການ molding ນາມຈະເປັນ 3,600 ÷ 32, ຫຼື 112.5 ສ່ວນຕໍ່ຊົ່ວໂມງ. ການນໍາໃຊ້ຄວາມພ້ອມທີ່ຄາດວ່າຈະເຮັດໃຫ້ຄວາມສາມາດໃນຂັ້ນຕອນຂອງ molding ຂອງ 101.25 ພາກສ່ວນຕໍ່ຊົ່ວໂມງທີ່ກໍານົດໄວ້.
ຕົວເລກດັ່ງກ່າວຈະບໍ່ສ້າງຜົນຜະລິດສໍາເລັດຮູບ. ຂ້າພະເຈົ້າຍັງຈະປຽບທຽບຄວາມສາມາດໃນການຕັດ, ການຈັດການແລະການກວດກາ. ຕາຕະລາງຂ້າງລຸ່ມນີ້ສະແດງໃຫ້ເຫັນສອງສະຖານະການວາງແຜນ, ສົມມຸດວ່າບໍ່ມີການສູນເສຍການໂອນເພີ່ມເຕີມຫຼືການໂຕ້ຕອບລະຫວ່າງສະຖານີຢຸດ. ຕົວເລກຄວາມສາມາດຢູ່ລຸ່ມນ້ຳທັງສອງໃຊ້ຊົ່ວໂມງທີ່ກຳນົດໄວ້ ແລະອະນຸຍາດໃຫ້ສະຖານີຢຸດສະງັກ; ຜົນຜະລິດ 96% ແມ່ນໃຊ້ຄັ້ງດຽວໃນຕອນທ້າຍ.
| ມາດຕະການວາງແຜນ | ສະຖານະການລົງລຸ່ມເບື້ອງຕົ້ນ | ປັບປຸງສະຖານະການລົງລຸ່ມ |
|---|---|---|
| ຄວາມສາມາດໃນການ molding-stage | 101.25 ສ່ວນ/ຊົ່ວໂມງ | 101.25 ສ່ວນ/ຊົ່ວໂມງ |
| ຄວາມສາມາດໃນການປຸງແຕ່ງລຸ່ມນ້ໍາ | 90 ສ່ວນ/ຊົ່ວໂມງ | 105 ສ່ວນ/ຊົ່ວໂມງ |
| ສົມມຸດວ່າຜົນຜະລິດທີ່ຍອມຮັບສຸດທ້າຍ | 96% | 96% |
| ຄາດຄະເນຜົນຜະລິດທີ່ຍອມຮັບ | 86.4 ສ່ວນ/ຊົ່ວໂມງ | 97.2 ສ່ວນ/ຊົ່ວໂມງ |
| ຕ້ອງການຜົນຜະລິດທີ່ຍອມຮັບ | 95 ສ່ວນ/ຊົ່ວໂມງ | 95 ສ່ວນ/ຊົ່ວໂມງ |
ໃນສະຖານະການເບື້ອງຕົ້ນ, ຄວາມອາດສາມາດທາງລຸ່ມຈະຈໍາກັດເຊນໃຫ້ 90 ສ່ວນຕໍ່ຊົ່ວໂມງກ່ອນການອະນຸຍາດໃຫ້ຜົນຜະລິດສຸດທ້າຍ. ການຄາດຄະເນຜົນຜະລິດທີ່ຍອມຮັບດັ່ງນັ້ນຈະເປັນ 90 × 0.96 = 86.4 ສ່ວນຕໍ່ຊົ່ວໂມງ, ຕ່ໍາກວ່າຄວາມຕ້ອງການ.
ຕໍ່ໄປຂ້າພະເຈົ້າຈະປະເມີນການຈັດການທາງລຸ່ມທີ່ມີຄວາມສາມາດໃນການປຸງແຕ່ງ 105 ສ່ວນຕໍ່ຊົ່ວໂມງ. ດ້ວຍຂັ້ນຕອນການ molding ຫຼັງຈາກນັ້ນຈໍາກັດການສະຫນອງ, ຜົນຜະລິດທີ່ຍອມຮັບໂດຍການຄາດຄະເນຈະກາຍເປັນ 101.25 × 0.96 = 97.2 ສ່ວນຕໍ່ຊົ່ວໂມງ.
ການຄິດໄລ່ທີ່ຖືກປັບປຸງຈະເກີນເປົ້າຫມາຍພຽງແຕ່ 2.2 ສ່ວນຕໍ່ຊົ່ວໂມງ. ຂ້າພະເຈົ້າຈະຖືວ່າເປັນ headroom ການວາງແຜນທີ່ຈໍາກັດ, ບໍ່ແມ່ນຫຼັກຖານຂອງອັດຕາການຜະລິດທີ່ອະນຸມັດ. ການທົດລອງເຊລຕົວແທນຍັງຈະຕ້ອງສ້າງຮອບວຽນຕົວຈິງ, ການຂັດຂວາງ, ປະສິດທິພາບລົງລຸ່ມ ແລະຜົນຜະລິດທີ່ຍອມຮັບ.
ການປຽບທຽບນີ້ຈະຊີ້ນໍາການທົບທວນດ້ານວິສະວະກໍາໄປສູ່ການສໍາເລັດຮູບແລະການກວດກາກ່ອນທີ່ຈະຮ້ອງຂໍໃຫ້ມີເຄື່ອງ molding blowing ຂະຫນາດໃຫຍ່.
ປຽບທຽບຂອບເຂດການຜະລິດດຽວກັນ
ແຍກເຄື່ອງຈັກ, mold, ການກະກຽມວັດສະດຸ, fixtures ສໍາເລັດຮູບ, ການກວດສອບ, ການເຊື່ອມໂຍງແລະຄ່າໃຊ້ຈ່າຍໃນການທົດລອງໃນແຕ່ລະຂໍ້ສະເຫນີ. ລາຄາເຄື່ອງດຽວບໍ່ສາມາດປຽບທຽບໄດ້ໂດຍກົງກັບລາຄາຕາລາງເຕັມ. ປະເມີນຜົນຄວາມສາມາດເພີ່ມເຕີມຕໍ່ກັບຜົນຜະລິດທີ່ຍອມຮັບແລະຄວາມຕ້ອງການຂອງໂຄງການ; ຢ່າສົມມຸດວ່າເຄື່ອງຈັກຂະຫນາດໃຫຍ່ຈະເອົາຄໍຂວດລົງລຸ່ມ.
ກະກຽມ RFQ ພາກສ່ວນລົດຍົນສຳລັບ Kinggle
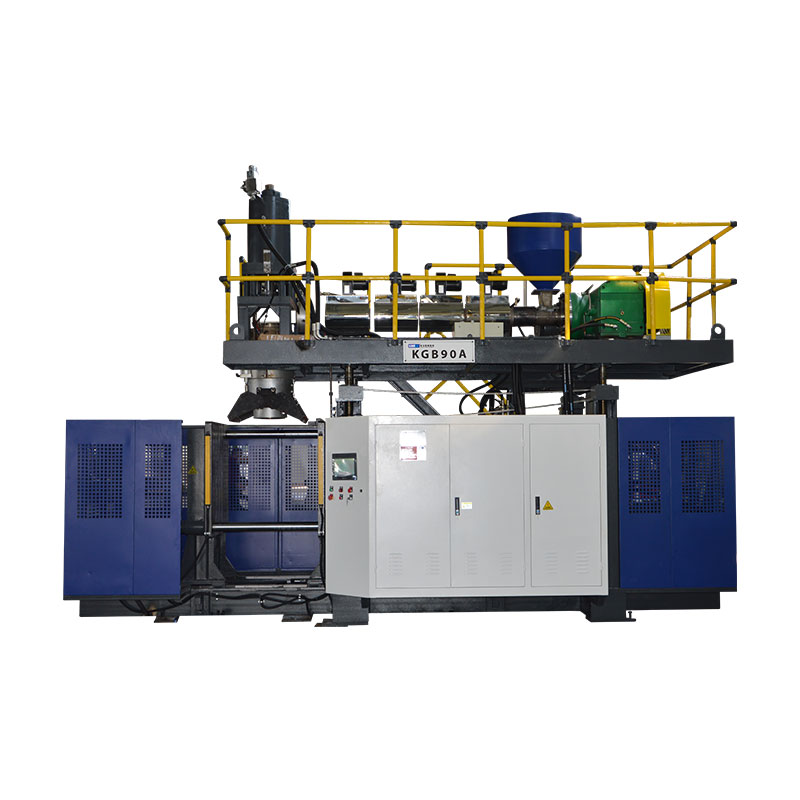
ແພລະຕະຟອມສະສົມທີ່ເຜີຍແຜ່ຂອງ Kinggle ສະຫນອງການອ້າງອີງສະເພາະສໍາລັບການສົນທະນາເບື້ອງຕົ້ນ. ພວກເຂົາບໍ່ແມ່ນການເລືອກອັດຕະໂນມັດສໍາລັບຕົວຢ່າງທໍ່ສົມມຸດຕິຖານຫຼືສໍາລັບທຸກໆສ່ວນຂອງລົດຍົນ. ວັດສະດຸທີ່ສະເຫນີ, mold ແລະຂອບເຂດການຜະລິດທີ່ສົມບູນຍັງຕ້ອງການການທົບທວນຄືນດ້ານວິຊາການ.
| ພາກສະຫນາມອ້າງອີງ | KGB80A | KGB100B |
|---|---|---|
| ໂຄສະນາຄວາມອາດສາມາດບັນຈຸສູງສຸດ | 30 ລ | 120 ລ |
| ແຮງຍຶດ | 215 kN | 440 kN |
| Mold platen ຂະຫນາດ, W × H | 750 × 860 ມມ | 1,200 × 1,200 ມມ |
| ຂະຫນາດແມ່ພິມສູງສຸດ, W × H | 520 × 860 ມມ | 920 × 1,200 ມມ |
| ຄວາມຫນາຂອງແມ່ພິມ | 360 ຫາ 420 ມມ | 510 ຫາ 600 ມມ |
| ການເຊື່ອມຕໍ່ແອັບພລິເຄຊັນທີ່ມີລາຍຊື່ | ທໍ່ຊິ້ນສ່ວນລົດໃຫຍ່ | ຊິ້ນສ່ວນລົດໃຫຍ່ແລະຖັງລົດ |
ຕາຕະລາງຜະລິດຊ່ອງຂໍ້ມູນທີ່ເລືອກຄືນໃໝ່ຈາກໜ້າຜະລິດຕະພັນ Kinggle ທີ່ເຊື່ອມໂຍງ. ຂະຫນາດແຜ່ນແລະຂະຫນາດ mold ສູງສຸດແມ່ນພາກສະຫນາມທີ່ແຕກຕ່າງກັນ. ທັງບໍ່ຢືນຢັນຊອງການເຄື່ອນໄຫວທີ່ສົມບູນ, ຜົນຜະລິດສະເພາະລະດັບ, ຂະບວນການດູດສະເພາະ ຫຼືການອະນຸມັດລະບົບນໍ້າມັນເຊື້ອໄຟ. ຮ້ອງຂໍການແຕ້ມການໂຕ້ຕອບແລະການຕັ້ງຄ່າສໍາລັບການກໍ່ສ້າງທີ່ສະເຫນີ.

ສົ່ງຊຸດການທົບທວນຄືນ, ບໍ່ພຽງແຕ່ປະລິມານເຄື່ອງທີ່ຮ້ອງຂໍ
- ການແຕ້ມສ່ວນ 3D ແລະ 2D ທີ່ມີການດັດແກ້, ເລຂາຄະນິດສໍາເລັດຮູບ, datums ແລະຄວາມຕ້ອງການກໍາແພງທີ່ສໍາຄັນຫຼືການໂຕ້ຕອບ.
- ປະເພດຢາງທີ່ລະບຸໄວ້, ສູດການຜະລິດທີ່ໄດ້ຮັບການອະນຸມັດແລະຄໍາແນະນໍາການປຸງແຕ່ງທີ່ກ່ຽວຂ້ອງ.
- ນ້ໍາຫນັກສ່ວນ, ການຈັດລຽງແມ່ພິມທີ່ວາງແຜນ, ຂໍ້ມູນເຄື່ອງມືທີ່ມີຢູ່ແລ້ວແລະລໍາດັບສໍາເລັດຮູບທີ່ສະເຫນີ.
- ຄວາມຕ້ອງການຜົນຜະລິດທີ່ໄດ້ຮັບການຍອມຮັບກັບພື້ນຖານທີ່ໃຊ້ເວລາຂອງຕົນ, ຄວາມຕ້ອງການປະຈໍາປີ, ຜະສົມຜະສານຜະລິດຕະພັນແລະຄວາມຕ້ອງການກວດກາ.
- ເງື່ອນໄຂຂອງສະຖານທີ່ແລະບັນຊີລາຍຊື່ທີ່ຊັດເຈນຂອງຜູ້ທີ່ສະຫນອງ mold, auxiliaries, ສໍາເລັດຮູບ, ການກວດສອບແລະການເຊື່ອມໂຍງ.
ວັດສະດຸປ້ອນເຫຼົ່ານີ້ເຮັດໃຫ້ທີ່ຢູ່ການທົບທວນທາງວິຊາການພໍດີ, ຄວາມຕ້ອງການທີ່ບໍ່ໄດ້ຮັບການແກ້ໄຂ ແລະເງື່ອນໄຂການທົດລອງກ່ອນການກຳນົດຄ່າເຄື່ອງຈັກຈະສໍາເລັດ.
ຄຳຖາມທີ່ມັກຖາມເລື້ອຍໆ
ທໍ່ລະບາຍອາກາດຂອງລົດຍົນທຸກອັນສາມາດເຮັດດ້ວຍເຄື່ອງປັ່ນປ່ວນແບບທຳມະດາໄດ້ບໍ?
ບໍ່. ທົບທວນເລຂາຄະນິດ, ຢາງທີ່ລະບຸ, ການໂຕ້ຕອບ ແລະການເຂົ້າເຖິງເຄື່ອງມື. ບາງຮູບຮ່າງຮັບປະກັນການປະເມີນຜົນການຈັດວາງ parison ພິເສດ, ການດູດຝຸ່ນ molding ຫຼືພາກສ່ວນເຂົ້າຮ່ວມ. ເຄື່ອງຈັກແບບດັ້ງເດີມທີ່ມີຫຸ່ນຍົນເອົາອອກບໍ່ໄດ້ສ້າງຄວາມສາມາດສ້າງແບບນັ້ນເອງ.
ປະລິມານເຄື່ອງສະສົມພຽງພໍທີ່ຈະເລືອກເຄື່ອງຈັກສໍາລັບສ່ວນລົດຍົນບໍ?
ບໍ່ມີ. ຄວາມຕ້ອງການການສັກຢາທີ່ໃຊ້ໄດ້, ການຈັດສົ່ງວັດສະດຸສະເພາະ, ການຕິດຕັ້ງແມ່ພິມ, ພື້ນທີ່ເປີດ, ການເຄື່ອນໄຫວທີ່ຕ້ອງການ, ການໂຍກຍ້າຍສ່ວນຫນຶ່ງແລະການເຮັດວຽກລົງລຸ່ມຍັງຕ້ອງການການທົບທວນຄືນ. ປະລິມານບັນຈຸທີ່ໂຄສະນາເປັນເອກະສານອ້າງອີງ, ບໍ່ແມ່ນວິທີການຄັດເລືອກທີ່ສົມບູນສໍາລັບພາກສ່ວນດ້ານວິຊາການທີ່ບໍ່ສະຫມໍ່າສະເຫມີ.
ເຄື່ອງ HDPE ສາມາດປະມວນຜົນລະດັບວິສະວະກໍາ-ພາດສະຕິກທີ່ລະບຸໄວ້ໄດ້ບໍ?
ທີ່ຮຽກຮ້ອງໃຫ້ມີການທົບທວນຄືນລະດັບສະເພາະຂອງການກະກຽມວັດສະດຸ, plasticizing, ຫົວຫນ້າເຄື່ອງມື, ການຄວບຄຸມແລະຂະບວນການສະເຫນີ. ອັດຕາການ extrusion HDPE ທີ່ຖືກເຜີຍແຜ່ບໍ່ໄດ້ພິສູດຜົນຜະລິດດ້ວຍຢາງອື່ນ. ຢືນຢັນການຕັ້ງຄ່າແລະດໍາເນີນການທົດລອງຕົວແທນດ້ວຍອຸປະກອນທີ່ມີຈຸດປະສົງ.
ເປັນຫຍັງພາກສ່ວນຫນຶ່ງສາມາດຕອບສະຫນອງເປົ້າຫມາຍນ້ໍາຫນັກຂອງມັນໄດ້ແຕ່ລົ້ມເຫລວໃນການກວດສອບຄວາມຫນາຂອງກໍາແພງ?
ນ້ໍາຫນັກອະທິບາຍສ່ວນທັງຫມົດ, ໃນຂະນະທີ່ການກວດສອບຄວາມຫນາຈະວັດແທກສະຖານທີ່. ວັດສະດຸສາມາດແຈກຢາຍແຕກຕ່າງກັນລະຫວ່າງພາກພື້ນໂດຍບໍ່ມີການປ່ຽນແປງທີ່ສອດຄ້ອງກັນໃນນ້ໍາຫນັກລວມ. ແຜນທີ່ສະຖານທີ່ລົ້ມເຫລວແລະສືບສວນອຸປະກອນທີ່ກ່ຽວຂ້ອງ, ເຄື່ອງມືແລະເງື່ອນໄຂຂະບວນການກ່ອນທີ່ຈະຕັດສິນໃຈແກ້ໄຂມັນ.
ການຖ່າຍທອດເຄື່ອງຈັກ FAT ສໍາເລັດການອະນຸມັດສ່ວນການຜະລິດຂອງລູກຄ້າບໍ?
ສະບັບເລກທີ FAT ກວມເອົາຂອບເຂດການຍອມຮັບອຸປະກອນທີ່ໄດ້ຕົກລົງ. ການກວດສອບສ່ວນສໍາເລັດຮູບແລະການອະນຸມັດການຜະລິດຂອງລູກຄ້າຮຽກຮ້ອງໃຫ້ມີຫຼັກຖານທີ່ກ່ຽວຂ້ອງຂອງຕົນເອງ. ບ່ອນທີ່ຕ້ອງການ PPAP, ຢືນຢັນການຍື່ນສະເຫນີຂອງລູກຄ້າແລະຄວາມຕ້ອງການຂອງການຜະລິດການຜະລິດແທນທີ່ຈະປະຕິບັດການຈັດສົ່ງອຸປະກອນເປັນການອະນຸມັດ.
ການຊື້ເຄື່ອງເຮັດແມ່ພິມດ້ວຍເຄື່ອງເປົ່າລົດຍົນແມ່ນຄືກັນກັບການສະໜອງຊິ້ນສ່ວນທີ່ເຮັດແມ່ພິມເອງບໍ?
ສະບັບເລກທີ. ການຈັດຊື້ອຸປະກອນກ່ຽວຂ້ອງກັບເຄື່ອງຈັກ, ການໂຕ້ຕອບເຄື່ອງມື, ການເຊື່ອມໂຍງ ແລະຂອບເຂດການຍອມຮັບສໍາລັບຂະບວນການຜະລິດ. ການຈັດຫາຊິ້ນສ່ວນສໍາເລັດຮູບກ່ຽວຂ້ອງກັບຄວາມຮັບຜິດຊອບຂອງຜູ້ຜະລິດໃນການຜະລິດແລະການສະຫນອງຊິ້ນສ່ວນເຫຼົ່ານັ້ນ. ຊີ້ແຈງວ່າຂອບເຂດໃດຖືກຮ້ອງຂໍກ່ອນທີ່ຈະປຽບທຽບຜູ້ສະຫນອງ.
ສໍາລັບການທົບທວນອຸປະກອນສ່ວນລົດຍົນ, ສົ່ງຮູບແຕ້ມ ແລະຄວາມຕ້ອງການວັດສະດຸຜ່ານຫນ້າຕິດຕໍ່ຂອງ Kinggleຫຼືອີເມລ໌sales@kinggle.com. ໂທລະສັບ:+86-574-87103665. ຂໍ້ມູນຂອງບໍລິສັດແມ່ນມີຢູ່ໃນKinggle ກ່ຽວກັບຫນ້າ.
ອະນຸມັດເສັ້ນທາງການຜະລິດກ່ອນທີ່ຈະຫມັ້ນສັນຍາກັບເຄື່ອງຈັກ
ເລີ່ມຕົ້ນດ້ວຍສ່ວນແລະວັດສະດຸ, ແກ້ໄຂເສັ້ນທາງການສ້າງ, ແລະເຮັດໃຫ້ຮູບແຕ້ມເຂົ້າໄປໃນອຸປະກອນທີ່ຊັດເຈນແລະຄວາມຕ້ອງການທີ່ຖືກຕ້ອງ. ຫຼັງຈາກນັ້ນ, ປຽບທຽບການສະເຫນີທີ່ສົມບູນຢູ່ໃນຂອບເຂດທີ່ຍອມຮັບ. ບັນຫາຄວາມສອດຄ່ອງທີ່ບັງຄັບຕ້ອງການການແກ້ໄຂ; ວົງຈອນທີ່ໄວຂຶ້ນ ຫຼືລາຄາຊື້ທີ່ຕໍ່າກວ່າບໍ່ສາມາດປິດມັນໄດ້.