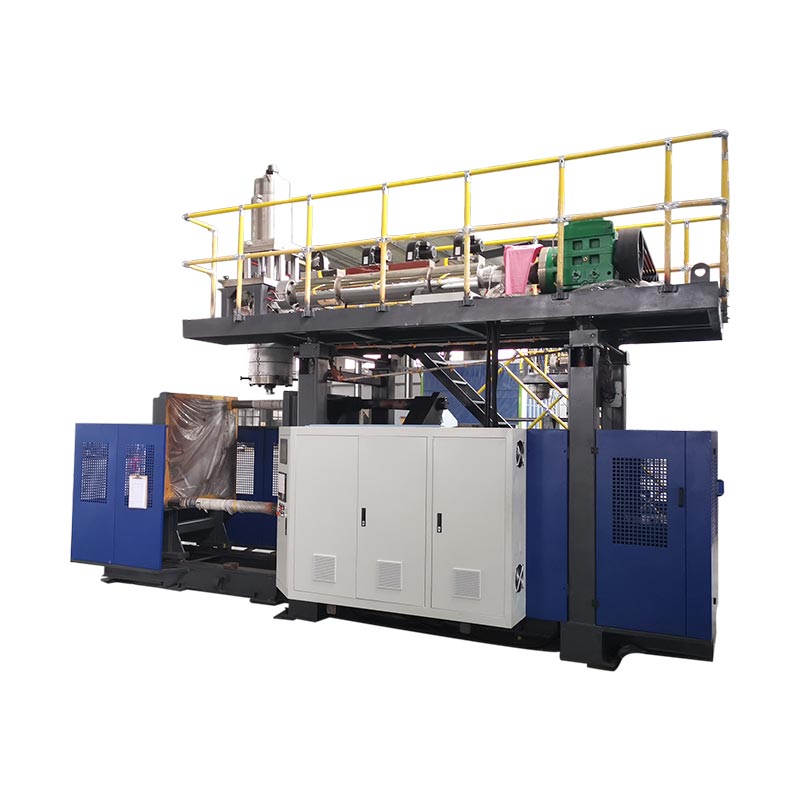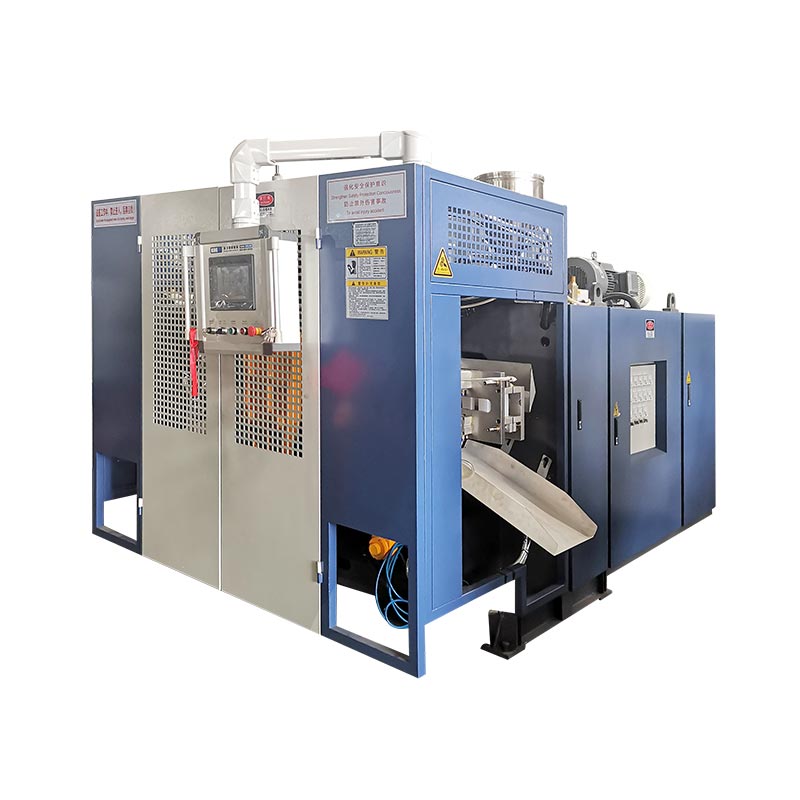
ເຂັມພັດລົມສົ່ງອາກາດເຂົ້າໄປໃນ parison ແລະ, ໃນບາງການອອກແບບ extrusion blow molding, ຊ່ວຍ calibrate ຫຼືສໍາເລັດຮູບຄໍບັນຈຸ. ການວິນິດໄສຂໍ້ບົກພ່ອງຂອງຄໍໂດຍການຊອກຫາຄວາມລົ້ມເຫຼວ, ການກວດສອບເຄື່ອງມືທີ່ສົມບູນແລະລະບົບການປິດ, ຫຼັງຈາກນັ້ນການກວດສອບການແກ້ໄຂຕໍ່ກັບຄວາມຕ້ອງການຂອງຜະລິດຕະພັນ.
ກ່ອນທີ່ຈະປ່ຽນ pin ຟັນ
- ກໍານົດບ່ອນທີ່ຄໍທໍາອິດທີ່ເສຍຫາຍຫຼືອອກຈາກສະເພາະ.
- ຮັກສາຕົວຢ່າງຕິດຕາມກັບສະຖານີ, ຢູ່ຕາມໂກນແລະການປັບປຸງເຄື່ອງມື.
- ການຈັດຕໍາແຫນ່ງແຍກຕ່າງຫາກແລະການສວມໃສ່ຈາກຄໍາຖາມການຈັດສົ່ງທາງອາກາດ, ເວລາແລະຄວາມເຢັນ.
- ຢືນຢັນຜົນໄດ້ຮັບກັບຂວດທີ່ກໍານົດໄວ້, ປິດແລະເງື່ອນໄຂການທົດສອບ.
ເຂັມເປົ່າເຮັດຫຍັງແດ່ໃນເຄື່ອງປັ້ນດິນເຜົາ extrusion?
ເຂັມພັດລົມເປັນຂອງການຈັດການເຄື່ອງເປົ່າ. ມັນສະຫນອງອາກາດທີ່ຂະຫຍາຍ parison captured ຕ້ານ mold ໄດ້. ໃນລະບົບທີ່ຖືກອອກແບບສໍາລັບການສໍາເລັດຮູບການປັບ, ການປະກອບ blow-pin ຍັງເຮັດວຽກກັບເຄື່ອງມືຄໍ. A ວົງຕັດ, passage ຄວາມເຢັນຫຼືລັກສະນະສໍາເລັດຮູບອື່ນໆແມ່ນຂຶ້ນກັບການອອກແບບຕົວຈິງ; ຊື່ດຽວບໍ່ໄດ້ກໍານົດຫນ້າທີ່ສະຫນອງໃຫ້.
Eastman ອະທິບາຍວິທີການ blow-pin ສໍາລັບ thread-finish calibration ແລະ trimming ໃນຂອງຕົນextrusion blow molding ຄູ່ມືສໍາລັບ copolyesters. ນັ້ນແມ່ນຕົວຢ່າງທີ່ເປັນປະໂຫຍດຂອງການພົວພັນເຄື່ອງມື. ຄ່າການຕັ້ງຄ່າສະເພາະຢາງຂອງມັນຄວນຈະຍັງຄົງຢູ່ກັບການຈັດການວັດສະດຸ ແລະອຸປະກອນທີ່ອະທິບາຍໄວ້ໃນຄູ່ມືນັ້ນ.
ກໍານົດລັກສະນະກ່ອນທີ່ຈະກໍານົດສາເຫດ
ການສໍາເລັດຮູບຂວດປະກອບມີຄຸນນະສົມບັດທີ່ມີວຽກເຮັດງານທໍາທີ່ແຕກຕ່າງກັນ. ການເຈາະຄໍ, ກະທູ້ພາຍນອກແລະພື້ນທີ່ຕິດຕໍ່ຜະນຶກເຂົ້າກັນຕ້ອງການການອ້າງອີງການແຕ້ມຮູບຂອງຕົນເອງ. ການປິດອາດຈະປະທັບຕາກັບ liner ຫຼືຫນ້າດິນຕິດຕໍ່ອອກແບບອື່ນ. ບັນທຶກການຈັດການປະທັບຕາຕົວຈິງກ່ອນທີ່ຈະອະທິບາຍເຄື່ອງຫມາຍທີ່ເປັນສາເຫດຂອງການຮົ່ວໄຫຼ.
ການສໍາເລັດຮູບພາຍນອກແມ່ນມາຈາກເຄື່ອງມືທີ່ສົມບູນແລະການປະກອບລໍາດັບ. ການມອບໝາຍທັງໝົດຂອງມັນໃຫ້ກັບເຂັມປັກໝຸດຈະຂ້າມເຄື່ອງມືການຫາຄູ່. ດັ່ງນັ້ນການຮ້ອງຮຽນແບບມິຕິຄວນກໍານົດລັກສະນະ, ວິທີການວັດແທກແລະເຄື່ອງມືທີ່ມີອິດທິພົນຕໍ່ມັນ.
A die pin ແລະ rod ຫຼັກ IBM ແມ່ນການອ້າງອີງທີ່ແຕກຕ່າງກັນ
ເຂັມຕາຍ ຫຼື mandrel ເປັນຂອງເຄື່ອງປະກອບການລະລາຍທີ່ຫົວຕາຍ. ຄວາມສັບສົນວ່າອົງປະກອບທີ່ມີ pin ຟັນສາມາດນໍາໄປສູ່ການຮ້ອງຂໍການບໍາລຸງຮັກສາໄປສູ່ການປະກອບທີ່ບໍ່ຖືກຕ້ອງ. ໃຊ້ການແຕ້ມສ່ວນແລະການກໍານົດການປະກອບແທນທີ່ຈະເປັນຊື່ຫຼິ້ນຂອງກອງປະຊຸມ.
ການໃສ່ເຄື່ອງປັ້ນດິນເຜົາແມ່ນໃຊ້ການຈັດລຽງແບບ preform-and-core ທີ່ແຕກຕ່າງກັນ. ຄູ່ມືນີ້ແກ້ໄຂ extrusion blow molding ກວດສອບຄໍ. ສໍາລັບລັກສະນະ mold ເກີນຄໍ, ໄດ້extrusion blow mold ຄູ່ມືການອອກແບບອະທິບາຍເຖິງຄວາມສຳພັນທີ່ກວ້າງຂຶ້ນລະຫວ່າງການສ້າງ, ຄວາມເຢັນ ແລະ ການລະບາຍອາກາດ.
ຊອກຫາຂໍ້ບົກພ່ອງຂອງຄໍກ່ອນທີ່ຈະປ່ຽນ pin ຟັນ
ຮັກສາແກ້ວທີ່ລົ້ມເຫລວກ່ອນທີ່ຈະປັບສູດ. ຫມາຍຂໍ້ບົກພ່ອງແລະທິດທາງຂອງມັນ. ກໍານົດສະຖານີແລະຢູ່ຕາມໂກນ, ຫຼັງຈາກນັ້ນເກັບຕົວຢ່າງທີ່ຍອມຮັບໄດ້ປຽບທຽບ. ບົດລາຍງານທີ່ກ່າວວ່າພຽງແຕ່ "ບັນຫາຄໍ" ປ່ອຍໃຫ້ມີການສືບສວນທີ່ແຕກຕ່າງກັນຫຼາຍ.
ແຍກການຮົ່ວໄຫຼຜ່ານຝາຄໍຈາກການຮົ່ວໄຫຼຢູ່ທີ່ການໂຕ້ຕອບຂອງຂວດແລະປິດ. ນອກຈາກນັ້ນ, ກວດເບິ່ງວ່າການຕິດຕໍ່ຂອງອຸປະກອນທົດສອບຮົ່ວໄຫຼຫຼືປະທັບຕາຕໍ່ກັບລັກສະນະດຽວກັນກັບການປິດສຸດທ້າຍ. ບັນຫາຂອງ fixture ແລະການຮົ່ວໄຫລຂອງການຫຸ້ມຫໍ່ສາມາດຮຽກຮ້ອງໃຫ້ມີການແກ້ໄຂທີ່ແຕກຕ່າງກັນ.
ປຽບທຽບພາກສ່ວນຢູ່ໃນຂັ້ນຕອນຕໍ່ໄປ
ບ່ອນທີ່ຂັ້ນຕອນທີ່ມີຄຸນນະພາບອະນຸຍາດໃຫ້ເກັບຕົວຢ່າງທີ່ປອດໄພ, ປຽບທຽບຄໍຫຼັງຈາກການ molding, ຫຼັງຈາກການຕັດແລະຫຼັງຈາກການຈັດການລົງລຸ່ມ. ເພີ່ມຊຸດປິດເມື່ອຄວາມລົ້ມເຫຼວປະກົດຂຶ້ນຫຼັງຈາກ capping. ເກັບກໍາໂດຍຜ່ານຈຸດຕົວຢ່າງທີ່ໄດ້ຮັບການອະນຸມັດ; ການເຂົ້າເຖິງເຄື່ອງມືການເຄື່ອນຍ້າຍບໍ່ແມ່ນວິທີການເກັບຕົວຢ່າງ.
ຖ້າເຄື່ອງຫມາຍການຕິດຕໍ່ປາກົດຂຶ້ນຄັ້ງທໍາອິດຫຼັງຈາກການຕັດ, ທົບທວນການຕັດແລະການຈັດຕໍາແຫນ່ງສະຫນັບສະຫນູນກ່ອນທີ່ຈະປ່ຽນການຈັດຕໍາແຫນ່ງ blow-pin. ຖ້າຄໍມີການປ່ຽນແປງຮູບຮ່າງໃນໄລຍະເວລາທີ່ກໍານົດ, ໃຫ້ໃສ່ປະຫວັດຄວາມຮ້ອນໃນການທົບທວນຄືນ. ການສັງເກດການເຫຼົ່ານີ້ນໍາພາການກວດສອບຕໍ່ໄປ; ເຂົາເຈົ້າບໍ່ໄດ້ຕັ້ງສາເຫດດ້ວຍຕົນເອງ.
ໃຊ້ຮູບແບບໂດຍບໍ່ມີການປ່ຽນເປັນວິນິດໄສ
ສະຖານີທີ່ໄດ້ຮັບຜົນກະທົບອັນຫນຶ່ງສົມຄວນໄດ້ຮັບການເບິ່ງຢ່າງໃກ້ຊິດຢູ່ໃນເສັ້ນທາງເຄື່ອງມືແລະການຈັດການຂອງມັນ. ບັນຫາໃນທົ່ວຫຼາຍຊ່ອງຄອດຮັບປະກັນການທົບທວນຄືນເງື່ອນໄຂຮ່ວມກັນເຊັ່ນດຽວກັນ. ຮູບແບບທັງສອງບໍ່ລວມເອົາສາເຫດທີ່ກ່ຽວຂ້ອງກັບເຄື່ອງມື: ການປະກອບຫຼາຍອັນອາດມີການອອກແບບດຽວກັນ, ຄໍາແນະນໍາໃນການຕິດຕັ້ງ ຫຼືການປ່ຽນແທນທີ່ຜ່ານມາ.
ບັນທຶກສິ່ງທີ່ປ່ຽນແປງກ່ອນຕົວຢ່າງທີ່ຖືກປະຕິເສດຄັ້ງທໍາອິດ. ລາຍການທີ່ເປັນປະໂຫຍດປະກອບມີການຕິດຕັ້ງແມ່ພິມ, ອຸປະກອນການຫຼືຊຸດປິດ, ວຽກງານບໍາລຸງຮັກສາແລະການປັບປຸງສູດ. ຮັກສາສະພາບເດີມທີ່ເຫັນໄດ້ໃນບັນທຶກເພື່ອໃຫ້ການປ່ຽນແປງຕໍ່ມາສາມາດຈໍາແນກການສັງເກດການຈາກຄໍາອະທິບາຍທີ່ສົງໃສ.
ໃນເວລາທີ່ຄວາມລົ້ມເຫຼວແມ່ນຕົວຈິງຢູ່ໃນຮ່າງກາຍຫຼືການເຊື່ອມໂລຫະລຸ່ມ, ການນໍາໃຊ້ຄູ່ມືການແກ້ໄຂບັນຫາຂອງ extrusion blow molding ຢ່າງກວ້າງຂວາງ. ການກວດກາຄໍບໍ່ຄວນດູດເອົາທຸກຂໍ້ບົກພ່ອງຂອງພາຊະນະເຂົ້າໄປໃນການສ້ອມແປງປ່ຽງ.
ສີ່ຮູບແບບຄໍຜິດປົກກະຕິແລະຫຼັກຖານທີ່ຈະເກັບກໍາ
ຕາຕະລາງການແກ້ໄຂບັນຫາທີ່ເປັນປະໂຫຍດບອກນັກວິຊາການກ່ຽວກັບສິ່ງທີ່ຕ້ອງກວດເບິ່ງກ່ອນທີ່ຈະເລືອກການປັບ. ຂໍ້ບົກພ່ອງທີ່ມີລັກສະນະຄ້າຍຄືກັນສາມາດກ່ຽວຂ້ອງກັບຂັ້ນຕອນຕ່າງໆ. ຮັກສາອົງປະກອບທີ່ສົງໃສແຍກອອກຈາກລັກສະນະທີ່ສັງເກດເຫັນຈົນກ່ວາການວັດແທກຫຼືການປຽບທຽບທີ່ຄວບຄຸມສະຫນັບສະຫນູນການເຊື່ອມຕໍ່.
Formosa ຂອງຄູ່ມືການເຮັດແມ່ພິມໂພລີເອທີລີນ ແລະໂພລີເອທິລີນ, ສະບັບປັບປຸງເດືອນເມສາ 2025, ກໍານົດສາເຫດທີ່ເປັນໄປໄດ້ຫຼາຍຂອງການຮົ່ວໄຫຼປິດ. ມັນຍັງປະຕິບັດການແຍກທາງເທິງແລະຮູບໄຂ່ຂອງຄໍເປັນຫົວຂໍ້ແກ້ໄຂບັນຫາທີ່ແຕກຕ່າງກັນ. ຄວາມແຕກຕ່າງນັ້ນມີປະໂຫຍດຫຼາຍກວ່າຄໍາແນະນໍາຂອງຜ້າຫົ່ມເພື່ອທົດແທນເຂັມຂັດ.
| ຂໍ້ບົກຜ່ອງທີ່ສັງເກດເຫັນ | ຫຼັກຖານທີ່ຈະເກັບກໍາທໍາອິດ | ຄໍາຖາມເພື່ອແຍກ | ຢືນຢັນຫຼັງຈາກການແກ້ໄຂ |
|---|---|---|---|
| ຮູບໄຂ່ຫຼືຄໍບິດເບືອນ | ຂະຫນາດແຕ້ມ, ທິດທາງການວັດແທກແລະເງື່ອນໄຂຕົວຢ່າງໃນແຕ່ລະຂັ້ນຕອນ | ກອບເປັນຈໍານວນເລຂາຄະນິດ, ການປ່ຽນແປງຄວາມຮ້ອນ, ການປ່ອຍແລະການຈັດການ | ຂະຫນາດດຽວກັນໃນເວລາທີ່ຕົກລົງເຫັນດີ |
| ການໃຫ້ຄະແນນຫຼືພື້ນທີ່ປະທັບຕາເສຍຫາຍ | ຕໍາແຫນ່ງເຄື່ອງຫມາຍ, ຮູບແບບການຕິດຕໍ່ແລະຂັ້ນຕອນທໍາອິດສະແດງໃຫ້ເຫັນຄວາມເສຍຫາຍ | ເຄື່ອງມືຕິດຕໍ່, ຕັດ, ສະຫນັບສະຫນູນແລະການຕິດຕໍ່ລົງລຸ່ມ | ສະພາບພື້ນຜິວແລະຫນ້າທີ່ຂອງຊຸດທີ່ກ່ຽວຂ້ອງ |
| ແຟລດດ້ານເທິງຍັງຄົງຕິດຢູ່ຫຼືມີນ້ໍາຕາ | ຕັດແຂບ, ຕົວຕົນຂອງເຄື່ອງມືແລະສະພາບຂອງຄູ່ຕັດຕົວຈິງ | ການສວມໃສ່, ເລຂາຄະນິດການຫາຄູ່ແລະລໍາດັບການຕັດທີ່ໄດ້ຮັບການອະນຸມັດ | ແຍກອອກທີ່ສະອາດແລະສໍາເລັດຮູບທີ່ບໍ່ໄດ້ຮັບການເສຍຫາຍ |
| ແພັກເກັດຮົ່ວຫຼັງຈາກປິດຝາ | ສະຖານທີ່ຮົ່ວ, ເອກະລັກຂອງຂວດແລະປິດ, ການປະກອບແລະເງື່ອນໄຂການທົດສອບ | ເລຂາຄະນິດຂອງຄໍ, ການຕິດຕໍ່ຜະນຶກ, ຄວາມເຂົ້າກັນໄດ້ຂອງການປິດແລະການຕິດຕັ້ງການທົດສອບ | ຊຸດປິດທີ່ກໍານົດໄວ້ພາຍໃຕ້ການທົດສອບທີ່ໄດ້ຕົກລົງ |
ຮູບໄຂ່ຕ້ອງການເງື່ອນໄຂການວັດແທກ
ວັດແທກລັກສະນະທີ່ກໍານົດໄວ້ໃນທິດທາງທີ່ຕ້ອງການໂດຍແຜນວາດຫຼືການກວດກາຂອງມັນ. ຮັກສາເວລາການວັດແທກແລະເງື່ອນໄຂຕົວຢ່າງ. ການປຽບທຽບຂວດທີ່ອົບອຸ່ນໂດຍກົງຈາກເຄື່ອງທີ່ມີການອ້າງອີງທີ່ມີເງື່ອນໄຂສາມາດເຫັນໄດ້ຊັດເຈນວ່າຄວາມແຕກຕ່າງເກີດຂື້ນໃນລະຫວ່າງການສ້າງຫຼືເຢັນຕໍ່ມາ.
ຄໍທີ່ມີລັກສະນະເປັນຮູບໄຂ່ແມ່ນເຫດຜົນທີ່ຈະສືບສວນ. ມັນມີຫຼັກຖານບໍ່ພຽງພໍເພື່ອສັ່ງໃຫ້ຕັ້ງຕໍາແໜ່ງປັກໝຸດໃໝ່. ກວດເບິ່ງສະພາບຄວາມຮ້ອນແລະການຈັດການທີ່ກ່ຽວຂ້ອງຄຽງຄູ່ກັບການອ້າງອິງເຄື່ອງມືກ່ອນທີ່ຈະເລືອກເອົາການປະຕິບັດການແກ້ໄຂ.
ເຄື່ອງຫມາຍພື້ນຜິວແລະແຟດທີ່ຕິດຄັດມາຕ້ອງການບັນທຶກທີ່ແຕກຕ່າງກັນ
ຖ່າຍຮູບຄະແນນທີ່ມີທິດທາງແລະສະຖານທີ່ຂອງມັນເຫັນໄດ້. ສໍາລັບພື້ນທີ່ປະທັບຕາທີ່ເສຍຫາຍ, ກໍານົດຫນ້າດິນຕິດຕໍ່ທີ່ມີຈຸດປະສົງໂດຍໃຊ້ຮູບແຕ້ມຝາຂວດແລະປິດ. ສໍາລັບ flash ທີ່ຕິດຄັດມາ, ຮັກສາຂອບຕັດແລະບັນທຶກອົງປະກອບທີ່ປະກອບເປັນຄູ່ຕັດ. ເຫຼົ່ານີ້ແມ່ນຄໍາຖາມທີ່ແຕກຕ່າງກັນເຖິງແມ່ນວ່າໃນເວລາທີ່ຂໍ້ບົກພ່ອງທັງສອງປາກົດຢູ່ໃກ້ກັບປາກ.
ກ່ອນທີ່ຈະເຮັດໃຫ້ແຫຼມຫຼືປ່ຽນອົງປະກອບຕັດ, ຢືນຢັນວ່າການປະກອບອະນຸຍາດໃຫ້ເຮັດວຽກແລະວ່າເຄື່ອງມືທີ່ຈັບຄູ່ແມ່ນເຫມາະສົມ. ການສ້ອມແປງຂອບຫນຶ່ງໂດຍບໍ່ມີການທົບທວນອົງປະກອບການຫາຄູ່ຂອງມັນສາມາດເຮັດໃຫ້ການສືບສວນບໍ່ສົມບູນ.
ການຮົ່ວໄຫລຂອງຫມວກເປັນຂອງຊຸດທີ່ສົມບູນ
ຢືນຢັນວ່າການປິດໃດຖືກຕິດຕັ້ງແລະວິທີການນໍາໃຊ້. ຄໍສາມາດຜ່ານການກວດສອບມິຕິຫນຶ່ງໃນຂະນະທີ່ຊຸດທີ່ສົມບູນຍັງບໍ່ສາມາດປະຕິບັດຫນ້າທີ່ກໍານົດໄວ້. ໃນທາງກົງກັນຂ້າມ, ຜົນການທົດສອບທີ່ບໍ່ສາມາດຍອມຮັບໄດ້ສາມາດມາຈາກການຈັດການທົດສອບຕົວມັນເອງ. ກວດເບິ່ງຄືນດ້ວຍການຕິດຕັ້ງທີ່ອະນຸມັດກ່ອນທີ່ຈະປະຕິບັດຜົນໄດ້ຮັບເປັນຫຼັກຖານຂອງຄວາມຜິດຂອງເຄື່ອງມື.
ສໍາລັບການປິດກະທູ້ຢ່າງຕໍ່ເນື່ອງ,ASTM D2063/D2063M-24ແກ້ໄຂການຮັກສາແຮງບິດໂດຍໃຊ້ອຸປະກອນການທົດສອບຄູ່ມື. ຂອບເຂດການເຜີຍແຜ່ຂອງມັນກ່ຽວຂ້ອງກັບແຮງບິດການໂຍກຍ້າຍພາຍໃຕ້ເງື່ອນໄຂທີ່ກໍານົດໄວ້. ຜົນໄດ້ຮັບຂອງແຮງບິດຄວນຈະຖືກບັນທຶກເປັນຜົນນັ້ນ; ມັນບໍ່ໄດ້ທົດແທນການທົດສອບການຮົ່ວໄຫຼທີ່ລະບຸໄວ້ຂອງຊຸດ.
ກວດເບິ່ງການຈັດລຽງ, ການສວມໃສ່, ການຈັດສົ່ງທາງອາກາດແລະເວລາແຍກຕ່າງຫາກ
ຄໍາວ່າ "ກວດເບິ່ງເຂັມຂັດ" ຕ້ອງການແຜນການກວດກາທີ່ຢູ່ເບື້ອງຫຼັງ. ຄວາມຜິດພາດຕໍາແຫນ່ງ, ດ້ານການຕິດຕໍ່ທີ່ເສຍຫາຍແລະການຈໍາກັດການສົ່ງອອກອາກາດແມ່ນການຄົ້ນພົບທີ່ແຕກຕ່າງກັນ. ການລວມເອົາພວກມັນເຂົ້າໄປໃນຄໍາແນະນໍາການບໍາລຸງຮັກສາອັນດຽວເຮັດໃຫ້ມັນຍາກທີ່ຈະອະທິບາຍວ່າເປັນຫຍັງການສ້ອມແປງຫຼືການປ່ຽນແປງການຕັ້ງຄ່າສະເພາະໄດ້ຖືກເລືອກ.
ການຈັດຮຽງເລີ່ມຕົ້ນດ້ວຍການອ້າງອີງທີ່ໄດ້ຮັບການອະນຸມັດ
ຢືນຢັນການປະກອບ blow-pin, ເຄື່ອງມືຄໍແລະ mounting ອ້າງອິງຕໍ່ກັບຮູບແຕ້ມຂອງເຂົາເຈົ້າ. ກໍານົດລັກສະນະໃດສະຫນອງ datum ແລະຕໍາແຫນ່ງໃດກໍາລັງຖືກວັດແທກ. ເສັ້ນທີ່ແຕ້ມຢູ່ເທິງຮູບຖ່າຍບໍ່ສາມາດສ້າງຄວາມສໍາພັນລະຫວ່າງພື້ນຜິວທີ່ເຊື່ອງໄວ້ໄດ້.
ໃຊ້ວິທີການກວດສອບຂອງຜູ້ຜະລິດເຄື່ອງຈັກແລະຂັ້ນຕອນການເຂົ້າເຖິງທີ່ປອດໄພ. ປຽບທຽບການວັດແທກທີ່ກ່ຽວຂ້ອງກັບຂອບເຂດຈໍາກັດທີ່ໄດ້ຮັບການອະນຸມັດສໍາລັບການປະກອບນັ້ນ. ເມື່ອເຄື່ອງມືຕິດຕັ້ງຫຼືການຈັບຄູ່ໄດ້ມີການປ່ຽນແປງ, ທົບທວນຄືນອົງປະກອບທັງຫມົດກ່ອນທີ່ຈະສົມມຸດວ່າຕໍາແຫນ່ງທີ່ຜ່ານມາຍັງໃຊ້ໄດ້.
ແຍກເຄື່ອງຫມາຍທີ່ເຫັນໄດ້ຈາກການສວມໃສ່ທີ່ວັດແທກ
ເຄື່ອງຫມາຍທີ່ສັງເກດເຫັນຄວນຈະຖືກບັນທຶກ, ແຕ່ຄວາມສໍາຄັນຂອງມັນຂຶ້ນກັບບ່ອນທີ່ອົງປະກອບຕິດຕໍ່ກັບຜະລິດຕະພັນຫຼືເຄື່ອງມືການຫາຄູ່. ປຽບທຽບເຄື່ອງຫມາຍທີ່ມີຈຸດບົກພ່ອງແລະຄວາມຕ້ອງການການແຕ້ມຮູບທີ່ນໍາໃຊ້. ຮູບລັກສະນະຂອງພື້ນຜິວຢ່າງດຽວບໍ່ໄດ້ກໍານົດຂອບເຂດການທົດແທນທົ່ວໄປ.
ກວດເບິ່ງຕົວຕົນຂອງ inserts, ວົງແຫວນແລະອົງປະກອບທີ່ຈັບຄູ່ອື່ນໆທີ່ພວກເຂົາເປັນສ່ວນຫນຶ່ງຂອງການອອກແບບ. ສອງຊິ້ນສ່ວນທີ່ສອດຄ່ອງກັນທາງຮ່າງກາຍອາດຈະຍັງຄົງເປັນການແກ້ໄຂທີ່ແຕກຕ່າງກັນ. ການຮ້ອງຂໍການທົດແທນຄວນປະກອບມີການພົວພັນການປະກອບ, ບໍ່ພຽງແຕ່ຮູບຂອງ pin ທີ່ຖືກໂຍກຍ້າຍ.
ທົບທວນເສັ້ນທາງທາງອາກາດທີ່ສົມບູນ
ໃຊ້ການວິນິດໄສທີ່ໄດ້ຮັບການອະນຸມັດເພື່ອຈໍາແນກເງື່ອນໄຂການສະຫນອງ, ຂໍ້ຈໍາກັດ, ການດໍາເນີນງານຂອງປ່ຽງແລະການຮົ່ວໄຫຼຢູ່ໃກ້ກັບເຄື່ອງມື. ການສະແດງຄວາມກົດດັນທາງເທິງແມ່ນຫຼັກຖານອັນຫນຶ່ງ. ການສືບສວນຍັງຈໍາເປັນຕ້ອງໄດ້ກໍານົດວ່າອາກາດທີ່ຕ້ອງການໄປຮອດຂະບວນການໂດຍຜ່ານເສັ້ນທາງທີ່ຕັ້ງໄວ້ແລະລໍາດັບ.
ການອ່ານຄວນລະບຸສະຖານທີ່ການວັດແທກແລະສະພາບຮອບວຽນ. ຢ່າຕັດການເຊື່ອມຕໍ່ສາຍທີ່ມີຄວາມກົດດັນຫຼືການເຂົ້າເຖິງ improvise ເພື່ອໃຫ້ໄດ້ຮັບການອ່ານ. ຄໍາ ຖາມ ການ ສະ ຫນອງ ພືດ ກວ້າງ ຂວາງ ຂຶ້ນ ກັບຄວາມຕ້ອງການເຄື່ອງໃຊ້ປະໂຫຍດ; ການກວດສອບເຄື່ອງມືໃນທ້ອງຖິ່ນຄວນຈະຍັງຄົງສາມາດຕິດຕາມກັບເຄື່ອງຈັກຕົວຈິງ.
ເວລາແລະຄວາມເຢັນຕ້ອງການການປຽບທຽບຂອງຕົນເອງ
ທົບທວນຄືນເຫດການການແຊກ, ຟັນ, ການຕັດ, ສະຫາຍ ແລະ ການຖອນທີ່ສາມາດໃຊ້ໄດ້. ບາງຫນ້າທີ່ເຫຼົ່ານັ້ນອາດຈະໃຊ້ກົນໄກທີ່ແຕກຕ່າງກັນຫຼືອາດຈະບໍ່ເປັນຂອງ pin blow ທັງຫມົດ. ຈັບຄູ່ຊື່ເຫດການໃນ HMI ກັບເອກະສານອຸປະກອນຕົວຈິງກ່ອນທີ່ຈະສະເຫນີການປັບຕົວ.
ຮັກສາສູດແລະຈໍາແນກຄໍາສັ່ງຈາກການຢືນຢັນວ່າການດໍາເນີນການເກີດຂຶ້ນ. ໄດ້ການຕັ້ງຄ່າ HMI ແລະຄູ່ມືການປຸກອະທິບາຍມູນຄ່າຂອງການບັນທຶກເງື່ອນໄຂຕົວຈິງກັບລໍາດັບເຫດການ. ລວມເອົາຄວາມເຢັນຂອງຄໍແລະສະພາບຕົວຢ່າງທີ່ການຜິດປົກກະຕິທີ່ສັງເກດເຫັນເຮັດໃຫ້ພວກມັນກ່ຽວຂ້ອງ.
ໃຊ້ຂອບເຂດຈໍາກັດທີ່ອະນຸມັດສໍາລັບເຄື່ອງຈັກແລະເຄື່ອງມື. ບົດຄວາມທົ່ວໄປບໍ່ສາມາດສ້າງເສັ້ນເລືອດຕັນໃນຟັນເຂັມທີ່ປອດໄພ, ການເກັບກູ້, ຄວາມກົດດັນ, ຜົນບັງຄັບໃຊ້ການຕັດຫຼືການເພີ່ມເວລາສໍາລັບການປະກອບທີ່ບໍ່ລະບຸ.
ຂັ້ນຕອນການແກ້ໄຂບັນຫາ ແລະການກວດສອບທີ່ຄວບຄຸມໄດ້
ຂຽນບົດສັງເກດການແລະການທົດສອບທີ່ສະເຫນີແຍກຕ່າງຫາກ. "Burr ສັງເກດເຫັນຫຼັງຈາກ trimming" ແມ່ນການສັງເກດການ. "ວົງຕັດຕ້ອງການການທົດແທນ" ແມ່ນສົມມຸດຕິຖານຈົນກ່ວາການກວດກາສະຫນັບສະຫນູນມັນ. ການຮັກສາຄວາມແຕກຕ່າງໃນບັນທຶກນັ້ນເຮັດໃຫ້ການມອບໃຫ້ເປັນປະໂຫຍດຫຼາຍຂຶ້ນ ແລະປ້ອງກັນການຄາດເດົາໃນຕອນຕົ້ນຈາກການກາຍເປັນຄໍາອະທິບາຍທີ່ຍອມຮັບ.
- ກໍານົດຄວາມຕ້ອງການທີ່ລົ້ມເຫລວ.ຫມາຍສະຖານທີ່, ຮັກສາຕົວຢ່າງແລະຢືນຢັນວິທີການກວດກາຫຼືການທົດສອບ. ກໍານົດວ່າຄໍາຮ້ອງຮຽນກ່ຽວຂ້ອງກັບຂະຫນາດ, ສະພາບຫນ້າດິນ, ການຕັດຫຼືຊຸດປິດ.
- ລັອກຕົວຕົນຕົວຢ່າງໃສ່ການຕິດຕັ້ງ.ເຄື່ອງບັນທຶກ, ສະຖານີ, ຢູ່ຕາມໂກນ, ການແກ້ໄຂເຄື່ອງມືແລະຊຸດວັດສະດຸ. ຮັກສາສູດແລະຕົວຕົນຂອງການປິດໃນເວລາທີ່ຄວາມລົ້ມເຫຼວກ່ຽວຂ້ອງກັບການ capping.
- ກວດກາພາຍໃຕ້ເງື່ອນໄຂຄວາມປອດໄພທີ່ກໍານົດໄວ້.ໃຊ້ຂັ້ນຕອນການເຂົ້າເຖິງແລະການໂດດດ່ຽວທີ່ໄດ້ຮັບການອະນຸມັດກ່ອນທີ່ຈະບໍາລຸງຮັກສາຫຼືຕິດຕໍ່ກັບເຄື່ອງມື. ການດໍາເນີນງານການວິນິດໄສທີ່ຄວບຄຸມຮຽກຮ້ອງໃຫ້ມີຂັ້ນຕອນການອະນຸຍາດຂອງຕົນເອງ.
- ທົດສອບສົມມຸດຕິຖານທີ່ສະຫນັບສະຫນູນທີ່ເຂັ້ມແຂງທີ່ສຸດ.ເລືອກການປ່ຽນແປງທີ່ໄດ້ຮັບອະນຸຍາດພາຍໃນຂອບເຂດຈໍາກັດທີ່ໄດ້ຮັບອະນຸມັດ. ຮັກສາເງື່ອນໄຂອື່ນໆທີ່ສາມາດຄວບຄຸມໄດ້ ຄົງທີ່ພຽງພໍທີ່ຈະຕີຄວາມຫມາຍການປຽບທຽບ, ແລະບັນທຶກເງື່ອນໄຂໃດໆທີ່ບໍ່ສາມາດຖືໄດ້.
- ເຮັດການກວດຄືນທີ່ກ່ຽວຂ້ອງ.ກວດເບິ່ງຄຸນສົມບັດດຽວກັນແລະເຮັດຊ້ໍາການທົດສອບຫນ້າທີ່ກໍານົດ. ໃຊ້ເງື່ອນໄຂການວັດແທກດຽວກັນເພື່ອໃຫ້ການປຽບທຽບຍັງຄົງມີຄວາມຫມາຍ.
- ບັນທຶກການຕັດສິນໃຈປ່ອຍຕົວ.ຮັກສາຜົນໄດ້ຮັບດ້ວຍການຕັ້ງຄ່າທີ່ປັບປຸງ. ປະຕິບັດຕາມແຜນການຄຸນນະພາບສໍາລັບການສືບຕໍ່ການຢັ້ງຢືນແລະກໍານົດຜູ້ທີ່ອະນຸມັດການປ່ອຍການຜະລິດ.
ການບໍລິການແນະນໍາອັນຕະລາຍທີ່ເກີນບັນຫາຄຸນນະພາບ.ຄໍາແນະນໍາດ້ານພະລັງງານອັນຕະລາຍຂອງ OSHAກໍານົດການເລີ່ມຕົ້ນທີ່ບໍ່ຄາດຄິດແລະການປ່ອຍພະລັງງານທີ່ເກັບໄວ້ເປັນຄວາມສ່ຽງຕໍ່ການບໍາລຸງຮັກສາທີ່ຮ້າຍແຮງ. ການໂດດດ່ຽວສະເພາະເຄື່ອງຈັກຕ້ອງແກ້ໄຂແຫຼ່ງພະລັງງານທີ່ກ່ຽວຂ້ອງ. ຄໍາສັ່ງຢຸດ HMI ຢ່າງດຽວບໍ່ຄວນຖືກປະຕິບັດເປັນການທົດແທນສໍາລັບຂັ້ນຕອນການໂດດດ່ຽວທີ່ຕ້ອງການ.
ຮັກສາບັນທຶກສັ້ນທີ່ສະຫນັບສະຫນູນການສະຫລຸບ
ການປຽບທຽບຕ້ອງການໜ້າຈໍກວດກາທີ່ກຳນົດໄວ້. ບັນທຶກຕົວເລກທີ່ກວດສອບ ແລະຕົວເລກທີ່ລົ້ມເຫລວຕາມເງື່ອນໄຂທີ່ລະບຸໄວ້ຄືກັນ. ກວດເບິ່ງຊ້ໍາຊ້ອນໃນຕົວຢ່າງດຽວກັນແຍກຕ່າງຫາກ, ດັ່ງນັ້ນບັນທຶກບໍ່ໄດ້ນັບພວກມັນເປັນຂວດເພີ່ມເຕີມ.
| ບັນທຶກ | ສິ່ງທີ່ຢູ່ໃນນັ້ນ |
|---|---|
| ເອກະລັກ | ເຄື່ອງ, ສະຖານີ / ຢູ່ຕາມໂກນ, mold, ການປະກອບເຄື່ອງເປົ່າແລະແຕ້ມຮູບ |
| ພື້ນຖານ | ສະຖານທີ່ຜິດປົກກະຕິ, ຂັ້ນຕອນທີ່ໄດ້ຮັບຜົນກະທົບໄວທີ່ສຸດ, ສູດແລະເງື່ອນໄຂຕົວຢ່າງ |
| ຫຼັກຖານກວດກາ | ຮູບພາບ, ຄຸນນະສົມບັດການວັດແທກ, ວິທີການແລະຂໍ້ຈໍາກັດການຍອມຮັບທີ່ໃຊ້ໄດ້ |
| ການປ່ຽນແປງທີ່ຄວບຄຸມ | ການດໍາເນີນການອະນຸມັດ, ບຸກຄົນທີ່ຮັບຜິດຊອບແລະເງື່ອນໄຂທີ່ຖືຫຼືການປ່ຽນແປງ |
| ການຢັ້ງຢືນ | ປະລິມານການກວດສອບ, ຄວາມລົ້ມເຫຼວ, ເງື່ອນໄຂການທົດສອບ, ສືບຕໍ່ກວດສອບແລະການອະນຸມັດການປ່ອຍ |
ຖ້າອັດຕາຖືກລາຍງານ, ໃຫ້ກໍານົດມັນເປັນຂວດທີ່ກວດສອບບໍ່ສໍາເລັດໂດຍແບ່ງອອກດ້ວຍຂວດທີ່ກວດກາທັງຫມົດຢູ່ໃນປ່ອງຢ້ຽມນັ້ນ. ຮັກສາມາດຕະຖານ ແລະ ພື້ນຖານການເກັບຕົວຢ່າງໃຫ້ສອດຄ່ອງລະຫວ່າງການປຽບທຽບ. ຕົວຢ່າງຂະຫນາດນ້ອຍທີ່ບໍ່ມີຄວາມລົ້ມເຫລວທີ່ສັງເກດເຫັນແມ່ນຜົນໄດ້ຮັບຕົວຢ່າງ, ບໍ່ແມ່ນສັນຍາວ່າການຜະລິດໃນອະນາຄົດຈະບໍ່ມີການຮົ່ວໄຫຼ.
ຂະຫຍາຍຜົນໄດ້ຮັບທີ່ບໍ່ໄດ້ຮັບການແກ້ໄຂດ້ວຍຫຼັກຖານຕົ້ນສະບັບ intact. ການສົ່ງຕົວຢ່າງທີ່ລົ້ມເຫລວແລະຍອມຮັບໄດ້ດ້ວຍຕົວຕົນຂອງເຄື່ອງມືແມ່ນເປັນປະໂຫຍດຫຼາຍກ່ວາການສົ່ງຕໍ່ພຽງແຕ່ສູດສຸດທ້າຍ. ຫຼັງຈາກນັ້ນ, ຜູ້ສະຫນອງຫຼືທີມງານທີ່ມີຄຸນນະພາບສາມາດທົບທວນຄືນສິ່ງທີ່ໄດ້ສັງເກດເຫັນຕົວຈິງແລະສິ່ງທີ່ພະຍາຍາມແກ້ໄຂແຕ່ລະຄົນມີການປ່ຽນແປງ.
ຮັກສາແລະປ່ຽນອຸປະກອນປະກອບເຂັມຂັດທີ່ຖືກຕ້ອງ
ກໍານົດການປະກອບກ່ອນທີ່ຈະສັ່ງການທົດແທນ. ຮັກສາໝາຍເລກປະຈຳເຄື່ອງ, ການກຳນົດຕົວແມ່ພິມ ແລະ ການທົບທວນການແຕ້ມຮູບປັກໝຸດດ້ວຍກັນ. ປະກອບໃສ່ສາຍຄໍທີ່ກົງກັນ ແລະອົງປະກອບຕັດຕາມທີ່ສາມາດໃຊ້ໄດ້. ຊື່ອົງປະກອບທີ່ໃຊ້ຮ່ວມກັນຫຼືເສັ້ນຜ່າສູນກາງພາຍນອກທີ່ຄ້າຍຄືກັນບໍ່ໄດ້ກໍານົດຄວາມສາມາດໃນການແລກປ່ຽນ.
ການທໍາຄວາມສະອາດ, reworking ແລະການທົດແທນຮຽກຮ້ອງໃຫ້ມີການຕັດສິນໃຈທີ່ແຕກຕ່າງກັນ. ໃຊ້ຄໍາແນະນໍາການບໍາລຸງຮັກສາທີ່ໄດ້ຮັບການອະນຸມັດແລະຂອບເຂດຈໍາກັດການຍອມຮັບ. ການຟື້ນຟູພື້ນຜິວ, ການເຮັດຄວາມຄົມຊັດຫຼືການເຄືອບສາມາດປ່ຽນແປງການໂຕ້ຕອບທີ່ເປັນປະໂຫຍດ, ດັ່ງນັ້ນການໄດ້ຮັບການອະນຸມັດຈາກຜູ້ຜະລິດທີ່ເຫມາະສົມແທນທີ່ຈະປະຕິບັດທຸກໆເຄື່ອງຫມາຍທີ່ສັງເກດເຫັນເປັນຄໍາແນະນໍາການສ້ອມແປງ.
ຫຼັງຈາກການຕິດຕັ້ງ, ເຮັດຊ້ໍາການກວດສອບທີ່ຕ້ອງການໂດຍວຽກຕົວຈິງ. ຢືນຢັນຂະຫນາດຄໍທີ່ກ່ຽວຂ້ອງແລະພື້ນທີ່ປະທັບຕາ, ຫຼັງຈາກນັ້ນກວດສອບການປິດທີ່ກໍານົດແລະການທົດສອບການເຮັດວຽກ. ຮັກສາການແກ້ໄຂການຕິດຕັ້ງຜົນໄດ້ຮັບດ້ວຍບັນທຶກການກວດສອບ. ໄດ້ລາຍການກວດສອບການບໍາລຸງຮັກສາປ້ອງກັນວາງບັນທຶກເຫຼົ່ານີ້ຢູ່ໃນແຜນການສະເພາະເຄື່ອງຈັກທີ່ກວ້າງຂຶ້ນ.
ສອງ Kinggle bottle-machine references
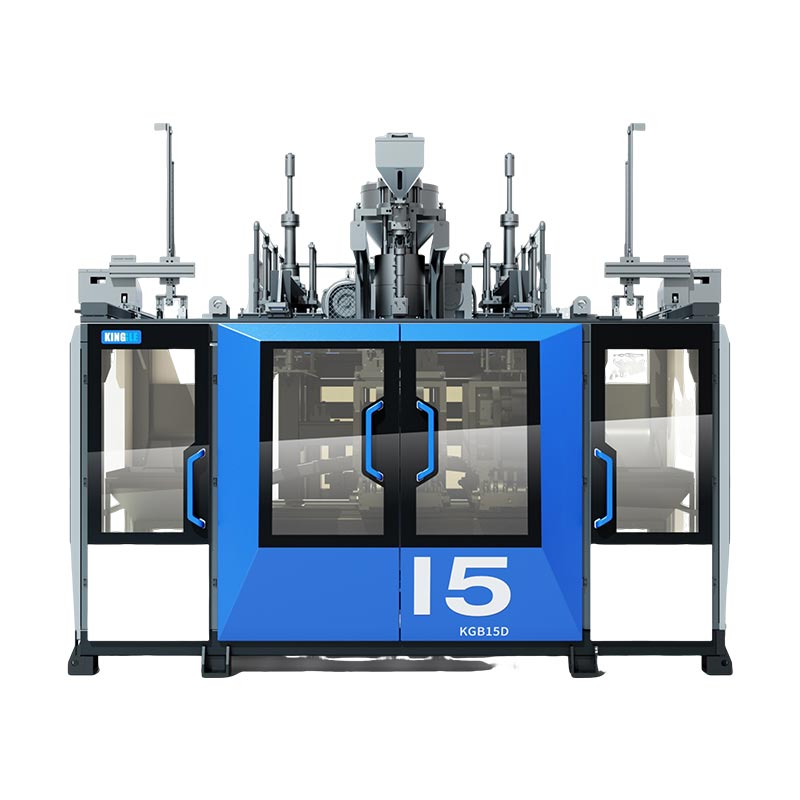
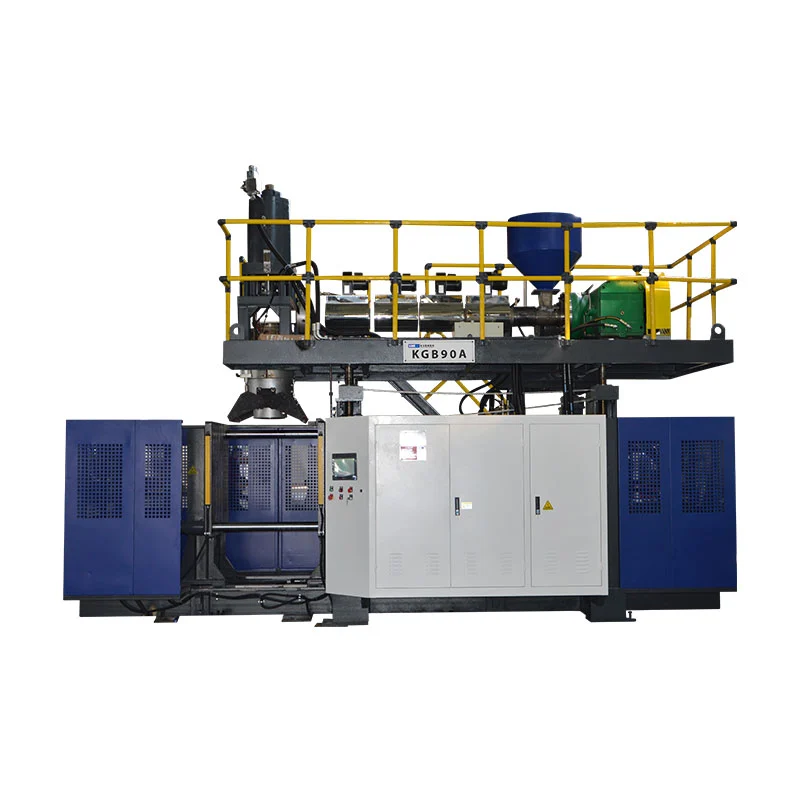
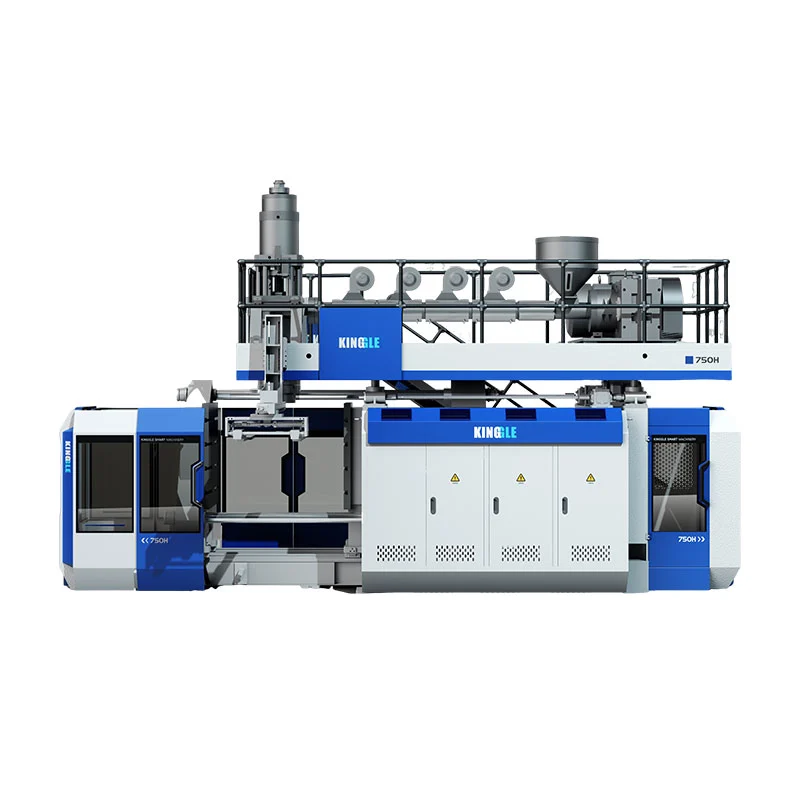
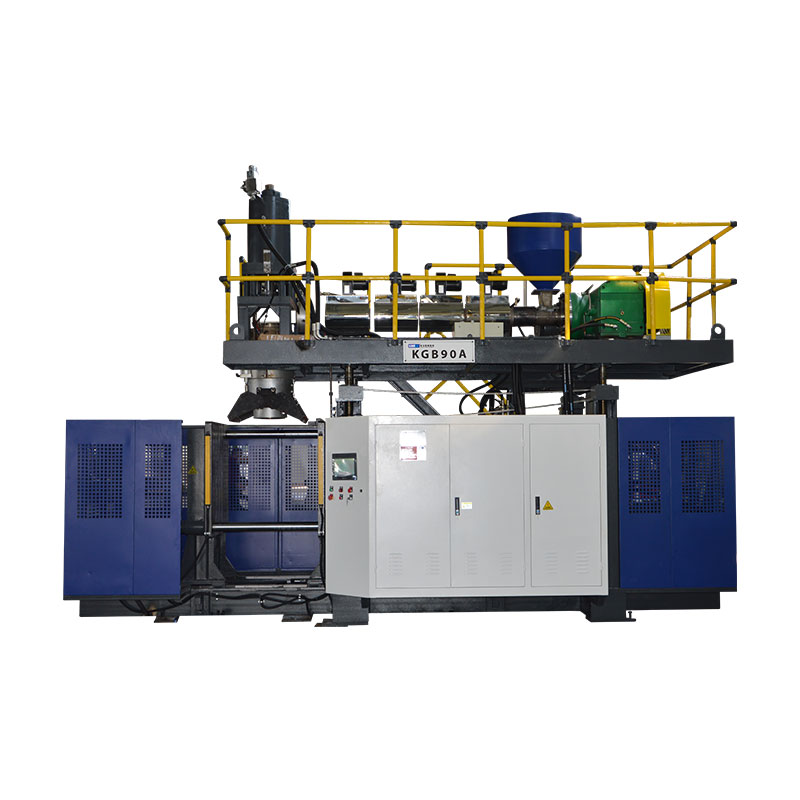
KGB5L ແລະ KGB5D ສະຫນອງຕົວຢ່າງເຄື່ອງຂວດ extrusion ຢ່າງຕໍ່ເນື່ອງທີ່ກ່ຽວຂ້ອງ. ການຈັດວາງສະຖານີທີ່ເຜີຍແຜ່ຂອງເຂົາເຈົ້າຊ່ວຍຈັດລະບຽບການບັນທຶກການກວດກາ: ຮັກສາຕົວຕົນຂອງສະຖານີ ແລະ, ບ່ອນທີ່ສາມາດນຳໃຊ້ໄດ້, ຕົວຕົນຂອງຫົວ ແລະ ຢູ່ຕາມໂກນ. ລາຍການບໍ່ໄດ້ລະບຸເຂັມປັກໝຸດທົ່ວໄປສຳລັບທຸກໆຂວດທີ່ຜະລິດຢູ່ໃນເວທີໃດໜຶ່ງ.


| ພາກສະຫນາມທີ່ເຜີຍແຜ່ | KGB5L | KGB5D |
|---|---|---|
| ການຈັດຕັ້ງສະຖານີ | ໂສດ | ສອງເທົ່າ |
| ຄວາມອາດສາມາດບັນຈຸສູງສຸດ | 5 ລ | 5 ລ |
| ເສັ້ນຜ່າສູນກາງຂອງ screw | 60 ມມ | 70 ມມ |
| ຄວາມສາມາດໃນການລະລາຍ HDPE | 55 ກິໂລ / h | 80 ກິໂລ / h |
ແຫຼ່ງຂໍ້ມູນ: ຫນ້າຜະລິດຕະພັນ KGB5L ແລະ KGB5D ທີ່ເຊື່ອມໂຍງ. ຄວາມອາດສາມາດຂອງການລະລາຍແມ່ນຊ່ອງຂໍ້ມູນຜ່ານວັດສະດຸທີ່ເຜີຍແຜ່, ບໍ່ແມ່ນອັດຕາທີ່ຍອມຮັບໃນຂວດ ຫຼືຜົນທີ່ມີຄຸນນະພາບຂອງຄໍ.
ໃຊ້ຕົວເລກເຫຼົ່ານັ້ນເພື່ອກໍານົດເວທີແລະກອບການສົນທະນາການຜະລິດ. ການຄັດເລືອກ blow-pin ຍັງຂຶ້ນກັບການສໍາເລັດຮູບຂວດ, mold, mounting ແລະການຈັດ blowing ຕົວຈິງ. ເສັ້ນຜ່າສູນກາງຂອງເຂັມປັກໝຸດທີ່ລະບຸໄວ້ໃນຂໍ້ສະເພາະຂອງຫົວຕາຍບໍ່ແມ່ນການທົດແທນການແຕ້ມຮູບເຂັມປັກ.
ສໍາລັບໂຄງການເຄື່ອງຈັກໃຫມ່, ໃຫ້ໃສ່ຂວດແລະຮູບແຕ້ມປິດກ່ອນທີ່ຈະອະນຸມັດຂອບເຂດເຄື່ອງມື. ສໍາລັບການຕິດຕັ້ງທີ່ມີຢູ່ແລ້ວ, ເພີ່ມການກໍານົດການປະກອບແລະຫຼັກຖານການກວດສອບໃນປະຈຸບັນ. ໄດ້ຄູ່ມືການເລືອກເຄື່ອງຕຸກ HDPEກວມເອົາສະເພາະການຜະລິດທີ່ກວ້າງຂວາງ.
ຄໍາຖາມທີ່ຖືກຖາມເລື້ອຍໆກ່ຽວກັບການພັດລົມ pins ແລະຂໍ້ບົກພ່ອງຂອງຄໍ
ເຂັມຂັດແມ່ນຄືກັນກັບເຂັມຕາຍບໍ?
ບໍ່. ເຂັມຕາຍ ຫຼື mandrel ແມ່ນສ່ວນໜຶ່ງຂອງເຄື່ອງປະກອບການລະລາຍ. ປັກສຽບໃຫ້ລົມຫາຍໃຈ ແລະອາດມີໜ້າທີ່ກ່ຽວຂ້ອງກັບຄໍໃນການອອກແບບສະເພາະ. ກໍານົດອົງປະກອບອັນໃດອັນນຶ່ງຈາກຮູບແຕ້ມປະກອບຂອງມັນ. ຄໍາທີ່ໃຊ້ຮ່ວມກັນ "pin" ບໍ່ໄດ້ເຮັດໃຫ້ການໂຕ້ຕອບຫຼືຂະຫນາດຂອງພວກມັນສາມາດແລກປ່ຽນກັນໄດ້.
ທຸກໆເຄື່ອງແມ່ພິມຟອກ extrusion ໃຊ້ການອອກແບບປັກໝຸດດຽວກັນບໍ?
ສະບັບເລກທີ. ຄຸນສົມບັດການປັບທຽບ, ຄວາມເຢັນ ແລະການຕັດແມ່ນການຕັ້ງຄ່າສະເພາະ. ຢືນຢັນການປະກອບ ແລະການເຄື່ອນໄຫວຕົວຈິງກ່ອນທີ່ຈະເລືອກເຄື່ອງທົດແທນ ຫຼືນໍາໃຊ້ຄໍາແນະນໍາການຕິດຕັ້ງຈາກເຄື່ອງອື່ນ. ປະລິມານບັນຈຸພຽງຢ່າງດຽວບໍ່ສາມາດລະບຸອົງປະກອບທີ່ຖືກຕ້ອງໄດ້.
ແກ້ວສາມາດຮົ່ວໄດ້ໃນເວລາທີ່ pin ຟັນຢູ່ໃນສະພາບດີ?
ແມ່ນແລ້ວ. ສືບສວນການໂຕ້ຕອບຂອງຂວດແລະປິດເຕັມ, ລວມທັງຫມວກທີ່ລະບຸ, ການຕິດຕໍ່ການຜະນຶກແລະການຈັດການການທົດສອບ. ກໍານົດວ່າຄວາມເສຍຫາຍຈະປາກົດໃນລະຫວ່າງການ molding ຫຼືໃນພາຍຫຼັງ. ຜົນໄດ້ຮັບການຮົ່ວໄຫຼກໍານົດການກວດສອບທີ່ລົ້ມເຫລວ; ມັນບໍ່ໄດ້ລະບຸຕົວຂອງມັນເອງວ່າເຄື່ອງມື, ອົງປະກອບຫຼືຂະບວນການໃດທີ່ເຮັດໃຫ້ເກີດຄວາມລົ້ມເຫລວ.
ຂໍ້ມູນຫຍັງທີ່ຈໍາເປັນສໍາລັບການທົບທວນຄືນການປ່ຽນແປງ pin blow?
ສະຫນອງຕົວແບບເຄື່ອງແລະເລກລໍາດັບ, ຕົວຕົນຂອງແມ່ພິມ, ການແຕ້ມຮູບປະກອບເຄື່ອງເປົ່າແລະການແກ້ໄຂ. ຕື່ມເຄື່ອງມືຄໍຫາຄູ່ ແລະຮູບແຕ້ມຝາຂວດແລະປິດທີ່ກ່ຽວຂ້ອງ. ສໍາລັບການສືບສວນຂໍ້ບົກພ່ອງ, ປະກອບມີຕົວຕົນຕົວຢ່າງ, ຮູບຖ່າຍ, ການວັດແທກແລະລໍາດັບທີ່ບັນຫາທໍາອິດປາກົດ. ໃຊ້ຊ່ອງທາງການຕິດຕໍ່ທີ່ໄດ້ຮັບອະນຸມັດສໍາລັບເອກະສານດ້ານວິຊາການ.
ສິ່ງທີ່ຄວນກວດເບິ່ງຫຼັງຈາກປັກສຽບຟັນຖືກສ້ອມແປງຫຼືປ່ຽນໃຫມ່?
ຢືນຢັນຕົວຕົນຂອງການປະກອບແລະການຕິດຕັ້ງຕໍ່ກັບເອກະສານທີ່ໄດ້ຮັບການອະນຸມັດ, ຫຼັງຈາກນັ້ນກວດເບິ່ງລັກສະນະຂອງຄໍທີ່ຖືກກະທົບພາຍໃຕ້ເງື່ອນໄຂການວັດແທກທີ່ໄດ້ຕົກລົງ. ເຮັດການທົດສອບຊຸດທີ່ກ່ຽວຂ້ອງອີກຄັ້ງດ້ວຍການປິດທີ່ກໍານົດໄວ້. ບັນທຶກປະລິມານແລະຄວາມລົ້ມເຫລວ, ຮັກສາການຕິດຕັ້ງທີ່ປັບປຸງໃຫມ່, ແລະປະຕິບັດຕາມແຜນການທີ່ມີຄຸນນະພາບສໍາລັບການສືບຕໍ່ການກວດສອບແລະການປ່ອຍການຜະລິດ.
ສົ່ງລາຍລະອຽດເຄື່ອງ, ເຄື່ອງມື ແລະຂໍ້ບົກພ່ອງຂອງຄໍ
ເລີ່ມຕົ້ນດ້ວຍຕົວແບບແລະເລກລໍາດັບ, ການກໍານົດເຄື່ອງມືແລະຮູບພາບທີ່ຖືກຫມາຍ. ປະກອບມີຂໍ້ກໍານົດການປິດແລະຂວດ, ຂັ້ນຕອນການຜະລິດທໍາອິດທີ່ໄດ້ຮັບຜົນກະທົບແລະຜົນການວັດແທກໃດໆ. ລາຍລະອຽດເຫຼົ່ານີ້ໃຫ້ການສົນທະນາດ້ານວິຊາການເປັນຈຸດເລີ່ມຕົ້ນທີ່ກໍານົດ.
ປຶກສາຫາລືຄວາມຕ້ອງການເຄື່ອງມືແລະການຜະລິດNingbo Kinggle Machinery Co., Ltd. ·ຂໍ້ມູນບໍລິສັດ