ຄິດໄລ່ອັດຕາການຜະລິດເຄື່ອງແມ່ພິມດອກໄມ້ໂດຍການແບ່ງ 3,600 ໂດຍໄລຍະຫ່າງລະຫວ່າງເຫດການຜົນຜະລິດໃນວິນາທີ, ຫຼັງຈາກນັ້ນຄູນກັບພາກສ່ວນທີ່ຜະລິດໄດ້ໃນແຕ່ລະເຫດການ. ເພື່ອຄາດຄະເນພາກສ່ວນທີ່ດີຕໍ່ການປ່ຽນແປງ, ນໍາໃຊ້ຜົນຜະລິດທີ່ມີຄຸນນະພາບທີ່ວັດແທກແລະຊົ່ວໂມງແລ່ນຕົວຈິງ, ແລະກວດເບິ່ງວ່າອຸປະກອນ extrusion ແລະ downstream ສາມາດສະຫນັບສະຫນູນຜົນໄດ້ຮັບ. ສະເພາະວົງຈອນແຫ້ງຢ່າງດຽວບໍ່ໄດ້ກໍານົດຜົນຜະລິດຂອງຂວດສໍາເລັດຮູບ.
ອີງໃສ່ການຕັດສິນໃຈຄວາມສາມາດຂອງພາກສ່ວນທີ່ຍອມຮັບໃນທົ່ວໄລຍະເວລາການຜະລິດທີ່ວາງແຜນ, ບໍ່ແມ່ນວົງຈອນທີ່ໄວທີ່ສຸດໃນເອກະສານສະເພາະ. ສໍາລັບການ extrusion blow molding, ການຄິດໄລ່ຜົນຜະລິດຕ້ອງກວມເອົາຂວດ, ເຄື່ອງມືແລະຄວາມຕ້ອງການວັດສະດຸ. PET stretch-blow ratings ບໍ່ແມ່ນການທົດແທນສໍາລັບການກວດສອບເຫຼົ່ານັ້ນ.
ທ່ານຄິດໄລ່ຜົນຜະລິດ molding ລະເບີດແນວໃດຕໍ່ຊົ່ວໂມງ?
ເລີ່ມຕົ້ນດ້ວຍເຫດການນັບທີ່ຜູ້ສັງເກດການສາມາດລະບຸໄດ້. ສໍາລັບຄູ່ມືນີ້, ເຫດການຜົນຜະລິດແມ່ນການປ່ອຍຊິ້ນສ່ວນ molded ຈາກ mold ປະຕິບັດການຫນຶ່ງ. ບັນທຶກໄລຍະເວລາສະເລ່ຍລະຫວ່າງເຫດການເຫຼົ່ານັ້ນໃນທົ່ວເຄື່ອງທີ່ສົມບູນ, ພ້ອມກັບຈໍານວນສ່ວນທີ່ປ່ອຍອອກມາໃນແຕ່ລະຄັ້ງ.
ຖ້າສອງສ່ວນອອກຈາກເຄື່ອງທຸກໆ 16 ວິນາທີ, ການຄິດໄລ່ແມ່ນ 3,600 ÷ 16 × 2 = 450 ສ່ວນຕໍ່ຊົ່ວໂມງແລ່ນ. ນີ້ແມ່ນການຄິດໄລ່ທີ່ສະແດງໃຫ້ເຫັນ, ບໍ່ແມ່ນການໃຫ້ຄະແນນເຄື່ອງ Kinggle. ມັນນັບຊິ້ນສ່ວນ molded ກ່ອນທີ່ຈະລົບການປະຕິເສດແລະສົມມຸດວ່າໄລຍະເວລາທີ່ລະບຸໄວ້ສາມາດຍືນຍົງ.
ໃຊ້ສູດເວລາຮອບວຽນທີ່ຖືກຕ້ອງ
ເວລາວົງຈອນການຜະລິດຂອງສະຖານີຫນຶ່ງບໍ່ແມ່ນໄລຍະຫ່າງລະຫວ່າງຜົນຜະລິດຈາກເຄື່ອງຈັກທີ່ສົມບູນສະເຫມີ. ເຊັ່ນດຽວກັນ, ວິນາທີຕໍ່ສ່ວນຫນຶ່ງບໍ່ແມ່ນປະລິມານດຽວກັນກັບວິນາທີຕໍ່ເຫດການ molding ສອງສ່ວນ. ຂຽນຫົວຫນ່ວຍຢູ່ຂ້າງທຸກວັດສະດຸປ້ອນກ່ອນທີ່ຈະໃສ່ມັນເຂົ້າໄປໃນສະເປຣດຊີດ.
ສໍາລັບໄລຍະເວລາການວັດແທກ, ສົມຜົນການໃຊ້ເວລາວົງຈອນທຽບເທົ່າແມ່ນຜ່ານການແລ່ນວິນາທີຫານໂດຍຈໍານວນຂອງເຫດການຜົນຜະລິດໄດ້. ຖ້າເຫດການຜະລິດປະລິມານທີ່ແຕກຕ່າງກັນ, ໃຫ້ໃຊ້ວິທີການນັບໂດຍກົງແທນ: ຊິ້ນສ່ວນ molded ທັງຫມົດແບ່ງດ້ວຍຊົ່ວໂມງແລ່ນ.ຄໍາສັບ OEE ຂອງ Vorneເຊັ່ນດຽວກັນກໍານົດອັດຕາການແລ່ນຕົວຈິງໂດຍໃຊ້ຈໍານວນທັງຫມົດແລະເວລາແລ່ນ.
ເພື່ອຄິດໄລ່ເວລາຮອບວຽນຈາກການບັນທຶກ, ໃຫ້ວັດແທກລະຫວ່າງຈຸດທີ່ກົງກັນ. ສິບເວລາຕິດຕໍ່ກັນມີເກົ້າໄລຍະ, ບໍ່ແມ່ນສິບ. ສໍາລັບຮອບວຽນທີ່ບໍ່ສະເຫມີກັນ, ແບ່ງເວລາທີ່ຜ່ານໄປທັງຫມົດດ້ວຍການນັບໄລຍະຫ່າງຕົວຈິງແທນທີ່ຈະເປັນການສະເລ່ຍຂອງການຄັດເລືອກຂອງຮອບວຽນໄວ.
ການເຂົ້າ Excel ຂັ້ນພື້ນຖານແມ່ນ=3600/A2*B2, ບ່ອນທີ່ A2 ປະກອບມີວິນາທີຕໍ່ເຫດການແລະ B2 ປະກອບມີພາກສ່ວນຕໍ່ເຫດການ. ຖ້າສູດການຄິດໄລ່ເວລາຮອບວຽນຂອງທ່ານກັບຄືນວິນາທີຕໍ່ແຕ່ລະສ່ວນ, ໃຫ້ໃຊ້=3600/A2. ການຄູນຜົນນັ້ນໂດຍການນັບຊ່ອງຄອດຈະນັບສອງເທື່ອ.
ຊື່ຜົນໄດ້ຮັບຕາມການປ້ອນຂໍ້ມູນຂອງມັນ. ໄລຍະຫ່າງທີ່ເຫມາະສົມເຮັດໃຫ້ອັດຕາທີ່ເຫມາະສົມ. ໄລຍະເວລາທີ່ວັດແທກຕົວແທນໃຫ້ອັດຕາການແລ່ນທີ່ສັງເກດເຫັນ. ທັງບໍ່ລວມເອົາການປ່ຽນແປງ ຫຼືການຢຸດຂອງການປ່ຽນແປງທີ່ສົມບູນ. ຮັກສາຄວາມແຕກຕ່າງທີ່ເຫັນໄດ້ໃນເວລາທີ່ໂອນຜົນໄດ້ຮັບເຂົ້າໄປໃນວົງຢືມຫຼືຕາຕະລາງການຜະລິດ.
ນັບສະຖານີ, ຫົວແລະຢູ່ຕາມໂກນໂດຍບໍ່ມີການນັບສອງຄັ້ງ
ສະຖານີ, ທໍ່ຕາຍ ແລະຮູ mold ອະທິບາຍພາກສ່ວນຕ່າງໆຂອງການຈັດການຜະລິດ. Kinggle'sຄູ່ມືຫຼາຍຫົວທຽບກັບຫຼາຍຊ່ອງແຍກພວກມັນອອກ: ສາຂາປະກອບເປັນ parisons, ຢູ່ຕາມໂກນແບບຟອມ, ແລະສະຖານີແມ່ນຕໍາແຫນ່ງ mold-and-clamp. ຕົວເລກຂອງພວກມັນບໍ່ແມ່ນຕົວຄູນທີ່ສາມາດແລກປ່ຽນກັນໄດ້.
ຈິນຕະນາການສອງສະຖານີ, ແຕ່ລະການຜະລິດສອງສ່ວນຕໍ່ການປ່ອຍ. ສະຖານີ A ປ່ອຍຢູ່ທີ່ 0 ແລະ 32 ວິນາທີ; ສະຖານີ B ປ່ອຍຢູ່ທີ່ 16 ແລະ 48 ວິນາທີ. ແຕ່ລະສະຖານີເຮັດເລື້ມຄືນທຸກໆ 32 ວິນາທີ, ແຕ່ເຄື່ອງທີ່ສົມບູນຈະອອກຄູ່ທຸກໆ 16 ວິນາທີ. ໄລຍະເວລາຕໍ່ໄປນີ້ແມ່ນ invented sole ເພື່ອອະທິບາຍການຄິດໄລ່.
| ພື້ນຖານການນັບ | ການຄິດໄລ່ | ຜົນຜະລິດລວມ |
|---|---|---|
| ເຄື່ອງສໍາເລັດ | 3,600 ÷ 16 ວິນາທີ × 2 ສ່ວນ | 450 ສ່ວນ/ຊມ |
| ຈໍານວນສະຖານີແຍກຕ່າງຫາກ | 3,600 ÷ 32 ວິນາທີ × 2 ສ່ວນ × 2 ສະຖານີ | 450 ສ່ວນ/ຊມ |
| ການນັບສອງເທື່ອບໍ່ຖືກຕ້ອງ | 3,600 ÷ 16 ວິນາທີ × 2 ສ່ວນ × 2 ສະຖານີ | 900 ສ່ວນ/ຊມ, ບໍ່ຖືກຕ້ອງ |
ການຄິດໄລ່ສຸດທ້າຍນັບສະຖານີທີສອງສອງຄັ້ງ. ການປະກອບສ່ວນຂອງມັນແມ່ນລວມຢູ່ແລ້ວໃນ 16 ວິນາທີຂອງເຄື່ອງຈັກທັງຫມົດ. ໃນບັນທຶກເວລາທີ່ແທ້ຈິງ, ຕິດປ້າຍທຸກເຫດການດ້ວຍສະຖານີຂອງມັນເພື່ອໃຫ້ຄົນອື່ນສາມາດສ້າງການຄິດໄລ່ຄືນໃຫມ່ໄດ້.
ຢ່າສົມມຸດວ່າການເພີ່ມສະຖານີທີສອງຮັກສາເວລາດຽວກັນພາຍໃຕ້ການໂຫຼດ. ການຈັດການທີ່ສະເຫນີຍັງຕ້ອງການການຈັດສົ່ງວັດສະດຸພຽງພໍ, ຄວາມເຢັນແລະຄວາມສາມາດໃນການຈັດການ. ປຽບທຽບຕາຕະລາງການປະຕິບັດຕົວຈິງ, ບໍ່ພຽງແຕ່ນັບສະຖານີເທົ່ານັ້ນ. Kinggle'sການປຽບທຽບສະຖານີດຽວ ແລະສອງສະຖານີໃຫ້ບໍລິບົດການຕັ້ງຄ່າທີ່ກ່ຽວຂ້ອງ.
ນັບຕໍາແຫນ່ງທີ່ຫ້າວຫັນເຊັ່ນກັນ. ຖ້າຫນຶ່ງຢູ່ຕາມໂກນແມ່ນເຈດຕະນາອອກຈາກການບໍລິການ, ການມີຊື່ຂອງມັນຢູ່ໃນ mold ຈະບໍ່ສ້າງຜົນຜະລິດ. ຖ້າຫາກວ່າມັນຜະລິດກະຕຸກທີ່ມີຄວາມຜິດປົກກະຕິ, ແກ້ວນັ້ນແມ່ນຢູ່ໃນການນັບລວມທັງຫມົດແລະການນັບປະຕິເສດ. ການຫຼຸດການປ້ອນຂໍ້ມູນໃນຊ່ອງຄອດ ແລະ ການຫັກລົບຂວດທີ່ຖືກປະຕິເສດອີກຄັ້ງຈະເຮັດໃຫ້ຜົນຜະລິດຫຼຸດລົງ.
ສໍາລັບການຈັດລຽງແບບປະສົມ, ຄິດໄລ່ແຕ່ລະສາຍນ້ໍາແຍກຕ່າງຫາກແລະເພີ່ມຜົນໄດ້ຮັບ. ຄ່າສະເລ່ຍທີ່ແບ່ງປັນແມ່ນເປັນປະໂຫຍດພຽງແຕ່ເມື່ອການນັບເຫດການຂອງມັນແລະການນັບສ່ວນເປັນຕົວແທນຂອງໄລຍະເວລາການສັງເກດການດຽວກັນ. ນີ້ສໍາຄັນເມື່ອສະຖານີຫນຶ່ງຢຸດໃນຂະນະທີ່ອີກສະຖານີຫນຶ່ງສືບຕໍ່, ຫຼືໃນເວລາທີ່ mold ສອງຜະລິດສ່ວນທີ່ແຕກຕ່າງກັນ.
ປ່ຽນຜົນຜະລິດຊົ່ວໂມງເຮັດວຽກເປັນສ່ວນທີ່ດີຕໍ່ການປ່ຽນແປງ
ຜູ້ຊື້ກໍານົດເວລາການຈັດສົ່ງຕ້ອງການຕົວເລກທີ່ແຕກຕ່າງຈາກຜູ້ປະກອບການກວດສອບຄວາມໄວຂອງເຄື່ອງຈັກ. ເລີ່ມຕົ້ນດ້ວຍການປ່ຽນແປງທັງຫມົດ, ກໍານົດເວລາທີ່ການຜະລິດບໍ່ໄດ້ກໍານົດ, ແລະຫຼັງຈາກນັ້ນບັນທຶກການຢຸດເຊົາໃນໄລຍະເວລາການຜະລິດທີ່ຍັງເຫຼືອ. ລະບຸຂອບເຂດເວລານັ້ນກ່ອນທີ່ຈະອ້າງເຖິງການປ່ຽນແປງທັງໝົດ.
ຂອບເຂດສາທາລະນະຂອງISO 22400-2:2014ອະທິບາຍການຜະລິດ KPIs ຜ່ານສູດ, ອົງປະກອບຂອງອົງປະກອບ, ພຶດຕິກໍາເວລາ ແລະຫົວໜ່ວຍ. ມັນເປັນເອກະສານອ້າງອີງທີ່ເປັນປະໂຫຍດສໍາລັບການວັດແທກລະບຽບວິໄນ. ບົດຄວາມນີ້ໃຊ້ຄໍານິຍາມການປະຕິບັດຂ້າງລຸ່ມນີ້; ມັນບໍ່ໄດ້ອ້າງວ່າເຄື່ອງຈັກຫຼືການທົດລອງໄດ້ຮັບການຢັ້ງຢືນມາດຕະຖານນັ້ນ.
ພາຍໃຕ້Vorne OEE ກອບ, ການປ່ຽນແປງພາຍໃນການຜະລິດທີ່ກໍານົດໄວ້ແມ່ນການສູນເສຍຄວາມພ້ອມ. ພວກເຂົາບໍ່ໄດ້ຫາຍໄປພຽງແຕ່ຍ້ອນວ່າພວກເຂົາວາງແຜນໄວ້. ເວລາທີ່ບໍ່ມີຄວາມຕັ້ງໃຈທີ່ຈະຜະລິດ, ເຊັ່ນ: ການພັກຜ່ອນອາຫານທີ່ບໍ່ລວມ, ມີບົດບາດທີ່ແຕກຕ່າງກັນ. ກໍານົດການປິ່ນປົວກ່ອນການທົດລອງແທນທີ່ຈະປ່ຽນມັນເພື່ອປັບປຸງອັດຕາສ່ວນສຸດທ້າຍ.
ຜົນຜະລິດທີ່ມີຄຸນນະພາບໃນນີ້ຫມາຍເຖິງພາກສ່ວນທີ່ຍອມຮັບໄດ້ແບ່ງອອກໂດຍພາກສ່ວນ molded ທັງຫມົດ, ໂດຍທັງສອງໄດ້ຖືກປະຕິບັດໃນໄລຍະເວລາດຽວກັນແລະຂອບເຂດຂະບວນການ. ຖ້າການຍອມຮັບເກີດຂຶ້ນຫຼັງຈາກການທົດສອບການຮົ່ວໄຫຼ, ວຽກງານທີ່ຍັງບໍ່ທັນສໍາເລັດລໍຖ້າການທົດສອບນັ້ນແມ່ນຍັງບໍ່ທັນໄດ້ຮັບການຢັ້ງຢືນວ່າຜົນຜະລິດທີ່ດີ. ບັນທຶກການເລີ່ມຕົ້ນ ຫຼືສິ້ນສຸດວຽກທີ່ກຳລັງດຳເນີນຢູ່.
ເມື່ອໃດທີ່ຈະໃຊ້ການຄິດໄລ່ OEE
ເມື່ອເລີ່ມຕົ້ນຈາກອັດຕາທີ່ເຫມາະສົມ, ບັນຊີສໍາລັບຄວາມພ້ອມ, ການສູນເສຍຄວາມໄວແລະຄຸນນະພາບ.ຄູ່ມືການຄິດໄລ່ຂອງ Vorneໃຫ້ຄວາມສໍາພັນດັ່ງຕໍ່ໄປນີ້. ອັດຕາທີ່ເຫມາະສົມຈະຕ້ອງອະທິບາຍຜະລິດຕະພັນດຽວກັນແລະການຕັ້ງຄ່າທີ່ຫ້າວຫັນເປັນຜົນຜະລິດນັບ.
| ປັດໄຈ | ການຄິດໄລ່ |
|---|---|
| ຄວາມພ້ອມ | ເວລາແລ່ນ ÷ ເວລາການຜະລິດຕາມແຜນການ |
| ການປະຕິບັດ | ອັດຕາການແລ່ນລວມທີ່ສັງເກດເຫັນ ÷ ອັດຕາການແລ່ນລວມທີ່ເໝາະສົມ |
| ຄຸນະພາບ | ການນັບຜົນດີຄັ້ງທຳອິດ ÷ ຈຳນວນທັງໝົດ |
| OEE | ຄວາມພ້ອມ × ປະສິດທິພາບ × ຄຸນນະພາບ |
ດັ່ງນັ້ນຜົນຜະລິດທີ່ດີສາມາດຖືກຄິດໄລ່ເປັນອັດຕາທີ່ເຫມາະສົມ × ຊົ່ວໂມງການຜະລິດຕາມແຜນການ × OEE. ໃຊ້ເສດສ່ວນ, ບໍ່ແມ່ນສ່ວນຮ້ອຍທັງໝົດ, ໃນການຄູນນັ້ນ. OEE ຂອງ 78.4% ເຂົ້າສູດເປັນ 0.784.
ເລືອກເສັ້ນທາງອັດຕາທີ່ເໝາະສົມ ຫຼືເສັ້ນທາງອັດຕາການສັງເກດ. ອັດຕາການແລ່ນທີ່ສັງເກດເຫັນແລ້ວສະທ້ອນເຖິງຄວາມໄວທີ່ບັນລຸໄດ້ໃນລະຫວ່າງໄລຍະເວລາແລ່ນນັ້ນ. ການຄູນມັນດ້ວຍປັດໃຈປະສິດທິພາບອື່ນສໍາລັບການສູນເສຍຄວາມໄວດຽວກັນຈະລົບການສູນເສຍສອງຄັ້ງ. ເຊັ່ນດຽວກັນ, ຕົວເລກທີ່ດີຕໍ່ການປ່ຽນແປງທີ່ວັດແທກໄດ້ລວມເຖິງການຢຸດ ແລະ ປະຕິເສດພາຍໃນການປ່ຽນແປງນັ້ນ; ຢ່າໃຊ້ສ່ວນຫຼຸດປະສິດທິພາບຜ້າຫົ່ມທີສອງເພື່ອອະທິບາຍການປ່ຽນແປງດຽວກັນ.
ກວດເບິ່ງວ່າ extruder ສາມາດສະຫນັບສະຫນູນຜົນຜະລິດເປົ້າຫມາຍ
ການຄາດຄະເນຜົນຜະລິດຍັງສ້າງຄວາມຕ້ອງການວັດສະດຸ. ໃຊ້ມວນລວມທີ່ປຸງແຕ່ງສໍາລັບແຕ່ລະສ່ວນ molded, ບໍ່ພຽງແຕ່ນ້ໍາຫນັກຂອງຖັງສໍາເລັດຮູບ. ສໍາລັບການຄິດໄລ່ນີ້, ມະຫາຊົນລວມເຖິງວັດສະດຸທີ່ກາຍເປັນຖັງແລະການຕັດທີ່ກ່ຽວຂ້ອງຂອງມັນ, ຈັດສັນຢ່າງຕໍ່ເນື່ອງໃນທົ່ວພາກສ່ວນທີ່ຜະລິດ.
ສົມມຸດວ່າຂະບວນການຈັດລຽງແບບສົມມຸດຕິຖານ 450-part/h 90 g ຕໍ່ສ່ວນ molded. ຄວາມຕ້ອງການແລ່ນຂອງມັນແມ່ນ 450 × 90 ÷ 1,000 = 40.5 kg / h. ຖ້າຂວດສໍາເລັດຮູບມີນໍ້າໜັກ 70 ກຣັມ, ການໃຊ້ນໍ້າໜັກສຸດທິຂອງມັນຈະຜະລິດຕົວເລກຕໍ່າກວ່າ 31.5 ກລ/ຊມ. ຕົວເລກທັງສອງແມ່ນມາຈາກການສົມມຸດຕິຖານທີ່ເປັນຕົວຢ່າງ, ບໍ່ແມ່ນໂຄງການຂວດວັດແທກ.
ຄວາມແຕກຕ່າງ 9 kg/h ແມ່ນວັດສະດຸທີ່ສົມມຸດຕິຖານທີ່ກ່ຽວຂ້ອງກັບການຕັດ. ການຟື້ນຟູໃນທີ່ສຸດຂອງມັນບໍ່ໄດ້ເອົາຂໍ້ກໍານົດການປຸງແຕ່ງຕົ້ນສະບັບ. ຮັກສາການຄິດໄລ່ແຍກຕ່າງຫາກສໍາລັບຢາງທີ່ຊື້, ວັດສະດຸທີ່ຟື້ນຕົວແລະການກໍາຈັດ; ການຄິດໄລ່ການໂຫຼດ extruder ກ່ຽວຂ້ອງກັບວັດສະດຸທີ່ຜ່ານຂະບວນການ.
Kinggle'sຄູ່ມືການຈັດວາງຫົວຍັງເຊື່ອມຕໍ່ມະຫາຊົນເຫດການທີ່ມີຄວາມສາມາດ extrusion ທີ່ມີຢູ່. ການເພີ່ມຊ່ອງຄອດອາດຈະເພີ່ມພາກສ່ວນຕໍ່ເຫດການ, ແຕ່ມັນກໍ່ເພີ່ມມະຫາຊົນທີ່ຕ້ອງການສໍາລັບເຫດການນັ້ນ. ການນັບຊ່ອງຄອດທີ່ໃຫຍ່ກວ່າບໍ່ສາມາດແກ້ໄຂຂໍ້ຈຳກັດການສະໜອງວັດສະດຸໄດ້ດ້ວຍຕົວມັນເອງ.
ປຽບທຽບຄວາມຕ້ອງການທີ່ກໍາລັງແລ່ນດ້ວຍການອ້າງອິງ throughput ທີ່ໃຊ້ໄດ້ກັບວັດສະດຸ ແລະການຕິດຕັ້ງທີ່ສະເໜີມາ. ຢ່າເຈືອຈາງຄວາມຕ້ອງການໂດຍການສະເລ່ຍລະຫວ່າງການພັກຜ່ອນອາຫານທ່ຽງຫຼືປິດ. ເຄື່ອງຕ້ອງສະຫນັບສະຫນູນອັດຕາວັດສະດຸໃນຂະນະທີ່ມັນກໍາລັງຜະລິດ, ເຖິງແມ່ນວ່າອັດຕາການປ່ຽນແປງສະເລ່ຍແມ່ນຕ່ໍາ.
ເພດານວັດສະດຸເບື້ອງຕົ້ນແມ່ນໃຊ້ໄດ້ ກິໂລ/ຊມ ແບ່ງເປັນກິໂລລວມຕໍ່ສ່ວນ. ມັນເປັນພຽງແຕ່ການຄິດໄລ່ການກວດສອບ. ມັນບໍ່ໄດ້ກໍານົດເວລາເຮັດຄວາມເຢັນ, ການແຜ່ກະຈາຍຂອງກໍາແພງທີ່ຍອມຮັບ, ຄວາມຫມັ້ນຄົງຂອງມິຕິຫຼືຜົນຜະລິດຂອງອຸປະກອນການຕັດແລະການກວດກາ. ເຫຼົ່ານັ້ນຕ້ອງການການກວດສອບຂອງຕົນເອງ.
ສໍາລັບການທົບທວນຄືນໃນເບື້ອງຕົ້ນ, ເອົາ molding, extrusion ແລະຄວາມສາມາດ downstream ເຂົ້າໄປໃນຫນ່ວຍງານທີ່ເຂົ້າກັນໄດ້ແລະປຽບທຽບພວກມັນ. ອັດຕາການສະຫນັບສະຫນູນທີ່ນ້ອຍທີ່ສຸດກໍານົດຂໍ້ຈໍາກັດຂອງຜູ້ສະຫມັກ, ບໍ່ແມ່ນການຮັບປະກັນການຜະລິດອັດຕະໂນມັດ. ລວມເອົາ buffers ລະດັບປານກາງແລະການຂັດຂວາງໃນເວລາທີ່ວາງແຜນເສັ້ນສໍາເລັດ, ຫຼັງຈາກນັ້ນກວດສອບການຈັດການທີ່ສະເຫນີກັບຜະລິດຕະພັນທີ່ມີຈຸດປະສົງ.
ຕົວຢ່າງທີ່ເຮັດວຽກ: ຈາກເວລາຮອບວຽນໄປສູ່ແຜນການການຜະລິດແບບປ່ຽນ
ຕົວຢ່າງທີ່ເຮັດວຽກຕໍ່ໄປນີ້ໃຊ້ວັດສະດຸປ້ອນສົມມຸດຕິຖານສໍາລັບການຈັດການເຄື່ອງປັ້ນດິນເຜົາ extrusion. ມັນບໍ່ແມ່ນການຈັດອັນດັບການປະຕິບັດ KGB2L. ຮັກສາເວລາດຽວກັນ, ການນັບສ່ວນແລະສົມມຸດຕິຖານຄຸນນະພາບຕະຫຼອດການຄິດໄລ່ເພື່ອໃຫ້ອັດຕາການແລ່ນ, ການປ່ຽນແປງທັງຫມົດແລະຄວາມຕ້ອງການວັດສະດຸສາມາດກວດສອບກັນແລະກັນ.
ສົມມຸດວ່າການປ່ຽນແປງແປດຊົ່ວໂມງປະກອບດ້ວຍການພັກຜ່ອນ 30 ນາທີໃນເວລາທີ່ການຜະລິດບໍ່ໄດ້ກໍານົດ. ອີກ 30 ນາທີຂອງການຢຸດແມ່ນເກີດຂື້ນໃນລະຫວ່າງການຜະລິດທີ່ກໍານົດໄວ້. ເວລາແລ່ນທີ່ຍັງເຫຼືອແມ່ນເຈັດຊົ່ວໂມງ. ໃນລະຫວ່າງເວລາແລ່ນນັ້ນ, ສອງພາກສ່ວນອອກຈາກເຄື່ອງທຸກໆ 16 ວິນາທີໂດຍສະເລ່ຍ, ແລະ 96% ຜ່ານການກວດກາໂດຍບໍ່ມີການເຮັດວຽກໃຫມ່.
| ຂັ້ນຕອນ | ການຄິດໄລ່ | ຜົນໄດ້ຮັບ |
|---|---|---|
| ການຜະລິດຕາມແຜນການ | 8 h ລົບ 0.5 h ບໍ່ລວມການພັກຜ່ອນ | 7.5 ຊມ |
| ເວລາແລ່ນ | 7.5 h ລົບ 0.5 h ຢຸດບັນທຶກ | 7 ຊົ່ວໂມງ |
| ອັດຕາການແລ່ນລວມ | 3,600 ÷ 16 × 2 | 450 ສ່ວນ/ຊມ |
| ພາກສ່ວນ molded ທັງຫມົດ | 450 × 7 | 3,150 ຊິ້ນ |
| ທໍາອິດຜ່ານພາກສ່ວນທີ່ດີ | 3,150 × 0.96 | 3,024 ຊິ້ນສ່ວນ / ປ່ຽນ |
| ຜົນຜະລິດທີ່ດີຕໍ່ຊົ່ວໂມງທີ່ວາງແຜນໄວ້ | 3.024 ÷ 7.5 | 403.2 ສ່ວນ/ຊມ |
| ຜົນຜະລິດທີ່ດີຕໍ່ຊົ່ວໂມງ | 3.024 ÷ 8 | 378 ສ່ວນ/ຊມ |
| ແລ່ນຄວາມຕ້ອງການວັດສະດຸ | 450 × 90 g ÷ 1,000 | 40.5 ກິໂລ / h |
ສັງເກດເຫັນວ່າ 450, 403.2 ແລະ 378 ທັງຫມົດສາມາດອະທິບາຍສະຖານະການດຽວກັນ. ພວກເຂົາຕອບຄໍາຖາມທີ່ແຕກຕ່າງກັນ. ທໍາອິດກ່ຽວຂ້ອງກັບຜົນຜະລິດລວມໃນຂະນະທີ່ແລ່ນ. ການແຜ່ກະຈາຍຄັ້ງທີສອງທີ່ຍອມຮັບໃນໄລຍະການຜະລິດຕາມແຜນການ. ອັນທີສາມ ແຜ່ມັນໄປທົ່ວການປ່ຽນແປງທັງໝົດ. ບົດລາຍງານທີ່ລະເວັ້ນຕົວຫານເຮັດໃຫ້ຊ່ອງຫວ່າງສໍາລັບການປຽບທຽບທີ່ເຂົ້າໃຈຜິດ.
ກວດເບິ່ງຜົນໄດ້ຮັບດ້ວຍ OEE
ສໍາລັບຕົວຢ່າງນີ້ເທົ່ານັ້ນ, ສົມມຸດໄລຍະເວລາເຫດການທີ່ເຫມາະສົມຂອງ 14 ວິນາທີທີ່ມີສອງພາກສ່ວນຕໍ່ເຫດການ. ນັ້ນແມ່ນອັດຕາທີ່ເຫມາະສົມປະມານ 514.286 ສ່ວນ / ຊົ່ວໂມງ. ຄວາມພ້ອມແມ່ນ 7 ÷ 7.5; ການປະຕິບັດແມ່ນ 450 ÷ 514.286; ຄຸນະພາບແມ່ນ 0.96. ຜະລິດຕະພັນຂອງພວກເຂົາແມ່ນ 0.784, ຫຼື 78.4% OEE.
ການນໍາໃຊ້ວິທີການຄິດໄລ່ Vorne OEE, 514.286 × 7.5 × 0.784 ກັບຄືນປະມານ 3,024 ສ່ວນທີ່ດີ. ການສະແດງຜົນມົນຂະໜາດນ້ອຍບໍ່ປ່ຽນແປງຜົນໄດ້ຮັບທີ່ຕິດພັນ. ຊ່ວງເວລາທີ່ເຫມາະສົມ 14 ວິນາທີແມ່ນການສົມມຸດຖານຕົວຢ່າງ, ບໍ່ແມ່ນຄ່າຂອງວົງຈອນແຫ້ງໃນລາຍການ.
ສໍາລັບຄໍາສັ່ງຕົວຢ່າງຂອງ 12,000 ພາກສ່ວນທີ່ຍອມຮັບ, 12,000 ÷ 3,024 ໃຫ້ປະມານ 3.97 ການປ່ຽນແປງດັ່ງກ່າວ. ສີ່ shifts ສະຫນອງການຄິດໄລ່ 12,096 ພາກສ່ວນພາຍໃຕ້ການສົມມຸດຕິຖານເຫຼົ່ານີ້, ກ່ອນທີ່ຈະມີການສູນເສຍສະເພາະຄໍາສັ່ງເພີ່ມເຕີມ. ນີ້ແມ່ນສະຖານະການການວາງແຜນ, ບໍ່ແມ່ນຄໍາຫມັ້ນສັນຍາການຈັດສົ່ງຫຼືເຫດຜົນທີ່ຈະຍົກເລີກການກວດສອບການເລີ່ມຕົ້ນ.
ຖ້າການຢຸດທີ່ບັນທຶກໄວ້ເພີ່ມຂຶ້ນຈາກ 30 ຫາ 60 ນາທີ, ເວລາແລ່ນຫຼຸດລົງເຖິງ 6.5 ຊົ່ວໂມງ. ດ້ວຍສົມມຸດຕິຖານອື່ນໆທີ່ບໍ່ປ່ຽນແປງ, ຜົນຜະລິດຈະກາຍເປັນ 450 × 6.5 × 0.96 = 2,808 ສ່ວນທີ່ດີ. ຄໍາສັ່ງຫຼັງຈາກນັ້ນເກີນສີ່ shifts. ການປຽບທຽບນີ້ສະແດງໃຫ້ເຫັນວ່າເປັນຫຍັງການປ່ຽນແປງເລັກນ້ອຍໃນເວລາແລ່ນທີ່ມີຢູ່ສາມາດສົ່ງຜົນກະທົບຕໍ່ການກໍານົດເວລາໂດຍບໍ່ມີການປ່ຽນແປງໃດໆຕໍ່ວົງຈອນ molding.
ລອງຄິດໄລ່ອັດຕາການຜະລິດຂອງທ່ານເອງ
ຄ່າເລີ່ມຕົ້ນສ້າງຕົວຢ່າງສົມມຸດຕິຖານຄືນໃໝ່. ໃສ່ໄລຍະຫ່າງສະເລ່ຍທີ່ສັງເກດເຫັນໃນລະຫວ່າງເວລາແລ່ນ, ບໍ່ແມ່ນການໃຫ້ຄະແນນຮອບວຽນແຫ້ງ. ຢ່າຄູນດ້ວຍສະຖານີອີກຖ້າໄລຍະຫ່າງກວມເອົາເຄື່ອງທີ່ສົມບູນແລ້ວ. ຂໍ້ມູນຢູ່ໃນໜ້ານີ້.
- ສ່ວນລວມຕໍ່ຊົ່ວໂມງແລ່ນ
- 450
- ຄາດຄະເນພາກສ່ວນທີ່ດີຕໍ່ການປ່ຽນແປງ
- 3,024
- ສ່ວນທີ່ດີຕໍ່ຊົ່ວໂມງທີ່ວາງແຜນໄວ້
- 403.2
- ຄວາມຕ້ອງການວັດສະດຸໃນຂະນະທີ່ແລ່ນ
- 40.5 ກິໂລ / h
ຜົນໄດ້ຮັບແມ່ນການຄາດຄະເນ, ບໍ່ໄດ້ຮັບປະກັນຜົນຜະລິດ. ການນັບສ່ວນທົດສະນິຍົມສະແດງເຖິງຄ່າສະເລ່ຍທີ່ຄາດໄວ້. ເຄື່ອງຄິດເລກນີ້ບໍ່ໄດ້ສ້າງແບບຈໍາລອງການເກັບຮັກສາ buffer, ຄໍາສັ່ງເລີ່ມຕົ້ນ, ຈໍານວນ cavity ຕົວປ່ຽນແປງຫຼືຮູບແບບ OEE ອັດຕາທີ່ເຫມາະສົມແຍກຕ່າງຫາກ. ຖ້າສະຄຣິບຖືກປິດໃຊ້ງານ, ຜົນໄດ້ຮັບທີ່ສະແດງຍັງຄົງເປັນຕົວຢ່າງເລີ່ມຕົ້ນ.
ສິ່ງທີ່ສະເພາະ KGB2L ຂອງ Kinggle ບອກທ່ານກ່ຽວກັບຄວາມສາມາດ
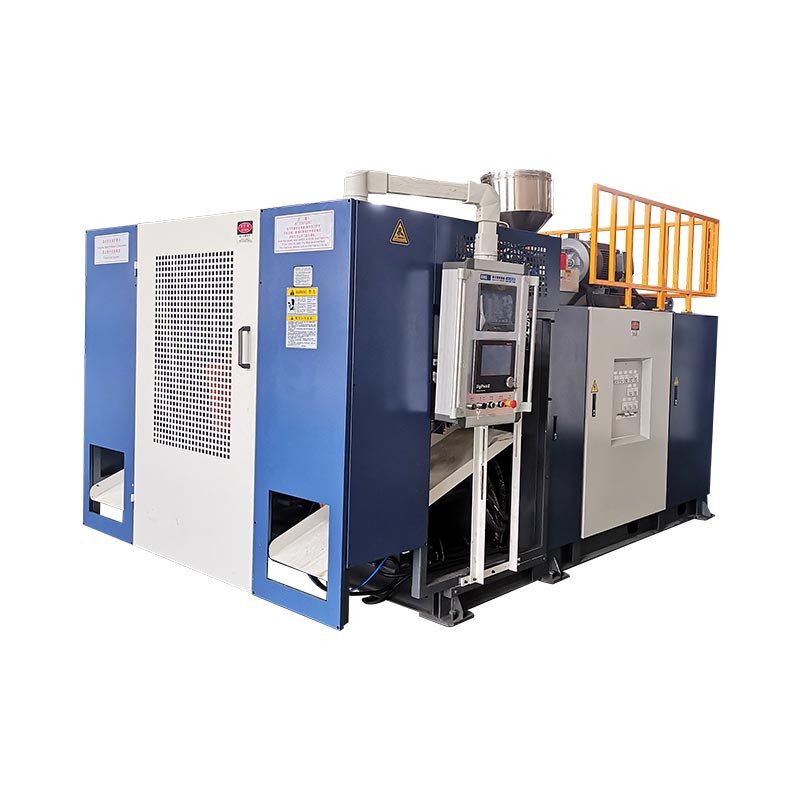
ໄດ້KGB2L 2L ເຄື່ອງເຮັດແມ່ພິມແບບສະຖານີດຽວໃຫ້ຕົວຢ່າງທີ່ຊັດເຈນຂອງວິທີການອ່ານເອກະສານສະເພາະ. ຄຸນຄ່າທີ່ເຜີຍແຜ່ຂອງມັນອະທິບາຍເຖິງຂີດຈຳກັດທີ່ແຕກຕ່າງກັນຫຼາຍອັນ. ປະລິມານບັນຈຸ, ຜົນຜະລິດຮອບວຽນແຫ້ງ, ວັດສະດຸປ້ອນ ແລະຂະໜາດແມ່ພິມ ແຕ່ລະຄົນຕອບຄຳຖາມການເລືອກທີ່ແຕກຕ່າງກັນ.

| ພາຣາມິເຕີທີ່ເຜີຍແຜ່ | ມູນຄ່າ | ຄໍາຖາມມັນຊ່ວຍຕອບ |
|---|---|---|
| ຄວາມອາດສາມາດບັນຈຸສູງສຸດ | 2 ລ | ຜະລິດຕະພັນທີ່ສະເຫນີຢູ່ໃນປະເພດປະລິມານທີ່ລະບຸໄວ້ບໍ? |
| ຜົນຜະລິດ (ຮອບວຽນແຫ້ງ) | 600 PC/HR | ການອ້າງອີງຮອບວຽນແຫ້ງອັນໃດທີ່ລາຍການລະບຸໄວ້? |
| ຄວາມສາມາດໃນການລະລາຍ HDPE | 30 ກິໂລ / h | ການອ້າງອິງອັດຕາວັດສະດຸໃດທີ່ມີຢູ່ສໍາລັບການກວດກາເບື້ອງຕົ້ນ? |
| ເສັ້ນຜ່າສູນກາງຂອງ screw | 50 ມມ | ເວທີ extrusion ໃດກໍາລັງສົນທະນາ? |
| ຂະຫນາດແມ່ພິມສູງສຸດ, W × H | 360 × 380 ມມ | ຊອງແມ່ພິມໃດທີ່ພິມເຜີຍແຜ່ຕ້ອງທົບທວນເຄື່ອງມືພິຈາລະນາ? |
| ໄລຍະກາງຫົວສອງເທົ່າ | 130 ມມ | ການອ້າງອິງໄລຍະຫ່າງໃດທີ່ຕ້ອງການການປຽບທຽບກັບຮູບແບບທີ່ສະເຫນີ? |
ພາກສະຫນາມວົງຈອນແຫ້ງບໍ່ແມ່ນບົດລາຍງານການທົດລອງສໍາລັບຂວດ 2 L ສະເພາະ. ຢ່າໃສ່ປ້າຍ 600 PC/HR ເປັນ 600 ບັນຈຸທີ່ຍອມຮັບຕໍ່ຊົ່ວໂມງ. ຢາງຂອງຜະລິດຕະພັນ, ນ້ໍາຫນັກ, ການຈັດລຽງຕາມໂກນ, ຄວາມຕ້ອງການຄວາມເຢັນແລະເງື່ອນໄຂການຍອມຮັບຍັງຕ້ອງໄດ້ຮັບການສ້າງຕັ້ງຂຶ້ນ.
ໃຊ້ການອ້າງອີງ HDPE 30 kg/h ສໍາລັບການກວດສອບມະຫາຊົນແຍກຕ່າງຫາກ. ໃນຕົວຢ່າງທີ່ເຮັດວຽກໄດ້ສົມມຸດວ່າ 90 g ມະຫາຊົນຕໍ່ສ່ວນ, ແບ່ງ 30 ກັບ 0.09 ໃຫ້ປະມານ 333.3 ສ່ວນ molded / h ເປັນເພດານຄັດລອກວັດສະດຸເທົ່ານັ້ນ. ຕົວຢ່າງ 450 ສ່ວນ/ຊມ ຕ້ອງການ 40.5 ກລ/ຊມ, ຂ້າງເທິງນີ້ອ້າງອີງທີ່ເຜີຍແຜ່.
ການຄິດໄລ່ນີ້ບໍ່ໄດ້ສັນຍາວ່າ 333.3 ສ່ວນ/ຊມ ຈາກ KGB2L. ມັນໝາຍວ່າ ປະລິມານ ແລະ ອັດຕາເປົ້າໝາຍຂອງຕົວຢ່າງບໍ່ສາມາດຖືກກຳນົດໄດ້ໂດຍໃຊ້ການອ້າງອີງ 30 kg/h ທີ່ໄດ້ລະບຸໄວ້. ການທົບທວນຄືນໂຄງການຈະຕ້ອງມີການຕັ້ງຄ່າທີ່ສະຫນັບສະຫນູນທີ່ແຕກຕ່າງກັນ, ການສົມມຸດຕິຖານຜະລິດຕະພັນທີ່ປັບປຸງໃຫມ່ຫຼືເປົ້າຫມາຍຜົນຜະລິດທີ່ແຕກຕ່າງກັນ.
ໄລຍະຫ່າງສອງຫົວບໍ່ໄດ້ພິສູດວ່າສອງຂວດໃດຈະພໍດີ. ກວດເບິ່ງຮູບແຕ້ມແມ່ພິມຕົວຈິງຕໍ່ກັບຊອງຈົດຫມາຍທີ່ພິມເຜີຍແຜ່ແລະການຈັດເຄື່ອງມືທີ່ສົມບູນ. ສໍາລັບຜະລິດຕະພັນຂະຫນາດໃຫຍ່ຫຼືກວ້າງກວ່າ, ຈໍານວນຂອງຢູ່ຕາມໂກນທີ່ໃຊ້ໄດ້ຕ້ອງປະຕິບັດຕາມຮູບແຕ້ມແທນທີ່ຈະເປັນຕົວຄູນຜົນຜະລິດທີ່ຕ້ອງການ.
ໃນເວລາທີ່ຮ້ອງຂໍຄໍາແນະນໍາ, ສົ່ງຮູບແຕ້ມ, ຊັ້ນວັດສະດຸ, ສຸດທິແລະການຄາດຄະເນນ້ໍາຫນັກລວມ, ຜະລິດຕະພັນທີ່ຍອມຮັບທີ່ຕ້ອງການແລະຮູບແບບການປ່ຽນແປງຈຸດປະສົງຮ່ວມກັນ. ນີ້ອະນຸຍາດໃຫ້ຜູ້ສະຫນອງສາມາດກວດສອບການສົມມຸດຕິຖານຄວາມສາມາດຕໍ່ກັບຮາດແວທີ່ສະເຫນີແທນທີ່ຈະຕອບຄໍາຖາມທີ່ໂດດດ່ຽວກ່ຽວກັບຂວດຕໍ່ຊົ່ວໂມງ.
ກວດສອບຜົນໄດ້ຮັບກ່ອນທີ່ທ່ານຈະໃຫ້ຄໍາຫມັ້ນສັນຍາກັບເຄື່ອງຈັກ
ເຮັດໃຫ້ຜົນຜະລິດທີ່ຍອມຮັບເປັນພື້ນຖານຂອງຂໍ້ຕົກລົງຄວາມສາມາດ. ຂວດທີ່ປ່ອຍ mold ແລະຂວດທີ່ຖືກລ້າງສໍາລັບການຫຸ້ມຫໍ່ແມ່ນນັບທີ່ແຕກຕ່າງກັນ. ກ່ອນທີ່ຈະທົດສອບ, ໃຫ້ລະບຸຈຸດກວດກາແລະຂໍ້ກໍານົດທີ່ຂວດຕ້ອງຕອບສະຫນອງເພື່ອເຂົ້າໄປໃນຈໍານວນທີ່ຍອມຮັບ. ຖ້າບໍ່ດັ່ງນັ້ນ, ການທົດລອງສາມາດຕອບສະຫນອງເປົ້າຫມາຍ molding ຂອງມັນໃນຂະນະທີ່ເຮັດໃຫ້ຄວາມຕ້ອງການຂອງການຈັດສົ່ງບໍ່ໄດ້ຮັບການແກ້ໄຂ.
ສໍາລັບ KGB2L, ໃຫ້ເກັບຮັກສາຕົວເລກວົງຈອນແຫ້ງ 600 PC/HR ທີ່ຖືກຕີພິມໄວ້ແຍກຕ່າງຫາກຈາກຄໍາຫມັ້ນສັນຍາການຜະລິດຂວດ. ຢືນຢັນວັດສະດຸ, ນ້ໍາຂວດ, ການເຄື່ອນໄຫວຢູ່ຕາມໂກນແລະຂໍ້ກໍານົດການຍອມຮັບກ່ອນທີ່ຈະຕົກລົງກ່ຽວກັບຄວາມສາມາດໃນການຜະລິດ. ຕົວເລກຮອບວຽນແຫ້ງຢ່າງດຽວແມ່ນບໍ່ພຽງພໍສໍາລັບຕາຕະລາງການສົ່ງຂວດ.
ໃນເວລາທີ່ການທົດລອງພາດເປົ້າຫມາຍຂອງມັນ, ວິເຄາະການຂາດແຄນກ່ອນທີ່ຈະເພີ່ມຄວາມໄວ. ບັນທຶກໄລຍະຫ່າງຜົນຜະລິດ, ຢຸດແລະສ່ວນທີ່ຖືກປະຕິເສດແຍກຕ່າງຫາກ. ກວດເບິ່ງເວລາລໍຖ້າຢູ່ໃນການຈັດສົ່ງ parison, ເວລາເຢັນພາຍໃນ mold, ແລະແຖວກ່ອນທີ່ຈະຕັດຫຼືການທົດສອບຮົ່ວ. ການສັງເກດເຫຼົ່ານີ້ຈຳແນກຂໍ້ຈຳກັດຂອງການສ້າງແມ່ພິມຈາກຂໍ້ຈຳກັດທາງລຸ່ມ.
ປະເມີນການປັບຕົວເທື່ອລະອັນ ແລະເກັບບັນທຶກກ່ອນ ແລະຫຼັງ. ຕັດສິນການປ່ຽນແປງໂດຍການຜະລິດທີ່ຍອມຮັບໃນໄລຍະການສັງເກດການທີ່ສົມທຽບ, ບໍ່ແມ່ນໂດຍວົງຈອນການສະແດງສັ້ນດຽວ. ບັນທຶກວັດສະດຸແລະເຄື່ອງມືເງື່ອນໄຂຂ້າງຜົນໄດ້ຮັບ. ຖ້າການນັບເພີ່ມຂຶ້ນແຕ່ວ່າຂວດຫຼາຍບໍ່ສາມາດກວດສອບໄດ້, ການປັບດັ່ງກ່າວບໍ່ຈໍາເປັນຕ້ອງປັບປຸງຄວາມສາມາດໃນການນໍາໃຊ້ໄດ້.
ຮັກສາບັນທຶກຄົນອື່ນສາມາດກວດສອບໄດ້
- ກໍານົດການດັດແກ້ຮູບແຕ້ມ, ຊັ້ນຢາງ, ການປະສົມວັດສະດຸ, ນ້ໍາຫນັກເປົ້າຫມາຍແລະການຈັດລຽງຕາມໂກນ.
- ຕົກລົງກ່ຽວກັບການກວດສອບການຍອມຮັບແລະຕໍາແຫນ່ງທີ່ພາກສ່ວນທີ່ດີຈະຖືກນັບ.
- ບັນທຶກເວລາເລີ່ມຕົ້ນ ແລະສິ້ນສຸດ, ການຍົກເວັ້ນທີ່ກຳນົດໄວ້, ການຢຸດການຜະລິດ ແລະເຫດຜົນຂອງພວກມັນ.
- ບັນທຶກຊິ້ນສ່ວນ molded ທັງຫມົດ, ພາກສ່ວນທີ່ຍອມຮັບຄັ້ງທໍາອິດແລະປະຕິເສດໂດຍບໍ່ມີການນັບຊິ້ນສ່ວນທີ່ເຮັດໃຫມ່ສອງຄັ້ງ.
- ປຽບທຽບອັດຕາທີ່ສັງເກດເຫັນ, ຄວາມຕ້ອງການລວມຂອງມະຫາຊົນ ແລະ ຜົນຜະລິດລົງລຸ່ມໃນໄລຍະເວລາທີ່ກົງກັນ.
- ຮັກສາການຕັ້ງຄ່າທີ່ຕົກລົງ, ການສັງເກດການແລະຂໍ້ຈໍາກັດທີ່ບໍ່ໄດ້ຮັບການແກ້ໄຂດ້ວຍບົດລາຍງານການທົດລອງ.
ກໍານົດສິ່ງທີ່ເກີດຂຶ້ນໃນຕອນເລີ່ມຕົ້ນແລະໃນຕອນທ້າຍຂອງປ່ອງຢ້ຽມການວັດແທກ. ການສັງເກດສັ້ນໆທີ່ປະຕິບັດຫຼັງຈາກການອົບອຸ່ນຕອບຄໍາຖາມທີ່ແຕກຕ່າງຈາກຄໍາສັ່ງທັງຫມົດເຊິ່ງປະກອບມີການເລີ່ມຕົ້ນແລະການປ່ຽນແປງ mold. ທັງສອງສາມາດເປັນປະໂຫຍດ, ແຕ່ວ່າພຽງແຕ່ໃນເວລາທີ່ບົດລາຍງານກໍານົດສິ່ງທີ່ຖືກຍົກເວັ້ນ.
ໃຊ້blow molding machine ຄູ່ມືການທົດສອບການຍອມຮັບໂຮງງານຜະລິດເພື່ອພັດທະນາບັນທຶກການກວດກາທີ່ກວ້າງຂວາງ. ການຄິດໄລ່ຜົນຜະລິດສະຫນັບສະຫນູນການຍອມຮັບ; ມັນບໍ່ທົດແທນການກວດກາຜະລິດຕະພັນ, ການກວດສອບອຸປະກອນຫຼືຂໍ້ຕົກລົງການຊື້.
| ພາກສະຫນາມບັນທຶກ | ສິ່ງທີ່ຕ້ອງໃສ່ |
|---|---|
| ຜະລິດຕະພັນແລະການຕັ້ງຄ່າ | ແຕ້ມສະບັບປັບປຸງ, ວັດສະດຸ, ນ້ໍາຫນັກ, ຢູ່ຕາມໂກນການເຄື່ອນໄຫວແລະສະຖານີ |
| ຂອບເຂດການວັດແທກ | ໂມງເລີ່ມຕົ້ນ/ສິ້ນສຸດ, ເວລາວາງແຜນ, ເວລາແລ່ນ ແລະນັບສະຖານທີ່ |
| ນັບ | ທັງຫມົດ molded, first-pass ດີ, ປະຕິເສດແລະ unfinished ພາກສ່ວນ |
| ເງື່ອນໄຂ | ການຕັ້ງຄ່າທີ່ບັນທຶກໄວ້, ຄວາມເຢັນແລະສະພາບອາກາດ, ພະນັກງານແລະການຊ່ວຍເຫຼືອ |
| ຜົນໄດ້ຮັບ | ພາກສ່ວນທີ່ດີຕໍ່ຊົ່ວໂມງຫຼືການປ່ຽນແປງທີ່ລະບຸໄວ້, ຂໍ້ຈໍາກັດແລະການຕິດຕາມທີ່ຕົກລົງກັນ |
ສົນທະນາການປະເມີນຄວາມອາດສາມາດສະເພາະຂອງຜະລິດຕະພັນກັບ Kinggle
ຮຽກຮ້ອງໃຫ້ມີການຄາດຄະເນຜົນຜະລິດຕິດພັນກັບຮູບແຕ້ມຜະລິດຕະພັນແລະການຕັ້ງຄ່າເຄື່ອງທີ່ສະເຫນີ. ການສະເຫນີເປັນລາຍລັກອັກສອນຄວນລະບຸບ່ອນທີ່ພາກສ່ວນທີ່ຍອມຮັບຖືກນັບ, ໄລຍະເວລາການວັດແທກແລ່ນແລະເງື່ອນໄຂການຜະລິດໃດ. ຖ້າບໍ່ມີລາຍລະອຽດເຫຼົ່ານັ້ນ, ຕົວເລກຂອງຂວດຕໍ່ຊົ່ວໂມງບໍ່ແມ່ນພື້ນຖານທີ່ດີສໍາລັບການປຽບທຽບການສະເຫນີອຸປະກອນ.
ສົ່ງຮູບແຕ້ມຂວດຫຼືລາຍລະອຽດຕົວຢ່າງ, ຊັ້ນວັດສະດຸ, ຜົນຜະລິດທີ່ດີທີ່ຕ້ອງການແລະປ່ຽນຕາຕະລາງຫນ້າຕິດຕໍ່ທາງການຂອງ Kinggle. ບ່ອນທີ່ມູນຄ່າຍັງເປັນການຄາດຄະເນ, ໃສ່ມັນເພື່ອໃຫ້ການທົບທວນຄືນຕໍ່ໄປສາມາດແກ້ໄຂມັນໄດ້.
Ningbo Kinggle Machinery Co., Ltd.
ອີເມວ:sales@kinggle.com
ໂທລະສັບ:+86-574-87103665
ເມືອງ Yuyao, Ningbo, Zhejiang, ຈີນ. ກວດສອບລາຍລະອຽດການຕິດຕໍ່ກັບໜ້າຕິດຕໍ່ທາງການ.
ຄຳຖາມທີ່ມັກຖາມເລື້ອຍໆ
ຈັກກະຕຸກສາມາດຜະລິດເຄື່ອງປັ້ນດິນເຜົາໄດ້ຕໍ່ຊົ່ວໂມງ?
ບໍ່ມີຕົວເລກຜົນຜະລິດດຽວສໍາລັບທຸກໆເຄື່ອງຈັກແລະຂວດ. ແບ່ງ 3,600 ດ້ວຍຊ່ວງເວລາຜົນຜະລິດຂອງເຄື່ອງຈັກທັງໝົດເປັນວິນາທີ, ຈາກນັ້ນຄູນດ້ວຍພາກສ່ວນ molded ຕໍ່ເຫດການ. ນຳໃຊ້ຜົນຜະລິດທີ່ມີຄຸນນະພາບຄັ້ງທຳອິດເພື່ອໃຫ້ໄດ້ຜົນຜະລິດທີ່ດີໃນເວລາແລ່ນ. ສໍາລັບການວາງແຜນການປ່ຽນແປງ, ຍັງປະກອບມີການຢຸດທີ່ບັນທຶກໄວ້ແລະຢືນຢັນຄວາມອາດສາມາດຂອງວັດສະດຸແລະລຸ່ມນ້ໍາ.
ເຄື່ອງສະຖານີສອງເທົ່າແມ່ນການຜະລິດສອງເທົ່າບໍ?
ບໍ່. ສອງສະຖານີບໍ່ໄດ້ກໍານົດອັດຕາການຜະລິດໂດຍບໍ່ມີການກໍານົດເວລາແລະການຕັ້ງຄ່າຕົວຈິງ. ຖ້າໄລຍະຫ່າງຂອງເຄື່ອງຈັກທັງໝົດທີ່ວັດແທກໄດ້ແລ້ວລວມມີການປ່ອຍສະລັບຈາກທັງສອງສະຖານີ, ຢ່າຄູນສອງອີກ. ປຽບທຽບໄລຍະເວລາຂອງແຕ່ລະສະຖານີ, ຢູ່ຕາມໂກນທີ່ມີການເຄື່ອນໄຫວ ແລະຄວາມຕ້ອງການວັດສະດຸກ່ອນທີ່ຈະປະເມີນຜົນຜະລິດລວມ.
ຜົນຜະລິດວົງຈອນແຫ້ງແມ່ນຄືກັນກັບຜົນຜະລິດຜະລິດຕະພັນສໍາເລັດຮູບບໍ?
ສະບັບເລກທີ. ຊ່ອງຂໍ້ມູນລາຍການທີ່ຕິດສະຫຼາກຜົນຜະລິດຮອບວຽນແຫ້ງບໍ່ໄດ້ກໍານົດຜົນຜະລິດທີ່ຍອມຮັບຂອງຖັງທີ່ລະບຸ. ຫນ້າ KGB2L ຂອງ Kinggle ມີລາຍຊື່ 600 PC/HR ພາຍໃຕ້ປ້າຍຊື່ນັ້ນ. ການຮຽກຮ້ອງຜົນຜະລິດສະເພາະຂວດຕ້ອງການວັດສະດຸ, ເຄື່ອງມື, ນ້ໍາຫນັກ, ເງື່ອນໄຂການດໍາເນີນງານແລະເງື່ອນໄຂການກວດກາ, ພ້ອມກັບໄລຍະເວລາການວັດແທກທີ່ກໍານົດໄວ້.
ນ້ຳໜັກບັນຈຸມີຜົນຕໍ່ກຳລັງການຜະລິດແນວໃດ?
ນ້ໍາຫນັກຜົນກະທົບຕໍ່ວັດສະດຸທີ່ຈໍາເປັນໃນອັດຕາການຜະລິດທີ່ກໍານົດໄວ້. ສໍາລັບການຄັດລອກ extrusion, ນໍາໃຊ້ມະຫາຊົນທີ່ປຸງແຕ່ງທັງຫມົດຕໍ່ສ່ວນ molded, ລວມທັງ trim ຈັດສັນຂອງຕົນ, ແທນທີ່ຈະພຽງແຕ່້ໍາຫນັກຂວດສໍາເລັດຮູບ. ແບ່ງການສົ່ງຜ່ານວັດສະດຸທີ່ມີຢູ່ໂດຍມວນລວມນັ້ນສໍາລັບເພດານເບື້ອງຕົ້ນ. ການຄິດໄລ່ນີ້ຢ່າງດຽວບໍ່ໄດ້ກໍານົດວົງຈອນ molding ສາມາດບັນລຸໄດ້ຫຼືຜົນຜະລິດທີ່ຍອມຮັບ.
ຂໍ້ມູນໃດທີ່ຕ້ອງການສໍາລັບການຄາດຄະເນຜົນຜະລິດທີ່ຖືກຕ້ອງ?
ສະຫນອງການແຕ້ມຮູບຜະລິດຕະພັນ, ຊັ້ນວັດສະດຸ, ສຸດທິແລະນ້ໍາຫນັກລວມ, ຢູ່ຕາມໂກນແລະສະຖານີ, ເປົ້າຫມາຍຜົນຜະລິດທີ່ຍອມຮັບແລະຕາຕະລາງການປ່ຽນແປງ. ປະກອບມີການກວດສອບການຍອມຮັບແລະອຸປະກອນລົງລຸ່ມ. ຖ້າມີບັນທຶກການທົດລອງ, ສະຫນອງການນັບຈໍານວນທັງຫມົດ, ການນັບທີ່ດີ, ໄລຍະເວລາແລະເຫດຜົນຢຸດ. ຮັກສາມູນຄ່າສົມມຸດຕິຖານແຍກຕ່າງຫາກຈາກຜົນໄດ້ຮັບທີ່ວັດແທກເພື່ອໃຫ້ຜູ້ສະຫນອງສາມາດກໍານົດຊ່ອງຫວ່າງຫຼັກຖານທີ່ຍັງເຫຼືອ.
ກ່ອນທີ່ຈະວາງຄໍາສັ່ງ, ຕົກລົງເຫັນດີກ່ຽວກັບຜົນຜະລິດທີ່ຍອມຮັບ, ເງື່ອນໄຂການທົດລອງແລະວິທີການນັບເປັນລາຍລັກອັກສອນ. ໃຊ້ບັນທຶກການຜະລິດຜົນໄດ້ຮັບເປັນພື້ນຖານສໍາລັບຕາຕະລາງການຈັດສົ່ງ.