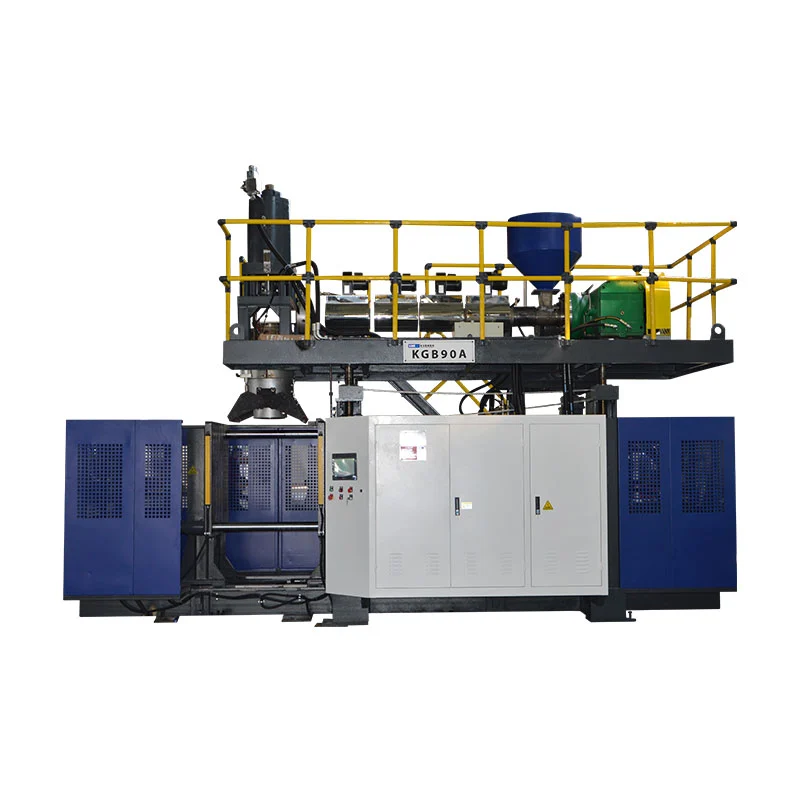
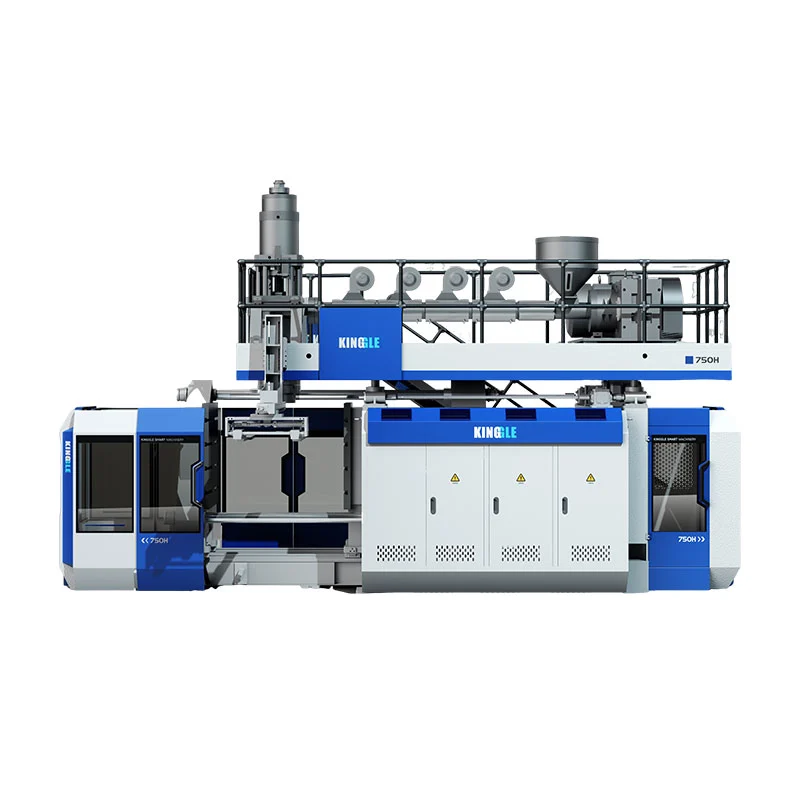
ເລືອກເຄື່ອງປັ້ນດິນເຜົາອັດຕະໂນມັດໂດຍຜະລິດຕະພັນທີ່ມັນຕ້ອງສົ່ງແລະການດໍາເນີນງານລວມຫຼັງຈາກການ molding - ບໍ່ແມ່ນໂດຍຄໍາວ່າ "ອັດຕະໂນມັດ" ໃນວົງຢືມ. ສໍາລັບ extrusion blow molding, ລະບຸຢາງ, ເຄື່ອງມື, ເອົາອອກ, trimming, ການກວດສອບແລະການໂອນເປັນລະບົບການຜະລິດດຽວ. ພວກເຮົາແນະນໍາໃຫ້ອະນຸມັດການຕັ້ງຄ່າຕໍ່ກັບຖັງທີ່ຍອມຮັບຢູ່ໃນຈຸດປ່ອຍສຸດທ້າຍ, ບໍ່ແມ່ນຕົວເລກວົງຈອນແຫ້ງຂອງລາຍການ.
ເຄື່ອງ molding ສາມາດແລ່ນຮອບອັດຕະໂນມັດໃນຂະນະທີ່ປະຊາຊົນຍັງເອົາແຟດ, ກວດເບິ່ງຂວດຫຼືຕື່ມໃສ່ກ່ອງ. ນັ້ນອາດຈະເປັນການຈັດການທີ່ເຫມາະສົມສໍາລັບຂະຫນາດນ້ອຍ, ການປ່ຽນແປງລະດັບຜະລິດຕະພັນ. ມັນເປັນການຈັດການທີ່ຜິດພາດຖ້າກໍລະນີການລົງທຶນສົມມຸດວ່າວຽກເຫຼົ່ານັ້ນໄດ້ຫາຍໄປ. ກໍານົດຂອບເຂດກ່ອນທີ່ຈະປຽບທຽບລາຄາ.
ຫ້າການຕັດສິນໃຈທີ່ສໍາຄັນກ່ອນທີ່ຈະມີຄໍາສັ່ງ
- ຈັບຄູ່ຂະບວນການ molding ກັບພາກສ່ວນກ່ອນທີ່ຈະປຽບທຽບລະດັບອັດຕະໂນມັດ.
- ກໍານົດທຸກການຍົກຍ້າຍແລະການສໍາເລັດຮູບ, ລວມທັງການເຮັດວຽກທີ່ຢູ່ຄູ່ມື.
- ດຸ່ນດ່ຽງອັດຕາການ molding ກັບການຕັດ, ການກວດສອບແລະການຫຸ້ມຫໍ່.
- ການທົດສອບການຟື້ນຟູຄວາມຜິດພາດແລະການປ່ຽນແປງ, ບໍ່ພຽງແຕ່ການຜະລິດທີ່ບໍ່ມີການຂັດຂວາງ.
- ປຽບທຽບລາຄາເສັ້ນທັງໝົດຕໍ່ຖັງທີ່ຍອມຮັບພາຍໃຕ້ເງື່ອນໄຂດຽວກັນ.

ແມ່ນຫຍັງທີ່ "ອັດຕະໂນມັດ" ກວມເອົາໃນການ molding?
"ອັດຕະໂນມັດ" ອະທິບາຍວິທີການຄວບຄຸມການດໍາເນີນງານ. ມັນບໍ່ໄດ້ລະບຸວ່າສ່ວນສຕິກຖືກສ້າງຕັ້ງຂຶ້ນແນວໃດ. ເຄື່ອງປັ່ນປ່ວນແບບອັດໂນມັດ ແລະເຄື່ອງເປົ່າແກ້ວ PET ສາມາດແລ່ນຕາມລຳດັບທີ່ຕັ້ງໂຄງການໄດ້, ແຕ່ພວກເຂົາຕ້ອງການການກະກຽມວັດສະດຸ, ເຄື່ອງມື ແລະການຈັດລຽງເຄື່ອງທີ່ຕ່າງກັນ. ຜູ້ຊື້ທີ່ຊອກຫາເຄື່ອງປັ້ນດິນເຜົາອັດຕະໂນມັດຢ່າງເຕັມສ່ວນຄວນແກ້ໄຂຄໍາຖາມຂະບວນການທໍາອິດ.
ໃນ extrusion blow molding, ເຄື່ອງປະກອບເປັນທໍ່ molten ເອີ້ນວ່າ parison. ແມ່ພິມຈັບທໍ່ນັ້ນ, ແລະອາກາດປະກອບເປັນຮູ. PET stretch blow molding ໃຊ້ preform ທີ່ stretched ແລະ inflated. ຮູບແບບການເລີ່ມຕົ້ນທີ່ແຕກຕ່າງກັນເຫຼົ່ານີ້ອະທິບາຍວ່າເປັນຫຍັງຄູ່ມືການໂຫຼດ preform-loading PET ບໍ່ແມ່ນຄູ່ມືການຊື້ທີ່ສົມບູນສໍາລັບສາຍຂວດຜົງຊັກຟອກ HDPE.
| ການຕັດສິນໃຈ | Extrusion blow molding | PET stretch blow molding |
|---|---|---|
| ແບບຟອມເລີ່ມຕົ້ນ | parison molten extruded | PET preform |
| ສະພາບການຊື້ທົ່ວໄປ | ຂວດ HDPE, ຖັງທີ່ມີການຈັດການແລະສ່ວນທີ່ເປັນຮູອຸດສາຫະກໍາ | ແກ້ວເຄື່ອງດື່ມທີ່ສະອາດທີ່ເຮັດຈາກ preforms |
| ຄໍາຖາມອັດຕະໂນມັດ | ການປ່ອຍພາກສ່ວນ, ການໂຍກຍ້າຍ flash, trimming, ການທົດສອບແລະການຍົກຍ້າຍ | ການຈັດການລ່ວງຫນ້າ, ການໃຫ້ຄວາມຮ້ອນ / stretch-blowing ລໍາດັບແລະການຍົກຍ້າຍຂວດ |
ການອ້າງອີງຂະບວນການ:ຄູ່ມືເຄື່ອງເຮັດແມ່ພິມຂອງ Kinggle. ຊັ້ນເລຂາຄະນິດຂອງຜະລິດຕະພັນແລະ resin ກໍານົດທາງເລືອກຂະບວນການສຸດທ້າຍ.
ແຍກເຄື່ອງ, ຫ້ອງແລະສາຍ
ວົງຈອນອັດຕະໂນມັດລະດັບເຄື່ອງຈັກກວມເອົາລໍາດັບ molding ທີ່ຕົກລົງກັນ. ເຊລອັດຕະໂນມັດເພີ່ມການຈັດການ ຫຼືການສໍາເລັດຮູບທີ່ກໍານົດໄວ້ຮອບເຄື່ອງນັ້ນ. ສາຍການຜະລິດເຊື່ອມຕໍ່ການດໍາເນີນງານຢ່າງຕໍ່ເນື່ອງໂດຍຜ່ານເຂດແດນຜະລິດຕະພັນທີ່ຕົກລົງເຫັນດີ. ການຫຸ້ມຫໍ່ອາດຈະຢູ່ໃນຂອບເຂດນັ້ນ, ຫຼືມັນອາດຈະຍັງຄົງເປັນການດໍາເນີນງານຂອງໂຮງງານແຍກຕ່າງຫາກ.
ເຫຼົ່ານີ້ແມ່ນຄວາມແຕກຕ່າງໃນການຊື້ທີ່ມີປະໂຫຍດ, ບໍ່ແມ່ນສັນຍາວ່າຜູ້ສະຫນອງທຸກຄົນໃຊ້ຄໍາສັບດຽວກັນ. ເອົາການປະຕິບັດຕົວຈິງຢູ່ໃນຂໍ້ກໍານົດ. "ອັດຕະໂນມັດຢ່າງເຕັມທີ່" ໂດຍບໍ່ມີບັນຊີລາຍຊື່ອຸປະກອນເຮັດໃຫ້ຫ້ອງຫຼາຍເກີນໄປສໍາລັບການຕີຄວາມແຕກຕ່າງກັນ.
ພວກເຮົາມັກຄໍາອະທິບາຍສະເພາະເຊັ່ນ: "ການສ້າງແມ່ພິມອັດຕະໂນມັດ, ເອົາອອກແບບຮັດກຸມ, deflashing ແລະການຮົ່ວໄຫຼທີ່ທົດສອບ" ໃນໄລຍະປ້າຍຢ່າງກວ້າງຂວາງ. ມັນບອກຜູ້ຊື້ບ່ອນທີ່ຜະລິດຕະພັນສໍາເລັດຮູບປາກົດແລະສິ່ງທີ່ຍັງຕ້ອງການຄວາມສົນໃຈ. ການເຕີມເຕັມວັດສະດຸ, ການເກັບຕົວຢ່າງ, ການຈັດການຂູດແລະການປ່ຽນແປງກ່ອງກໍ່ຕ້ອງການເຈົ້າຂອງ, ເຖິງແມ່ນວ່າໃນເວລາທີ່ລໍາດັບ molding ປົກກະຕິດໍາເນີນການໂດຍບໍ່ມີການປະຕິບັດຄູ່ມືຊ້ໍາຊ້ອນ.
ເຊັ່ນດຽວກັນ, ການຄວບຄຸມອັດຕະໂນມັດແມ່ນບໍ່ຄືກັນກັບໄດໄຟຟ້າທັງຫມົດ. ປະເພດໄດ, ການຈັດສະຖານີ, ຈໍານວນຫົວແລະຂອບເຂດອັດຕະໂນມັດແມ່ນທາງເລືອກແຍກຕ່າງຫາກ. ທົບທວນແຕ່ລະຄົນຕໍ່ກັບວຽກແທນທີ່ຈະປະຕິບັດໃຫ້ເຂົາເຈົ້າເປັນຫນຶ່ງສະເພາະພິເສດ.
ເລີ່ມຕົ້ນດ້ວຍພາກສ່ວນແລະຕາຕະລາງການຜະລິດ
ປະລິມານຊື່ຂອງຂວດບໍ່ພຽງພໍທີ່ຈະລະບຸສາຍການຜະລິດຂອງມັນ. ຕຸກກະຕຸກຂະໜາດແຄບ ແລະພາຊະນະທີ່ມີການຈັດການກວ້າງສາມາດບັນຈຸປະລິມານຂອງແຫຼວໄດ້ຄືກັນ ແຕ່ຕ້ອງການແມ່ພິມທີ່ແຕກຕ່າງກັນ, ເຄື່ອງມືຖອດອອກ ແລະຮອງຮັບ. ເສັ້ນຕ້ອງຈັດການຮູບຮ່າງພາຍນອກຕົວຈິງ, ບໍ່ແມ່ນ "ຜະລິດຕະພັນ 2 ລິດ."
ເລີ່ມຕົ້ນດ້ວຍການແຕ້ມສ່ວນແລະສະພາບສໍາເລັດຮູບຄາດວ່າຈະມີການລົງຂາວ. ບັນທຶກການສໍາເລັດຮູບຂອງຄໍ, ຈັບເປີດ, ຂະຫນາດຂອງຮ່າງກາຍ, ນ້ໍາຫນັກເປົ້າຫມາຍແລະຄວາມຕ້ອງການດ້ານຄຸນນະພາບທີ່ສໍາຄັນ. ຢືນຢັນເກຣດ resin ທີ່ແນ່ນອນ, ຊຸດສີ ແລະຕົກລົງເຫັນດີນໍາມາໃຊ້ຄືນ ຫຼື regrind ສະພາບ. ລາຍລະອຽດເຫຼົ່ານີ້ເຮັດໃຫ້ການທົດລອງທີ່ສະເຫນີທີ່ກ່ຽວຂ້ອງກັບວຽກທີ່ມີຈຸດປະສົງ.
ແປແຜນການຂາຍເປັນຄວາມຕ້ອງການການຜະລິດ
ກໍານົດພາຊະນະທີ່ຍອມຮັບຕໍ່ການປ່ຽນແປງຄຽງຄູ່ກັບການຈໍານວນຂອງການປ່ຽນແປງ, ຂະຫນາດ batch ແລະຄວາມຖີ່ຂອງການປ່ຽນແປງ. ອັດຕາຊົ່ວໂມງສູງແມ່ນມີປະໂຫຍດຫນ້ອຍຖ້າຄໍາສັ່ງສ່ວນໃຫຍ່ຕ້ອງການການແລ່ນສັ້ນແລະການປ່ຽນແປງເຄື່ອງມືຢ່າງກວ້າງຂວາງ. ເຊັລທີ່ຊ້າກວ່າແຕ່ປ່ຽນແປງງ່າຍອາດຈະເຫມາະສົມກັບການຜະສົມຜະສານທີ່ດີຂຶ້ນ. ທັງສອງຂໍ້ສະຫຼຸບບໍ່ສາມາດບັນລຸໄດ້ຈາກຜົນຜະລິດລາຍການສູງສຸດຢ່າງດຽວ.
ລາຍຊື່ຄອບຄົວຜະລິດຕະພັນ, ບໍ່ພຽງແຕ່ຂວດເປີດຕົວຄັ້ງທໍາອິດເທົ່ານັ້ນ. ກໍານົດສ່ວນທີ່ກວ້າງທີ່ສຸດ, ສ່ວນທີ່ຫນັກທີ່ສຸດແລະສ່ວນທີ່ຍາກທີ່ສຸດທີ່ຈະຈັບຫຼືຕັດ. ເຫຼົ່ານີ້ອາດຈະເປັນ SKU ທີ່ແຕກຕ່າງກັນ. ຫຼັງຈາກນັ້ນ, ຕັດສິນໃຈວ່າຜະລິດຕະພັນໃດຕ້ອງດໍາເນີນການໃນການກໍ່ສ້າງເບື້ອງຕົ້ນແລະທີ່ຕ້ອງການເຄື່ອງມືໃນອະນາຄົດຫຼືອຸປະກອນແຍກຕ່າງຫາກ.
- ຢຸດບົດທົດສອບ:ການທົບທວນການແຕ້ມຮູບ, ຢາງ, ນ້ໍາສໍາເລັດຮູບແລະການທົດສອບທີ່ຈໍາເປັນ.
- ກໍານົດເງື່ອນໄຂການຈັດສົ່ງ:ຕັດ, ກວດກາ, ຮັດກຸມ, ນັບຫຼືບັນຈຸ.
- ກໍານົດຕາຕະລາງ:ຕູ້ຄອນເທນເນີທີ່ດີຕໍ່ການປ່ຽນແປງ, ຊົ່ວໂມງປະຕິບັດການແລະການປ່ຽນແປງ SKU ທີ່ວາງແຜນ.
- ກວດສອບຄອບຄົວເຄື່ອງມື:molds, ຫົວ pitch, fixtures ຈັບ, trimming ຮັງແລະປະທັບຕາການທົດສອບ.
- ອະນຸມັດຊອງຈົດໝາຍ:ຜົນປະໂຫຍດ, ການປົກປ້ອງ, ການເຂົ້າເຖິງການບໍລິການແລະການໄຫຼເຂົ້າຂອງຜະລິດຕະພັນ.
ຈໍານວນສະຖານີ, ທໍ່ຕາຍແລະຢູ່ຕາມໂກນຕ້ອງການການທົບທວນຄືນແຍກຕ່າງຫາກ. ສອງສະຖານີບໍ່ໄດ້ຫມາຍຄວາມວ່າສອງຮ້ານ. ເຄື່ອງປັ້ນຫົວຟອກຫຼາຍຫົວບໍ່ເຮັດໃຫ້ທຸກຮູບຮ່າງຂອງຂວດເຂົ້າກັນໄດ້ກັບໄລຍະຫ່າງຂອງທໍ່ອອກ. ຫົວຫຼາຍຊັ້ນອະທິບາຍການກໍ່ສ້າງກໍາແພງ, ບໍ່ແມ່ນຈໍານວນຂອງບັນຈຸສໍາເລັດຮູບຕໍ່ເຫດການ.
Kinggle ຂອງຄູ່ມືຫຼາຍຫົວທຽບກັບຫຼາຍຊ່ອງອະທິບາຍຄວາມແຕກຕ່າງຂອງການຕັ້ງຄ່າເຫຼົ່ານັ້ນ. ໃຊ້ການທົບທວນຄືນນັ້ນກ່ອນທີ່ຈະແກ້ໄຂຮູບແບບອັດຕະໂນມັດ. ເມື່ອການຈັດວາງຢູ່ຕາມໂກນໄດ້ຖືກຕົກລົງ, ອຸປະກອນເອົາອອກແລະສໍາເລັດຮູບຕ້ອງຮັກສາແຕ່ລະຕໍາແຫນ່ງໂດຍຜ່ານການໂອນແລະການກວດສອບຄຸນນະພາບ.
ການສອບຖາມທີ່ເປັນປະໂຫຍດທີ່ສຸດເພາະສະນັ້ນປະກອບມີຮູບແຕ້ມ, ວັດສະດຸສະເພາະ, ຕາຕະລາງການຜະລິດແລະການກໍານົດຄຸນນະພາບ. ສໍາລັບສາຍການຜະລິດຂວດ HDPE, ການຮ້ອງຂໍສໍາລັບ "ເຄື່ອງເຮັດຂວດພາດສະຕິກອັດຕະໂນມັດ" ໂດຍບໍ່ມີວັດສະດຸປ້ອນເຫຼົ່ານັ້ນບໍ່ສາມາດກໍານົດຂອບເຂດທີ່ເຫມາະສົມ.
ກວດເບິ່ງລະບົບເຄື່ອງຈັກທີ່ກໍານົດຄຸນນະພາບຜະລິດຕະພັນ
ອັດຕະໂນມັດທາງລຸ່ມບໍ່ສາມາດສ້ອມແປງ parison ທີ່ບໍ່ຫມັ້ນຄົງ, pinch ທີ່ບໍ່ເຫມາະສົມຫຼືພາກສ່ວນທີ່ເຮັດໃຫ້ mold ອ່ອນເກີນໄປທີ່ຈະຈັດການ. ຂະບວນການ molding ຕ້ອງຜະລິດບົດຄວາມທີ່ຊ້ໍາກັນກ່ອນທີ່ລະບົບການໂອນຍ້າຍສາມາດສົ່ງຜົນໄດ້ຮັບທີ່ຊ້ໍາກັນ. ຖ້າບໍ່ດັ່ງນັ້ນ, ຫຸ່ນຍົນຈະກາຍເປັນວິທີທີ່ຊັດເຈນເພື່ອຍ້າຍພາກສ່ວນທີ່ບໍ່ສອດຄ່ອງ.
ພາກສ່ວນທີ່ສໍາຄັນຂອງເຄື່ອງ molding ຟັນປະກອບມີ extruder, ຫົວຕາຍ, ຫນ່ວຍ clamping, ລະບົບຟັນ, ວົງຈອນເຮັດຄວາມເຢັນແລະການຄວບຄຸມ. ທົບທວນຄືນການປະກອບສ່ວນຂອງເຂົາເຈົ້າຕໍ່ກັບພາກສ່ວນທີ່ໄດ້ຮັບການອະນຸມັດແທນທີ່ຈະເລືອກໂດຍຊື່ອົງປະກອບຢ່າງດຽວ. ສໍາລັບຕົວຢ່າງ, ຍີ່ຫໍ້ PLC ທີ່ໄດ້ຮັບການຍອມຮັບ, ບໍ່ໄດ້ກໍານົດຫນ້າທີ່ສູດອາຫານທີ່ສະຫນອງຫຼືການສື່ສານລົງລຸ່ມ.
| ລະບົບ | ສິ່ງທີ່ຈະທົບທວນຄືນ | ຫຼັກຖານເພື່ອຮ້ອງຂໍ |
|---|---|---|
| Extrusion ແລະຫົວຕາຍ | ຄວາມເໝາະສົມຂອງຢາງ, ຄວາມຕ້ອງການລວມຍອດຂອງ parison ແລະຄວາມດຸ່ນດ່ຽງທາງອອກ | ຕົວຢ່າງການຜະລິດແລະກໍານົດເງື່ອນໄຂວັດສະດຸ |
| ການຄວບຄຸມປາຣີ | ການແຜ່ກະຈາຍຂອງຝາຢູ່ໃນຈຸດສໍາຄັນຂອງພາກສ່ວນ | ການວັດແທກຕໍາແໜ່ງສະເພາະ ແລະສູດທີ່ບັນທຶກໄວ້ |
| molding ແລະ clamping | ເຄື່ອງມືພໍດີ, pinch ອອກແລະການເກັບກູ້ການປ່ອຍ | ອະນຸມັດຮູບແຕ້ມແລະການກວດກາພາກສ່ວນ molded |
| ຄວາມເຢັນແລະການຈັດການ | ຄວາມເຂັ້ມງວດຂອງພາກສ່ວນຢູ່ໃນຈຸດປ່ອຍທີ່ວາງແຜນໄວ້ ແລະຈຸດຈັບ | ການທົດລອງການໂອນກັບພາກສ່ວນຕົວຈິງ |
| ການຄວບຄຸມ | ລໍາດັບ, ສັນຍານເຕືອນ, ຂອບເຂດສູດແລະສັນຍານລົງລຸ່ມ | ການສາທິດການທໍາງານແລະລາຍການການໂຕ້ຕອບ |
ການອ້າງອິງຈິງ: ເຄື່ອງສະຖານີດຽວ 2 ລິດຂອງ Kinggle
ໄດ້ຫນ້າຜະລິດຕະພັນ KGB2Lລະບຸຄວາມຈຸບັນຈຸສູງສຸດ 2 ລິດ, ສະກູ 50 ມມ, ຄວາມອາດສາມາດລະລາຍ HDPE 30 ກິໂລ/ຊມ ແລະ ຂະໜາດແມ່ພິມສູງສຸດ 360 × 380 ມມ. ມັນຍັງອະທິບາຍການຕັ້ງຄ່າສອງ, ສາມ, ແລະສີ່ຊ່ອງສຽບສໍາລັບຂວດຂະຫນາດນ້ອຍກວ່າໃນຂອບເຂດ 100 ml-1 L. ຄຸນຄ່າເຫຼົ່ານີ້ຊ່ວຍກວດຫາວຽກທີ່ສະເໜີ; ພວກເຂົາເຈົ້າບໍ່ໄດ້ທົດແທນການທົບທວນເຄື່ອງມື.
ໜ້າດຽວກັນໃສ່ປ້າຍ 600 PC/HR ເປັນ “Output(dry Cycle)”. ນັ້ນບໍ່ແມ່ນຜົນຜະລິດທີ່ຍອມຮັບຂອງຂວດແຊມພູທີ່ຖືກກໍານົດ, mold ແລະເສັ້ນສໍາເລັດຮູບ. ຄວາມຕ້ອງການການຜະລິດຕ້ອງການວັດສະດຸຕົວຈິງ, ເວລາເຢັນ, ຕໍາແຫນ່ງການເຄື່ອນໄຫວແລະສະພາບການກວດສອບ. ປະຕິບັດການເຂົ້າຮອບແຫ້ງເປັນການອ້າງອິງການເຄື່ອນໄຫວທີ່ເຜີຍແຜ່ແລ້ວ.
ສໍາລັບການສະເຫນີຫຼາຍຊ່ອງອອກ, ໃຫ້ກວດເບິ່ງມະຫາຊົນ parison ລວມກັນເຊັ່ນດຽວກັນກັບຄວາມສອດຄ່ອງຂອງຢູ່ຕາມໂກນ. ນ້ ຳ ໜັກ ຂວດ ສຳ ເລັດຮູບບໍ່ລວມແຟດທີ່ເຄື່ອງ extruder ສະໜອງໃຫ້. ຮ້ານຄ້າເພີ່ມເຕີມສາມາດເພີ່ມຄວາມຕ້ອງການສໍາລັບການ extrusion, cooling ແລະການສໍາເລັດຮູບຮ່ວມກັນ. ການນັບຫົວຢ່າງດຽວບໍ່ສາມາດສ້າງອັດຕາການຜະລິດທີ່ສາມາດໃຊ້ໄດ້.
ພວກເຮົາຈະອະນຸມັດລະບົບ molding ພຽງແຕ່ຫຼັງຈາກການວັດແທກສ່ວນທີ່ສໍາຄັນແລະພຶດຕິກໍາການໂອນແມ່ນມີຄວາມຫມັ້ນຄົງພາຍໃຕ້ເງື່ອນໄຂທີ່ໄດ້ຕົກລົງ. ການເພີ່ມທໍ່ລໍາລຽງກ່ອນທີ່ຈະແກ້ໄຂບັນຫາເຫຼົ່ານັ້ນຈະຍ້າຍບັນຫາໄປໄກກວ່ານີ້. ສໍາລັບການແຜ່ກະຈາຍຂອງກໍາແພງ, ນໍາໃຊ້ຄູ່ມືການຂຽນໂປຼແກຼມ parisonຄຽງຄູ່ກັບການແຕ້ມຮູບຜະລິດຕະພັນ.
ລະບຸສາຍຈາກການໃຫ້ອາຫານໄປຫາພາຊະນະທີ່ຍອມຮັບ
ຂໍ້ກໍາຫນົດທີ່ເຂັ້ມແຂງທີ່ສຸດສໍາລັບການອັດຕະໂນມັດ molding ຟັນປະຕິບັດຕາມຜະລິດຕະພັນໂດຍຜ່ານການດໍາເນີນງານທຸກຄັ້ງ. ມັນບອກວ່າແຕ່ລະໂມດູນໄດ້ຮັບສິ່ງທີ່ມັນສະຫນອງແລະໃຜເປັນເຈົ້າຂອງການເຊື່ອມຕໍ່ກັບໂມດູນຕໍ່ໄປ. ນີ້ແມ່ນເປັນປະໂຫຍດຫຼາຍກ່ວາບັນຊີລາຍຊື່ຍາວຂອງຫຸ່ນຍົນ, conveyors ແລະເຊັນເຊີໂດຍບໍ່ມີຂອບເຂດຂອງຂະບວນການຕົກລົງ.
Kinggle ຈັດພີມມາຄວາມສາມາດອັດຕະໂນມັດປະກອບມີການຕັດລົງລຸ່ມ, ການກວດສອບແລະການຫຸ້ມຫໍ່. ສໍາລັບໂຄງການຂວດ, ແປຄວາມສາມາດນັ້ນເຂົ້າໄປໃນຂອບເຂດທີ່ກໍານົດໄວ້. deflashing ອັດຕະໂນມັດ, trimming ຄໍ, ການທົດສອບການຮົ່ວໄຫລແລະການຫຸ້ມຫໍ່ແມ່ນຫນ້າທີ່ແຕກຕ່າງກັນ; ບໍ່ຄວນຈະສົມມຸດຢ່າງງຽບໆຈາກທີ່ປະທັບຂອງຄົນອື່ນ.
| ການດໍາເນີນງານ | ຄໍາຖາມເພື່ອແກ້ໄຂ | ການກວດສອບການຍອມຮັບ |
|---|---|---|
| ການໃຫ້ອາຫານ | ໃຜເປັນຜູ້ສະຫນອງການລໍາລຽງ, ການຜະສົມຜະສານແລະການຄວບຄຸມລະດັບວັດສະດຸ? | ວັດສະດຸທີ່ໄດ້ຮັບການອະນຸມັດໄປຮອດ hopper ໂດຍບໍ່ມີການຂັດຂວາງການສະຫນອງທີ່ບໍ່ໄດ້ວາງແຜນໄວ້. |
| ເອົາອອກ | ພາກສ່ວນຖືກຈັບຢູ່ໃສ, ແລະທິດທາງໃດອອກຈາກຫນ່ວຍງານ? | ບໍ່ມີການໂອນທີ່ພາດຫຼືເຄື່ອງຫມາຍທີ່ຍອມຮັບໃນບົດຄວາມທົດສອບ. |
| Deflashing ແລະ trimming | ຄຸນສົມບັດແຟລດ ແລະເຄື່ອງສໍາເລັດຮູບອັນໃດຖືກລຶບອອກ? | ຂອບທີ່ຕ້ອງການ, ຄໍແລະຈັບເປີດຕອບສະຫນອງຄໍານິຍາມຂອງສ່ວນ. |
| ການກວດກາແລະການປະຕິເສດ | ການທົດສອບອັນໃດຢູ່ໃນແຖວ, ແລະສ່ວນທີ່ລົ້ມເຫລວຖືກແຍກອອກແນວໃດ? | ຕົວຢ່າງການທ້າທາຍທີ່ໄດ້ຕົກລົງແມ່ນໄດ້ຮັບການກໍານົດແລະນໍາທາງໄປຖືກຕ້ອງ. |
| ການຂົນສົ່ງແລະການຫຸ້ມຫໍ່ | ສະພາບຂວດແລະການຈັດລຽງອັນໃດຕ້ອງໄປເຖິງສະຖານີຕໍ່ໄປ? | ການໂອນ, ການສະສົມແລະວຽກງານການນັບສຸດທ້າຍໃນອັດຕາທີ່ຕົກລົງ. |
ໃຫ້ແຕ່ລະເຂດແດນທີ່ມີຊື່ເຈົ້າຂອງການເຊື່ອມໂຍງ. ຖ້າຜູ້ສະຫນອງເຄື່ອງຈັກສະຫນອງການເອົາອອກແລະຜູ້ສະຫນອງອື່ນສະຫນອງເຄື່ອງທົດສອບການຮົ່ວໄຫຼ, ຜູ້ໃດຜູ້ຫນຶ່ງຍັງຕ້ອງອະນຸມັດການວາງທິດທາງຂອງຂວດ, ຄວາມສູງຂອງການໂອນ, ໄລຍະຫ່າງແລະການຄວບຄຸມການຈັບມື. ການຊື້ໂມດູນທີ່ເຂົ້າກັນໄດ້ແມ່ນບໍ່ຄືກັນກັບການຊື້ເຊນປະສົມປະສານ.
ຕົກລົງເຫັນດີວ່າ "ພ້ອມ," "ສ່ວນປະຈຸບັນ," "ຮອບວຽນສໍາເລັດ" ແລະເງື່ອນໄຂຄວາມຜິດແມ່ນເປັນຕົວແທນບ່ອນທີ່ສັນຍານເຫຼົ່ານັ້ນຕ້ອງການ. ລະບຸວ່າຕົວຄວບຄຸມໃດລິເລີ່ມການຢຸດ ແລະໜ່ວຍໃດລາຍງານຄວາມຜິດຂອງການລິເລີ່ມ. ສະຖາປັດຕະຍະກຳທີ່ແນ່ນອນແມ່ນສະເພາະໂຄງການ, ແຕ່ຄວາມຮັບຜິດຊອບບໍ່ສາມາດຄົງຕົວໄດ້.
ກວດເບິ່ງການໄຫຼຂອງຂີ້ເຫຍື້ອແຍກຕ່າງຫາກຈາກເສັ້ນທາງຜະລິດຕະພັນທີ່ຍອມຮັບ. ແຟລດທີ່ຖືກເອົາອອກຕ້ອງການການລວບລວມແລະການຕົກລົງເຫັນດີ. ການໃຊ້ຄືນໃຫມ່ແມ່ນຂຶ້ນກັບຄວາມຕ້ອງການວັດສະດຸແລະຜະລິດຕະພັນ; ການເຊື່ອມຕໍ່ເຄື່ອງ grinder ອັດຕະໂນມັດບໍ່ໄດ້ອະນຸຍາດໃຫ້ອັດຕາສ່ວນ regrind ໃດ. ຮັກສາສູດວັດສະດຸຄວບຄຸມ.
ສໍາລັບການທົດສອບການຮົ່ວໄຫລຂອງຂວດ, ກໍານົດວິທີການທົດສອບ, fixture, ສະພາບການປະທັບຕາແລະຕົວຢ່າງການທ້າທາຍທີ່ຕົກລົງ. ສະຖານີທົດສອບຕ້ອງເຮັດຫຼາຍກວ່າການສະແດງຜົນສີຂຽວ. ມັນຈໍາເປັນຕ້ອງແຍກຄວາມລົ້ມເຫຼວທີ່ຫນ້າເຊື່ອຖືແລະບັນທຶກການນັບໂດຍບໍ່ປ່ອຍໃຫ້ຊິ້ນສ່ວນທີ່ຖືກປະຕິເສດກັບຄືນມາໂດຍບໍ່ໄດ້ສັງເກດເຫັນກັບລໍາລຽງຜະລິດຕະພັນທີ່ດີ.
ການແຕ້ມຂອບເຂດຄວນສະແດງໃຫ້ເຫັນເຖິງການບໍາລຸງຮັກສາແລະການເຂົ້າເຖິງການປ່ຽນແປງ mold. ໃຊ້ Kinggle'sຄູ່ມືການນໍາໃຊ້ປະໂຫຍດແລະຮູບແບບໂຮງງານເພື່ອປະສານງານພະລັງງານ, ທາງອາກາດ, ນ້ໍາແລະອາວະກາດກັບຜູ້ຊ່ວຍລວມທັງຫມົດ.
handoff ສາມາດຈໍາກັດຜົນຜະລິດກ່ອນທີ່ເຄື່ອງ molding ເຮັດ
ສາຍການຜະລິດເຄື່ອງປັ້ນດິນເຜົາໃຫ້ພຽງແຕ່ສິ່ງທີ່ການດໍາເນີນງານທີ່ເຊື່ອມຕໍ່ຂອງມັນສາມາດຍືນຍົງໄດ້. ໂມດູນທີ່ໄວທີ່ສຸດບໍ່ສາມາດຊົດເຊີຍຢ່າງບໍ່ມີກໍານົດສໍາລັບເຄື່ອງຕັດ, ເຄື່ອງທົດສອບຫຼືສະຖານີບັນຈຸທີ່ຊ້າກວ່າ. Buffers ໃຫ້ເວລາສາຍເພື່ອຟື້ນຕົວຈາກການຂັດຂວາງສັ້ນ; ພວກເຂົາບໍ່ໄດ້ເອົາຄວາມອາດສາມາດທີ່ບໍ່ສອດຄ່ອງກັນ.
ທໍາອິດໃຫ້ອັດຕາອຸປະກອນທຸກອັນບົນພື້ນຖານດຽວກັນ. ຕົວເລກຫມາຍເຖິງເຫດການແມ່ພິມ, ຊິ້ນສ່ວນລວມ, ຊິ້ນສ່ວນທີ່ທົດສອບຫຼືບັນຈຸທີ່ຍອມຮັບບໍ? ມັນກວມເອົາການແລ່ນຢ່າງຕໍ່ເນື່ອງເທົ່ານັ້ນ, ຫຼືປະກອບມີການເຕີມເຕັມແລະການຢຸດທໍາມະດາບໍ? ປຽບທຽບອັດຕາພຽງແຕ່ຫຼັງຈາກຄໍານິຍາມເຫຼົ່ານັ້ນກົງກັນ.
ຕົວຢ່າງທີ່ໃຊ້ໄດ້ກັບພື້ນຖານການຜະລິດທີ່ຄາດໄວ້ຢ່າງຊັດເຈນ
ພິຈາລະນາສາຍທີ່ສະເຫນີທີ່ປ່ອຍ 480 ຖັງຕໍ່ຊົ່ວໂມງຫຼັງຈາກ molding ແລະ trimming. ສົມມຸດວ່າຕົວທົດສອບການຮົ່ວໄຫລຂອງຕໍາແຫນ່ງດຽວຂອງມັນຕ້ອງການ 8 ວິນາທີສໍາລັບການໂຫຼດ, ການທົດສອບ, ການຕັດສິນໃຈແລະລໍາດັບການໂຫຼດທີ່ສົມບູນ. ຄວາມອາດສາມາດທີ່ເຫມາະສົມຂອງມັນແມ່ນ 3,600 ÷ 8 = 450 ບັນຈຸຕໍ່ຊົ່ວໂມງ. ເຫຼົ່ານີ້ແມ່ນສົມມຸດຕິຖານການວາງແຜນ, ບໍ່ແມ່ນຜົນຂອງເຄື່ອງຈັກ Kinggle ທີ່ວັດແທກໄດ້.
ອັດຕາການເຂົ້າມາ: 480/h · ຄວາມອາດສາມາດຂອງຕົວທົດສອບທີ່ເຫມາະສົມ: 450/h · ການສະສົມ: 30/h
ເຖິງແມ່ນວ່າບໍ່ມີເຄື່ອງທົດສອບຢຸດ, ພາກສ່ວນຂາເຂົ້າເກີນຄວາມສາມາດຂອງມັນ 30 ຖັງຕໍ່ຊົ່ວໂມງ. buffer ທີ່ມີ 15 ຕໍາແຫນ່ງທີ່ສາມາດໃຊ້ໄດ້ຈະຕື່ມຂໍ້ມູນໃສ່ໃນ 15 ÷ 30 = 0.5 ຊົ່ວໂມງ, ຫຼື 30 ນາທີ. ການເລີ່ມຕົ້ນສາຍດ້ວຍທໍ່ລໍາລຽງຫວ່າງເປົ່າອາດຈະເຮັດໃຫ້ການສາທິດສັ້ນໆເບິ່ງເປັນທີ່ພໍໃຈ. ຄວາມບໍ່ສົມດຸນຍັງມີຢູ່.
ຕອນນີ້ພິຈາລະນາການຢຸດຜູ້ທົດສອບຢ່າງສົມບູນ. ໃນອັດຕາທີ່ສົມມຸດຕິຖານຂອງ 480/h, ພາກສ່ວນມາຮອດ 8 ຕໍ່ນາທີ. 15 ຕໍາແຫນ່ງທີ່ບໍ່ເສຍຄ່າດຽວກັນໃຫ້ພຽງແຕ່ 15 ÷ 8 = 1.875 ນາທີ, ປະມານ 113 ວິນາທີ, ກ່ອນທີ່ buffer ນັ້ນຈະເຕັມ. ອັດຕາການສະສົມໃນລະຫວ່າງການຊ້າລົງແລະໃນລະຫວ່າງການຢຸດເຊົາຢ່າງສົມບູນແມ່ນແຕກຕ່າງກັນ.
ການຄິດໄລ່ເຫຼົ່ານັ້ນມີປະໂຫຍດພຽງແຕ່ຖ້າຕໍາແຫນ່ງສາມາດໃຊ້ໄດ້ແທ້ໆ. ຂວດທີ່ແນະນໍາ, ແຕະຕ້ອງກອງຫຼືບໍ່ສາມາດຮັກສາທິດທາງທີ່ກໍານົດໄວ້ບໍ່ໄດ້ສ້າງຕໍາແຫນ່ງ buffer ທີ່ຖືກຕ້ອງ. ການຄວບຄຸມຍັງຕ້ອງການການຕອບສະຫນອງທີ່ຕົກລົງກັນກ່ອນທີ່ຈະບັນລຸຂອບເຂດຈໍາກັດການສະສົມທີ່ປອດໄພ.
ກວດເບິ່ງເລຂາຄະນິດເຊັ່ນດຽວກັນກັບຄວາມໄວ
ເຄື່ອງມືເອົາອອກແລະລໍາລຽງຕ້ອງຈັດການພາກສ່ວນໃນສະພາບການປ່ອຍຕົວຂອງມັນ. ກໍານົດສະຖານທີ່ຈັບຊ້ໍາໄດ້. ກວດເບິ່ງວ່າຄໍ, ຮ່າງກາຍຫຼືກະພິບສະຫນອງສະຖານທີ່ນັ້ນ, ແລະບໍ່ວ່າຈະ trimming ເອົາມັນອອກກ່ອນທີ່ຈະໂອນຕໍ່ໄປ. ຄຸນສົມບັດທີ່ມີຢູ່ໃນການຮັບຄັ້ງທຳອິດອາດຈະບໍ່ມີຢູ່ເທື່ອທີສອງ.
ພວກເຮົາຈະແກ້ໄຂລະບົບຕ່ອງໂສ້ datum ນັ້ນກ່ອນທີ່ຈະເພີ່ມຄວາມໄວຂອງເຄື່ອງຈັກ. ເສັ້ນທີ່ໂອນໃນອັດຕາທີ່ສົມເຫດສົມຜົນແລະຟື້ນຕົວຕາມຄາດຫມາຍແມ່ນຊັບສິນການຜະລິດທີ່ດີກວ່າທີ່ຕ້ອງການການປ່ຽນຕໍາແຫນ່ງຄູ່ມືຊ້ໍາຊ້ອນ. ການແກ້ໄຂທີ່ຕ້ອງການອາດຈະເປັນເຄື່ອງມືທີ່ປັບປຸງໃຫມ່, ລໍາດັບການໂອນຍ້າຍທີ່ແຕກຕ່າງກັນຫຼືຄວາມສາມາດລົງລຸ່ມເພີ່ມເຕີມ - ບໍ່ແມ່ນວົງຈອນການສ້າງແມ່ພິມໄວ.
ສຸດທ້າຍ, ນັບຕູ້ຄອນເທນເນີທີ່ຍອມຮັບຫຼັງຈາກຈຸດກວດກາທີ່ຕົກລົງ. ຮັກສາການນັບລວມຍອດຕົ້ນສໍາລັບການວິນິດໄສ, ແຕ່ຢ່າໃຊ້ພວກມັນເປັນຕົວເລກການຂົນສົ່ງ - ຜົນຜະລິດ. Kinggle ຂອງຄູ່ມືການຍອມຮັບໂຮງງານອະ ທິ ບາຍ ວ່າ ເປັນ ຫຍັງ ຕົວ ຕົນ ຂອງ ຜະ ລິດ ຕະ ພັນ, ນັບ ເຂດ ແດນ ແລະ ການ ສັງ ເກດ ໃຊ້ ເວ ລາ ໃນ ການ ບັນ ທຶກ ດຽວ ກັນ.
ພິສູດສາຍສາມາດຟື້ນຕົວແລະການປ່ຽນແປງຜະລິດຕະພັນ
ການແລ່ນອັດຕະໂນມັດທີ່ລຽບງ່າຍພິສູດໃຫ້ເຫັນສະຖານະການເຮັດວຽກອັນດຽວເທົ່ານັ້ນ. ການຜະລິດຍັງປະກອບມີການທົດແທນ, ການໂອນທີ່ລົ້ມເຫລວ, ຊິ້ນສ່ວນທີ່ຖືກປະຕິເສດ, ເຄື່ອງລໍາລຽງທີ່ຖືກບລັອກແລະການປ່ຽນແປງຜະລິດຕະພັນ. ເຫດການເຫຼົ່ານັ້ນສົມຄວນໄດ້ຮັບສະຖານທີ່ໃນແຜນການຍອມຮັບເພາະວ່າການຕອບສະຫນອງກໍານົດວ່າຈຸລັງກັບຄືນສູ່ການຜະລິດທີ່ຄວບຄຸມ.
ຈາກຝ່າຍໂຮງງານ, ພວກເຮົາຈະເອົາການຟື້ນຕົວຄວາມຜິດພາດກ່ອນການສາທິດຂັດ. ຖ້າກະຕຸກພາດເອົາເຄື່ອງມາ, ຄໍາຖາມຕໍ່ໄປບໍ່ແມ່ນວ່າໃຜຜູ້ຫນຶ່ງສາມາດເອົາມັນຄືນໄດ້ໄວເທົ່າໃດ. ຄໍາຖາມແມ່ນສິ່ງທີ່ກວດພົບວ່າພາດ, ການເຄື່ອນໄຫວໃດທີ່ຢຸດແລະວິທີການຢືນຢັນຂອງເຊນຢືນຢັນສະຖານະທີ່ຮູ້ຈັກກ່ອນທີ່ຈະເລີ່ມຕົ້ນໃຫມ່. ການແກ້ໄຂດ້ວຍມືຊ້ໍາຊ້ອນເປັນອາການທີ່ຈະສືບສວນ, ບໍ່ແມ່ນການດໍາເນີນການອັດຕະໂນມັດປົກກະຕິ.
ເມື່ອຄໍາແນະນໍາແກ້ວທີ່ມີຝາບາງໆຫຼັງຈາກປ່ອຍ, ພວກເຮົາຈະກວດສອບການຍຶດແລະການສະຫນັບສະຫນູນກ່ອນທີ່ຈະປ່ຽນການຕັ້ງຄ່າຂະບວນການຈໍານວນຫນຶ່ງ. ທົບທວນຄວາມແຂງຂອງພາກສ່ວນໃນການໂອນ, ຈຸດຕິດຕໍ່ຂອງ fixture ແລະລໍາດັບການເຄື່ອນໄຫວ. ຈາກນັ້ນທົດລອງການແກ້ໄຂທີ່ຄວບຄຸມອັນໜຶ່ງແລະກວດສອບສ່ວນນັ້ນອີກ. ຄວາມກົດດັນການຈັບຫຼາຍສາມາດສ້າງຂໍ້ບົກພ່ອງທີ່ແຕກຕ່າງກັນແທນທີ່ຈະແກ້ໄຂຄັ້ງທໍາອິດ.
ລະບຽບວິໄນດຽວກັນນໍາໃຊ້ໃນເວລາທີ່ການຮົ່ວໄຫລປະຕິເສດເພີ່ມຂຶ້ນ. ຮັກສາຕົວຢ່າງທີ່ໄດ້ຮັບຜົນກະທົບແລະກໍານົດຕໍາແຫນ່ງແລະເວລາ. ກວດສອບການປະທັບຕາການທົດສອບແລະສະພາບ fixture ຄຽງຄູ່ກັບຄໍ molded ແລະ pinch-off. ການເຊື່ອມຕໍ່ການທົດສອບການຮົ່ວໄຫຼແລະຖັງຮົ່ວຮຽກຮ້ອງໃຫ້ມີການແກ້ໄຂທີ່ແຕກຕ່າງກັນ. ການປ່ຽນແປງສູດ molding ໂດຍບໍ່ມີການແຍກສາເຫດເຫຼົ່ານັ້ນສາມາດເຮັດໃຫ້ເສຍເວລາແລະປິດບັງຄວາມຜິດ.
ກໍານົດການຟື້ນຕົວກ່ອນທີ່ຄວາມຜິດຈະເກີດຂື້ນ
- ບັນທຶກຄວາມຜິດຂອງການລິເລີ່ມ, ໂມດູນທີ່ໄດ້ຮັບຜົນກະທົບແລະຕໍາແຫນ່ງຜະລິດຕະພັນ.
- ເອົາຈຸລັງໄປສູ່ລັດທີ່ກໍານົດໂດຍການຄວບຄຸມທີ່ໄດ້ຮັບອະນຸມັດແລະການອອກແບບຄວາມປອດໄພ.
- ໃຫ້ບຸກຄະລາກອນທີ່ໄດ້ຮັບອະນຸຍາດແກ້ໄຂຄວາມຜິດພາຍໃຕ້ຂັ້ນຕອນການໂດດດ່ຽວ ແລະການເຂົ້າເຖິງທີ່ກຳນົດໄວ້.
- Reconcile ພາກສ່ວນໃນການໂອນ, ການກວດກາແລະປະຕິເສດຕໍາແຫນ່ງກ່ອນທີ່ຈະ restarting.
- ສືບຕໍ່ໂດຍຜ່ານລໍາດັບການຟື້ນຕົວທີ່ຕົກລົງ, ຫຼັງຈາກນັ້ນກວດສອບການກວດສອບຜະລິດຕະພັນທີ່ຕ້ອງການ.
ເຫຼົ່ານີ້ແມ່ນຂັ້ນຕອນການວາງແຜນ, ບໍ່ອະນຸຍາດໃຫ້ເຂົ້າໄປໃນອຸປະກອນປ້ອງກັນຫຼື bypass interlock. ຈຸລັງປະສົມປະສານຕ້ອງການການປະເມີນຄວາມສ່ຽງທີ່ກວມເອົາການໂຕ້ຕອບຂອງໂມດູນແລະການແຊກແຊງທີ່ຄາດເດົາໄດ້.ISO 12100:2010ກໍານົດຫຼັກການທົ່ວໄປສໍາລັບການປະເມີນຄວາມສ່ຽງດ້ານເຄື່ອງຈັກແລະການຫຼຸດຜ່ອນຄວາມສ່ຽງ; ໂຄງການຍັງຕ້ອງລະບຸຄວາມຕ້ອງການສະເພາະເຄື່ອງຈັກ ແລະຈຸດໝາຍປາຍທາງ.
ສູດທີ່ບັນທຶກໄວ້ບໍ່ຈໍາເປັນການປ່ຽນແປງທີ່ສົມບູນ
ສູດອາຫານອາດຈະຈື່ຈໍາອຸນຫະພູມແລະການເຄື່ອນໄຫວ molding ໃນຂະນະທີ່ picker, trim ຮັງແລະ tester ຍັງຄົງປັບດ້ວຍຕົນເອງ. ຖາມວ່າຕໍາແໜ່ງໃດຖືກເກັບໄວ້, ເຊິ່ງມີເຄື່ອງຈັກ ແລະ ຕ້ອງມີການປ່ຽນແປງເຄື່ອງມືທາງກາຍະພາບ. ເຕັກໂນໂລຊີເອກະສານຂະບວນການອັດຕະໂນມັດສະຫນອງຕົວຢ່າງອຸດສາຫະກໍາຂອງການຕັ້ງຄ່າການເຊື່ອມໂຍງຮູບແບບສໍາລັບຕໍາແຫນ່ງ picker, deflashing ແລະ leak-tester. ທີ່ສະແດງໃຫ້ເຫັນເຖິງຂອບເຂດທີ່ຈະລະບຸ; ມັນບໍ່ໄດ້ສ້າງຕັ້ງຫນ້າທີ່ເຫຼົ່ານັ້ນຢູ່ໃນທຸກເຄື່ອງຈັກ.
ກໍານົດເວລາການປ່ຽນແປງຈາກພາກສ່ວນທີ່ຍອມຮັບສຸດທ້າຍຂອງຮູບແບບຫນຶ່ງໄປເປັນສ່ວນຫນຶ່ງທີ່ຍອມຮັບທໍາອິດຂອງຕໍ່ໄປ, ພາຍໃຕ້ວິທີການທີ່ໄດ້ຕົກລົງກັນ. ບັນທຶກການເຮັດວຽກຂອງເຄື່ອງມື, ການປັບ, ການຫັນປ່ຽນວັດສະດຸແລະການປ່ອຍຄຸນນະພາບແຍກຕ່າງຫາກ. ນີ້ເປີດເຜີຍສິ່ງທີ່ການເອີ້ນຄືນສູດອາຫານທີ່ໄວກວ່າຈະຊ່ວຍປະຢັດຢ່າງແທ້ຈິງແລະສິ່ງທີ່ຍັງຄົງເປັນວຽກງານກົນຈັກຫຼືຂະບວນການ.
ປຽບທຽບລາຄາຕໍ່ຖັງທີ່ຍອມຮັບ, ບໍ່ແມ່ນປ້າຍອັດຕະໂນມັດ
ການປຽບທຽບເຄື່ອງເຮັດແມ່ພິມແບບເຄິ່ງອັດຕະໂນມັດທຽບກັບເຄື່ອງປັ່ນປ່ວນອັດຕະໂນມັດຢ່າງສົມບູນຄວນເລີ່ມຕົ້ນດ້ວຍຜະລິດຕະພັນດຽວກັນແລະຕາຕະລາງການຜະລິດ. ຖ້າບໍ່ດັ່ງນັ້ນ, ວົງຢືມທີ່ລາຄາຖືກກວ່າພຽງແຕ່ອາດຈະຍົກເວັ້ນການຈັດການ, ການທົດສອບຫຼືການຫຸ້ມຫໍ່ທີ່ວົງຢືມອື່ນໆປະກອບມີ. ປຽບທຽບຂອບເຂດການຈັດສົ່ງທີ່ເທົ່າທຽມກັນກ່ອນທີ່ຈະປຽບທຽບຈໍານວນອຸປະກອນ.
ອັດຕະໂນມັດແມ່ນປ້ອງກັນຫຼາຍທີ່ສຸດເມື່ອມັນເອົາຂໍ້ຈໍາກັດທີ່ຊ້ໍາກັນທີ່ກໍານົດໄວ້. ນັ້ນອາດຈະເປັນການເອົາແຟລດອອກດ້ວຍມື, ການໂອນຍ້າຍທີ່ບໍ່ສອດຄ່ອງ, ການກວດກາທີ່ຫຍຸ້ງຍາກ ຫຼື ການດໍາເນີນງານການຫຸ້ມຫໍ່ທີ່ບໍ່ສາມາດຮັກສາຈັງຫວະໄດ້. ການຊື້ເຄື່ອງອັດຕະໂນມັດຫຼາຍໂດຍບໍ່ມີການກໍານົດຂໍ້ຈໍາກັດສາມາດເພີ່ມການບໍາລຸງຮັກສາແລະການປ່ຽນແປງການເຮັດວຽກໂດຍບໍ່ມີການປັບປຸງຜົນຜະລິດທີ່ຍອມຮັບ.
ຮັກສາຂອບເຂດຄ່າໃຊ້ຈ່າຍໃຫ້ກວ້າງເທົ່າກັບຂອບເຂດຜົນຜະລິດ
ຄ່າໃຊ້ຈ່າຍຕໍ່ຕູ້ຄອນເທນເນີທີ່ຍອມຮັບ = ຄ່າໃຊ້ຈ່າຍທັງຫມົດພາຍໃນຂອບເຂດການຜະລິດທີ່ຕົກລົງກັນ ÷ ຕູ້ຄອນເທນເນີທີ່ຍອມຮັບໄດ້ສົ່ງພາຍໃນຂອບເຂດນັ້ນ
ຕົວເລກຄວນປະກອບມີຄ່າໃຊ້ຈ່າຍທີ່ກ່ຽວຂ້ອງກັບການປຽບທຽບ: ວັດສະດຸ, ແຮງງານ, ຜົນປະໂຫຍດ, ເຄື່ອງມື, ການບໍາລຸງຮັກສາແລະທຶນທີ່ເລືອກຫຼືການປິ່ນປົວຄ່າໃຊ້ຈ່າຍເກີນ. ໃຊ້ວິທີການບັນຊີດຽວກັນສໍາລັບທັງສອງທາງເລືອກ. ຫຸ່ນຍົນລຸ່ມນ້ໍາແມ່ນບໍ່ບໍ່ເສຍຄ່າເພາະວ່າຄ່າໃຊ້ຈ່າຍຂອງມັນຢູ່ນອກລາຄາເຄື່ອງຈັກ molding.
ລາຍຊື່ວຽກງານຂອງມະນຸດທີ່ເກີດຂຶ້ນຊ້ຳໆ. ບາງຄົນຍັງອາດຈະຕື່ມຂໍ້ມູນໃສ່ອຸປະກອນການ, ຍ້າຍ scrap, ພາກສ່ວນຕົວຢ່າງ, ທົດແທນ cartons, ການຮັກສາເຄື່ອງມືແລະຕອບສະຫນອງກັບການປຸກ. ຄາດຄະເນປະລິມານວຽກໃນທົ່ວການປ່ຽນແປງປົກກະຕິ, ບໍ່ພຽງແຕ່ໃນຂະນະທີ່ລໍາດັບອັດຕະໂນມັດແລ່ນ. ຕັດສິນໃຈວ່າຜູ້ປະຕິບັດການສາມາດໃຫ້ບໍລິການຫຼາຍກວ່າຫນຶ່ງເຊນໄດ້ຢ່າງປອດໄພໂດຍບໍ່ມີການກວດສອບການຊັກຊ້າຫຼືການຟື້ນຕົວ.
ໃຊ້ພະລັງງານໄຟຟ້າໃນ kWh ສໍາລັບໄລຍະເວລາການສັງເກດການແລະບັນຈຸທີ່ຍອມຮັບຈາກໄລຍະເວລາດຽວກັນນັ້ນ. ພະລັງງານໃນ kW ແມ່ນປະລິມານທີ່ແຕກຕ່າງກັນ. ປະກອບມີຕົວຊ່ວຍທີ່ຕົກລົງກັນໃນເວລາທີ່ປຽບທຽບສາຍທີ່ສົມບູນ, ໂດຍສະເພາະຖ້າເຄື່ອງອັດ, ເຄື່ອງເຮັດຄວາມເຢັນຫຼືເຄື່ອງ grinder ປ່ຽນແປງລະຫວ່າງການສະເຫນີ. ໄດ້ຄູ່ມືຄວາມຕ້ອງການດ້ານຜົນປະໂຫຍດອະທິບາຍວ່າເປັນຫຍັງພະລັງງານທີ່ເຊື່ອມຕໍ່ ແລະຄວາມຕ້ອງການປະຕິບັດງານຄວນແຍກກັນຢູ່.
ສໍາລັບການປ່ຽນແປງຮູບແບບເລື້ອຍໆ, ກວດເບິ່ງອຸປະກອນແລະເຄື່ອງມື spare ທີ່ຕ້ອງການສໍາລັບແຕ່ລະ SKU. ລາຄາຕາລາງເລີ່ມຕົ້ນທີ່ຕໍ່າກວ່າສາມາດຖືກຊົດເຊີຍໂດຍການປ່ຽນທີ່ຍາກ ຫຼືພາກສ່ວນຮູບແບບເພີ່ມເຕີມ. ໃນທາງກົງກັນຂ້າມ, ລະບົບການໂອນຍ້າຍທີ່ຊັບຊ້ອນອາດຈະບໍ່ຈໍາເປັນສໍາລັບຜະລິດຕະພັນທີ່ມີປະລິມານຕ່ໍາທີ່ມີເສັ້ນທາງການສໍາເລັດຮູບຄູ່ມືພາກປະຕິບັດ.
ພວກເຮົາແນະນໍາໃຫ້ຈັດອັນດັບການສະເຫນີໂດຍຂໍ້ຈໍາກັດການຜະລິດທີ່ພວກເຂົາເອົາອອກ, ຜົນຜະລິດທີ່ຍອມຮັບທີ່ພວກເຂົາສາມາດກວດສອບໄດ້ແລະວຽກງານທີ່ເກີດຂື້ນຄືນໃຫມ່ທີ່ພວກເຂົາປະໄວ້. ເຊັລອັດຕະໂນມັດຫຼາຍຈະໄດ້ຮັບສະຖານທີ່ຂອງມັນເມື່ອຜົນປະໂຫຍດເຫຼົ່ານັ້ນເຫມາະສົມກັບຕາຕະລາງທີ່ແທ້ຈິງຂອງໂຮງງານ. "ບໍ່ມີຄົນຂັບ" ບໍ່ແມ່ນການໂຕ້ຖຽງທາງດ້ານການເງິນທີ່ພຽງພໍ.
ຂໍໃຫ້ກໍລະນີຄວາມອ່ອນໄຫວແທນທີ່ຈະເປັນການຮ້ອງຂໍເງິນຄືນທົ່ວໄປ. ປຽບທຽບຄວາມຕ້ອງການທີ່ຄາດໄວ້, ການນໍາໃຊ້ຕ່ໍາແລະການປ່ຽນແປງເລື້ອຍໆໂດຍນໍາໃຊ້ຄ່າໃຊ້ຈ່າຍຂອງຜູ້ຊື້ເອງ. ທີ່ເຮັດໃຫ້ການຕັດສິນໃຈລົງທຶນເປັນປະໂຫຍດເຖິງແມ່ນວ່າປະລິມານການຂາຍຫຼືຜະລິດຕະພັນປະສົມມີການປ່ຽນແປງ.
ອະນຸມັດການຕັ້ງຄ່າກ່ອນທີ່ຈະວາງຄໍາສັ່ງ
ປ່ຽນແນວຄວາມຄິດທີ່ເລືອກເປັນລາຍການອຸປະກອນທີ່ຕົກລົງກັນ, ຮູບແບບຕາລາງ ແລະໂປຣໂຕຄໍການຍອມຮັບກ່ອນການສັ່ງຊື້. ຄວາມບໍ່ແນ່ນອນລາຄາແພງທີ່ສຸດແມ່ນມັກຈະບໍ່ແມ່ນເຊັນເຊີທີ່ຂາດຫາຍໄປ. ມັນເປັນຂອບເຂດທີ່ແຕ່ລະຝ່າຍຄິດວ່າເປັນຂອງຄົນອື່ນ.
ສໍາລັບໂຄງການຂວດຫນາແຫນ້ນ, ໄດ້2 L ເວທີສະຖານີດຽວສະເຫນີຈຸດເລີ່ມຕົ້ນທີ່ຊັດເຈນ. ຊອງແມ່ພິມທີ່ພິມເຜີຍແຜ່ຂອງມັນ ແລະທາງເລືອກຫຼາຍຊ່ອງອອກຂອງຂວດນ້ອຍກວ່າອະນຸຍາດໃຫ້ມີການທົບທວນຄືນທີ່ເຫມາະສົມໃນເບື້ອງຕົ້ນ. ການແຕ້ມຮູບຕົວຈິງ, ຢາງ, ການຈັດວາງຫົວແລະຂອບເຂດລຸ່ມນ້ໍາກໍານົດການກໍ່ສ້າງທີ່ສະເຫນີ. ຢ່າເລືອກການຕັ້ງຄ່ານັ້ນຈາກປະລິມານດຽວ.
ເຮັດໃຫ້ການທົດລອງຕອບຄໍາຖາມການຊື້
ການທົດລອງຄວນໃຊ້ຄໍານິຍາມຂອງຜະລິດຕະພັນທີ່ຕົກລົງກັນແລະປະກອບມີການດໍາເນີນງານທີ່ສະຫນັບສະຫນູນຜົນຜະລິດທີ່ອ້າງອີງ. ຖ້າການທົດສອບການຮົ່ວໄຫຼຫຼືການຕັດແມ່ນສ່ວນຫນຶ່ງຂອງຂອບເຂດການຈັດສົ່ງ, ສະແດງໃຫ້ເຫັນມັນກັບເຊນແທນທີ່ຈະນໍາສະເຫນີຮອບວຽນທີ່ບໍ່ກ່ຽວຂ້ອງ. ຮັກສາຕົວຕົນຂອງຕົວຢ່າງທີ່ຫຼາຍຕໍາແໜ່ງສາມາດເຊື່ອງຊ່ອງສຽບ ຫຼືຮູສຽບທີ່ອ່ອນແອ.
ບັນທຶກການຍອມຮັບຄວນເຊື່ອມຕໍ່ແຕ່ລະການຮຽກຮ້ອງກັບວິທີການ, ຈໍາກັດແລະຜົນໄດ້ຮັບທີ່ສັງເກດເຫັນ. ຄໍາສັບເຊັ່ນ "ຜ່ານ" ໂດຍບໍ່ມີເງື່ອນໄຂພື້ນຖານບໍ່ສາມາດນໍາພາການຈ້າງງານຢູ່ໃນໂຮງງານຂອງຜູ້ຊື້. ໄດ້Kinggle FAT ຄູ່ມືສະຫນອງກອບເຕັມທີ່ສໍາລັບຫຼັກຖານນັ້ນ.
- ສ້າງຕົວຕົນ:ເຄື່ອງຈັກ, ເຄື່ອງມື, ຮຸ່ນຄວບຄຸມແລະໂມດູນລວມ.
- ເງື່ອນໄຂການທົດສອບ:ຜະລິດຕະພັນ, ຢາງ, ຕໍາແຫນ່ງການເຄື່ອນໄຫວແລະເງື່ອນໄຂຜົນປະໂຫຍດ.
- ຄຸນະພາບ:ການວັດແທກທີ່ສໍາຄັນ, ການທົດສອບທີ່ເປັນປະໂຫຍດແລະປະຕິເສດເຫດຜົນ.
- ປະສິດທິພາບສາຍ:ການນັບທີ່ຍອມຮັບ, ໄລຍະເວລາການສັງເກດການ, ການຢຸດແລະການແຊກແຊງ.
- ການຟື້ນຕົວ:ສະຖານະການທີ່ຕົກລົງເຫັນດີແລະລໍາດັບການເລີ່ມຕົ້ນໃຫມ່ສະແດງໃຫ້ເຫັນ.
- ມອບໃຫ້:ຮູບແຕ້ມ, ຄູ່ມື, ຂໍ້ມູນເຄື່ອງມື, ການສໍາຮອງແລະລາຍການເປີດ.
ການຍອມຮັບໂຮງງານແຍກຕ່າງຫາກຈາກການຍອມຮັບສະຖານທີ່ບ່ອນທີ່ການບໍລິການຂອງໂຮງງານຫຼືອຸປະກອນພາກສ່ວນທີສາມບໍ່ສາມາດຜະລິດຄືນໃຫມ່ກ່ອນການຂົນສົ່ງ. ກໍານົດການກວດສອບທີ່ຍັງເຫຼືອເຫຼົ່ານັ້ນລ່ວງຫນ້າແລະມອບຫມາຍຄວາມຮັບຜິດຊອບ. ການທົດລອງໂຮງງານບໍ່ຄວນອ້າງຊື່ໆເພື່ອກວດສອບເງື່ອນໄຂທີ່ມັນບໍ່ໄດ້ລວມ.
ການຝຶກອົບຮົມຕ້ອງກວມເອົາການດໍາເນີນງານແບບທໍາມະດາແລະການເຮັດວຽກອັດຕະໂນມັດເຮັດໃຫ້ຢູ່ຫລັງ. ຜູ້ປະກອບການຈໍາເປັນຕ້ອງຮັບຮູ້ການໂອນທີ່ລົ້ມເຫລວ, ຕີລາຄາການລິເລີ່ມປຸກແລະປະຕິບັດຕາມວິທີການຟື້ນຟູທີ່ໄດ້ຮັບການອະນຸມັດ. ການບໍາລຸງຮັກສາຕ້ອງການຮູບແຕ້ມ, ຂໍ້ມູນສ່ວນທີ່ສວມໃສ່ແລະການເຂົ້າເຖິງທີ່ຈໍາເປັນເພື່ອສະຫນັບສະຫນູນຫ້ອງ.
ສົນທະນາການກຳນົດຄ່າເຄື່ອງປັ້ນດິນເຜົາ extrusion ອັດຕະໂນມັດດ້ວຍ Kinggle.ສົ່ງຮູບແຕ້ມຕູ້ຄອນເທນເນີ, ຊັ້ນຢາງ, ນ້ ຳ ໜັກ ສຳ ເລັດຮູບ, ການທົດສອບທີ່ ຈຳ ເປັນ, ຕາຕະລາງການຜະລິດແລະແຜນການປະຕິບັດການລົງລຸ່ມຕາມແຜນການ.ໜ້າສອບຖາມໂຄງການ.
ຕິດຕໍ່:sales@kinggle.com · +86-574-87103665. ການກໍານົດຂອບເຂດຂອງຜະລິດຕະພັນແລະເສັ້ນເຮັດໃຫ້ການທົບທວນການຕັ້ງຄ່າມີປະໂຫຍດຫຼາຍກ່ວາການຮ້ອງຂໍລາຄາເຄື່ອງຈັກຢ່າງດຽວ.
ຄຳຖາມທີ່ມັກຖາມເລື້ອຍໆ
ເຄື່ອງປັ້ນດິນເຜົາອັດຕະໂນມັດແມ່ນຄືກັນກັບສາຍການຜະລິດທີ່ສົມບູນບໍ?
ບໍ່. ເຄື່ອງອັດຕະໂນມັດອາດຈະຄວບຄຸມການເຄື່ອນໄຫວ molding ໃນຂະນະທີ່ການໂຍກຍ້າຍຜະລິດຕະພັນ, trimming, ການກວດສອບຫຼືການຫຸ້ມຫໍ່ຍັງຄົງແຍກຕ່າງຫາກ. ສາຍການຜະລິດທີ່ສົມບູນກໍານົດຂອບເຂດການໂອນ, ການຄວບຄຸມແລະຄຸນນະພາບລະຫວ່າງການດໍາເນີນງານເຫຼົ່ານັ້ນ. ຂໍໃຫ້ບັນຊີລາຍຊື່ອຸປະກອນແລະຮູບແບບທີ່ລະບຸທຸກໂມດູນລວມ, ວຽກງານຄູ່ມືແລະການບໍລິການຍົກເວັ້ນ. ຂໍ້ມູນສະເພາະການຊື້, ບໍ່ແມ່ນຄໍາສັບອັດຕະໂນມັດ, ກໍານົດສິ່ງທີ່ຈະມາຮອດ.
ເຄື່ອງປັ້ນດິນເຜົາອັດຕະໂນມັດເຕັມຮູບແບບຍັງຕ້ອງການຜູ້ປະຕິບັດງານບໍ?
ແມ່ນແລ້ວ. ການທົດແທນວັດສະດຸ, ການເກັບຕົວຢ່າງທີ່ມີຄຸນນະພາບ, ການປ່ຽນແປງເຄື່ອງມື, ການບໍາລຸງຮັກສາແລະການຟື້ນຕົວຄວາມຜິດຍັງຕ້ອງການຄວາມຮັບຜິດຊອບທີ່ຖືກມອບຫມາຍ. ອັດຕະໂນມັດສາມາດເອົາການຈັດການທີ່ຊ້ໍາກັນໂດຍບໍ່ມີການກໍາຈັດທຸກໆວຽກງານການຜະລິດ. ວາງແຜນພະນັກງານປະມານການປ່ຽນແປງຢ່າງເຕັມທີ່ແລະຮູບແບບການບໍລິການຕົວຈິງ, ລວມທັງການຫຸ້ມຫໍ່ແລະການຈັດການຂູດ. ບໍ່ໃຫ້ຄາດຄະເນແຮງງານຈາກການສາທິດສັ້ນທີ່ພະນັກງານສະຫນັບສະຫນູນຍັງຢູ່ນອກກອບກ້ອງຖ່າຍຮູບ.
ການ deflashing ອັດຕະໂນມັດ, ການທົດສອບການຮົ່ວໄຫລຂອງຂວດແລະການຫຸ້ມຫໍ່ລວມເປັນມາດຕະຖານ?
ຢ່າສົມມຸດວ່າພວກເຂົາແມ່ນ. ວົງຢືມຄວນກໍານົດແຕ່ລະການດໍາເນີນງານ, ອຸປະກອນທີ່ສະຫນອງ, ເຄື່ອງມືສະເພາະຂອງຜະລິດຕະພັນ, ວິທີການທົດສອບແລະເສັ້ນທາງປະຕິເສດ. ຫນ່ວຍເອົາອອກບໍ່ແມ່ນເຄື່ອງທົດສອບການຮົ່ວໄຫຼ, ແລະເຄື່ອງລໍາລຽງອັດຕະໂນມັດບໍ່ແມ່ນລະບົບການຫຸ້ມຫໍ່ອັດຕະໂນມັດ. ສໍາລັບແຕ່ລະໂມດູນທີ່ອ້າງອີງ, ໃຫ້ຖາມວ່າເງື່ອນໄຂທີ່ຍັງບໍ່ທັນສໍາເລັດມັນໄດ້ຮັບແລະເງື່ອນໄຂໃດທີ່ຍອມຮັບມັນສະຫນອງ.
ເຄື່ອງ molding blowing extrusion ທີ່ມີຢູ່ແລ້ວສາມາດອັດຕະໂນມັດໄດ້ບໍ?
ເປັນໄປໄດ້, ແຕ່ຄວາມເປັນໄປໄດ້ແມ່ນຂຶ້ນກັບລະບົບການຄວບຄຸມທີ່ມີຢູ່ແລ້ວ, ການເຝົ້າລະວັງ, ພື້ນທີ່ທີ່ມີຢູ່, ການເປີດ mold, ການປ່ອຍຜະລິດຕະພັນແລະການຈັດການການໂອນ. ພາກສ່ວນດັ່ງກ່າວຍັງຕ້ອງເຫມາະສົມກັບເຄື່ອງມືຈັບ, ຕັດແລະການກວດກາທີ່ສະເຫນີ. ທົບທວນຫ້ອງທີ່ສົມບູນກ່ອນທີ່ຈະຊື້ຫຸ່ນຍົນຫຼື conveyor ແຍກຕ່າງຫາກ. retrofit ຄວນປະກອບມີຄວາມຮັບຜິດຊອບລວມທີ່ກໍານົດໄວ້, ການປະເມີນຄວາມສ່ຽງທີ່ຖືກປັບປຸງແລະການທົດລອງການຜະລິດທີ່ຕົກລົງ.
ຜູ້ຊື້ຄວນກວດສອບຜົນຜະລິດຂອງສາຍອັດຕະໂນມັດແນວໃດ?
ນັບຕູ້ຄອນເທນເນີທີ່ຍອມຮັບຢູ່ຈຸດປ່ອຍສຸດທ້າຍທີ່ໄດ້ຕົກລົງກັນໃນໄລຍະການສັງເກດການທີ່ກໍານົດໄວ້. ກໍານົດ resin, ຜະລິດຕະພັນ, mold, ຕໍາແຫນ່ງທີ່ຫ້າວຫັນ, utilities ແລະລວມເອົາການດໍາເນີນງານລົງລຸ່ມ. ຮັກສາການປະຕິເສດ, ການຢຸດເຊົາແລະການແຊກແຊງດ້ວຍຕົນເອງໃນບັນທຶກ. ລາຍງານຜົນຜະລິດທັງຫມົດ molding ແຍກຕ່າງຫາກຈາກການຜະລິດເສັ້ນທີ່ຍອມຮັບ. ຄ່າຮອບວຽນແຫ້ງຂອງແຄັດຕາລັອກບໍ່ແມ່ນຕົວແທນສຳລັບການທົດລອງການຜະລິດນີ້.