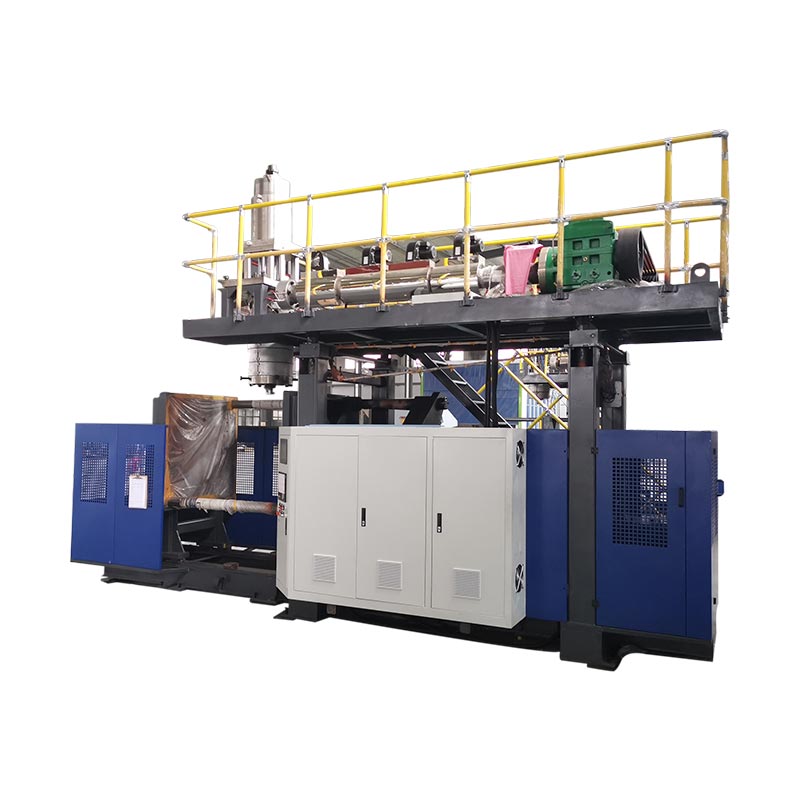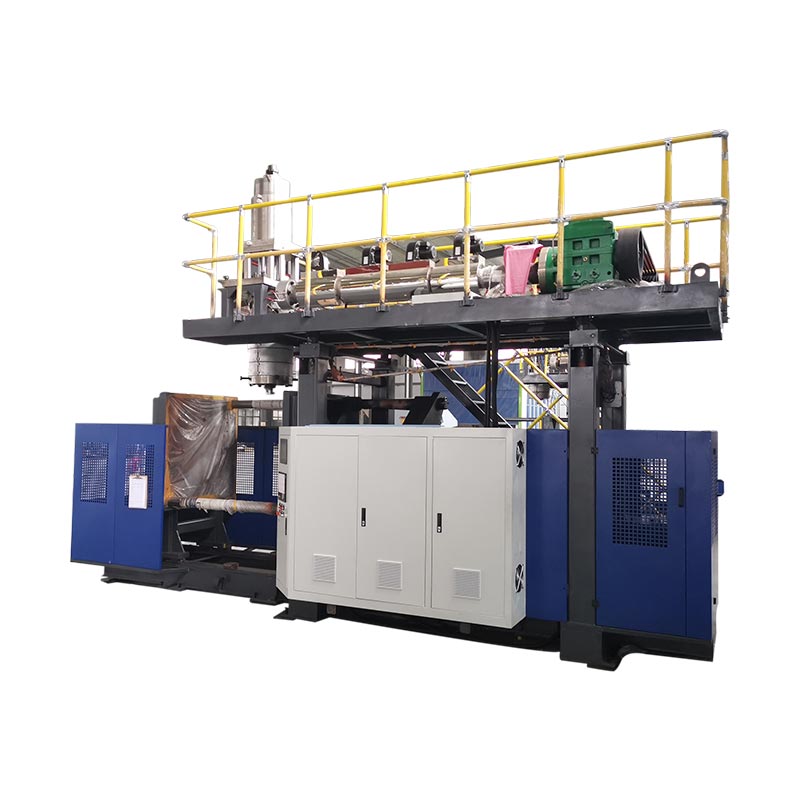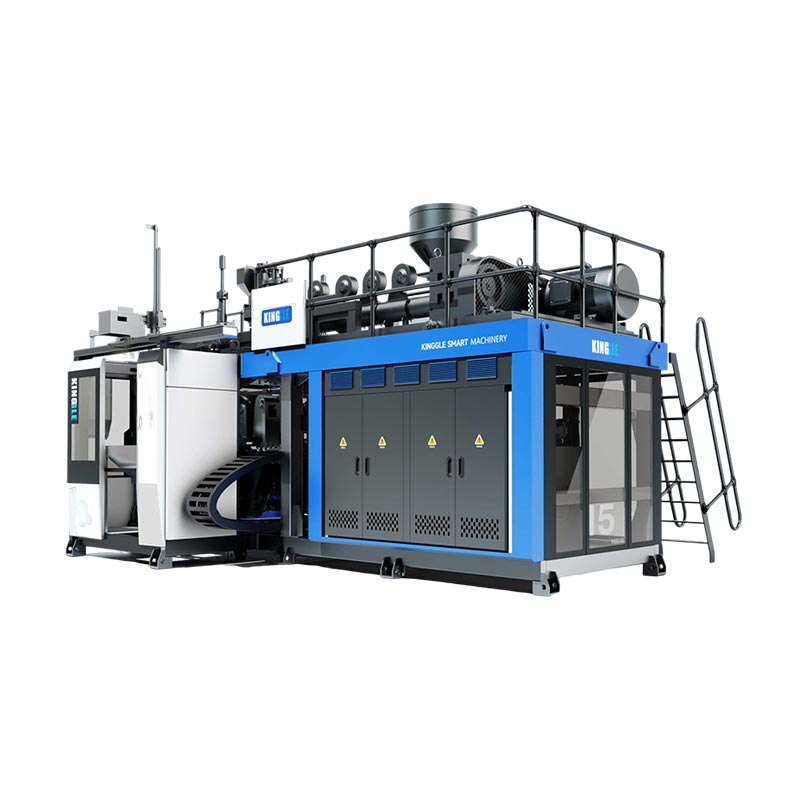
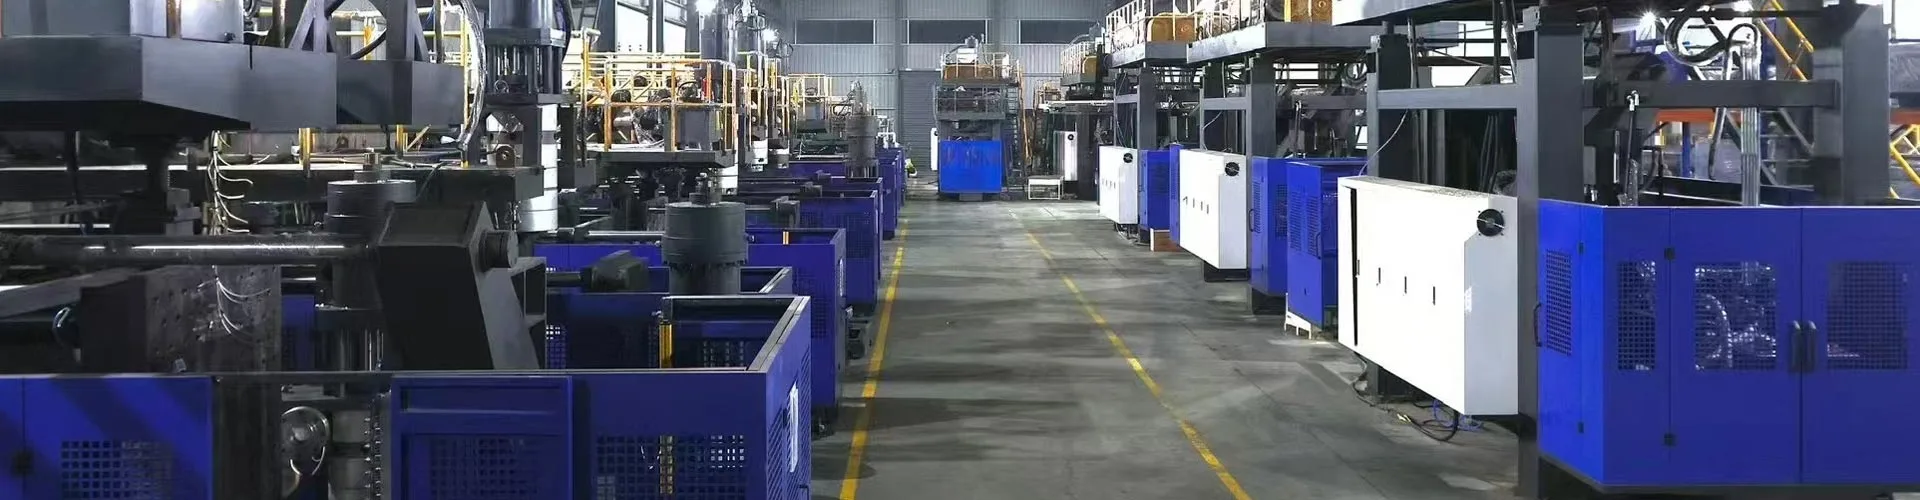
ໄລຍະເວລາຂອງວົງຈອນ molding ຄວນຈະຖືກຫຼຸດລົງພຽງແຕ່ຫຼັງຈາກທີມງານວັດແທກທີ່ວົງຈອນປະຈຸບັນໄດ້ຖືກບໍລິໂພກແລະຢືນຢັນວ່າພາກສ່ວນທີ່ຍອມຮັບຍັງຕອບສະຫນອງຂໍ້ກໍາຫນົດ.ຄວາມເຢັນມັກຈະຄອບຄອງເປັນທ່ອນໄມ້ທີ່ໃຫຍ່ທີ່ສຸດ, ແຕ່ການຈັດສົ່ງ parison, ການເຄື່ອນໄຫວ clamp, blowing, exhaust, take-out ແລະ downstream ລໍຖ້າຍັງສາມາດກໍານົດຈັງຫວະ. ສ້າງພື້ນຖານທີ່ຫມັ້ນຄົງ, ຕັ້ງຊື່ຂໍ້ຈໍາກັດທີ່ມີຫຼັກຖານ, ປ່ຽນພຽງແຕ່ຕົວແປທີ່ຄວບຄຸມມັນ, ແລະຫຼັງຈາກນັ້ນປຽບທຽບຜົນຜະລິດທີ່ຍອມຮັບ, ການແຜ່ກະຈາຍຂອງກໍາແພງ, ຂະຫນາດ, ຮູບຮ່າງຫລັງການຂັບໄລ່, ການທົດສອບການເຮັດວຽກທີ່ຈໍາເປັນແລະຂໍ້ບົກພ່ອງກ່ອນທີ່ຈະຮັກສາວົງຈອນສັ້ນ, ດ້ວຍຜະລິດຕະພັນ, ຢາງ, mold, ສະພາບຜົນປະໂຫຍດແລະການທົບທວນສູດສຸດທ້າຍທີ່ບັນທຶກໄວ້ເພື່ອໃຫ້ການປ່ຽນແປງອື່ນສາມາດເຮັດຊ້ໍາຜົນໄດ້ຮັບ.

ຄຳສັບທີ່ໃຊ້ໂດຍທີມງານຜະລິດ:blow molding cycle optimization, extrusion blow molding cycle time, bottle blowing machine time cycle, blow molding machine output, cycle reduction, cooling time optimization and blow molding efficiency production. ຂໍ້ກໍານົດເຫຼົ່ານີ້ຊີ້ໃຫ້ເຫັນເຖິງເປົ້າຫມາຍທຸລະກິດດຽວກັນ, ແຕ່ວຽກງານດ້ານວິຊາການເລີ່ມຕົ້ນດ້ວຍຂະບວນການວັດແທກແທນທີ່ຈະເປັນອັດຕາສ່ວນເປົ້າຫມາຍ.
ຫົກສະຖານທີ່ທີ່ວົງຈອນສາມາດຖືກຈໍາກັດ
| ຕັນວົງຈອນ | ວັດແທກຢູ່ເຄື່ອງ | ຫຼັກຖານກ່ອນທີ່ຈະຫຍໍ້ | ຄວາມລົ້ມເຫຼວທີ່ອາດຈະປາກົດໃນພາຍຫຼັງ |
|---|---|---|---|
| Parison ຫຼືການສັກຢາ | ສັນຍານເລີ່ມຕົ້ນ / ສິ້ນສຸດຊ້ໍາ, ຄວາມຍາວ parison, ການສັກຢາຫຼືຕໍາແຫນ່ງສະສົມ | ການຈັດສົ່ງທີ່ຫມັ້ນຄົງແລະຄວາມສໍາພັນທີ່ຖືກຕ້ອງກັບການປິດ mold | Sag, parison ສັ້ນ, webbing, ນ້ໍາຫນັກຫຼືການປ່ຽນແປງໂປຣໄຟລ໌ |
| ປິດແລະລັອກ | ຄໍາສັ່ງ, ຄໍາຄຶດຄໍາເຫັນຕໍາແຫນ່ງແລະສະພາບການສໍາເລັດຮູບ | ການເຄື່ອນໄຫວທີ່ຈະແຈ້ງ, ການປິດຢ່າງເຕັມທີ່ແລະສະພາບເຄື່ອງທີ່ອະນຸມັດ | Flash, pinch ຄວາມເສຍຫາຍ, ປິດບໍ່ຄົບຖ້ວນຫຼື collision |
| ພັດລົມແລະສະຫາຍ | ການກໍານົດເວລາ, ສະພາບອາກາດຂອງເຄື່ອງຈັກ inlet ແລະພຶດຕິກໍາຄວາມກົດດັນໃນລະຫວ່າງເຫດການ | ສໍາເລັດອັດຕາເງິນເຟີ້, ລາຍລະອຽດ, ລະບາຍອາກາດແລະການປ່ອຍຕົວທີ່ປອດໄພ | ພາກສ່ວນທີ່ບໍ່ສົມບູນ, ຟັນອອກ, ຕິດຫຼືເປີດຕົ້ນ |
| ຄວາມເຢັນ | ການສະຫນອງແລະການສົ່ງຄືນສະພາບໂດຍວົງຈອນ, ຮູບແບບອຸນຫະພູມ mold ແລະສະຖານະພາກສ່ວນທີ່ ejection | ຂະຫນາດຄົງທີ່, ກໍາແພງ, ຄໍ, ໂຄນແລະຮູບຮ່າງຫລັງ ejection | Warpage, ຄໍຮູບໄຂ່, ຫົດຕົວ, rocker ລຸ່ມຫຼື trimming ຮ້ອນ |
| ເອົາອອກແລະລົງລຸ່ມ | ຫຸ່ນຍົນ, conveyor, trimmer ແລະລໍາດັບການທົດສອບ | ພາກສ່ວນຈະລຶບລ້າງແຕ່ລະສ່ວນຕິດຕໍ່ກັນຢູ່ໃນຈັງຫວະການຜະລິດ | ການປະທະກັນ, ການຕິດຂັດ, ການຕັດຄວາມເສຍຫາຍ ຫຼືການຄ້າງຂອງຕົວທົດສອບ |
01/ ພື້ນຖານເລີ່ມຕົ້ນດ້ວຍວົງຈອນເສັ້ນທີ່ແທ້ຈິງແມ່ນແລ່ນ
ໂຄງການຮອບວຽນຕ້ອງການຈຸດວັດແທກຊໍ້າຄືນໜຶ່ງຈຸດ. ໃນເສັ້ນ extrusion ຢ່າງຕໍ່ເນື່ອງ, ຈຸດນັ້ນອາດຈະເປັນສັນຍານທີ່ກ່ຽວຂ້ອງກັບການຕັດ parison ຫຼືການເລີ່ມຕົ້ນຂອງລໍາດັບເຄື່ອງຈັກຊ້ໍາກັນຕໍ່ໄປ. ໃນເຄື່ອງສະສົມ, ການຜະລິດອາດຈະຖືກເຂົ້າໃຈດີຂຶ້ນໂດຍຜ່ານການກະກຽມການສັກຢາ, ຕໍາແຫນ່ງສະສົມ, ການຍູ້ອອກແລະລໍາດັບ molding. ເລືອກສັນຍານທີ່ປາກົດຂຶ້ນຫນຶ່ງຄັ້ງຕໍ່ເຫດການທີ່ສໍາເລັດຮູບແລະເອກະສານມັນ. ຢ່າປຽບທຽບເປົ້າໝາຍ HMI ຈາກເຄື່ອງໜຶ່ງດ້ວຍການສັງເກດເວລາດ້ວຍມືຈາກເຄື່ອງອື່ນ.
Kinggle-hostedຄູ່ມື Moog DigiPack IIIອະທິບາຍຄວາມແຕກຕ່າງຢ່າງຊັດເຈນ. ສໍາລັບການ extrusion ຢ່າງຕໍ່ເນື່ອງ, ຕົວຄວບຄຸມສາມາດເຊື່ອມຕໍ່ profile parison ກັບວົງຈອນທີ່ໃຊ້ເວລາແລະສາມາດວັດແທກໄລຍະຫ່າງລະຫວ່າງສັນຍານເລີ່ມຕົ້ນຢ່າງຕໍ່ເນື່ອງ. ສໍາລັບເຄື່ອງ accumulator, profile parison ແມ່ນກ່ຽວຂ້ອງກັບຕໍາແຫນ່ງ accumulator ໃນຂະນະທີ່ວັດສະດຸຖືກ pushed ອອກ. ຄວາມແຕກຕ່າງນີ້ສໍາຄັນເພາະວ່າການແກ້ໄຂເວລາດຽວກັນສາມາດປ່ຽນໂປຣໄຟລ໌ກໍາແພງຢູ່ໃນເຄື່ອງຫນຶ່ງໃນຂະນະທີ່ມີຜົນກະທົບທີ່ແຕກຕ່າງກັນກັບເຄື່ອງອື່ນໆ.
ບັນທຶກເຫດການຕິດຕໍ່ກັນຢ່າງນ້ອຍພຽງພໍເພື່ອເບິ່ງການປ່ຽນແປງປົກກະຕິ. ໂຮງງານຄວນຈະເລືອກໄລຍະເວລາຕົວຢ່າງ, ແຕ່ມັນຕ້ອງກວມເອົາຮູບແບບການປະຕິບັດຕົວຈິງ: ທັງສອງສະຖານີຢູ່ໃນສາຍສະຖານີສອງ, ທໍ່ຕາຍທີ່ກ່ຽວຂ້ອງທັງຫມົດຫຼືຢູ່ຕາມໂກນ, ການໂຍກຍ້າຍສ່ວນປົກກະຕິແລະອຸປະກອນລົງລຸ່ມທີ່ຄວບຄຸມການປ່ອຍ. ຫມາຍເຫດໂມງປຸກ, ການຢຸດສັ້ນແລະການແຊກແຊງດ້ວຍຕົນເອງແຍກຕ່າງຫາກ. ຄ່າສະເລ່ຍທີ່ປະກອບມີເວລາຢຸດເຮັດວຽກທີ່ບໍ່ໄດ້ຈັດປະເພດເຊື່ອງວົງຈອນ, ໃນຂະນະທີ່ເຫດການດຽວທີ່ດີທີ່ສຸດເຊື່ອງການຊໍ້າຄືນ.
ຮັກສາສ່ວນທີ່ຍອມຮັບຢູ່ຂ້າງບັນທຶກເວລາ. ຈັບຜະລິດຕະພັນແລະການປັບປຸງ mold, ຊັ້ນ resin ແລະຈໍານວນຫລາຍ, ສີຫຼື regrind ກົດລະບຽບ, ການແກ້ໄຂສູດ, ສະພາບອຸນຫະພູມຕົວຈິງ, ອາກາດ inlet ເຄື່ອງແລະສະພາບນ້ໍາເຢັນ, ນ້ໍາສ່ວນຫນຶ່ງ, ສະຖານທີ່ກໍາແພງທີ່ສໍາຄັນ, ຂະຫນາດແລະການທົດສອບການເຮັດວຽກທີ່ຈໍາເປັນ. ບັນທຶກນີ້ແມ່ນພື້ນຖານ. ຖ້າການທົດລອງທີ່ສັ້ນກວ່າລົ້ມເຫລວ, ທີມງານສາມາດກັບຄືນໄປຫາຂະບວນການທີ່ຮູ້ຈັກແທນທີ່ຈະສ້າງໃຫມ່ຈາກຄວາມຊົງຈໍາ.
02/ ບົ່ງມະຕິຕິດຕາມເຫດການທີ່ຈໍາກັດຮອບຕໍ່ໄປ
HMI ສ່ວນໃຫຍ່ເຮັດໃຫ້ການຕັ້ງຄ່າເວລາແກ້ໄຂໄດ້ງ່າຍ. ຄວາມສະດວກນັ້ນສາມາດເຮັດໃຫ້ທີມງານຫຼຸດລົງຈໍານວນທີ່ສັງເກດເຫັນທີ່ໃຫຍ່ທີ່ສຸດກ່ອນທີ່ຈະຊອກຫາສິ່ງທີ່ມັນຄວບຄຸມ. ທໍາລາຍວົງຈອນເຂົ້າໄປໃນທ່ອນໄມ້ທາງດ້ານຮ່າງກາຍແລະສັງເກດເບິ່ງຂອບເຂດຂອງເຂົາເຈົ້າ: parison ຫຼືການສັກຢາການກະກຽມ, ການໂອນ mold, ປິດແລະ lock, ການເຄື່ອນໄຫວ blow-pin, ອັດຕາເງິນເຟີ້, ຄວາມເຢັນ, ສະຫາຍ, ເປີດ, ເອົາອອກແລະການຈັດການ downstream. ບາງຕັນເກີດຂຶ້ນເປັນຊຸດ. ຄົນອື່ນທັບຊ້ອນກັນ. ຮອບວຽນທັງໝົດແມ່ນກຳນົດໂດຍເສັ້ນທາງທີ່ຕ້ອງສຳເລັດກ່ອນເຫດການການສ້າງຕັ້ງຕໍ່ໄປສາມາດເລີ່ມຕົ້ນໄດ້.
ໄລຍະເວລາທີ່ງ່າຍດາຍແມ່ນເປັນປະໂຫຍດຫຼາຍກ່ວາບັນຊີລາຍຊື່ຂອງການຕັ້ງຄ່າ. ບັນທຶກສັນຍານເລີ່ມຕົ້ນແລະສໍາເລັດຮູບສໍາລັບແຕ່ລະຕັນແລະປຽບທຽບຄໍາສັ່ງກັບຄໍາຄິດເຫັນຕົວຈິງ. ຖ້າຄວາມເຢັນສິ້ນສຸດລົງແຕ່ເຄື່ອງລໍຖ້າສັນຍານທີ່ຊັດເຈນຂອງຫຸ່ນຍົນ, ການຫຼຸດຜ່ອນເວລາຄວາມເຢັນອາດຈະສ້າງສ່ວນທີ່ຮ້ອນຂຶ້ນໂດຍບໍ່ມີການປ່ຽນວົງຈອນ. ຖ້າ parison ຕໍ່ໄປບໍ່ພ້ອມເມື່ອ mold ກັບຄືນມາ, ການເປີດໄວບໍ່ສາມາດເພີ່ມຜົນຜະລິດໄດ້. ຖ້າ trimmer ບໍ່ສາມາດລ້າງພາກສ່ວນໃນຈັງຫວະໃຫມ່, ຂໍ້ຈໍາກັດໄດ້ຍ້າຍລົງລຸ່ມ.
Kinggle'sການຕັ້ງຄ່າ HMI ແລະຄູ່ມືການປຸກແຍກຄ່າທີ່ກໍານົດໄວ້ຈາກມູນຄ່າຕົວຈິງສໍາລັບເຫດຜົນນີ້. ຄໍາສັ່ງສະແດງໃຫ້ເຫັນສິ່ງທີ່ຜູ້ຄວບຄຸມຮ້ອງຂໍ. ສະຖານະຂອງເຊັນເຊີ, ຕໍາແໜ່ງຕໍາແໜ່ງ ແລະການສັງເກດທາງກາຍ ສະແດງໃຫ້ເຫັນວ່າການກະທຳເກີດຂຶ້ນຫຼືບໍ່. ປະຫວັດການປຸກຂອງເຄື່ອງຍັງສາມາດເປີດເຜີຍໃຫ້ເຫັນ interlock ທໍາອິດຫຼືການອະນຸຍາດທີ່ຂັດຂວາງລໍາດັບ. ຣີເຊັດອາດຈະລົບຂໍ້ຄຶດທີ່ດີທີ່ສຸດ.
ຈັດແບ່ງແຕ່ລະຄວາມລ່າຊ້າກ່ອນທີ່ຈະແກ້ໄຂສູດ. ເວລາຜະລິດແມ່ນຈໍາເປັນເພື່ອສ້າງແລະສະຖຽນລະພາບຂອງພາກສ່ວນ. ເວລາທີ່ມີເງື່ອນໄຂປົກປ້ອງການເຄື່ອນໄຫວ ຫຼືລໍຖ້າສະຖານະທີ່ຢັ້ງຢືນແລ້ວ. ການລໍຖ້າທີ່ຫຼີກລ່ຽງບໍ່ໄດ້ແມ່ນມາຈາກຫຸ່ນຍົນທີ່ລ້າຊ້າ, ຜົນປະໂຫຍດທີ່ບໍ່ສະຖຽນ, ວົງຈອນລະບາຍຄວາມຮ້ອນທີ່ຖືກບລັອກ, parison ບໍ່ສອດຄ່ອງ, ການຢືນຢັນດ້ວຍມື ຫຼືການແອອັດຢູ່ລຸ່ມນໍ້າ. ການສູນເສຍການບໍາລຸງຮັກສາແມ່ນມາຈາກການສວມໃສ່, ການຮົ່ວໄຫຼ, ການຫລໍ່ລື່ນທີ່ບໍ່ດີ, ເຊັນເຊີທີ່ເສຍຫາຍຫຼືບັນຫາການຈັດຕໍາແຫນ່ງ. ແຕ່ລະຫ້ອງຮຽນມີເຈົ້າຂອງທີ່ແຕກຕ່າງກັນແລະການແກ້ໄຂທີ່ແຕກຕ່າງກັນ.
03/ກຳຈັດຄວາມຮ້ອນກວດສອບປະສິດທິພາບຄວາມເຢັນກ່ອນຕັດເວລາເຮັດຄວາມເຢັນ
LyondellBasell ຂອງຄູ່ມືກ່ຽວກັບ Polyolefin Blow Moldingບອກວ່າຄວາມເຢັນໃຊ້ເວລາເຖິງວົງຈອນການ molding ສ່ວນໃຫຍ່ໃນຫຼາຍຄໍາຮ້ອງສະຫມັກ polyolefin blow molding. ຄູ່ມືເຊື່ອມຕໍ່ວົງຈອນສັ້ນກັບສະພາບການໂອນຄວາມຮ້ອນເຊັ່ນອຸນຫະພູມ melt, ອຸນຫະພູມ mold, ການໄຫຼຂອງນ້ໍາແລະຄວາມປັ່ນປ່ວນ, ໃນຂະນະທີ່ຍັງຕ້ອງການຄຸນນະພາບຂອງພາກສ່ວນທີ່ຕ້ອງການ. ນີ້ແມ່ນທິດທາງທີ່ເປັນປະໂຫຍດສໍາລັບການວິນິດໄສ, ບໍ່ແມ່ນຊຸດຂອງຄ່າ Kinggle ທົ່ວໄປ.
ເລີ່ມຕົ້ນທີ່ແຫຼ່ງຄວາມເຢັນແລະປະຕິບັດຕາມວົງຈອນຕົວຈິງ. ບັນທຶກການສະຫນອງ coolant ແລະສະພາບກັບຄືນໃນການຜະລິດທີ່ຫມັ້ນຄົງ, ບໍ່ພຽງແຕ່ການສະແດງ chiller. ກວດເບິ່ງວ່າແມ່ພິມໄດ້ຮັບການໄຫຼທີ່ກໍານົດແລະວ່າວົງຈອນຂະຫນານມີຄວາມສົມດູນຫຼືບໍ່. ຊອກຫາວົງຈອນທີ່ອົບອຸ່ນ, ທໍ່ທໍ່ທີ່ຖືກຈໍາກັດ, ຊ່ອງທາງທີ່ປົນເປື້ອນ, ການເຊື່ອມຕໍ່ທີ່ບໍ່ຖືກຕ້ອງ, ຖົງລົມ, ການຮົ່ວໄຫຼຫຼືການໂຫຼດຄວາມຮ້ອນທີ່ໃຊ້ຮ່ວມກັນກັບເຄື່ອງອື່ນ. ໄດ້ຄູ່ມືການໃຊ້ເຄື່ອງປັ້ນດິນເຜົາອະທິບາຍວ່າເປັນຫຍັງການສະໜອງພືດ ແລະ ສະພາບເຄື່ອງ-ເຂົ້າຕ້ອງຖືກຈຳແນກ.
ແຜນທີ່ mold ແລະສ່ວນທີ່ຖືກຂັບອອກ. ການອ່ານດ້ານດຽວບໍ່ສາມາດເປັນຕົວແທນຂອງ mold ທີ່ມີການໃສ່ຄໍ, ພື້ນທີ່ pinch, ຈັບຫນາ, ຖານເລິກແລະວົງຈອນແຍກຕ່າງຫາກ. ໃຊ້ວິທີການວັດແທກທີ່ອະນຸມັດຂອງພືດແລະປຽບທຽບສະຖານທີ່ທີ່ເຮັດຊ້ໍາໄດ້. ສັງເກດໃນເວລາທີ່ການຜິດປົກກະຕິປະກົດຂຶ້ນ: ພາຍໃນແມ່ພິມ, ໃນລະຫວ່າງການເອົາອອກ, ໃນການຕັດ, ໃນທໍ່ລະບາຍຄວາມຮ້ອນຫຼືຫຼັງຈາກພາກສ່ວນໄດ້ເຖິງສະພາບຫ້ອງ. ພາກສ່ວນຮ້ອນທີ່ມີລັກສະນະທີ່ຍອມຮັບໄດ້ສໍາລັບຫນຶ່ງນາທີຕໍ່ມາອາດຈະສະແດງໃຫ້ເຫັນຄໍເປັນຮູບໄຂ່, ລຸ່ມ rocker, shrinkage ຫຼື drift ມີມິຕິ.
ພາດສະຕິກ FormosaPolyethylene Extrusion Blow ຄູ່ມືຂະບວນການ moldingລາຍຊື່ວົງຈອນສັ້ນ, ອຸນຫະພູມ mold ສູງແລະຊ່ອງທາງ coolant ອຸດຕັນໃນບັນດາສາເຫດທີ່ເປັນໄປໄດ້ໃນເວລາທີ່ພາກສ່ວນຫນຶ່ງຮ້ອນເກີນໄປ. ມັນຍັງເຊື່ອມຕໍ່ຄວາມເຢັນ mold ບໍ່ພຽງພໍກັບ warpage ແລະແນະນໍາໃຫ້ກວດເບິ່ງການໄຫຼຂອງນ້ໍາ, ອຸນຫະພູມ mold ແລະສະພາບຊ່ອງທາງ. ສາຍພົວພັນເຫຼົ່ານີ້ສະຫນັບສະຫນູນການສືບສວນຄວາມເຢັນ, ແຕ່ລະດັບ resin, mold ແລະຜະລິດຕະພັນສະເພາະຕັດສິນໃຈປ່ອງຢ້ຽມປະຕິບັດງານທີ່ຍອມຮັບ.
ຢ່າຫຼຸດອຸນຫະພູມຂອງເຄື່ອງເຢັນຕາມນິໄສ. Condensation ແມ່ນຂຶ້ນກັບຄວາມສໍາພັນລະຫວ່າງອຸນຫະພູມຫນ້າດິນ, ອຸນຫະພູມອາກາດລ້ອມຮອບແລະຄວາມຊຸ່ມຊື່ນ. ນ້ໍາໃສ່ຫຼືອ້ອມ mold ສາມາດສົ່ງຜົນກະທົບຕໍ່ພາກສ່ວນແລະສ້າງອຸປະກອນຫຼືບັນຫາບ່ອນເຮັດວຽກ. ບັນທຶກສະພາບຫ້ອງໃນເວລາທີ່ການຂົ້ນຂົ້ນຢູ່ໃກ້ກັບຂອບເຂດການດໍາເນີນງານ, ແລະປະຕິບັດຕາມຂັ້ນຕອນຂອງເຄື່ອງເຢັນ, mold ແລະພືດ. ການປັບປຸງການແຜ່ກະຈາຍການໄຫຼຫຼືທໍາຄວາມສະອາດວົງຈອນຈໍາກັດອາດຈະຟື້ນຕົວການໂອນຄວາມຮ້ອນໂດຍບໍ່ມີການຍ້າຍເປົ້າຫມາຍອຸນຫະພູມ.
04/ ການອອກແບບສ່ວນການແຜ່ກະຈາຍຂອງຝາປ່ຽນແປງຫຼາຍປານໃດທີ່ mold ຕ້ອງເອົາຄວາມຮ້ອນອອກ
ຄວາມຕ້ອງການຄວາມເຢັນປະຕິບັດຕາມພລາສຕິກໃນສ່ວນ. ພື້ນທີ່ຫນາປະກອບດ້ວຍວັດສະດຸທີ່ຮ້ອນຫຼາຍກ່ວາພື້ນທີ່ບາງໆແລະສາມາດຍັງຄົງອ່ອນຫຼັງຈາກຝາໃກ້ຄຽງກຽມພ້ອມສໍາລັບການຂັບໄລ່ອອກ. ການຂະຫຍາຍຂັ້ນຕອນການເຮັດຄວາມເຢັນທັງໝົດອາດຈະປົກປ້ອງສະຖານທີ່ດຽວ, ແຕ່ມັນຍັງຮັກສາພື້ນທີ່ອື່ນໆຢູ່ໃນ mold ໄດ້ດົນຂຶ້ນ. ກ່ອນທີ່ຈະຍອມຮັບຮອບວຽນຍາວເປັນສິ່ງທີ່ຫຼີກລ່ຽງບໍ່ໄດ້, ໃຫ້ປຽບທຽບແຜນທີ່ກໍາແພງທີ່ວັດແທກໄດ້ກັບຄວາມຕ້ອງການຂອງການອອກແບບແລະການຍືດຍາວທີ່ຄາດໄວ້ຈາກ parison ໄປຫາຢູ່ຕາມໂກນ.
ຄູ່ມື Moog DigiPack III ທີ່ຈັດໂດຍ Kinggle ອະທິບາຍວ່າການຂຽນໂປລແກລມ parison ຄວບຄຸມຊ່ອງຫວ່າງຕາຍຕາມຄວາມຍາວຂອງຜະລິດຕະພັນ. ມັນຍັງເຊື່ອມຕໍ່ພາກສ່ວນກໍາແພງຫນັກທີ່ບໍ່ຈໍາເປັນດ້ວຍຄວາມເຢັນທີ່ຍາວກວ່າແລະອະທິບາຍວ່າ profile ຄວນຖືກກວດສອບຕໍ່ກັບຄວາມຫນາຂອງກໍາແພງທີ່ວັດແທກຢູ່ໃນຖັງທົດລອງ. ໃຊ້ຄວາມສໍາພັນນີ້ຢ່າງລະມັດລະວັງ. ການຖອດວັດສະດຸບໍ່ແມ່ນທາງລັດຮອບວຽນ, ເວັ້ນເສຍແຕ່ວ່າສ່ວນທີ່ຖືກປັບປຸງຍັງຕອບສະຫນອງນ້ໍາຫນັກ, ຕໍາ່ສຸດທີ່ກໍາແພງ, ຜົນກະທົບ, ການໂຫຼດເທິງ, ການຫຼຸດລົງ, ຄວາມກົດດັນ, ທົນທານຕໍ່ສານເຄມີແລະຄວາມຕ້ອງການຂະຫນາດທີ່ນໍາໃຊ້ກັບຜະລິດຕະພັນ.
ທໍາອິດຊອກຫາພື້ນທີ່ຮ້ອນຫຼືບິດເບືອນຢູ່ໃນສ່ວນສໍາເລັດຮູບ. ຫຼັງຈາກນັ້ນ, ເຊື່ອມຕໍ່ຕໍາແຫນ່ງນັ້ນກັບໂຄງການ parison, mold stretch, pinch-off ແລະວົງຈອນ cooling. ພື້ນຖານທີ່ຫນັກແຫນ້ນອາດຈະມາຈາກໂປຣໄຟລ໌, ການຈັບຫາງຫຼືເລຂາຄະນິດ. ມືຈັບຮ້ອນສາມາດປະກອບດ້ວຍ webbing, stretch ທ້ອງຖິ່ນ, venting ຫຼື cooling. ຄໍທີ່ອົບອຸ່ນສາມາດກ່ຽວຂ້ອງກັບການຕິດຕໍ່ກັບ blow-pin, ໃສ່ຄວາມເຢັນ, ວັດສະດຸເກີນຫຼືການປ່ອຍທີ່ຊັກຊ້າ. ໄດ້ຄູ່ມືການຂຽນໂປຼແກຼມ parisonສະຫນອງວິທີການທີ່ອີງໃສ່ການວັດແທກສໍາລັບການເຄື່ອນຍ້າຍວັດສະດຸ profile ແທນທີ່ຈະແກ້ໄຂຈຸດໂດຍຮູບລັກສະນະ.
ການອອກແບບແມ່ພິມຍັງກໍານົດເສັ້ນທາງການຖ່າຍທອດຄວາມຮ້ອນທີ່ມີຢູ່. ການຈັດວາງຊ່ອງ, ເສັ້ນທາງໄຫຼ, ຊ່ອງສຽບ, ການກໍ່ສ້າງຄໍ, ລະບາຍອາກາດ, ການຕິດຕໍ່ດ້ານຫນ້າແລະການອອກແບບເສັ້ນແບ່ງສ່ວນສາມາດຈໍາກັດຄວາມໄວຂອງສ່ວນທີ່ສະຖຽນລະພາບ. ໃຊ້ Kinggle'sextrusion blow molding ຄູ່ມືການອອກແບບ moldເມື່ອພື້ນທີ່ຮ້ອນດຽວກັນຍັງຄົງຢູ່ຫຼັງຈາກສິ່ງອໍານວຍຄວາມສະດວກແລະການແຜ່ກະຈາຍຂອງກໍາແພງທີ່ຖືກອະນຸມັດຖືກກວດສອບ. ຂໍ້ຈໍາກັດໃນທ້ອງຖິ່ນທີ່ຍັງຄົງຄ້າງອາດຈະຕ້ອງການການແກ້ໄຂແມ່ພິມ, ບໍ່ແມ່ນການປ່ຽນແປງຕົວຈັບເວລາອື່ນ.

ຮັກສານ້ໍາຫນັກສ່ວນທີ່ຖືກອະນຸມັດເປັນຜົນໄດ້ຮັບ, ບໍ່ແມ່ນການຄວບຄຸມເທົ່ານັ້ນ. ສອງສ່ວນທີ່ມີນ້ໍາຫນັກລວມດຽວກັນສາມາດມີການແຜ່ກະຈາຍຂອງກໍາແພງທີ່ແຕກຕ່າງກັນແລະພຶດຕິກໍາການເຮັດຄວາມເຢັນ. ພາກສ່ວນຫຼືການວັດແທກສະຖານທີ່ທີ່ຄວບຄຸມການປະຕິບັດ, ແລະກວດເບິ່ງຮູບຮ່າງຂອງຫລັງການຂັບໄລ່ໃນເວລາທີ່ກໍານົດໂດຍແຜນການຄວບຄຸມຜະລິດຕະພັນ. ນີ້ແມ່ນວິທີການເຮັດວຽກຄວາມຫນາຂອງກໍາແພງກາຍເປັນຫຼັກຖານຂະບວນການທີ່ເປັນປະໂຫຍດແທນທີ່ຈະເປັນການຮຽກຮ້ອງທົ່ວໄປກ່ຽວກັບການປະຫຍັດວັດສະດຸ.
05 / ເຫດຜົນເຄື່ອງຈັກເຄື່ອງຈັກຢ່າງຕໍ່ເນື່ອງແລະເຄື່ອງສະສົມບໍ່ໄດ້ແບ່ງປັນຮູບແບບໄລຍະເວລາຫນຶ່ງ
ໃນເຄື່ອງ molding blowing extrusion ຢ່າງຕໍ່ເນື່ອງ, extruder ສະຫນອງ parison ຢ່າງຕໍ່ເນື່ອງໃນຂະນະທີ່ສະຖານີ mold ຫນຶ່ງຫຼືຫຼາຍຍ້າຍຜ່ານລໍາດັບຂອງເຂົາເຈົ້າ. ເວລາຮອບວຽນ, ຄວາມຍາວ parison, ຕັດເວລາ ແລະໂຄງການຄວາມຫນາຂອງຝາຈຶ່ງສາມາດເຊື່ອມໂຍງໄດ້. ຖ້າວົງຈອນປ່ຽນແປງ, ຜູ້ຄວບຄຸມຍັງຕ້ອງວາງ profile ທີ່ຕັ້ງໄວ້ຕາມ parison ທາງດ້ານຮ່າງກາຍແລະພາຍໃນ mold. ລຳດັບສະຖານີທີ່ສັ້ນກວ່າທີ່ປ່ຽນໂປຣໄຟລ໌ບໍ່ແມ່ນການປ່ຽນແປງຄວາມໄວທີ່ເປັນກາງ.
ຄູ່ມືການຄວບຄຸມ Moog ອະທິບາຍການຄວບຄຸມຂໍ້ມູນຕາມເວລາສໍາລັບເຄື່ອງຈັກຢ່າງຕໍ່ເນື່ອງແລະການຄວບຄຸມຕາມຕໍາແຫນ່ງສໍາລັບເຄື່ອງຈັກສະສົມ. ໃນການຕິດຕັ້ງຢ່າງຕໍ່ເນື່ອງ, ມັນສາມາດກໍານົດເວລາວົງຈອນຈາກໄລຍະຫ່າງລະຫວ່າງສັນຍານເລີ່ມຕົ້ນເຊັ່ນການຕັດ parison ຢ່າງຕໍ່ເນື່ອງ. ໃນການຕັ້ງຄ່າສະສົມ, ຮູບແບບຝາຕິດຕາມຕໍາແຫນ່ງສະສົມໃນລະຫວ່າງການຍູ້ອອກ. ຄວາມແຕກຕ່າງທີ່ເຜີຍແຜ່ນີ້ແມ່ນເຫດຜົນທີ່ໂຮງງານຄວນລະບຸເຄື່ອງຈັກແລະເຄື່ອງຄວບຄຸມກ່ອນທີ່ຈະກູ້ຢືມວິທີການຮອບວຽນຈາກສາຍອື່ນ.
ເຄື່ອງສະສົມຍັງຕ້ອງໄດ້ກະກຽມການສັກຢາທີ່ຕ້ອງການໃນຂະນະທີ່ລໍາດັບ molding ດໍາເນີນໄປ. ຖາມວ່າການເຮັດພາດສະຕິກຫຼືການສະສົມສໍາເລັດກ່ອນທີ່ mold ແມ່ນກຽມພ້ອມສໍາລັບການສັກຢາຕໍ່ໄປ. ຖ້າເຄື່ອງສະສົມຍັງຕື່ມ, ການຕັດຕໍ່ວິນາທີຈາກການເປີດ mold ອາດຈະບໍ່ຫຼຸດຜ່ອນວົງຈອນເຕັມ. ຖ້າການສະສົມສໍາເລັດໄວ, ເສັ້ນທາງການ molding ແລະຄວາມເຢັນອາດຈະເປັນຂໍ້ຈໍາກັດ. ບັນທຶກການກະກຽມການສັກຢາຕົວຈິງ, cushion ຫຼືທ້າຍຕໍາແຫນ່ງ, melt state ແລະສ່ວນນ້ໍາຫນັກແທນທີ່ຈະ inferring ຄວາມພ້ອມຈາກມູນຄ່າເປົ້າຫມາຍຫນຶ່ງ.
ແຜນຜັງສະຖານີປ່ຽນໄລຍະເວລາເຊັ່ນກັນ. ເຄື່ອງຕໍ່ເນື່ອງສອງສະຖານີສາມາດໃຊ້ຫນຶ່ງສະຖານີໃນຂະນະທີ່ອີກຫນຶ່ງເຢັນຫຼືປ່ອຍສ່ວນຫນຶ່ງ, ແຕ່ extruder, ຫົວຕາຍ, ການເຄື່ອນໄຫວການໂອນ, ລະບົບເຮັດຄວາມເຢັນແລະອຸປະກອນລົງລຸ່ມຕ້ອງສະຫນັບສະຫນູນການທັບຊ້ອນກັນ. Kinggle'sການປຽບທຽບສະຖານີດຽວກັບການປຽບທຽບສອງສະຖານີອະທິບາຍການຕັດສິນໃຈຄວາມສາມາດນີ້. ການຈັດວາງຫຼາຍຫົວ ແລະຫຼາຍຊ່ອງສົ່ງຜົນກະທົບຕໍ່ພາກສ່ວນຕໍ່ເຫດການ ແລະຄວາມສົມດູນລະຫວ່າງຊ່ອງສຽບ ຫຼືຢູ່ຕາມໂກນ; ໄດ້ຄູ່ມືຫຼາຍຫົວທຽບກັບຫຼາຍຊ່ອງແຍກຂໍ້ກໍານົດເຫຼົ່ານັ້ນ.
ໃຊ້ຕົວຫານທີ່ຖືກຕ້ອງໃນເວລາປຽບທຽບເຄື່ອງ. ເຫດການທີ່ສ້າງຂຶ້ນບໍ່ແມ່ນສ່ວນໜຶ່ງສະເໝີໄປ. ນັບພາກສ່ວນທີ່ຍອມຮັບຈາກຫົວຫນ້າ, ຢູ່ຕາມໂກນແລະສະຖານີທີ່ກ່ຽວຂ້ອງທັງຫມົດ, ຫຼັງຈາກນັ້ນລວມເອົາຂໍ້ຈໍາກັດທີ່ເຮັດໃຫ້ຊິ້ນສ່ວນເຫຼົ່ານັ້ນສາມາດຂາຍໄດ້. ເຄື່ອງທີ່ມີການເຄື່ອນໄຫວແຫ້ງໄວຍັງສາມາດຜະລິດຊິ້ນສ່ວນທີ່ຍອມຮັບໄດ້ຫນ້ອຍລົງຕໍ່ຊົ່ວໂມງຖ້າການບີບອັດ, ຄວາມເຢັນ, ການຕັດຫຼືຄວາມຫມັ້ນຄົງດ້ານຄຸນນະພາບບໍ່ສາມາດຮັກສາຈັງຫວະໄດ້.
06/ລຳດັບຟື້ນຟູເວລາລໍຖ້າໂດຍບໍ່ມີອັນຕະລາຍທີ່ທັບຊ້ອນກັນ
ຫຼັງຈາກຄວາມເຢັນແລະການຈັດສົ່ງ parison ແມ່ນເຂົ້າໃຈ, ກວດເບິ່ງຊ່ອງຫວ່າງລະຫວ່າງການກະທໍາ. ຄວາມລ່າຊ້າອາດຈະເປັນປະຫວັດສາດຫຼາຍກວ່າຄວາມຈໍາເປັນ, ແຕ່ມັນອາດຈະສະຫນອງການເກັບກູ້, ສະຖຽນລະພາບຄວາມກົດດັນ, ໄອເສຍ, ການຢືນຢັນສັນຍານຫຼື handoff ທີ່ປອດໄພ. ລະບຸເງື່ອນໄຂທີ່ແຕ່ລະຄວາມລ່າຊ້າປົກປ້ອງ. ຈາກນັ້ນກວດເບິ່ງວ່າຕົວຄວບຄຸມມີຄໍາຕິຊົມທີ່ເຊື່ອຖືໄດ້ສໍາລັບເງື່ອນໄຂນັ້ນຫຼືບໍ່. ການທົດແທນການລໍຖ້າທີ່ຄົງທີ່ດ້ວຍສັນຍານການສໍາເລັດການຢັ້ງຢືນສາມາດປັບປຸງການເຮັດຊ້ໍາໄດ້, ແຕ່ວ່າພຽງແຕ່ໃນເວລາທີ່ການອອກແບບເຄື່ອງຈັກແລະເຫດຜົນການຄວບຄຸມທີ່ໄດ້ຮັບການອະນຸມັດສະຫນັບສະຫນູນມັນ.
Kinggle's ເປັນເຈົ້າພາບຄູ່ມືການດໍາເນີນງານເຄື່ອງ molding ອັດຕະໂນມັດແຍກປະເພດເວລາເຊັ່ນ: ການປິດແມ່ພິມ, ໄລຍະເວລາຟັນ, ການປະຕິບັດທີ່ກ່ຽວຂ້ອງກັບການລະບາຍອາກາດ, ການເປີດຈຸນລະພາກຂອງແມ່ພິມ, ການເຄື່ອນໄຫວເປົ່າລົມ ແລະ ການຊັກຊ້າຂອງຫຸ່ນຍົນ. ຄູ່ມືຊ້ໍາຊ້ອນເຊື່ອມຕໍ່ມູນຄ່າກັບຜະລິດຕະພັນຕົວຈິງຫຼືສະພາບການຜະລິດ. ການໂຕ້ຕອບຂອງມັນໃຊ້ກັບຄອບຄົວຂອງເຄື່ອງຈັກທີ່ມີເອກະສານແລະສາມາດແຕກຕ່າງກັນໂດຍຕົວແບບ, ທາງເລືອກຫຼືສະບັບຊອບແວ, ດັ່ງນັ້ນມັນບໍ່ຄວນຖືກປ່ຽນເປັນບັນຊີລາຍຊື່ທົ່ວໄປຂອງວິນາທີທີ່ແນະນໍາ.
ສັງເກດເບິ່ງລໍາດັບທາງດ້ານຮ່າງກາຍຢູ່ໃນເງື່ອນໄຂທີ່ຫຼຸດລົງແລະຄວບຄຸມທີ່ອະນຸຍາດໂດຍຂັ້ນຕອນເຄື່ອງຈັກ. ຢືນຢັນວ່າທໍ່, ສາຍໄຟ, ປັກສຽບ, ແກນ, ອຸປະກອນຖອດອອກ ແລະສ່ວນທີ່ຍັງຊັດເຈນຜ່ານທາງເຕັມ. ອ່ານຄໍາສັ່ງແລະຄໍາຄຶດຄໍາເຫັນຮ່ວມກັນ. ຖ້າການເຄື່ອນໄຫວມາຮອດຈຸດເລີ່ມຕົ້ນແຕ່ລໍາດັບຍັງລໍຖ້າ, ຊອກຫາການອະນຸຍາດທີ່ແນ່ນອນ. ຖ້າຄໍາຕິຊົມມາຮອດຊ້າຫຼືເປັນໄລຍະ, ແກ້ໄຂເຊັນເຊີ, ກົນໄກຫຼືສາເຫດຂອງຜົນປະໂຫຍດກ່ອນທີ່ຈະຫຼຸດຜ່ອນການຈັບເວລາທີ່ປິດບັງມັນ.
ວຽກງານລຸ່ມແມ່ນຂຶ້ນກັບເສັ້ນເວລາດຽວກັນ. ຫຸ່ນຍົນອາດຈະລ້າງແມ່ພິມໄດ້ໄວ ແຕ່ວາງສ່ວນຕ່າງໆໃສ່ທໍ່ລຳລຽງທີ່ເຕັມແລ້ວ. ເຄື່ອງຕັດຜົມອາດຈະຕ້ອງການອຸນຫະພູມສ່ວນທີ່ຫມັ້ນຄົງ. ເຄື່ອງທົດສອບການຮົ່ວໄຫຼສາມາດກາຍເປັນຄໍຂວດຫຼັງຈາກຜົນຜະລິດຂອງເຄື່ອງຈັກເພີ່ມຂຶ້ນ. ບັນທຶກຄວາມຍາວຂອງແຖວແລະຢຸດສາເຫດໂດຍຜ່ານການແລ່ນແບບຍືນຍົງຄັ້ງທໍາອິດ, ບໍ່ພຽງແຕ່ໃນໄລຍະສອງສາມຮອບຢູ່ເຄື່ອງ. ວົງຈອນເຄື່ອງທີ່ປອດໄພທີ່ສຸດທີ່ໄວທີ່ສຸດແມ່ນບໍ່ເປັນປະໂຫຍດຖ້າມັນຍ້າຍຂໍ້ບົກພ່ອງຫຼືຄວາມແອອັດອອກຈາກສະຖານີຫນຶ່ງ.
07/ ທົດລອງດໍາເນີນການທົດລອງຮອບວຽນທີ່ຄວບຄຸມທີ່ການປ່ຽນແປງອື່ນສາມາດເຮັດຊ້ໍາໄດ້
ການທົດລອງທີ່ເປັນປະໂຫຍດເລີ່ມຕົ້ນດ້ວຍຄໍາຖາມເຊັ່ນ: "ວົງຈອນ mold B ຈໍາກັດການຂັບຖ່າຍທີ່ປອດໄພບໍ?" ຫຼື "ການຊັກຊ້າທີ່ຊັດເຈນຂອງຫຸ່ນຍົນຍັງຄົງຢູ່ຫຼັງຈາກເຊັນເຊີຖືກກວດສອບບໍ?" ມັນບໍ່ໄດ້ເລີ່ມຕົ້ນດ້ວຍ "ເຮັດໃຫ້ວົງຈອນໄວຂຶ້ນ." ບອກຂໍ້ຈໍາກັດທີ່ສົງໃສ, ການປ່ຽນແປງ, ຄໍາຕອບທີ່ຄາດໄວ້ແລະການກວດສອບສ່ວນທີ່ສາມາດປະຕິເສດການທົດລອງ. ມອບຫມາຍໃຫ້ຄົນຫນຶ່ງຄວບຄຸມການແກ້ໄຂສູດແລະຄົນຫນຶ່ງເພື່ອບັນທຶກຜົນໄດ້ຮັບເພື່ອໃຫ້ການປັບຕົວຫຼາຍໆຄັ້ງບໍ່ເກີດຂຶ້ນລະຫວ່າງຕົວຢ່າງ.
-
ຈຶ້ງເສັ້ນພື້ນຖານທີ່ໄດ້ຮັບການອະນຸມັດ.ບັນທຶກຫຼືພິມການຕັ້ງຄ່າທີ່ປ່ອຍອອກມາ, ກໍານົດຊຸດຜະລິດຕະພັນແລະຮັກສາຕົວຢ່າງທີ່ຍອມຮັບ. ບັນທຶກການປ່ຽນແປງຮອບວຽນຕົວຈິງແລະຜົນຜະລິດທີ່ຍອມຮັບພາຍໃຕ້ເງື່ອນໄຂທີ່ຫມັ້ນຄົງ.
-
ຕັ້ງຊື່ຂໍ້ຈໍາກັດຫນຶ່ງ.ໃຊ້ຕາຕະລາງລໍາດັບ, ແຜນທີ່ເຢັນ, ການອ່ານຜົນປະໂຫຍດ, ປະຫວັດການປຸກແລະການສັງເກດການລົງລຸ່ມ. ຂຽນຫຼັກຖານທີ່ຊີ້ໃຫ້ເຫັນເຖິງຂໍ້ຈໍາກັດນີ້.
-
ກໍານົດການປ່ຽນແປງທີ່ອະນຸຍາດ.ໃຊ້ເຄື່ອງຈັກ, mold ແລະເອກະສານຢາງ. ກໍານົດຂອບເຂດການປັບຄວບຄຸມແລະຈຸດກັບຄືນ. ຢ່າປ່ຽນຕົວແປອື່ນໃນລະຫວ່າງປ່ອງຢ້ຽມການສັງເກດ.
-
ກໍານົດຜົນກະທົບຕໍ່ການປະຕິເສດ.ປະກອບມີສັນຍານທີ່ກ່ຽວຂ້ອງເຊັ່ນ: parison ບໍ່ຫມັ້ນຄົງ, ການເຄື່ອນໄຫວບໍ່ສົມບູນ, ຮ້ອນຫຼື sticking ພາກສ່ວນ, warpage, ການເຄື່ອນໄຫວມິຕິ, ນ້ໍາຫຼືຄວາມລົ້ມເຫຼວຂອງຝາ, flash, blow-out, ປຸກ, jams ຫຼືພຶດຕິກໍາທີ່ບໍ່ປອດໄພ.
-
ດໍາເນີນການໂດຍຜ່ານການສະຖຽນລະພາບ.ຫມາຍພາກສ່ວນຕາມເວລາ, ສະຖານີ, ຫົວຫຼືຢູ່ຕາມໂກນ. ຢ່າຕັດສິນເງື່ອນໄຂໃຫມ່ຈາກຊິ້ນທໍາອິດຖ້າຕົວແປທີ່ປ່ຽນແປງຕ້ອງການເວລາເພື່ອບັນລຸສະຖານະການໃຫມ່.
-
ວັດແທກປ່ອງຢ້ຽມການຜະລິດທີ່ຍອມຮັບ.ນໍາໃຊ້ການຄວບຄຸມສາຍຕາ, ນ້ໍາຫນັກ, ກໍາແພງ, ມິຕິແລະການກວດສອບການເຮັດວຽກ. ລວມເອົາການຕັດລຸ່ມ, ການທົດສອບແລະການຫຸ້ມຫໍ່ອອກເມື່ອພວກເຂົາກໍານົດສ່ວນທີ່ຂາຍໄດ້.
-
ຮັກສາ, ປະຕິເສດ ຫຼືສືບສວນ.ຮັກສາການປ່ຽນແປງພຽງແຕ່ເມື່ອປ່ອງຢ້ຽມທີ່ກໍານົດໄວ້ຜ່ານແລະຜົນຜະລິດທີ່ຍອມຮັບໄດ້ປັບປຸງ. ຟື້ນຟູພື້ນຖານຖ້າຄຸນນະພາບຫຼືການຄວບຄຸມຫຼຸດລົງ. ເປີດການປະຕິບັດເຄື່ອງມື, ຄຸນປະໂຫຍດຫຼືການບໍາລຸງຮັກສາໃນເວລາທີ່ການທົດລອງເປີດເຜີຍສາເຫດທາງດ້ານຮ່າງກາຍ.
ແຜນຕົວຢ່າງຄວນກົງກັບເສັ້ນ. ໃນເຄື່ອງສະຖານີສອງ, ປະກອບມີທັງສອງດ້ານ. ໃນການຕັ້ງຄ່າຫຼາຍຫົວ, ຮັກສາຕົວຕົນຂອງຫົວໄວ້. ໃນ mold ຫຼາຍຢູ່ຕາມໂກນ, ຮັກສາເອກະລັກຢູ່ຕາມໂກນບ່ອນທີ່ປະຕິບັດໄດ້. ໂດຍສະເລ່ຍສາມາດປົກປິດຫນຶ່ງວົງຈອນຮ້ອນຫຼືຫນຶ່ງຜົນຜະລິດບາງໆ. ໄດ້blow molding ຂໍ້ບົກພ່ອງຄູ່ມືສະແດງໃຫ້ເຫັນວິທີການຄົງທີ່ແລະແບບສຸ່ມນໍາໄປສູ່ການກວດສອບທີ່ແຕກຕ່າງກັນ.
ບັນທຶກການທົດລອງຄວນປະກອບມີມູນຄ່າເກົ່າ, ມູນຄ່າໃຫມ່, ເວລາຂອງການປ່ຽນແປງ, ຜູ້ຮັບຜິດຊອບ, ການແຈກຢາຍຮອບວຽນຕົວຈິງ, ຈໍານວນອຸປະກອນ, ລັດຜົນປະໂຫຍດ, ID ຕົວຢ່າງ, ຜົນໄດ້ຮັບການວັດແທກ, ປະຕິເສດແລະການຕັດສິນໃຈສຸດທ້າຍ. ການຖ່າຍຮູບເປັນປະໂຫຍດສໍາລັບຮູບຮ່າງແລະສະຖານທີ່ຜິດປົກກະຕິ, ແຕ່ພວກມັນບໍ່ທົດແທນການວັດແທກ. ຖ້າຂະບວນການກັບຄືນສູ່ພື້ນຖານ, ບັນທຶກມັນຄືກັນ. ການທົດລອງທີ່ລົ້ມເຫລວຍັງສາມາດປ້ອງກັນບໍ່ໃຫ້ການປ່ຽນແປງອື່ນຈາກການເຮັດຊ້ໍາຄວາມຄິດດຽວກັນ.
08/ ຄວາມອາດສາມາດຄິດໄລ່ຜົນຜະລິດຈາກພາກສ່ວນທີ່ຍອມຮັບ, ບໍ່ແມ່ນການເຄື່ອນໄຫວຮອບວຽນແຫ້ງ
ຜົນຜະລິດຮອບວຽນແຫ້ງອະທິບາຍການເຄື່ອນໄຫວຂອງເຄື່ອງຈັກໂດຍບໍ່ມີວັດສະດຸທີ່ສົມບູນ, ຄວາມເຢັນ ແລະພາລະການຍອມຮັບສ່ວນໜຶ່ງ. ມັນເປັນປະໂຫຍດສໍາລັບການກວດສອບຄວາມສາມາດໃນການເຄື່ອນໄຫວ, ແຕ່ມັນບໍ່ແມ່ນຄໍາສັນຍາຂອງການຜະລິດທີ່ຂາຍໄດ້. ການຄິດໄລ່ການຜະລິດຕ້ອງນໍາໃຊ້ພາກສ່ວນທີ່ແທ້ຈິງ, ຢາງ, mold, ຫົວຫຼືຢູ່ຕາມໂກນນັບ, ລະບົບເຮັດຄວາມເຢັນ, ອຸປະກອນລຸ່ມນ້ໍາແລະວິທີການຍອມຮັບ. ນີ້ແມ່ນເຫດຜົນທີ່ວ່າ Kinggle'sຂະບວນການຂໍ້ມູນຂ່າວສານໂຄງການຂໍຂະຫນາດຜະລິດຕະພັນ, ນ້ໍາຫນັກ, ວັດສະດຸ, ຄວາມຫນາແລະຄວາມຕ້ອງການຜົນຜະລິດກ່ອນທີ່ຈະແນະນໍາເຄື່ອງຈັກ.
ວັດແທກຜົນຜະລິດທີ່ຍອມຮັບໂດຍກົງຜ່ານປ່ອງຢ້ຽມການຜະລິດຕົວແທນ. ນັບພຽງແຕ່ພາກສ່ວນທີ່ຜ່ານເງື່ອນໄຂການປ່ອຍທີ່ກໍານົດໄວ້, ແລະບັນທຶກການຢຸດການວາງແຜນ, ການຢຸດເຊົາທີ່ບໍ່ໄດ້ວາງແຜນ, ການສູນເສຍການຕິດຕັ້ງແລະປະຕິເສດແຍກຕ່າງຫາກ. ຢ່າເຊື່ອງພວກມັນຢູ່ໃນປັດໃຈປະສິດທິພາບທີ່ບໍ່ໄດ້ອະທິບາຍຢ່າງດຽວ. ຖ້າສາຍຜະລິດຫຼາຍພາກສ່ວນຕໍ່ເຫດການ, reconcile ການນັບໂດຍສະຖານີ, ຫົວຫຼືຢູ່ຕາມໂກນເພື່ອໃຫ້ຜົນຜະລິດທີ່ພິການຈະບໍ່ຫາຍໄປພາຍໃນຈໍານວນທັງຫມົດ.
| ເມຕຣິກ | ການຄິດໄລ່ຫຼືການສັງເກດການ | ໃຊ້ | ຄວາມຜິດພາດການລາຍງານທົ່ວໄປ |
|---|---|---|---|
| ຮອບວຽນວິນາທີ | ເວລາລະຫວ່າງເຫດການດຽວກັນໃນທົ່ວຮອບວຽນຄົງທີ່ຊ້ຳໆ | ສະແດງຈັງຫວະເຫດການເຄື່ອງຈັກ ແລະການປ່ຽນແປງ | ລາຍງານເຫດການດຽວທີ່ສັ້ນທີ່ສຸດ |
| ພາກສ່ວນຕໍ່ເຫດການ | ພາກສ່ວນທາງກາຍະພາບທີ່ຍອມຮັບໄດ້ປ່ອຍອອກມາໂດຍເຫດການທີ່ສົມບູນແບບຫນຶ່ງ | ເຊື່ອມຕໍ່ຫົວ, ຢູ່ຕາມໂກນແລະສະຖານີທີ່ມີປະລິມານ | ສົມມຸດວ່າທຸກໆຮ້ານແມ່ນຜະລິດ |
| ຜົນຜະລິດຊົ່ວໂມງທາງທິດສະດີ | (3,600 / ວິນາທີວົງຈອນ) × ພາກສ່ວນຕໍ່ເຫດການ | ການປຽບທຽບການວາງແຜນໃນເງື່ອນໄຂທີ່ບໍ່ຕິດຂັດ | ໂທຫາຜົນໄດ້ຮັບຮັບປະກັນການຜະລິດ |
| ຍອມຮັບຜົນຜະລິດປະຈໍາຊົ່ວໂມງ | ພາກສ່ວນທີ່ຍອມຮັບ / ຊົ່ວໂມງການຜະລິດທີ່ສັງເກດເຫັນ | ສະແດງຜົນຜະລິດທີ່ສາມາດໃຊ້ໄດ້ຈາກຊຸດຜະລິດຕະພັນທີ່ທົດສອບ | ການນັບການລຶບລ້າງ, ການຕິດຕັ້ງ ຫຼືສ່ວນທີ່ຖືກປະຕິເສດ |
| ການປ່ຽນແປງຜົນໄດ້ຮັບ | ຜົນຜະລິດທີ່ຍອມຮັບຫຼັງຈາກລົບຜົນຜະລິດທີ່ຍອມຮັບກ່ອນ, ພາຍໃຕ້ເງື່ອນໄຂທີ່ກົງກັນ | ທົດສອບວ່າການແກ້ໄຂປັບປຸງເປົ້າຫມາຍທີ່ແທ້ຈິງຫຼືບໍ່ | ການປຽບທຽບຜະລິດຕະພັນ, ການປ່ຽນແປງຫຼືຜົນປະໂຫຍດທີ່ແຕກຕ່າງກັນ |
ລາຍງານຄຸນນະພາບຂ້າງຄວາມໄວ. ລວມເອົານ້ຳໜັກ ແລະຜົນກຳແພງ, ຂະໜາດທີ່ສຳຄັນ, ຜົນການທົດສອບການທຳງານ, ການນັບການຂູດ ຫຼື ຖື, ສະພາບການນຳໃຊ້ ແລະ ການທົບທວນສູດ. ການຫຼຸດຜ່ອນສອງວິນາທີບໍ່ມີຄວາມຫມາຍໂດດດ່ຽວໂດຍບໍ່ມີວົງຈອນຕົ້ນສະບັບ, ການນັບສ່ວນ, ຜົນຜະລິດທີ່ຍອມຮັບແລະເງື່ອນໄຂການທົດສອບ. ບົດຄວາມນີ້ຈຶ່ງບໍ່ໄດ້ເຜີຍແຜ່ເປົ້າໝາຍການປັບປຸງເປີເຊັນ. ຜົນໄດ້ຮັບຕ້ອງມາຈາກຂໍ້ມູນແຖວຂອງຜູ້ຊື້.
ສໍາລັບເຄື່ອງຈັກໃຫມ່ຫຼື mold, ກໍານົດວິທີການຜົນຜະລິດກ່ອນການທົດລອງ. Kinggle'sຄູ່ມືການທົດສອບການຍອມຮັບຂອງໂຮງງານອະທິບາຍວິທີການເຊື່ອມຕໍ່ການວັດແທກກັບຜະລິດຕະພັນທີ່ແນ່ນອນ, ວັດສະດຸ, mold ແລະເງື່ອນໄຂຜົນປະໂຫຍດ. ໃຊ້ລາຍການກວດສອບການເລີ່ມຕົ້ນເພື່ອສ້າງຕັ້ງລັດທີ່ຫມັ້ນຄົງກ່ອນທີ່ຈະກໍານົດເວລາ, ແລະຄູ່ມືການປ່ຽນແປງເພື່ອຮັກສາການສູນເສຍການຕິດຕັ້ງແຍກຕ່າງຫາກຈາກການຜະລິດຄົງທີ່.
09/ ຈຳກັດຢຸດການທົດລອງເມື່ອຂະບວນການສູນເສຍການຄວບຄຸມ
ຢຸດແລະຟື້ນຟູສະພາບທີ່ໄດ້ຮັບການອະນຸມັດຖ້າຫາກວ່າກອງ, interlock, ການຢຸດສຸກເສີນຫຼືການຄວບຄຸມພະລັງງານທີ່ເປັນອັນຕະລາຍບໍ່ເຮັດວຽກຕາມຈຸດປະສົງ. ການຢຸດເຊົາສໍາລັບການເຄື່ອນໄຫວຂອງເຄື່ອງຈັກທີ່ບໍ່ຄາດຄິດ, ຄວາມສ່ຽງຕໍ່ການປະທະກັນ, ພຶດຕິກໍາຂອງລະບົບໄຮໂດຼລິກຫຼື pneumatic ຜິດປົກກະຕິ, ອົງປະກອບຄວາມກົດດັນທີ່ເສຍຫາຍ, ຄວາມຮ້ອນຂອງໄຟຟ້າ, ການຮົ່ວໄຫຼຫຼືຄວາມບໍ່ເຫັນດີລະຫວ່າງການສະແດງຄວາມຄິດເຫັນແລະຕໍາແຫນ່ງທາງດ້ານຮ່າງກາຍ. ການເຮັດວຽກຕາມຮອບວຽນບໍ່ເຄີຍອະນຸຍາດໃຫ້ເຮັດວຽກທີ່ຜິດພາດ.
ຫຼັກຖານສ່ວນຫນຶ່ງຍັງສາມາດຢຸດການທົດລອງໄດ້. ສັງເກດເບິ່ງສໍາລັບ parison ທີ່ບໍ່ມີຕໍ່ໄປອີກແລ້ວໃນຕໍາແຫນ່ງທີ່ຖືກຕ້ອງ, ການປິດ mold ບໍ່ສົມບູນ, flash ເພີ່ມຂຶ້ນ, ນ້ໍາບໍ່ຫມັ້ນຄົງ, ຝາບາງທີ່ສໍາຄັນ, ລະເບີດອອກ, ລາຍລະອຽດບໍ່ຄົບຖ້ວນ, ຕິດ, ຄວາມເສຍຫາຍ trim, warpage, ຄໍຮູບໄຂ່, rocker ລຸ່ມ, shrinkage ຫຼື functional-test ຄວາມລົ້ມເຫຼວ. ຄູ່ມືຂະບວນການຂອງ Formosa ເຊື່ອມຕໍ່ຫຼາຍໆອາການເຫຼົ່ານີ້ດ້ວຍຄວາມຮ້ອນຫຼາຍເກີນໄປ, ຄວາມເຢັນບໍ່ພຽງພໍ, ວົງຈອນສັ້ນຫຼືສະພາບຊ່ອງເຢັນ. ໃຊ້ອາການເພື່ອເປີດການວິນິດໄສທີ່ຖືກຕ້ອງຄືນ ໃໝ່ ແທນທີ່ຈະເພີ່ມເວລາເຢັນຢ່າງກວ້າງຂວາງໂດຍບໍ່ໄດ້ຊອກຫາສາເຫດ.
Escalate ໃນເວລາທີ່ຂໍ້ຈໍາກັດຮຽກຮ້ອງໃຫ້ມີການປ່ຽນແປງ mold-channel, ຕາຍຫຼື blow-pin ດັດແກ້, ການປ່ຽນແປງໂຄງການຄວບຄຸມ, ການປ່ຽນແປງ interlock, ການເຮັດວຽກຂອງລະບົບຄວາມກົດດັນຫຼືການດໍາເນີນງານຢູ່ນອກ resin ທີ່ມີຄຸນວຸດທິແລະປ່ອງຢ້ຽມເຄື່ອງຈັກ. ໃຊ້ຄູ່ມືການບໍາລຸງຮັກສາປ້ອງກັນສໍາລັບການຄົ້ນພົບອຸປະກອນຊ້ໍາ. ກົນໄກທີ່ສວມໃສ່ອາດຈະເຮັດໃຫ້ວົງຈອນຊ້າ, ແຕ່ຄໍາສັ່ງທີ່ໄວກວ່າຈະບໍ່ສ້ອມແປງມັນ.
ສິ້ນສຸດໂຄງການດ້ວຍພື້ນຖານທີ່ປ່ອຍອອກມາ. ປັບປຸງສູດພຽງແຕ່ຜ່ານຂັ້ນຕອນການອະນຸມັດຂອງພືດ, ຄັດຕິດຕົວຢ່າງແລະບັນທຶກການວັດແທກ, ແລະລະບຸວ່າຜະລິດຕະພັນ, mold, resin ແລະການຕັ້ງຄ່າເຄື່ອງໃດກວມເອົາຜົນໄດ້ຮັບ. ຮັກສາການທົດລອງທີ່ຖືກປະຕິເສດຢູ່ໃນບັນທຶກການປ່ຽນແປງ. ເມື່ອການປ່ຽນແປງຕໍ່ໄປສາມາດຜະລິດຮອບວຽນທີ່ຍອມຮັບແລະອະທິບາຍຂອບເຂດຈໍາກັດຂອງມັນ, ການປັບປຸງແມ່ນກຽມພ້ອມສໍາລັບການຜະລິດປົກກະຕິ.
10/ ຄໍາຕອບຄຳຖາມທີ່ມັກຖາມເລື້ອຍໆກ່ຽວກັບເວລາຮອບວຽນເຄື່ອງປັ້ນ
ແມ່ນຫຍັງກໍານົດເວລາວົງຈອນຂອງເຄື່ອງປັ້ນດິນເຜົາ extrusion?
ເວລາຮອບວຽນແມ່ນຖືກກໍານົດໂດຍເສັ້ນທາງທີ່ຕ້ອງການຊ້າທີ່ສຸດໂດຍຜ່ານການກະກຽມ parison ຫຼືການສັກຢາ, ການເຄື່ອນໄຫວ mold, ອັດຕາເງິນເຟີ້, ຄວາມເຢັນ, ສະຫາຍ, ການເປີດ, ເອົາອອກແລະການຈັດການທາງລຸ່ມ. ເລຂາຄະນິດຂອງຜະລິດຕະພັນ, ການແຜ່ກະຈາຍຂອງຝາ, ພຶດຕິກໍາຂອງຢາງ, ຄວາມເຢັນຂອງແມ່ພິມ, ສະຖາປັດຕະຍະກໍາຂອງເຄື່ອງຈັກແລະເງື່ອນໄຂທີ່ຍອມຮັບທັງຫມົດມີຜົນກະທົບຕໍ່ເສັ້ນທາງນັ້ນ. ວັດແທກລໍາດັບຕົວຈິງແລະສັນຍານຄໍາຄຶດຄໍາເຫັນກ່ອນທີ່ຈະຕັດສິນໃຈວ່າໂມງຈັບເວລາຮັບຜິດຊອບ.
ຄວາມເຢັນແມ່ນສ່ວນທີ່ຍາວທີ່ສຸດຂອງວົງຈອນການຜະສົມດອກໄມ້ບໍ?
ການເຮັດຄວາມເຢັນກວມເອົາສ່ວນໃຫຍ່ຂອງວົງຈອນ molding ໃນຄໍາຮ້ອງສະຫມັກ polyolefin ຫຼາຍ, ອີງຕາມຄູ່ມືການ molding ຂອງ LyondellBasell, ແຕ່ວ່າມັນບໍ່ແມ່ນອັດຕະໂນມັດເປັນຂໍ້ຈໍາກັດທີ່ມີການເຄື່ອນໄຫວໃນທຸກສາຍ. ການຈັດສົ່ງ Parison, ການຕື່ມຂໍ້ມູນໃສ່, ການໂອນ mold, ການເກັບກູ້ຫຸ່ນຍົນ, trimming ຫຼືການທົດສອບອາດຈະປົກຄອງການເລີ່ມຕົ້ນຕໍ່ໄປ. ໄລຍະເວລາສະແດງໃຫ້ເຫັນວ່າການຫຼຸດຜ່ອນຄວາມເຢັນຈະປ່ຽນຮອບວຽນເຕັມ ຫຼືພຽງແຕ່ຖອດສ່ວນທີ່ຮ້ອນຂຶ້ນ.
ເວລາເຮັດຄວາມເຢັນສາມາດຫຼຸດຜ່ອນລົງໂດຍບໍ່ເຮັດໃຫ້ເກີດສົງຄາມໄດ້ແນວໃດ?
ກ່ອນອື່ນ ໝົດ, ກວດສອບເງື່ອນໄຂການສະ ໜອງ ແລະການສົ່ງຄືນ, ຄວາມດຸ່ນດ່ຽງຂອງວົງຈອນ, ຄວາມສະອາດຂອງຊ່ອງທາງ, ຮູບແບບອຸນຫະພູມ mold ແລະສະຖານທີ່ຮ້ອນໃນສ່ວນ. ປຽບທຽບການແຜ່ກະຈາຍຂອງຝາກັບຂະບວນການແຕ້ມຮູບແລະອະນຸມັດ. ປ່ຽນເງື່ອນໄຂເອກະສານຫນຶ່ງ, ອະນຸຍາດໃຫ້ຂະບວນການສະຖຽນລະພາບ, ແລະກວດເບິ່ງຂະຫນາດແລະຮູບຮ່າງຫຼັງຈາກໄລຍະການອອກຫລັງທີ່ຕ້ອງການ. ຖ້າພື້ນທີ່ຮ້ອນໃນທ້ອງຖິ່ນດຽວກັນຍັງຄົງຢູ່, ການແຜ່ກະຈາຍຂອງ mold ຫຼືກໍາແພງອາດຈະຕ້ອງການການທົບທວນຄືນດ້ານວິສະວະກໍາ.
ຮອບວຽນສັ້ນກວ່າຈະເພີ່ມຜົນຜະລິດ molding blowing ສະເໝີບໍ?
ບໍ່. ຜົນຜະລິດເພີ່ມຂຶ້ນພຽງແຕ່ເມື່ອວົງຈອນການປ່ຽນແປງແມ່ນຂໍ້ຈໍາກັດຂອງເສັ້ນແລະພາກສ່ວນເພີ່ມເຕີມໄດ້ຮັບການຍອມຮັບ. ເຫດການເຄື່ອງຈັກທີ່ໄວຂຶ້ນສາມາດສ້າງພາກສ່ວນທີ່ຮ້ອນຂຶ້ນ, ປະຕິເສດຫຼາຍຂຶ້ນ, ຫຸ່ນຍົນຕິດຂັດ, ການຕັດຄວາມເສຍຫາຍ ຫຼື ບັນທຶກຂອງຕົວທົດສອບ. ປຽບທຽບພາກສ່ວນທີ່ຍອມຮັບຕໍ່ຊົ່ວໂມງທີ່ສັງເກດເຫັນພາຍໃຕ້ຜະລິດຕະພັນທີ່ກົງກັນ, ວັດສະດຸ, ແມ່ພິມ, ຜົນປະໂຫຍດແລະເງື່ອນໄຂທີ່ມີຄຸນນະພາບ. ຮັກສາການເຄື່ອນໄຫວຮອບວຽນແຫ້ງ, ຜົນຜະລິດທາງທິດສະດີແລະການຜະລິດທີ່ຍອມຮັບເປັນຕົວເລກແຍກຕ່າງຫາກ.
ການຂຽນໂປລແກລມ parison ມີຜົນກະທົບຕໍ່ເວລາວົງຈອນແນວໃດ?
ການຂຽນໂປລແກລມ Parison ປ່ຽນແປງບ່ອນທີ່ວັດສະດຸຕັ້ງຢູ່ຕາມຜະລິດຕະພັນ. ພື້ນທີ່ຫນັກທີ່ບໍ່ຈໍາເປັນອາດຈະຕ້ອງການຄວາມເຢັນຫຼາຍ, ໃນຂະນະທີ່ພື້ນທີ່ບາງເກີນໄປສາມາດລົ້ມເຫລວໃນການທົດສອບຜະລິດຕະພັນ. ໃນເຄື່ອງຈັກຢ່າງຕໍ່ເນື່ອງ, ໂປຣໄຟລ໌ຝາຍັງສາມາດຖືກ synchronized ກັບເວລາວົງຈອນ, ດັ່ງນັ້ນການປ່ຽນແປງເວລາອາດຈະປ່ຽນການຈັດວາງໂປຣໄຟລ໌. ຢືນຢັນສະຖານທີ່ຂອງຝາ, ນ້ໍາຫນັກສ່ວນແລະການຈັດຕໍາແຫນ່ງໂປຣໄຟລ໌ຫຼັງຈາກການປ່ຽນແປງຮອບວຽນແທນທີ່ຈະສົມມຸດວ່າເສັ້ນໂຄ້ງທີ່ບັນທຶກໄວ້ຍັງຖືກຕ້ອງ.
ຂໍ້ມູນອັນໃດຄວນຖືກສົ່ງໄປຫາ Kinggle ສໍາລັບບັນຫາຮອບວຽນ?
ສົ່ງຕົວແບບຂອງເຄື່ອງຈັກແລະຕົວຄວບຄຸມ, ການແຕ້ມຮູບຜະລິດຕະພັນ, ແມ່ພິມແລະ ID ເຄື່ອງມື, ເກຣດ resin ແລະຈໍານວນຫລາຍ, ການແກ້ໄຂສູດ, ວິດີໂອວົງຈອນທີ່ຈັບຈາກສະຖານທີ່ທີ່ປອດໄພ, ໄລຍະເວລາເຫດການ, ປະຫວັດການປຸກ, ນ້ໍາຫນັກສ່ວນແລະແຜນທີ່ກໍາແພງ, ຂະຫນາດທີ່ສໍາຄັນ, ຮູບຜິດປົກກະຕິ, ການສັງເກດການທາງອາກາດຂອງເຄື່ອງຈັກແລະນ້ໍາເຢັນ, ສາເຫດຢຸດລົງແລະຜົນຜະລິດທີ່ຍອມຮັບໃນໄລຍະເວລາທີ່ກໍານົດໄວ້. ຫຼັກຖານນີ້ຊ່ວຍແຍກຄວາມເຢັນ, ເຄື່ອງມື, ການຄວບຄຸມ, ຜົນປະໂຫຍດ, ອຸປະກອນການແລະສາຍການດຸ່ນດ່ຽງ.

ສົນທະນາຜະລິດຕະພັນແລະວົງຈອນເປັນລະບົບດຽວ
ສົ່ງຮູບແຕ້ມສ່ວນຕົວຈິງ, ຢາງ, mold, ການຕັ້ງຄ່າເຄື່ອງຈັກ, ໄລຍະເວລາຂອງວົງຈອນໃນປະຈຸບັນ, ການສັງເກດຜົນປະໂຫຍດແລະຜົນໄດ້ຮັບທີ່ມີຄຸນນະພາບການວັດແທກ. Kinggle ສາມາດທົບທວນຫຼັກຖານຮອບເຄື່ອງຈັກ, ເຄື່ອງມື, ການຄວບຄຸມແລະເປົ້າຫມາຍການຜະລິດ.
ສົ່ງຂໍ້ມູນການຜະລິດຂອງທ່ານແຫຼ່ງຂໍ້ມູນທີ່ໃຊ້ສໍາລັບຄູ່ມືນີ້
Kinggle-hosted manuals ສະຫນັບສະຫນູນຄໍາຖະແຫຼງກ່ຽວກັບການຄວບຄຸມເອກະສານແລະລໍາດັບເຄື່ອງຈັກ. ຄູ່ມືຜູ້ຜະລິດໂພລີເມີສະຫນັບສະຫນູນຄວາມເຢັນແລະຄວາມສໍາພັນທີ່ຜິດປົກກະຕິ. ແຫຼ່ງຂໍ້ມູນ OSHA ແມ່ນລວມຢູ່ໃນຂອບເຂດຄວາມປອດໄພຂອງສະຫະລັດ. ບໍ່ມີແຫຼ່ງເຫຼົ່ານີ້ສະຫນອງເປົ້າຫມາຍວົງຈອນທົ່ວໄປສໍາລັບທຸກຜະລິດຕະພັນຫຼືເຄື່ອງຈັກ.
- Kinggle-hosted ຄູ່ມືການດໍາເນີນງານເຄື່ອງເຮັດແມ່ພິມອັດຕະໂນມັດ, ເຂົ້າເຖິງວັນທີ 8 ກັນຍາ 2026.
- Moog DigiPack III ຄູ່ມືຄວບຄຸມຄວາມຫນາຂອງຝາ Parison, MRJ06301, ເປັນເຈົ້າພາບໂດຍ Kinggle, ເຂົ້າເຖິງວັນທີ 8 ກັນຍາ 2026.
- LyondellBasell, ຄູ່ມືກ່ຽວກັບ Polyolefin Blow Molding, ເຂົ້າເຖິງວັນທີ 8 ກັນຍາ 2026.
- Formosa Plastics, Polyethylene Extrusion Blow ຄູ່ມືຂະບວນການ molding, ເຂົ້າເຖິງວັນທີ 8 ກັນຍາ 2026.
- OSHA 29 CFR 1910.147, ການຄວບຄຸມພະລັງງານອັນຕະລາຍ, ເຂົ້າເຖິງວັນທີ 8 ກັນຍາ 2026.
- OSHA 29 CFR 1910.212, ຄວາມຕ້ອງການທົ່ວໄປສໍາລັບເຄື່ອງຈັກທັງຫມົດ, ເຂົ້າເຖິງວັນທີ 8 ກັນຍາ 2026.