ບົດລາຍງານ FAT ນີ້ເວົ້າວ່າ "ຜ່ານ." ມັນພິສູດເກືອບບໍ່ມີຫຍັງ.
ການທົດສອບການຍອມຮັບຂອງໂຮງງານຜະລິດເຄື່ອງ molding ກາຍເປັນປະໂຫຍດພຽງແຕ່ໃນເວລາທີ່ການສະຫລຸບທຸກຈຸດກັບຄືນໄປບ່ອນເຄື່ອງກໍານົດ, ຜະລິດຕະພັນ, ວິທີການ, ຈໍາກັດແລະຜົນໄດ້ຮັບ.
ຮອບວຽນເຄື່ອງຈັກ. ຂວດອອກມາຈາກລໍາລຽງ. ພະຍານລົງນາມໃນຫນ້າທີ່ຫມາຍ PASS. ທຸກຄົນຮູ້ສຶກວ່າສໍາເລັດຈົນກ່ວາບົດລາຍງານໄປເຖິງຜູ້ຈັດການໂຄງການຜູ້ທີ່ບໍ່ໄດ້ຢູ່ໃນຫ້ອງ. ຢາງໃດແລ່ນໄດ້? ການແກ້ໄຂ mold ໃດ? ຜ່ານໄປໄດ້ຈັກຕຸກ? "ຄວາມປອດໄພ OK" ການທົດສອບຕົວຈິງແມ່ນຫຍັງ? ໜ້າບໍ່ສາມາດຕອບໄດ້.
ນັ້ນແມ່ນຄວາມແຕກຕ່າງລະຫວ່າງການເປັນພະຍານໃນການທົດລອງເຄື່ອງປັ້ນດອກໄມ້ແລະການສ້າງບັນທຶກການຍອມຮັບ. ການທົດສອບການຍອມຮັບຂອງໂຮງງານ, ມັກຈະຫຍໍ້ເປັນ FAT, ຄວນເປີດເຜີຍຊ່ອງຫວ່າງສະເພາະກ່ອນທີ່ຈະຈັດສົ່ງແລະຮັກສາບໍລິບົດພຽງພໍເພື່ອອະທິບາຍການຕັດສິນໃຈຕໍ່ມາ. ມັນບໍ່ແມ່ນພິທີການ, ແລະມັນບໍ່ແມ່ນຫຼັກຖານສະແດງຂອງທຸກເງື່ອນໄຂການຜະລິດໃນອະນາຄົດ.
ປະຈຸບັນຂອງ Kinggleຂະບວນການຂາຍເວົ້າວ່າຜູ້ຊື້ໄດ້ຖືກເຊື້ອເຊີນໃຫ້ເຂົ້າຮ່ວມໃນການທົດສອບເຄື່ອງຈັກແລະການກວດກາຂອງພາກສ່ວນທີສາມສາມາດຈັດລຽງຕາມຄວາມຕ້ອງການ. ໃຜເປັນພະຍານໃນການທົດສອບຍັງຕ້ອງການອະນຸສັນຍາທີ່ຕົກລົງ. ການປະກົດຕົວບໍ່ໄດ້ທົດແທນຫຼັກຖານ.
ບົດລາຍງານການທົດສອບການຍອມຮັບຂອງໂຮງງານ
ຂວດ 5 L, HDPEອະທິບາຍປະເພດ, ບໍ່ແມ່ນຂວດ
ສອງຕູ້ບັນຈຸ 5 ລິດທີ່ມີນາມວ່າມີນໍ້າໜັກທີ່ແຕກຕ່າງກັນ, ມືຈັບ, ຄໍສໍາເລັດຮູບ, ເລຂາຄະນິດ pinch, trim ເງື່ອນໄຂແລະກໍາແພງຫີນເປົ້າຫມາຍ. ຄວາມແຕກຕ່າງເຫຼົ່ານັ້ນປ່ຽນຄວາມຕ້ອງການ parison, ເວລາເຢັນແລະຄວາມຫມາຍຂອງພາກສ່ວນທີ່ຍອມຮັບ. "HDPE" ຍັງເປັນຄອບຄົວວັດສະດຸ, ບໍ່ແມ່ນລະຫັດຊັ້ນຮຽນ.
ບົດຄວາມທົດສອບຕ້ອງການການແຕ້ມຮູບແລະການແກ້ໄຂສ່ວນທີ່ຄວບຄຸມ, ສະພາບສໍາເລັດຮູບ, ຕົວລະບຸແມ່ພິມແລະຕາຍ, ຜູ້ສະຫນອງຢາງແລະຊັ້ນ, ຈໍານວນຫລາຍ, ສີຫຼືຊຸດເພີ່ມເຕີມ, ແລະກົດລະບຽບທີ່ຕົກລົງກັນສໍາລັບເນື້ອຫາ regrind ຫຼື recycled. ອຸປະໂພກ ແລະ ການກະກຽມວັດສະດຸກໍ່ຂຶ້ນກັບບັນທຶກສະພາບ. ຖ້າບໍ່ມີພວກມັນ, ຜົນໄດ້ຮັບທີ່ດີບໍ່ສາມາດກາຍເປັນຈຸດເລີ່ມຕົ້ນທີ່ສາມາດແຜ່ພັນໄດ້ໃນໂຮງງານຂອງຜູ້ຊື້.
ໄດ້extrusion blow molding ຄູ່ມືການອອກແບບ moldອະທິບາຍວ່າເປັນຫຍັງ mold, ຫົວຕາຍ, ວິທີການ trimming ແລະ datum ການກວດກາຄວນໄດ້ຮັບການອະນຸມັດເປັນລະບົບດຽວກັນ. ບ່ອນທີ່ການແຜ່ກະຈາຍຂອງກໍາແພງມີຄວາມສໍາຄັນ, ສະຖານທີ່ແຕ້ມດຽວກັນຄວນຈະປາກົດຢູ່ໃນການຂຽນໂປລແກລມ parison ແລະບັນທຶກຄວາມຫນາຂອງກໍາແພງ.
ການທົດລອງການຜະລິດທີ່ໃຊ້ຢາງ [ຜູ້ຈັດຈໍາຫນ່າຍ, ຊັ້ນຮຽນເຕັມແລະຈໍານວນຫລາຍ] ທີ່ມີ [ສີ, ການເພີ່ມເຕີມແລະສະພາບ regrind], mold [ID ແລະການປັບປຸງ], ຕາຍແລະ pin [ID], ແລະສ່ວນແຕ້ມ [ID ແລະການປັບປຸງ]. ຕົວຢ່າງໄດ້ຖືກປະເມີນໃນເງື່ອນໄຂສໍາເລັດຮູບທີ່ໄດ້ຕົກລົງຫຼັງຈາກ [ການດໍາເນີນການທີ່ມີຊື່ວ່າ downstream].
500 x 2 ໜ່ວຍ/ຊມບໍ່ໄດ້ຮັບການຍອມຮັບຜົນຜະລິດຂວດ
ຕົວຢ່າງໄດ້ຄັດລອກການອ້າງອິງແຄັດຕາລັອກເຂົ້າໄປໃນຖັນຜົນໄດ້ຮັບ. ຫນ້າ KGB5D ໃນປະຈຸບັນຂອງ Kinggle ເຜີຍແຜ່ມູນຄ່າທີ່ກ່ຽວຂ້ອງກັບຄວາມສາມາດຈໍານວນຫນຶ່ງ, ແຕ່ພວກເຂົາບໍ່ໄດ້ວັດແທກສິ່ງດຽວກັນ.
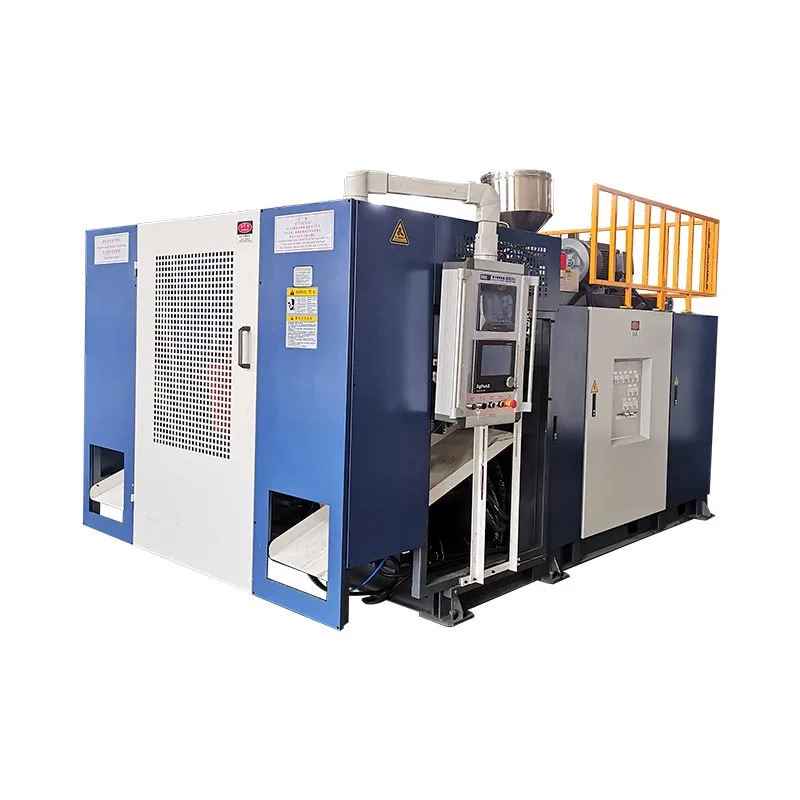
ສິ່ງທີ່ໜ້າ KGB5D ເວົ້າແທ້
ຄ່າຂອງບຸກຄົນທໍາອິດເຫຼົ່ານີ້ແມ່ນການອ້າງອີງລາຍການ. ພວກມັນບໍ່ແມ່ນຜົນໄດ້ຮັບສໍາລັບແກ້ວທີ່ບໍ່ມີຊື່.
ວົງຈອນກົນຈັກແຫ້ງສາມາດທົດສອບການເຄື່ອນໄຫວແລະລໍາດັບໂດຍບໍ່ມີຢາງ. ຄວາມອາດສາມາດຂອງການລະລາຍກ່ຽວຂ້ອງກັບການຖ່າຍທອດໂພລີເມີພາຍໃຕ້ເງື່ອນໄຂທີ່ລະບຸໄວ້. ຜົນຜະລິດຂວດທີ່ຍອມຮັບໄດ້ເພີ່ມ mold ຕົວຈິງ, ຢາງ, ຄວາມເຢັນ, trimming, ການກວດສອບແລະການປະຕິເສດ. ການລາຍງານເປັນອີກຄົນຫນຶ່ງສ້າງລະດັບທີ່ບໍ່ຖືກຕ້ອງຂອງຄວາມແນ່ນອນ.
ການແບ່ງແຍກອັນດຽວກັນແມ່ນສໍາຄັນໃນເວລາທີ່ການປຽບທຽບເຄື່ອງຈັກດຽວ ແລະສອງສະຖານີຫຼືການປະເມີນຜົນການຈັດການຫຼາຍຫົວ ແລະຫຼາຍຊ່ອງ. ການເຄື່ອນໄຫວເພີ່ມເຕີມຫຼືຫຼາຍຮ້ານບໍ່ໄດ້ຜະລິດຜະລິດຕະພັນທີ່ໄດ້ຮັບການອະນຸມັດຫຼາຍໂດຍອັດຕະໂນມັດ.
ຜົນຂອງຮອບວຽນແຫ້ງ: [ເຫດການຕໍ່ຊົ່ວໂມງ] ພາຍໃຕ້ [ລຳດັບຊື່ ແລະ ການລວມເຂົ້າກັນ]. ຜົນໄດ້ຮັບການທົດລອງການຜະລິດ: [ຂວດທີ່ຍອມຮັບ] ໃນລະຫວ່າງ [ກໍານົດເວລາການຜະລິດທີ່ກໍານົດໄວ້], ໂດຍນໍາໃຊ້ບົດຄວາມການທົດສອບທີ່ຄວບຄຸມແລະວິທີການຍອມຮັບທີ່ບັນທຶກໄວ້ໃນບົດລາຍງານນີ້.
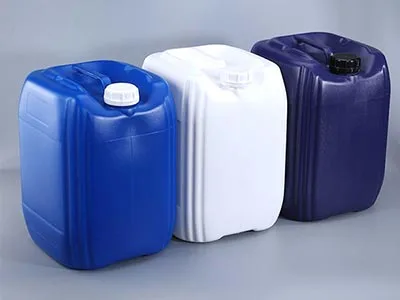
ຖັງປະສົມສາມາດສະແດງໃຫ້ເຫັນວ່າມີຂວດທີ່ຍອມຮັບໄດ້. ມັນບໍ່ສາມາດເປີດເຜີຍວ່າສະຖານີຫນຶ່ງ, ຫົວຫນ້າຫຼືໄລຍະເວລາທີ່ເຮັດໃຫ້ເກີດຄວາມລົ້ມເຫຼວ.
ຄຸນະພາບ: ຜ່ານເຊື່ອງທັງວິທີການແລະການພາດ
ການສະຫລຸບດ້ານຄຸນນະພາບຕ້ອງການຂອບເຂດທີ່ຄວບຄຸມແລະການສັງເກດການທີ່ສາມາດຕິດຕາມໄດ້. ຮັກສາສະຖານີ, ຫົວຫຼືຢູ່ຕາມໂກນ, ເວລາແລະລໍາດັບທີ່ຕິດກັບແຕ່ລະຕົວຢ່າງໂດຍຜ່ານການຊັ່ງນໍ້າຫນັກ, ການວັດແທກກໍາແພງ, ການກວດສອບຂະຫນາດແລະການທົດສອບການເຮັດວຽກ. ສໍາລັບການຕິດຕັ້ງສອງສະຖານີ, ສອງທາງອອກ, ການປະສົມຂວດທັງຫມົດໃນຖັງດຽວສາມາດລົບລ້າງຮູບແບບຕໍາແຫນ່ງທີ່ຈະມີບັນຫາເຄື່ອງມືຫຼືຂະບວນການ.
ບັນທຶກຕົວຕົນຂອງເຄື່ອງວັດແທກ, ວິທີການວັດແທກແລະສະພາບສໍາເລັດຮູບ. ຄໍອາດຈະຍອມຮັບໄດ້ກ່ອນທີ່ຈະຕັດອອກ, ແຕ່ບໍ່ສໍາເລັດການວັດແທກຫມວກຫຼັງຈາກນັ້ນ. ຕູ້ຄອນເທນເນີອາດຈະຜ່ານການກວດກາດ້ວຍສາຍຕາ ແລະຍັງຮົ່ວໃນເວລາບີບອັດ ຫຼືສໍາເລັດຮູບ. ການກວດກາຄວນປະຕິບັດຕາມວຽກທີ່ຂວດຕ້ອງປະຕິບັດ, ບໍ່ແມ່ນລາຍການທົ່ວໄປທີ່ຄັດລອກຈາກຜະລິດຕະພັນອື່ນ.
ເມື່ອຂໍ້ບົກພ່ອງປະກົດຂຶ້ນ, ຈັດປະເພດຫຼັກຖານກ່ອນທີ່ຈະປ່ຽນການຕັ້ງຄ່າຫຼາຍຢ່າງ. ໄດ້extrusion blow molding ຜິດປົກກະຕິຄູ່ມືແຍກວັດສະດຸ, parison, mold, ຄວາມເຢັນແລະກົນໄກການ, ດັ່ງນັ້ນການແກ້ໄຂບໍ່ໄດ້ກາຍເປັນການຄາດເດົາ.
ຕົວຢ່າງ [ID range] ຖືກເກັບກຳໂດຍ [station/outlet] at [time]. ຕາຕະລາງ [ອ້າງອິງ] ບັນທຶກແຕ່ລະມູນຄ່າການວັດແທກ, ວິທີການ, ວັດ, ຂອບເຂດຈໍາກັດການຍອມຮັບແລະການຈັດວາງ. ການປະຕິເສດຍັງຄົງຢູ່ໃນການນັບ ແລະລະຫັດເຫດຜົນ.
ຄວາມປອດໄພ: ຜ່ານບໍ່ໄດ້ອະທິບາຍການທົດສອບການທໍາງານ
ປ້າຍກຳກັບ ຫຼືໃບປະກາດບໍ່ສະແດງໃຫ້ເຫັນວ່າເຄື່ອງຕອບສະໜອງແນວໃດ ເມື່ອອຸປະກອນປ້ອງກັນຖືກເປີດໃຊ້ງານ. ແຜນຄວາມປອດໄພຂອງໂຄງການທີ່ໄດ້ຮັບການອະນຸມັດຄວນກໍານົດອຸປະກອນການລິເລີ່ມ, ສະຖານະຂອງເຄື່ອງຈັກ, ການຕອບສະຫນອງທີ່ຄາດວ່າຈະ, ການຕອບສະຫນອງທີ່ສັງເກດເຫັນແລະການຕັ້ງຄ່າໃຫມ່. ບັນທຶກຄວນສະແດງໃຫ້ເຫັນວ່າກອງ, ການຕິດກັນ, ການຢຸດສຸກເສີນແລະເງື່ອນໄຂຄວາມຜິດທີ່ໄດ້ຕົກລົງກັນໄດ້ຖືກທົດສອບຕົວຈິງ.
ISO 12100ສະຫນອງຫຼັກການທົ່ວໄປສໍາລັບການປະເມີນຄວາມສ່ຽງດ້ານເຄື່ອງຈັກແລະການຫຼຸດຜ່ອນຄວາມສ່ຽງ.IEC 60204-1:2016+A1:2021ແກ້ໄຂອຸປະກອນໄຟຟ້າ, ເອເລັກໂຕຣນິກ ແລະໂຄງການຂອງເຄື່ອງຈັກ. ການອ້າງອິງເຫຼົ່ານີ້ຊ່ວຍສ້າງກອບການທົບທວນ, ແຕ່ບົດຄວາມນີ້ບໍ່ສາມາດກໍານົດກົດຫມາຍ, ມາດຕະຖານຫຼືຂັ້ນຕອນການປະຕິບັດຕາມທີ່ຕ້ອງການຢູ່ປາຍທາງ. ຜູ້ຊ່ຽວຊານດ້ານຄວາມປອດໄພທີ່ຮັບຜິດຊອບຂອງຜູ້ຊື້ຕ້ອງກໍານົດຂອບເຂດນັ້ນ.
ຫນ້າທີ່ຄວາມປອດໄພໄດ້ຖືກທົດສອບຕໍ່ກັບແຜນການທີ່ໄດ້ຮັບການອະນຸມັດ [ID ແລະການປັບປຸງ]. ບັນທຶກ [ອ້າງອິງ] ລະບຸອຸປະກອນທຸກອັນ, ສະຖານະເຄື່ອງເລີ່ມຕົ້ນ, ການຕອບສະໜອງທີ່ຄາດໄວ້, ການຕອບສະໜອງທີ່ສັງເກດ ແລະ ຣີເຊັດຜົນໄດ້ຮັບ. ການເຊື່ອມໂຍງທີ່ບໍ່ໄດ້ທົດສອບແລະລາຍການສະຖານທີ່ປາຍທາງຖືກລະບຸໄວ້ໃນຂອບເຂດ SAT.
ເວລາແລ່ນ: 1 ຊົ່ວໂມງບໍ່ມີຄວາມຫມາຍຈົນກ່ວາໂມງຖືກກໍານົດ
ຊົ່ວໂມງໄດ້ຖືກວັດແທກຈາກການເລີ່ມຕົ້ນເຢັນ, ຫຼັງຈາກການສະຖຽນລະພາບ, ຫຼືພຽງແຕ່ໃນຂະນະທີ່ການຜະລິດອັດຕະໂນມັດສືບຕໍ່? ການເຕີມເຕັມວັດສະດຸ, ການເກັບຮັກສາຄຸນນະພາບ, ການແຊກແຊງດ້ວຍມື, ການຢຸດການຕັດຫຼືການຟື້ນຕົວຂອງສັນຍານເຕືອນບໍ? ໄລຍະເວລາທີ່ບໍ່ມີກົດລະບຽບເລີ່ມຕົ້ນແລະຢຸດເຮັດໃຫ້ສອງຝ່າຍລາຍງານການປະຕິບັດທີ່ແຕກຕ່າງກັນຈາກການແລ່ນດຽວກັນ.
ຮັກສາເຫດການ molding, ພາກສ່ວນລວມແລະພາກສ່ວນທີ່ຍອມຮັບເປັນ counters ແຍກຕ່າງຫາກ. ບັນທຶກການປະຕິເສດໂດຍເຫດຜົນ ແລະບັນທຶກການຢຸດດ້ວຍການສະແຕມເວລາ. ເອກະສານ NIST ກ່ຽວກັບ KPIs ການຜະລິດປະຕິບັດຕໍ່ຄວາມພ້ອມ, ປະສິດທິຜົນແລະຄຸນນະພາບເປັນມາດຕະການແຍກຕ່າງຫາກ, ແລະສັງເກດວ່າການສົ່ງຕໍ່ສາຍແມ່ນຂຶ້ນກັບອຸປະກອນ, buffers ແລະການໂຕ້ຕອບຂອງພວກມັນ. ຄວາມແຕກຕ່າງດັ່ງກ່າວແມ່ນເປັນປະໂຫຍດຢູ່ທີ່ນີ້: ເຄື່ອງແມ່ພິມສາມາດສືບຕໍ່ການຖີບລົດໃນຂະນະທີ່ເຄື່ອງຕັດຫຼືເຄື່ອງທົດສອບຮົ່ວໄຫຼຈໍາກັດຜົນຜະລິດທີ່ຍອມຮັບ. ເບິ່ງສິ່ງພິມ NIST.
ສັງເກດເຫັນຜົນຜະລິດທີ່ດີ = ຂວດທີ່ຍອມຮັບ / ກໍານົດເວລາການຜະລິດ
ບອກສິ່ງທີ່ພື້ນຖານເວລາປະກອບມີ. ຫ້າມເອົາການຢຸດ, ປະຕິເສດ ຫຼື ການກວດສອບຢ່າງງຽບໆຈາກຕົວຫານ.
ໄລຍະເວລາທີ່ຕ້ອງການແມ່ນໂຄງການສະເພາະ. ການແລ່ນໄລຍະສັ້ນສາມາດກວດສອບສະພາບແຄບໄດ້, ແຕ່ມັນບໍ່ສາມາດສ້າງຄວາມສາມາດປະຈໍາປີ ຫຼືຄວາມຫນ້າເຊື່ອຖືຕະຫຼອດຊີວິດ. ຖ້າການເຕີມເຕັມວັດສະດຸ, ການສົ່ງຄືນການຂູດ, ການສະຖຽນລະພາບຂອງອຸນຫະພູມຫຼືການປ່ຽນແປງການປ່ຽນແປງເປັນເລື່ອງທີ່ຍອມຮັບ, ປະກອບມີມັນຢ່າງຊັດເຈນຢູ່ໃນໂປໂຕຄອນ.
ປ່ອງຢ້ຽມການຍອມຮັບແລ່ນຈາກ [timestamp] ໄປ [timestamp]. ພື້ນຖານເວລາທີ່ໄດ້ຕົກລົງປະກອບມີ [ເຫດການ] ແລະບໍ່ລວມ [ເຫດການ]. ບັນທຶກເຫດການບັນທຶກທຸກໆການຢຸດເຊົາ, ການແຊກແຊງ, ການຕັ້ງຄ່າການປ່ຽນແປງແລະການຕັດສິນໃຈເລີ່ມຕົ້ນໃຫມ່.
ສ້າງບົດລາຍງານຄືນໃໝ່ກ່ຽວກັບການຮຽກຮ້ອງ, ບໍ່ແມ່ນເຄື່ອງໝາຍຖືກ
ຫນ້າທໍາອິດທີ່ຖືກສ້ອມແປງບໍ່ຈໍາເປັນຕ້ອງຍາວ. ມັນຈໍາເປັນຕ້ອງຊີ້ໃຫ້ເຫັນຫຼັກຖານ. ການຮ້ອງຂໍການຍອມຮັບແຕ່ລະຄົນຄວນຕັ້ງຊື່ແຫຼ່ງສັນຍາຂອງຕົນ, ວິທີການທົດສອບ, ຂອບເຂດຈໍາກັດຜ່ານ, ຜົນໄດ້ຮັບຕົວຈິງແລະບັນທຶກການສະຫນັບສະຫນູນ. ມາຕຣິກເບື້ອງນີ້ສາມາດນໍານັກທົບທວນໄປຫາຮູບຖ່າຍ, ຕາຕະລາງຂໍ້ມູນ, ບັນທຶກການປຸກ, ການສໍາຮອງສູດ, ບັນຊີລາຍຊື່ຕົວຢ່າງແລະ deviations ລົງນາມ.
| ການຮ້ອງຂໍການຍອມຮັບ | ຄວາມຕ້ອງການແລະວິທີການ | ຜົນໄດ້ຮັບຕົວຈິງ | ຫຼັກຖານອ້າງອີງ | ການຈັດວາງ |
|---|---|---|---|---|
| ການກໍ່ສ້າງຕາມຄໍາສັ່ງແມ່ນປະຈຸບັນ | ການຊື້ສະເພາະແລະບັນຊີລາຍຊື່ການກໍ່ສ້າງທີ່ໄດ້ຮັບການອະນຸມັດ, ທັງໂດຍການທົບທວນ | ບັນທຶກຕົວຕົນ ແລະຂໍ້ຍົກເວັ້ນ | ປ້າຍຊື່ຮູບ, ສ້າງ walkdown, punch IDs | ຜ່ານ, ເງື່ອນໄຂຫຼືລົ້ມເຫລວ |
| ລໍາດັບແຫ້ງແມ່ນເຮັດຊ້ໍາໄດ້ | ຊື່ລໍາດັບອັດຕະໂນມັດ, ປ່ອງຢ້ຽມການສັງເກດການແລະການແຊກແຊງທີ່ໄດ້ຮັບອະນຸຍາດ | ເຫດການ, ການຢຸດເຊົາແລະການຕອບສະຫນອງທີ່ສັງເກດເຫັນ | ບັນທຶກຮອບວຽນ, ການສົ່ງອອກປຸກ, ວິດີໂອ ຫຼືບັນທຶກພະຍານ | ຂອບເຂດຂອງລັດຢ່າງຈະແຈ້ງ |
| ຂວດຄວບຄຸມໄດ້ເຖິງຂີດຈຳກັດ | ການແຕ້ມຮູບສ່ວນ, ວິທີການທົດສອບ, ວັດ, ແຜນຕົວຢ່າງແລະຂໍ້ຈໍາກັດ | ມູນຄ່າການວັດແທກແລະການປະຕິເສດ, ບໍ່ພຽງແຕ່ສະເລ່ຍ | ຕາຕະລາງຕົວຢ່າງທີ່ສາມາດຕິດຕາມໄດ້ໂດຍຕໍາແຫນ່ງແລະເວລາ | ບັນທຶກທຸກໆການຄິດຮອດ |
| ຜົນຜະລິດທີ່ຍອມຮັບໄດ້ບັນລຸເປົ້າຫມາຍ | ພື້ນຖານເວລາຕົກລົງ ແລະນິຍາມສ່ວນທີ່ດີ | ຈຳນວນຮວມ, ຈຳນວນທີ່ຍອມຮັບ ແລະບັນທຶກເຫດການ | Counter record, ຕາຕະລາງຄຸນນະພາບ, ບັນທຶກການຢຸດເຊົາ | ບໍ່ມີການທົດແທນລາຍການ |
| Handover ແມ່ນສາມາດແຜ່ພັນໄດ້ | ການແຕ້ມຮູບທີ່ຕ້ອງການ, ຄູ່ມື, ຊອບແວແລະບັນຊີລາຍຊື່ສູດ | ໄຟລ໌ທີ່ຖືກກວດສອບໂດຍການແກ້ໄຂແລະຮູບແບບ | ດັດສະນີເອກະສານແລະ checksum ສໍາຮອງຂໍ້ມູນຫຼືໃບຮັບເງິນ | ເປີດຊ່ອງຫວ່າງກາຍເປັນລາຍການດີໃຈຫລາຍ |
ວິທີການນີ້ຍັງປ່ຽນແປງວິທີທີ່ທີມງານຂຽນ. "ການດໍາເນີນການທີ່ຫມັ້ນຄົງສັງເກດເຫັນ" ກາຍເປັນຄໍາຖະແຫຼງທີ່ຕິດກັບປ່ອງຢ້ຽມທີ່ກໍານົດໄວ້ແລະບັນທຶກເຫດການ. "ຄຸນນະພາບຂວດ OK" ກາຍເປັນຕົວຢ່າງ, ວິທີການ, ຂອບເຂດຈໍາກັດແລະຜົນໄດ້ຮັບ. "ເອກະສານສໍາເລັດ" ກາຍເປັນບັນຊີລາຍຊື່ໄຟລ໌ທີ່ຖືກດັດສະນີ. ພາສາສະເພາະເຮັດໃຫ້ຄວາມບໍ່ເຫັນດີໃນການຄົ້ນຫາ ແລະປິດການພິສູດໄດ້ງ່າຍຂຶ້ນ.
ລາຍເຊັນຄວນບັນທຶກການຕັດສິນໃຈ, ບໍ່ລຶບວຽກທີ່ເປີດ
ໃນເວລາປິດ, ທຸກໆບັນຫາທີ່ບໍ່ໄດ້ຮັບການແກ້ໄຂຕ້ອງການບັດປະຈໍາຕົວ, ຄວາມຕ້ອງການ, ເຈົ້າຂອງ, ວັນທີກໍານົດ, ການແກ້ໄຂ, ວິທີການສອບເສັງຄືນໃຫມ່ແລະການຈັດການສຸດທ້າຍ. ຄໍາສັນຍາທາງປາກບໍ່ແມ່ນປິດ. ທັງບໍ່ແມ່ນລາຍເຊັນຢູ່ໃນບົດລາຍງານທີ່ເຊື່ອງຂໍ້ຍົກເວັ້ນໃນອີເມວ.
ທຸກໆເງື່ອນໄຂທີ່ຕ້ອງການມີຫຼັກຖານທີ່ຍອມຮັບແລະບໍ່ມີລາຍການເປີດປິດການຂົນສົ່ງ.
ລາຍການເປີດປິດມີເຈົ້າຂອງ, ວັນທີ, ຫຼັກຖານປິດແລະສິດອໍານາດການຂົນສົ່ງລາຍລັກອັກສອນ.
ຜົນໄດ້ຮັບທີ່ຕ້ອງການແມ່ນຢູ່ນອກຂອບເຂດຈໍາກັດຂອງມັນ, ຂາດຫາຍໄປ, ຫຼືບໍ່ສາມາດຖືກຜູກມັດກັບການຕັ້ງຄ່າທີ່ທົດສອບ.
ເຈົ້າຫນ້າທີ່ຂົນສົ່ງແມ່ນຢູ່ໃນສັນຍາ, ບໍ່ແມ່ນຢູ່ໃນບົດຄວາມນີ້. ໜ້າທີ່ຂອງບົດລາຍງານແມ່ນເພື່ອເຮັດໃຫ້ພື້ນຖານເຫັນໄດ້. ຖ້າທີມງານເລືອກການຜ່ານເງື່ອນໄຂ, ບັນທຶກຄວນສະແດງໃຫ້ເຫັນວ່າໃຜຍອມຮັບຄວາມສ່ຽງທີ່ຕົກຄ້າງແລະແນ່ນອນວ່າແຕ່ລະລາຍການຈະປິດແນວໃດ.
FAT ປິດຄໍາຖາມຂອງໂຮງງານ, ບໍ່ແມ່ນຄໍາຖາມຂອງເວັບໄຊທ໌
ການທົດສອບໂຮງງານບໍ່ສາມາດກວດສອບພື້ນຖານສຸດທ້າຍຂອງຜູ້ຊື້, ຄຸນນະພາບພະລັງງານ, ທໍ່ລະບາຍຄວາມຮ້ອນຂອງພືດ, ລະບົບອັດອາກາດ, ການປະສົມປະສານປ້ອງກັນ, ການຂົນສົ່ງວັດສະດຸ, ເສັ້ນທາງລຸ່ມຫຼືຂັ້ນຕອນການດໍາເນີນງານໃນທ້ອງຖິ່ນ. ເງື່ອນໄຂເຫຼົ່ານັ້ນເປັນຂອງການຕິດຕັ້ງແລະການທົດສອບການຍອມຮັບສະຖານທີ່, ປົກກະຕິແລ້ວເອີ້ນວ່າ SAT.
ເອົາຫຼັກຖານ FAT ໄປຂ້າງຫນ້າ. ສູດທີ່ຍອມຮັບ, ການແກ້ໄຂການແຕ້ມຮູບ, ID ຕົວຢ່າງ, ບັນທຶກການປຸກແລະສະຖານະພາບຂອງ punch-list ເປັນພື້ນຖານສໍາລັບການ commissioning. ປຽບທຽບສິ່ງອໍານວຍຄວາມສະດວກຂອງສະຖານທີ່ກັບເງື່ອນໄຂຂອງໂຮງງານທີ່ບັນທຶກໄວ້; Kinggle'sຄູ່ມືຄວາມຕ້ອງການປະໂຫຍດຂອງເຄື່ອງ moldingອະທິບາຍວ່າເປັນຫຍັງຄວາມກົດດັນຢ່າງດຽວບໍ່ໄດ້ອະທິບາຍເຖິງຄວາມສາມາດຂອງອາກາດ, ນ້ໍາຫຼືໄຟຟ້າ. ໄດ້ຄູ່ມືການບໍາລຸງຮັກສາປ້ອງກັນຈາກນັ້ນສາມາດປ່ຽນສະພາບທີ່ຖືກມອບໃຫ້ເປັນການກວດສອບປົກກະຕິ.
ສົ່ງຫຼັກຖານໂດຍຫຍໍ້ກ່ອນວັນທີເປັນພະຍານ
ສໍາລັບການທົດສອບການແລ່ນອຸປະກອນທີ່ເປັນປະໂຫຍດ, ສົ່ງ Kinggle the bottle drawing and revision, resin supplier and grade, mold and die, ການທົດສອບສໍາເລັດຮູບ, ຄໍານິຍາມຜົນຜະລິດ, ເງື່ອນໄຂການແລ່ນທີ່ຕ້ອງການ, ບັນຊີລາຍຊື່ເອກະສານແລະອໍານາດການເປັນພະຍານ. ຫຼັງຈາກນັ້ນ, ທີມງານໂຄງການສາມາດຈັດວາງການທົດລອງເຄື່ອງຈັກກັບການຕັດສິນໃຈຜະລິດຕະພັນທີ່ເຈົ້າຕ້ອງການຕົວຈິງ.
ສົນທະນາກ່ຽວກັບຂອບເຂດ FAT ຂອງທ່ານກັບ Kinggleຊ່ອງຂໍ້ມູນວົງເລັບທັງໝົດ ແລະບົດລາຍງານເປີດແມ່ນແມ່ແບບ ຫຼືຕົວຢ່າງການສອນທີ່ສ້າງຂຶ້ນ. ພວກເຂົາບໍ່ແມ່ນບັນທຶກຂອງລູກຄ້າ, ຂໍ້ຈໍາກັດຂອງສັນຍາຫຼືຜົນໄດ້ຮັບການປະຕິບັດ Kinggle.
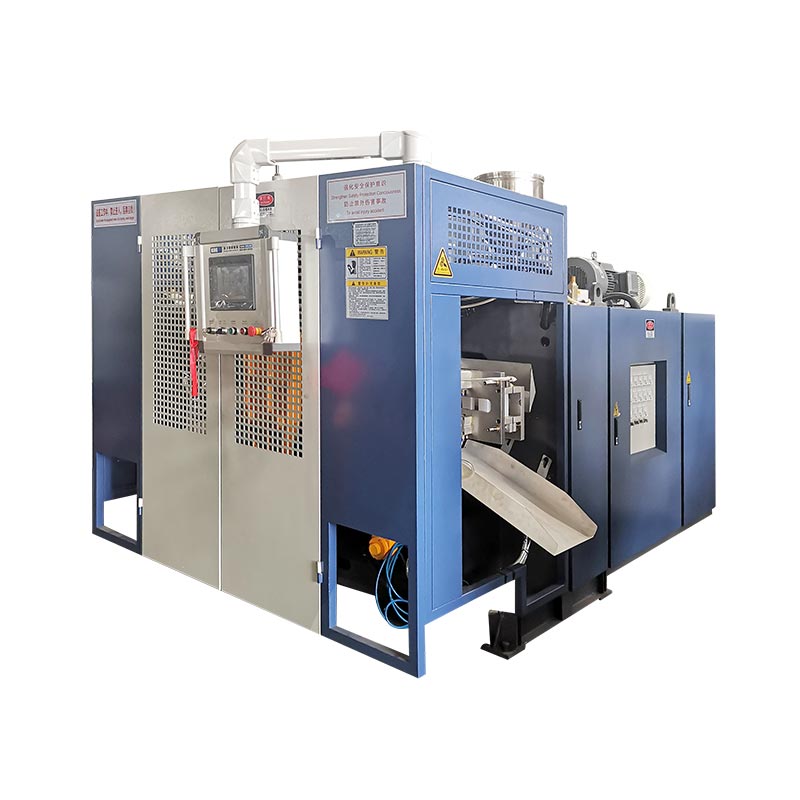
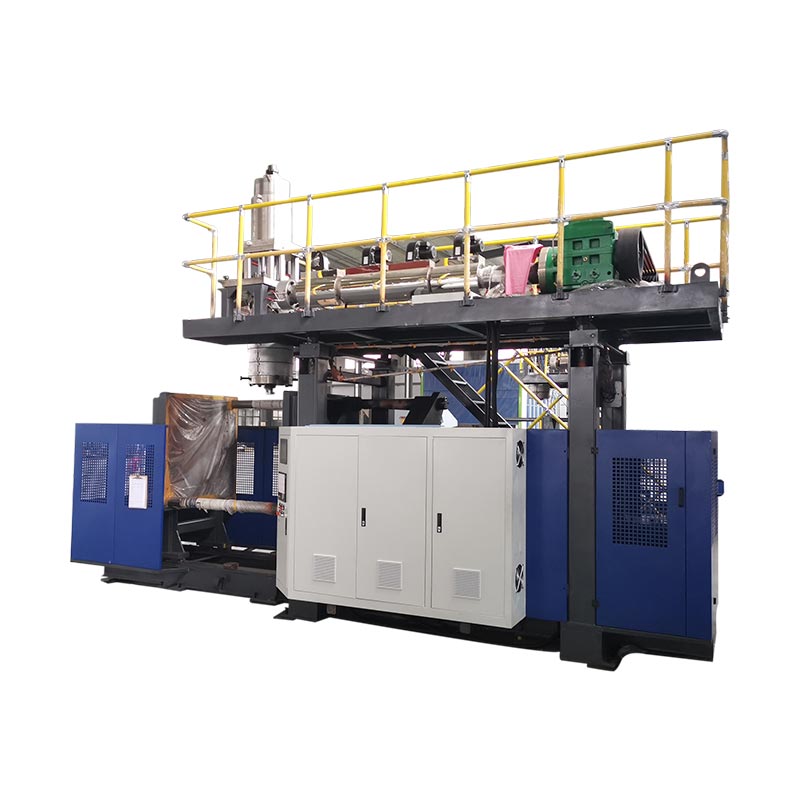
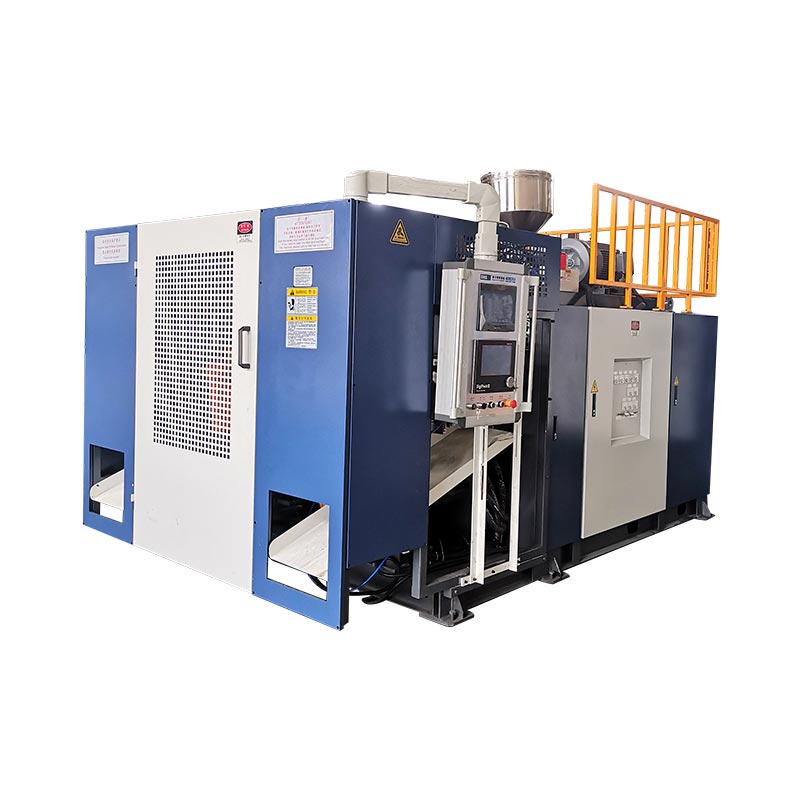
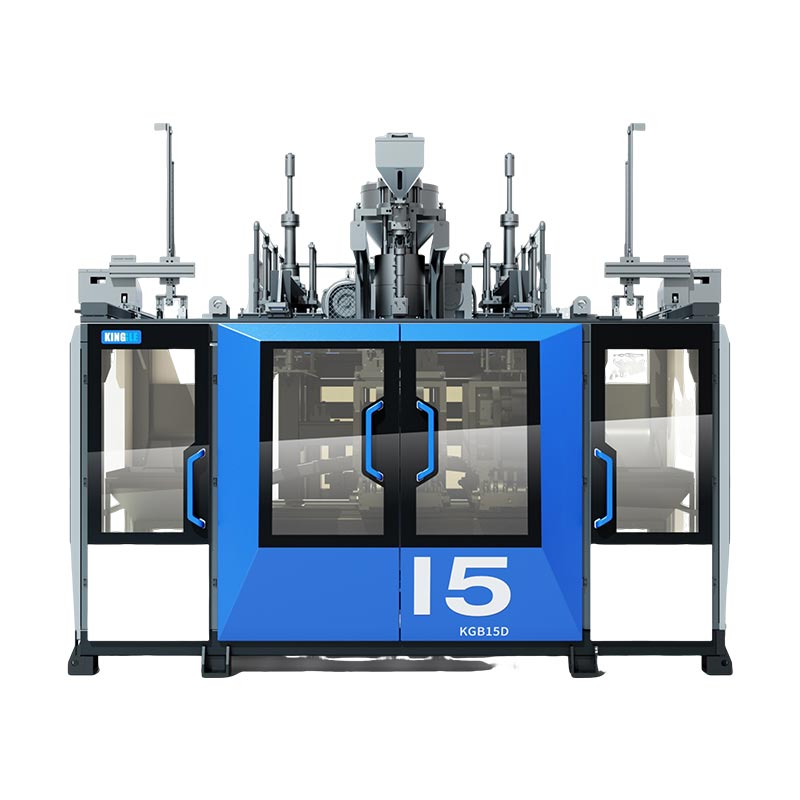
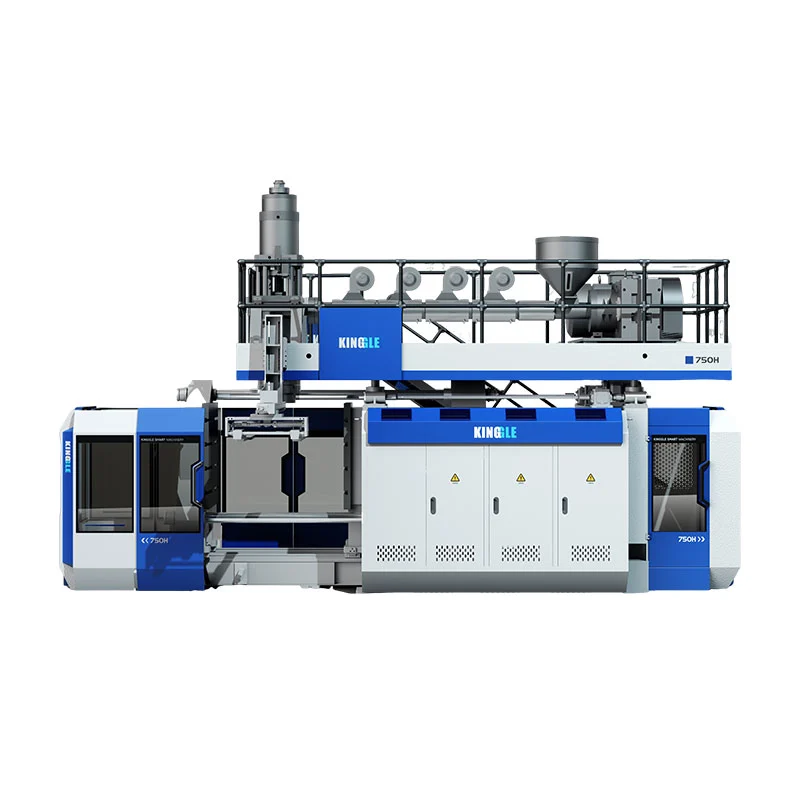
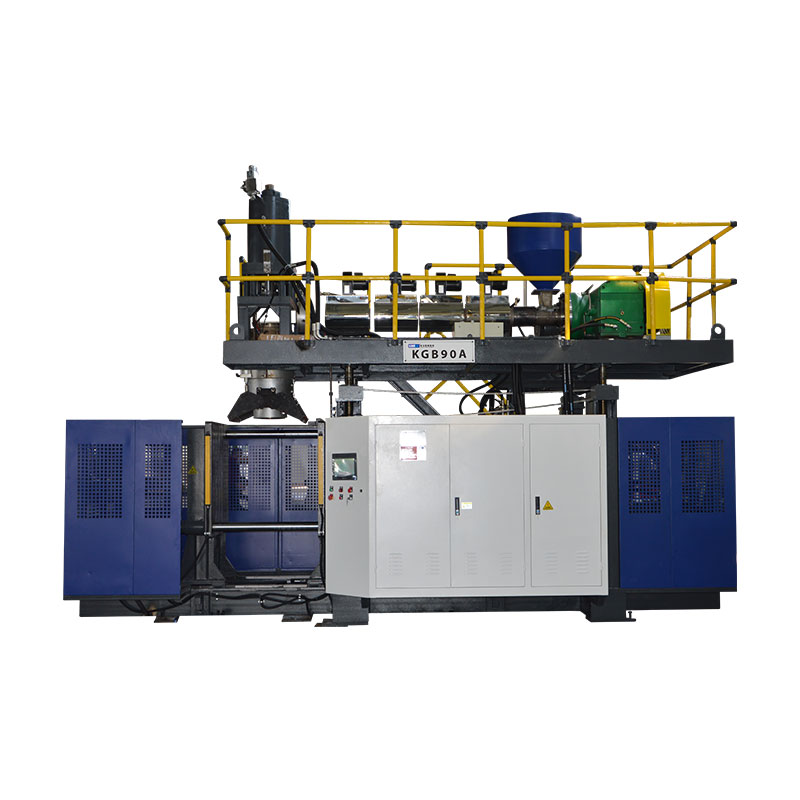
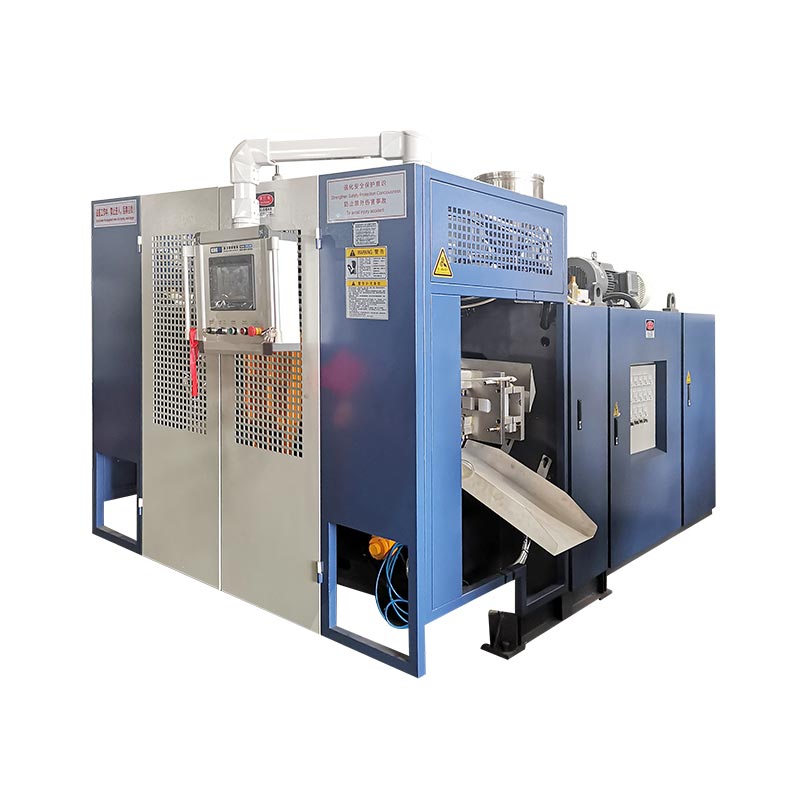
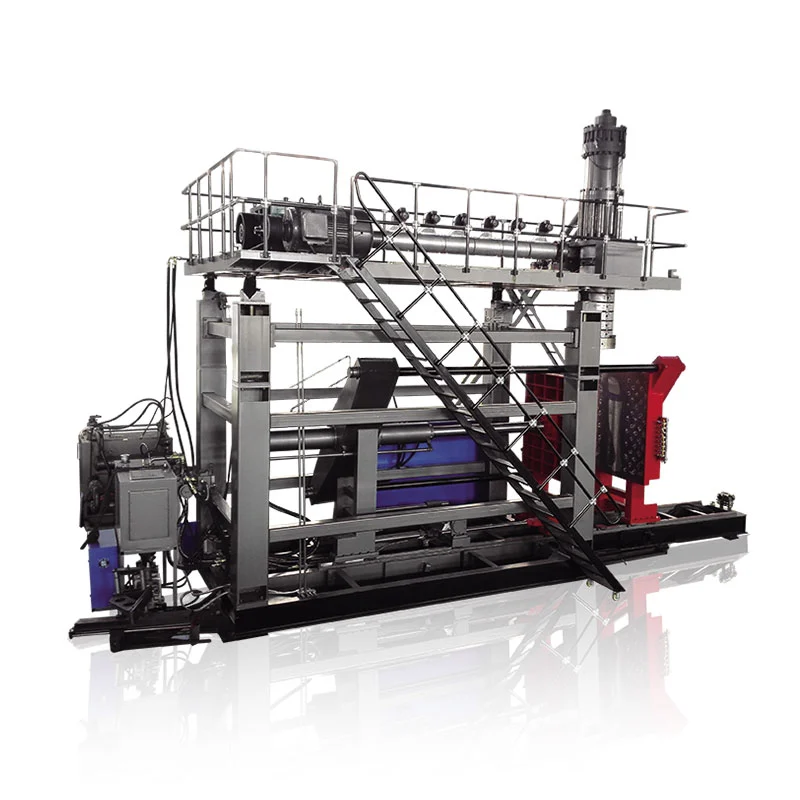
ເຄື່ອງຈັກ: KGB5Dບໍ່ແມ່ນການສ້າງຕົວຕົນ
ຊື່ຕົວແບບວາງອຸປະກອນໃນຄອບຄົວ. ມັນບໍ່ໄດ້ສະແດງໃຫ້ເຫັນວ່າການກໍ່ສ້າງ serial ໃດຖືກກວດສອບຫຼືທາງເລືອກໃດ, ຮຸ່ນຄວບຄຸມ, ການໂຕ້ຕອບເຄື່ອງມືແລະອຸປະກອນລຸ່ມ. ນັກວິຊາການໃນອະນາຄົດຈະຕ້ອງສາມາດຈັບຄູ່ບົດລາຍງານກັບເຄື່ອງຈັກທາງດ້ານຮ່າງກາຍແລະການຕັ້ງຄ່າຕາມຄໍາສັ່ງ.
ເລີ່ມຕົ້ນດ້ວຍປ້າຍຊື່ເຄື່ອງຈັກ ແລະລາຍຊື່ການກໍ່ສ້າງທີ່ໄດ້ຮັບການອະນຸມັດ. ບັນທຶກຕົວຕົນ serial, ພື້ນຖານໄຟຟ້າ, extruder ແລະການຕັ້ງຄ່າຫົວ, ຫນ່ວຍງານ clamping, ການຈັດສະຖານີ, ປະກອບມີ auxiliaries, ຊອບແວຫຼືການແກ້ໄຂສູດແລະດັດຊະນີການແຕ້ມຮູບ. ຖ່າຍຮູບການລະບຸແຜ່ນປ້າຍ ແລະເຄື່ອງປະກອບ. ຖ້າວົງຢືມປະກອບມີອຸປະກອນເອົາອອກຫຼື deflashing ອັດຕະໂນມັດແຕ່ FAT ບໍ່ລວມມັນ, ເຮັດໃຫ້ເຂດແດນນັ້ນເຫັນໄດ້.
ການຢືນຢັນຕົວຕົນຂອງການຕັ້ງຄ່າທຽບກັບສະເພາະການຊື້ [ເອກະສານ ແລະການປັບປຸງ]. ຂໍ້ຍົກເວັ້ນແມ່ນລະບຸໄວ້ໃນລາຍການ punch [IDs]. ຮູບຖ່າຍ [ເອກະສານອ້າງອີງ] ສະແດງໃຫ້ເຫັນປ້າຍຊື່ທີ່ທົດສອບແລ້ວ, ເຄື່ອງປະກອບໃຫຍ່ ແລະອຸປະກອນລຸ່ມນ້ຳ.
ຊ່ອງຫວ່າງເປົ່າແມ່ນເຈດຕະນາ. ແມ່ແບບລາຍງານບໍ່ຄວນສ້າງຕົວຕົນທີ່ເປັນຂອງໄຟລ໌ໂຄງການ.