ການຂຽນໂປລແກລມ Parison ປ່ຽນແປງຊ່ອງຫວ່າງຕາຍໃນລະຫວ່າງການ extrusion ດັ່ງນັ້ນວັດສະດຸຖືກວາງໄວ້ບ່ອນທີ່ສ່ວນສໍາເລັດຮູບຕ້ອງການ. ໂປຼໄຟລ໌ທີ່ດີປົກປ້ອງມຸມ, ມືຈັບ, ບ່າ, ແລະພື້ນທີ່ທີ່ບີບອັດໂດຍບໍ່ເຮັດໃຫ້ຖັງທັງຫມົດຫນັກກວ່າ.

ສິ່ງທີ່ໂຄງການ parison ຄວບຄຸມຕົວຈິງ
ໃນ extrusion blow molding, ຢາງ molten ປ່ອຍໃຫ້ຕາຍເປັນທໍ່ທີ່ເອີ້ນວ່າ parison. ແຮງໂນ້ມຖ່ວງ, ຄວາມແຂງແຮງຂອງການລະລາຍ, ການໃຄ່ບວມຕາຍ, ການຍືດ, ແລະເລຂາຄະນິດຂອງແມ່ພິມມີຜົນກະທົບແນວໃດທໍ່ນັ້ນກາຍເປັນສ່ວນຫນຶ່ງ. ຊ່ອງຫວ່າງຕາຍແບບເປັນເອກະພາບບໍ່ຄ່ອຍຈະສ້າງຝາສໍາເລັດຮູບທີ່ເປັນເອກະພາບໃນເວລາທີ່ພາກສ່ວນມີບ່າ, ມຸມ, ຈັບ, ຫຼືແຕ້ມເລິກ.
ຕົວຄວບຄຸມຍ້າຍເຄື່ອງມືເພື່ອເຮັດໃຫ້ພາກສ່ວນທີ່ເລືອກໃຫ້ໜາ ຫຼືບາງລົງ. ຈຸດປະສົງແມ່ນການແຜ່ກະຈາຍຂອງວັດສະດຸທີ່ຄວບຄຸມ: ວັດສະດຸທີ່ພຽງພໍໃນພື້ນທີ່ທີ່ມີຄວາມຍືດຍາວຫຼືການໂຫຼດສູງ, ມີນ້ໍາຫນັກທີ່ບໍ່ຈໍາເປັນຫນ້ອຍໃນສ່ວນທີ່ປະກອບໄດ້ງ່າຍ.
| ການປະຕິບັດໂປຣໄຟລ໌ | ຜົນກະທົບຂະບວນການ | ສິ່ງທີ່ຕ້ອງກວດສອບ |
|---|---|---|
| ເພີ່ມການເປີດຢູ່ໃນຈຸດທີ່ເລືອກ | ເພີ່ມເອກະສານໃສ່ສ່ວນຂອງ parison ນັ້ນ | ມຸມບາງໆ, ຈັບຮາກ, ບ່າ, ລຸ່ມ ແລະ ບໍລິເວນປາຍແຫຼມ |
| ຫຼຸດການເປີດຢູ່ໃນຈຸດທີ່ເລືອກ | ຫຼຸດຜ່ອນວັດສະດຸໃນສ່ວນນັ້ນ | ຝາຊື່ໜັກ, ເຂດເຮັດຄວາມເຢັນຊ້າ ແລະນ້ຳໜັກສ່ວນເກີນ |
| ປ່ຽນໂປຣໄຟລ໌ | ຍ້າຍເຂດຫນາແລະບາງຕາມ parison ໄດ້ | ບໍ່ວ່າຈະເປັນເຂດທີ່ມີໂຄງການສອດຄ່ອງກັບຄຸນສົມບັດຂອງພາກສ່ວນທີ່ຕັ້ງໄວ້ |
| ຂະໜາດນ້ຳໜັກໂປຣໄຟລ໌ໂດຍລວມ | ປ່ຽນໂປຣໄຟລ໌ເຕັມ | ນ້ໍາຫນັກທັງຫມົດແລະກໍາແພງຕໍາ່ສຸດ, ບໍ່ພຽງແຕ່ສະເລ່ຍ |
ບັນທຶກການຜະລິດທີ່ເປັນປະໂຫຍດເກັບຮັກສາໄຟລ໌ໂປຣໄຟລ໌ພ້ອມກັບຈໍານວນ mold, ເກຣດ resin, ສີຫຼືສະພາບ regrind, ສູດອຸນຫະພູມ, ຂະຫນາດການສັກຢາ, ເວລາເຢັນ, ແລະການວັດແທກສ່ວນທີ່ໄດ້ຮັບອະນຸມັດ.
ລະບົບຢ່າງຕໍ່ເນື່ອງແລະ accumulator ໃຊ້ການອ້າງອີງທີ່ແຕກຕ່າງກັນ
ສຸດ ກເຄື່ອງປັ້ນດິນເຜົາຢ່າງຕໍ່ເນື່ອງ, parison ຮູບແບບຢ່າງຕໍ່ເນື່ອງ. ປົກກະຕິແລ້ວໂປຣໄຟລ໌ຈະຖືກ synchronized ກັບເວລາຫຼືຄວາມຍາວ parison. ຄວາມຫມັ້ນຄົງຂອງ Extrusion ແມ່ນສໍາຄັນເພາະວ່າການປ່ຽນແປງຂອງຜົນຜະລິດສາມາດຍ້າຍຈຸດທີ່ມີໂຄງການຕາມສ່ວນ.
ສຸດເຄື່ອງປັ້ນດິນເຜົາ accumulator, melt ແມ່ນເກັບຮັກສາໄວ້ແລະ pushed ຜ່ານຕາຍ. ໂປຼໄຟລ໌ສາມາດຖືກຜູກມັດກັບຕໍາແຫນ່ງສະສົມ. ຂະຫນາດຂອງການສັກຢາ, ຄວາມສອດຄ່ອງຂອງການຕື່ມ, ແລະການປັບຕົວແປກາຍເປັນສ່ວນຫນຶ່ງຂອງບັນຫາຄວາມຫນາຂອງຝາ.

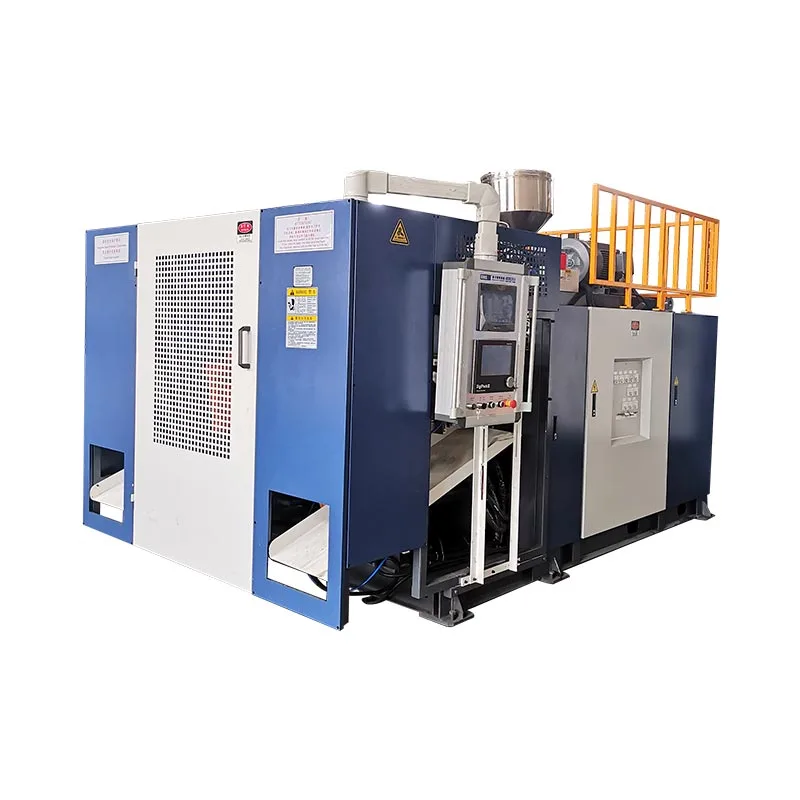
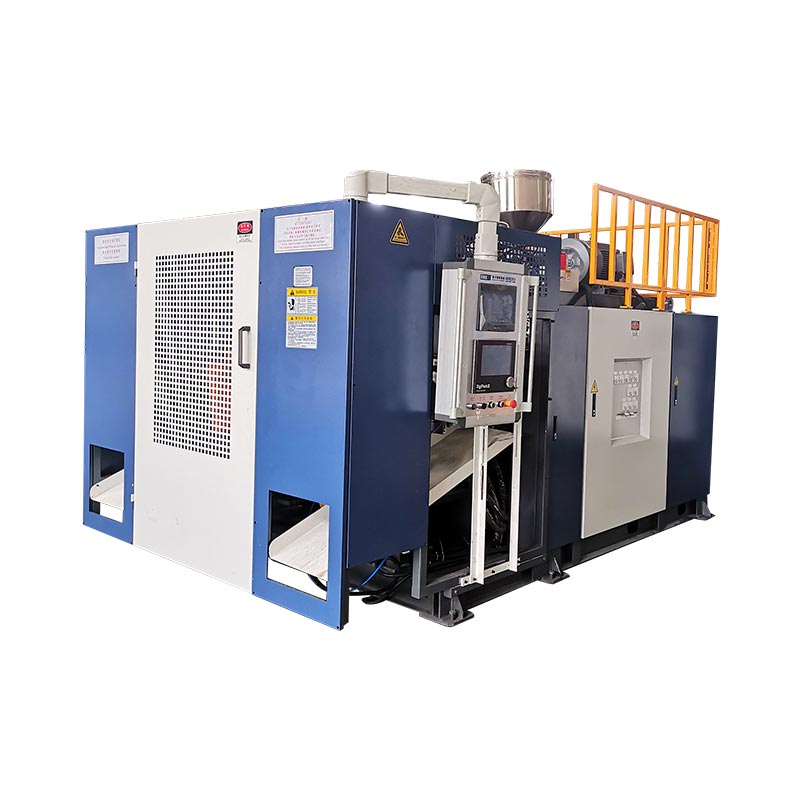
ທາງການMOOG DigiPack III ຄູ່ມືເອກະສານທັງການສະສົມແລະຄໍາຮ້ອງສະຫມັກຕໍ່ເນື່ອງ extrusion. ນີ້ບໍ່ໄດ້ຫມາຍຄວາມວ່າທຸກເຄື່ອງ Kinggle ໃຊ້ຕົວຄວບຄຸມດຽວກັນ. ຢືນຢັນຕົວແບບຄວບຄຸມ, ຄວາມອາດສາມາດຂອງໂປຣໄຟລ໌, ຕົວກະຕຸ້ນ ແລະເຄື່ອງມືໃນໃບສະເໜີລາຄາໂຄງການ.
ລຳດັບການຕັ້ງຄ່າທີ່ຄວບຄຸມ
- ຢືນຢັນສູດທີ່ຖືກຕ້ອງ.ຈັບຄູ່ mold, ວັດສະດຸ, ຕາຍແລະການປັບປຸງຜະລິດຕະພັນ.
- ສະຖຽນລະພາບການລະລາຍ.ໃຫ້ອຸນຫະພູມຕົວຈິງຕົກລົງແລະຢືນຢັນການໃຫ້ອາຫານທີ່ສອດຄ່ອງແລະການສະກັດ.
- ກວດເບິ່ງເຄື່ອງມືສູນ ແລະ span.ກວດສອບການເຄື່ອນໄຫວສໍາລັບການຕິດ, ການຮົ່ວໄຫຼຫຼື misalignment.
- ກໍານົດຄວາມຍາວ parison ແລະຂະຫນາດການສັກຢາ.parison ຕ້ອງສາມາດບັນລຸຕໍາແຫນ່ງທີ່ຖືກຕ້ອງຢູ່ທີ່ mold ໃກ້ຊິດ.
- ເລີ່ມຕົ້ນດ້ວຍໂປຣໄຟລ໌ງ່າຍໆ.ການປ່ຽນແປງຢ່າງກວ້າງຂວາງແມ່ນງ່າຍຕໍ່ການວິນິດໄສກ່ວາການແກ້ໄຂແຫຼມຫຼາຍ.
- Mold ຫຼາຍຮອບວຽນທີ່ຫມັ້ນຄົງ.ຢ່າຕັດສິນພາກສ່ວນທໍາອິດຫຼັງຈາກການປ່ຽນແປງຂະບວນການທີ່ສໍາຄັນ.
- ວັດແທກສະຖານທີ່ຄົງທີ່.ບັນທຶກກໍາແພງຕໍາ່ສຸດທີ່, ນ້ໍາຫນັກສ່ວນ, ຮູບລັກສະນະແລະຜົນໄດ້ຮັບທີ່ເປັນປະໂຫຍດ.
- ປ່ຽນພື້ນທີ່ເທື່ອລະອັນ.ບັນທຶກການດັດແກ້ໃຫມ່ພຽງແຕ່ຫຼັງຈາກການປັບປຸງຊ້ໍາຊ້ອນ.
ການແກ້ໄຂບັນຫາຄວາມຫນາຂອງກໍາແພງໂດຍອາການ
| ອາການ | ກວດກາ | ຂັ້ນຕອນຕໍ່ໄປ |
|---|---|---|
| ລຸ່ມ ຫຼືບ່າບາງໆ | ຕຳແໜ່ງໂປຣໄຟລ໌, parison sag, stretch ແລະ blow time | ຢືນຢັນການສອດຄ່ອງກ່ອນທີ່ຈະເພີ່ມນ້ໍາຫນັກລວມ |
| ດ້ານໜຶ່ງບາງລົງຢ່າງຕໍ່ເນື່ອງ | Die centering, mold alignment, cooling and parison contact | ແກ້ໄຂສາເຫດທາງດ້ານຮ່າງກາຍທີ່ບໍ່ສົມມາດ |
| ຄວາມຫນາແຫນ້ນຍ້າຍວົງຈອນໄປສູ່ວົງຈອນ | ອຸນຫະພູມການລະລາຍ, ຜົນຜະລິດ, ຂະຫນາດການສັກຢາ, ຄໍາຄຶດຄໍາເຫັນແລະຄວາມຫມັ້ນຄົງຂອງໄຮໂດລິກ | ສະຖຽນລະພາບຂະບວນການກ່ອນທີ່ຈະແກ້ໄຂຈຸດ |
| ກໍາແພງຫີນຫນັກແຕ່ການບີບອັດອ່ອນໆ | ສະຖານທີ່ວັດສະດຸ, ການອອກແບບ pinch-off ແລະຕໍາແຫນ່ງ parison | ຍ້າຍວັດສະດຸໄປຫາເຂດ pinch ແທນທີ່ຈະເພີ່ມນ້ໍາຫນັກເຕັມສ່ວນ |
| ການແຜ່ກະຈາຍທີ່ດີແຕ່ມີນ້ໍາຫນັກເກີນ | ຂະຫນາດໂດຍລວມແລະພາກສ່ວນຫນັກທີ່ບໍ່ຈໍາເປັນ | ຫຼຸດລົງໃນຂັ້ນຕອນທີ່ວັດແທກໃນຂະນະທີ່ປົກປ້ອງຕໍາ່ສຸດທີ່ຂອງກໍາແພງຫີນ |
| ຄໍາສັ່ງປ່ຽນແປງແຕ່ສ່ວນຫນຶ່ງບໍ່ໄດ້ | ຕົວກະຕຸ້ນ, ປ່ຽງ, ສາຍໄຟ, ການປັບຫຼືຂໍ້ຈໍາກັດ | ປຽບທຽບຄໍາສັ່ງແລະຄໍາຕິຊົມ, ຫຼັງຈາກນັ້ນ escalate ກັບການບໍາລຸງຮັກສາ |
ທັດສະນະຂອງໂຮງງານ: ການເຮັດເລື້ມຄືນແມ່ນສໍາຄັນຫຼາຍກ່ວາຫນຶ່ງຕົວຢ່າງທີ່ສົມບູນແບບ
ໂປຼໄຟລ໌ແມ່ນກຽມພ້ອມໃນການຜະລິດພຽງແຕ່ເມື່ອມັນລອດຊີວິດຈາກການປ່ຽນແປງປົກກະຕິ, ເຊັ່ນ: ການເລີ່ມຕົ້ນໃຫມ່ທີ່ອົບອຸ່ນ, ການປ່ຽນແປງຂອງວັດສະດຸ, ການປ່ຽນແປງການປ່ຽນແປງແລະລະດັບຄວາມຄາດຫວັງຂອງສະພາບນ້ໍາເຢັນ. ຫນຶ່ງບັນຈຸທີ່ດີພິສູດເຄື່ອງຈັກສາມາດເຮັດໃຫ້ພາກສ່ວນ; ໄລຍະທີ່ຫມັ້ນຄົງພິສູດວ່າຂະບວນການສາມາດຈັດການໄດ້.
ກ່ອນທີ່ຈະຍອມຮັບ, ຕົກລົງກ່ຽວກັບສະຖານທີ່ວັດແທກ, ປະລິມານຕົວຢ່າງ, ການທົດສອບທີ່ເປັນປະໂຫຍດແລະການປັບປຸງສູດທີ່ໄດ້ຮັບການອະນຸມັດ. ປົກປ້ອງໄຟລ໌ພື້ນຖານໃນຂະນະທີ່ໃຫ້ຜູ້ປະຕິບັດການທີ່ໄດ້ຮັບການຝຶກອົບຮົມເປັນເສັ້ນທາງທີ່ເປັນເອກະສານເພື່ອເຮັດໃຫ້ການປັບຕົວຄວບຄຸມແລະປີ້ນຄືນ.
ຖ້າຄວາມບໍ່ສະຖຽນລະພາບຂອງໂປຣໄຟລ໌ປະກົດຂຶ້ນພ້ອມກັບສັນຍານເຕືອນ, ຄວາມບໍ່ເຫັນດີຂອງຕໍາແໜ່ງ ຫຼືການປ່ຽນແປງລໍາດັບ, ໃຫ້ໃຊ້ປຸ່ມHMI ແລະຄູ່ມືປຸກ. ຜູ້ຊື້ຍັງຄົງກໍານົດອຸປະກອນສາມາດເລີ່ມຕົ້ນດ້ວຍ Kinggle'sຄູ່ມືການເລືອກເຄື່ອງຈັກ.
ຄຳຖາມທີ່ມັກຖາມເລື້ອຍໆ
ໂປຣແກມ parison ແມ່ນຫຍັງ?
ການຂຽນໂປລແກລມ Parison ປ່ຽນແປງການເປີດຊ່ອງຫວ່າງຕາຍໃນລະຫວ່າງການ extrusion ດັ່ງນັ້ນພາກສ່ວນຕ່າງໆຂອງ parison ໄດ້ຮັບປະລິມານທີ່ແຕກຕ່າງກັນຂອງວັດສະດຸ.
ການຂຽນໂປລແກລມ parison ສາມາດແກ້ໄຂທຸກບັນຫາຝາບາງໆໄດ້ບໍ?
ບໍ່. ມັນບໍ່ສາມາດແກ້ໄຂຄວາມຜິດປົກກະຕິຂອງຕາຍ, ການບີບອັດທີ່ບໍ່ສະຖຽນ, ເຄື່ອງມືທີ່ເສຍຫາຍ, ຄວາມເຢັນບໍ່ດີ, ການອອກແບບແມ່ພິມທີ່ບໍ່ຖືກຕ້ອງ, ຫຼືຕົວກະຕຸ້ນທີ່ເຮັດວຽກຜິດປົກກະຕິ.
ຂ້ອຍຄວນປ່ຽນຈຸດສ່ວນບຸກຄົນຫຼືນ້ໍາຫນັກລວມກ່ອນບໍ?
ໃຊ້ນ້ໍາຫນັກລວມພຽງແຕ່ເມື່ອສ່ວນທີ່ສົມບູນແມ່ນເບົາຫຼືຫນັກຢ່າງຕໍ່ເນື່ອງ. ໃຊ້ການປ່ຽນແປງຈຸດທ້ອງຖິ່ນໃນເວລາທີ່ການວັດແທກສະແດງໃຫ້ເຫັນບັນຫາທີ່ຊ້ໍາກັນໃນພື້ນທີ່ສະເພາະ.
ເປັນຫຍັງໂປຣໄຟລ໌ຈຶ່ງຍ້າຍໄປຢູ່ໃນສ່ວນ?
ສາເຫດທົ່ວໄປປະກອບມີການປ່ຽນແປງໃນອັດຕາ extrusion, ຄວາມຍາວ parison, ຄວາມສອດຄ່ອງຂອງການສັກຢາ accumulator, ອຸນຫະພູມວັດສະດຸ, ການຊັກຊ້າເລີ່ມຕົ້ນ, ຫຼື sensor calibration.
ເຄື່ອງຕ້ອງການຈັກຈຸດໂປຣໄຟລ໌?
ຈໍານວນທີ່ຕ້ອງການແມ່ນຂຶ້ນກັບເລຂາຄະນິດຂອງພາກສ່ວນແລະການຕັ້ງຄ່າຕົວຄວບຄຸມ. ຈຸດເພີ່ມເຕີມບໍ່ໄດ້ຊົດເຊີຍສໍາລັບຂະບວນການທີ່ບໍ່ຫມັ້ນຄົງ.