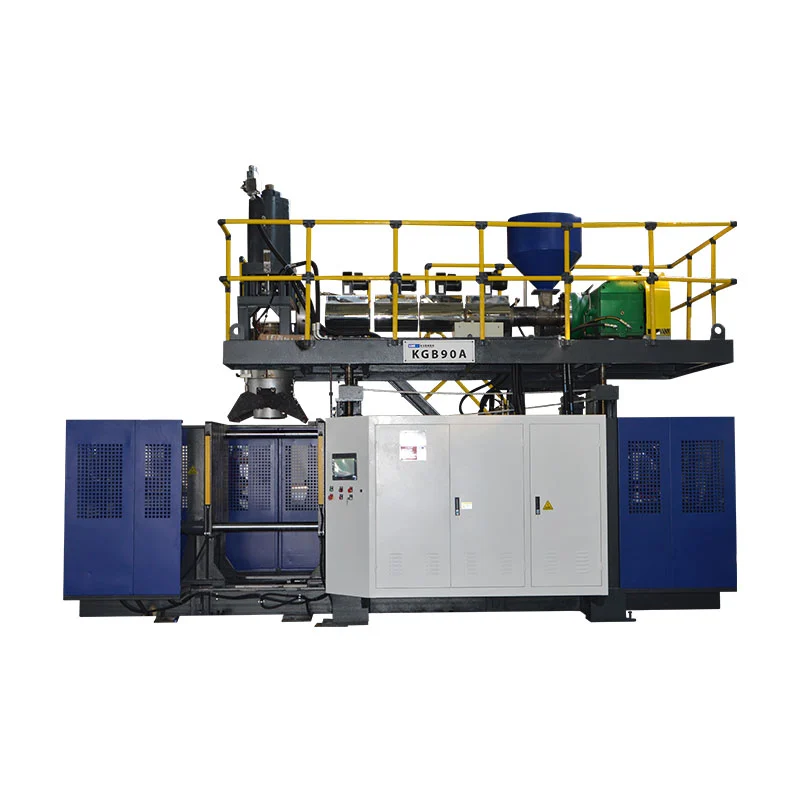
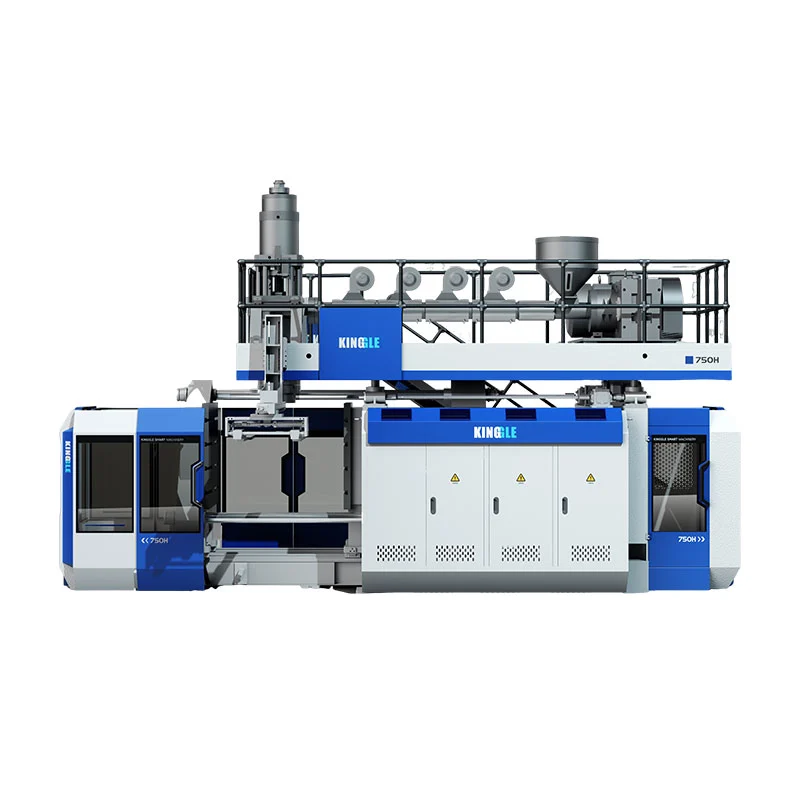
ເລືອກລະຫວ່າງ KGB80A ແລະ KGB80AP ໂດຍຈໍານວນຂອງການຖ່າຍທອດວັດສະດຸທີ່ຜະລິດຕະພັນຂອງທ່ານຕ້ອງການ. ຕາຕະລາງ KGB80A ທີ່ໄດ້ພິມເຜີຍແຜ່ຂອງ Kinggle ມີລາຍການສະກູ 80 ມມ, ໃນຂະນະທີ່ຕາຕະລາງ KGB80AP ລາຍຊື່ສອງສະກູ 70 ມມແລະອະທິບາຍການຜະລິດສອງຊັ້ນຫຼືສອງສີ. ຊອງແມ່ພິມທີ່ຈັດພີມມາຂອງເຂົາເຈົ້າ, clamp, accumulator ແລະການອ້າງອິງຜົນປະໂຫຍດແມ່ນຖ້າບໍ່ດັ່ງນັ້ນຄືກັນ, ດັ່ງນັ້ນການຕັດສິນໃຈທີ່ຖືກຕ້ອງຍັງຕ້ອງການພາກສ່ວນຕົວຈິງ, mold, ແຜນ resin ແລະເງື່ອນໄຂການທົດລອງ.
ສອງເຄື່ອງຈັກສາມາດແບ່ງປັນປ້າຍ 30L ດຽວກັນແລະຍັງແກ້ໄຂບັນຫາການຜະລິດທີ່ແຕກຕ່າງກັນ. drum ສານເຄມີທີ່ເຮັດຈາກນ້ໍາຢາງຫນຶ່ງບໍ່ໄດ້ສ້າງວຽກງານການ extrusion ດຽວກັນກັບກ່ອງເຄື່ອງມືທີ່ມີສອງສີຫຼືຝາທີ່ເຮັດຈາກສອງຊັ້ນວັດສະດຸ. ການຊື້ໂດຍປະລິມານຕູ້ຄອນເທນເນີຢ່າງດຽວເຊື່ອງຄວາມແຕກຕ່າງນັ້ນ.
ການປຽບທຽບນີ້ປະຕິບັດ KGB80A ແລະ KGB80AP ເປັນແພລະຕະຟອມຜະລິດຕະພັນ, ບໍ່ແມ່ນບັນຊີລາຍຊື່ຂອງຄໍານາມຂອງແຜ່ນພັບ. ມັນປະຕິບັດຕາມຂໍ້ມູນທີ່ເຜີຍແຜ່ໃນປັດຈຸບັນຢູ່ໃນສອງຫນ້າຜະລິດຕະພັນຂອງ Kinggle. ບ່ອນທີ່ເວັບໄຊທ໌ປ່ອຍໃຫ້ຄໍາຖາມການຕັ້ງຄ່າເປີດ, ບົດຄວາມເວົ້າດັ່ງນັ້ນແລະຍ້າຍລາຍການນັ້ນເຂົ້າໄປໃນວົງຢືມຫຼືການທົດລອງໂຮງງານ.
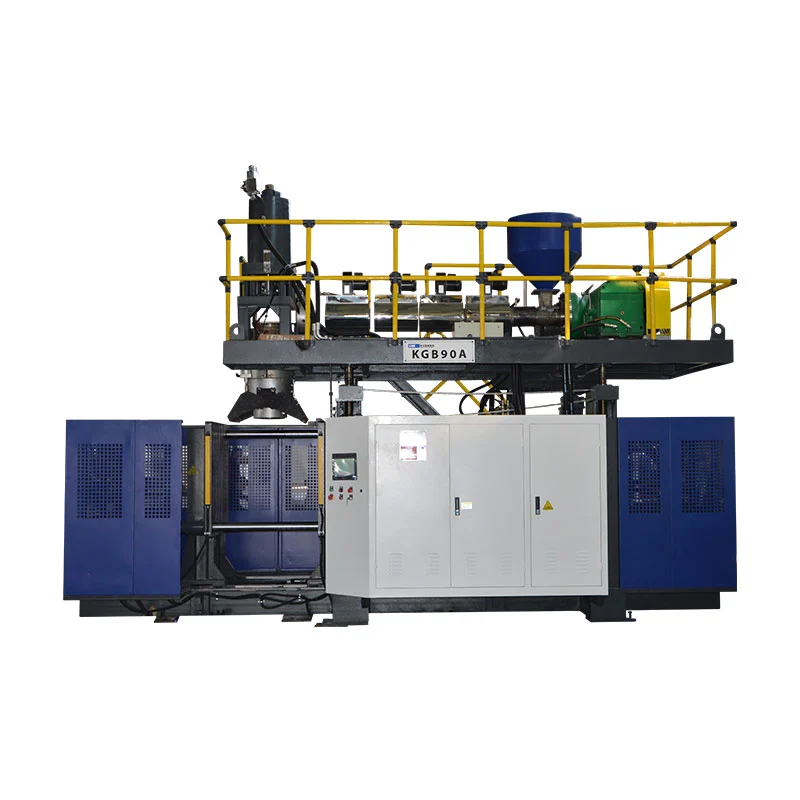
ຫ້າຈຸດທີ່ຈະຕົກລົງກ່ອນທີ່ຈະຮ້ອງຂໍໃຫ້ມີວົງຢືມ
- ກໍານົດວ່າກໍາແພງຕ້ອງການສາຍນ້ໍາຫນຶ່ງ, ສອງຊັ້ນ, ສອງສີ, ແຖບເບິ່ງຫຼືໂຄງສ້າງອື່ນ.
- ກວດເບິ່ງແມ່ພິມຕໍ່ກັບແຜ່ນທີ່ພິມອອກ, ຊອງແມ່ພິມ, ເສັ້ນເລືອດຕັນໃນເປີດແລະລະດັບຄວາມຫນາ.
- ປຽບທຽບຄວາມຕ້ອງການລວມຂອງ parison ກັບການອ້າງອີງ 5 L ແລະ 3.75 kg PE accumulator.
- ປະຕິບັດ 650 pcs / h ເປັນຕົວເລກວົງຈອນແຫ້ງ, ບໍ່ແມ່ນຜົນຜະລິດການຜະລິດທີ່ໄດ້ສັນຍາໄວ້.
- ຂຽນເອກະສານ, ຄຸນນະພາບ, ຜົນຜະລິດແລະກົດລະບຽບການຍອມຮັບຜົນປະໂຫຍດເຂົ້າໃນແຜນການທົດລອງ.
ຂອບເຂດຂໍ້ມູນ:ຂໍ້ມູນສະເພາະຂ້າງລຸ່ມນີ້ມາຈາກປັດຈຸບັນຫນ້າ KGB80Aແລະຫນ້າ KGB80AP, ກວດເບິ່ງວັນທີ 11 ກັນຍາ 2026. ເຂົາເຈົ້າເປັນເອກະສານອ້າງອີງການປຽບທຽບ. ວົງຢືມທີ່ໄດ້ຮັບການອະນຸມັດ, ການແຕ້ມຮູບເຄື່ອງຈັກແລະຂໍ້ຕົກລົງດ້ານວິຊາການຄວບຄຸມການກໍາຫນົດຄ່າສົ່ງ.
ເລີ່ມຕົ້ນດ້ວຍກໍາແພງຜະລິດຕະພັນ, ບໍ່ແມ່ນຊື່ເຄື່ອງຈັກ
ຄໍາຖາມທໍາອິດບໍ່ແມ່ນວ່າຜະລິດຕະພັນຖື 20 ຫຼື 30 ລິດ. ຖາມວ່າມີສາຍນ້ໍາລະລາຍທີ່ຄວບຄຸມຢ່າງເປັນເອກະລາດຫຼາຍປານໃດຕ້ອງເຂົ້າໄປໃນຫົວຕາຍ. ກໍາແພງຫີນທີ່ເປັນວັດສະດຸທໍາມະດາຕ້ອງການເສັ້ນທາງຢາງທີ່ໄດ້ກໍານົດໄວ້. ພາກສ່ວນສອງສີຕ້ອງການສາຍນ້ໍາສອງສີ. ຜະລິດຕະພັນສອງຊັ້ນຕ້ອງການສາຍນ້ໍາສອງອັນທີ່ພົບກັນພາຍໃນຫົວປະສົມ. ກະແສເຫຼົ່ານັ້ນອາດຈະໃຊ້ໂພລີເມີພື້ນຖານດຽວກັນ ຫຼືວັດສະດຸທີ່ແຕກຕ່າງກັນ, ແຕ່ຄວາມເຂົ້າກັນໄດ້ ແລະໜ້າຕ່າງການປະມວນຜົນຂອງພວກມັນຍັງຕ້ອງທົບທວນຄືນ.
ຄວາມແຕກຕ່າງນີ້ແມ່ນງ່າຍທີ່ຈະສູນເສຍເພາະວ່າຜູ້ຊື້ຍັງໄດ້ຍິນກ່ຽວກັບຫົວແລະຢູ່ຕາມໂກນ. ຊັ້ນແມ່ນເຂດວັດສະດຸຜ່ານຝາ. A die outlet ສ້າງ parison ຫນຶ່ງ. ຮູ mold ສ້າງສ່ວນຫນຶ່ງ. ເຄື່ອງຈັກສອງຊັ້ນບໍ່ແມ່ນເຄື່ອງຈັກສອງຫົວອັດຕະໂນມັດ, ແລະແມ່ພິມສອງຊັ້ນບໍ່ໄດ້ສ້າງສອງຊັ້ນວັດສະດຸ. Kinggle'sຫົວ, ຢູ່ຕາມໂກນແລະຄູ່ມືຊັ້ນຮັກສາການນັບເຫຼົ່ານັ້ນແຍກຕ່າງຫາກ.
ຄໍາອະທິບາຍສາທາລະນະ KGB80AP ແມ່ນສະເພາະໃນຈຸດນີ້. ມັນນໍາສະເຫນີຕົວແບບເປັນແພລະຕະຟອມ double-extrusion ສໍາລັບການເຮັດວຽກສອງຊັ້ນຫຼືສອງສີ. ຕາຕະລາງຂອງມັນບອກສອງສະກູ 70 ມມແລະສອງມໍເຕີ extruder 22 kW. ຕາຕະລາງ KGB80A ລາຍຊື່ຫນຶ່ງສະກູ 80 ມມແລະຫນຶ່ງມໍເຕີ 37 kW. ຄວາມແຕກຕ່າງຂອງສະຖາປັດຕະຍະກຳນັ້ນມີປະໂຫຍດຫຼາຍກວ່າການອ້າງທີ່ບໍ່ຊັດເຈນວ່າເຄື່ອງຈັກໜຶ່ງມີຄວາມກ້າວໜ້າກວ່າ.
ມີໜຶ່ງລາຍການທີ່ຈະແຈ້ງເປັນລາຍລັກອັກສອນ. ລາຍລະອຽດຂອງຜະລິດຕະພັນ KGB80A ກ່າວເຖິງທາງເລືອກດຽວແລະຫຼາຍຊັ້ນ, ໃນຂະນະທີ່ຕາຕະລາງສະເພາະທີ່ເຜີຍແຜ່ຂອງມັນສະແດງໃຫ້ເຫັນຫນຶ່ງ extruder. ຂໍ້ຄວາມເຫຼົ່ານີ້ທັງສອງສາມາດເປັນໄປໄດ້ພຽງແຕ່ຖ້າຫາກວ່າຊຸດທາງເລືອກສຸດທ້າຍມີການປ່ຽນແປງສະຖາປັດຕະມາດຕະຖານ. ຢ່າຄາດເດົາວ່າຊຸດໃດມີຈຸດປະສົງ. ຂໍໃຫ້ວົງຢືມໃສ່ຊື່ທຸກ extruder, ອຸປະກອນການມອບຫມາຍໃຫ້ມັນ, ໂຄງສ້າງຫົວຕາຍແລະລະດັບອັດຕາສ່ວນຊັ້ນທີ່ສາມາດປັບໄດ້.
ສິ່ງທີ່ Kinggle ເຜີຍແຜ່ໃນປັດຈຸບັນສໍາລັບທັງສອງແພລະຕະຟອມ 30L
ຕາຕະລາງລຸ່ມນີ້ຜະລິດຄືນຂົງເຂດທີ່ສາມາດປຽບທຽບໄດ້ໂດຍກົງໃນທົ່ວສອງຫນ້າຜະລິດຕະພັນໃນປະຈຸບັນ. ຂໍ້ມູນຂອງເວທີສ່ວນໃຫຍ່ແມ່ນຄືກັນ. ທັງສອງໜ້າລາຍຊື່ຄວາມຈຸບັນຈຸສູງສຸດ 30 L, ແຮງຍຶດ 215 kN, ເຄື່ອງສະສົມ 5 L ແລະການອ້າງອີງນ້ຳໜັກສະສົມ PE 3.75 kg. ຄວາມແຕກຕ່າງທີ່ຕີພິມທີ່ສໍາຄັນແມ່ນການຈັດລຽງ extrusion ແລະນ້ໍາຫນັກເຄື່ອງ.
| ພາກສະຫນາມທີ່ເຜີຍແຜ່ | KGB80A | KGB80AP | ວິທີການນໍາໃຊ້ມັນ |
|---|---|---|---|
| ຄວາມອາດສາມາດບັນຈຸສູງສຸດ | 30 ລ | 30 ລ | ປ້າຍກວດກາເທົ່ານັ້ນ; ມັນບໍ່ໄດ້ພິສູດ mold, ການສັກຢາຫຼືຜະລິດຕະພັນທີ່ເຫມາະສົມ |
| ຜົນຜະລິດ | 650 pcs / h, ວົງຈອນແຫ້ງ | 650 pcs / h, ວົງຈອນແຫ້ງ | ການອ້າງອິງການເຄື່ອນໄຫວຂອງເຄື່ອງຈັກ, ບໍ່ຍອມຮັບຜົນຜະລິດຜະລິດຕະພັນ |
| ຂະໜາດເຄື່ອງ | 4.7 x 3.5 x 4 ມ | 4.7 x 3.5 x 4 ມ | ຊອງເລີ່ມຕົ້ນສໍາລັບການວາງແຜນໂຄງຮ່າງ |
| ນ້ຳໜັກເຄື່ອງ | 12 ທ | 13 ທ | ການປ້ອນຂໍ້ມູນສໍາລັບການທົບທວນຄືນພື້ນແລະການຈັດການ, ຂຶ້ນກັບການແຕ້ມຮູບສຸດທ້າຍ |
| ແຮງຍຶດ | 215 kN | 215 kN | ປຽບທຽບກັບພື້ນທີ່ຄາດຄະເນແລະເງື່ອນໄຂການລະເບີດທີ່ຕົກລົງ |
| ຂະໜາດແມ່ພິມສູງສຸດ | 520 x 860 ມມ | 520 x 860 ມມ | ກວດສອບການແຕ້ມຮູບ mold ຕົວຈິງແລະການເຊື່ອມຕໍ່ |
| ລະດັບຄວາມຫນາຂອງແມ່ພິມ | 360 ຫາ 420 ມມ | 360 ຫາ 420 ມມ | ຢືນຢັນຄວາມຫນາ mold ຕິດຕັ້ງ, ແຜ່ນແລະອະແດບເຕີ |
| ເສັ້ນເລືອດຕັນໃນເປີດ | 350 ຫາ 850 ມມ | 350 ຫາ 850 ມມ | ກວດສອບການປົດປ່ອຍພາກສ່ວນ, ໃສ່ແລະເສັ້ນທາງເອົາອອກ |
| Screw ຈັດ | 1 x 80 ມມ | 2 x 70 ມມ | ຄວາມແຕກຕ່າງທາງສະຖາປັດຕະຍະ ກຳ ທີ່ເຜີຍແຜ່ຕົ້ນຕໍ |
| ການຈັດວາງມໍເຕີ extruder | 1 x 37 kW | 2 x 22 kW | ຢືນຢັນຫນຶ່ງທຽບກັບສອງ extrusion drives ຈັດພີມມາ |
| ເຜີຍແຜ່ຄວາມອາດສາມາດລະລາຍ HDPE | 120 ຫາ 140 ກິໂລ / h | 120 ຫາ 140 ກິໂລ / h | ເອກະສານອ້າງອີງຂອບເຂດ; ປຽບທຽບກັບຄວາມຕ້ອງການລວມ |
| ຄວາມອາດສາມາດສະສົມ | 5 ລ | 5 ລ | ກວດສອບຕໍ່ກັບ parison ລວມທັງຫມົດ |
| ເຜີຍແຜ່ນ້ຳໜັກສະສົມ PE | 3.75 ກິໂລ | 3.75 ກິໂລ | ບໍ່ຄືກັນກັບນ້ໍາຫນັກຜະລິດຕະພັນສໍາເລັດຮູບ |
| ການອ້າງອິງ Blow-air | 0.8 MPa; 0.7 m³/ນາທີ | 0.8 MPa; 0.7 m³/ນາທີ | ຢືນຢັນຄວາມຕ້ອງການເຄື່ອງ-inlet ສຸດທ້າຍ |
| ການອ້າງອີງເຖິງນໍ້າເຢັນ | 0.3 MPa; 70 ລິດ/ນາທີ | 0.3 MPa; 70 ລິດ/ນາທີ | ຢືນຢັນອຸນຫະພູມ, ຄຸນນະພາບ, ການກັບຄືນແລະຂອບເຂດວົງຈອນ |
| ເຜີຍແຜ່ສາຍພະລັງງານສະເລ່ຍ | 27 ຫາ 37 kW | 27 ຫາ 37 kW | ການອ້າງອິງພະລັງງານ, ບໍ່ຮັບປະກັນ kWh ຕໍ່ສ່ວນທີ່ຍອມຮັບ |
ຕົວເລກທີ່ແບ່ງປັນບໍ່ໄດ້ເຮັດໃຫ້ເຄື່ອງຈັກສາມາດແລກປ່ຽນກັນໄດ້. ການຖ່າຍທອດວັດສະດຸທີສອງເພີ່ມເສັ້ນທາງອາຫານ, ຖັງ, ໄດ, ປະຫວັດອຸນຫະພູມແລະລໍາດັບການລ້າງ. ຫນ້າຜະລິດຕະພັນອາດຈະສະແດງຊອງຈົດຫມາຍພາຍນອກດຽວກັນແລະການອ້າງອິງຜົນປະໂຫຍດ, ແຕ່ວິທີການຜະລິດຍັງແຕກຕ່າງກັນ. ດັ່ງນັ້ນເອກະສານໂຄງການຄວນກໍານົດການໂຫຼດໄຟຟ້າສຸດທ້າຍ, ຂອບເຂດການຈັດການວັດສະດຸແລະຊຸດຄວບຄຸມແທນທີ່ຈະອີງໃສ່ຕາຕະລາງປຽບທຽບຢ່າງດຽວ.
ທິດທາງ KGB80A
ເລີ່ມຕົ້ນທີ່ນີ້ໃນເວລາທີ່ຫຍໍ້ຜະລິດຕະພັນໃຊ້ນ້ໍາ melt ທີ່ກໍານົດໄວ້ຫນຶ່ງແລະ mold ພິມເຜີຍແຜ່ແລະການສັກຢາ envelope ເຫມາະ.
ທິດທາງ KGB80AP
ເລີ່ມຕົ້ນທີ່ນີ້ໃນເວລາທີ່ສອງນ້ໍາ melt ປ້ອນເອກະລາດແມ່ນຕ້ອງການສໍາລັບການກໍ່ສ້າງຊັ້ນຫຼືສີ.
ບ່ອນທີ່ KGB80A ແມ່ນຈຸດເລີ່ມຕົ້ນທີ່ສະອາດກວ່າ
ຕາຕະລາງ KGB80A ອະທິບາຍໜຶ່ງສະກູ 80 ມມ, ມໍເຕີ extruder 37 kW ໜ່ວຍໜຶ່ງ ແລະລະດັບຄວາມອາດສາມາດຂອງການລະລາຍ HDPE ທີ່ໄດ້ເຜີຍແຜ່ຈາກ 120 ຫາ 140 ກິໂລ/ຊົ່ວໂມງ. ສໍາລັບຜະລິດຕະພັນທີ່ກໍານົດປະມານຫນຶ່ງກະແສວັດສະດຸ, ນັ້ນແມ່ນພື້ນຖານການພິມເຜີຍແຜ່ທີ່ງ່າຍດາຍກວ່າ. ແຜນການວັດສະດຸມີເສັ້ນທາງອາຫານຕົ້ນຕໍຫນຶ່ງເພື່ອກໍານົດ, ແຫ້ງຫຼືສະພາບໃນເວລາທີ່ຕ້ອງການ, ສີ, ປະລິມານ, ລ້າງແລະຕິດຕາມໂດຍຈໍານວນຫລາຍ.
ງ່າຍດາຍບໍ່ໄດ້ຫມາຍຄວາມວ່າອັດຕະໂນມັດ. ຊັ້ນຮຽນທີ resin, masterbatch, ຊຸດເພີ່ມເຕີມແລະກົດລະບຽບ regrind ຍັງຕ້ອງການສູດລາຍລັກອັກສອນ. Drum ເຄມີອາດຈະຕ້ອງການ resin ແລະແຜນການກວດສອບທີ່ແຕກຕ່າງກັນຈາກກ່ອງເຄື່ອງມືຫຼືຖັງນ້ໍາ. Kinggle'sຄູ່ມື HDPE ກັບ PPອະທິບາຍວ່າເປັນຫຍັງຊື່ຕະກູນໂພລີເມີບໍ່ຕັ້ງອຸນຫະພູມລະລາຍ, ເວລາເຮັດຄວາມເຢັນ ຫຼືປະສິດທິພາບຂອງຜະລິດຕະພັນ.
ຫນ້າ KGB80A ລາຍຊື່ຖັງບັນຈຸສານເຄມີ, ຖັງບັນຈຸ, ຖັງນ້ໍາ, ກ່ອງເຄື່ອງມື, ເຄື່ອງສີດພົ່ນ, ເຄື່ອງຫຼີ້ນແລະຊິ້ນສ່ວນທີ່ກ່ຽວຂ້ອງກັບອັດຕະໂນມັດເປັນຄອບຄົວຄໍາຮ້ອງສະຫມັກ. ຕົວຢ່າງເຫຼົ່ານັ້ນສະແດງໃຫ້ເຫັນຂອບເຂດທີ່ມີຈຸດປະສົງ; ພວກເຂົາບໍ່ໄດ້ພິສູດວ່າທຸກໆຜະລິດຕະພັນໃນກຸ່ມເຫຼົ່ານັ້ນເຫມາະ. ກ່ອງເຄື່ອງມືກວ້າງສາມາດລົ້ມເຫລວໃນການກວດສອບ mold-envelope ເຖິງແມ່ນວ່າໃນເວລາທີ່ປະລິມານພາຍໃນຂອງມັນຕ່ໍາກວ່າ 30 L. ພາກສ່ວນດ້ານວິຊາການທີ່ຫນັກແຫນ້ນສາມາດເກີນຄວາມຕ້ອງການຂອງການສັກຢາທັງຫມົດໃນຂະນະທີ່ຖືຫນ້ອຍກວ່າ 30 L.
ປະຕິບັດຕົວແບບເປັນຜູ້ສະຫມັກຫຼັງຈາກຜະລິດຕະພັນໄດ້ຜ່ານການກວດສອບສີ່ຢ່າງ: ການນັບກະແສວັດສະດຸ, ການໂຕ້ຕອບແມ່ພິມ, ຄວາມຕ້ອງການລວມຍອດ parison ແລະຜົນຜະລິດທີ່ຍອມຮັບ. ຖ້າໂຄງການຕ້ອງການເສັ້ນດ່າງເບິ່ງ, ເສັ້ນທາງສີພິເສດຫຼືຊັ້ນເພີ່ມເຕີມ, ຂໍໃຫ້ Kinggle ສະແດງຕົວເລືອກ KGB80A ທີ່ແນ່ນອນໃນວົງຢືມ. ຄຳສັບຫຼາຍຊັ້ນຂອງໜ້າສາທາລະນະບໍ່ຄວນປ່ຽນແທນແຜນວາດຂອງເສັ້ນທາງວັດສະດຸທີ່ສະເໜີມາ.
ບ່ອນທີ່ KGB80AP ມີລາຍໄດ້ລະບົບ extrusion ທີສອງຂອງຕົນ
KGB80AP ແມ່ນທາງເລືອກທີ່ເຜີຍແຜ່ທີ່ຊັດເຈນກວ່າເມື່ອພາກສ່ວນຕ້ອງການສອງສາຍນ້ໍາ melted ເປັນເອກະລາດ. Kinggle ອະທິບາຍມັນສໍາລັບການຜະລິດສອງຊັ້ນຫຼືສອງສີແລະລາຍຊື່ສອງສະກູ 70 ມມທີ່ມີສອງມໍເຕີ 22 kW. ແຕ່ລະສາຍສາມາດໄດ້ຮັບອາຫານວັດສະດຸຂອງຕົນເອງແລະການຕັ້ງຄ່າການປຸງແຕ່ງກ່ອນທີ່ຈະ melts ພົບໃນຫົວຕາຍ.
A extruder ທີສອງຄວນແກ້ໄຂຄວາມຕ້ອງການກໍາແພງທີ່ກໍານົດໄວ້. ມັນອາດຈະແຍກສອງສີ, ເອົາວັດສະດຸທີ່ແຕກຕ່າງກັນອອກເປັນສອງຊັ້ນຫຼືສະຫນັບສະຫນູນການກໍ່ສ້າງສອງສາຍທີ່ໄດ້ຮັບການອະນຸມັດ. ມັນບໍ່ຄວນຈະຖືກເພີ່ມເພາະວ່າ "ຊັ້ນສອງ" ມີສຽງມີຄວາມສາມາດຫຼາຍກວ່າ. ຜູ້ຊື້ຕ້ອງລະບຸວ່າແຕ່ລະສາຍນ້ໍາມີຫຍັງແດ່, ເປັນຫຍັງການແຍກແມ່ນຈໍາເປັນແລະວິທີການກວດສອບຝາສໍາເລັດຮູບ.
ອັດຕາສ່ວນຊັ້ນແມ່ນບັນຫາການຄວບຄຸມແຍກຕ່າງຫາກ. ຂະຫນາດສະກູສາທາລະນະບໍ່ໄດ້ບອກຜູ້ຊື້ເຖິງລະດັບຊັ້ນທີ່ສາມາດປັບໄດ້ຫຼືຄວາມຫມັ້ນຄົງຂອງອັດຕາສ່ວນນັ້ນສໍາລັບຄູ່ຢາງສະເພາະ. ການສົ່ງຜ່ານຍັງຕ້ອງມີຄວາມສົມດູນໃນທົ່ວສອງສາຍ. ຖ້າຊັ້ນຫນຶ່ງສະຫນອງສ່ວນແບ່ງຂະຫນາດນ້ອຍຂອງກໍາແພງ, extruder ຂອງມັນຍັງຕ້ອງການປ່ອງຢ້ຽມປະຕິບັດງານທີ່ຫມັ້ນຄົງໃນອັດຕາທີ່ກໍານົດໄວ້. ຮ້ອງຂໍໃຫ້ມີການອອກແບບຫົວຕາຍ, ການມອບໝາຍວັດສະດຸ, ໄລຍະອັດຕາສ່ວນຊັ້ນ ແລະວິທີການເກັບຕົວຢ່າງ.
ການຂຽນໂປຼແກຼມຄວາມຫນາຂອງຝາບໍ່ໄດ້ທົດແທນການຄວບຄຸມອັດຕາສ່ວນຊັ້ນ. Kinggle-hostedຄູ່ມື Moog DigiPack IIIອະທິບາຍວິທີການທີ່ເຄື່ອງສະສົມສາມາດຕິດພັນກັບໂປຣໄຟລ໌ຝາຂອງມັນກັບຕຳແໜ່ງເຄື່ອງສະສົມໃນລະຫວ່າງການຍູ້ອອກ. ຫນ້າທີ່ນັ້ນແຈກຢາຍກໍາແພງລວມທັງຫມົດຕາມ parison. ລະບົບການຮ່ວມກັນ extrusion ຍັງມີການຄວບຄຸມວິທີການນ້ໍາ melt ທັງສອງແບ່ງປັນກໍາແພງນັ້ນ.
ສອງສາຍນ້ໍາຍັງປ່ຽນວຽກປະຈໍາວັນ. ໂຮງງານຕ້ອງໄດ້ປ້ອງກັນການແລກປ່ຽນວັດສະດຸ, ຈັດການສອງເສັ້ນທາງ hopper, ຕິດຕາມສອງປະຫວັດອຸນຫະພູມແລະວາງແຜນການລ້າງສໍາລັບແຕ່ລະເສັ້ນທາງ. ການປ່ຽນແປງຈາກກ່ອງເຄື່ອງມືສອງສີເປັນ drum ສີດຽວອາດຈະປະຫຍັດວັດສະດຸພຽງແຕ່ຖ້າທີມງານຜະລິດສາມາດລ້າງແລະບັນທຶກທັງສອງວົງຈອນ. ລວມທັງການເຮັດວຽກໃນແຜນການປ່ຽນແປງ.
ປ້າຍ 30L ບໍ່ສາມາດຢືນຢັນ mold ຫຼື parison fit
ຄວາມອາດສາມາດຂອງຕູ້ຄອນເທນເນີແມ່ນພຽງແຕ່ປ້າຍປະລິມານເທົ່ານັ້ນ. ຄວາມສອດຄ່ອງຂອງເຄື່ອງຈັກແມ່ນຂຶ້ນກັບເລຂາຄະນິດພາຍນອກແລະມະຫາຊົນຂອງພາດສະຕິກທີ່ຫົວຕ້ອງສົ່ງ. ເລີ່ມຕົ້ນດ້ວຍການແຕ້ມຮູບຜະລິດຕະພັນສໍາເລັດຮູບ. ຕື່ມການ pinch-off ທີ່ດິນ, ກະເປົ໋າແຟດ, ເຄື່ອງມືຄໍ, ການຈັດວາງ blow-pin, inserts, ການເຊື່ອມຕໍ່ຄວາມເຢັນ, ຈຸດຍົກແລະການເກັບກູ້ເອົາອອກເພື່ອການທົບທວນຄືນ mold.
ທັງສອງໜ້າຜະລິດຕະພັນເຜີຍແຜ່ຂະໜາດແມ່ພິມສູງສຸດ 520 x 860 ມມ, ໄລຍະຄວາມໜາຂອງແມ່ພິມ 360 ຫາ 420 ມມ ແລະ ໄລຍະເປີດ-ຈັງຫວະ 350 ຫາ 850 ມມ. ປຽບທຽບຄຸນຄ່າເຫຼົ່ານັ້ນດ້ວຍການປະກອບແມ່ພິມທີ່ສົມບູນ, ບໍ່ແມ່ນຂະຫນາດຂອງຜະລິດຕະພັນທີ່ເຫັນໄດ້. ແຜ່ນອະແດບເຕີແລະການເຊື່ອມຕໍ່ບໍລິການສາມາດບໍລິໂພກພື້ນທີ່. ພາກສ່ວນເລິກອາດຈະຕ້ອງການການເປີດແລະການເກັບກູ້ຫຼາຍກວ່າການແຕ້ມ mold ທໍາອິດແນະນໍາ.
ການອ້າງອິງ clamp 215 kN ຕ້ອງການການຄິດໄລ່ຂອງຕົນເອງ. ແຮງດັນລົມພັດຜ່ານພື້ນທີ່ຄາດຄະເນທີ່ເຫັນຢູ່ໃນຍົນແຍກ. ທິດທາງຂອງຜະລິດຕະພັນ, ພື້ນທີ່ flash ແລະຈໍານວນຂອງຕໍາແຫນ່ງການເຄື່ອນໄຫວມີຜົນກະທົບພື້ນທີ່ນັ້ນ. ບໍ່ອະນຸມັດ clamp ຈາກປະລິມານຢ່າງດຽວ. ສົ່ງຮູບແບບ mold ທີ່ສະເຫນີແລະຄວາມກົດດັນຂອງຂະບວນການໄປຫາ Kinggle ສໍາລັບການຢືນຢັນໂຄງການ. ໄດ້extrusion blow mold ຄູ່ມືການອອກແບບກວມເອົາການໂຕ້ຕອບໃນລາຍລະອຽດເພີ່ມເຕີມ.
ຊິ້ນສ່ວນສໍາເລັດຮູບ + flash ເທິງ + flash ລຸ່ມ + ຄໍຫຼືຈັບ trim + scraped ຂະບວນການ captured ອື່ນໆ
ປຽບທຽບຄວາມຕ້ອງການລວມກັບຫົວ, ບໍ່ພຽງແຕ່ນ້ຳໜັກຂວດສຸດທິເທົ່ານັ້ນ. ທັງສອງໜ້າໄດ້ພິມຈຳໜ່າຍເຄື່ອງສະສົມ 5 ລິດ ແລະ 3.75 ກິໂລ PE accumulator-weight reference. ຕົວເລກ 3.75 ກິໂລແມ່ນມີຂອບເຂດວັດສະດຸແລະບໍ່ຄວນຈະໄດ້ຮັບການປະຕິບັດເປັນການຈໍາກັດນ້ໍາພາກສ່ວນທົ່ວໄປ. ຄວາມຫນາແຫນ້ນຂອງຢາງ, ພຶດຕິກໍາການລະລາຍ, ການອອກແບບຕາຍ, cushion ທີ່ຕ້ອງການແລະຂອບຂະບວນການຂອງເລື່ອງທັງຫມົດ.
ການທົບທວນຄືນໂຄງການທີ່ເປັນປະໂຫຍດສະແດງໃຫ້ເຫັນຄວາມສົມດຸນຂອງມະຫາຊົນ. ຊັ່ງນໍ້າໜັກ ຫຼື ຄາດຄະເນທຸກພາກສ່ວນທີ່ຈັບໄດ້ຈາກເຄື່ອງມືຕົວແທນ, ບັນທຶກຊັ້ນຢາງ ແລະ ບອກແຜ່ນຮອງທີ່ວາງແຜນໄວ້. ຖ້າ parison ລວມທັງຫມົດນັ່ງຢູ່ໃກ້ກັບເອກະສານອ້າງອີງທີ່ຈັດພີມມາ, ຖາມວ່າຫົວຫຼືເຄື່ອງຈັກທີ່ແຕກຕ່າງກັນເຮັດໃຫ້ປ່ອງຢ້ຽມທີ່ຫມັ້ນຄົງກວ່າ. ເຄື່ອງ 30L ນາມບໍ່ແມ່ນອັດຕະໂນມັດ 30 ລິດເຄື່ອງເຮັດ drum ທີ່ຖືກຕ້ອງສໍາລັບທຸກຮູບຮ່າງ.
ອ່ານເສັ້ນ 650 pcs / h ເປັນຂໍ້ມູນເຄື່ອງຈັກ, ບໍ່ແມ່ນສັນຍາການຂາຍ
ຕາຕະລາງ Kinggle ທັງສອງປ້າຍ 650 pcs / h ເປັນ "Output (ວົງຈອນແຫ້ງ)." ຮອບວຽນແຫ້ງວັດແທກການເຄື່ອນໄຫວຂອງເຄື່ອງຈັກໂດຍບໍ່ມີການພິສູດການສົ່ງເຄື່ອງປັ່ນປ່ວນ, ການປັ່ນປ່ວນ, ຄວາມເຢັນ, ການຖອດສ່ວນ, ຕັດ ຫຼື ການກວດກາ. ມັນຍັງບໍ່ໄດ້ລະບຸຕູ້ຄອນເທນເນີ, ຄວາມຫນາຂອງຝາ, ຢາງ, ອຸນຫະພູມ mold ຫຼືປະຕິເສດກົດລະບຽບ. ຕົວເລກດັ່ງກ່າວສາມາດຊ່ວຍປຽບທຽບເວທີກົນຈັກ, ແຕ່ມັນບໍ່ສາມາດຖືກຄັດລອກເຂົ້າໄປໃນແຜນທຸລະກິດເປັນຊິ້ນສ່ວນທີ່ຂາຍໄດ້ຕໍ່ຊົ່ວໂມງ.
ເລີ່ມຕົ້ນການວາງແຜນຜົນຜະລິດທີ່ມີວົງຈອນການຜະລິດທີ່ສົມບູນ. ການບັນທຶກການຕື່ມຂໍ້ມູນ, parison push-out, mold close, blow, exhaust, cooling, mold open, take-out and downstream handle. ເຫດການທີ່ຕ້ອງການຍາວທີ່ສຸດຄວບຄຸມເວລາຊ້ໍາ. ຖັງສານເຄມີທີ່ຫນາອາດຈະຖືກຈໍາກັດຄວາມເຢັນ. ຜະລິດຕະພັນສອງສີອາດຈະຖືກຈໍາກັດໂດຍສາຍນ້ໍາທີ່ລະລາຍຊ້າລົງຫຼືໂດຍຂະບວນການລົງລຸ່ມ.
ເຫດການ molding ລວມ x ສ່ວນຕໍ່ເຫດການ x ອັດຕາການຍອມຮັບ, ແບ່ງອອກດ້ວຍເວລາແລ່ນທີ່ວັດແທກເປັນຊົ່ວໂມງ
ລະດັບຄວາມອາດສາມາດຂອງການລະລາຍ HDPE ທີ່ຖືກເຜີຍແຜ່ແມ່ນ 120 ຫາ 140 ກລ/ຊມ ສໍາລັບທັງສອງຮຸ່ນ. ໃຊ້ມັນເປັນເອກະສານອ້າງອີງ HDPE ເທົ່ານັ້ນ. ປຽບທຽບມັນກັບຄວາມຕ້ອງການລວມຊົ່ວໂມງ, ເຊິ່ງປະກອບມີແຟດແລະອຸປະກອນທີ່ຈັບໄດ້ອື່ນໆ. ຖ້າ KGB80AP ໃຊ້ສອງວັດສະດຸທີ່ແຕກຕ່າງກັນ, ບັນທຶກອັດຕາມະຫາຊົນທີ່ຕ້ອງການສໍາລັບແຕ່ລະສາຍນ້ໍາ. ຈໍານວນທັງຫມົດລວມສາມາດເຊື່ອງຊັ້ນອັດຕາຕ່ໍາທີ່ບໍ່ຫມັ້ນຄົງ.
ວັດແທກຜົນຜະລິດທີ່ຍອມຮັບຜ່ານປ່ອງຢ້ຽມທີ່ຫມັ້ນຄົງດ້ວຍແມ່ພິມທີ່ແທ້ຈິງແລະຢາງທີ່ລະບຸໄວ້. ເຄື່ອງຫມາຍການຢຸດເຊົາ, ການແຊກແຊງຄູ່ມື, ການປ່ຽນແປງສູດແລະສ່ວນທີ່ຖືກປະຕິເສດ. Kinggle'sຄູ່ມືການເພີ່ມປະສິດທິພາບຮອບວຽນສະແດງໃຫ້ເຫັນວິທີການຊອກຫາຂັ້ນຕອນຈໍາກັດ. ໄດ້ຄູ່ມືການທົດສອບການຍອມຮັບຂອງໂຮງງານປ່ຽນຜົນໄດ້ຮັບໃຫ້ເປັນບັນທຶກການຍອມຮັບທີ່ເຮັດຊ້ຳໄດ້.
ຮອຍຕີນທີ່ຖືກເຜີຍແຜ່ແມ່ນພຽງແຕ່ສູນກາງຂອງຫ້ອງໂຮງງານ
ທັງສອງຫນ້າສະແດງໃຫ້ເຫັນຊອງເຄື່ອງຂອງ 4.7 x 3.5 x 4 m. ພວກເຂົາລາຍຊື່ 12 t ສໍາລັບ KGB80A ແລະ 13 t ສໍາລັບ KGB80AP. ຕົວເລກເຫຼົ່ານັ້ນຊ່ວຍໃນການເຮັດວຽກຂອງການຈັດວາງໃນຕອນຕົ້ນ, ແຕ່ຈຸລັງທີ່ໃຊ້ໄດ້ຍັງຕ້ອງການການເຂົ້າເຖິງ mold, ຫົວຕາຍ, ການສະຫນອງວັດສະດຸ, ການໂຍກຍ້າຍຫຸ່ນຍົນຫຼືສ່ວນ, trimming, ການຈັດການຂູດແລະການບໍາລຸງຮັກສາ. ການຈັດການທົ່ວໄປທີ່ໄດ້ຮັບການອະນຸມັດຄວນກໍານົດຂອບເຂດສຸດທ້າຍ.

ແຖວອຸປະກອນສາທາລະນະແມ່ນຄືກັນ: 0.8 MPa ແລະ 0.7 m³ / ນາທີສໍາລັບລົມພັດ, ບວກກັບ 0.3 MPa ແລະ 70 L / ນາທີສໍາລັບນ້ໍາເຢັນ. ບັນທຶກຄວາມກົດດັນແລະການໄຫຼແຍກຕ່າງຫາກ. ເພີ່ມອຸນຫະພູມ inlet, ຄຸນນະພາບນ້ໍາ, ຂະຫນາດການເຊື່ອມຕໍ່ແລະເງື່ອນໄຂການກັບຄືນ. ຫົວສາມາດສະແດງຄວາມກົດດັນໃນຂະນະທີ່ສາຂາບໍ່ສາມາດສົ່ງກະແສໄຟຟ້າພຽງພໍໃນລະຫວ່າງຄວາມຕ້ອງການພ້ອມໆກັນ.
ທັງສອງຫນ້າຕິດປ້າຍ 27 ຫາ 37 kW ເປັນການບໍລິໂພກພະລັງງານສະເລ່ຍ. ຫົວໜ່ວຍ kW ອະທິບາຍພະລັງງານ. ມັນບໍ່ແມ່ນການໂຫຼດທີ່ເຊື່ອມຕໍ່, ແລະມັນບໍ່ແມ່ນພະລັງງານຕໍ່ຜະລິດຕະພັນ. ການຈັດການມໍເຕີທີ່ຈັດພີມມາແມ່ນແຕກຕ່າງກັນ, ດັ່ງນັ້ນຕາຕະລາງໄຟຟ້າສຸດທ້າຍສົມຄວນໄດ້ຮັບການຢືນຢັນໂຄງການເຖິງແມ່ນວ່າສາຍໄຟຟ້າສະເລ່ຍກົງກັນ. ໃຊ້ Kinggle'sຄູ່ມືການວາງແຜນຜົນປະໂຫຍດເພື່ອແຍກເຄື່ອງຈັກຕົ້ນຕໍ, ເຄື່ອງຊ່ວຍແລະການບໍລິການຂອງໂຮງງານ.
ການປຽບທຽບພະລັງງານຕ້ອງການຂອບເຂດຜະລິດຕະພັນດຽວກັນ.EUROMAP 46.2ກໍານົດການວັດແທກທີ່ກ່ຽວຂ້ອງກັບຜະລິດຕະພັນສໍາລັບເຄື່ອງ molding blowing extrusion ທີ່ກໍານົດໄວ້, mold ແລະຜະລິດຕະພັນທີ່ຕອບສະຫນອງຄວາມຕ້ອງການຂອງລູກຄ້າ. ເຫດຜົນນັ້ນປ້ອງກັນບໍ່ໃຫ້ວົງຈອນແຫ້ງໄວຫຼືການທົດສອບການໂຫຼດເລັກນ້ອຍຈາກການຢືນຢູ່ໃນການຜະລິດທີ່ແທ້ຈິງ. ບັນທຶກ kWh ຕໍ່ສ່ວນທີ່ຍອມຮັບຫຼືຕໍ່ກິໂລກຣາມທີ່ຍອມຮັບພາຍໃຕ້ເງື່ອນໄຂການທົດລອງທີ່ໄດ້ຕົກລົງ.
ບັນທຶກການວາງແຜນໂຮງງານ:ຢືນຢັນນ້ໍາຫນັກເຄື່ອງຈັກສຸດທ້າຍ, ຈຸດສູນກາງຂອງກາວິທັດ, ການໂຫຼດພື້ນຖານ, ວິທີການຍົກ, ພະລັງງານທີ່ຕິດຕັ້ງແລະຈຸດເຊື່ອມຕໍ່ຈາກຮູບແຕ້ມທີ່ໄດ້ຮັບອະນຸມັດ. ຫນ້າສາທາລະນະບໍ່ແມ່ນພື້ນຖານຫຼືເອກະສານການອອກແບບໄຟຟ້າ.
ໃຫ້ການທົດລອງຜະລິດຕະພັນແກ້ໄຂທາງເລືອກຮູບແບບສຸດທ້າຍ
ການທົດລອງທີ່ເປັນປະໂຫຍດເຮັດຫຼາຍກ່ວາຫນຶ່ງຕົວຢ່າງທີ່ຍອມຮັບ. ມັນສະແດງໃຫ້ເຫັນວ່າສະຖາປັດຕະຍະກໍາວັດສະດຸທີ່ເລືອກ, mold ແລະເຄື່ອງຈັກສາມາດຖືຜົນໄດ້ຮັບທີ່ຕ້ອງການ. ຂຽນວິທີການຍອມຮັບກ່ອນການທົດລອງເລີ່ມຕົ້ນ. ຖ້າບໍ່ດັ່ງນັ້ນ, ຜູ້ຊື້ແລະຜູ້ສະຫນອງສາມາດສັງເກດເບິ່ງການແລ່ນດຽວກັນແລະອອກໄປດ້ວຍການຕີຄວາມແຕກຕ່າງກັນ.
- ຢຸດການແກ້ໄຂຜະລິດຕະພັນ.ກໍານົດການແຕ້ມຮູບ, ຂະຫນາດ, ນ້ໍາຫນັກສຸດທິ, ແຜນທີ່ກໍາແພງ, ຄໍຫຼືປິດແລະການທົດສອບການເຮັດວຽກ.
- ຢຸດແຜນການວັດສະດຸ.ຕັ້ງຊື່ແຕ່ລະ resin, ຜູ້ສະຫນອງ, ຊັ້ນ, ສີ, additive ແລະກົດລະບຽບ regrind. ສຳລັບ KGB80AP, ກຳນົດແຕ່ລະສະຕຣີມ ແລະ ອັດຕາສ່ວນຊັ້ນເປົ້າໝາຍ.
- ບັນທຶກການຕັ້ງຄ່າເຄື່ອງ.ລາຍຊື່ຕົວແບບ, ສະກູ, ມໍເຕີ, ຫົວຕາຍ, ຕົວຄວບຄຸມຝາ, ແມ່ພິມ, ລະບົບເປົ່າລົມ, ອຸປະກອນເອົາອອກແລະລົງລຸ່ມ.
- ສະແດງໃຫ້ເຫັນຄວາມສົມດຸນຂອງມະຫາຊົນ.ບັນທຶກນ້ໍາຫນັກສ່ວນສໍາເລັດຮູບ, ແຕ່ລະ flash ຫຼື trim, ມະຫາຊົນ parison ລວມຍອດແລະວັດສະດຸກັບຄືນສູ່ຂະບວນການ.
- ກໍານົດປ່ອງຢ້ຽມທີ່ຫມັ້ນຄົງ.ເງື່ອນໄຂການອົບອຸ່ນລັດ, ການປັບປຸງສູດ, ໄລຍະເວລາຕົວຢ່າງ, ການແຊກແຊງຄູ່ມືທີ່ໄດ້ຮັບອະນຸຍາດແລະໄລຍະເວລາການສັງເກດຢ່າງຕໍ່ເນື່ອງຂັ້ນຕ່ໍາ.
- ວັດແທກຄຸນນະພາບຜະລິດຕະພັນ.ໃຊ້ການກວດສອບການອະນຸມັດຂອງຜູ້ຊື້ສໍາລັບຂະຫນາດ, ການແຜ່ກະຈາຍຂອງກໍາແພງ, ການປະຕິບັດການຮົ່ວໄຫຼ, ການປິດເຫມາະ, ການໂຫຼດ, ຫຼຸດລົງຫຼືການບໍລິການທາງເຄມີຕາມການນໍາໃຊ້.
- ນັບຜົນຜະລິດທີ່ຍອມຮັບ.ແຍກກິດຈະກໍາລວມ, ພາກສ່ວນລວມ, ພາກສ່ວນທີ່ຍອມຮັບ, ປະຕິເສດ, ການຢຸດເຊົາການວາງແຜນແລະການຢຸດເຊົາທີ່ບໍ່ໄດ້ວາງແຜນໄວ້.
- ບັນທຶກສາທາລະນູປະໂພກ ແລະພະລັງງານ.ສັງເກດສະພາບອາກາດ ແລະ ນໍ້າເຂົ້າ-ເຂົ້າຂອງເຄື່ອງຈັກ. ຖ້າບັນຫາພະລັງງານ, ກໍານົດຂອບເຂດຂອງແມັດແລະຄິດໄລ່ມັນຕໍ່ກັບການຜະລິດທີ່ຍອມຮັບ.
ສໍາລັບການທົດລອງ KGB80AP, ຕົວຢ່າງຂອງຝາໂດຍຊັ້ນເຊັ່ນດຽວກັນກັບຄວາມຫນາທັງຫມົດໃນເວລາທີ່ສະເພາະຕ້ອງການມັນ. ຝາທັງໝົດທີ່ຖືກຕ້ອງຍັງສາມາດເຊື່ອງການແບ່ງຊັ້ນທີ່ບໍ່ຖືກຕ້ອງໄດ້. ໃຊ້ວິທີການທີ່ຕົກລົງກັນສໍາລັບຢາງແລະຜະລິດຕະພັນ. ຮັກສາຜົນໄດ້ຮັບທີ່ວັດແທກໄວ້ຂ້າງສູດແລະຕໍາແຫນ່ງຕົວຢ່າງເພື່ອໃຫ້ທີມງານສາມາດຕິດຕາມການປ່ຽນແປງໃດໆ.
ສໍາລັບຮູບແບບໃດກໍ່ຕາມ, ກວດເບິ່ງຫຼາຍຕໍາແຫນ່ງຕາມຜະລິດຕະພັນ. ມືຈັບ, ມຸມ, ພື້ນທີ່ pinch ແລະແຜງກ້ວາງອາດຈະ stretch ແຕກຕ່າງກັນ. ໄດ້ຄູ່ມືການຂຽນໂປຼແກຼມ parisonອະທິບາຍວ່າຕຳແໜ່ງຂອງຕົວຄວບຄຸມຄວນເຊື່ອມໂຍງກັບການວັດແທກຝາທາງກາຍະພາບແນວໃດ. ບັນທຶກໂປຣໄຟລ໌ທີ່ຍອມຮັບດ້ວຍເຄື່ອງມືແລະການປັບປຸງຜະລິດຕະພັນ.
ສ້າງ RFQ ປະມານພາກສ່ວນແທນທີ່ຈະຮ້ອງຂໍໃຫ້ມີ "ເຄື່ອງ 30L ຫນຶ່ງ"
ການຮ້ອງຂໍຮູບແບບສັ້ນໂອນການຕັດສິນໃຈຫຼາຍເກີນໄປໃຫ້ກັບຜູ້ສະຫນອງ. Kinggle'sຂະບວນການຂາຍຮ້ອງຂໍໃຫ້ມີຮູບພາບຜະລິດຕະພັນຫຼືຮູບແຕ້ມ, ນ້ໍາຫນັກ, ຂະຫນາດ, ວັດສະດຸ, ຄວາມຫນາ, ຜົນຜະລິດແລະຄວາມຕ້ອງການດ້ານການຕໍ່ຕ້ານສານເຄມີ. ສໍາລັບການປຽບທຽບນີ້, ຄໍານິຍາມຂອງວັດສະດຸ - stream ຄວນນັ່ງຢູ່ໃກ້ກັບເທິງຂອງຊຸດນັ້ນ.
ສົ່ງຫນຶ່ງຊຸດໄຟລ໌ຄວບຄຸມ. ລວມເອົາຮູບແຕ້ມຜະລິດຕະພັນ ແລະຂໍ້ມູນ 3D ເມື່ອມີໃຫ້. ເພີ່ມນ້ໍາຫນັກເປົ້າຫມາຍ, ຂໍ້ກໍານົດຂອງກໍາແພງ, ເກຣດ resin, masterbatch, additives ແລະນະໂຍບາຍ regrind. ບອກທຸກສີທີ່ຕ້ອງການ, ຈຳນວນຊັ້ນຂໍ້ມູນ ແລະຈຸດປະສົງຂອງແຕ່ລະຊັ້ນ. ຫຼັງຈາກນັ້ນ, ເພີ່ມເປົ້າຫມາຍຜົນຜະລິດປະຈໍາປີແລະຊົ່ວໂມງທີ່ຍອມຮັບ, ຮູບແບບການປ່ຽນແປງ, ຜົນປະໂຫຍດທີ່ມີຢູ່, ແຮງດັນຂອງພືດ, ເພດານແລະຂອບເຂດຈໍາກັດການເຂົ້າເຖິງ.
ຫຼັງຈາກນັ້ນ, ອະທິບາຍການທົດສອບທີ່ປ່ອຍສ່ວນ. Drum ສານເຄມີອາດຈະຮຽກຮ້ອງໃຫ້ມີການຮົ່ວໄຫລ, ປິດ, ການຈັດການຫຼືການກວດສອບການຫຸ້ມຫໍ່ທີ່ມີລະບຽບ. ກ່ອງເຄື່ອງມືອາດຈະຕ້ອງການ hinge, latch, load ຫຼືການປະກອບການກວດສອບ. Kinggle ສາມາດສະເຫນີຂອບເຂດເຄື່ອງຈັກ, mold ແລະ downstream ໄດ້ພຽງແຕ່ເມື່ອຄວາມຕ້ອງການເຫຼົ່ານັ້ນເຫັນໄດ້. ຢ່ານໍາເຂົ້າມູນຄ່າການທົດສອບຈາກຜະລິດຕະພັນອື່ນພຽງແຕ່ເນື່ອງຈາກວ່າມັນມີຄວາມສາມາດໃນນາມດຽວກັນ.
ຂໍໃຫ້ວົງຢືມເພື່ອແຍກອຸປະກອນມາດຕະຖານ, ທາງເລືອກທີ່ໄດ້ຮັບການຢືນຢັນແລະອຸປະກອນທີ່ຜູ້ຊື້. ມັນຄວນຈະກໍານົດຈໍານວນ extruder, ຂະຫນາດສະກູ, ການກໍ່ສ້າງຫົວຕາຍ, ການຄວບຄຸມກໍາແພງ, feeders ວັດສະດຸ, ຫຸ່ນຍົນຫຼືເອົາອອກ, trimming, grinder, ການທົດສອບຮົ່ວ, ອຸປະກອນເຮັດຄວາມເຢັນແລະຂອບເຂດຂອງຄະນະກໍາມະ. ລະດັບຂອງລາຍລະອຽດນັ້ນເຮັດໃຫ້ KGB80A ທຽບກັບ KGB80AP ເປັນການຕັດສິນໃຈດ້ານວິຊາການແທນທີ່ຈະເປັນຄໍາຕໍ່ທ້າຍໃນເອກະສານລາຄາ.
ການຕັດສິນໃຈ KGB80A ທຽບກັບ KGB80AP ທີ່ໃຊ້ໄດ້
ເລືອກທິດທາງ KGB80A ເມື່ອຜະລິດຕະພັນທີ່ໄດ້ຮັບການອະນຸມັດໃຊ້ສາຍນ້ໍາ melt ຫນຶ່ງແລະເຫມາະກັບ mold, clamp ແລະ accumulator ອ້າງອີງທີ່ມີຂອບການເຮັດວຽກ. ຕາຕະລາງປະຈຸບັນຂອງມັນເຮັດໃຫ້ພື້ນຖານຫນຶ່ງ extruder ທີ່ຈະແຈ້ງ. ຖ້າວົງຢືມເພີ່ມທາງເລືອກຫຼາຍຊັ້ນ ຫຼືແບບເບິ່ງເສັ້ນ, ຕ້ອງການແຜນວາດເສັ້ນທາງວັດສະດຸທີ່ປັບປຸງໃໝ່ ແລະກຳນົດເວລາຜົນປະໂຫຍດທີ່ປັບປຸງໃໝ່.
ເລືອກທິດທາງ KGB80AP ໃນເວລາທີ່ຜະລິດຕະພັນຕ້ອງການສອງສາຍນ້ໍາແຍກຕ່າງຫາກສໍາລັບການກໍ່ສ້າງສີຫຼືຊັ້ນ. ຢືນຢັນສິ່ງທີ່ແຕ່ລະ extruder ຂະບວນການແລະວິທີການທັງສອງຜົນຜະລິດມີຄວາມສົມດູນ. ກໍານົດອັດຕາສ່ວນຊັ້ນເປົ້າຫມາຍ, ການປ່ຽນແປງທີ່ອະນຸຍາດແລະວິທີການກວດສອບກ່ອນການທົດລອງ mold.
ຢ່າເລືອກແບບຢ່າງດຽວເພາະວ່າສ່ວນສໍາເລັດຮູບຖືກເອີ້ນວ່າ drum 30L. ການແຕ້ມຮູບຜະລິດຕະພັນ, parison ລວມ, ການປະກອບ mold, ແຜນ resin ແລະອັດຕາການຍອມຮັບແມ່ນປັດໄຈນໍາເຂົ້າທີ່ແທ້ຈິງ. ເມື່ອສິ່ງເຫຼົ່ານັ້ນຖືກແກ້ໄຂ, ຄວາມແຕກຕ່າງຂອງຕົວແບບກາຍເປັນກົງໄປກົງມາແລະວຽກງານທີ່ຍັງເຫຼືອຢູ່ໃນຂໍ້ຕົກລົງດ້ານວິຊາການ.
ຖ້າຜູ້ສະຫມັກທັງສອງເບິ່ງຄືວ່າເຫມາະ, ປຽບທຽບວຽກງານການຜະລິດທີ່ພວກເຂົາສ້າງ. ການຖ່າຍທອດວັດສະດຸໜຶ່ງໂດຍປົກກະຕິແລ້ວໝາຍເຖິງເສັ້ນທາງອາຫານໜ້ອຍລົງ ແລະແຜນການລຶບລ້າງທີ່ສັ້ນກວ່າ. ສອງສາຍນ້ໍາສະຫນອງການຄວບຄຸມແຍກຕ່າງຫາກທີ່ຈໍາເປັນສໍາລັບຊັ້ນຫຼືໂຄງສ້າງສີທີ່ກໍານົດໄວ້, ແຕ່ທັງສອງເສັ້ນທາງຕ້ອງຄົງທີ່. ເຄື່ອງທີ່ຖືກຕ້ອງແມ່ນເຄື່ອງທີ່ຜະລິດກໍາແພງທີ່ຖືກອະນຸມັດດ້ວຍຂະບວນການຊ້ໍາຊ້ອນ, ບໍ່ແມ່ນເຄື່ອງທີ່ມີບັນຊີລາຍຊື່ອຸປະກອນທີ່ຍາວກວ່າ.
ຮັກສາການຕັດສິນໃຈຂັ້ນສຸດທ້າຍຕິດຕາມໄດ້. ຄັດຕິດການຕັ້ງຄ່າທີ່ເລືອກເຂົ້າໃນການປັບປຸງຜະລິດຕະພັນ, ການແຕ້ມຮູບ mold, ຕາຕະລາງວັດສະດຸແລະບົດລາຍງານການທົດລອງ. ນີ້ປ້ອງກັນບໍ່ໃຫ້ຄໍາສັ່ງຊື້ໃນພາຍຫລັງຫຼືສູດຊອບແວຈາກການສູນເສຍເຫດຜົນທີ່ຢູ່ເບື້ອງຫລັງການເລືອກຮູບແບບ.
ສົ່ງ Kinggle ພາກສ່ວນກ່ອນທີ່ຈະເລືອກເຄື່ອງ
ແບ່ງປັນການແຕ້ມຮູບຜະລິດຕະພັນ, ນ້ໍາຫນັກ, ຂະຫນາດ, ຊັ້ນຮຽນທີ resin, ສີຫຼືຊັ້ນ, ຂໍ້ມູນ mold, ຜົນຜະລິດທີ່ຕ້ອງການ, ການທົດສອບຄຸນນະພາບແລະຜົນປະໂຫຍດຂອງໂຮງງານ. ຫຼັງຈາກນັ້ນ Kinggle ສາມາດຢືນຢັນວ່າ KGB80A, KGB80AP ຫຼືການຕັ້ງຄ່າອື່ນເຫມາະສົມກັບໂຄງການ.
ຮ້ອງຂໍການສະເໜີກ່ຽວກັບຜະລິດຕະພັນຄຳຖາມທີ່ມັກຖາມເລື້ອຍໆ
ຄວາມແຕກຕ່າງຕົ້ນຕໍລະຫວ່າງ KGB80A ແລະ KGB80AP ແມ່ນຫຍັງ?
ການຈັດພິມ extrusion ແມ່ນຄວາມແຕກຕ່າງຕົ້ນຕໍ. ຕາຕະລາງ KGB80A ລາຍຊື່ຫນຶ່ງສະກູ 80 ມມແລະຫນຶ່ງມໍເຕີ extruder 37 kW. ຕາຕະລາງ KGB80AP ລາຍຊື່ສອງສະກູ 70 ມມແລະສອງມໍເຕີ 22 kW, ແລະລາຍລະອຽດຂອງຜະລິດຕະພັນຂອງມັນກໍານົດການຜະລິດສອງຊັ້ນຫຼືສອງສີ.
KGB80A ສາມາດສ້າງຜະລິດຕະພັນຫຼາຍຊັ້ນໄດ້ບໍ?
ລາຍລະອຽດຂອງຜະລິດຕະພັນ KGB80A ກ່າວເຖິງທາງເລືອກດຽວແລະຫຼາຍຊັ້ນ, ແຕ່ຕາຕະລາງສະເພາະໃນປະຈຸບັນຂອງມັນລາຍຊື່ຫນຶ່ງ extruder. ຂໍໃຫ້ Kinggle ກໍານົດທາງເລືອກທີ່ແນ່ນອນ, ຈໍານວນຂອງສາຍນ້ໍາວັດສະດຸ, ໂຄງສ້າງຫົວຕາຍແລະຕາຕະລາງຜົນປະໂຫຍດໃນວົງຢືມ. ຢ່າສົມມຸດວ່າຕາຕະລາງທີ່ພິມເຜີຍແຜ່ມາດຕະຖານອະທິບາຍການສ້າງຫຼາຍຊັ້ນ.
ຄວາມຈຸ 30L ຫມາຍຄວາມວ່າຜະລິດຕະພັນ 30 ລິດຈະເຫມາະບໍ?
ບໍ່. ຜະລິດຕະພັນແລະແມ່ພິມຕ້ອງເຫມາະກັບແຜ່ນ, ຊອງແມ່ພິມ, ເສັ້ນເລືອດຕັນໃນເປີດແລະຄວາມຫນາ. ຄວາມຕ້ອງການລວມຍອດ parison, ພື້ນທີ່ຄາດຄະເນ, ເງື່ອນໄຂການລະເບີດ, ການເກັບກູ້ເອົາອອກແລະການທົດສອບຄຸນນະພາບທີ່ກໍານົດໄວ້ຍັງມີຜົນກະທົບການຕັດສິນໃຈຕົວແບບ.
ແມ່ນ 650 pcs / h ຜົນຜະລິດຂອງເຄື່ອງຈັກເຫຼົ່ານີ້?
ທັງສອງຫນ້າຜະລິດຕະພັນຕິດປ້າຍ 650 pcs / h ເປັນຮູບວົງຈອນແຫ້ງ. ຜົນຜະລິດທີ່ຍອມຮັບຢ່າງແທ້ຈິງແມ່ນຂຶ້ນກັບສ່ວນ, ຢາງ, mold, ການສ້າງ parison, ຄວາມເຢັນ, ການຈັດການ, ການກວດກາ, ປະຕິເສດແລະການຢຸດເຊົາ. ຢືນຢັນຜົນຜະລິດກັບຜະລິດຕະພັນທີ່ຕົກລົງໃນລະຫວ່າງການທົດລອງທີ່ຫມັ້ນຄົງ.
ນ້ຳໜັກສະສົມ PE 3.75 ກິໂລ ໝາຍເຖິງຫຍັງ?
ມັນແມ່ນເອກະສານອ້າງອີງວັດສະດຸ PE ທີ່ຈັດພີມມາສໍາລັບເຄື່ອງສະສົມ, ບໍ່ແມ່ນການຮັບປະກັນນ້ໍາຫນັກສໍາເລັດຮູບ. ປຽບທຽບຫົວກັບມະຫາຊົນ parison ລວມຍອດ, ລວມທັງຜະລິດຕະພັນ, flash, trim ແລະຂອບຂະບວນການ. ຢືນຢັນຂອບເຂດຈໍາກັດສຸດທ້າຍສໍາລັບຢາງທີ່ເລືອກແລະຫົວຕາຍ.
ຂໍ້ມູນໃດທີ່ຂ້ອຍຄວນສົ່ງສໍາລັບວົງຢືມ KGB80A ຫຼື KGB80AP?
ສົ່ງຮູບແຕ້ມຜະລິດຕະພັນ, ຂະຫນາດ, ນ້ໍາຫນັກ, ຊັ້ນຮຽນທີ resin, ສີ, ໂຄງສ້າງຊັ້ນ, ເປົ້າຫມາຍຂອງກໍາແພງ, ຂໍ້ມູນ mold, ຄວາມຕ້ອງການຜົນຜະລິດທີ່ຍອມຮັບ, ການທົດສອບຄຸນນະພາບແລະເຄື່ອງໃຊ້ໃນໂຮງງານ. ລະບຸຢ່າງຊັດເຈນວ່າມີໜຶ່ງ ຫຼືສອງກະແສວັດສະດຸທີ່ຄວບຄຸມຢ່າງເປັນເອກະລາດແມ່ນຕ້ອງການ.
ແຫຼ່ງທີ່ມາ ແລະບັນທຶກການກວດສອບ
ຂໍ້ມູນຈໍາເພາະຂອງຕົວແບບໃນບົດຄວາມນີ້ຖືກກວດສອບກັບໜ້າຜະລິດຕະພັນສົດຂອງ Kinggle ໃນວັນທີ 11 ກັນຍາ 2026. ຫນ້າບໍລິສັດສະຫນັບສະຫນູນການຕັ້ງຄ່າທີ່ເຜີຍແຜ່ ແລະວັດສະດຸປ້ອນການບໍລິການ; ພວກເຂົາບໍ່ແມ່ນຫຼັກຖານເອກະລາດຂອງການປະຕິບັດການຜະລິດ. ເອກະສານ EUROMAP ສະຫນອງວິທີການວັດແທກພະລັງງານທີ່ກ່ຽວຂ້ອງກັບຜະລິດຕະພັນ, ບໍ່ແມ່ນຜົນການປະຕິບັດສໍາລັບຮູບແບບ Kinggle.
- Kinggle KGB80A 30L ສະສົມ Blow Molding Machine, ລາຍລະອຽດຂອງຜະລິດຕະພັນແລະຕາຕະລາງສະເພາະ.
- Kinggle KGB80AP 30L Accumulator Blow Molding Machine, ຄໍາອະທິບາຍ double-extrusion ແລະຕາຕະລາງສະເພາະ.
- ຂະບວນການຂາຍ Kinggle, ຂໍ້ມູນຜູ້ຊື້ຮ້ອງຂໍການສະເຫນີເຄື່ອງຈັກ.
- Moog DigiPack III ການຕິດຕັ້ງ, ບໍາລຸງຮັກສາແລະຄູ່ມືຜູ້ໃຊ້, accumulator-position wall-profile method.
- EUROMAP 46.2, ເວີຊັ່ນ 1.0, ມັງກອນ 2014, ຜະລິດຕະພັນທີ່ກ່ຽວຂ້ອງກັບການວັດແທກພະລັງງານສໍາລັບການ extrusion blow molding machines.