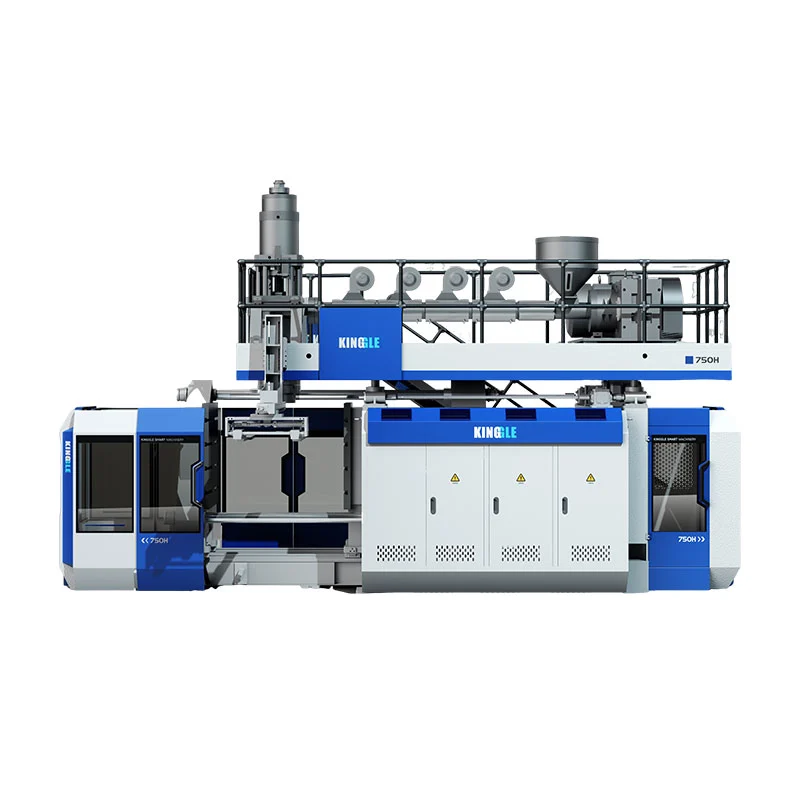
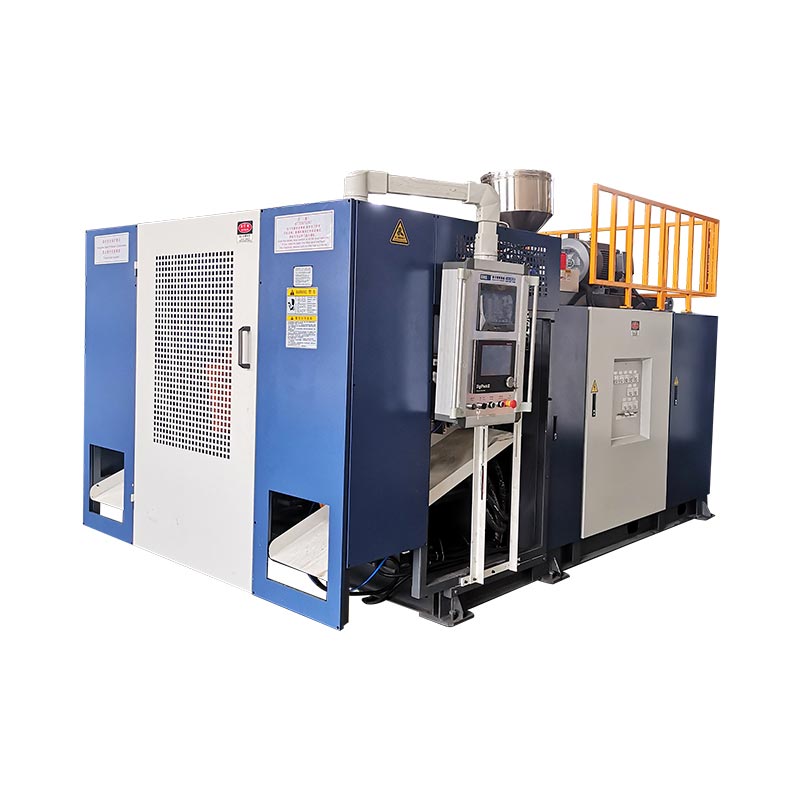
KGB100B ເປັນຜູ້ສະຫມັກສໍາລັບຜະລິດຕະພັນທີ່ມີຮູຂະຫນາດໃຫຍ່ພຽງແຕ່ໃນເວລາທີ່ພາກສ່ວນ, mold, parison ລວມຍອດແລະໂຮງງານຜະລິດທັງຫມົດເຫມາະກັບຂອບເຂດຈໍາກັດຂອງຕົນ. Kinggle ລາຍຊື່ຄວາມອາດສາມາດບັນຈຸສູງສຸດ 120 L, ຂະຫນາດແມ່ພິມສູງສຸດ 920 x 1200 ມມ, ເອກະສານອ້າງອີງ 12(20) L ແລະການອ້າງອີງນໍ້າໜັກສະສົມຂອງ PE 9(15) ກິໂລກຣາມ. ຕົວເລກເຫຼົ່ານັ້ນເລີ່ມຕົ້ນການທົບທວນຄືນດ້ານວິສະວະກໍາ, ແຕ່ການແຕ້ມຮູບຜະລິດຕະພັນແລະແຜນການທົດລອງຕ້ອງຕົກລົງທາງເລືອກສຸດທ້າຍ.
ຜູ້ຊື້ທີ່ຊອກຫາເຄື່ອງປັ້ນດິນເຜົາ 120L ມັກຈະມີສ່ວນທີ່ແທ້ຈິງຢູ່ໃນໃຈ. ມັນອາດຈະເປັນ drum ສານເຄມີ, ອຸປະສັກການຈະລາຈອນ, float, tank, toy ຫຼືອົງປະກອບດ້ານວິຊາການຂະຫນາດໃຫຍ່. ປ້າຍປະລິມານແມ່ນມີປະໂຫຍດ, ແຕ່ມັນບໍ່ໄດ້ອະທິບາຍເຖິງພື້ນທີ່ທີ່ຍາກທີ່ສຸດ, ການເຄື່ອນໄຫວ mold, ການແຜ່ກະຈາຍຂອງກໍາແພງຫຼືຄວາມຕ້ອງການຄວາມເຢັນ.
ຄູ່ມືນີ້ອ່ານ KGB100B ເປັນລະບົບການຜະລິດ. ມັນອະທິບາຍວ່າແຕ່ລະຕົວເລກທີ່ຕີພິມສາມາດບອກເຈົ້າໄດ້ຫຍັງແດ່ ແລະສິ່ງທີ່ມັນເຮັດບໍ່ໄດ້. ມັນຍັງສະແດງໃຫ້ເຫັນສິ່ງທີ່ຈະສົ່ງກັບ RFQ, ດັ່ງນັ້ນການສົນທະນາສາມາດຍ້າຍຈາກຊື່ເຄື່ອງຈັກທົ່ວໄປໄປສູ່ການແກ້ໄຂທີ່ສາມາດທົດສອບໄດ້.

ຫົກຄໍາຖາມສໍາລັບການກວດສອບຜະລິດຕະພັນໄວ
- ແມ່ພິມທີ່ສົມບູນເຫມາະກັບແຜ່ນ, ຊອງແມ່ພິມແລະລະດັບຄວາມຫນາບໍ?
- ພາກສ່ວນທີ່ເຮັດຄວາມເຢັນສາມາດປ່ອຍໃຫ້ mold ຜ່ານຊ່ອງເປີດທີ່ມີຢູ່ໄດ້ບໍ?
- ມະຫາຊົນ parison ຮວມຢູ່ໃນການຕັ້ງຄ່າສະສົມທີ່ເລືອກບໍ?
- extruder ສາມາດຟື້ນຕົວອຸປະກອນການພຽງພໍສໍາລັບວົງຈອນເປົ້າຫມາຍ?
- ແຮງຍຶດສາມາດບັນຈຸພື້ນທີ່ຄາດຄະເນທີ່ຕົກລົງກັນໄດ້ແລະຄວາມກົດດັນຂອງລະເບີດ?
- ໂຮງງານສາມາດສະຫນອງພະລັງງານທີ່ຫມັ້ນຄົງ, ນ້ໍາເຢັນແລະອາກາດບີບອັດໄດ້ບໍ?
ຂອບເຂດສະເພາະ:ຕົວເລກໃນຄູ່ມືນີ້ແມ່ນມາຈາກປະຈຸບັນຫນ້າຜະລິດຕະພັນ Kinggle KGB100B. ເຂົາເຈົ້າໄດ້ຖືກກວດກາໃນວັນທີ 15 ກັນຍາ 2026. ຖືວ່າພວກເຂົາເປັນເອກະສານອ້າງອີງທີ່ພິມເຜີຍແຜ່. ວົງຢືມທີ່ໄດ້ຮັບການອະນຸມັດ, ຮູບແບບ, ການແຕ້ມເຄື່ອງຈັກແລະຂໍ້ຕົກລົງດ້ານວິຊາການຕ້ອງກໍານົດເຄື່ອງທີ່ສັ່ງ.
ປ້າຍ 120L ແມ່ນຈຸດເລີ່ມຕົ້ນ, ບໍ່ແມ່ນການອະນຸມັດຜະລິດຕະພັນ
Kinggle ເຜີຍແຜ່ 120 L ເປັນຄວາມອາດສາມາດບັນຈຸສູງສຸດ KGB100B. ທີ່ເຮັດໃຫ້ຜູ້ຊື້ມີເຄື່ອງຫມາຍໄລຍະໄວ. ມັນບໍ່ໄດ້ບອກວ່າທຸກສ່ວນຕ່ໍາກວ່າ 120 L ຈະແລ່ນຢູ່ໃນເຄື່ອງ. drum ຫນາແຫນ້ນແລະອຸປະສັກການຈະລາຈອນຍາວສາມາດມີຄວາມກວ້າງ mold ທີ່ແຕກຕ່າງກັນຫຼາຍ, ພື້ນທີ່ຄາດຄະເນ, ຄວາມຍາວ parison ແລະເສັ້ນທາງການໂຍກຍ້າຍ.
ປະລິມານນາມສາມາດຊ່ອນຄວາມຕ້ອງການວັດສະດຸ. ຝາຜະໜັງບາງໆຂະໜາດໃຫຍ່ອາດມີອາກາດຫຼາຍ ແຕ່ຢາງໜ້ອຍກວ່າສ່ວນທາງເທັກນິກທີ່ມີກະດູກຂ້າງໜາ, ມືຈັບ ແລະພື້ນທີ່ເຈາະ. ເຄື່ອງຕ້ອງປະກອບເປັນ parison ຮ້ອນທີ່ສົມບູນ, ລວມທັງວັດສະດຸທີ່ຕໍ່ມາກາຍເປັນ flash ຫຼື trim. ນ້ໍາຫນັກຜະລິດຕະພັນສໍາເລັດຮູບຢ່າງດຽວເພາະສະນັ້ນ understates ການສັກຢາທີ່ຫົວຕ້ອງສົ່ງ.
ເລຂາຄະນິດປ່ຽນການຕັດສິນໃຈອີກເທື່ອຫນຶ່ງ. ພື້ນທີ່ແຕ້ມເລິກສາມາດຍືດຕົວ parison ຢ່າງຫຼວງຫຼາຍ. ແຜງກວ້າງອາດຈະຕ້ອງການແຮງຍຶດຫຼາຍ. ຊິ້ນສ່ວນຍາວສາມາດຖືກຈໍາກັດໂດຍໄລຍະຫ່າງຂອງການຕາຍໄປຫາແມ່ພິມຫຼືພື້ນທີ່ເອົາອອກກ່ອນທີ່ປະລິມານບັນຈຸບັນຈຸມີຄວາມກ່ຽວຂ້ອງ. ການໃສ່ຄໍ, ກະທູ້ພາຍໃນແລະການເປົ່າຕ່ໍາສາມາດເພີ່ມການເຄື່ອນໄຫວເພີ່ມເຕີມຕໍ່ກັບວົງຈອນ.
ໃຊ້ຄໍາອະທິບາຍ 120L ເພື່ອສ້າງລາຍຊື່ຄັດເລືອກ. ຫຼັງຈາກນັ້ນ, ປຽບທຽບສ່ວນທີ່ແທ້ຈິງແລະ mold ກັບເຄື່ອງ. ນີ້ແມ່ນເຫດຜົນທີ່ Kinggle ຂອງຕົນເອງຂະບວນການຂາຍຂໍຮູບພາບຜະລິດຕະພັນ, ຮູບແຕ້ມ, ນ້ໍາຫນັກ, ຂະຫນາດ, ວັດສະດຸ, ຄວາມຫນາແລະຄວາມຕ້ອງການຜົນຜະລິດກ່ອນທີ່ຈະແນະນໍາຕົວແບບ.
ລໍາດັບນັ້ນຮັກສາປ້າຍຄວາມອາດສາມາດໃນພາລະບົດບາດທີ່ເຫມາະສົມຂອງຕົນ: ການກວດສອບໄວຄັ້ງທໍາອິດ, ທີສອງຢືນຢັນວິສະວະກໍາ.
ປ່ຽນຂໍ້ກໍາຫນົດ KGB100B ເຂົ້າໄປໃນຄໍາຖາມຂອງຜູ້ຊື້
ຕາຕະລາງສະເພາະແມ່ນເປັນປະໂຫຍດທີ່ສຸດເມື່ອທຸກຕົວເລກນໍາໄປສູ່ການກວດສອບ. ຫນ້າ KGB100B ກວມເອົາຂະຫນາດເຄື່ອງ, clamping, extrusion, ຫົວ accumulator ແລະການອ້າງອິງຜົນປະໂຫຍດ. ບາງຄ່າມີຂອບເຂດທີ່ຊັດເຈນ. ຄົນອື່ນອະທິບາຍເຖິງການກຳນົດຄ່າທີ່ເຜີຍແຜ່ ຫຼືສະພາບເຄື່ອງທີ່ບໍ່ມີການໂຫຼດ.
ຫນ້າລາຍການສະສົມເປັນ 12(20) L ແລະ PE accumulator ນ້ໍາຫນັກເປັນ 9(15) kg. ວົງເລັບປະກົດວ່າຊີ້ບອກທາງເລືອກໃນລາຍຊື່, ແຕ່ຫນ້າເວັບບໍ່ໄດ້ກໍານົດກົດລະບຽບການຄັດເລືອກ. ດັ່ງນັ້ນ, ວົງຢືມຄວນຕັ້ງຊື່ການຈັດການຫົວດຽວ ແລະຂອບເຂດວັດສະດຸຂອງມັນ. ຢ່າສົມທົບຕົວເລກທີ່ໃຫຍ່ກວ່າກັບການສົມມຸດຕິຖານຂອງເຄື່ອງຈັກມາດຕະຖານເວັ້ນເສຍແຕ່ Kinggle ຢືນຢັນມັນສໍາລັບໂຄງການ.
| ພາກສະຫນາມທີ່ເຜີຍແຜ່ | ອ້າງອິງ KGB100B | ຄໍາຖາມທີ່ມັນຄວນຈະກະຕຸ້ນ |
|---|---|---|
| ຄວາມອາດສາມາດບັນຈຸສູງສຸດ | 120 ລ | ເລຂາຄະນິດຂອງຜະລິດຕະພັນຕົວຈິງ ແລະ parison ລວມຍອດບໍ່ພໍດີ, ບໍ່ພຽງແຕ່ປະລິມານຊື່ຂອງມັນບໍ? |
| ຜົນຜະລິດ | 320 pcs / h, ວົງຈອນແຫ້ງ | ຜົນຜະລິດຂອງເຄື່ອງຈັກສາມາດຍຶດຫມັ້ນກັບແມ່ພິມການຜະລິດ, ຢາງ, ຄວາມເຢັນແລະກົດລະບຽບຄຸນນະພາບແນວໃດ? |
| ຂະໜາດເຄື່ອງ | 5.9 x 3.8 x 4.6 ມ | ມີພື້ນທີ່ຕິດຕັ້ງພຽງພໍສໍາລັບການເຂົ້າເຖິງ, ເວທີ, ທໍ່, ການຈັດການແລະການບໍາລຸງຮັກສາບໍ? |
| ນ້ຳໜັກເຄື່ອງ | 18 ທ | ພື້ນຖານອັນໃດ ແລະແຜນຜັງອັນໃດປະຕິບັດຕາມຮູບແຕ້ມການຈັດການທົ່ວໄປຂັ້ນສຸດທ້າຍ? |
| ແຮງຍຶດ | 440 kN | ມັນພຽງພໍສໍາລັບພື້ນທີ່ຄາດຄະເນຂອງຜະລິດຕະພັນຢູ່ໃນຄວາມກົດດັນຂອງຂະບວນການທີ່ໄດ້ຕົກລົງ? |
| ການອ້າງອີງແຜ່ນ ແລະ mold | ແຜ່ນ 1200 x 1200 ມມ; ແມ່ພິມສູງສຸດ 920 x 1200 ມມ | ຮ່າງກາຍແມ່ພິມ, ຮູບແບບການຕິດຕັ້ງ, ການບໍລິການແລະການເຊື່ອມຕໍ່ທີ່ເຫມາະສົມກັນບໍ? |
| ການເປີດແລະການເຄື່ອນໄຫວ | 500 ຫາ 1400 ມມເປີດ; 600 mm ເສັ້ນເລືອດຕັນໃນເຄື່ອນ | ຊິ້ນສ່ວນສາມາດປ່ອຍແລະອອກໄດ້ໂດຍບໍ່ມີການຂັດກັນຫຼືທໍາລາຍພື້ນຜິວຮ້ອນບໍ? |
| ຄວາມຫນາຂອງແມ່ພິມ | 510 ຫາ 600 ມມ | ຄວາມຫນາທີ່ຕິດຕັ້ງປະກອບມີແຜ່ນຮອງ, ອະແດບເຕີແລະເຄື່ອງມືທີ່ຈໍາເປັນບໍ? |
| Extruder | ສະກູ 100 ມມ; 24 L/D; ມໍເຕີ້ 55 kW | ສະກູທີ່ເລືອກແລະປ່ອງຢ້ຽມຂະບວນການເຫມາະສົມກັບຢາງທີ່ລະບຸໄວ້ບໍ? |
| ເຜີຍແຜ່ຄວາມອາດສາມາດລະລາຍ HDPE | 160 ຫາ 200 ກິໂລ / h | ຄວາມຕ້ອງການລວມຍອດຂອງວັດສະດຸແມ່ນຕໍ່າກວ່າຜົນຜະລິດທີ່ຫມັ້ນຄົງທີ່ໄດ້ຮັບການພິສູດສໍາລັບການສ້າງຕົວຈິງບໍ? |
| ຫົວສະສົມ | 12(20) ລ; 9(15) kg PE ອ້າງອິງ | ຕົວເລືອກໃດຖືກອ້າງເຖິງ, ແລະມັນກວມເອົາມະຫາຊົນ parison ທັງຫມົດທີ່ມີຂອບຂະບວນການທີ່ໃຊ້ໄດ້ບໍ? |
| Die-pin ເສັ້ນຜ່າສູນກາງ | ສູງສຸດ 450 ມມ | ຕ້ອງການຊຸດເຄື່ອງມືອັນໃດແດ່ສຳລັບເສັ້ນຜ່າສູນກາງ parison ແລະຮູບແບບຜະລິດຕະພັນ? |
| ການອ້າງອີງເຖິງນໍ້າເຢັນ | 0.3 MPa; 120 ລິດ/ນາທີ | ໃນອຸນຫະພູມຂາເຂົ້າ, ຄຸນນະພາບນ້ໍາແລະຂອບເຂດວົງຈອນນີ້ນໍາໃຊ້? |
| ເຜີຍແຜ່ສາຍພະລັງງານສະເລ່ຍ | 52 ຫາ 60 kW | ຜະລິດຕະພັນທີ່ກ່ຽວຂ້ອງກັບ kWh/kg ແລະ kWh ຕໍ່ສ່ວນທີ່ຍອມຮັບໄດ້ຖືກວັດແທກໃນລະຫວ່າງການທົດລອງທີ່ຫມັ້ນຄົງ? |
ຫນ້າຜະລິດຕະພັນຍັງເຜີຍແຜ່ຄວາມກົດດັນ 0.8 MPa ແລະຕົວເລກການໄຫຼຂອງອາກາດຂອງ 1.8, ແຕ່ຫນ່ວຍງານທີ່ສັງເກດເຫັນຂອງມັນຖືກສະແດງເປັນ M2 / MIN. ຫນ່ວຍງານນັ້ນຕ້ອງການການແກ້ໄຂຫຼືການຢືນຢັນກ່ອນທີ່ມັນຈະເຂົ້າໄປໃນຂໍ້ກໍານົດຂອງສະຖານທີ່. RFQ ທີ່ມີຄວາມຮັບຜິດຊອບຄວນລາຍງານຄວາມບໍ່ແນ່ນອນແທນທີ່ຈະປ່ຽນຫນ່ວຍງານຢ່າງງຽບໆ.
ອ່ານແຖວທີ່ກ່ຽວຂ້ອງຮ່ວມກັນ. ຂະຫນາດແມ່ພິມແມ່ນຂຶ້ນກັບການເປີດແລະຄວາມຫນາ. ມະຫາຊົນສະສົມເປັນຂອງຢາງທີ່ເລືອກແລະການສັກຢາລວມ. ຄວາມສາມາດລະລາຍແມ່ນມີເວລາການຟື້ນຕົວແລະຄຸນນະພາບການລະລາຍທີ່ຫມັ້ນຄົງ. ຂະຫນາດເຄື່ອງແມ່ນຂຶ້ນກັບການເຂົ້າເຖິງການບໍາລຸງຮັກສາແລະອຸປະກອນຊ່ວຍ. ການອ່ານທີ່ເຊື່ອມຕໍ່ນີ້ປ້ອງກັນບໍ່ໃຫ້ຕົວເລກທີ່ເອື້ອອໍານວຍຈາກການເຊື່ອງຂໍ້ຈໍາກັດຂອງໂຄງການທີ່ແຕກຕ່າງກັນ.
ກວດເບິ່ງຊອງແມ່ພິມແລະເສັ້ນທາງການໂຍກຍ້າຍສ່ວນ
ຂະຫນາດແມ່ພິມສູງສຸດທີ່ຈັດພີມມາແມ່ນ 920 x 1200 ມມ. ແຜ່ນແມ່ນ 1200 x 1200 ມມ, ແລະລະດັບຄວາມຫນາຂອງ mold ແມ່ນ 510 ຫາ 600 ມມ. ຄ່າເຫຼົ່ານີ້ອະທິບາຍຂະຫນາດທີ່ກ່ຽວຂ້ອງ, ແຕ່ພວກມັນບໍ່ສາມາດແລກປ່ຽນກັນໄດ້. ແມ່ພິມອາດຈະເຫມາະກັບຂະຫນາດຂອງໃບຫນ້າທີ່ລະບຸໄວ້ແລະຍັງຂັດແຍ້ງກັບເຊືອກຜູກ, ທໍ່, ຮູຍຶດຫຼືອຸປະກອນການເຄື່ອນຍ້າຍ.
ເລີ່ມຕົ້ນດ້ວຍການແຕ້ມຮູບປະກອບ, ບໍ່ແມ່ນການແຕ້ມຮູບຜະລິດຕະພັນ. ສະແດງໃຫ້ເຫັນທັງສອງ mold halves, backing plates, manifolds ນ້ໍາ, pins blowing, ຄໍຫຼືລຸ່ມເຄື່ອງມື, ອຸປະກອນໄຮໂດຼລິກ, sensors ແລະກ່ອງໄຟຟ້າ. ກໍານົດເສັ້ນສູນກາງແລະຮູບແບບການຕິດຕັ້ງ. ໝາຍທຸກລາຍການທີ່ຍ້າຍອອກນອກຕົວແມ່ພິມໃນລະຫວ່າງການເປີດ.
ຕໍ່ໄປ, ຈໍາລອງການໂຍກຍ້າຍ. ຫນ້າ KGB100B ເຜີຍແຜ່ເອກະສານອ້າງອີງການເປີດແຜ່ນ 500 ຫາ 1400 ມມ ແລະຈັງຫວະເຄື່ອນທີ່ຂອງແຜ່ນ 600 ມມ. ສ່ວນສໍາເລັດຮູບຕ້ອງການພື້ນທີ່ທີ່ຊັດເຈນເພື່ອປ່ອຍ, rotate ຖ້າຈໍາເປັນແລະອອກຈາກເຄື່ອງ. ກະພິບ, ຫາງ, ມືຈັບແລະຝາທີ່ມີຄວາມຍືດຫຍຸ່ນຮ້ອນສາມາດຂະຫຍາຍຊອງຈົດຫມາຍການໂຍກຍ້າຍທີ່ແທ້ຈິງ.
ຄວາມແຂງຂອງສ່ວນຍັງສໍາຄັນ. ພາກສ່ວນທີ່ເປັນຮູຂະຫນາດໃຫຍ່ອາດຈະຜິດປົກກະຕິຖ້າຫຸ່ນຍົນຈັບມັນກ່ອນທີ່ຝາຈະກຽມພ້ອມ. ການຫຼຸດລົງງ່າຍໆສາມາດເຮັດໃຫ້ຄໍເສຍຫາຍຫຼືປ່ອຍໃຫ້ເຄື່ອງຫມາຍໃສ່ກະດານທີ່ອົບອຸ່ນ. ເວລາເຮັດຄວາມເຢັນພາຍໃນ mold ແລະການສະຫນັບສະຫນູນຫຼັງຈາກການຖອດອອກເປັນຢູ່ໃນການທົບທວນຄືນຮູບແບບ.
ມຸມມອງໂຮງງານ:ຮັກສາຮູບແຕ້ມແມ່ພິມຢູ່ຂ້າງເຄື່ອງການຈັດການທົ່ວໄປ. ເພີ່ມເສັ້ນທາງລົດເຄນ, ເສັ້ນທາງລົດເຂັນ mold, ການເກັບກູ້ດ້ານການບໍລິການແລະການເຂົ້າເຖິງທີ່ປອດໄພຂອງຜູ້ປະຕິບັດງານ. ຂະໜາດເຄື່ອງຂະໜາດ 5.9 x 3.8 x 4.6 ມ ທີ່ເຜີຍແຜ່ແລ້ວບໍ່ແມ່ນຮູບຫ້ອງທີ່ສົມບູນ.
ການທົບທວນຄືນທີ່ເຫມາະສົມຍັງປະກອບມີນ້ໍາຫນັກ mold ແລະຈຸດຍົກ, ເຖິງແມ່ນວ່າຫນ້າຜະລິດຕະພັນສາທາລະນະບໍ່ໄດ້ເຜີຍແຜ່ຂອບເຂດຈໍາກັດນ້ໍາຫນັກ mold. ຂໍໃຫ້ Kinggle ຢືນຢັນນ້ໍາຫນັກ mold ທີ່ອະນຸຍາດແລະວິທີການຈັດການທີ່ແນະນໍາສໍາລັບການຕັ້ງຄ່າທີ່ແນ່ນອນ. ໄດ້extrusion blow molding ຄູ່ມືການອອກແບບ moldສະໜອງລາຍການກວດກາທີ່ສົມບູນກວ່າສຳລັບການເຮັດຄວາມເຢັນ, ການບີບອັດ ແລະລະບາຍອາກາດ.
ຂະໜາດເຄື່ອງສະສົມຈາກມະຫາຊົນ parison ທັງໝົດ
ເປັນຫົວສະສົມເກັບ melts ແລະ pushes ອອກ parison ຂະຫນາດໃຫຍ່ຕາມຄວາມຕ້ອງການ. ປະລິມານວັດສະດຸທີ່ກ່ຽວຂ້ອງແມ່ນການສັກຢາທີ່ສົມບູນອອກຈາກຫົວ. ມັນປະກອບມີສ່ວນທີ່ຂາຍໄດ້, ແຟດເທິງແລະລຸ່ມ, ຈັບຫຼືຂູດຄໍ, ແລະອຸປະກອນການຕັດອື່ນໆທີ່ສ້າງຂຶ້ນໂດຍເຄື່ອງມືທີ່ເລືອກ.
ມະຫາຊົນ parison ລວມ = ມະຫາຊົນສ່ວນສໍາເລັດຮູບ + flash ແລະ trim ມະຫາຊົນ + ອະນຸຍາດຂະບວນການຄວບຄຸມ
ເງິນອຸດໜູນບໍ່ແມ່ນອັດຕາສ່ວນທົ່ວໄປ. ມັນຄວນຈະມາຈາກພາກສ່ວນທີ່ໄດ້ຮັບການອະນຸມັດ, ແນວຄວາມຄິດ mold, ພຶດຕິກໍາຂອງວັດສະດຸແລະຜົນການທົດລອງ.
Kinggle ເຜີຍແຜ່ 9(15) kg ເປັນການອ້າງອີງນໍ້າໜັກສະສົມ PE ສໍາລັບ KGB100B. ນັ້ນບໍ່ແມ່ນສັນຍາວ່າຜະລິດຕະພັນສໍາເລັດຮູບສາມາດນ້ໍາຫນັກ 9 ຫຼື 15 ກິໂລ. ມັນຍັງບໍ່ສາມາດໂອນອັດຕະໂນມັດໄປຫາ PP, ABS ຫຼືຮູບແບບທີ່ເຕັມໄປ. ຄວາມຫນາແຫນ້ນຂອງຢາງ, ຄວາມເຂັ້ມແຂງ melt, ອຸນຫະພູມແລະສະພາບຫົວຜົນກະທົບຕໍ່ປ່ອງຢ້ຽມຂະບວນການທີ່ສາມາດໃຊ້ໄດ້.
ສາຍຄວາມອາດສາມາດສະສົມຂອງ 12(20) L ຕ້ອງການການດູແລດຽວກັນ. ຄວາມອາດສາມາດຂອງລິດອະທິບາຍປະລິມານພາຍໃນລະບົບ, ໃນຂະນະທີ່ການແຕ້ມຮູບຜະລິດຕະພັນແລະແຜນການວັດສະດຸມັກຈະຖືກຄຸ້ມຄອງໂດຍມະຫາຊົນ. ຖາມວ່າທາງເລືອກຫົວໃດຖືກລວມເອົາ, ຢາງໃດສະຫນັບສະຫນູນມະຫາຊົນທີ່ຖືກພິມອອກ, ແລະວັດສະດຸທີ່ຍັງຄົງຢູ່ໃນຫົວຢູ່ໃນຈຸດປະຕິບັດງານທີ່ຕົກລົງ.
ຫ້າມແລ່ນຕາມຂີດຈຳກັດທາງທິດສະດີຕາມຄ່າເລີ່ມຕົ້ນ. ໂຄງການຕ້ອງການຂອບເຂດການຄວບຄຸມທີ່ພຽງພໍເພື່ອແກ້ໄຂການແຜ່ກະຈາຍຂອງຝາ ແລະການປ່ຽນແປງແບບຍິງເປັນຍິງ. ຖ້າ parison ລວມເອົາເກືອບທັງຫມົດຄວາມສາມາດທີ່ມີຢູ່, ການປ່ຽນແປງວັດສະດຸຕໍ່ມາຫຼືການແກ້ໄຂຄວາມຫນາທ້ອງຖິ່ນອາດຈະເອົາຫ້ອງນັ້ນອອກ. ການທົດລອງຄວນຈະສະແດງໃຫ້ເຫັນມະຫາຊົນການສັກຢາທີ່ຫມັ້ນຄົງ, ຄວາມຍາວ parison ຊ້ໍາກັນແລະ cushion ທີ່ຍອມຮັບໄດ້ສໍາລັບຫົວທີ່ເລືອກ.
ສໍາລັບ mold ຫຼາຍພາກສ່ວນ, ນັບທຸກ parison ປ່ອຍອອກມາເມື່ອຕໍ່ວົງຈອນ. ການສັກຢາທີ່ສົມບູນຕ້ອງກວມເອົາທຸກຊ່ອງສຽບທີ່ມີການເຄື່ອນໄຫວແລະການຕັດຂອງມັນ. ການນັບຫົວ ແລະ ການນັບຊ່ອງຄອດສາມາດປ່ຽນຄະນິດສາດໄດ້, ສະນັ້ນໃຫ້ບອກພວກມັນແຍກຕ່າງຫາກໃນ RFQ. ໄດ້ຄູ່ມືຫົວແລະຢູ່ຕາມໂກນອະທິບາຍຄວາມແຕກຕ່າງນັ້ນ.
ຈັບຄູ່ extruder ກັບຄວາມຕ້ອງການວັດສະດຸແລະເວລາການຟື້ນຕົວ
ຫນ້າ KGB100B ມີລາຍການສະກູ 100 ມມ, ອັດຕາສ່ວນ 24 L/D, ມໍເຕີ extruder 55 kW ແລະສີ່ເຂດຄວາມຮ້ອນ. ມັນເຜີຍແຜ່ລະດັບຄວາມອາດສາມາດຂອງການລະລາຍ HDPE ຈາກ 160 ຫາ 200 ກິໂລກຣາມຕໍ່ຊົ່ວໂມງ. ຊ່ວງນັ້ນເປັນການອ້າງອີງຂອບເຂດວັດສະດຸ. ມັນບໍ່ຄວນຈະຖືກປະຕິບັດເປັນຜົນຜະລິດທີ່ຮັບປະກັນສໍາລັບທຸກໆຊັ້ນຮຽນ, masterbatch, ອັດຕາສ່ວນ regrind ຫຼືປ່ອງຢ້ຽມອຸນຫະພູມ.
ປ່ຽນເປົ້າໝາຍການຜະລິດເປັນຄວາມຕ້ອງການລວມຊົ່ວໂມງ. ໃຊ້ມະຫາຊົນ parison ລວມ, ບໍ່ແມ່ນມະຫາຊົນພາກສ່ວນສໍາເລັດ. ລວມທຸກຕໍາແຫນ່ງທີ່ຫ້າວຫັນແລະນໍາໃຊ້ກິດຈະກໍາທີ່ວາງແຜນໄວ້ຕໍ່ຊົ່ວໂມງ. ນີ້ເຮັດໃຫ້ອັດຕາວັດສະດຸທີ່ extruder ແລະຫົວຕ້ອງຍືນຍົງໃນຂະນະທີ່ເຄື່ອງຈັກກໍາລັງເຮັດໃຫ້ພາກສ່ວນທີ່ຍອມຮັບ.
ຄວາມຕ້ອງການວັດສະດຸລວມ, kg/h = ມະຫາຊົນ parison ທັງໝົດຕໍ່ເຫດການ, kg x molding events per hour x active parisons per event
ປຽບທຽບຜົນໄດ້ຮັບກັບການທົດລອງກ່ຽວກັບສູດຕົວຈິງ. ຊ່ວງແຜ່ນພັບຢ່າງດຽວບໍ່ສາມາດສ້າງຄຸນນະພາບການລະລາຍ ຫຼືຂອບການຟື້ນຕົວໄດ້.
ເວລາການຟື້ນຕົວຕ້ອງພໍດີພາຍໃນຮອບວຽນເຄື່ອງຈັກ. ຖ້າແມ່ພິມປິດເພື່ອເຮັດຄວາມເຢັນ, ເຄື່ອງ extruder ມັກຈະໃຊ້ເວລານັ້ນເພື່ອເຕີມມູນຄ່າເຄື່ອງສະສົມ. ດັ່ງນັ້ນ, ວົງຈອນຄວາມເຢັນທີ່ສັ້ນກວ່າຈຶ່ງສາມາດເພີ່ມອັດຕາການລະລາຍທີ່ຕ້ອງການໄດ້. ການເຄື່ອນໄຫວ mold ທີ່ໄວກວ່າມີມູນຄ່າຫນ້ອຍຖ້າຫົວບໍ່ກຽມພ້ອມສໍາລັບການສັກຢາຕໍ່ໄປ.
ການຈັດການວັດສະດຸສາມາດກາຍເປັນຂໍ້ຈໍາກັດທີ່ເຊື່ອງໄວ້. ຊິ້ນສ່ວນຂະຫນາດໃຫຍ່ບໍລິໂພກຢາງຢ່າງໄວວາ. ພືດຕ້ອງການການຖ່າຍທອດທີ່ເຊື່ອຖືໄດ້, ເວລາແຫ້ງໃນເວລາທີ່ວັດສະດຸຕ້ອງການ, ການຜະສົມຜະສານແລະການຄວບຄຸມການປົນເປື້ອນ. Regrind ສາມາດປ່ຽນຄວາມໜາແໜ້ນ ແລະພຶດຕິກຳຂອງອາຫານໄດ້. ຮູບແບບການຂຽນແມ່ນເປັນປະໂຫຍດຫຼາຍກ່ວາປ້າຍຊື່ກວ້າງເຊັ່ນ "HDPE plus regrind."
ຂໍໃຫ້ບັນທຶກການທົດລອງລວມເອົາເກຣດຢາງ, ຜູ້ສະໜອງ, ຊຸດສີ, ອັດຕາສ່ວນການຂັດຄືນ, ການຕັ້ງຄ່າອຸນຫະພູມ, ຄວາມໄວຂອງສະກູ ແລະມະຫາຊົນລວມຕົວຈິງ. ຖ້າອຸປະກອນອື່ນຖືກວາງແຜນ, ຂໍຫຼັກຖານສະເພາະຂອງວັດສະດຸ. Kinggle'sຄູ່ມືການປຸງແຕ່ງ HDPE ແລະ PPອະທິບາຍວ່າເປັນຫຍັງປ້າຍໂພລີເມີເມີພຽງຢ່າງດຽວຈຶ່ງບໍ່ແກ້ໄຂການຕິດຕັ້ງເຄື່ອງ.
ເຊື່ອມຕໍ່ແຮງຍຶດ, ພື້ນທີ່ຄາດຄະເນແລະເງື່ອນໄຂການພັດ
ຫນ້າ KGB100B ເຜີຍແຜ່ 440 kN ຂອງແຮງຍຶດ. ຕົວເລກທີ່ໃຫຍ່ກວ່າຈະບໍ່ດີກວ່າອັດຕະໂນມັດ, ແລະປ້າຍປະລິມານບໍ່ສາມາດກວດສອບຕົວຍຶດໄດ້. mold ເຫັນຜົນບັງຄັບໃຊ້ແຍກຕ່າງຫາກໃນທົ່ວພື້ນທີ່ຄາດຄະເນສໍາຜັດກັບຄວາມກົດດັນພາຍໃນ. ຮູບຮ່າງຂອງຜະລິດຕະພັນ, ທີ່ດິນກະພິບ, ການອອກແບບ pinch-off ແລະຄວາມກົດດັນຂະບວນການທັງຫມົດມີອິດທິພົນຕໍ່ຄວາມຕ້ອງການທີ່ແທ້ຈິງ.
ພື້ນທີ່ທີ່ຄາດໄວ້ແມ່ນຮູບຊົງຂອງຮູທີ່ມີຄວາມກົດດັນຢູ່ໃນຍົນທີ່ແຍກແມ່ພິມ. ອົງປະກອບຮາບພຽງກວ້າງສາມາດສ້າງການໂຫຼດແຍກຕ່າງຫາກຫຼາຍກ່ວາຖັງທີ່ເລິກກວ່າແຕ່ແຄບກວ່າ. ການທົບທວນຄືນຄວນໃຊ້ການແຕ້ມຮູບຢູ່ຕາມໂກນຕົວຈິງ. ມັນຄວນຈະລວມເອົາແຮງດັນທີ່ເລືອກ ແລະປັດໃຈຄວາມປອດໄພທີ່ຕົກລົງກັນໄວ້.
ຫນ້າສາທາລະນະລາຍຊື່ 0.8 MPa ເປັນການອ້າງອີງຄວາມກົດດັນ. ນັ້ນບໍ່ໄດ້ຫມາຍຄວາມວ່າທຸກໆຜະລິດຕະພັນຄວນດໍາເນີນການຢູ່ໃນການຕັ້ງຄ່າດຽວກັນ. ອຸນຫະພູມຢາງ, ລະບາຍອາກາດ, ຄວາມຫນາຂອງກໍາແພງ, ລາຍລະອຽດຂອງຫນ້າດິນແລະຍຸດທະສາດການເຮັດຄວາມເຢັນຜົນກະທົບຕໍ່ຂະບວນການ. ການທົດລອງໂຮງງານຄວນໃຊ້ປ່ອງຢ້ຽມການຜະລິດທີ່ມີເອກະສານທີ່ຜະລິດຊິ້ນສ່ວນທີ່ຍອມຮັບໄດ້ໂດຍບໍ່ມີການຂະຫຍາຍຕົວ flash ຫຼືພຶດຕິກໍາຂອງ mold ທີ່ບໍ່ຫມັ້ນຄົງ.
ການອອກແບບ Pinch-off ແມ່ນສ່ວນຫນຶ່ງຂອງລະບົບດຽວກັນ. ການຜະນຶກທີ່ອ່ອນແອສາມາດເຮັດໃຫ້ເກີດການຮົ່ວໄຫຼຫຼືການເຊື່ອມໂລຫະທີ່ອ່ອນແອ. ວັດສະດຸຫຼາຍເກີນໄປສາມາດຂະຫຍາຍແຟດແລະເຮັດໃຫ້ການຕັດຍາກຂຶ້ນ. ການຈັດຕໍາແຫນ່ງແມ່ພິມ, ການເຄື່ອນໄຫວຂອງ clamp ແລະການຈັດວາງ parison ຕ້ອງສະຫນັບສະຫນູນເຄື່ອງມືແທນທີ່ຈະເປັນການຊົດເຊີຍສໍາລັບມັນ.
ຂໍໃຫ້ຜູ້ສະຫນອງແມ່ພິມແລະຜູ້ສະຫນອງເຄື່ອງຈັກທົບທວນຮູບແຕ້ມດຽວກັນ. ນີ້ປ້ອງກັນບໍ່ໃຫ້ຊ່ອງຫວ່າງທົ່ວໄປທີ່ແຕ່ລະຝ່າຍອະນຸມັດພຽງແຕ່ອຸປະກອນຂອງຕົນເອງ. ຂໍ້ຕົກລົງດ້ານວິຊາການສຸດທ້າຍຄວນຕັ້ງຊື່ພື້ນທີ່ທີ່ຄາດຄະເນ, ຄວາມກົດດັນຂອງຂະບວນການ, ຄວາມຕ້ອງການ clamp, ຄວາມຫນາຂອງ mold, ການຕິດຕັ້ງແລະລາຍລະອຽດການເຊື່ອມຕໍ່.
ວາງແຜນໂຮງງານປະມານຫ້ອງ molding ສໍາເລັດ
ຫນ້າ KGB100B ເຜີຍແຜ່ຂະຫນາດເຄື່ອງຈັກ 5.9 x 3.8 x 4.6 m ແລະນ້ໍາຫນັກ 18 t. ເຫຼົ່ານີ້ແມ່ນຈຸດເລີ່ມຕົ້ນທີ່ມີຄຸນຄ່າສໍາລັບການຈັດວາງແລະ rigging. ພວກມັນບໍ່ລວມທຸກເວທີ, ລະບົບຢາງ, ເຄື່ອງເຢັນ, ເຄື່ອງອັດ, ອຸປະກອນເອົາອອກ, ເຄື່ອງລໍາລຽງ, ເຄື່ອງຕັດຫຼືຂອບເຂດຄວາມປອດໄພ.
ເລີ່ມຕົ້ນຢູ່ເທິງເຄື່ອງ. ຢືນຢັນຄວາມສູງຂອງອາຄານທີ່ຊັດເຈນ, ຄວາມອາດສາມາດຂອງເຄນ, ເສັ້ນທາງການໂຍກຍ້າຍຫົວແລະການເຂົ້າເຖິງເຄື່ອງເຮັດຄວາມຮ້ອນແລະອົງປະກອບໄຮໂດຼລິກ. ຫຼັງຈາກນັ້ນ, ເຮັດວຽກພາຍນອກ. ຜູ້ປະຕິບັດງານຕ້ອງການພື້ນທີ່ເພື່ອກວດກາ mold, ເອົາສ່ວນທີ່ຕິດຢູ່ແລະໄປເຖິງຈຸດບໍລິການປົກກະຕິ. ການຈັດສົ່ງວັດສະດຸ ແລະການຈັດການສ່ວນສໍາເລັດຮູບຕ້ອງການເສັ້ນທາງທີ່ບໍ່ຂ້າມເຂດທີ່ບໍ່ປອດໄພ.
ນ້ໍາເຢັນສົມຄວນຫຼາຍກ່ວາການຄາດຄະເນຂະຫນາດທໍ່. ຫນ້າລາຍການລາຍການ 0.3 MPa ແລະ 120 L / ນາທີ, ແຕ່ໂຮງງານຍັງຕ້ອງການອຸນຫະພູມ inlet ທີ່ຕ້ອງການ, ອຸນຫະພູມທີ່ຍອມຮັບໄດ້, ຄຸນນະພາບນ້ໍາ, ການຕອງແລະສະພາບກັບຄືນ. ວົງຈອນແມ່ພິມແລະການເຮັດຄວາມເຢັນນ້ໍາມັນອາດຈະຕ້ອງການການຄວບຄຸມແຍກຕ່າງຫາກ. ເອ ກະ ສານ ຜົນ ປະ ໂຫຍດ ສຸດ ທ້າຍ ຄວນ ຈະ ບອກ ສິ່ງ ທີ່ ລວມ ຢູ່ ໃນ ການ ຈັດ ພີມ ມາ.
ອາກາດທີ່ຖືກບີບອັດຕ້ອງການການປິ່ນປົວແບບດຽວກັນ. ເວັບໄຊທ໌ສະຫນອງການອ້າງອິງຄວາມກົດດັນ 0.8 MPa, ແຕ່ຫນ່ວຍງານການໄຫຼຂອງອາກາດທີ່ສັງເກດເຫັນແມ່ນບໍ່ສອດຄ່ອງ. ຮ້ອງຂໍໃຫ້ມີການແກ້ໄຂຄວາມຕ້ອງການ inlet ເຄື່ອງ, ຄວາມຕ້ອງການສູງສຸດ, ຄຸນນະພາບອາກາດ, ຈຸດ dew ແລະຂະຫນາດການເຊື່ອມຕໍ່. ອາດຈໍາເປັນຕ້ອງມີເຄື່ອງຮັບສັນຍານເພື່ອຮັກສາຄວາມກົດດັນໃຫ້ຄົງທີ່ໃນລະຫວ່າງເຫດການລະເບີດໃຫຍ່.
ຫນ້າຜະລິດຕະພັນຕິດປ້າຍ 52 ຫາ 60 kW ເປັນ "ການບໍລິໂພກພະລັງງານສະເລ່ຍ." ເນື່ອງຈາກວ່າ kW ເປັນຫນ່ວຍບໍລິການພະລັງງານ, ໃຊ້ຕົວເລກພຽງແຕ່ເປັນການອ້າງອິງພະລັງງານທີ່ຈັດພີມມາ. ຢ່າປ່ຽນເປັນ kWh ຕໍ່ສ່ວນ. ພະລັງງານທີ່ກ່ຽວຂ້ອງກັບຜະລິດຕະພັນແມ່ນຂຶ້ນກັບ mold, resin, ວົງຈອນ, auxiliaries ແລະຜົນຜະລິດທີ່ຍອມຮັບ.
EUROMAP 46.2ກໍານົດການວັດແທກທີ່ກ່ຽວຂ້ອງກັບຜະລິດຕະພັນສໍາລັບເຄື່ອງ molding blowing extrusion, mold ແລະຜະລິດຕະພັນທີ່ກໍານົດໄວ້. ມັນຮຽກຮ້ອງໃຫ້ມີການດໍາເນີນງານທີ່ຫມັ້ນຄົງແລະຄຸນນະພາບຂອງຜະລິດຕະພັນທີ່ຕອບສະຫນອງຄວາມຕ້ອງການຂອງລູກຄ້າ. ນີ້ແມ່ນພື້ນຖານທີ່ດີສໍາລັບການທົດສອບການຍອມຮັບ. Kinggle'sຄູ່ມືຄວາມຕ້ອງການດ້ານຜົນປະໂຫຍດສາມາດຊ່ວຍສ້າງໂຄງສ້າງຂອງແຜ່ນຂໍ້ມູນພືດ.

A 320 pcs / h ວົງຈອນແຫ້ງບໍ່ແມ່ນຜົນຜະລິດຜົນຜະລິດ
Kinggle labels 320 pcs/h ເປັນຜົນຜະລິດວົງຈອນແຫ້ງ KGB100B. ວົງຈອນແຫ້ງວັດແທກການເຄື່ອນໄຫວຂອງເຄື່ອງຈັກໂດຍບໍ່ມີການພິສູດຂະບວນການຜະລິດຢ່າງເຕັມທີ່. ມັນບໍ່ໄດ້ລວມເອົາການຟື້ນຕົວ resin, ການຫຼຸດລົງ parison, blowing, cooling, part removing, trimming or quality inspection under the purpose of production conditions.
ຊິ້ນສ່ວນຂະຫນາດໃຫຍ່ມັກຈະມີຄວາມເຢັນ - ຈໍາກັດ. ຈັບຫນາ, ມຸມແລະ pinch ເຂດອາດຈະຕ້ອງການເວລາຫຼາຍກ່ວາພື້ນທີ່ກໍາແພງກວ້າງ. ການເຄື່ອນໄຫວເປີດທີ່ໄວຂຶ້ນບໍ່ສາມາດປ່ອຍສ່ວນທີ່ຍັງອ່ອນເກີນໄປທີ່ຈະຖືຮູບຮ່າງໄດ້. ອັດຕະໂນມັດຍັງສາມາດກໍານົດຈັງຫວະຖ້າຫາກວ່າຫຸ່ນຍົນ, trimmer ຫຼື conveyor ແມ່ນຊ້າກວ່າເຄື່ອງ molding.
ໃຊ້ສາມຄ່າຜົນຜະລິດແຍກຕ່າງຫາກ. ທໍາອິດ, ບັນທຶກຮອບວຽນແຫ້ງພຽງແຕ່ເປັນການອ້າງອີງການເຄື່ອນໄຫວ. ອັນທີສອງ, ວັດແທກຊິ້ນສ່ວນ molded ທັງຫມົດຕໍ່ຊົ່ວໂມງໃນລະຫວ່າງການທົດລອງການຜະລິດ. ອັນທີສາມ, ລາຍງານພາກສ່ວນທີ່ຍອມຮັບຕໍ່ຊົ່ວໂມງຫຼັງຈາກການກວດສອບຄຸນນະພາບທີ່ໄດ້ຕົກລົງກັນແລະການຢຸດເຊົາການນັບ.
ຜົນຜະລິດທີ່ຍອມຮັບ = ຊິ້ນສ່ວນ molded ລວມ - ພາກສ່ວນທີ່ຖືກປະຕິເສດ - ຊິ້ນສ່ວນທີ່ສູນເສຍໃນລະຫວ່າງການນັບ
ສໍາລັບການວາງແຜນການປ່ຽນແປງ, ບັນທຶກໄລຍະເວລາການວັດແທກແລະປະເພດການຢຸດເຊົາ. ການສັງເກດຮອບວຽນທີ່ດີທີ່ສຸດສັ້ນບໍ່ແມ່ນອັດຕາການຜະລິດທີ່ຫມັ້ນຄົງ.
ແຜນການຍອມຮັບຄວນຕັ້ງຊື່ພາກສ່ວນ, mold, resin, ສີ, ກົດລະບຽບ regrind, ປະຕິບັດການແລະອຸປະກອນຊ່ວຍ. ມັນຍັງຄວນກໍານົດມາດຕະຖານຄຸນນະພາບ. ນ້ໍາຫນັກ, ຂະຫນາດ, ການປະຕິບັດການຮົ່ວໄຫຼ, ສະພາບແຟດ, ຮູບລັກສະນະແລະຄວາມຫນາຂອງກໍາແພງຫີນແມ່ນປະເພດທົ່ວໄປ, ແຕ່ໂຄງການຕ້ອງເລືອກສິ່ງທີ່ສໍາຄັນ.
ໃຊ້ວົງຈອນເປົ້າຫມາຍເປັນງົບປະມານ. ທໍາລາຍມັນເຂົ້າໄປໃນການໄຫຼສະສົມ, ການເຄື່ອນໄຫວ mold, ຟັນ, ຄວາມເຢັນ, ສະຫາຍ, ເປີດ, ເອົາອອກແລະການຟື້ນຟູ. ນີ້ສະແດງໃຫ້ເຫັນວ່າຂອບເຂດຈໍາກັດແມ່ນມາຈາກເຄື່ອງຈັກ, ແມ່ພິມ, ວັດສະດຸຫຼືການເຮັດວຽກລົງ. ໄດ້ຄູ່ມືການເພີ່ມປະສິດທິພາບຮອບວຽນອະທິບາຍວິທີການປັບປຸງຂັ້ນຕອນໜຶ່ງໂດຍບໍ່ມີການປ່ຽນຂໍ້ບົກພ່ອງໄປບ່ອນອື່ນ.
ການຂຽນໂປລແກລມຜະຫນັງຕ້ອງປະຕິບັດຕາມຜະລິດຕະພັນ, ບໍ່ແມ່ນເສັ້ນໂຄ້ງທີ່ຖືກຄັດລອກ
ຂະຫນາດໃຫຍ່ extrusion ຟັນພາກສ່ວນ molded stretch unevenly. ວັດສະດຸຢູ່ໃກ້ກັບບ່າ, ແຈ, ຈັບຫຼືແຕ້ມເລິກສາມາດເດີນທາງໄກກວ່າວັດສະດຸໃນກະດານກວ້າງ. ຊ່ອງຫວ່າງທີ່ເປັນເອກະພາບອາດຈະເຮັດໃຫ້ພື້ນທີ່ໜຶ່ງບາງເກີນໄປ ໃນຂະນະທີ່ອີກບ່ອນໜຶ່ງມີນ້ຳໜັກທີ່ບໍ່ຈຳເປັນ.
ຫນ້າ KGB100B ເວົ້າວ່າຮູບແບບມາດຕະຖານປະກອບມີຕົວຄວບຄຸມຄວາມຫນາ MOOG 100. ຕົວຄວບຄຸມທີ່ຕິດຕັ້ງທີ່ແນ່ນອນ, ຄວາມລະອຽດໂປໄຟແລະຊຸດທາງເລືອກຕ້ອງມີຊື່ໃນວົງຢືມ. ກKinggle-hosted Moog DigiPack III ຄູ່ມືສະແດງໃຫ້ເຫັນວິທີການທີ່ຕົວຄວບຄຸມເຄື່ອງຈັກສະສົມສາມາດເຊື່ອມຕໍ່ຕໍາແຫນ່ງເຄື່ອງມືກັບໂປຼໄຟລ໌ທີ່ມີໂປຼແກຼມ. ມັນຍັງບອກຂະຫນາດການສັກຢາ, cushion ແລະ accumulator-position functions. ຄູ່ມືນັ້ນສະແດງໃຫ້ເຫັນເຖິງເຫດຜົນການຄວບຄຸມ, ແຕ່ມັນບໍ່ຄວນຖືກນໍາໃຊ້ເພື່ອສົມມຸດການໂຕ້ຕອບ KGB100B ທີ່ແນ່ນອນ.
ສ້າງໂປຣໄຟລ໌ທໍາອິດຈາກເລຂາຄະນິດທີ່ຮູ້ຈັກ ແລະເວລາແມ່ພິມ. ຫຼັງຈາກນັ້ນ, ຕັດຫຼືວັດແທກພາກສ່ວນໃນສະຖານທີ່ທີ່ກໍານົດໄວ້. ປ່ຽນແປງຫນຶ່ງພາກພື້ນໃນແຕ່ລະເວລາແລະບັນທຶກການແກ້ໄຂ. ສ່ວນທີ່ໜັກກວ່ານັ້ນບໍ່ແມ່ນສ່ວນທີ່ດີກວ່າໂດຍອັດຕະໂນມັດ. ເປົ້າຫມາຍແມ່ນອຸປະກອນການພຽງພໍທີ່ການປະຕິບັດຕ້ອງການມັນແລະສ່ວນເກີນຫນ້ອຍທີ່ມັນບໍ່ມີ.
ການເຮັດວຽກຂອງໂປຣໄຟລ໌ຕ້ອງຕິດພັນກັບຄວາມຍາວຂອງ shot mass ແລະ parison. ການຂະຫຍາຍພື້ນທີ່ໂປຣໄຟລ໌ຈະປ່ຽນວັດສະດຸທີ່ມີຢູ່ບ່ອນອື່ນ. ອຸນຫະພູມແລະການໃຄ່ບວມຍັງສາມາດປ່ຽນຜົນໄດ້ຮັບ. ບັນທຶກສູດທີ່ໄດ້ຮັບອະນຸມັດດ້ວຍຊັ້ນວັດສະດຸ, ສີ, ອຸນຫະພູມຫົວ, ການຕັ້ງຄ່າການສັກຢາແລະລຸ້ນ mold.
ໄດ້ຄູ່ມືການຂຽນໂປຼແກຼມ parisonໃຫ້ວິທີການປັບໂດຍຂັ້ນຕອນ. ສໍາລັບໂຄງການນີ້, FAT ຄວນປຽບທຽບໂປຣໄຟລ໌ທີ່ບັນທຶກໄວ້ສຸດທ້າຍກັບແຜນທີ່ກໍາແພງທີ່ວັດແທກແລະລະດັບນ້ໍາຫນັກສ່ວນ.
ດໍາເນີນການທົດລອງໂຮງງານທີ່ຕອບການຕັດສິນໃຈຊື້
ການທົດສອບການຍອມຮັບຂອງໂຮງງານທີ່ເປັນປະໂຫຍດບໍ່ແມ່ນການສາທິດເຄື່ອງຈັກ. ມັນແມ່ນຄວາມພະຍາຍາມທີ່ຈະຄວບຄຸມເພື່ອເຮັດໃຫ້ຜະລິດຕະພັນທີ່ໄດ້ຕົກລົງພາຍໃຕ້ເງື່ອນໄຂທີ່ເປັນເອກະສານ. ຜົນໄດ້ຮັບຄວນສະແດງໃຫ້ເຫັນສິ່ງທີ່ຖືກທົດສອບ, ວິທີການວັດແທກແລະສິ່ງທີ່ຍັງຢູ່ນອກຂອບເຂດການທົດສອບ.
EUROMAP 46.2 ສະເໜີວິໄນການວັດແທກທີ່ເປັນປະໂຫຍດ. ມັນຮຽກຮ້ອງໃຫ້ເຄື່ອງຢູ່ໃນສະພາບທີ່ຫມັ້ນຄົງ, ຄຸນນະພາບຂອງຜະລິດຕະພັນເພື່ອຕອບສະຫນອງຄວາມຕ້ອງການຂອງລູກຄ້າ, ແລະຂໍ້ມູນຂະບວນການທີ່ສໍາຄັນທີ່ຈະເປັນເອກະສານ. ຂະບວນການຂາຍຂອງ Kinggle ຍັງເວົ້າວ່າລູກຄ້າສາມາດຖືກເຊື້ອເຊີນໃຫ້ເຂົ້າຮ່ວມການທົດສອບ. ປ່ຽນໂອກາດນັ້ນໃຫ້ເປັນໂປຣໂຕຄໍເປັນລາຍລັກອັກສອນກ່ອນການທົດລອງເລີ່ມ.
- ຢຸດບົດທົດສອບ.ກໍານົດການດັດແກ້ສ່ວນ, mold, ການຈັດຫົວ, ຢູ່ຕາມໂກນຫຼື outlet ນັບ, ແລະທຸກທາງເລືອກທີ່ຕິດຕັ້ງ.
- ບັນທຶກການສ້າງ.ບັນຊີລາຍຊື່ resin grade, ຜູ້ສະຫນອງ, ຊຸດສີ, additives ແລະກົດລະບຽບ regrind. ເກັບຮັກສາວັດສະດຸຢ່າງພຽງພໍຈາກຫຼາຍອັນທີ່ຮູ້ຈັກຖ້າເປັນໄປໄດ້.
- ກວດສອບການຕັ້ງຄ່າ.ບັນທຶກຖັງແລະອຸນຫະພູມຫົວ, ການຕັ້ງຄ່າການສັກຢາ, ໄຟລ໌ໂປຣໄຟລ໌, ເງື່ອນໄຂການເປົ່າ, ສະພາບນ້ໍາເຢັນແລະສະຖານະການອັດຕະໂນມັດ.
- ບັນລຸການດໍາເນີນງານທີ່ຫມັ້ນຄົງ.ຢ່າເລືອກສ່ວນທໍາອິດທີ່ຍອມຮັບໄດ້. ຕົກລົງເຫັນດີກ່ຽວກັບກົດລະບຽບສະຖຽນລະພາບແລະປ່ອງຢ້ຽມຕົວຢ່າງກ່ອນທີ່ຈະວັດແທກການປະຕິບັດ.
- ວັດແທກຄວາມສົມດຸນຂອງມະຫາຊົນ.ຊັ່ງນໍ້າຫນັກສ່ວນສໍາເລັດຮູບ, flash ແລະ trim ອື່ນໆ. ຢືນຢັນຈຳນວນລວມຍອດ parison ຕໍ່ກັບການຈັດລຽງສະສົມທີ່ອ້າງອີງ.
- ກວດກາຄຸນນະພາບຜະລິດຕະພັນ.ໃຊ້ສະຖານທີ່ແລະວິທີການທີ່ໄດ້ຮັບການອະນຸມັດສໍາລັບຄວາມຫນາຂອງກໍາແພງ, ຂະຫນາດ, ນ້ໍາຫນັກ, ການປະຕິບັດການຮົ່ວໄຫຼແລະຂໍ້ບົກພ່ອງທີ່ສັງເກດເຫັນ.
- ນັບຜົນຜະລິດທີ່ຍອມຮັບ.ລາຍງານຮອບວຽນທັງໝົດ, ພາກສ່ວນລວມ, ປະຕິເສດ ແລະຢຸດເຊົາໃນໄລຍະເວລາທີ່ຕົກລົງ ຮັກສາຮອບວຽນແຫ້ງເປັນບັນທຶກແຍກຕ່າງຫາກ.
- ວັດແທກຜົນປະໂຫຍດ.ບັນທຶກແຮງດັນ, ພະລັງງານ, ຄວາມກົດດັນອາກາດບີບອັດແລະການໄຫຼ, ອຸນຫະພູມນ້ໍາເຢັນ, ຄວາມກົດດັນແລະການໄຫຼຢູ່ໃນຂອບເຂດທີ່ກໍານົດໄວ້.
- ທ້າທາຍການເຮັດເລື້ມຄືນ.ກວດເບິ່ງມະຫາຊົນການສັກຢາ, ຕໍາແຫນ່ງ parison ແລະການວັດແທກຜະລິດຕະພັນໃນທົ່ວປ່ອງຢ້ຽມຕົວຢ່າງ, ບໍ່ພຽງແຕ່ຢູ່ໃນຫນຶ່ງຊິ້ນທີ່ເລືອກ.
- ປິດ deviations.ໃຫ້ທຸກລາຍການທີ່ລົ້ມເຫລວເປັນເຈົ້າຂອງ, ການປະຕິບັດ, ຄວາມຕ້ອງການຫຼັກຖານແລະວັນທີກໍານົດກ່ອນທີ່ຈະອະນຸມັດການຂົນສົ່ງ.
ຮັກສາການອ່ານດິບດ້ວຍບົດສະຫຼຸບທີ່ລົງນາມ. ຮູບພາບຄວນສະແດງການກໍານົດຕົວຢ່າງແລະການວັດແທກສະຖານທີ່. ໄຟລ໌ສູດ, ສັນຍານເຕືອນໄພ ແລະບັນທຶກ deviation ແມ່ນສ່ວນຫນຶ່ງຂອງຫຼັກຖານ. ໄດ້blow molding machine ຄູ່ມື FATປະກອບມີກອບການຍອມຮັບທີ່ສົມບູນກວ່າ.
ການຄັດເລືອກຕົວຢ່າງຍັງຕ້ອງການກົດລະບຽບ. ຕົວເລກໃນລໍາດັບແລະຢ່າທົດແທນຕົວຢ່າງທີ່ລົ້ມເຫລວດ້ວຍອັນທີ່ດີກວ່າ. ຖ້າການຕັ້ງຄ່າປ່ຽນແປງ, ເລີ່ມກຸ່ມຕົວຢ່າງໃຫມ່ແລະບັນທຶກເວລາການປ່ຽນແປງ. ນີ້ເຮັດໃຫ້ຜົນໄດ້ຮັບສາມາດຕິດຕາມໄດ້. ມັນຍັງແຍກການປ່ຽນແປງປົກກະຕິຈາກການພັດທະນາຂະບວນການໂດຍເຈດຕະນາ.
ກ່ອນທີ່ຈະອະນຸມັດການຂົນສົ່ງ, ປຽບທຽບບັນທຶກການທົດສອບກັບຕາຕະລາງຄວາມຕ້ອງການທີ່ໄດ້ເຊັນ. ການກວດສອບການເຄື່ອນໄຫວຂອງເຄື່ອງຈັກທີ່ຜ່ານແລ້ວບໍ່ສາມາດປິດລາຍການຄຸນນະພາບຜະລິດຕະພັນທີ່ເປີດໄດ້. ການທົດສອບໃດໆທີ່ບໍ່ສາມາດສໍາເລັດຄວນຈະຍັງຄົງເຫັນໄດ້ດ້ວຍເຫດຜົນແລະວິທີການຕິດຕາມທີ່ໄດ້ຕົກລົງ.
ກະກຽມ RFQ ທີ່ຜູ້ກໍ່ສ້າງເຄື່ອງຈັກສາມາດວິສະວະກອນໄດ້
ຄໍາຮ້ອງຂໍທີ່ບໍ່ຊັດເຈນສໍາລັບ "ເຄື່ອງປັ້ນດິນເຜົາ 120 ລິດ" ເຊື້ອເຊີນການສະເຫນີທີ່ບໍ່ຊັດເຈນ. ສົ່ງຊຸດເຕັກນິກທີ່ຫນາແຫນ້ນແທນ. ມັນບໍ່ຈໍາເປັນຕ້ອງມີຄວາມສົມບູນແບບ, ແຕ່ມັນຕ້ອງແຍກຄວາມຕ້ອງການທີ່ຮູ້ຈັກອອກຈາກການຕັດສິນໃຈທີ່ເປີດເຜີຍ.
ເລີ່ມຕົ້ນດ້ວຍການແຕ້ມຮູບຜະລິດຕະພັນທີ່ມີຂະຫນາດຫຼືໄຟລ໌ 3D. ເພີ່ມຮູບເມື່ອພວກເຂົາອະທິບາຍຄໍ, ໃສ່, ຈັບ ຫຼື ຕັດ. ບອກນ້ໍາຫນັກສໍາເລັດຮູບເປົ້າຫມາຍແລະກໍານົດພື້ນທີ່ກໍາແພງທີ່ສໍາຄັນ. ຕັ້ງຊື່ຂອງຊັ້ນວັດສະດຸແລະ regrind ທີ່ໄດ້ຮັບອະນຸຍາດ. ຖ້າຄວາມຕ້ານທານຂອງສານເຄມີຫຼືການທົດສອບກົດລະບຽບສໍາຄັນ, ໃຫ້ລະບຸມາດຕະຖານທີ່ແນ່ນອນແລະສະພາບຂອງຜະລິດຕະພັນ.
ຫຼັງຈາກນັ້ນ, ກໍານົດການຜະລິດ. ໃຫ້ພາກສ່ວນທີ່ຍອມຮັບຕໍ່ຊົ່ວໂມງຫຼືຕໍ່ມື້, ການປ່ຽນແປງທີ່ມີ, ການວາງແຜນອັດຕະໂນມັດແລະຂັ້ນຕອນລົງລຸ່ມ. ລະບຸວ່າໂຄງການປະກອບມີ mold ໃຫມ່. ຖ້າແມ່ພິມມີຢູ່ແລ້ວ, ສະຫນອງການແຕ້ມຮູບປະກອບ, ນ້ໍາຫນັກ, ຄວາມຫນາ, ການຕິດຕັ້ງແລະການເຊື່ອມຕໍ່ການບໍລິການ.
ຂໍ້ມູນສິ່ງອໍານວຍຄວາມສະດວກຄວນປະກອບມີການສະຫນອງໄຟຟ້າ, ຄວາມຖີ່, ຄວາມອາດສາມາດບີບອັດອາກາດ, ສະພາບນ້ໍາເຢັນ, ຄວາມສູງທີ່ຊັດເຈນ, ປະຕູເຂົ້າ, ເຄນແລະຂໍ້ມູນຊັ້ນ. ຢ່າລໍຖ້າຈົນກ່ວາການຕິດຕັ້ງເພື່ອປຽບທຽບລາຍການເຫຼົ່ານີ້ກັບເຄື່ອງ. ໂຄງການຂະຫນາດໃຫຍ່ສາມາດໄດ້ຮັບການຈໍາກັດໂດຍ rigging ແລະການຈັດການຜະລິດຕະພັນໄດ້ຢ່າງງ່າຍດາຍໂດຍ extrusion.
ຄັດຕິດກັບການສອບຖາມ
ການແຕ້ມຮູບຜະລິດຕະພັນແລະແມ່ພິມ, ລາຍລະອຽດຂອງຢາງ, ເປົ້າຫມາຍຜົນຜະລິດ, ເງື່ອນໄຂຄຸນນະພາບ, ເງື່ອນໄຂທີ່ເປັນປະໂຫຍດ, ຂອບເຂດຈໍາກັດຮູບແບບແລະຂອບເຂດອັດຕະໂນມັດທີ່ຕ້ອງການ.
ຮ້ອງຂໍໃນການສະເຫນີ
ທາງເລືອກຫົວສຸດທ້າຍ, screw ແລະຂັບ, ຖະແຫຼງການເຫມາະ mold, ຂອບເຂດຜົນປະໂຫຍດ, ຮູບລັກ, ອະນຸສັນຍາການຍອມຮັບ, ທາງເລືອກທີ່ສະຫນອງໃຫ້ແລະການຍົກເວັ້ນທາງດ້ານວິຊາການ.
ຮ້ອງຂໍໃຫ້ມີຕາຕະລາງຄວາມຕ້ອງການສໍາເລັດ. ແຕ່ລະແຖວຄວນເວົ້າວ່າ "ປະຕິບັດຕາມ," "ຕ້ອງການການປ່ຽນແປງ," ຫຼື "ບໍ່ລວມ," ຕາມດ້ວຍຄໍາອ້າງອີງເຖິງການສະເຫນີ. ນີ້ແມ່ນງ່າຍຕໍ່ການກວດສອບກ່ວາຄໍາຖະແຫຼງທີ່ກະແຈກກະຈາຍຢູ່ໃນອີເມວ. Kinggle ໃຫ້ ກພື້ນທີ່ດາວໂຫລດສໍາລັບເອກະສານດ້ານວິຊາການ ແລະ ກແບບຟອມສອບຖາມໂຄງການສໍາລັບການຕິດຕໍ່ໃນເບື້ອງຕົ້ນ.
ເມື່ອ KGB100B ຢູ່ໃນລາຍຊື່ຄັດເລືອກ
KGB100B ສົມຄວນໄດ້ຮັບການທົບທວນຄືນທີ່ໃກ້ຊິດກວ່າເມື່ອຜະລິດຕະພັນຕົກຢູ່ໃກ້ກັບຂອບເຂດຄໍາຮ້ອງສະຫມັກຂະຫນາດໃຫຍ່ຂອງມັນແລະການກວດສອບດ້ານວິສະວະກໍາສອດຄ່ອງ. ຫນ້າຜະລິດຕະພັນຊື່ຖັງສານເຄມີ, ຊິ້ນສ່ວນລົດໃຫຍ່, ອຸປະສັກການຈະລາຈອນ, ລອຍນ້ໍາ, ຂອງຫຼິ້ນແລະເຄື່ອງເຟີນີເຈີເປັນຄໍາຮ້ອງສະຫມັກ. ບັນຊີລາຍຊື່ນັ້ນສະແດງໃຫ້ເຫັນພາກສະຫນາມທີ່ມີຈຸດປະສົງ, ແຕ່ວ່າມັນບໍ່ແມ່ນຫຼັກຖານສະແດງວ່າພາກສ່ວນສະເພາະໃດຫນຶ່ງຈະດໍາເນີນການ.
ກໍລະນີລາຍຊື່ຄັດເລືອກທີ່ເຂັ້ມແຂງມີສີ່ລັກສະນະ. mold ເຫມາະກັບຫ້ອງສໍາລັບການເຄື່ອນໄຫວແລະການບໍລິການ. ມະຫາຊົນລວມຍອດ parison ເຫມາະກັບທາງເລືອກຫົວທີ່ໄດ້ຮັບການຢືນຢັນ. ການຟື້ນຕົວຂອງ Extrusion ສະຫນັບສະຫນູນວົງຈອນທີ່ຕ້ອງການດ້ວຍວັດສະດຸທີ່ມີຈຸດປະສົງ. ໂຮງງານສາມາດສະໜອງສິ່ງອໍານວຍຄວາມສະດວກ ແລະ ການຈັດການໃນຂອບເຂດທີ່ໄດ້ຕົກລົງກັນ.
ຍ້າຍໄປການຕັ້ງຄ່າອື່ນເມື່ອໜຶ່ງໃນເງື່ອນໄຂເຫຼົ່ານັ້ນລົ້ມເຫລວ. ເຄື່ອງສະສົມທີ່ໃຫຍ່ກວ່າອາດຈະແກ້ໄຂມະຫາຊົນຂອງການສັກຢາແຕ່ບໍ່ແມ່ນຄວາມກວ້າງຂອງ mold. ແຜ່ນທີ່ໃຫຍ່ກວ່າອາດຈະແກ້ໄຂຊອງ mold ແຕ່ບໍ່ແມ່ນການຟື້ນຕົວຂອງ extrusion. ຂະຫນາດເຄື່ອງທີ່ແຕກຕ່າງກັນອາດຈະປະຫຍັດກວ່າເມື່ອສ່ວນຂະຫນາດນ້ອຍກວ່າຂອບເຂດການເຮັດວຽກຂອງເວທີ.
ຢຸດຊົ່ວຄາວເມື່ອຂໍ້ມູນບໍ່ຄົບຖ້ວນ. ຕົວເລກຫົວວົງເລັບຂອງເວັບໄຊແລະຫົວໜ່ວຍການໄຫຼຂອງອາກາດທີ່ບໍ່ສອດຄ່ອງກັນຕ້ອງການຄວາມກະຈ່າງແຈ້ງເປັນລາຍລັກອັກສອນ. ໝາຍເລກຮອບວຽນແຫ້ງບໍ່ສາມາດປິດການຮັບປະກັນຜົນຜະລິດໄດ້. ເຫຼົ່ານີ້ແມ່ນລາຍການປົກກະຕິສໍາລັບຂໍ້ຕົກລົງດ້ານວິຊາການ, ບໍ່ແມ່ນເຫດຜົນທີ່ຈະຄາດເດົາ.
ການຕັດສິນໃຈຊື້ຄວນສິ້ນສຸດດ້ວຍແຜນການທົດລອງທີ່ອີງໃສ່ສ່ວນຫນຶ່ງ. ຖ້າເຄື່ອງຈັກສາມາດເຮັດໃຫ້ມີຄວາມຫມັ້ນຄົງ, ພາກສ່ວນທີ່ຍອມຮັບໄດ້ໃນອັດຕາທີ່ໄດ້ຕົກລົງກັນແລະເຂດແດນທີ່ເປັນປະໂຫຍດ, ຮູບແບບທີ່ເຫມາະສົມກັບວຽກ. ຖ້າຫຼັກຖານນັ້ນຂາດຫາຍໄປ, ບັນຊີລາຍຊື່ຄັດເລືອກຍັງຄົງເປັນການຊົ່ວຄາວ.
ຄຳຖາມທີ່ມັກຖາມເລື້ອຍໆ
ຜະລິດຕະພັນໃດແດ່ທີ່ເຄື່ອງປັ້ນດິນເຜົາ KGB100B 120L ສາມາດຜະລິດໄດ້?
Kinggle ລາຍຊື່ຖັງສານເຄມີ, ຊິ້ນສ່ວນລົດໃຫຍ່, ສິ່ງກີດຂວາງການຈະລາຈອນ, ລອຍນໍ້າ, ຂອງຫຼິ້ນ ແລະເຄື່ອງເຟີນີເຈີຢູ່ໃນໜ້າ KGB100B. ເຫຼົ່ານີ້ແມ່ນການອ້າງອີງຄໍາຮ້ອງສະຫມັກ, ບໍ່ແມ່ນການອະນຸມັດອັດຕະໂນມັດ. ຜະລິດຕະພັນທີ່ແທ້ຈິງຍັງຕ້ອງການການກວດສອບຂະຫນາດ mold, ມະຫາຊົນ parison ລວມ, ຄວາມຕ້ອງການ clamp, ອຸປະກອນການ, ເສັ້ນທາງການໂຍກຍ້າຍແລະຄວາມເຢັນ.
120 L ຫມາຍຄວາມວ່າທຸກຖັງຕ່ໍາກວ່າ 120 L ຈະເຫມາະບໍ?
No. Nominal container volume is only one screening value. ພາກສ່ວນທີ່ຕໍ່າກວ່າ 120 ລິດຍັງສາມາດເກີນຊອງແມ່ພິມໄດ້, ຂອບເຂດຈໍາກັດພື້ນທີ່ຄາດຄະເນ, ຄວາມຕ້ອງການເຄື່ອງສະສົມ ຫຼືພື້ນທີ່ການໂຍກຍ້າຍທີ່ມີຢູ່. ສົ່ງຜະລິດຕະພັນແລະຮູບແຕ້ມ mold ສໍາລັບການທົບທວນຄືນແບບຈໍາລອງສະເພາະ.
KGB100B ສາມາດຜະລິດຜະລິດຕະພັນ HDPE ສໍາເລັດຮູບ 15 ກິໂລໄດ້ບໍ?
ຢ່າເຮັດໃຫ້ສົມມຸດຕິຖານນັ້ນຈາກຕາຕະລາງສາທາລະນະ. ຫນ້າເວັບໄດ້ເຜີຍແຜ່ 9(15) ກິໂລເປັນເອກະສານອ້າງອີງ PE accumulator-weight, ປາກົດຂື້ນຄຽງຄູ່ກັບສອງຄວາມອາດສາມາດຫົວທີ່ລະບຸໄວ້. ມະຫາຊົນ parison ລວມເຖິງພາກສ່ວນແລະ flash ຫຼື trim ທັງຫມົດ. ຫົວທີ່ເລືອກ, ຢາງ ແລະຂອບຂະບວນການທີ່ໃຊ້ໄດ້ຕ້ອງໄດ້ຮັບການຢືນຢັນໂດຍ Kinggle ແລະພິສູດໃນການທົດລອງ.
ແມ່ນ 320 pcs / h ຜົນຜະລິດການຜະລິດທີ່ຄາດໄວ້ບໍ?
ໝາຍເລກ Kinggle 320 pcs/h ເປັນວົງຈອນແຫ້ງ. ຜົນຜະລິດທີ່ຍອມຮັບຢ່າງແທ້ຈິງປະກອບມີການ extrusion, ການສ້າງ parison, blowing, cooling, removing, trimming, rejects and stops. ບອກຜົນຜະລິດທີ່ຍອມຮັບທີ່ຕ້ອງການແລະກວດສອບມັນດ້ວຍແມ່ພິມການຜະລິດແລະວັດສະດຸ.
ການໃຊ້ພະລັງງານຄວນປຽບທຽບແນວໃດ?
ປຽບທຽບພະລັງງານທີ່ກ່ຽວຂ້ອງກັບຜະລິດຕະພັນພາຍໃຕ້ mold ດຽວກັນ, ຜະລິດຕະພັນ, ຢາງ, ກົດລະບຽບຄຸນນະພາບແລະຂອບເຂດການທົດສອບ. ຫນ້າ KGB100B ເຜີຍແຜ່ 52 ຫາ 60 kW ເປັນສາຍພະລັງງານສະເລ່ຍ, ເຊິ່ງເປັນການອ້າງອິງພະລັງງານ. ວັດແທກ kWh/kg ແລະ kWh ຕໍ່ສ່ວນທີ່ຍອມຮັບໃນລະຫວ່າງການຜະລິດທີ່ຫມັ້ນຄົງແທນທີ່ຈະປ່ຽນມູນຄ່າຫນ້າ.
ຂ້ອຍຄວນສົ່ງຂໍ້ມູນໃດແດ່ສໍາລັບວົງຢືມ KGB100B?
ສົ່ງຮູບແຕ້ມຜະລິດຕະພັນແລະຮູບພາບ, ຂະຫນາດ, ນ້ໍາຫນັກສໍາເລັດຮູບ, ຂໍ້ກໍານົດຂອງກໍາແພງ, ຊັ້ນວັດສະດຸ, ກົດລະບຽບ regrind, ຜົນຜະລິດທີ່ຍອມຮັບ, ການທົດສອບຄຸນນະພາບ, ຂໍ້ມູນ mold, ເງື່ອນໄຂຜົນປະໂຫຍດແລະຄວາມຕ້ອງການອັດຕະໂນມັດ. ໝາຍລາຍການທີ່ບໍ່ຮູ້ຈັກຢ່າງຊັດເຈນ. ນີ້ເຮັດໃຫ້ຜູ້ສະຫນອງຂໍ້ມູນພຽງພໍເພື່ອຢືນຢັນຫົວ, mold fit ແລະຂອບເຂດການທົດລອງ.
ກວດເບິ່ງສ່ວນຂອງເຈົ້າກ່ອນທີ່ຈະເລືອກເຄື່ອງ
ສົ່ງ Kinggle ການແຕ້ມຮູບຜະລິດຕະພັນ, ການຄາດຄະເນນ້ໍາຫນັກລວມ, ຢາງ, ຂໍ້ມູນແມ່ພິມ, ເປົ້າຫມາຍຜົນຜະລິດແລະເງື່ອນໄຂຜົນປະໂຫຍດຂອງໂຮງງານ. ທີມງານສາມາດທົບທວນຄືນວ່າແພລະຕະຟອມ KGB100B ແລະການຕັ້ງຄ່າສະສົມທີ່ເລືອກຂອງມັນເຫມາະສົມກັບໂຄງການ.
ຮ້ອງຂໍໃຫ້ມີການທົບທວນຄືນຜະລິດຕະພັນທີ່ເຫມາະສົມ