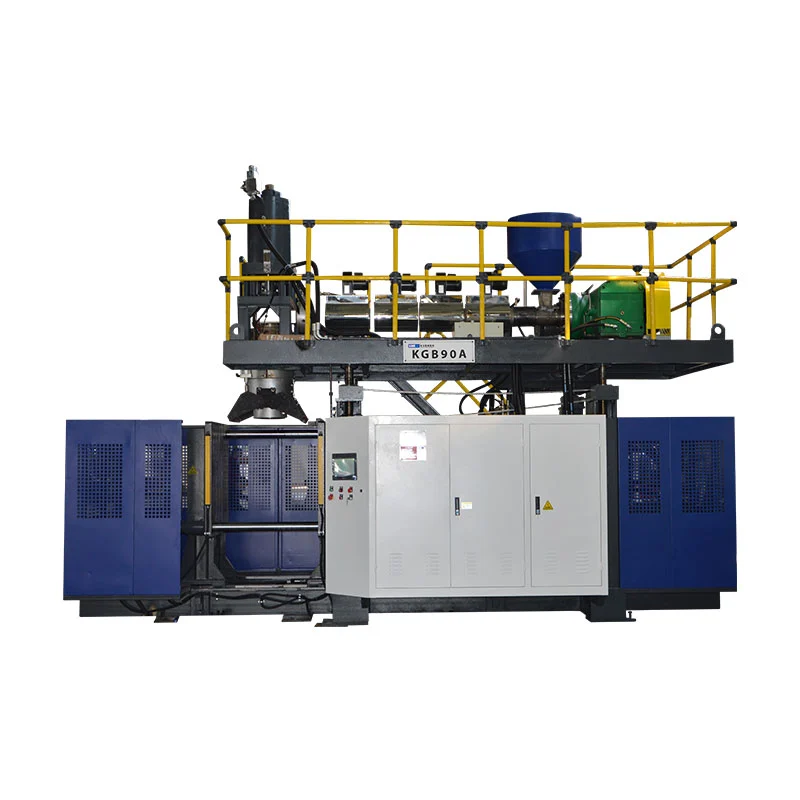
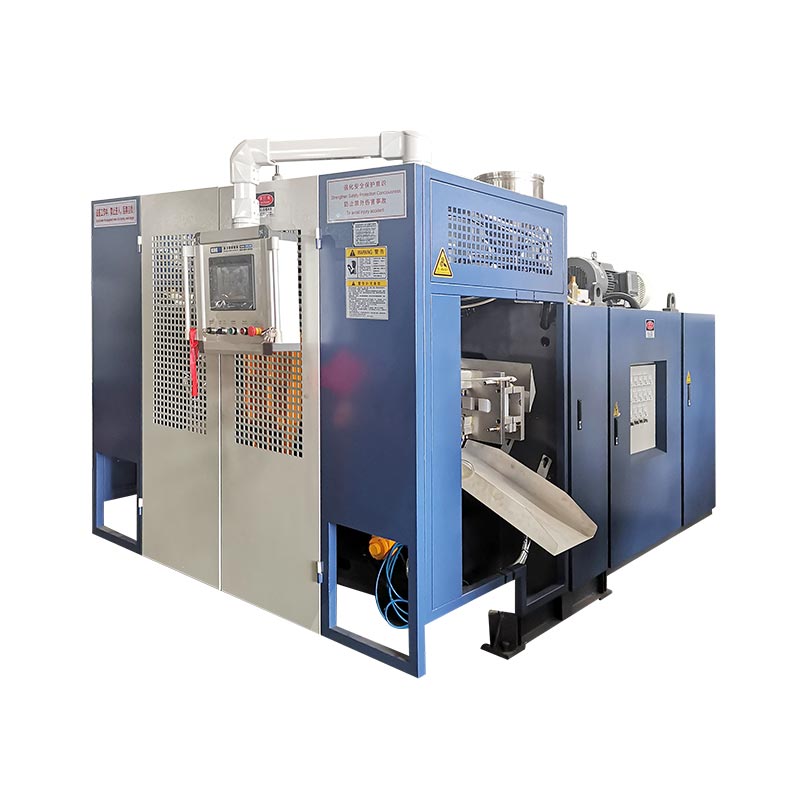
ຕັ້ງຄ່າ KGB110A ຈາກຕົວຢ່າງຜະລິດຕະພັນທີ່ວັດແທກ, ບໍ່ແມ່ນມາຈາກຊື່ 160L ເທົ່ານັ້ນ. ບັນທຶກເລຂາຄະນິດສ່ວນ, ນ້ໍາຫນັກສຸດທິ, ແຜນທີ່ກໍາແພງ, ຢາງ, trim ແລະເປົ້າຫມາຍການຜະລິດ. ຫຼັງຈາກນັ້ນ, ນໍາໃຊ້ວັດສະດຸປ້ອນເຫຼົ່ານັ້ນເພື່ອກວດກາເບິ່ງຊອງແມ່ພິມ, ຄວາມຕ້ອງການ parison ລວມຍອດ, ການຟື້ນຟູ extrusion, ຄວາມຕ້ອງການ clamp ແລະອຸປະກອນໂຮງງານຜະລິດ.
ເຄື່ອງແມ່ພິມດອກໄມ້ 160 ລິດສາມາດເຮັດໃຫ້ຜະລິດຕະພັນທີ່ແຕກຕ່າງກັນຫຼາຍ. ສິ່ງກີດຂວາງທາງເປັນຮູມີພື້ນທີ່ຄາດຄະເນຢ່າງກວ້າງຂວາງ. pontoon ອາດຈະມີເຂດແຕ້ມຍາວແລະຄວາມຕ້ອງການການຜະນຶກໄດ້. ກະດານຕາຕະລາງສາມາດກວ້າງແຕ່ຂ້ອນຂ້າງຕື້ນ. ຊື່ຕົວແບບຫນຶ່ງບໍ່ໄດ້ເອົາຄວາມແຕກຕ່າງເຫຼົ່ານັ້ນອອກ.
ຈຸດເລີ່ມຕົ້ນທີ່ເປັນປະໂຫຍດທີ່ສຸດແມ່ນມັກຈະເປັນວັດຖຸທີ່ມີຢູ່ແລ້ວຢູ່ໃນໂຕະຂອງຜູ້ຊື້. ວັດແທກມັນ, ຊັ່ງນໍ້າຫນັກແລະຫມາຍເຂດທີ່ມີຄວາມສໍາຄັນ. ຕົວຢ່າງນັ້ນກາຍເປັນຕົວເຊື່ອມຕໍ່ລະຫວ່າງການອອກແບບຜະລິດຕະພັນ, ເຄື່ອງມື, ການຕັ້ງຄ່າເຄື່ອງຈັກແລະການທົດສອບການຍອມຮັບ.

ໄຟລ໌ຕົວຢ່າງຫົກຫນ້າທີ່ຄວນຂັບລົດໂຄງການ
ການແຕ້ມສ່ວນຂະຫນາດ, ຂະຫນາດໂດຍລວມ, ການເປີດ, ແຊກແລະສ່ວນຕິດຕໍ່ປະກອບ.
ນ້ ຳ ໜັກ ສ່ວນສຸດທິ, ຊັ້ນວັດສະດຸ, ສີ, ສານເຕີມແຕ່ງແລະຖືກອະນຸຍາດ.
ແຜນທີ່ຄວາມຫນາຂອງກໍາແພງທີ່ມີສະຖານທີ່ສໍາຄັນແລະຄວາມຕ້ອງການການທົດສອບຜະລິດຕະພັນ.
ການຕັດແຜນທີ່ສະແດງໃຫ້ເຫັນ flash ເທິງ, ຫາງລຸ່ມ, ຈັດການຂູດແລະການສູນເສຍອື່ນໆ.
ເປົ້າຫມາຍຜົນຜະລິດທີ່ຍອມຮັບ, ປ່ຽນຮູບແບບ, ອັດຕະໂນມັດແລະການເຮັດວຽກລົງ.
ໂຮງງານໄຟຟ້າ, ອາກາດ, ນ້ໍາ, ການເຂົ້າເຖິງ, ຍົກແລະພື້ນທີ່ຫ້ອງທີ່ມີຢູ່.
ບັນທຶກຂໍ້ມູນທີ່ເຜີຍແຜ່:ຊື່ໜ້າປັດຈຸບັນ ແລະຂໍ້ຄວາມແອັບພລິເຄຊັນຂອງ Kinggle ວາງ KGB110A ໃນຫ້ອງຮຽນ 160L. ຫນ້າດຽວກັນໃນປັດຈຸບັນສະແດງໃຫ້ເຫັນເຖິງ 120 L ໃນຕາຕະລາງສະຫຼຸບແລະຄວາມສາມາດສູງສຸດ. ບົດຄວາມນີ້ປະຕິບັດຕາມການຈັດຕໍາແຫນ່ງຜະລິດຕະພັນ 160L ທີ່ຈັດພີມມາ, ແຕ່ຄວາມອາດສາມາດຄໍາສັ່ງທີ່ແນ່ນອນຕ້ອງໄດ້ຮັບການຢືນຢັນໃນວົງຢືມແລະຂໍ້ຕົກລົງດ້ານວິຊາການ.
ເລີ່ມຕົ້ນດ້ວຍຕົວຢ່າງຜະລິດຕະພັນ, ບໍ່ແມ່ນປ້າຍລາຍການ
ຕົວຢ່າງບອກທ່ານບ່ອນທີ່ການຕັດສິນໃຈຂອງເຄື່ອງຈັກສາມາດລົ້ມເຫລວ. ຂະຫນາດນອກຂອງມັນມີຜົນກະທົບຕໍ່ mold. ນ້ ຳ ໜັກ ແລະການຕັດຂອງມັນມີຜົນກະທົບຕໍ່ເຄື່ອງສະສົມ. ພື້ນຜິວກວ້າງຂອງມັນສົ່ງຜົນກະທົບຕໍ່ພື້ນທີ່ຄາດຄະເນ. ມຸມເລິກແລະມືຈັບຜົນກະທົບຕໍ່ການແຜ່ກະຈາຍຂອງກໍາແພງ. ພຶດຕິກໍາການເຮັດຄວາມເຢັນມີຜົນກະທົບຕໍ່ເວລາວົງຈອນແລະການໂຍກຍ້າຍ.
ປະລິມານແມ່ນຍັງເປັນປະໂຫຍດ. ມັນຊ່ວຍຈັດວາງໂຄງການໃນລະດັບເຄື່ອງຈັກທົ່ວໄປ. ແຕ່ສອງຜະລິດຕະພັນທີ່ມີປະລິມານປິດດຽວກັນອາດຈະຕ້ອງການຫົວ, clamps ຫຼືເປີດ mold ທີ່ແຕກຕ່າງກັນ. ເຮືອແພທີ່ໜາແໜ້ນສາມາດບັນຈຸອາກາດໄດ້ຫຼາຍໃນຂະນະທີ່ໃຊ້ຢາງຢາງໜ້ອຍກວ່າກະດານເຕັກນິກທີ່ໜາແໜ້ນທີ່ມີກະດູກຂ້າງ ແລະເຂດຍຶດໜາ.
ຢ່າອີງໃສ່ສ່ວນສໍາເລັດຮູບຂອງຄູ່ແຂ່ງເປັນແຫຼ່ງດຽວ. ຖ້າເປັນໄປໄດ້, ເພີ່ມໄຟລ໌ການອອກແບບຕົ້ນສະບັບແລະຄວາມຕ້ອງການການປະຕິບັດທີ່ມີຈຸດປະສົງ. ຕົວຢ່າງທີ່ຄັດລອກອາດຈະປະກອບມີຄວາມຫນາຂອງຝາທີ່ຊົດເຊີຍສໍາລັບ mold ຫຼືຂະບວນການເກົ່າ. ການເຮັດຝານັ້ນຄືນໃໝ່ໂດຍບໍ່ເຂົ້າໃຈວຽກຂອງມັນສາມາດເພີ່ມນໍ້າໜັກໄດ້ໂດຍບໍ່ຕ້ອງປັບປຸງປະສິດທິພາບ.
ເອກະສານຂອງ Kinggleຂະບວນການຂາຍເລີ່ມຕົ້ນດ້ວຍຮູບພາບຜະລິດຕະພັນ, ຮູບແຕ້ມ, ນ້ໍາຫນັກ, ຂະຫນາດແລະວັດສະດຸ. ມັນຍັງຮຽກຮ້ອງໃຫ້ມີຄວາມຫນາ, ຜົນຜະລິດແລະຄວາມທົນທານຕໍ່ສານເຄມີ. ຄໍາສັ່ງນັ້ນແມ່ນປະຕິບັດໄດ້ເພາະວ່າຄໍາແນະນໍາຂອງເຄື່ອງຈັກປະຕິບັດຕາມຫຼັກຖານຂອງຜະລິດຕະພັນ.
ໄຟລ໌ຕົວຢ່າງຄວນມີຈໍານວນການແກ້ໄຂຫນຶ່ງ. ຖ້າຄໍ, ຈັບ, ໃສ່ຫຼືຄວາມຍາວໂດຍລວມມີການປ່ຽນແປງ, ປັບປຸງໄຟລ໌ກ່ອນທີ່ເຄື່ອງແລະ mold ຈະແຊ່ແຂງ. ອັນນີ້ຫຼີກລ້ຽງໂຄງການທີ່ໃບສະເໜີລາຄາເໝາະສົມກັບຕົວຢ່າງຕົ້ນໆ ແຕ່ຮູບແຕ້ມການຜະລິດບໍ່ກົງກັບຕາລາງທີ່ອ້າງອີງແລ້ວ.
ສ້າງເອກະສານຕົວຢ່າງທີ່ສາມາດຢູ່ລອດການກວດສອບວິສະວະກໍາ
ເລີ່ມຕົ້ນດ້ວຍການວັດແທກພື້ນຖານ. ບັນທຶກຄວາມຍາວ, ຄວາມກວ້າງແລະຄວາມສູງໂດຍລວມ. ເພີ່ມເສັ້ນຜ່າສູນກາງການເປີດ, ສໍາເລັດຮູບຂອງຄໍ, ຂະຫນາດຂອງ flange, ຈັດການການເກັບກູ້ແລະຕໍາແຫນ່ງຂອງ insert ໃດ. ໝາຍເສັ້ນແບ່ງສ່ວນ ແລະພື້ນທີ່ຢິບທີ່ເບິ່ງເຫັນໄດ້ ຖ້າຕົວຢ່າງເປີດເຜີຍໃຫ້ເຫັນ.
ຊັ່ງນໍ້າໜັກຜະລິດຕະພັນທີ່ສົມບູນຕາມຂະໜາດທີ່ປັບທຽບ. ຫຼັງຈາກນັ້ນ, ແຍກອົງປະກອບທີ່ຖອດອອກໄດ້ທີ່ບໍ່ໄດ້ເຮັດໃຫ້ເກີດການຟອກ. ໝວກ, ສຽບ, ໃສ່ໂລຫະ ຫຼືການຕື່ມໂຟມບໍ່ຄວນຖືກນັບເປັນປຼາສະຕິກ molded. ບັນທຶກວິທີການກໍານົດວັດສະດຸແທນທີ່ຈະສົມມຸດວ່າໂພລີເມີຈາກຮູບລັກສະນະ.
ຄວາມຫນາຂອງກໍາແພງຕ້ອງການແຜນທີ່ສະຖານທີ່. ຈໍານວນຈຸດໃນຮູບແຕ້ມຫຼືຮູບພາບ. ປະກອບມີມຸມ, ການຫັນປ່ຽນບ່າ, ມືຈັບ, ຕິດຕໍ່ກັບຖານ, ເຂດຍຶດແລະແຜງກວ້າງ. ຄວາມຫນາສະເລ່ຍຫນຶ່ງເຊື່ອງພື້ນທີ່ບາງໆທີ່ອາດຈະຄວບຄຸມການປະຕິບັດ.
ຕໍ່ໄປ, ຂຽນການທົດສອບຜະລິດຕະພັນ. ຕູ້ລອຍນໍ້າ, ສິ່ງກີດຂວາງການສັນຈອນ, ແຜງເຟີນີເຈີ ແລະ ຕູ້ຄອນເທນເນີອຸດສາຫະກໍາບໍ່ມີມາດຖານທາງຜ່ານຄືກັນ. ໃຊ້ຮູບແຕ້ມຕົວຈິງຂອງຜູ້ຊື້, ຂໍ້ກໍານົດກົດລະບຽບຫຼືການທົດສອບພາຍໃນ. ຢ່າຢືມຄວາມສູງຫຼຸດລົງ, ການໂຫຼດຫຼືການທົດສອບຮົ່ວໄຫຼຈາກຜະລິດຕະພັນທີ່ບໍ່ກ່ຽວຂ້ອງ.
| ຫຼັກຖານຕົວຢ່າງ | ວິທີການບັນທຶກມັນ | ການຕັດສິນໃຈຂອງເຄື່ອງຈັກໄດ້ຮັບຜົນກະທົບ |
|---|---|---|
| ເລຂາຄະນິດໂດຍລວມ | ການແຕ້ມຂະໜາດ ຫຼືໄຟລ໌ 3D ທີ່ກວດສອບແລ້ວ | ຊອງແມ່ພິມ, ເສັ້ນສູນກາງ, ຕໍາແຫນ່ງຫົວແລະເສັ້ນທາງການໂຍກຍ້າຍ |
| ນ້ໍາ molded ສຸດທິ | ນ້ໍາຫນັກໂດຍບໍ່ມີພາກສ່ວນປະກອບແຍກຕ່າງຫາກ | ຈຸດເລີ່ມຕົ້ນສຳລັບມະຫາຊົນ parison ທັງໝົດ |
| ການແຜ່ກະຈາຍຂອງຝາ | ຕົວເລກສະຖານທີ່ດ້ວຍວິທີການວັດແທກທີ່ເລືອກ | ໂປຣໄຟລ໌ Parison, ການແຈກຢາຍການສັກຢາ ແລະເງື່ອນໄຂການທົດລອງ |
| ລະບົບຢາງ | ເກຣດ, ຜູ້ສະໜອງ, ສີ, ສານເຕີມແຕ່ງ ແລະກົດລະບຽບການລີກ | Screw ເຫມາະສົມ, ອັດຕາການ melt ແລະປ່ອງຢ້ຽມປະມວນຜົນ |
| ຕັດແລະແຟດ | ຄາດວ່າເທິງ, ລຸ່ມ, ຈັບແລະຂູດດ້ານຂ້າງ | ຄວາມຕ້ອງການສະສົມແລະການໂຫຼດ regrind |
| ການທົດສອບການທໍາງານ | ວິທີການທີ່ມີຊື່, ເງື່ອນໄຂ, ຂະຫນາດຕົວຢ່າງແລະຂອບເຂດຈໍາກັດຜ່ານ | ການອອກແບບແມ່ພິມ, ຄວາມເຢັນ, ເປົ້າຫມາຍຂອງກໍາແພງຫີນແລະຂອບເຂດ FAT |
| ຜົນຜະລິດທີ່ຍອມຮັບ | ພາກສ່ວນທີ່ດີຕໍ່ຊົ່ວໂມງຫຼືປ່ຽນຫຼັງຈາກການກວດສອບ | ອັດຕາການຟື້ນຕົວ, ຄວາມເຢັນ, ອັດຕະໂນມັດແລະຄວາມສາມາດໃນການລົງ |
ຕົວຢ່າງແມ່ນຫຼັກຖານ, ບໍ່ແມ່ນຂໍ້ມູນສະເພາະ. ມັນອາດຈະມີອາຍຸ, warped ຫຼືສານເຄມີທີ່ດູດຊຶມ. ໃຊ້ມັນເພື່ອຖາມຄໍາຖາມທີ່ດີກວ່າ, ຫຼັງຈາກນັ້ນວາງຮູບແຕ້ມທີ່ໄດ້ຮັບອະນຸມັດແລະມາດຕະຖານການທົດສອບຂ້າງເທິງຕົວຢ່າງທາງດ້ານຮ່າງກາຍໃນລໍາດັບຂອງເອກະສານ.
ອ່ານຂໍ້ກໍາຫນົດ KGB110A ເປັນຊຸດຂອງການກວດສອບ
ໄດ້ຫນ້າຜະລິດຕະພັນ KGB110Aເຜີຍແຜ່ຂະໜາດເຄື່ອງ 6.6 x 4.2 x 5.2 m ແລະ ນ້ຳໜັກເຄື່ອງ 22 t. ພາກສ່ວນຍຶດຂອງມັນມີຈໍານວນ 760 kN, ແຜ່ນ 1100 x 1400 ມມແລະແມ່ພິມສູງສຸດ 1000 x 1400 ມມ. ຫນ້າຍັງໃຫ້ລະດັບຄວາມຫນາຂອງ mold 610 ຫາ 750 ມມ.
ສໍາລັບການເປີດແລະການເຄື່ອນໄຫວ, ຫນ້າສະແດງໃຫ້ເຫັນ 600 ຫາ 1600 ມມແລະເສັ້ນເລືອດຕັນໃນການເຄື່ອນຍ້າຍ 600 ມມ. ຕົວເລກເຫຼົ່ານີ້ຕ້ອງການການປະກອບ mold ຂ້າງພວກເຂົາ. ຄໍາຖາມທີ່ເປັນປະໂຫຍດແມ່ນວ່າສ່ວນທີ່ເຮັດຄວາມເຢັນຢ່າງສົມບູນສາມາດປ່ອຍແລະປ່ອຍໃຫ້ mold ກັບຫຸ່ນຍົນທີ່ຕັ້ງໃຈ, ໃສ່ແລະ trim ຍັງຕິດຢູ່.
ພາກສ່ວນ extrusion ມີລາຍການສະກູ 110 ມມ, ອັດຕາສ່ວນ 25 L/D, ມໍເຕີ extruder 75 kW ແລະສີ່ເຂດຄວາມຮ້ອນ. ຄວາມສາມາດຂອງການລະລາຍ HDPE ແມ່ນ 160 ຫາ 200 ກິໂລຕໍ່ຊົ່ວໂມງ. ຊ່ວງນັ້ນເປັນຂອງຄຳສັບ HDPE ຂອງໜ້າ. ມັນບໍ່ໄດ້ພິສູດອັດຕາດຽວກັນສໍາລັບວັດສະດຸຫຼືສູດອື່ນ.
ພາກສ່ວນຫົວເຜີຍແຜ່ຄວາມອາດສາມາດສະສົມຂອງ 12(20) L ແລະ 9(15) kg PE accumulator weight. ມັນຍັງບອກເຖິງເສັ້ນຜ່າສູນກາງ 450 (600) ມມ. ຄ່າວົງເລັບສາມາດສະທ້ອນເຖິງການເລືອກການຕັ້ງຄ່າ, ແຕ່ຫນ້າເວັບບໍ່ໄດ້ກໍານົດກົດລະບຽບ. ການສະເຫນີຕ້ອງລະບຸຫົວທີ່ເລືອກ, ເຄື່ອງມືຕາຍແລະພື້ນຖານຢາງ.
ຫນ້າເວັບອະທິບາຍຮູບແບບມາດຕະຖານທີ່ມີເຄື່ອງຄວບຄຸມຄວາມຫນາ MOOG 100, ແຂນຫຸ່ນຍົນແລະລະບົບການພັດລົມລຸ່ມ. ເຫຼົ່ານີ້ແມ່ນຄໍາຖະແຫຼງທີ່ຈັດພີມມາໂດຍພາກສ່ວນທີສາມ. ວົງຢືມຄວນຕັ້ງຊື່ແຕ່ລະລາຍການທີ່ສະໜອງໃຫ້, ການໂຕ້ຕອບຂອງມັນ ແລະການປ່ຽນແປງສະເພາະໂຄງການ.
ການອ່ານໂຮງງານ:ຢ່າຄັດລອກຕາຕະລາງເຂົ້າໄປໃນຄໍາສັ່ງຊື້ໂດຍບໍ່ມີຄໍາຖາມຂອງມັນ. ເອົາການວັດແທກຕົວຢ່າງ, ການແຕ້ມຮູບແມ່ພິມຫຼືການຄໍານວນຜົນປະໂຫຍດທີ່ຢູ່ຂ້າງທຸກຂໍ້ກໍານົດທີ່ມັນຫມາຍເຖິງຄວາມພໍໃຈ.
ແປຮູບຮ່າງຂອງຜະລິດຕະພັນເຂົ້າໄປໃນ mold fit ແລະ removal space
ການແຕ້ມຮູບຜະລິດຕະພັນກາຍເປັນ mold ພຽງແຕ່ຫຼັງຈາກເພີ່ມຍຸດທະສາດການຫົດຕົວ, ເຫຼັກຢູ່ຕາມໂກນ, ຄວາມເຢັນ, pinch-off, vents, ເຄື່ອງມືຄໍແລະ mounting. ການປະກອບຜົນໄດ້ຮັບສາມາດມີຂະຫນາດໃຫຍ່ກວ່າຜະລິດຕະພັນ. ພາກສ່ວນທີ່ເບິ່ງສະດວກສະບາຍພາຍໃນຂອບເຂດຈໍາກັດ 1000 x 1400 ມມອາດຈະແຫນ້ນແຫນ້ນເມື່ອການເຊື່ອມຕໍ່ແລະອຸປະກອນການເຄື່ອນຍ້າຍຖືກເພີ່ມ.
ກວດເບິ່ງຄວາມກວ້າງ, ຄວາມສູງແລະຄວາມຫນາທີ່ຕິດຕັ້ງແຍກຕ່າງຫາກ. ໃຊ້ການປະກອບທີ່ສົມບູນ, ລວມທັງແຜ່ນຮອງແລະອະແດບເຕີ. ຢືນຢັນຮູບແບບການຕິດຕັ້ງຕໍ່ກັບການອ້າງອີງແຜ່ນ 1100 x 1400 ມມ. ສະແດງນ້ໍາ, ໄຮໂດຼລິກ, pneumatic ແລະການເຊື່ອມຕໍ່ໄຟຟ້າໃນຕໍາແຫນ່ງທີ່ຕິດຕັ້ງຂອງພວກເຂົາ.
ພື້ນທີ່ເປີດແມ່ນບັນຫາການເຄື່ອນໄຫວ. ກະດານຕາຕະລາງອາດຈະຈໍາເປັນຕ້ອງລ້າງກະດູກຂ້າງເລິກ. ສິ່ງກີດຂວາງອາດຈະເຮັດໃຫ້ຊ່ອງຄອດຢູ່ໃນມຸມ. Pontoon ສາມາດຢືດຢຸ່ນໄດ້ໃນຂະນະທີ່ຮ້ອນ ແລະອາດຈະຕ້ອງການການຮອງຮັບໃນເວລາເອົາອອກ. ການຈັບຫຸ່ນຍົນແລະການຫມູນວຽນຂອງພາກສ່ວນຕ້ອງການຊອງຈົດຫມາຍຂອງຕົນເອງ swept.
ວາງແຜນເສັ້ນທາງການປ່ຽນແປງ mold ໃນເວລາດຽວກັນ. ຫນ້າ KGB110A ໃຫ້ນ້ໍາຫນັກເຄື່ອງ 22 t ແຕ່ບໍ່ໄດ້ເຜີຍແຜ່ນ້ໍາຫນັກແມ່ພິມທີ່ອະນຸຍາດ. ຖາມ Kinggle ສໍາລັບຂອບເຂດຈໍາກັດນ້ໍາຫນັກສຸດທ້າຍ, ຈຸດຍົກແລະການແຕ້ມແບບທົ່ວໄປ. ຫຼັງຈາກນັ້ນ, ການກວດສອບ crane ພືດ, ຄວາມສູງ hook ແລະວິທີການ.
ຄວາມເຢັນຂອງແມ່ພິມສາມາດຄວບຄຸມຮອບວຽນທັງຫມົດ. ພື້ນຜິວຂະຫນາດໃຫຍ່ຕ້ອງການວົງຈອນທີ່ສົມດູນ, ໃນຂະນະທີ່ລັກສະນະຫນາອາດຈະຕ້ອງການຄວາມເຢັນທີ່ສຸມໃສ່. ໄດ້extrusion blow molding ຄູ່ມື moldກວມເອົາການບີບປິດ, ການລະບາຍອາກາດແລະການວາງແຜນວົງຈອນໃນລາຍລະອຽດເພີ່ມເຕີມ.
ຄິດໄລ່ຄວາມຕ້ອງການລວມຍອດ parison ກ່ອນທີ່ຈະເລືອກຫົວ
ເຄື່ອງສະສົມຕ້ອງສົ່ງວັດສະດຸທັງຫມົດທີ່ປ່ອຍໃຫ້ຕາຍໃນລະຫວ່າງເຫດການ molding ຫນຶ່ງ. ນ້ໍາຫນັກຜະລິດຕະພັນສໍາເລັດຮູບແມ່ນພຽງແຕ່ຫນຶ່ງສ່ວນ. ຫົວຍັງລ້ຽງກະພິບ, ຫາງ, ຈັບຂູດແລະວັດສະດຸໃດໆທີ່ຂະບວນການຕັດເອົາອອກ.
ມະຫາຊົນ parison ລວມ = ຜະລິດຕະພັນ molded ສຸດທິ + flash ແລະ trim + ເອກະສານອະນຸຍາດຂະບວນການ
ໃຊ້ຄ່າທີ່ໄດ້ມາຈາກການວັດແທກ ຫຼື mold. ບໍ່ມີອັດຕາສ່ວນການຂູດຂີ້ເຫຍື້ອທົ່ວໄປສໍາລັບການເລື່ອນ, ສິ່ງກີດຂວາງ, ເຄື່ອງເຟີນີເຈີແລະພາກສ່ວນດ້ານວິຊາການ.
Kinggle ເຜີຍແພ່ 9(15) ກິໂລເປັນສາຍນໍ້າໜັກສະສົມ PE ສໍາລັບ KGB110A. ຮັກສາມັນເປັນຫົວແລະເອກະສານອ້າງອີງ, ບໍ່ແມ່ນຄວາມສາມາດຂອງຜະລິດຕະພັນສໍາເລັດຮູບ. ເກຣດ PE, ອຸນຫະພູມລະລາຍ, ເນື້ອໃນທີ່ນຳມາໃຊ້ໃໝ່ ແລະການຕັ້ງຄ່າການຕາຍສາມາດປ່ຽນພຶດຕິກຳທີ່ສາມາດໃຊ້ໄດ້. ຢາງອື່ນຮຽກຮ້ອງໃຫ້ມີການທົບທວນຄືນຂອງຕົນເອງ.
ຄວາມຍາວປາຣີສັນແມ່ນສໍາຄັນກັບມະຫາຊົນ. parison ຍາວສາມາດ sag ຫຼື stretch ກ່ອນທີ່ mold ຈະປິດ. ການຕາຍແບບກວ້າງອາດຈະຫຼຸດຜ່ອນການແຕ້ມທີ່ຕ້ອງການປະມານຜະລິດຕະພັນແຕ່ສາມາດປ່ຽນຫົວແລະຄວາມຕ້ອງການເຄື່ອງມື. ບັນທຶກຂະຫນາດຕາຍ, ຊ່ອງຫວ່າງຂອງໂຄງການ, ເວລາ extrusion ແລະຕໍາແຫນ່ງ parison ໃນລະຫວ່າງການທົດລອງ.
ຄວາມຕ້ອງການລວມຍັງມີຜົນກະທົບ regrind. ແຟລດຫນັກອາດຈະເຫມາະກັບເຄື່ອງສະສົມໃນຂະນະທີ່ສ້າງກະແສຂີ້ເຫຍື້ອຂະຫນາດໃຫຍ່. ລະບົບ granulator, conveying ແລະ blending ຕ້ອງຮັກສາ. ຖ້າ regrind ກັບຄືນໄປຫາຜະລິດຕະພັນ, ອັດຕາສ່ວນແລະການຄວບຄຸມການປົນເປື້ອນຂອງມັນຢູ່ໃນສູດທີ່ໄດ້ຮັບການອະນຸມັດ.
ອອກຈາກໄລຍະການຄວບຄຸມເພື່ອແກ້ໄຂໂປຣໄຟລ໌. ຫົວທີ່ແລ່ນຢູ່ຂອບທາງປະຕິບັດຂອງມັນອາດມີບ່ອນຫວ່າງໜ້ອຍສຳລັບມຸມທີ່ໜາກວ່າ ຫຼືເປັນບ່ອນພັກອາໄສທີ່ຍາວກວ່າ. ການທົດລອງຄວນຈະສະແດງໃຫ້ເຫັນເຖິງມະຫາຊົນລວມທີ່ຫມັ້ນຄົງ, cushion ທີ່ຍອມຮັບໄດ້ແລະການວາງ parison ຊ້ໍາຊ້ອນໃນໄລຍະປ່ອງຢ້ຽມຕົວຢ່າງທີ່ກໍານົດໄວ້.
ປ່ຽນແຜນທີ່ຝາເປັນໂປຣໄຟລ໌ທີ່ຄວບຄຸມໄດ້
ແຜນທີ່ກໍາແພງກ່າວວ່າບ່ອນທີ່ຜະລິດຕະພັນຕ້ອງການວັດສະດຸ. ໂປຣໄຟລ໌ parison ເວົ້າວ່າເວລາທີ່ຊ່ອງຫວ່າງຕາຍຄວນປ່ຽນແປງຍ້ອນວ່າ parison ອອກຈາກຫົວ. ການເຊື່ອມຕໍ່ສອງບັນທຶກເຫຼົ່ານັ້ນເປັນປະໂຫຍດຫຼາຍກ່ວາການສໍາເນົາຂໍ້ມູນຈາກພາກສ່ວນທີ່ແຕກຕ່າງກັນ.
ຈໍານວນສະຖານທີ່ກໍາແພງຫີນໃນຮູບແຕ້ມຕົວຢ່າງ. ຫຼັງຈາກການທົດລອງແຕ່ລະຄົນ, ຕັດຫຼືວັດແທກສະຖານທີ່ດຽວກັນໃນຄໍາສັ່ງດຽວກັນ. ບັນທຶກນ້ຳໜັກສ່ວນໜຶ່ງ ແລະການປັບປຸງໂປຣໄຟລ໌ກັບທຸກກຸ່ມ. ຖ້າການຕັ້ງຄ່າຫຼາຍໆຄັ້ງປ່ຽນແປງໃນເວລາດຽວກັນ, ທີມງານສູນເສຍເຫດຜົນສໍາລັບຜົນໄດ້ຮັບ.
ຫນ້າ KGB110A ຕັ້ງຊື່ຕົວຄວບຄຸມຄວາມຫນາ MOOG 100. ກຄູ່ມື Moog DigiPack III ເປັນເຈົ້າພາບໂດຍ Kinggleອະທິບາຍວິທີການຄວບຄຸມທີ່ເກັບຮັກສາໄຟລ໌ຜະລິດຕະພັນແລະກ່ຽວຂ້ອງກັບຄວາມຫນາຂອງຝາໂຄງການກັບຕໍາແຫນ່ງເຄື່ອງ. ມັນເປັນຫຼັກຖານຂະບວນການທີ່ເປັນປະໂຫຍດ, ແຕ່ວ່າມັນບໍ່ໄດ້ກໍານົດການໂຕ້ຕອບຕົວຄວບຄຸມທີ່ແນ່ນອນສະຫນອງໃຫ້ໃນທຸກ KGB110A.
ໂປຣໄຟລ໌ບໍ່ສາມາດແກ້ໄຂທຸກຂໍ້ບົກພ່ອງໄດ້. ເລຂາຄະນິດຂອງຕາຍແລະ mandrel, ສູນກາງຫົວ, ອຸນຫະພູມ melt, parison swell ແລະໄລຍະເວລາ mold ຍັງມີຄວາມສໍາຄັນ. ຖ້າ parison ເຂົ້າໄປໃນ mold off-center, ການເພີ່ມວັດສະດຸອາດຈະເຊື່ອງອາການໃນຂະນະທີ່ການເພີ່ມນ້ໍາຫນັກ.
ເມື່ອພາກສ່ວນຜ່ານ, ບັນທຶກສູດສໍາເລັດ. ປະກອບມີວັດສະດຸ, ສີ, ອຸນຫະພູມ, ການຕັ້ງຄ່າການສັກຢາ, ໄຟລ໌ໂປຣໄຟລ໌, ການເປົ່າລົມ, ຄວາມເຢັນ ແລະການປັບປຸງ mold. ໄດ້ຄູ່ມືການຂຽນໂປຼແກຼມ parisonສະຫນອງລໍາດັບການປັບເຕັມທີ່.
ຈັບຄູ່ການຟື້ນຕົວຂອງ extrusion ກັບຄວາມເຢັນແລະຜົນຜະລິດທີ່ຍອມຮັບ
ຕາຕະລາງສາທາລະນະລະບຸ 160 ຫາ 200 ກົກ/ຊມ ເປັນລະດັບຄວາມອາດສາມາດຂອງການລະລາຍຂອງ HDPE KGB110A. ຄໍາຖາມການຜະລິດແມ່ນວ່າສະກູທີ່ເລືອກສາມາດເຕີມເງິນສະສົມກ່ອນການສັກຢາຕໍ່ໄປໃນຂະນະທີ່ຮັກສາຄຸນນະພາບການລະລາຍທີ່ຫມັ້ນຄົງ. ອັດຕາໂບຣກເກີສູງສຸດບໍ່ສາມາດຕອບໄດ້ວ່າດ້ວຍຕົວມັນເອງ.
ຄິດໄລ່ຄວາມຕ້ອງການຊົ່ວໂມງລວມທັງຫມົດຈາກ parison ທີ່ສົມບູນ. ໃຊ້ກິດຈະກໍາ molding ວາງແຜນຕໍ່ຊົ່ວໂມງແລະຮ້ານທີ່ຫ້າວຫັນ. ຫຼັງຈາກນັ້ນ, ປຽບທຽບຜົນໄດ້ຮັບກັບອັດຕາການລະລາຍທີ່ທົດສອບສໍາລັບນ້ໍາຢາງທີ່ແທ້ຈິງ, ສີແລະສະພາບ regrind.
ຄວາມຕ້ອງການວັດສະດຸລວມ, kg/h = gross parison mass x molding events per hour x active parisons per event
ຫນ້າ KGB110A ລາຍຊື່ 320 pcs / h, ແຕ່ໃສ່ປ້າຍໄວ້ວ່າວົງຈອນແຫ້ງ. ຮອບວຽນແຫ້ງແມ່ນການອ້າງອີງການເຄື່ອນໄຫວຂອງເຄື່ອງຈັກ. ຜົນຜະລິດຂອງຜະລິດຕະພັນປະກອບມີການຟື້ນຕົວ accumulator, ການສ້າງ parison, blowing, cooling, exhaust, ເປີດ, take-out, trimming ແລະການສູນເສຍຄຸນນະພາບ.
ພາກສ່ວນຂະຫນາດໃຫຍ່ມັກຈະໃຊ້ເວລາຫຼາຍຂອງການເຮັດຄວາມເຢັນຮອບວຽນ. ເວລານັ້ນສາມາດອະນຸຍາດໃຫ້ extruder ຕື່ມຂໍ້ມູນໃສ່ຫົວ. ຖ້າຄວາມເຢັນຂອງ mold ດີກວ່າເຮັດໃຫ້ວົງຈອນສັ້ນລົງ, ອັດຕາການລະລາຍທີ່ຕ້ອງການເພີ່ມຂຶ້ນ. ການເພີ່ມປະສິດທິພາບຮອບວຽນຕ້ອງກວດສອບການຟື້ນຕົວແລະຄຸນນະພາບຂອງກໍາແພງ, ບໍ່ພຽງແຕ່ອຸນຫະພູມ mold.
ລາຍງານພາກສ່ວນທີ່ຍອມຮັບຕໍ່ຊົ່ວໂມງຫຼັງຈາກການກວດສອບທີ່ຕົກລົງ. ຮັກສາຮອບວຽນແຫ້ງ, ຮອບວຽນລວມ, ປະຕິເສດແລະຢຸດຢູ່ໃນຖັນແຍກຕ່າງຫາກ. ໄດ້ຄູ່ມືການເພີ່ມປະສິດທິພາບຮອບວຽນສະແດງໃຫ້ເຫັນວິທີການສ້າງງົບປະມານທີ່ໃຊ້ເວລາຂັ້ນຕອນໂດຍຂັ້ນຕອນ.
ກວດເບິ່ງ 760 kN ຕໍ່ກັບພື້ນທີ່ຄາດຄະເນແລະຄວາມກົດດັນຂອງຂະບວນການ
Kinggle ເຜີຍແຜ່ແຮງຍຶດ 760 kN ສໍາລັບ KGB110A. ຕົວເລກດັ່ງກ່າວກາຍເປັນປະໂຫຍດພຽງແຕ່ຂ້າງພື້ນທີ່ຄາດຄະເນຂອງຢູ່ຕາມໂກນແລະຄວາມກົດດັນພາຍໃນທີ່ໄດ້ຕົກລົງກັນ. ພື້ນທີ່ທີ່ຄາດຄະເນແມ່ນຮູບເງົາຢູ່ຕາມໂກນຢູ່ໃນຍົນທີ່ແຍກອອກ. ມັນບໍ່ແມ່ນປະລິມານບັນຈຸຫຼືພື້ນທີ່ຫນ້າດິນ.
ສິ່ງກີດຂວາງກວ້າງ ຫຼື ໂຕະໂຕະສາມາດສ້າງການແບ່ງແຍກຢ່າງສຳຄັນໄດ້ເຖິງແມ່ນວ່າມັນຈະຕື້ນກໍຕາມ. ການລອຍຕົວເລິກແຕ່ແຄບອາດມີພຶດຕິກຳແຕກຕ່າງກັນ. ການຈັດວາງຫຼາຍຊ່ອງ ຫຼືຫຼາຍພາກສ່ວນຈະເພີ່ມພື້ນທີ່ຄາດຄະເນທັງໝົດທີ່ເຫັນໂດຍຕົວຍຶດ.
ຫນ້າຜະລິດຕະພັນລາຍຊື່ຄວາມກົດດັນຂອງ 0.8 MPa. ໃຊ້ປ່ອງຢ້ຽມການຜະລິດຕົວຈິງໃນການຄິດໄລ່. ການລະບາຍແມ່ພິມ, ອຸນຫະພູມ melt, ລາຍລະອຽດຂອງຫນ້າດິນແລະຄວາມຫນາຂອງກໍາແພງສາມາດປ່ຽນແປງຄວາມກົດດັນທີ່ຈໍາເປັນ. ການທົດສອບໂຮງງານຄວນບັນທຶກຄວາມກົດດັນທີ່ກໍານົດໄວ້ແລະຄວາມກົດດັນຂອງເຄື່ອງ - inlet ທີ່ມີຢູ່.
ສະພາບ Flash ແມ່ນຫຼັກຖານທີ່ເປັນປະໂຫຍດ. ການຂະຫຍາຍຕົວ flash ສາມາດຊີ້ໃຫ້ເຫັນຜົນບັງຄັບໃຊ້ການແຍກຫຼາຍເກີນໄປ, ພື້ນທີ່ pinch worn, ບັນຫາການຈັດຕໍາແຫນ່ງຫຼືອຸປະກອນເກີນ. ຢ່າແກ້ໄຂທຸກໆບັນຫາແຟດໂດຍການເພີ່ມແຮງຍຶດ. ກວດກາ mold ແລະຂະບວນການຮ່ວມກັນ.
ຜູ້ສະຫນອງເຄື່ອງຈັກແລະແມ່ພິມຄວນອະນຸມັດການຄິດໄລ່ຫນຶ່ງ. ເອົາພື້ນທີ່ຄາດຄະເນ, ຄວາມກົດດັນຂອງຂະບວນການ, ຄວາມຕ້ອງການ clamp ແລະປັດໄຈທີ່ສົມມຸດຕິຖານໃນເອກະສານດ້ານວິຊາການ. ນີ້ປ້ອງກັນບໍ່ໃຫ້ສອງການອະນຸມັດແຍກຕ່າງຫາກທີ່ອີງໃສ່ການສົມມຸດຕິຖານທີ່ແຕກຕ່າງກັນ.
ກວດເບິ່ງການຄິດໄລ່ອີກເທື່ອຫນຶ່ງຖ້າຮູບແບບຂອງຝາອັດປາກມົດລູກມີການປ່ຽນແປງ. ການເພີ່ມພາກສ່ວນທີສອງ, ການເຄື່ອນຍ້າຍເສັ້ນແບ່ງສ່ວນຫຼືການຂະຫຍາຍກະດານສາມາດປ່ຽນພື້ນທີ່ທີ່ຄາດຄະເນ. ການແຊກ ແລະ ການກະທຳຂ້າງຄຽງອາດຈະປ່ຽນແປງວິທີທີ່ mold reacts. ການແຕ້ມຮູບແມ່ພິມສຸດທ້າຍ, ແທນທີ່ຈະເປັນຮູບແຕ້ມຜະລິດຕະພັນຕົ້ນ, ຄວນປິດການກວດສອບນີ້.
ກໍານົດຊັ້ນວັດສະດຸແທນທີ່ຈະອີງໃສ່ປະໂຫຍກຄຸນສົມບັດ
ຫນ້າ KGB110A ກ່າວວ່າແພລະຕະຟອມສາມາດສະຫນອງຜະລິດຕະພັນຊັ້ນດຽວແລະຍັງສາມາດສ້າງໂຄງສ້າງສອງຊັ້ນຫຼືຫຼາຍຊັ້ນ. ຕາຕະລາງສະເພາະຂອງສາທາລະນະດຽວກັນລາຍຊື່ຫນຶ່ງ screw 110 mm ແລະຫນຶ່ງ 75 kW extruder motor. ດັ່ງນັ້ນໂຄງການຫຼາຍຊັ້ນຕ້ອງການຮູບແຕ້ມການຕັ້ງຄ່າເກີນຕາຕະລາງມາດຕະຖານ.
ເລີ່ມຕົ້ນດ້ວຍເຫດຜົນຜະລິດຕະພັນສໍາລັບຊັ້ນອື່ນ. ມັນອາດຈະເປັນການຈັດວາງສີ, ວັດສະດຸຫຼັກທີ່ນໍາມາໃຊ້ໃຫມ່ຫຼືສິ່ງກີດຂວາງທີ່ເປັນປະໂຫຍດ. ບອກວັດສະດຸໃນແຕ່ລະຊັ້ນແລະອັດຕາສ່ວນເປົ້າຫມາຍ. ກວດເບິ່ງຄວາມເຂົ້າກັນໄດ້, ອຸນຫະພູມການປຸງແຕ່ງແລະການປ່ຽນແປງທີ່ອະນຸຍາດ.
ຫຼັງຈາກນັ້ນ, ຮ້ອງຂໍແຜນວາດເສັ້ນທາງ melt. ມັນຄວນຈະກໍານົດທຸກ extruder, ອະແດບເຕີ, ຊ່ອງທາງຫົວແລະຈຸດຄວບຄຸມ. ຂໍ້ສະເໜີຄວນສະແດງຂະໜາດຂອງມໍເຕີ, ການໂຫຼດຄວາມຮ້ອນ, ການຈັດການວັດສະດຸ ແລະ ການນຳໃຊ້ທັງໝົດທີ່ປັບປຸງໃໝ່. ປ້າຍຊື່ "ຫຼາຍຊັ້ນ" ທົ່ວໄປບໍ່ໄດ້ກໍານົດອຸປະກອນນີ້.
ການປ່ຽນແປງການເຮັດວຽກຈະເລີນເຕີບໂຕກັບແຕ່ລະເສັ້ນທາງວັດສະດຸ. ປະລິມານການລຶບລ້າງ, ການເຂົ້າເຖິງທໍາຄວາມສະອາດ, ລໍາດັບສີແລະການແຍກຂີ້ເຫຍື້ອຜົນກະທົບຕໍ່ເວລາປະຕິບັດງານ. ຖ້າຜະລິດຕະພັນບໍ່ຕ້ອງການຫຼາຍຊັ້ນ, ລະບົບພິເສດອາດຈະເພີ່ມການເຮັດວຽກໂດຍບໍ່ມີການສ້າງມູນຄ່າຜູ້ຊື້.
ທິດທາງຊັ້ນດຽວ
ໃຊ້ສາຍນ້ໍາຢາງທີ່ກໍານົດໄວ້ຫນຶ່ງໃນເວລາທີ່ການປະຕິບັດຜະລິດຕະພັນ, ສີແລະການນໍາມາໃຊ້ໃຫມ່ສາມາດຕອບສະຫນອງກັບໂຄງສ້າງກໍາແພງຫນຶ່ງ.
ທິດທາງຫຼາຍຊັ້ນ
ຮ້ອງຂໍໃຫ້ມີການຕັ້ງຄ່າການຮ່ວມ extrusion ສະເພາະໂຄງການໃນເວລາທີ່ແຕ່ລະຊັ້ນມີຫນ້າທີ່ເອກະສານແລະໄລຍະການຍອມຮັບ.
Kinggle'sຄູ່ມືການຮ່ວມ extrusion ຫຼາຍຊັ້ນອະທິບາຍບົດບາດຂອງຊັ້ນຂໍ້ມູນ ແລະຄຳຖາມທີ່ຢູ່ໃນ RFQ.
ວາງແຜນຫ້ອງທີ່ສົມບູນປະມານເຄື່ອງຈັກ 22 t
ຂະຫນາດເຄື່ອງທີ່ຈັດພີມມາແມ່ນ 6.6 x 4.2 x 5.2 m. ນ້ໍາຫນັກເຄື່ອງແມ່ນ 22 t. ຄ່າເຫຼົ່ານີ້ເລີ່ມຕົ້ນຮູບແບບພືດ. ພວກມັນບໍ່ລວມເອົາການເກັບກູ້ການບໍລິການ, ຂັ້ນໄດ, ການຈັດການແມ່ພິມ, ອຸປະກອນຢາງ, ເຄື່ອງອັດ, ລະບົບເຮັດຄວາມເຢັນ, ເອົາອອກ ຫຼື ສໍາເລັດຮູບລົງລຸ່ມ.
ກວດເບິ່ງເສັ້ນທາງຕັ້ງກ່ອນ. ອາຄານຕ້ອງການຄວາມສູງພຽງພໍສໍາລັບເຄື່ອງຈັກ, ການເຂົ້າເຖິງເວທີແລະການຍົກທີ່ວາງແຜນໄວ້. ຫມາຍເສັ້ນທາງສໍາລັບຫົວຕາຍແລະອົງປະກອບ extruder ຖ້າການບໍາລຸງຮັກສາຮຽກຮ້ອງໃຫ້ມີການໂຍກຍ້າຍອອກ overhead. ຢືນຢັນຄວາມອາດສາມາດຂອງ crane ແລະ hook ສາມາດບັນລຸຈາກການແຕ້ມຮູບສຸດທ້າຍ.
ຫນ້າ KGB110A ເຜີຍແຜ່ 0.3 MPa ແລະ 120 L / ນາທີສໍາລັບນ້ໍາເຢັນ. ແຜ່ນໂຄງການຍັງຕ້ອງການອຸນຫະພູມ inlet, ຈໍາກັດການກັບຄືນ, ຄຸນນະພາບນ້ໍາ, ການຕອງແລະຂອບເຂດວົງຈອນ. ຕົວເລກການໄຫຼທີ່ບໍ່ມີອຸນຫະພູມບໍ່ສາມາດຂະຫນາດຂອງລະບົບເຮັດຄວາມເຢັນໄດ້.
ສໍາລັບອາກາດທີ່ຖືກບີບອັດ, ຫນ້າທີ່ສະແດງລາຍການ 0.8 MPa ແລະ 1.8 m³ / ນາທີ. ຢືນຢັນຄວາມຕ້ອງການສູງສຸດແລະສະເລ່ຍ, ຂະຫນາດຕົວຮັບ, ຈຸດນ້ໍາຕົກ, ການກັ່ນຕອງແລະຂະຫນາດການເຊື່ອມຕໍ່. ເຫດການລະເບີດຂະໜາດໃຫຍ່ສາມາດດຶງຄວາມກົດດັນລົງໄດ້ ເມື່ອສ່ວນຫົວມີຂະໜາດນ້ອຍລົງ.
ຫນ້າປ້າຍຊື່ 52 ຫາ 60 kW ເປັນການບໍລິໂພກພະລັງງານສະເລ່ຍ. ເນື່ອງຈາກວ່າ kW ແມ່ນພະລັງງານ, ຖືວ່ານີ້ເປັນການອ້າງອິງພະລັງງານທີ່ເຜີຍແຜ່. ຢ່າປ່ຽນເປັນ kWh ຕໍ່ສ່ວນ.EUROMAP 46.2ເຊື່ອມຕໍ່ການວັດແທກພະລັງງານທີ່ກ່ຽວຂ້ອງກັບຜະລິດຕະພັນກັບເຄື່ອງຈັກ, mold ແລະຜະລິດຕະພັນພາຍໃຕ້ເງື່ອນໄຂທີ່ຫມັ້ນຄົງ.
ໄດ້ຄູ່ມືການນໍາໃຊ້ໂຮງງານກວມເອົາຂອບເຂດໄຟຟ້າ, ທາງອາກາດ, ນ້ໍາ, ວຽກງານພົນລະເຮືອນແລະການເຂົ້າເຖິງ. ໃຊ້ຮູບແຕ້ມການຈັດການທົ່ວໄປສຸດທ້າຍແທນທີ່ຈະເປັນຊອງຈົດຫມາຍສາທາລະນະສໍາລັບການອະນຸມັດການຕິດຕັ້ງ.

ພິສູດການຕັ້ງຄ່າດ້ວຍການທົດລອງຜະລິດຕະພັນທີ່ສາມາດຕິດຕາມໄດ້
ການທົດລອງໂຮງງານຄວນຈະສ້າງວຽກຜະລິດຕະພັນທີ່ອະທິບາຍໄວ້ໃນໄຟລ໌ຕົວຢ່າງ. ແມ່ພິມທີ່ໄດ້ຮັບການອະນຸມັດ, ຢາງແລະທາງເລືອກທີ່ສໍາຄັນຈໍາເປັນຕ້ອງມີຢູ່. ຖ້າການທົດແທນຖືກນໍາໃຊ້, ບັນທຶກຄວາມແຕກຕ່າງແລະຈໍາກັດບົດສະຫຼຸບຕາມຄວາມເຫມາະສົມ.
ວາງແຜນລໍາດັບຕົວຢ່າງກ່ອນທີ່ຈະແລ່ນ. ຈໍານວນພາກສ່ວນໃນຄໍາສັ່ງ molding. ກໍານົດເວລາທີ່ການຜະລິດທີ່ຫມັ້ນຄົງເລີ່ມຕົ້ນແລະໄລຍະເວລາການວັດແທກໄລຍະເວລາ. EUROMAP 46.2 ຕ້ອງການເງື່ອນໄຂເຄື່ອງຈັກທີ່ຫມັ້ນຄົງສໍາລັບວິທີການພະລັງງານທີ່ກ່ຽວຂ້ອງກັບຜະລິດຕະພັນຂອງມັນແລະເອກະສານຄຸນນະພາບຜະລິດຕະພັນເປັນສ່ວນຫນຶ່ງຂອງສະພາບການທົດສອບ.
- ກໍານົດການຕັ້ງຄ່າ.ບັນທຶກຈໍານວນ serial ເຄື່ອງ, ທາງເລືອກຫົວ, ເຄື່ອງມືຕາຍ, ການປັບປຸງ mold, ການຄວບຄຸມແລະອັດຕະໂນມັດການຕິດຕັ້ງ.
- ກວດສອບການສ້າງຕັ້ງ.ບັນທຶກເກຣດ resin, ຜູ້ສະຫນອງ, ສີ, additives ແລະ regrind ເນື້ອໃນຈາກອຸປະກອນການທົດລອງຕົວຈິງ.
- ຈັບສູດ.ບັນທຶກອຸນຫະພູມ, ການຕັ້ງຄ່າການສັກຢາ, ໂປຣໄຟລ໌ຝາ, ການຕັ້ງຄ່າການຟັນ, ສະພາບຄວາມເຢັນ ແລະເວລາອັດຕະໂນມັດ.
- ປິດຍອດມະຫາຊົນ.ຊັ່ງນໍ້າຫນັກຂອງຜະລິດຕະພັນ, ທຸກໆນ້ໍາ trim ແລະການສັກຢາລວມທັງຫມົດ. ປຽບທຽບມັນກັບພື້ນຖານຫົວທີ່ຍົກມາ.
- ວັດແທກແຜນທີ່ກໍາແພງ.ໃຊ້ສະຖານທີ່ທີ່ມີຕົວເລກແລະວິທີການຕົກລົງ. ຮັກສາການອ່ານທີ່ເຊື່ອມຕໍ່ກັບແຕ່ລະຕົວເລກຕົວຢ່າງ.
- ດໍາເນີນການກວດສອບທີ່ເປັນປະໂຫຍດ.ນໍາໃຊ້ພຽງແຕ່ການທົດສອບສະເພາະຂອງຜະລິດຕະພັນແລະຂໍ້ຈໍາກັດທີ່ຂຽນໄວ້ໃນຂໍ້ກໍານົດທີ່ໄດ້ຮັບການອະນຸມັດ.
- ນັບຜົນຜະລິດຢ່າງຊື່ສັດ.ແຍກວົງຈອນແຫ້ງ, ຮອບວຽນລວມ, ພາກສ່ວນທີ່ຍອມຮັບ, ປະຕິເສດແລະຢຸດເຊົາໃນໄລຍະເວລາທີ່ຕົກລົງ.
- ບັນທຶກຜົນປະໂຫຍດ.ວັດແທກພະລັງງານ, ອາກາດແລະນ້ໍາຢູ່ໃນຂອບເຂດທີ່ກໍານົດໄວ້ໃນຂະນະທີ່ຜະລິດຕະພັນທີ່ຍອມຮັບແມ່ນກໍາລັງເຮັດ.
- ປິດລາຍການເປີດ.ໃຫ້ແຕ່ລະ deviation ເປັນເຈົ້າຂອງ, ການປະຕິບັດການແກ້ໄຂ, ຄວາມຕ້ອງການຫຼັກຖານແລະກໍານົດວັນທີ.
ຢ່າເລືອກພຽງແຕ່ສ່ວນທີ່ດີທີ່ສຸດສໍາລັບບົດລາຍງານ. ຮັກສາລໍາດັບທີ່ສະແດງໃຫ້ເຫັນການປ່ຽນແປງ. ຖ້າສູດປ່ຽນແປງ, ເລີ່ມຕົ້ນກຸ່ມຕົວຢ່າງໃຫມ່. ນີ້ແຍກການພັດທະນາຂະບວນການອອກຈາກຫຼັກຖານການຍອມຮັບ.
ຕົກລົງກ່ຽວກັບເຄື່ອງມືວັດແທກກ່ອນການທົດສອບ. ບັນທຶກຄວາມລະອຽດຂອງຂະຫນາດ, ວິທີການຄວາມຫນາແລະສະຖານະການການປັບທຽບບ່ອນທີ່ພວກເຂົາມີຜົນກະທົບຕໍ່ຜົນໄດ້ຮັບ. ໃຊ້ເຄື່ອງມືດຽວກັນສໍາລັບລໍາດັບຕົວຢ່າງ. ຖ້າຜູ້ຊື້ແລະຜູ້ສະຫນອງວັດແທກດ້ວຍວິທີການທີ່ແຕກຕ່າງກັນ, ປຽບທຽບວິທີການເຫຼົ່ານັ້ນກ່ອນທີ່ຈະຕັດສິນໃຈວ່າພາກສ່ວນບໍ່ເຫັນດີ.
ຜົນໄດ້ຮັບທີ່ລົ້ມເຫລວຕ້ອງການບໍລິບົດ. ຮັກສາການຕັ້ງຄ່າທີ່ກ່ຽວຂ້ອງ, ປະຫວັດການປຸກ, ຈໍານວນຕົວຢ່າງແລະບັນທຶກການກວດສອບ. ພາກສ່ວນທີ່ຖືກແກ້ໄຂສາມາດພິສູດການສ້ອມແປງໄດ້, ແຕ່ມັນບໍ່ຄວນລົບລ້າງການບິດເບືອນກ່ອນຫນ້ານີ້. ປະຫວັດນີ້ຊ່ວຍໃຫ້ທີມງານຕັດສິນໃຈວ່າການແກ້ໄຂມີຄວາມຫມັ້ນຄົງຫຼືຊົ່ວຄາວ.
ເກັບຮັກສາຂໍ້ມູນວັດຖຸດິບ, ຮູບພາບ, ການສົ່ງອອກສູດແລະບົດສະຫຼຸບທີ່ລົງນາມຮ່ວມກັນ. ໄດ້ຄູ່ມືການທົດສອບການຍອມຮັບຂອງໂຮງງານສະໜອງໂປຣໂຕຄໍທີ່ກວ້າງຂຶ້ນສໍາລັບການກວດສອບເຄື່ອງຈັກ, ຜະລິດຕະພັນ ແລະເອກະສານ.
ໃຊ້ສີ່ປະຕູເພື່ອຕັດສິນໃຈວ່າ KGB110A ເຫມາະຫຼືບໍ່
KGB110A ຢູ່ໃນບັນຊີລາຍຊື່ຄັດເລືອກເມື່ອສີ່ປະຕູຫຼັກຖານປິດ. ຫນ້າທໍາອິດ, mold ເຫມາະກັບ platen, envelope, ລະດັບຄວາມຫນາແລະການເຄື່ອນໄຫວ. ອັນທີສອງ, ຫົວທີ່ເລືອກສາມາດສົ່ງ parison ລວມຍອດທີ່ມີລະດັບການຄວບຄຸມທີ່ເປັນປະໂຫຍດ. ອັນທີສາມ, ການຟື້ນຟູ extrusion ສະຫນັບສະຫນູນວົງຈອນເປົ້າຫມາຍທີ່ມີວັດສະດຸຕົວຈິງ. ອັນທີສີ່, ໂຮງງານສາມາດສະໜອງເຄື່ອງໃຊ້ໄຟຟ້າ ແລະ ການຈັດການທີ່ຈຳເປັນ.
ປ້າຍກຳກັບ 160L ບໍ່ສາມາດປ່ຽນປະຕູໃດໆໄດ້. ພາກສ່ວນຍາວອາດຈະລົ້ມເຫລວໃນການກວດສອບ mold. ພາກສ່ວນທີ່ຮຸນແຮງອາດຈະລົ້ມເຫລວໃນການກວດສອບການສັກຢາ. ຮອບວຽນສັ້ນອາດຈະເຮັດໃຫ້ການກວດສອບການຟື້ນຕົວບໍ່ສຳເລັດ. ໂຮງງານທີ່ມີຄວາມສູງຈໍາກັດອາດຈະລົ້ມເຫລວໃນການກວດສອບການຕິດຕັ້ງ.
ເລື່ອນລະດັບເຄື່ອງຈັກລົງເມື່ອຜະລິດຕະພັນແລະແມ່ພິມມີຂະຫນາດນ້ອຍກວ່າແລະເວທີທີ່ໃຫຍ່ກວ່າຈະເພີ່ມຄວາມສາມາດທີ່ບໍ່ມີປະໂຫຍດ. ຍ້າຍຂຶ້ນ ຫຼືຮ້ອງຂໍໃຫ້ມີການຕັ້ງຄ່າອື່ນເມື່ອການສັກຢາລວມ, ພື້ນທີ່ mold ຫຼືຄວາມຕ້ອງການ clamp ເກີນຂອບເຂດທີ່ພິສູດແລ້ວ. ໄດ້ຄູ່ມືແນະນໍາ KGB100B 120Lສະຫນອງການກວດສອບວິສະວະກໍາລະດັບຕ່ໍາທີ່ຢູ່ໃກ້ຄຽງ.
ສຳເລັດການເລືອກດ້ວຍເມທຣິກຄວາມຕ້ອງການທີ່ໄດ້ເຊັນ. ແຕ່ລະສາຍຄວນຕັ້ງຊື່ຂອງວັດສະດຸປ້ອນຂອງຜູ້ຊື້, ການຕັ້ງຄ່າທີ່ສະເຫນີແລະຫຼັກຖານທີ່ຈະພິສູດການປະຕິບັດຕາມ. ລາຍການທີ່ບໍ່ຮູ້ຈັກຄວນເປີດຢູ່ແທນທີ່ຈະຖືກແທນທີ່ດ້ວຍການສົມມຸດຕິຖານຂອງແຜ່ນພັບ.
ຮູບແບບເຄື່ອງແມ່ນຫຼັງຈາກນັ້ນຜົນໄດ້ຮັບຂອງໄຟລ໌ຜະລິດຕະພັນ. ຄໍາສັ່ງນັ້ນເຮັດໃຫ້ຜູ້ອອກແບບ mold, ຜູ້ກໍ່ສ້າງເຄື່ອງຈັກແລະຜູ້ຊື້ຫນຶ່ງຊຸດຂອງຄວາມເປັນຈິງທີ່ຈະເຮັດວຽກຈາກ.
ຄຳຖາມທີ່ມັກຖາມເລື້ອຍໆ
ຜະລິດຕະພັນເຄື່ອງປັ້ນດິນເຜົາ KGB110A 160L ມີຈຸດປະສົງຫຍັງ?
ຫນ້າຜະລິດຕະພັນຂອງ Kinggle ລາຍຊື່ຖັງນໍ້າມ, ເຟີນີເຈີ, ລອຍນໍ້າ, ຕູ້ປາ, ເຄື່ອງຫຼິ້ນ, ຊິ້ນສ່ວນລົດໃຫຍ່ ແລະສິ່ງກີດຂວາງການສັນຈອນ. ເຫຼົ່ານີ້ແມ່ນຄອບຄົວຄໍາຮ້ອງສະຫມັກ. ຜະລິດຕະພັນສະເພາະຍັງຕ້ອງການການກວດສອບຄວາມສອດຄ່ອງ mold, ມະຫາຊົນ parison ລວມ, ຄວາມຕ້ອງການ clamp, ອຸປະກອນການ, ຄວາມເຢັນແລະການໂຍກຍ້າຍ.
ເປັນຫຍັງຂ້ອຍຄວນສົ່ງຕົວຢ່າງທາງດ້ານຮ່າງກາຍເຊັ່ນດຽວກັນກັບຮູບແຕ້ມ?
ການແຕ້ມຮູບກໍານົດເລຂາຄະນິດທີ່ໄດ້ຮັບການອະນຸມັດ, ໃນຂະນະທີ່ຕົວຢ່າງຊ່ວຍໃຫ້ທີມງານວິສະວະກໍາກວດສອບນ້ໍາຫນັກ, ເສັ້ນແຍກ, ຕັດ, ການແຜ່ກະຈາຍຂອງຝາແລະການຈັດການ. ໃຊ້ທັງສອງເມື່ອເປັນໄປໄດ້. ການທົດສອບການແຕ້ມຮູບແລະລາຍລັກອັກສອນຄວນຄວບຄຸມຖ້າຫາກວ່າຕົວຢ່າງແຕກຕ່າງຈາກການອອກແບບໃນປະຈຸບັນ.
ແມ່ນ 320 pcs / h ຜົນຜະລິດການຜະລິດຂອງ KGB110A?
ສະບັບເລກທີ KGB110A ປ້າຍຊື່ 320 pcs/h ເປັນວົງຈອນແຫ້ງ. ຜົນຜະລິດທີ່ຍອມຮັບຕ້ອງປະກອບມີການຟື້ນຕົວ extrusion, ການສ້າງ parison, blowing, cooling, take-out, trimming, rejects and count stops with the production mold and resin.
ຊິ້ນສ່ວນ PE ສໍາເລັດຮູບ 15 ກິໂລສາມາດແລ່ນຢູ່ໃນ KGB110A ໄດ້ບໍ?
ຕາຕະລາງສາທາລະນະສະແດງໃຫ້ເຫັນ 9(15) ກິໂລເປັນການອ້າງອີງນ້ໍາຫນັກສະສົມ PE, ບໍ່ແມ່ນຄວາມອາດສາມາດຂອງຜະລິດຕະພັນສໍາເລັດຮູບ. ມະຫາຊົນ parison ລວມເຖິງຜະລິດຕະພັນແລະ flash ຫຼື trim ທັງຫມົດ. ຢືນຢັນຫົວທີ່ເລືອກ, ພື້ນຖານຢາງແລະຂອບການດໍາເນີນງານ, ຫຼັງຈາກນັ້ນພິສູດຜົນໄດ້ຮັບໃນການທົດລອງຜະລິດຕະພັນ.
ມາດຕະຖານ KGB110A ເຮັດຜະລິດຕະພັນຫຼາຍຊັ້ນບໍ?
ລາຍລະອຽດຂອງຜະລິດຕະພັນກ່າວເຖິງການແກ້ໄຂບັນຫາຊັ້ນດຽວແລະຫຼາຍຊັ້ນ, ໃນຂະນະທີ່ຕາຕະລາງສາທາລະນະລາຍຊື່ຫນຶ່ງສະກູແລະຫນຶ່ງມໍເຕີ extruder. ໂຄງການຫຼາຍຊັ້ນຕ້ອງການຮູບແຕ້ມເສັ້ນທາງລະລາຍແຍກຕ່າງຫາກ, ບັນຊີລາຍການ extruder, ການຕັ້ງຄ່າຫົວ, ລະດັບອັດຕາສ່ວນຊັ້ນແລະແຜ່ນຜົນປະໂຫຍດການປັບປຸງ.
ສິ່ງທີ່ຄວນຖືກລວມເຂົ້າໃນການສອບຖາມ KGB110A?
ສົ່ງຮູບແຕ້ມຜະລິດຕະພັນ, ຮູບຕົວຢ່າງ, ຂະຫນາດ, ນ້ໍາຫນັກສຸດທິ, ແຜນທີ່ກໍາແພງ, ຢາງ, ການຄາດຄະເນການຕັດ, ການທົດສອບຄຸນນະພາບ, ເປົ້າຫມາຍຜົນຜະລິດທີ່ຍອມຮັບ, ຂໍ້ມູນ mold ແລະເຄື່ອງໃຊ້ໃນໂຮງງານ. Kinggle ຫຼັງຈາກນັ້ນສາມາດຢືນຢັນຫົວ, ພື້ນທີ່ mold, ການຈັດ extrusion ແລະແຜນການຍອມຮັບ.
ສົ່ງຫຼັກຖານຜະລິດຕະພັນ, ບໍ່ພຽງແຕ່ປະລິມານ
ແບ່ງປັນໄຟລ໌ຕົວຢ່າງ, ຂໍ້ມູນ mold, ເປົ້າຫມາຍຜົນຜະລິດແລະເງື່ອນໄຂຂອງພືດກັບ Kinggle. ທີມງານໂຄງການສາມາດນໍາໃຊ້ຂໍ້ເທັດຈິງເຫຼົ່ານັ້ນເພື່ອຢືນຢັນການຕັ້ງຄ່າ KGB110A ແລະກໍານົດການທົດລອງໂດຍອີງໃສ່ຜະລິດຕະພັນ.
ຮ້ອງຂໍໃຫ້ມີການກວດສອບການຕັ້ງຄ່າ KGB110Aແຫຼ່ງຂໍ້ມູນແລະພື້ນຖານການທົບທວນຄືນ
- Kinggle, 160L Accumulate Blow Molding Machine, ຮຸ່ນ KGB110A. ການຈັດຕໍາແຫນ່ງຜະລິດຕະພັນ, ຂໍ້ມູນຈໍາເພາະແລະຄໍາຮ້ອງສະຫມັກທີ່ລະບຸໄວ້, ກວດສອບວັນທີ 15 ກັນຍາ 2026.
- ຂະບວນການຂາຍ Kinggle. ການຮ້ອງຂໍຂໍ້ມູນຜະລິດຕະພັນ ແລະຂັ້ນຕອນການກວດກາທີ່ລະບຸໄວ້, ກວດສອບໃນວັນທີ 15 ກັນຍາ 2026.
- ຄູ່ມືການສອນ Moog DigiPack III ເປັນເຈົ້າພາບໂດຍ Kinggle. ໄຟລ໌ຜະລິດຕະພັນທີ່ເກັບຮັກສາໄວ້ແລະໂຄງການຄວບຄຸມຄວາມຫນາຂອງຝາສໍາລັບເຄື່ອງສະສົມຫຼືເຄື່ອງຈັກຢ່າງຕໍ່ເນື່ອງ.
- EUROMAP 46.2, Extrusion Blow Molding Machines, ການກໍານົດການບໍລິໂພກພະລັງງານທີ່ກ່ຽວຂ້ອງຂອງຜະລິດຕະພັນ. ເວີຊັ່ນ 1.0, ມັງກອນ 2014.
ບັນທຶກບັນນາທິການ:Kinggle ເປັນຜູ້ຜະລິດ ແລະຈັດພິມຄູ່ມືນີ້. ຂໍ້ມູນຜະລິດຕະພັນຖືກນໍາສະເຫນີເປັນຂໍ້ມູນການເຜີຍແຜ່ໂດຍພາກສ່ວນທີສາມ. ຂໍ້ກໍານົດໂຄງການທີ່ໄດ້ເຊັນແລະການທົດລອງທີ່ເປັນພະຍານຄວນຄວບຄຸມເຄື່ອງຈັກທີ່ສັ່ງ.