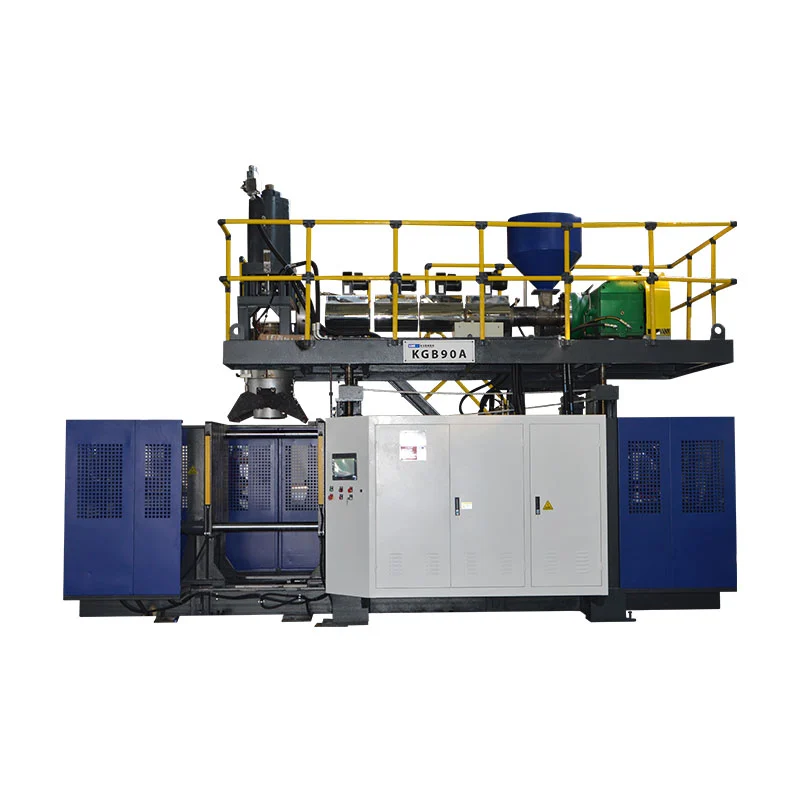
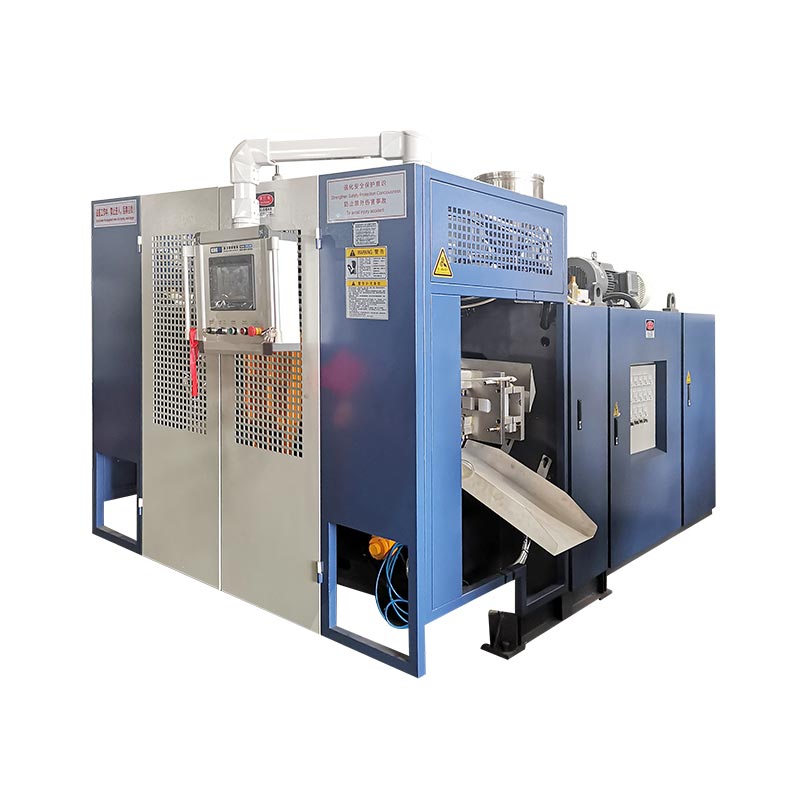
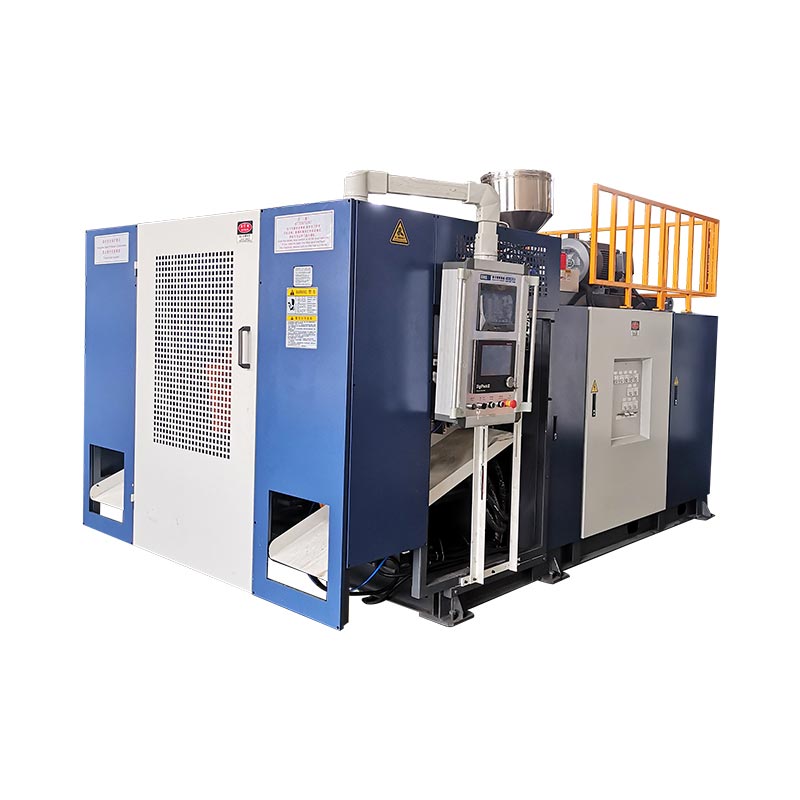
ເລືອກ Kinggle KGB90A ເມື່ອຜະລິດຕະພັນທີ່ໄດ້ຮັບການອະນຸມັດສາມາດນໍາໃຊ້ຮູບແບບ extruder ດຽວທີ່ຈັດພີມມາແລະບໍ່ຮຽກຮ້ອງໃຫ້ມີສາຍນ້ໍາລະລາຍຂອງ KGB90AP, ຫຼັງຈາກການທົດສອບວັດສະດຸ, ຜົນຜະລິດແລະຜະລິດຕະພັນຂອງມັນຖືກກໍານົດ.ເລືອກ KGB90AP ເມື່ອຂໍ້ກໍາຫນົດຂອງຜະລິດຕະພັນຢ່າງແທ້ຈິງຮຽກຮ້ອງໃຫ້ມີການບີບອັດສອງຊັ້ນຫຼືສອງສີ, ເພາະວ່າຫນ້າຜະລິດຕະພັນໃນປະຈຸບັນຂອງມັນມີສອງສະກູ 70 ມມແລະສອງສາຍວັດສະດຸຕ້ອງໄດ້ຮັບການກວດກາແຍກຕ່າງຫາກ. ກ່ອນທີ່ຈະເລືອກ, ຢືນຢັນຊອງແມ່ພິມ, ມະຫາຊົນ parison ລວມ, ຢາງ, ໂຄງສ້າງກໍາແພງ, ຜົນຜະລິດທີ່ຍອມຮັບແລະເຄື່ອງໃຊ້ໃນໂຮງງານຕໍ່ກັບສ່ວນສໍາເລັດຮູບແທນທີ່ຈະອີງໃສ່ປ້າຍຄວາມອາດສາມາດ 60L ຢ່າງດຽວ.

ຫ້າການຕັດສິນໃຈທີ່ຈະເຮັດກ່ອນທີ່ຈະຮ້ອງຂໍໃຫ້ມີວົງຢືມ
- ນ້ໍາ melt ຫນຶ່ງຫຼືສອງ
- ມະຫາຊົນ parison ລວມສູງສຸດ
- ຂະຫນາດ mold ສໍາເລັດຮູບແລະການໂຕ້ຕອບ
- ຜົນຜະລິດທີ່ຍອມຮັບກັບຜະລິດຕະພັນທີ່ແທ້ຈິງ
- ຂອບເຂດເຄື່ອງແລະອຸປະກອນເຕັມເສັ້ນ
KGB90A
ເຜີຍແຜ່ດ້ວຍສະກູ 90 ມມຫນຶ່ງແລະມໍເຕີ extruder 45 kW. ເລີ່ມຕົ້ນທີ່ນີ້ສໍາລັບແນວຄວາມຄິດຜະລິດຕະພັນຫນຶ່ງກະແສ, ຂຶ້ນກັບການຢືນຢັນໂຄງການ.
KGB90AP
ຈັດພີມມາດ້ວຍສອງ screws 70 mm ແລະສອງ motors extruder 22 kW. ຈຸດປະສົງທີ່ລະບຸໄວ້ຂອງມັນແມ່ນການຜະລິດສອງຊັ້ນຫຼືສອງສີ.
| ລາຍການທີ່ເຜີຍແຜ່ | KGB90A | KGB90AP | ຄວາມຫມາຍການຄັດເລືອກ |
|---|---|---|---|
| ຄວາມອາດສາມາດບັນຈຸສູງສຸດ | 60 ລ | 60 ລ | ຄວາມອາດສາມາດໃນນາມບໍ່ໄດ້ພິສູດວ່າພາກສ່ວນໃດນຶ່ງເໝາະສົມ. |
| ການຈັດວາງ Extruder | ສະກູ 90 ມມ | ສອງ screws 70 mm | ນີ້ແມ່ນຄວາມແຕກຕ່າງຂອງຕົວແບບຕົ້ນຕໍສໍາລັບໂຄງສ້າງຂອງກໍາແພງແລະສີ. |
| ພະລັງງານມໍເຕີ extruder | 45 kW | 2 x 22 kW | ການຈັດອັນດັບມໍເຕີທີ່ຕິດຕັ້ງບໍ່ແມ່ນຜົນໄດ້ຮັບພະລັງງານຂອງຜະລິດຕະພັນ. |
| ເຜີຍແຜ່ຄວາມອາດສາມາດລະລາຍ HDPE | 130 ຫາ 160 ກິໂລ / h | 130 ຫາ 160 ກິໂລ / h | ຢືນຢັນຄວາມສາມາດທີ່ມີຢາງຈິງແລະຄວາມຕ້ອງການ parison ລວມທັງຫມົດ. |
| ຄວາມອາດສາມາດສະສົມ | 6.6 ລ | 6.6 ລ | ກວດເບິ່ງປະລິມານການສັກຢາແລະມະຫາຊົນຕໍ່ກັບ parison ສົມບູນ. |
| ເຜີຍແຜ່ນ້ຳໜັກສະສົມ PE | 4.95 ກິໂລ | 4.95 ກິໂລ | ນ້ໍາຫນັກສ່ວນດຽວບໍ່ລວມ flash, ຫາງແລະເງິນອຸດຫນູນຂະບວນການ. |
| ແຮງຍຶດ | 280 kN | 280 kN | ພື້ນທີ່ຄາດຄະເນແລະຄວາມຕ້ອງການຂະບວນການຍັງຮຽກຮ້ອງໃຫ້ມີການທົບທວນຄືນ. |
| ຂະໜາດແມ່ພິມສູງສຸດ, W x H | 700 x 980 ມມ | 700 x 980 ມມ | ການປະກອບ mold ສໍາເລັດຮູບຕ້ອງເຫມາະທັງສອງຂະຫນາດ. |
| ລະດັບຄວາມຫນາຂອງແມ່ພິມ | 460 ຫາ 550 ມມ | 460 ຫາ 550 ມມ | ລວມເອົາແຜ່ນໃສ່, ແຜ່ນດ້ານຫຼັງ ແລະລາຍລະອຽດການຕິດຕັ້ງ. |
| ຂະໜາດເຄື່ອງ, L x W x H | 5.45 x 3.5 x 4.2 ມ | 5.45 x 3.5 x 4.2 ມ | ນີ້ແມ່ນຊອງຂອງເຄື່ອງຈັກ, ບໍ່ແມ່ນຫ້ອງການຜະລິດເຕັມ. |
| ນ້ຳໜັກເຄື່ອງ | 14 ທ | 15 ທ | ໃຊ້ການຈັດການທົ່ວໄປຂັ້ນສຸດທ້າຍສໍາລັບພື້ນຖານແລະການຈັດການ. |
ແຫຼ່ງຂໍ້ມູນ: Kinggle ປັດຈຸບັນຫນ້າຜະລິດຕະພັນ KGB90Aແລະຫນ້າຜະລິດຕະພັນ KGB90AP, ກວດເບິ່ງວັນທີ 9 ກັນຍາ 2026. ຕົວເລກແມ່ນໄດ້ຖືກເຜີຍແຜ່ອ້າງອີງ, ບໍ່ແມ່ນການຮັບປະກັນສໍາລັບທຸກໆການຕັ້ງຄ່າ.
ການຕັດສິນໃຈທໍາອິດແມ່ນໂຄງສ້າງຂອງກໍາແພງ, ບໍ່ແມ່ນປ້າຍ 60L
ທັງສອງລຸ້ນມີຂະໜາດບັນຈຸ 60L ດຽວກັນ. ປ້າຍທີ່ແບ່ງປັນນັ້ນບໍ່ໄດ້ເຮັດໃຫ້ພວກມັນສາມາດແລກປ່ຽນກັນໄດ້. ຕາຕະລາງຜະລິດຕະພັນ KGB90A ມີລາຍການສະກູ 90 ມມ. ຕາຕະລາງ KGB90AP ລາຍຊື່ສອງສະກູ 70 ມມ. Kinggle ບອກວ່າລະບົບ double-extrusion ແມ່ນມີຈຸດປະສົງສໍາລັບການຜະລິດສອງຊັ້ນຫຼືສອງສີ.
ເລີ່ມຕົ້ນດ້ວຍການແຕ້ມຮູບຜະລິດຕະພັນ. ໝາຍທຸກຊັ້ນຝາທີ່ຕ້ອງການ, ພາກພື້ນສີ ແລະກະແສວັດສະດຸ. ບອກວ່າເປັນຫຍັງແຕ່ລະຄົນມີຢູ່. A extruder ທີສອງແມ່ນ justified ໂດຍຄວາມຕ້ອງການຂອງຜະລິດຕະພັນ. ມັນບໍ່ຄວນຈະຖືກເພີ່ມພຽງແຕ່ເນື່ອງຈາກວ່າເຄື່ອງທີ່ສະລັບສັບຊ້ອນຫຼາຍສຽງມີຄວາມສາມາດຫຼາຍ.
ສໍາລັບຜະລິດຕະພັນດຽວ, KGB90A ແມ່ນສະຖາປັດຕະຍະກໍາທີ່ງ່າຍດາຍກວ່າ. ຂໍ້ສະເຫນີສຸດທ້າຍຍັງຕ້ອງການການທົບທວນຄືນອຸປະກອນແລະເຄື່ອງມື. ຫນ້າທີ່ສະແດງລາຍການ PE, PP ແລະ ABS ເປັນຄອບຄົວວັດສະດຸ, ແຕ່ບັນຊີລາຍຊື່ນັ້ນບໍ່ໄດ້ພິສູດວ່າທຸກຊັ້ນຮຽນຈະປະມວນຜົນດ້ວຍຜົນຜະລິດດຽວກັນ. ພຶດຕິກໍາການລະລາຍ, ເລຂາຄະນິດຂອງຜະລິດຕະພັນແລະການທົດສອບການຍອມຮັບຍັງຄົງເປັນວັດສະດຸປ້ອນຂອງໂຄງການ.
ສໍາລັບຜະລິດຕະພັນສອງຊັ້ນຫຼືສອງສີທີ່ລະບຸໄວ້, KGB90AP ສະຫນອງການຖ່າຍທອດສອງຊັ້ນທີ່ຈັດພີມມາ. ວົງຢືມຕ້ອງໄປຕື່ມອີກ. ມັນຄວນຈະລະບຸວ່າຢາງໃດ ຫຼືສີໃດປ້ອນແຕ່ລະສາຍນ້ຳ. ມັນຍັງຄວນລະບຸຄວາມສໍາພັນຊັ້ນເປົ້າຫມາຍ, ວິທີການເລີ່ມຕົ້ນແລະແຜນການກວດກາ. ສອງ extruders ສ້າງຄວາມສາມາດ. ພວກເຂົາເຈົ້າບໍ່ໄດ້ກໍານົດການກໍານົດກໍາແພງຫີນສໍາເລັດຮູບດ້ວຍຕົນເອງ.
ຫຼີກເວັ້ນການສັບສົນຊັ້ນທີ່ມີທໍ່ຕາຍຫຼືຢູ່ຕາມໂກນ mold. ຊັ້ນຫນຶ່ງແລ່ນຜ່ານກໍາແພງຜະລິດຕະພັນ. A die outlet ກອບເປັນຈໍານວນ parison. ຮູຂຸມຂົນປະກອບເປັນສ່ວນຫນຶ່ງ. Kinggle'sຫົວ, ຢູ່ຕາມໂກນແລະຄູ່ມືຊັ້ນແຍກການນັບເຫຼົ່ານັ້ນ. ເອົາແຕ່ລະການນັບຢູ່ໃນເສັ້ນ RFQ ຂອງຕົນເອງ.
ສິ່ງທີ່ຕາຕະລາງຈັດພີມມາທັງສອງເວົ້າກ່ຽວກັບເວທີທີ່ແບ່ງປັນ
ຕາຕະລາງແບບຈໍາລອງປະຈຸບັນສະແດງໃຫ້ເຫັນຊອງປະກອບທົ່ວໄປ. ທັງສອງລາຍການແຮງຍຶດ 280 kN ແລະແຜ່ນແມ່ພິມ 960 x 980 ມມ. ທັງສອງສະແດງໃຫ້ເຫັນຂະຫນາດແມ່ພິມສູງສຸດຂອງ 700 x 980 ມມ. ລະດັບຄວາມຫນາຂອງ mold ຈັດພີມມາແມ່ນ 460 ຫາ 550 ມມ. ຄວາມອາດສາມາດສະສົມທີ່ລະບຸໄວ້ແມ່ນ 6.6 ລິດ, ນ້ໍາຫນັກສະສົມ PE ຂອງ 4.95 ກິໂລ.
ຄວາມຄ້າຍຄືກັນເຫຼົ່ານີ້ເຮັດໃຫ້ການຈັດວາງ extruder ເຫັນໄດ້ຊັດເຈນ. KGB90A ໃຊ້ສະກູ 90 ມມຫນຶ່ງທີ່ມີມໍເຕີ extruder 45 kW ທີ່ລະບຸໄວ້. KGB90AP ໃຊ້ສອງສະກູ 70 ມມທີ່ມີສອງມໍເຕີ 22 kW. ທັງສອງໜ້າເຜີຍແຜ່ລະດັບຄວາມອາດສາມາດຂອງການລະລາຍ HDPE ຈາກ 130 ຫາ 160 ກິໂລກຣາມ/ຊົ່ວໂມງ.
ຢ່າເພີ່ມຕົວເລກຄວາມອາດສາມາດ KGB90AP ສອງຕົວເລກ ເວັ້ນເສຍແຕ່ວ່າຕາຕະລາງຈະນຳສະເໜີຜົນໄດ້ຮັບແຍກຕ່າງຫາກ. ມັນບໍ່ໄດ້. ໄລຍະທີ່ເຜີຍແຜ່ໄດ້ອະທິບາຍຮູບແບບແລ້ວ. ຮູບແບບ extruder ສອງເທົ່າສາມາດແບ່ງການລະລາຍລວມລະຫວ່າງສາຍນ້ໍາ, ແຕ່ອັດຕາສ່ວນຊັ້ນທີ່ຖືກອະນຸມັດຈະຕັດສິນຄວາມຕ້ອງການທີ່ແທ້ຈິງຂອງແຕ່ລະສາຍນ້ໍາ. ໂຮງງານຕ້ອງການອັດຕາສ່ວນນັ້ນກ່ອນທີ່ຈະມີຂະຫນາດການຈັດການຢາງແລະດໍາເນີນການທົດລອງ.
ຂະຫນາດຂອງເຄື່ອງແມ່ນໄດ້ຖືກຈັດພີມມາເທົ່າກັບ 5.45 x 3.5 x 4.2 m. ນ້ ຳ ໜັກ ທີ່ລະບຸໄວ້ປ່ຽນຈາກ 14 t ສໍາລັບ KGB90A ເປັນ 15 t ສໍາລັບ KGB90AP. ຄວາມແຕກຕ່າງຂອງຫນຶ່ງໂຕນແມ່ນເປັນປະໂຫຍດສໍາລັບການວາງແຜນເບື້ອງຕົ້ນ. ມັນບໍ່ພຽງພໍສໍາລັບພື້ນຖານສຸດທ້າຍ, ການຍົກຫຼືແຜນການການຂົນສົ່ງ.
ໂຕະສອງໂຕມີປ້າຍວົງກົມແຫ້ງຄືກັນ. ປະຕິບັດມັນເປັນການອ້າງອີງການເຄື່ອນໄຫວຂອງເຄື່ອງຈັກເທົ່ານັ້ນ. ມັນບໍ່ລະບຸຖັງທົດສອບ, ຢາງ, ນໍ້າໜັກສ່ວນ, ເວລາເຮັດຄວາມເຢັນ ຫຼືປະຕິເສດກົດລະບຽບ. ບົດຄວາມຜະລິດຕະພັນຄວນເຮັດໃຫ້ຂອບເຂດຈໍາກັດນັ້ນຈະແຈ້ງແທນທີ່ຈະປ່ຽນເສັ້ນລາຍການເປັນຄໍາສັນຍາການຜະລິດ.
ບ່ອນທີ່ KGB90A ແມ່ນຈຸດເລີ່ມຕົ້ນໂດຍກົງກວ່າ
KGB90A ແມ່ນຮູບແບບດຽວ extruder ໃນການປຽບທຽບນີ້. ຫນ້າທີ່ເຜີຍແຜ່ຂອງມັນລາຍຊື່ຫນຶ່ງສະກູ 90 ມມ, ອັດຕາສ່ວນ 24 L / D ແລະມໍເຕີ extruder 45 kW. Kinggle ຍັງລາຍຊື່ຕົວຄວບຄຸມຄວາມຫນາຂອງ MOOG 100, ແຂນຫຸ່ນຍົນ ແລະລະບົບການພັດລົມດ້ານລຸ່ມ ເປັນສ່ວນຫນຶ່ງຂອງຄໍາອະທິບາຍແບບມາດຕະຖານ.
ການຈັດວາງນີ້ແມ່ນຈຸດເລີ່ມຕົ້ນທີ່ປະຕິບັດໄດ້ເມື່ອຜະລິດຕະພັນທີ່ໄດ້ຮັບການອະນຸມັດໃຊ້ສາຍນ້ໍາລະລາຍ. ຄໍາຮ້ອງສະຫມັກທີ່ເປັນໄປໄດ້ທີ່ລະບຸໄວ້ໂດຍ Kinggle ປະກອບມີຖັງບັນຈຸສານເຄມີ, ຖັງ stacking, ຖັງນ້ໍາກາງແຈ້ງ, ຖັງລົດ, ຂອງຫຼິ້ນ, ຊິ້ນສ່ວນລົດໃຫຍ່, ກ່ອງເຄື່ອງມືແລະສິ່ງກີດຂວາງການຈະລາຈອນ. ບັນຊີລາຍຊື່ສະແດງໃຫ້ເຫັນຄວາມກວ້າງຂອງຜະລິດຕະພັນ. ມັນບໍ່ໄດ້ຮັບຮອງວ່າທຸກລາຍການໃນກຸ່ມເຫຼົ່ານັ້ນເຫມາະຫນຶ່ງ mold ຫຼືຫນຶ່ງສູດ.
ສົ່ງສ່ວນຕົວຈິງກ່ອນທີ່ຈະສົມມຸດວ່າເຫມາະ. ຖັງແຄບ 60L ແລະກ່ອງເຄື່ອງມືກວ້າງ 60L ສາມາດມີພື້ນທີ່ຄາດຄະເນທີ່ແຕກຕ່າງກັນຫຼາຍ. molds ຂອງເຂົາເຈົ້າຍັງສາມາດແຕກຕ່າງກັນໃນຄວາມກວ້າງ, ຄວາມສູງແລະຄວາມຫນາ. Handles, draws ເລິກ, inserts ແລະ parting ສາຍຜົນກະທົບຕໍ່ການ parison ທີ່ກໍານົດໄວ້ແລະການໂຫຼດ clamp. ປະລິມານຜະລິດຕະພັນສູງສຸດແມ່ນພຽງແຕ່ຫນຶ່ງມູນຄ່າການກວດສອບ.
ການຈັດວາງແບບ extruder ດຽວຍັງເຮັດໃຫ້ເສັ້ນທາງວັດສະດຸງ່າຍຕໍ່ການກໍານົດ. ມີນ້ໍາຢາງຕົ້ນຕໍຫນຶ່ງເພື່ອແຫ້ງ, ອາຫານ, ສີແລະລ້າງ. ວ່າບໍ່ໄດ້ເອົາຂະບວນການເຮັດວຽກ. ການປ່ຽນແປງຢາງ, ການປ່ຽນແປງສີແລະກົດລະບຽບ regrind ຍັງມີຜົນກະທົບການເລີ່ມຕົ້ນແລະການປ່ຽນແປງ. ໄດ້ຄູ່ມື HDPE ແລະ PPອະທິບາຍວ່າເປັນຫຍັງຊື່ວັດສະດຸຢ່າງດຽວຈຶ່ງບໍ່ຕັ້ງສູດ.
ເລືອກ KGB90A ພຽງແຕ່ຫຼັງຈາກຄວາມຕ້ອງການຂອງຜະລິດຕະພັນສະຫນັບສະຫນູນມັນ. ຖ້າຜູ້ຊື້ຕໍ່ມາເພີ່ມຊັ້ນທີສອງຫຼືສາຍນ້ໍາສີທີ່ສັງເກດເຫັນແຍກຕ່າງຫາກ, ການປ່ຽນແປງນັ້ນສາມາດສົ່ງຜົນກະທົບຕໍ່ການຫຸ້ມຫໍ່ extrusion ແລະຫົວຕາຍຢ່າງສົມບູນ. ມັນມີລາຄາຖືກກວ່າທີ່ຈະແກ້ໄຂໂຄງສ້າງຂອງກໍາແພງກ່ອນທີ່ການອອກແບບເຄື່ອງຈັກຈະຖືກແຊ່ແຂງ.
ສິ່ງທີ່ KGB90AP ເພີ່ມ, ແລະສິ່ງທີ່ມັນຍັງຕ້ອງການຈາກຜູ້ຊື້
Kinggle ອະທິບາຍ KGB90AP ເປັນຕົວແບບ double-extrusion ສໍາລັບການເຮັດວຽກສອງຊັ້ນຫຼືສອງສີ. ຕາຕະລາງປະຈຸບັນຂອງມັນສະແດງສອງສະກູ 70 ມມແລະສອງມໍເຕີ extruder 22 kW. ຄວາມອາດສາມາດບັນຈຸສູງສຸດທີ່ຈັດພີມມາ, ຂໍ້ມູນການຍຶດ, ຊອງແມ່ພິມແລະຕົວເລກສະສົມກົງກັບຕາຕະລາງ KGB90A.
ກະແສ extrusion ພິເສດແມ່ນຄວາມແຕກຕ່າງທີ່ກໍານົດ. ມັນເຮັດໃຫ້ໂຄງການອາຫານສອງສາຍນ້ໍາ melt ທີ່ກໍານົດໄວ້ເຂົ້າໄປໃນລະບົບຫົວຕາຍ. ສາຍນ້ໍາເຫຼົ່ານັ້ນອາດຈະເປັນຕົວແທນຂອງສອງສີຫຼືໂຄງສ້າງຊັ້ນທີ່ຖືກອອກແບບ. ຜູ້ຊື້ຕ້ອງໃຫ້ຄູ່ວັດສະດຸແລະຄວາມສໍາພັນທີ່ຈໍາເປັນລະຫວ່າງພວກເຂົາ. ຄວາມເຂົ້າກັນໄດ້ບໍ່ຄວນສົມມຸດມາຈາກຄໍາວ່າ "ຊັ້ນສອງ".
ການຄວບຄຸມຊັ້ນຍັງຕ້ອງການວິທີການກວດສອບ. ຕັດສິນໃຈວ່າໂຮງງານຈະກວດສອບຄວາມຫນາຂອງກໍາແພງທັງຫມົດ, ການແຜ່ກະຈາຍຂອງຊັ້ນສ່ວນບຸກຄົນ, ຂອບເຂດຂອງສີ, ຮູບລັກສະນະຫຼືການທົດສອບການປະຕິບັດສະເພາະຂອງຜະລິດຕະພັນ. ລະບຸບ່ອນທີ່ພາກສ່ວນຈະຖືກແຍກ ຫຼືວັດແທກ. ຜົນໄດ້ຮັບທີ່ຜ່ານຕ້ອງມີການແຕ້ມຮູບຫຼືແຜນການຄວບຄຸມ, ບໍ່ແມ່ນຄວາມຄິດເຫັນທີ່ເບິ່ງເຫັນຢູ່ໃນເຄື່ອງ.
ຫນ້າ KGB90AP ທີ່ຈັດພີມມາຍັງຕັ້ງຊື່ກ່ອງເຄື່ອງມື, ການຫຸ້ມຫໍ່ສານເຄມີແລະຂອງຫຼິ້ນເປັນຄໍາຮ້ອງສະຫມັກ. ແຕ່ລະຄົນສາມາດໃສ່ຄວາມຕ້ອງການທີ່ແຕກຕ່າງກັນກ່ຽວກັບຮູບຮ່າງຂອງກໍາແພງຫີນແລະການຈັດວາງສີ. ກ່ອງເຄື່ອງມືອາດມີລັກສະນະເລິກໆ ແລະພື້ນທີ່ຄາດຄະເນກວ້າງ. ການຫຸ້ມຫໍ່ເຄມີອາດຈະຕ້ອງການວັດສະດຸທີ່ກໍານົດໄວ້ແລະປະສິດທິພາບສະເພາະ. ພາກສ່ວນຂອງຫຼິ້ນສາມາດນໍາເອົາຮູບລັກສະນະແລະຄວາມຕ້ອງການສີຊາຍແດນ. ການສະເຫນີເຄື່ອງຈັກຕ້ອງປະຕິບັດຕາມສ່ວນຕົວຈິງ.
Kinggle-hostedMOOG DigiPack III ຄູ່ມືອະ ທິ ບາຍ ວ່າ ຮູບ ຜະ ລິດ ຜະ ລິດ ເຄື່ອງ ສະ ສົມ ເຄື່ອງ ຈັກ ແມ່ນ ກ່ຽວ ຂ້ອງ ກັບ ຕໍາ ແຫນ່ງ accumulator ໃນ ລະ ຫວ່າງ ການ ຍູ້ ອອກ. ທີ່ສະຫນັບສະຫນູນການຈັດວາງ profile ຕາມ parison ໄດ້. ມັນບໍ່ໄດ້ຄວບຄຸມອັດຕາສ່ວນຊັ້ນຂອງຜູ້ຊື້ໂດຍອັດຕະໂນມັດ. ການອອກແບບ extrusion ແລະ die-head ຕ້ອງແກ້ໄຂຄວາມຕ້ອງການແຍກຕ່າງຫາກນັ້ນ.
ຜະລິດຕະພັນ 60L ຍັງຕ້ອງເຫມາະກັບ mold ແລະ accumulator
ປະລິມານນາມສະກຸນແມ່ນການທົດສອບພໍດີສຸດທ້າຍທີ່ບໍ່ດີ. ສອງຜະລິດຕະພັນທີ່ເປັນຮູສາມາດຖືປະລິມານດຽວກັນໃນຂະນະທີ່ຕ້ອງການ mold ທີ່ແຕກຕ່າງກັນຫຼາຍ. ເລີ່ມຕົ້ນດ້ວຍຄວາມກວ້າງ, ຄວາມສູງແລະຄວາມເລິກສູງສຸດຂອງສ່ວນ. ຕື່ມການແຍກເສັ້ນ, pinch-off, ກະເປົ໋າແຟດ, ຄໍຫຼືລຸ່ມ-blow interface, inserts, ການເຊື່ອມຕໍ່ຄວາມເຢັນແລະ mounting plates.
ປຽບທຽບການປະກອບ mold ສໍາເລັດຮູບກັບປ່ອງຢ້ຽມເຄື່ອງຈັກທີ່ຈັດພີມມາ. ທັງສອງຫນ້າ 60L ລາຍຊື່ຂະຫນາດແມ່ພິມສູງສຸດຂອງ 700 x 980 ມມແລະລະດັບຄວາມຫນາຂອງ 460 ຫາ 550 ມມ. ແຜ່ນແມ່ນລະບຸໄວ້ຢູ່ທີ່ 960 x 980 ມມ. ຕົວເລກເຫຼົ່ານີ້ອະນຸຍາດໃຫ້ມີການກວດສອບໄວ. ເຄື່ອງທີ່ໄດ້ຮັບການອະນຸມັດແລະຮູບແຕ້ມ mold ຕ້ອງຢືນຢັນການໂຕ້ຕອບສຸດທ້າຍ.
ຕໍ່ໄປກວດເບິ່ງ parison. ມະຫາຊົນ parison ລວມເຖິງຜະລິດຕະພັນສໍາເລັດຮູບ, flash, ຫາງແລະອຸປະກອນຂະບວນການໃດ captured ໃນລະຫວ່າງການກອບເປັນຈໍານວນ. ທັງສອງຫນ້າຜະລິດຕະພັນລາຍຊື່ນ້ໍາຫນັກສະສົມ PE 4.95 ກິໂລ. ຢ່າປຽບທຽບຕົວເລກນັ້ນກັບນໍ້າໜັກສ່ວນສໍາເລັດຮູບຢ່າງດຽວ. ໃຊ້ການສັກຢາລວມທັງຫມົດແລະຢືນຢັນນ້ໍາຢາງທີ່ແທ້ຈິງ.
parison ຍັງຕ້ອງບັນລຸຄວາມຍາວແລະຮູບຮ່າງທີ່ຕ້ອງການກ່ອນທີ່ແຮງໂນ້ມຖ່ວງຫຼືຄວາມເຢັນຈະບິດເບືອນມັນ. ການຂຽນໂປລແກລມຜະຫນັງແຈກຢາຍວັດສະດຸຕາມຄວາມຍາວນັ້ນ. ມຸມເລິກ, ມືຈັບແລະສ່ວນກວ້າງສາມາດຍືດຕົວ parison ແຕກຕ່າງກັນ. Kinggle'sຄູ່ມືການຂຽນໂປຼແກຼມ parisonສະ ແດງ ໃຫ້ ເຫັນ ວິ ທີ ການ profile ຄວນ ໄດ້ ຮັບ ການ ກວດ ກາ ກັບ ສະ ຖານ ທີ່ ກໍາ ແພງ ວັດ ແທກ.
ສຸດທ້າຍ, ທົບທວນຄືນຄວາມຕ້ອງການ clamp ແລະການເປີດ mold. ພື້ນທີ່ຄາດຄະເນ, ຄວາມກົດດັນຂອງດອກໄມ້ແລະເລຂາຄະນິດສ່ວນຫນຶ່ງຜົນກະທົບຕໍ່ການໂຫຼດ. ແຊກ ແລະ ການໂຍກຍ້າຍອອກມີຜົນຕໍ່ພື້ນທີ່ເປີດ. ໄດ້extrusion blow mold ຄູ່ມືການອອກແບບສະໜອງລາຍການກວດສອບການໂຕ້ຕອບທີ່ສົມບູນກວ່າ.
ຫ້າມຂາຍຮູບວົງຈອນແຫ້ງເປັນຜົນຜະລິດສໍາເລັດຮູບ
ທັງສອງຫນ້າຜະລິດຕະພັນປະຈຸບັນລາຍຊື່ "500 PC/HR" ເປັນຜົນຜະລິດວົງຈອນແຫ້ງ. ປ້າຍຊື່ແມ່ນສໍາຄັນ. ວົງຈອນແຫ້ງບໍ່ໄດ້ພິສູດວ່າທັງສອງແບບສາມາດເຮັດໃຫ້ 500 ຜະລິດຕະພັນ 60L ທີ່ຍອມຮັບຕໍ່ຊົ່ວໂມງ. ມັນບໍ່ລວມເອົາພາກສ່ວນທີ່ລະບຸໄວ້, ນ້ໍາຫນັກລວມຂອງ parison, ວັດສະດຸ, ຄວາມຫນາຂອງຝາ, ຄວາມຕ້ອງການຄວາມເຢັນຫຼືຂະບວນການລົງລຸ່ມ.
ຜົນຜະລິດຕົວຈິງເລີ່ມຕົ້ນດ້ວຍວົງຈອນການຜະລິດທີ່ສົມບູນ. ການສະສົມ ແລະ parison push-out ຕ້ອງກົງກັບ mold ປິດ. ການເປົ່າລົມ, ຄວາມເຢັນ, ການລະບາຍອາກາດ, ການເປີດແລະການຖອດສ່ວນຕ້ອງສໍາເລັດ. ການຕັດແລະການຈັດການລົງລຸ່ມຍັງຕ້ອງເຮັດໃຫ້ຈັງຫວະ. ສ່ວນທີ່ຖືກປະຕິເສດບໍ່ໄດ້ຢູ່ໃນຜົນຜະລິດທີ່ຍອມຮັບ.
ຂອບເຂດຄວາມອາດສາມາດຂອງການລະລາຍ HDPE ທີ່ຖືກເຜີຍແຜ່ແມ່ນຂອບເຂດອື່ນ. ທັງສອງຫນ້າບັນຊີລາຍຊື່ 130 ຫາ 160 ກິໂລກໍາຕໍ່ຊົ່ວໂມງ. ປຽບທຽບລະດັບນັ້ນກັບຄວາມຕ້ອງການວັດສະດຸລວມ, ບໍ່ແມ່ນນໍ້າໜັກສ່ວນດຽວ. ຄວາມຕ້ອງການລວມຊົ່ວໂມງລວມເຖິງທຸກໆອົງປະກອບຂອງ parison ແລະອັດຕາເຫດການທີ່ວາງແຜນໄວ້. ສະພາບ resin ແລະຂະບວນການທີ່ແທ້ຈິງສາມາດປ່ຽນແປງຜົນໄດ້ຮັບ.
ໃຊ້ Kinggle'sຄູ່ມືເວລາຮອບວຽນເພື່ອກໍານົດເຫດການຈໍາກັດ. ຈາກນັ້ນນັບພາກສ່ວນທີ່ຍອມຮັບໃນທົ່ວການແລ່ນທີ່ໝັ້ນຄົງ. ບັນທຶກນ້ໍາຫນັກສ່ວນ, ການແຜ່ກະຈາຍຂອງກໍາແພງ, ຂະຫນາດແລະການທົດສອບການເຮັດວຽກທີ່ຈໍາເປັນ. ການເຄື່ອນໄຫວຂອງເຄື່ອງຈັກທີ່ໄວມີມູນຄ່າພຽງເລັກນ້ອຍໃນເວລາທີ່ຜະລິດຕະພັນຕ້ອງການຄວາມເຢັນຫຼາຍຫຼືສາຍປະຕິເສດພາກສ່ວນ.
ພະລັງງານຄວນໃຊ້ຕົວຫານຜົນຜະລິດທີ່ຍອມຮັບດຽວກັນ. ໂຕະສາທາລະນະສອງໂຕຕິດປ້າຍກຳກັບລະດັບ 35 ຫາ 45 kW ເປັນການບໍລິໂພກພະລັງງານສະເລ່ຍ. Kilowats ອະທິບາຍພະລັງງານສະເລ່ຍ, ບໍ່ແມ່ນພະລັງງານຕໍ່ສ່ວນ. ໄດ້ຄູ່ມືການວັດແທກພະລັງງານອະທິບາຍວິທີການວັດແທກ kWh ຕໍ່ຜະລິດຕະພັນທີ່ຍອມຮັບ. ຮັກສາຜົນໄດ້ຮັບທີ່ຜູກມັດກັບການທົດລອງຕົວຈິງ.
ຕາລາງການຜະລິດແມ່ນໃຫຍ່ກວ່າຊອງເຄື່ອງທີ່ພິມອອກ
ສອງຫນ້າ 60L ເຜີຍແຜ່ຂະຫນາດເຄື່ອງດຽວກັນ: ຍາວ 5.45 m, ກວ້າງ 3.5 m ແລະສູງ 4.2 m. ນັ້ນແມ່ນການກວດສອບທໍາອິດທີ່ເປັນປະໂຫຍດ. ມັນບໍ່ສະແດງຊ່ອງຫວ່າງບໍລິການ, ລະບົບວັດສະດຸ, ຕໍາແຫນ່ງຜູ້ປະຕິບັດການ, ການຈັດການແມ່ພິມ, ການລະບາຍສ່ວນຫຼືອຸປະກອນລົງລຸ່ມ.
ກໍ່ສ້າງຈຸລັງປະມານການໄຫຼເຂົ້າຂອງຜະລິດຕະພັນ. ໝາຍບ່ອນທີ່ຢາງເຂົ້າໄປ ແລະບ່ອນທີ່ຊິ້ນສ່ວນສຳເລັດຮູບອອກໄປ. ອະນຸຍາດໃຫ້ພື້ນທີ່ສໍາລັບຫຸ່ນຍົນ, trimming, ການກວດສອບແລະອຸປະກອນການປະຕິເສດ. ສະແດງເສັ້ນທາງການປ່ຽນແປງ mold. ຮັກສາການເຂົ້າເຖິງເຄື່ອງເຮັດຄວາມຮ້ອນ, ໄຮໂດຼລິກ, ຫົວຕາຍແລະຕູ້ຄວບຄຸມ. ການຈັດການທົ່ວໄປສຸດທ້າຍຄວນກໍານົດການໂຕ້ຕອບເຫຼົ່ານີ້.

Utilities ຍັງຂຶ້ນກັບການຕັ້ງຄ່າທີ່ເລືອກ. ຂໍໃຫ້ມີການໂຫຼດເຊື່ອມຕໍ່ສຸດທ້າຍ, ແຮງດັນການສະຫນອງ, ຄວາມຕ້ອງການທາງອາກາດຂອງເຄື່ອງຈັກແລະຄວາມຕ້ອງການນ້ໍາເຢັນ. ລວມເອົາທຸກຕົວຊ່ວຍທ້ອງຖິ່ນ. ຢ່າອອກແບບຕົ້ນໄມ້ຈາກຕາຕະລາງຂອງຕົວແບບທີ່ຄ້າຍຄືກັນ. ທາງເລືອກແລະການອອກແບບໄຟຟ້າໃນທ້ອງຖິ່ນສາມາດປ່ຽນຊຸດສຸດທ້າຍ.
Kinggle'sຄູ່ມືຄວາມຕ້ອງການດ້ານຜົນປະໂຫຍດແຍກການໂຫຼດທີ່ເຊື່ອມຕໍ່ຈາກຄວາມຕ້ອງການປະຕິບັດງານ. ມັນຍັງກວມເອົາການໄຫຼວຽນຂອງອາກາດບີບອັດ, ຄວາມເຢັນແລະຮູບແບບ. ໃຊ້ມັນກັບແຜ່ນຜົນປະໂຫຍດຂອງໂຄງການແລະການແຕ້ມຮູບເຄື່ອງຈັກສຸດທ້າຍ. ແຜນຜັງເວັບໄຊທ໌ຄວນຈະໄດ້ຮັບການອະນຸມັດກ່ອນທີ່ເຄື່ອງຈັກຈະສົ່ງ.
ກວດເບິ່ງເສັ້ນທາງແນວຕັ້ງຢ່າງລະມັດລະວັງຄືກັບພື້ນ. ລະດັບຄວາມສູງທີ່ຖືກເຜີຍແຜ່ບໍ່ໄດ້ລວມເອົາທຸກໆການຍົກຫຼືອຸປະສັກຂອງສະຖານທີ່. ທົບທວນຄືນປະຕູ, ໂຄງສ້າງຫລັງຄາ, ການເຂົ້າເຖິງເຄນແລະເສັ້ນທາງທີ່ໃຊ້ສໍາລັບການຈັດການ mold. ສະແດງໃຫ້ເຫັນເວທີການບໍາລຸງຮັກສາແລະເປີດກອງຢູ່ໃນຮູບແບບ. ເຄື່ອງຈັກສາມາດເຫມາະພາຍໃນອາຄານແລະຍັງມີຄວາມຫຍຸ້ງຍາກໃນການຕິດຕັ້ງຫຼືການບໍລິການ.
ສໍາເລັດການທົບທວນຄືນດ້ວຍສາຍນ້ໍາລົງ. ສ່ວນໃຫຍ່ຕ້ອງການຫ້ອງເພື່ອສະຖຽນລະພາບ, ຕັດແລະເຄື່ອນຍ້າຍໂດຍບໍ່ມີຄວາມເສຍຫາຍ. ຢືນຢັນຈຸດລຸດຫຸ່ນຍົນ, ຄວາມກວ້າງຂອງລໍາລຽງແລະຕໍາແຫນ່ງກວດກາ. ຖ້າຂະບວນການກັບຄືນ flash ກັບເຄື່ອງ grinder, ໃຫ້ຫມາຍເສັ້ນທາງນັ້ນເຊັ່ນກັນ. ລາຍລະອຽດເຫຼົ່ານີ້ມັກຈະຕັດສິນໃຈວ່າເຄື່ອງສາມາດນັ່ງຢູ່ບ່ອນໃດ.
ສ້າງ RFQ ປະມານແປດຊິ້ນຂອງຫຼັກຖານຜະລິດຕະພັນ
ການຮ້ອງຂໍແບບຈໍາລອງທີ່ບໍ່ມີຊຸດສ່ວນເຮັດໃຫ້ການຕັດສິນໃຈທີ່ໃຫຍ່ທີ່ສຸດເປີດ. Kinggle'sຂະບວນການຂາຍຮ້ອງຂໍໃຫ້ມີຮູບພາບຜະລິດຕະພັນຫຼືຮູບແຕ້ມ, ນ້ໍາຫນັກ, ຂະຫນາດ, ວັດສະດຸ, ຄວາມຫນາ, ຜົນຜະລິດແລະຄວາມຕ້ອງການດ້ານການຕໍ່ຕ້ານສານເຄມີ. ສໍາລັບການຕັດສິນໃຈ KGB90A ແລະ KGB90AP, ຈັດຕັ້ງຂໍ້ມູນນັ້ນຢູ່ໃນຄໍາສັ່ງນີ້.
- ສົ່ງຮູບແຕ້ມສ່ວນທີ່ຄວບຄຸມ.ຮວມເຖິງຂະໜາດລວມ, ຄໍ ຫຼືລາຍລະອຽດສ່ວນຕິດຕໍ່, ຂີດຈຳກັດຂອງເສັ້ນແຍກ ແລະການແກ້ໄຂຫຼ້າສຸດ.
- ລະບຸມະຫາຊົນລວມຍອດ ແລະ ສໍາເລັດຮູບ.ແຍກນ້ໍາຫນັກຜະລິດຕະພັນສໍາເລັດຮູບຈາກແຟດ, ຫາງແລະອຸປະກອນຂະບວນການອື່ນໆ.
- ກໍານົດທຸກໆກະແສວັດສະດຸ.ໃຫ້ເກຣດ resin, ຜູ້ສະຫນອງ, ສີ, ກົດລະບຽບ regrind ແລະຄວາມສໍາພັນທີ່ຕ້ອງການລະຫວ່າງສາຍນ້ໍາ.
- ອະທິບາຍໂຄງສ້າງຂອງກໍາແພງ.ໝາຍໃສ່ສາຍໜຶ່ງ, ສອງຊັ້ນ ຫຼືສອງສີ. ເພີ່ມວິທີການກວດກາ ແລະຂໍ້ຈຳກັດການຍອມຮັບ.
- ສະຫນອງຊຸດ mold.ສົ່ງຄວາມກວ້າງສຸດທ້າຍ, ຄວາມສູງ, ຄວາມຫນາ, ນ້ໍາຫນັກ, ຮູບແບບການເຮັດຄວາມເຢັນ, ຈຸດເຊື່ອມຕໍ່, ແຊກແລະການໂຕ້ຕອບການເປົ່າ.
- ກໍານົດຜົນຜະລິດທີ່ຍອມຮັບ.ກໍານົດຊິ້ນສ່ວນທີ່ຂາຍໄດ້ຕໍ່ຊົ່ວໂມງ, ການປ່ຽນແປງທີ່ວາງແຜນ, ປະຕິເສດການປິ່ນປົວແລະຂະບວນການລົງນ້ໍາທີ່ຕ້ອງຮັກສາຈັງຫວະ.
- ບອກເງື່ອນໄຂຂອງໂຮງງານ.ປະກອບມີແຮງດັນ, ຄວາມຖີ່, ອາກາດບີບອັດ, ນ້ໍາເຢັນ, ຄວາມສູງຂອງເພດານ, ການເຂົ້າເຖິງຍົກແລະພື້ນທີ່ພື້ນທີ່ທີ່ມີຢູ່.
- ຕົກລົງເຫັນດີກ່ຽວກັບການທົດລອງ.ຊື່ຢາງ, mold, ໄລຍະເວລາການທົດສອບ, ການກວດສອບຄຸນນະພາບ, ຈໍານວນຜົນຜະລິດ, ຂອບເຂດພະລັງງານແລະເອກະສານທີ່ຈໍາເປັນກ່ອນທີ່ຈະຍອມຮັບ.
ຂໍຄໍາຕອບທີ່ແຍກຂໍ້ມູນຕົວແບບມາດຕະຖານອອກຈາກຂໍ້ມູນສະເພາະໂຄງການ. ຕາຕະລາງມາດຕະຖານຊ່ວຍປຽບທຽບເວທີ. ຂໍ້ຕົກລົງດ້ານເຕັກນິກຄວນອະທິບາຍເຖິງການກຳນົດຄ່າຕາມລຳດັບ. ຮັກສາຕົວເລກການແກ້ໄຂກ່ຽວກັບການແຕ້ມຮູບຜະລິດຕະພັນ, ຮູບແຕ້ມແມ່ພິມ, ເອກະສານຜົນປະໂຫຍດແລະແຜນການຍອມຮັບ.
ໃຊ້ຄູ່ມືການທົດສອບການຍອມຮັບຂອງໂຮງງານເພື່ອກໍານົດໄລຍະການ. ຖ້າພະລັງງານທີ່ກ່ຽວຂ້ອງກັບຜະລິດຕະພັນແມ່ນສ່ວນຫນຶ່ງຂອງການຕັດສິນໃຈ, EUROMAP 46.2 ສະຫນອງວິທີການວັດແທກສໍາລັບເຄື່ອງຈັກ, mold ແລະຜະລິດຕະພັນທີ່ລະບຸໄວ້. ວິທີການດັ່ງກ່າວຍັງຮຽກຮ້ອງໃຫ້ມີຜະລິດຕະພັນເພື່ອຕອບສະຫນອງຄວາມຕ້ອງການຂອງລູກຄ້າ.
Kinggle'sໜ້າດາວໂຫລດໃຫ້ຕາຕະລາງພາລາມິເຕີແລະເອກະສານຄວບຄຸມສໍາລັບການທົບທວນຄືນ. ຢືນຢັນວ່າແຕ່ລະເອກະສານກົງກັບຮູບແບບສຸດທ້າຍແລະຊຸດຄວບຄຸມ. ຄູ່ມືສໍາລັບເຄື່ອງຈັກທີ່ຄ້າຍຄືກັນແມ່ນພື້ນຖານທີ່ເປັນປະໂຫຍດ, ແຕ່ມັນບໍ່ໄດ້ override ໄຟລ໌ດ້ານວິຊາການທີ່ສັ່ງ.
ຂໍໃຫ້ທັງສອງຝ່າຍລົງນາມໃນຊຸດຂໍ້ມູນດຽວກັນກ່ອນທີ່ຈະເລີ່ມຕົ້ນການຜະລິດ. ໂຄງສ້າງກໍາແພງທີ່ມີການປ່ຽນແປງສາມາດປ່ຽນແປງທາງເລືອກ extruder ໄດ້. parison ຫນັກກວ່າສາມາດປ່ຽນແປງການທົບທວນຄືນການສັກຢາ. ແມ່ພິມໃຫຍ່ສາມາດປ່ຽນເຄື່ອງໄດ້. ການຄວບຄຸມການແກ້ໄຂປ້ອງກັນບໍ່ໃຫ້ວົງຢືມຕົ້ນຈາກການກາຍເປັນພື້ນຖານການຮັບຮອງສຸດທ້າຍໂດຍບັງເອີນ.
RFQ ຄວນລະບຸວ່າລາຍການໃດຍັງເປີດຢູ່. ຕົວຢ່າງທົ່ວໄປປະກອບມີຊັ້ນຢາງສຸດທ້າຍ, ການເຊື່ອມຕໍ່ຄວາມເຢັນຂອງແມ່ພິມຫຼືລະບົບອັດຕະໂນມັດລຸ່ມ. ໃຫ້ແຕ່ລະຈຸດເປີດເປັນເຈົ້າຂອງ ແລະວັນທີ່ຄົບກຳນົດ. ຫຼັງຈາກນັ້ນ, ໂຮງງານສາມາດແຍກວັດສະດຸອອກແບບເຄື່ອງຈັກທີ່ໄດ້ຮັບການຢືນຢັນຈາກຂໍ້ມູນທີ່ຍັງຕ້ອງການການອະນຸມັດຈາກຜູ້ຊື້.
ເລືອກຮູບແບບທີ່ກົງກັບຜະລິດຕະພັນທີ່ໄດ້ຮັບການອະນຸມັດ
KGB90A ແລະ KGB90AP ແບ່ງປັນຂອບເຂດຈໍາກັດການສ້າງແບບຟອມຫຼາຍອັນ. ທາງເລືອກແບບຈໍາລອງດັ່ງນັ້ນຈຶ່ງເລີ່ມຕົ້ນດ້ວຍສະຖາປັດຕະຍະກໍາ extrusion. ໃຊ້ KGB90A ເປັນຈຸດເລີ່ມຕົ້ນສໍາລັບແນວຄວາມຄິດການຖ່າຍທອດດຽວທີ່ໄດ້ຮັບການອະນຸມັດ. ໃຊ້ KGB90AP ເມື່ອສະຕຣີມ extrusion ສອງອັນແມ່ນຕ້ອງການສໍາລັບຊັ້ນ ຫຼືໂຄງສ້າງສີທີ່ລະບຸ.
ຢ່າໃຊ້ຄວາມຊັບຊ້ອນຂອງຕົວແບບເປັນຕົວແທນສໍາລັບຄໍານິຍາມຜະລິດຕະພັນ. ເຄື່ອງ extrusion double-extrusion ຕ້ອງການສອງເສັ້ນທາງການຈັດການວັດສະດຸ, ວິທີການເລີ່ມຕົ້ນທີ່ກໍານົດໄວ້ແລະແຜນການກວດກາຊັ້ນຫຼືສີ. ຖ້າຜະລິດຕະພັນບໍ່ຕ້ອງການຫນ້າທີ່ເຫຼົ່ານັ້ນ, ພວກເຂົາເພີ່ມການເຮັດວຽກໂດຍບໍ່ມີການສ້າງຜົນປະໂຫຍດຂອງຜະລິດຕະພັນທີ່ຍອມຮັບ.
ຢ່າເລືອກ KGB90A ເທົ່ານັ້ນ ເພາະວ່ານ້ຳໜັກເຄື່ອງທີ່ລະບຸໄວ້ຕ່ຳກວ່າ. Mold fit, ຄວາມຕ້ອງການ parison ລວມຍອດແລະຜົນຜະລິດທີ່ຍອມຮັບແມ່ນສໍາຄັນຫຼາຍ. ຜະລິດຕະພັນທີ່ມີສາຍດຽວຍັງສາມາດຮຽກຮ້ອງໃຫ້ມີການຂຽນໂປລແກລມຝາຢ່າງລະມັດລະວັງ, ຄວາມເຢັນແລະການຈັດການສ່ວນຫນຶ່ງ. ການທົດລອງຜະລິດຕະພັນຕ້ອງພິສູດຜົນໄດ້ຮັບຢ່າງສົມບູນ.
ຖ້າຜູ້ຊື້ຄາດຫວັງວ່າຜະລິດຕະພັນໃນອະນາຄົດ, ບອກພວກເຂົາໃນປັດຈຸບັນ. ກວດເບິ່ງ mold ທີ່ໃຫຍ່ທີ່ສຸດແລະ parison ລວມທີ່ຫນັກທີ່ສຸດ. ໝາຍຄວາມຕ້ອງການຊັ້ນສອງຊັ້ນ ຫຼືສອງສີໃນອະນາຄົດ. ຫຼັງຈາກນັ້ນ, ຕັດສິນໃຈວ່າສະຖາປັດຕະຍະກໍາພິເສດຢູ່ໃນການຊື້ຄັ້ງທໍາອິດຫຼືສາຍຕໍ່ມາ. ຮັກສາແນວຄວາມຄິດໃນອະນາຄົດທີ່ບໍ່ໄດ້ຢືນຢັນແຍກຕ່າງຫາກຈາກການທົດສອບການຍອມຮັບໃນປະຈຸບັນ.
ກ່ອນທີ່ຈະຂົນສົ່ງ, ດໍາເນີນການສ່ວນທີ່ຕົກລົງກັບວັດສະດຸທີ່ຕົກລົງ. ບັນທຶກສູດ, ຜົນໄດ້ຮັບທີ່ມີຄຸນນະພາບ, ຜົນຜະລິດທີ່ຍອມຮັບແລະເງື່ອນໄຂຜົນປະໂຫຍດ. ໃຊ້ລາຍການກວດສອບການເລີ່ມຕົ້ນສໍາລັບ commissioning ແລະຄູ່ມືການປ່ຽນແປງໃນເວລາທີ່ຄອບຄົວຜະລິດຕະພັນປະກອບມີ molds ຫຼາຍຫຼືສີ.
ຄຳຖາມທີ່ມັກຖາມເລື້ອຍໆ
ຄວາມແຕກຕ່າງຕົ້ນຕໍລະຫວ່າງ KGB90A ແລະ KGB90AP ແມ່ນຫຍັງ?
ຕາຕະລາງ KGB90A ປະຈຸບັນມີສະກູຫນຶ່ງ 90 ມມແລະມໍເຕີ extruder 45 kW. ຕາຕະລາງ KGB90AP ລາຍຊື່ສອງສະກູ 70 ມມແລະສອງມໍເຕີ 22 kW. Kinggle ອະທິບາຍ KGB90AP ເປັນທາງເລືອກ double-extrusion ສໍາລັບຜະລິດຕະພັນສອງຊັ້ນຫຼືສອງສີ. ຂະໜາດການຈັດພິມຫຼາຍຮູບແບບແມ່ນຄືກັນ.
ລະດັບຄວາມອາດສາມາດ 60L ຫມາຍຄວາມວ່າທຸກໆຜະລິດຕະພັນ 60L ຈະເຫມາະບໍ?
ບໍ່. ປະລິມານເປັນພຽງຄ່າການກວດກາເບື້ອງຕົ້ນເທົ່ານັ້ນ. ແມ່ພິມສໍາເລັດຮູບຕ້ອງເຫມາະກັບແຜ່ນ, ຂະຫນາດແມ່ພິມສູງສຸດ, ລະດັບຄວາມຫນາແລະການຈັດເປີດ. parison ລວມຍອດຕ້ອງເຫມາະກັບຄວາມຕ້ອງການ accumulator. ພື້ນທີ່ທີ່ຄາດຄະເນ, ຄວາມຕ້ອງການ clamps, inserts, cooling ແລະການໂຍກຍ້າຍພາກສ່ວນຍັງຕ້ອງການການທົບທວນຄືນ.
ການຜະລິດ 500 ຊິ້ນຕໍ່ຊົ່ວໂມງສາມາດຖືກນໍາໃຊ້ເປັນຜົນຜະລິດໄດ້ບໍ?
ບໍ່. ທັງສອງໜ້າຕິດປ້າຍວ່າຕົວເລກເປັນຜົນຜະລິດຮອບວຽນແຫ້ງ. ມັນບໍ່ໄດ້ລະບຸຜະລິດຕະພັນ molded, ຢາງ, ນ້ໍາ, ເວລາເຮັດຄວາມເຢັນ, ປະຕິເສດກົດລະບຽບຫຼືການຕັ້ງຄ່າລົງລຸ່ມ. ຜົນຜະລິດການຜະລິດຄວນໄດ້ຮັບການວັດແທກເປັນພາກສ່ວນທີ່ຍອມຮັບໃນລະຫວ່າງການທົດລອງທີ່ໄດ້ຕົກລົງກັບຜະລິດຕະພັນແລະວັດສະດຸທີ່ແທ້ຈິງ.
ເມື່ອໃດທີ່ຜູ້ຊື້ຄວນເລືອກຮູບແບບ KGB90AP double-extrusion?
ເລືອກ KGB90AP ເມື່ອຜະລິດຕະພັນທີ່ໄດ້ຮັບການອະນຸມັດຕ້ອງການສອງສາຍນ້ໍາທີ່ລະລາຍສໍາລັບໂຄງສ້າງສອງຊັ້ນຫຼືສອງສີທີ່ລະບຸໄວ້. ກໍານົດທັງສອງວັດສະດຸ, ສາຍພົວພັນທີ່ມີຈຸດປະສົງລະຫວ່າງສາຍນ້ໍາແລະວິທີການກວດກາ. ຢ່າເພີ່ມ extruder ທີສອງພຽງແຕ່ເປັນການຍົກລະດັບທົ່ວໄປ.
ຂໍ້ມູນຜະລິດຕະພັນໃດທີ່ Kinggle ຕ້ອງການສໍາລັບການສະເຫນີເຄື່ອງຈັກ 60L?
ສົ່ງຮູບແຕ້ມຜະລິດຕະພັນຫຼືຮູບພາບ, ຂະຫນາດ, ສໍາເລັດຮູບແລະມະຫາຊົນທັງຫມົດ, ຊັ້ນຢາງ, ໂຄງສ້າງກໍາແພງ, ຄວາມຕ້ອງການຄວາມຫນາ, ເປົ້າຫມາຍຜົນຜະລິດແລະການທົດສອບການເຮັດວຽກ. ເພີ່ມລາຍລະອຽດແມ່ພິມແລະເຄື່ອງໃຊ້ໃນໂຮງງານເມື່ອມີ. ຂໍ້ມູນນີ້ເຮັດໃຫ້ເຄື່ອງຈັກ, ຫົວຕາຍ, mold ແລະແຜນການທົດລອງໃຊ້ພື້ນຖານຜະລິດຕະພັນດຽວກັນ.
ການບໍລິໂພກພະລັງງານຄວນສົມທຽບລະຫວ່າງສອງແບບແນວໃດ?
ການວັດແທກແຕ່ລະແບບໃນຂະນະທີ່ເຮັດໃຫ້ຜະລິດຕະພັນທີ່ຍອມຮັບດຽວກັນພາຍໃຕ້ເງື່ອນໄຂທີ່ທຽບເທົ່າ. ເຄື່ອງບັນທຶກ kWh, ຜົນຜະລິດທີ່ຍອມຮັບ, ມະຫາຊົນ extruded ແລະລວມເອົາຕົວຊ່ວຍຈາກປ່ອງຢ້ຽມທີ່ກໍານົດເວລາດຽວກັນ. ຢ່າປຽບທຽບການຈັດອັນດັບມໍເຕີທີ່ເຊື່ອມຕໍ່ຫຼືຮອບວຽນແຫ້ງຄືກັບວ່າພວກມັນເປັນຜົນຂອງພະລັງງານຂອງຜະລິດຕະພັນ.
ສົ່ງສິນຄ້າກ່ອນທີ່ຈະເລືອກຮູບແບບ
ແບ່ງປັນຮູບແຕ້ມ, ຢາງ, ມະຫາຊົນ parison ລວມ, ໂຄງສ້າງກໍາແພງ, ຂໍ້ມູນ mold, ຜົນຜະລິດທີ່ຍອມຮັບແລະເຄື່ອງໃຊ້ໃນໂຮງງານ. ຫຼັງຈາກນັ້ນ Kinggle ສາມາດຢືນຢັນວ່າ KGB90A, KGB90AP ຫຼືແພລະຕະຟອມອື່ນເຫມາະສົມກັບໂຄງການ.
ຮ້ອງຂໍການສະເໜີກ່ຽວກັບຜະລິດຕະພັນແຫຼ່ງຂໍ້ມູນໄດ້ກວດເບິ່ງຄູ່ມືນີ້
- Kinggle KGB90A 60L ສະສົມ Blow Molding Machine, ລາຍລະອຽດຜະລິດຕະພັນໃນປະຈຸບັນແລະຕາຕະລາງຈັດພີມມາ, ການກວດສອບ 9 ກັນຍາ 2026.
- Kinggle KGB90AP 60L Accumulator Blow Molding Machine, double-extrusion description and published table , checked on September 9, 2026 .
- ຄູ່ມືການສອນ Moog DigiPack III, accumulator-position profile-control method, ເຂົ້າເຖິງຜ່ານ Kinggle.
- EUROMAP 46.2, ເວີຊັ່ນ 1.0, ມັງກອນ 2014, ການວັດແທກພະລັງງານທີ່ກ່ຽວຂ້ອງກັບຜະລິດຕະພັນສໍາລັບຜະລິດຕະພັນທີ່ກໍານົດໄວ້ແລະ mold.
- ຂະບວນການຂາຍ Kinggle, ຂໍ້ມູນຜະລິດຕະພັນທີ່ຮ້ອງຂໍສໍາລັບການສະເຫນີເຄື່ອງ, ການກວດສອບເດືອນກັນຍາ 9, 2026.