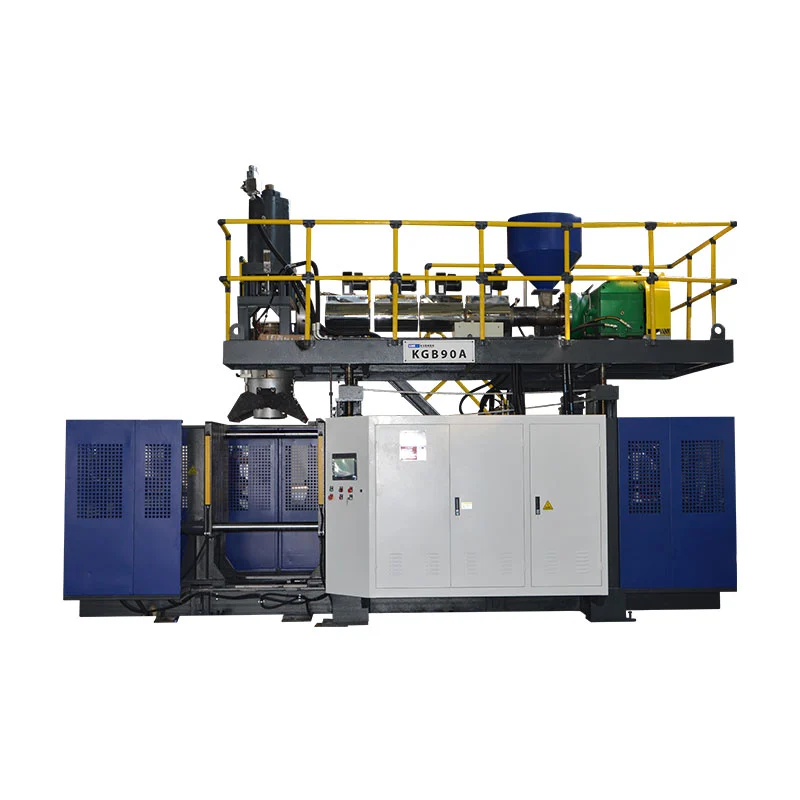
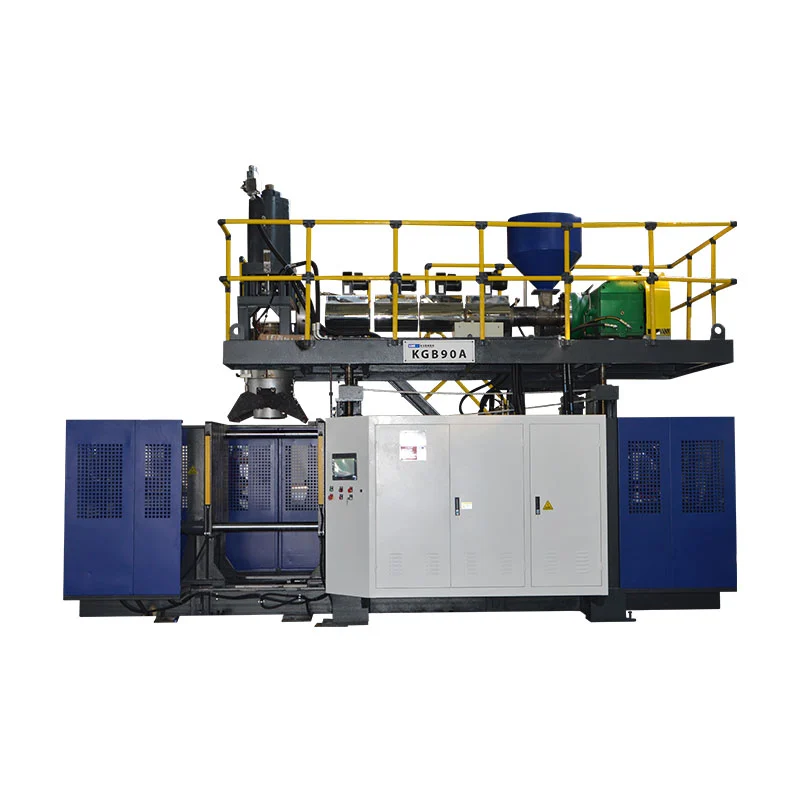
ເລືອກເຄື່ອງປັ້ນດິນເຜົາຫຼາຍຊັ້ນໂດຍການຈັບຄູ່ໜ້າທີ່ຂອງແຕ່ລະຊັ້ນໃຫ້ກົງກັບຂໍ້ສະເພາະຂອງບັນຈຸ. ກວດເບິ່ງວ່າລະບົບ extrusion ທີ່ອ້າງອີງສາມາດຖືສູດຢູ່ໃນຜົນຜະລິດທີ່ຕ້ອງການ, ຫຼັງຈາກນັ້ນປຽບທຽບຄ່າໃຊ້ຈ່າຍຕໍ່ຖັງທີ່ຍອມຮັບ. ກວດສອບການຕັ້ງຄ່າດ້ວຍວັດສະດຸທີ່ຕັ້ງໄວ້ແລະ mold; ຂັ້ນຕອນພິເສດແມ່ນພຽງແຕ່ໂດຍການຜະລິດຕະພັນທີ່ກໍານົດໄວ້ຫຼືຄວາມຕ້ອງການການຜະລິດ.
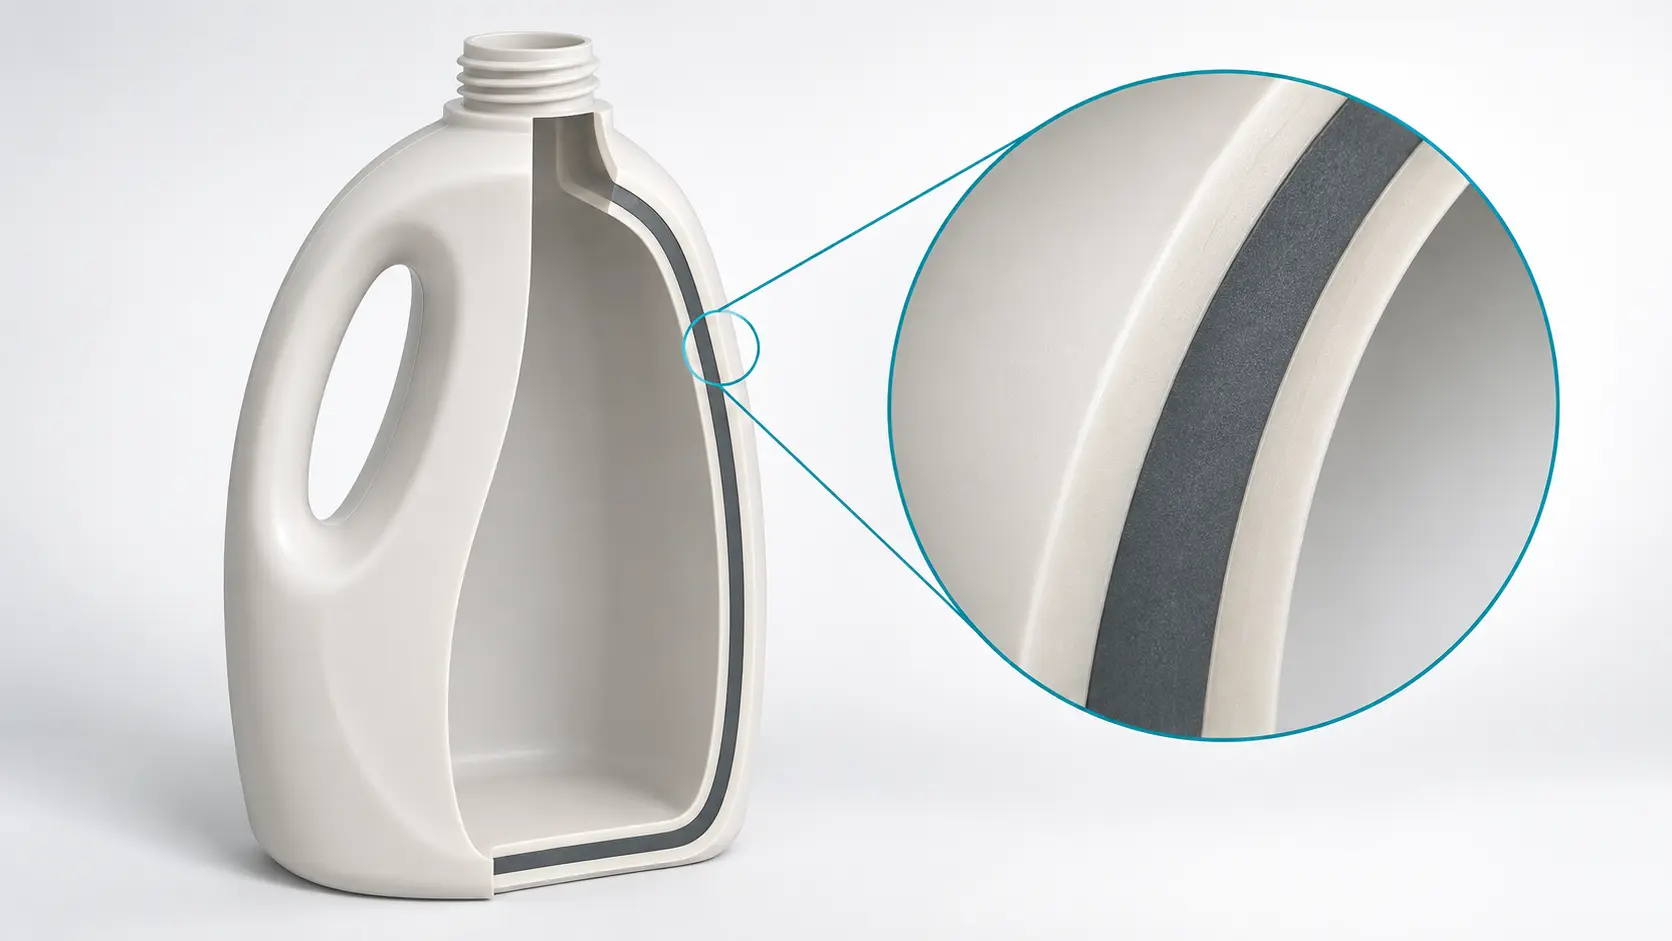
ການຕັດສິນໃຈຊື້ທີ່ເປັນປະໂຫຍດປະຕິບັດຕາມສີ່ເຊັກ:
- ຂຽນຂໍ້ກໍານົດຂອງບັນຈຸກ່ອນທີ່ຈະເລືອກການນັບຊັ້ນ.
- ແຜນທີ່ແຕ່ລະສະຕຣີມວັດສະດຸໃສ່ຊັ້ນຂອງມັນ ແລະກວດສອບໄລຍະການເຮັດວຽກຂອງມັນ.
- ກວດເບິ່ງການແຜ່ກະຈາຍຊັ້ນຕົວຈິງ ແລະການປະຕິບັດການບັນຈຸສໍາເລັດຮູບ.
- ລວມເອົາການສູນເສຍການຜະລິດຢູ່ໃນການປຽບທຽບຄ່າໃຊ້ຈ່າຍແລະບັນທຶກການທົດລອງ.
ເລີ່ມຕົ້ນດ້ວຍການລະບຸຕົວບັນຈຸ, ບໍ່ແມ່ນການນັບຊັ້ນ
ການຮ້ອງຂໍສໍາລັບ "ເຄື່ອງຈັກຂວດສາມຊັ້ນ" ເຮັດໃຫ້ການຕັດສິນໃຈຫຼາຍເກີນໄປເປີດ. ມັນບໍ່ໄດ້ລະບຸເນື້ອໃນ, ເລຂາຄະນິດຂອງບັນຈຸ, ຊັ້ນຮຽນທີຢາງ, ຜົນຜະລິດທີ່ຕ້ອງການຫຼືເຫດຜົນສໍາລັບການແຍກກໍາແພງອອກເປັນຊັ້ນ. ຜູ້ສະຫນອງສາມາດຕອບຄໍາຮ້ອງຂໍນັ້ນດ້ວຍປະເພດເຄື່ອງຈັກໃນຂະນະທີ່ຍັງອ້າງເຖິງລະບົບວັດສະດຸທີ່ບໍ່ຖືກຕ້ອງ.
ເລີ່ມຕົ້ນດ້ວຍຖັງສໍາເລັດຮູບ. ສະຫນອງການແຕ້ມຮູບຂອງຕົນ, ຄໍສໍາເລັດຮູບ, ການຈັດການການຈັດການ, ຄວາມອາດສາມາດນາມແລະນ້ໍາສໍາເລັດຮູບ. ເພີ່ມຮູບລັກສະນະທີ່ຕ້ອງການ, ເງື່ອນໄຂການບໍລິການແລະການກວດສອບການປະຕິບັດ. ຕຸກຊັກຟອກສີອ່ອນໆ ແລະຊຸດທີ່ລະອຽດອ່ອນອົກຊີເຈນຕ້ອງການຫຼັກຖານທີ່ແຕກຕ່າງກັນ, ເຖິງແມ່ນວ່າປະລິມານ ແລະນໍ້າໜັກທັງໝົດຈະກົງກັນ.
ປ່ຽນຄວາມຕ້ອງການເຂົ້າໄປໃນລາຍການຍອມຮັບ
ທົດແທນເງື່ອນໄຂທີ່ວ່າງໆເຊັ່ນ "ອຸປະສັກທີ່ດີ" ຫຼື "ຄວາມເຂັ້ມແຂງສູງ" ດ້ວຍຂອບເຂດການທົດສອບທີ່ກໍານົດແລະການຍອມຮັບ. ລະບຸວ່າຂວດຕ້ອງທົນຕໍ່ການຈັດລຽງຕາມລຳດັບໃດໜຶ່ງ, ຮັກສາລັກສະນະທີ່ລະບຸໄວ້ ຫຼືຕອບສະໜອງໄດ້ຕາມເປົ້າໝາຍໃນການປົກປ້ອງຜະລິດຕະພັນ. ເງື່ອນໄຂການທົດສອບແມ່ນຢູ່ຂ້າງຂອບເຂດຈໍາກັດ, ລວມທັງເນື້ອໃນຫຼື simulant ເມື່ອມີຄວາມກ່ຽວຂ້ອງ.
| ຄວາມຕ້ອງການ | ຄໍາຖາມການຄັດເລືອກ | ຫຼັກຖານເພື່ອຮ້ອງຂໍ |
|---|---|---|
| ສີພື້ນຜິວທີ່ສອດຄ່ອງ | ຊັ້ນໃດທີ່ມີສີ, ແລະການປ່ຽນແປງການປ້ອນຂໍ້ມູນໃດທີ່ຖືກອະນຸຍາດ? | ຕົວຢ່າງຮູບລັກສະນະທີ່ໄດ້ຮັບອະນຸມັດ ແລະຕົວຢ່າງການທົດລອງຕະຫຼອດໄລຍະ |
| ວັດສະດຸທີ່ນໍາມາໃຊ້ໃຫມ່ໃນແກນ | ລະບົບຕ້ອງຈັດການກັບແຫຼ່ງ, ຊັ້ນຮຽນ ແລະວັດສະດຸໃດ? | ຂໍ້ມູນສະເພາະຂອງວັດສະດຸ, ການສ້າງແຜນທີ່ອາຫານ ແລະຜົນໄດ້ຮັບໃນສ່ວນ |
| ການປົກປ້ອງຜະລິດຕະພັນ | ຜະລິດຕະພັນອັນໃດທີ່ຝາຕ້ອງເກັບເຂົ້າຫຼືອອກ? | ເປົ້າໝາຍອຸປະສັກ, ເງື່ອນໄຂການທົດສອບ ແລະ ການກວດສອບລະດັບຊຸດ |
| ການຈັດການແລະ stacking | ບ່ອນບັນຈຸ ແລະ ການໂຫຼດໃດຄວບຄຸມປະສິດທິພາບ? | ຂີດຈໍາກັດການແຕ້ມຮູບແລະການທົດສອບກົນຈັກຕົກລົງ |
| ຜົນຜະລິດຜົນຜະລິດ | ຈໍານວນບັນຈຸທີ່ຍອມຮັບແມ່ນຕ້ອງການພາຍໃນເວລາທີ່ກໍານົດໄວ້? | ຄວາມຕ້ອງການລວມຍອດລວມ, ຈໍານວນທີ່ຍອມຮັບ, ປະຕິເສດແລະຢຸດບັນທຶກ |
ຮັກສາຄວາມຕ້ອງການບັງຄັບໃຫ້ແຍກອອກຈາກຄວາມມັກ. ຖ້າໂຄງສ້າງຊັ້ນດຽວຜ່ານຂໍ້ມູນສະເພາະແລ້ວ, ໃຫ້ໃຊ້ມັນເປັນທາງເລືອກອ້າງອີງ. ການສະເຫນີຫຼາຍຊັ້ນຫຼັງຈາກນັ້ນຕ້ອງການເຫດຜົນທີ່ຊັດເຈນ: ພື້ນຜິວທີ່ແຕກຕ່າງກັນ, ວັດສະດຸຫຼັກທີ່ກໍານົດ, ຫນ້າທີ່ກີດຂວາງຫຼືຄວາມຕ້ອງການອື່ນທີ່ການອ້າງອີງບໍ່ສາມາດຕອບສະຫນອງທາງດ້ານເສດຖະກິດ.
ລະບຸສ່ວນປະສົມຂອງຜະລິດຕະພັນເຊັ່ນກັນ. ສາຍທີ່ໃຫ້ບໍລິການຄໍາສັ່ງຊ້ໍາຊ້ອນຍາວມີພາລະການປ່ຽນແປງທີ່ແຕກຕ່າງກັນຈາກຫນຶ່ງເຮັດໃຫ້ batches ສັ້ນໃນຫຼາຍສີ. ລວມເອົາຜະລິດຕະພັນທີ່ນ້ອຍທີ່ສຸດແລະໃຫຍ່ທີ່ສຸດທີ່ໄດ້ວາງແຜນໄວ້, ແທນທີ່ຈະທົດສອບພຽງແຕ່ຂວດທີ່ງ່າຍທີ່ສຸດ. ນີ້ເຮັດໃຫ້ການສົນທະນາອຸປະກອນມີຂອບເຂດທີ່ສາມາດໃຊ້ໄດ້.
ໃຫ້ແຕ່ລະຊັ້ນເຮັດວຽກກ່ອນທີ່ຈະເລືອກໂຄງສ້າງ
Co-extrusion blow molding ສົມທົບສາຍນ້ໍາວັດສະດຸເຂົ້າໄປໃນ parison ຊັ້ນກ່ອນທີ່ຈະ mold ປະກອບເປັນຮູ. ຄໍາຖາມການຄັດເລືອກແມ່ນວິທີການຊັ້ນເຫຼົ່ານີ້ໃຫ້ບໍລິການບັນຈຸ. Kinggle'sພາບລວມຂອງ multilayer co-extrusionອະທິບາຍຂະບວນການພື້ນຖານ ແລະຟັງຊັນຊັ້ນທົ່ວໄປ.
ເຄື່ອງປັ້ນດິນເຜົາສອງຊັ້ນສາມາດມີຄວາມກ່ຽວຂ້ອງໃນເວລາທີ່ດ້ານໃນແລະດ້ານນອກຕ້ອງການຮູບແບບທີ່ແຕກຕ່າງກັນ. ເຄື່ອງປັ້ນດິນເຜົາສາມຊັ້ນເພີ່ມແກນແຍກລະຫວ່າງພື້ນຜິວເຫຼົ່ານັ້ນ. ທັງສອງຄໍາອະທິບາຍບໍ່ສ້າງຄວາມເຂັ້ມແຂງ, ຄວາມເຂົ້າກັນໄດ້ຂອງສານເຄມີຫຼືການປະຕິບັດອຸປະສັກດ້ວຍຕົນເອງ. ຄຸນສົມບັດເຫຼົ່ານັ້ນຍັງຕ້ອງການວັດສະດຸທີ່ເລືອກ, ເລຂາຄະນິດແລະຜົນການທົດສອບ.
| ແນວຄວາມຄິດໂຄງສ້າງ | ເຫດຜົນເພື່ອປະເມີນມັນ | ຄໍາຖາມທີ່ຍັງຄົງຢູ່ |
|---|---|---|
| ຊັ້ນດຽວ | ສູດຫນຶ່ງຕອບສະຫນອງຄວາມຕ້ອງການຜະລິດຕະພັນທີ່ສົມບູນ | ຕູ້ຄອນເທນເນີສໍາເລັດຮູບຜ່ານນ້ໍາຫນັກທີ່ສະເຫນີບໍ? |
| ສອງຊັ້ນ | ແຍກສູດພາຍໃນແລະນອກ | ພື້ນຜິວແລະການໂຕ້ຕອບຍັງຄົງເປັນທີ່ຍອມຮັບບໍ? |
| ສາມຊັ້ນ | ກຳນົດຮູບແບບຫຼັກເປັນເອກະລາດຂອງທັງສອງຜິວໜັງ | ການແບ່ງປັນຫຼັກທີ່ມີຈຸດປະສົງສາມາດດໍາເນີນການກັບຜິວຫນັງແລະການປະຕິບັດທີ່ຍອມຮັບໄດ້ບໍ? |
| ໂຄງສ້າງອຸປະສັກທີ່ມີຊັ້ນມັດ | ປະສົມຢາງພາລາທີ່ເລືອກດ້ວຍວັດສະດຸໂຄງສ້າງ | ເກຣດ resin, ອິນເຕີເຟດ ແລະ ປະສິດທິພາບຂອງແພັກເກັດຖືກກວດສອບບໍ? |
ລະບຸວັດສະດຸເປັນລະບົບ
ສໍາລັບໂຄງສ້າງຂອງຜິວຫນັງ / ແກນ / ຜິວຫນັງ, ກໍານົດ resin ແລະຊຸດການເພີ່ມເຕີມໃນແຕ່ລະຕໍາແຫນ່ງ. ຈໍາແນກອາຫານທີ່ຊື້ມາໃຊ້ຄືນຈາກການຕັດການຜະລິດທີ່ສົ່ງຄືນຜ່ານເຄື່ອງ grinder. ສູດທີ່ອະທິບາຍງ່າຍໆວ່າ "ໃໝ່/ເກົ່າ/ໃໝ່" ເຊື່ອງຂໍ້ມູນທີ່ຈໍາເປັນເພື່ອປະເມີນຄວາມສອດຄ່ອງ ແລະການຈັດການວັດສະດຸ.
ຢ່າຮັກສາຫຼັກທີ່ຖືກຝັງໄວ້ເປັນຫຼັກຖານອັດຕະໂນມັດທີ່ເຫມາະສົມກັບເນື້ອຫາ. ຮ້ອງຂໍເອກະສານເອກະສານແລະການປະເມີນຜະລິດຕະພັນສະເພາະທີ່ຕ້ອງການສໍາລັບການນໍາໃຊ້ທີ່ຕັ້ງໃຈ. ເຊັ່ນດຽວກັນ, ເນື້ອຫາທີ່ຖືກນໍາມາໃຊ້ໃຫມ່ແລະການນໍາມາໃຊ້ຄືນໃຫມ່ແມ່ນຄໍາຖາມແຍກຕ່າງຫາກ. ຫນຶ່ງໃນຄວາມກັງວົນກ່ຽວກັບສິ່ງທີ່ເຂົ້າໄປໃນຖັງ; ຄວາມກັງວົນອື່ນໆທີ່ອາດຈະເກີດຂື້ນກັບຊຸດທີ່ສົມບູນຫຼັງຈາກນັ້ນ.
ຊັ້ນອຸປະສັກປ່ຽນແປງລະບົບວັດສະດຸ
Kuraray ກໍານົດEVAL EVOH ເປັນວັດສະດຸກີດຂວາງອາຍແກັສໃຊ້ໃນການຫຸ້ມຫໍ່ແລະຄໍາຮ້ອງສະຫມັກອື່ນໆ. ຂອງມັນການນໍາສະເຫນີດ້ານວິຊາການຍັງສະແດງໃຫ້ເຫັນເຖິງການຜູກມັດຊັ້ນລະຫວ່າງ polyolefin ແລະ EVOH. ຕໍາແຫນ່ງກາວເຫຼົ່ານັ້ນເປັນຢູ່ໃນໂຄງສ້າງແລະການທົບທວນອຸປະກອນ, ບໍ່ແມ່ນຢູ່ນອກການນັບຊັ້ນ.
ຂໍໃຫ້ມີການປະສົມຢາງທີ່ສົມບູນ, ລວມທັງຊັ້ນຫນຽວ, ຄໍາແນະນໍາການຈັດການແລະເງື່ອນໄຂອຸປະສັກທີ່ໄດ້ຕົກລົງ. ມູນຄ່າການຊຶມເຊື້ອຂອງວັດສະດຸບໍ່ແມ່ນຜົນຂອງອາຍຸການເກັບຮັກສາສໍາລັບຂວດສໍາເລັດຮູບ. ຕູ້ຄອນເທນເນີ, ການປິດ, ເນື້ອໃນແລະເງື່ອນໄຂການນໍາໃຊ້ຕ້ອງການການກວດສອບຂອງຕົນເອງ. ການເພີ່ມຢາງກີດຂວາງໂດຍບໍ່ມີຂໍ້ກໍາຫນົດນັ້ນເຮັດໃຫ້ການຕັດສິນໃຈຊື້ຍັງບໍ່ສໍາເລັດ.
ກວດເບິ່ງວ່າເຄື່ອງທີ່ອ້າງອີງສາມາດແລ່ນສູດຊັ້ນຂໍ້ມູນໄດ້
ເຄື່ອງປັ້ນດິນເຜົາແບບ extrusion multilayer ຕ້ອງກົງກັບທັງຖັງແລະວັດສະດຸທີ່ຖ່າຍທອດຫົວຂອງມັນ. ຮ້ອງຂໍຕາຕະລາງອຸປະກອນທີ່ຕັ້ງຊື່ແຕ່ລະ extruder, feeder, ເສັ້ນທາງວັດສະດຸແລະຕໍາແຫນ່ງຊັ້ນ. ການແຕ້ມຮູບຄວນລະບຸຊ່ອງສຽບຕາຍ, ສະຖານີ ແລະຢູ່ຕາມໂກນ mold. ການນັບເຫຼົ່ານີ້ອະທິບາຍພາກສ່ວນຕ່າງໆຂອງລະບົບ.
ເຄື່ອງຈັກຫຼາຍຫົວຜະລິດ parisons ຫຼາຍສໍາລັບເຫດການ molding. ຫົວຕາຍຫຼາຍຊັ້ນປະກອບເປັນຊັ້ນໆພາຍໃນກຳແພງ parison. ວົງຢືມອາດຈະລວມລັກສະນະເຫຼົ່ານີ້, ແຕ່ຫນຶ່ງບໍ່ໄດ້ສ້າງຕັ້ງອີກອັນຫນຶ່ງ. ເຊັ່ນດຽວກັນ, ການນັບຊັ້ນຢ່າງດຽວບໍ່ໄດ້ສະຫນອງການນັບ extruder ທີ່ເຊື່ອຖືໄດ້. ອ່ານແຜນທີ່ອາຫານຕົວຈິງ.
ຂະຫນາດຂອງສາຍນ້ໍາວັດສະດຸທີ່ມີຫນ່ວຍງານທີ່ສົມບູນ
ໃຊ້ຄວາມຕ້ອງການລວມຍອດ parison ສໍາລັບຂະຫນາດ extrusion. ມະຫາຊົນຂວດສໍາເລັດຮູບພຽງແຕ່ອອກຈາກວັດສະດຸທີ່ກາຍເປັນ trim. ກໍານົດມະຫາຊົນລວມຕໍ່ພາຊະນະ molded ແລະຈໍານວນຂອງບັນຈຸທີ່ສ້າງຂຶ້ນຕໍ່ຊົ່ວໂມງ. ສໍາລັບການຈັດລຽງຫຼາຍຊ່ອງອອກ, ປະກອບມີບັນຈຸທັງຫມົດໃນອັດຕາການຜະລິດນັ້ນ.
ພິຈາລະນາຂວດສົມມຸດຕິຖານທີ່ມີມະຫາຊົນສໍາເລັດຮູບຂອງ 40 g ແລະການຈັດສັນ parison ລວມຂອງ 55 g. ສົມມຸດວ່າເສັ້ນປະກອບເປັນ 1,200 ຂວດຕໍ່ຊົ່ວໂມງກ່ອນທີ່ຈະປະຕິເສດຄຸນນະພາບ. ຄວາມແຕກຕ່າງ 15 g ແມ່ນການຕັດໃນຕົວຢ່າງນີ້, ບໍ່ແມ່ນການອະນຸຍາດຂູດມາດຕະຖານ. ວັດສະດຸປ້ອນເຫຼົ່ານີ້ສະແດງໃຫ້ເຫັນເຖິງວິທີການ; ພວກມັນບໍ່ແມ່ນຜົນໄດ້ຮັບການຜະລິດ Kinggle.
Material-stream demand = ຄວາມຕ້ອງການ melt gross melt × ມອບຫມາຍສ່ວນຫນຶ່ງຂອງມະຫາຊົນ
| ຕໍາແໜ່ງ | ການແບ່ງປັນມະຫາຊົນທີ່ໄດ້ຮັບມອບຫມາຍ | ການໄຫຼທີ່ຕ້ອງການ |
|---|---|---|
| ຜິວຫນັງນອກ | 20% | 13.2 ກິໂລກຣາມ/ຊມ |
| ຫຼັກ | 60% | 39.6 ກິໂລກຣາມ/ຊມ |
| ຜິວຫນັງພາຍໃນ | 20% | 13.2 ກິໂລກຣາມ/ຊມ |
| ທັງໝົດ | 100% | 66.0 ກິໂລກຣາມ/ຊມ |
ສູດ 20/60/20 ແມ່ນສົມມຸດຕິຖານການຄິດໄລ່, ບໍ່ແມ່ນອັດຕາສ່ວນເນື້ອໃນທີ່ແນະນໍາ. ຖ້າກະແສວັດສະດຸອັນໜຶ່ງປ້ອນຫຼາຍຕຳແໜ່ງ, ສົມທົບຕຳແໜ່ງເຫຼົ່ານັ້ນເມື່ອຄຳນວນການໂຫຼດຂອງກະແສນັ້ນ. ນອກຈາກນັ້ນ, ກວດເບິ່ງຂວດທີ່ວາງແຜນຂະຫນາດນ້ອຍທີ່ສຸດແລະການແບ່ງປັນຊັ້ນ. ຕົວເລກຜົນຜະລິດສູງສຸດບໍ່ໄດ້ກໍານົດການດໍາເນີນງານທີ່ຫມັ້ນຄົງໃນອັດຕາອາຫານຕ່ໍາ.
ໃຊ້ຕົວເລືອກຜະລິດຕະພັນຂອງ Kinggle ເປັນຈຸດເລີ່ມຕົ້ນ
Kinggle'sKGB2L 2L ເຄື່ອງສະຖານີດຽວລາຍຊື່ທາງເລືອກດຽວ, ສອງຊັ້ນ ແລະສາມຊັ້ນ. ໄດ້KGB5D 5L ເຄື່ອງສອງສະຖານີລາຍຊື່ຕົວເລືອກຊັ້ນຂໍ້ມູນດຽວກັນຢູ່ໃນເວທີທີ່ແຕກຕ່າງກັນ. ທັງສອງໜ້າອະທິບາຍການກຳນົດຄ່າຫຼາຍຫົວຕາຍແຍກກັນ, ເຊິ່ງຢືນຢັນວ່າເປັນຫຍັງການນັບຊັ້ນ ແລະຈຳນວນທາງອອກຕ້ອງການລາຍການແຍກຕ່າງຫາກໃນວົງຢືມ.

ຫ້ອງຮຽນຄວາມອາດສາມາດທີ່ຈັດພີມມາແມ່ນເປັນປະໂຫຍດສໍາລັບການແຄບເວທີ. ພວກມັນບໍ່ທົດແທນການທົບທວນການຕັ້ງຄ່າສະເພາະຢາງ. ຖາມວ່າການອອກແບບສະກູໃດ, ລະບົບອາຫານແລະທາງເລືອກຫົວຫນ້າໃຫ້ບໍລິການສູດທີ່ສະເຫນີ. ຫ້າມໃຊ້ຮູບຊົງ HDPE plasticizing ພື້ນຖານເປັນຄວາມສາມາດລວມຂອງລະບົບຫຼາຍຊັ້ນທີ່ບໍ່ໄດ້ລະບຸ.
ສໍາລັບການຮ່ວມ extrusion blow molding ວົງຢືມ, ບັນທຶກລະດັບການໄຫຼທີ່ຕົກລົງກັນສໍາລັບທຸກກະແສວັດສະດຸ, ຄວາມຕ້ອງການການກະກຽມ, ການຕອງບ່ອນທີ່ຈໍາເປັນ, ການຄວບຄຸມສູດແລະຂັ້ນຕອນການ purging. ລະບຸວ່າລາຄານີ້ລວມມີຕົວຊ່ວຍໃດ. ວົງຈອນວັດສະດຸທີ່ເຮັດວຽກໃນການສາທິດອາດຈະຍັງຕ້ອງການອຸປະກອນທີ່ຢູ່ນອກຂອບເຂດຂອງເຄື່ອງຈັກທີ່ອ້າງອີງ.
ກວດສອບຊັ້ນຕ່າງໆໃນຖັງ molded, ບໍ່ພຽງແຕ່ຢູ່ໃນຫນ້າຈໍສູດ
ການຄວບຄຸມອັດຕາສ່ວນຊັ້ນເລີ່ມຕົ້ນດ້ວຍການສະຫນອງວັດສະດຸ, ແຕ່ການຍອມຮັບແມ່ນຂຶ້ນກັບພາຊະນະສໍາເລັດຮູບ. ໜ້າຈໍທີ່ສະແດງອັດຕາສ່ວນທີ່ຖືກຕ້ອງບໍ່ສະແດງໃຫ້ເຫັນຄວາມໜາຂອງຊັ້ນຢູ່ບ່າ ຫຼື ແຈ. ນ້ ຳ ໜັກ ພາກສ່ວນທັງ ໝົດ ແມ່ນບໍ່ພຽງພໍ: ມັນອະທິບາຍເຖິງຖັງທັງ ໝົດ, ບໍ່ແມ່ນບ່ອນທີ່ວັດສະດຸແຕ່ລະອັນສິ້ນສຸດລົງ.
ຮັກສາສາມບັນທຶກແຍກຕ່າງຫາກ: ສູດມະຫາຊົນ, ໂຄງສ້າງຄວາມຫນາຂອງກໍາແພງທັງຫມົດແລະການແຜ່ກະຈາຍຊັ້ນທີ່ວັດແທກໃນສ່ວນ. ເຖິງແມ່ນວ່າຢູ່ໃນພາກທີ່ເຫມາະສົມ, ຄວາມຫນາແຫນ້ນຂອງວັດສະດຸທີ່ແຕກຕ່າງກັນຫມາຍຄວາມວ່າສ່ວນຫນຶ່ງຂອງມະຫາຊົນບໍ່ແມ່ນສ່ວນຫນຶ່ງຂອງຄວາມຫນາໂດຍອັດຕະໂນມັດ. ການສ້າງຕັ້ງແລະການໄຫຼເຂົ້າໃນທ້ອງຖິ່ນເພີ່ມເຫດຜົນອີກຢ່າງຫນຶ່ງເພື່ອກວດກາຕູ້ຄອນເທນເນີແທນທີ່ຈະປ່ຽນອັດຕາສ່ວນສູດເຂົ້າໄປໃນການຮັບປະກັນຂອງກໍາແພງ.
ສ້າງແຜນຕົວຢ່າງທີ່ອີງໃສ່ສະຖານທີ່
ເລືອກສະຖານທີ່ວັດແທກຈາກຮູບແຕ້ມຕົວຈິງ. ລວມເອົາພື້ນທີ່ທີ່ມີເລຂາຄະນິດຫຼືການນໍາໃຊ້ເຮັດໃຫ້ພາກສ່ວນບາງໆຕາມລໍາດັບ, ຫຼັງຈາກນັ້ນເພີ່ມສະຖານທີ່ຂອງຮ່າງກາຍພຽງພໍເພື່ອສະແດງຮູບແບບການແຈກຢາຍ. ກໍານົດສະຖານີ, outlet, ທີ່ໃຊ້ເວລາແລະການແກ້ໄຂສູດໃນແຕ່ລະຕົວຢ່າງ. ຖ້າບໍ່ດັ່ງນັ້ນ, ຖາດຂວດປະສົມສາມາດຊ່ອນບັນຫາສະເພາະຕໍາແໜ່ງ.
ໃຊ້ວິທີການແບ່ງສ່ວນແລະການວັດແທກທີ່ເຫມາະສົມກັບວັດສະດຸ. ການກວດກາສາຍຕາແບບປົກກະຕິອາດຈະບໍ່ຈໍາແນກຊັ້ນຢາງທີ່ຄ້າຍຄືກັນ. ເມື່ອຊັ້ນບາງທີ່ເປັນປະໂຫຍດຄວບຄຸມການປະຕິບັດ, ຕົກລົງເຫັນດີວ່າຫ້ອງທົດລອງຈະກໍານົດມັນແນວໃດແລະວິທີການທີ່ຊັບສິນຊຸດທີ່ກ່ຽວຂ້ອງຈະຖືກທົດສອບ. ການຖ່າຍຮູບຂອງຝາຕັດຢ່າງດຽວບໍ່ແມ່ນຜົນຂອງອຸປະສັກທີ່ສົມບູນ.
ການວິນິດໄສອາການກ່ອນທີ່ຈະປ່ຽນສູດ
ຖ້າສີພາຍນອກເບິ່ງບໍ່ສອດຄ່ອງ, ໃຫ້ສົມທຽບວັດສະດຸທີ່ໄດ້ຮັບອະນຸມັດ, ການສ້າງສີແລະການແຜ່ກະຈາຍຂອງຜິວຫນັງທີ່ວັດແທກກ່ອນ. ການເພີ່ມສີໃນທັນທີສາມາດປິດບັງອາການຫນຶ່ງໃນຂະນະທີ່ການປ່ຽນແປງຄ່າໃຊ້ຈ່າຍແລະເງື່ອນໄຂຂະບວນການ. ສໍາລັບການແຍກທີ່ຊັດເຈນ, ທົບທວນການຈັບຄູ່ວັດສະດຸ, ຄວາມຕ້ອງການກາວແລະການບັນທຶກການປຸງແຕ່ງກ່ອນທີ່ຈະປັບທຸກ extruder ໃນເວລາດຽວກັນ.
ສໍາລັບພື້ນທີ່ບາງໆໃນທ້ອງຖິ່ນ, ກວດເບິ່ງການຈັດຕໍາແຫນ່ງ parison ແລະການກະຈາຍກໍາແພງທັງຫມົດຄຽງຄູ່ກັບການວັດແທກຊັ້ນ. Kinggle'sຄູ່ມືການຂຽນໂປຼແກຼມ parisonອະທິບາຍວ່າເປັນຫຍັງການກຳນົດເວລາໂປຣໄຟລ໌, ການຈັດວາງເຄື່ອງມື ແລະ ຄວາມໝັ້ນຄົງຂອງ extrusion ຈຶ່ງສຳຄັນ. ບັນທຶກຂໍ້ມູນພື້ນຖານ ແລະປ່ຽນຕົວແປທີ່ຄວບຄຸມໄດ້ເທື່ອລະອັນ ເພື່ອໃຫ້ຕົວຢ່າງຕໍ່ໄປສາມາດອະທິບາຍຜົນກະທົບໄດ້.
ການກວດສອບການປະຕິບັດການຈັບຄູ່ກັບຂອບເຂດຂອງພວກເຂົາ.ASTM D2463-23ການແກ້ໄຂການຕໍ່ຕ້ານການກະທົບກະເທືອນຂອງຖັງບັນຈຸ thermoplastic ທີ່ເຕັມໄປດ້ວຍລົມ.ASTM D2659-16 (2023)ທີ່ຢູ່ ຄຸນສົມບັດການບີບຄໍລໍາ. ທັງການທົດສອບດ້ວຍຕົວມັນເອງບໍ່ສ້າງອຸປະສັກຕໍ່ການປະຕິບັດ ຫຼືຄວາມເຂົ້າກັນໄດ້ກັບເນື້ອໃນທີ່ຕັ້ງໄວ້. ຕົກລົງເຫັນດີກັບວິທີການແລະຂໍ້ຈໍາກັດຂອງຜະລິດຕະພັນກ່ອນການທົດລອງ.
ປຽບທຽບລາຄາຕໍ່ຖັງທີ່ຍອມຮັບ, ບໍ່ແມ່ນລາຄາຢາງພຽງຢ່າງດຽວ
ລາຄາຢາງຫຼັກຕ່ໍາສາມາດສະຫນັບສະຫນູນການລົງທຶນຫຼາຍຊັ້ນ, ແຕ່ການປຽບທຽບທາງດ້ານການເງິນຕ້ອງການຜະລິດຕະພັນທີ່ຍອມຮັບດຽວກັນໃນຕອນທ້າຍ. ປຽບທຽບໂຄງສ້າງພຽງແຕ່ຫຼັງຈາກທັງສອງຕອບສະຫນອງຂໍ້ກໍານົດຂອງບັນຈຸ. ຖ້າບໍ່ດັ່ງນັ້ນ, ທາງເລືອກທີ່ລາຄາຖືກກວ່າທີ່ປາກົດຂື້ນພຽງແຕ່ມີວັດສະດຸຫນ້ອຍທີ່ຕ້ອງການເພື່ອຜ່ານການທົດສອບ.
ຮັກສາຄ່າໃຊ້ຈ່າຍໃນການຊື້ແຍກຕ່າງຫາກຈາກການໄຫຼວຽນພາຍໃນ. Trim ສົ່ງຜ່ານ grinder ແລະກັບຄືນໄປຫາສາຍຍັງຕ້ອງການການຈັດການ, ພະລັງງານແລະການຄວບຄຸມ. ຢ່າງໃດກໍຕາມ, ມັນບໍ່ແມ່ນການຊື້ຂອງໂພລີເມີດຽວກັນ. ການນັບຈໍານວນມະຫາສານ extrusion ລວມຍອດເປັນ resin ຊື້ສົດໃນທຸກ pass ສາມາດ overstate ຄ່າວັດສະດຸ.
ໃຊ້ບັນຊີປະເພດຊຸດທີ່ມີຂອບເຂດທີ່ຊັດເຈນ
ບັນທຶກວັດສະດຸປ້ອນທີ່ໄດ້ຊື້, ຜົນຜະລິດທີ່ຍອມຮັບ, ເສດເຫຼືອທີ່ບໍ່ໄດ້ຮັບການຟື້ນຕົວ, ລ້າງວັດສະດຸແລະການປ່ຽນແປງສິນຄ້າຄົງຄັງໃນໄລຍະເວລາດຽວກັນ. ຕິດຕາມຜົນຕອບແທນພາຍໃນແຍກຕ່າງຫາກ. ໄລ່ເອົາການສູນເສຍວັດສະດຸທີ່ເຂົາເຈົ້າອອກຈາກເຂດແດນນັ້ນ, ແທນທີ່ຈະໃຊ້ອັດຕາສ່ວນເສດເຫຼືອທົ່ວໄປທີ່ອາດຈະນັບການຕັດທີ່ນໍາມາໃຊ້ຄືນສອງຄັ້ງ.
ຕົວຢ່າງຂ້າງລຸ່ມນີ້ໃຊ້ຫົວຫນ່ວຍຄ່າໃຊ້ຈ່າຍສົມມຸດຕິຖານ, ບໍ່ແມ່ນລາຄາຕະຫຼາດຫຼືວົງຢືມ Kinggle. ທັງສອງທາງເລືອກຜະລິດ 10,000 ບັນຈຸທີ່ຍອມຮັບນ້ໍາຫນັກ 40 g ແຕ່ລະຄົນ. ສົມມຸດວ່າບໍ່ມີການປ່ຽນແປງສິນຄ້າຄົງຄັງ. ຢາງຊັ້ນດຽວລາຄາ 100 ໜ່ວຍ/ກິໂລ. ສໍາລັບທາງເລືອກ multilayer, ການຜະສົມຜະສານທີ່ຊື້ແມ່ນວັດສະດຸພາຍນອກ 20% ທີ່ 100, 60% ຫຼັກຢູ່ທີ່ 75 ແລະ 20% ວັດສະດຸພາຍໃນຢູ່ທີ່ 100 ຫນ່ວຍ / ກິໂລ.
= ລາຄາ 85 ຫົວໜ່ວຍ/ກິໂລ
| ການປ້ອນຂໍ້ມູນ ຫຼືຜົນໄດ້ຮັບ | ຊັ້ນດຽວ | ສົມມຸດຕິຖານສາມຊັ້ນ |
|---|---|---|
| ບັນຈຸທີ່ຍອມຮັບ | 10,000 | 10,000 |
| ມະຫາຊົນໃນຖັງທີ່ຍອມຮັບ | 400 ກິໂລ | 400 ກິໂລ |
| ວັດສະດຸປ້ອນທີ່ຊື້ຖືກບໍລິໂພກ, ລວມທັງການສູນເສຍທີ່ບໍ່ໄດ້ຮັບການຟື້ນຕົວ | 410 ກິໂລ | 430 ກິໂລ |
| ຄ່າໃຊ້ຈ່າຍທີ່ໄດ້ຮັບການນໍາໃຊ້ນ້ໍາຫນັກ | 100 ຫນ່ວຍ / ກິໂລ | 85 ໜ່ວຍ/ກິໂລ |
| ຄ່າໃຊ້ຈ່າຍອຸປະກອນການຊື້ | 41,000 ໜ່ວຍ | 36,550 ໜ່ວຍ |
| ຄ່າໃຊ້ຈ່າຍວັດສະດຸຕໍ່ຖັງທີ່ຍອມຮັບ | 4.10 ໜ່ວຍ | 3.655 ໜ່ວຍ |
ການຄິດໄລ່ສົມມຸດວ່າຄ່າໃຊ້ຈ່າຍປະສົມທີ່ລະບຸໄວ້ໃຊ້ກັບວັດສະດຸປ້ອນທີ່ຊື້ທັງໝົດທີ່ບໍລິໂພກ. ມັນຕັ້ງໃຈໃຫ້ທາງເລືອກ multilayer ການສູນເສຍທີ່ບໍ່ໄດ້ຮັບການຟື້ນຕົວຫຼາຍ. ເຖິງແມ່ນວ່າ, ປະໂຫຍດທາງດ້ານວັດຖຸຂອງມັນແມ່ນ 4,450 ຫນ່ວຍສໍາລັບການສັ່ງຊື້. ຈໍານວນນັ້ນແມ່ນເງິນອຸດໜູນທີ່ມີຢູ່ສໍາລັບການດໍາເນີນງານພິເສດ ແລະຄ່າໃຊ້ຈ່າຍໃນການເປັນເຈົ້າຂອງກ່ອນທີ່ປະໂຫຍດຈະຫາຍໄປ.
ຖ້າຕົວເລືອກ multilayer ເພີ່ມ 2,000 ຫນ່ວຍສໍາລັບການສັ່ງຊື້, ຄ່າໃຊ້ຈ່າຍລວມຂອງມັນໃນການປຽບທຽບທີ່ຈໍາກັດນີ້ຈະກາຍເປັນ 38,550 ຫນ່ວຍ, ຫຼື 3.855 ຕໍ່ຖັງທີ່ຍອມຮັບ. ວົງຢືມທີ່ແທ້ຈິງຕ້ອງການຂອບເຂດທີ່ເຕັມທີ່: ແຮງງານ, ຜົນປະໂຫຍດ, ການບໍາລຸງຮັກສາແລະຄ່າໃຊ້ຈ່າຍໃນການເປັນເຈົ້າຂອງອຸປະກອນພິເສດ. ທົດແທນທຸກໆວັດສະດຸປ້ອນທີ່ສົມມຸດຕິຖານດ້ວຍບັນຊີລາຍການຂອງໂຮງງານເອງ.
ກວດເບິ່ງຕາຕະລາງການຜະລິດທີ່ຢູ່ເບື້ອງຫລັງການປະຫຍັດ
ສູດອາຫານເລື້ອຍໆ ຫຼືການປ່ຽນສີສາມາດເຮັດໃຫ້ການສູນເສຍການລຶບລ້າງ ແລະເວລາການຕັ້ງເປັນການຕັດສິນໃຈ. ປຽບທຽບຄວາມຍາວ batch ແລະລໍາດັບຄໍາສັ່ງທີ່ວາງແຜນໄວ້, ບໍ່ພຽງແຕ່ການດໍາເນີນການທີ່ຫມັ້ນຄົງ. ການປະຫຍັດວັດສະດຸທີ່ສະແດງໃຫ້ເຫັນໃນຄໍາສັ່ງຍາວອາດຈະບໍ່ກວມເອົາການສູນເສຍຂອງຊຸດສັ້ນຫຼາຍໆຄັ້ງ. ທົດລອງການປ່ຽນແປງທີ່ໂຮງງານຈະຈັດຕາຕະລາງຕົວຈິງ.
ຮັກສາການຄິດໄລ່ເຖິງແມ່ນວ່າໃນເວລາທີ່ລາຄາວັດສະດຸມີການປ່ຽນແປງ. ຮູບແບບຄ່າໃຊ້ຈ່າຍທີ່ເປັນປະໂຫຍດເຮັດໃຫ້ຜູ້ຊື້ແຕກຕ່າງກັນລາຄາຫຼັກ, ຜົນຜະລິດທີ່ຍອມຮັບແລະຂະຫນາດ batch ໂດຍບໍ່ມີການປ່ຽນແປງຄວາມຕ້ອງການຂອງຜະລິດຕະພັນ. ມັນຄວນຈະເປີດເຜີຍບ່ອນທີ່ການສະເຫນີຢຸດການຈ່າຍເງິນ, ແທນທີ່ຈະຜະລິດອັດຕາສ່ວນການປະຫຍັດທີ່ດຶງດູດດຽວ.
ພິສູດການຕັ້ງຄ່າໃນການທົດລອງເຄື່ອງຈັກສະເພາະວັດສະດຸ
ຈັດແຈງການທົດລອງປະມານຖັງແລະວັດສະດຸທີ່ມີຈຸດປະສົງ. ຢາງສາທິດທີ່ງ່າຍສາມາດກໍານົດວ່າເຄື່ອງຈັກເຮັດວຽກ, ແຕ່ມັນບໍ່ສາມາດຕອບໄດ້ວ່າລະບົບທີ່ອ້າງອີງມີຮູບແບບຫຼັກທີ່ຕ້ອງການຫຼືຊັ້ນບາງໆທີ່ເປັນປະໂຫຍດ. ກໍານົດການກໍ່ສ້າງທີ່ຊື້, ການຕັ້ງຄ່າຫົວ, ຜູ້ຊ່ວຍແລະການດໍາເນີນງານລົງໃນແຜນການທົດລອງ.
ກ່ອນທີ່ຈະດໍາເນີນການອຸປະກອນການ, ຕົກລົງເຫັນດີກັບແຜນການຕົວຢ່າງ, ວິທີການວັດແທກ, ຈໍາກັດຜະລິດຕະພັນແລະຄໍານິຍາມຜົນຜະລິດ. ໄລຍະເວລາທີ່ຕ້ອງການແມ່ນຂຶ້ນກັບສິ່ງທີ່ການທົດລອງຕ້ອງສະແດງໃຫ້ເຫັນ. ຮວມເຖິງການສະຖຽນລະພາບ, ການເຕີມເຕັມວັດສະດຸ ຫຼືການເລີ່ມຕົ້ນໃໝ່ທີ່ກ່ຽວຂ້ອງ ເມື່ອເຫດການເຫຼົ່ານັ້ນເປັນສ່ວນໜຶ່ງຂອງຄຳຖາມການຍອມຮັບ. ຄວາມຍາວຂອງການແລ່ນໂດຍຕົນເອງບໍ່ໄດ້ທົດແທນສໍາລັບການທົດສອບທີ່ກໍານົດໄວ້.
- ຈັບຄູ່ການທົດລອງກັບຮູບແຕ້ມຕູ້ຄອນເທນເນີທີ່ໄດ້ຮັບອະນຸມັດ, ການແກ້ໄຂແມ່ພິມແລະຊັ້ນຮຽນທີຢາງທີ່ແນ່ນອນ. ບັນທຶກເອກະສານຈໍານວນຫລາຍແລະເງື່ອນໄຂການກະກຽມ.
- ຢືນຢັນການສ້າງແຜນທີ່ extruder-to-layer, ສູດມະຫາຊົນແລະອຸປະກອນການຈັດການວັດສະດຸລວມ. ບັນທຶກການຕັ້ງຄ່າການຄວບຄຸມເບື້ອງຕົ້ນ.
- ສ້າງເງື່ອນໄຂສະຖຽນລະພາບທີ່ຕົກລົງ. ບັນທຶກມູນຄ່າຂະບວນການຕົວຈິງ, ການແຊກແຊງ ແລະການປ່ຽນແປງສູດໃດໆໃນລະຫວ່າງການທົດສອບ.
- ເກັບກໍາຕົວຢ່າງ traceable ໂດຍສະຖານີ, outlet ແລະເວລາ. ຮັກສາຕົວຢ່າງທີ່ລົ້ມເຫລວໃນບັນທຶກຄຸນນະພາບແທນທີ່ຈະນໍາສະເຫນີພຽງແຕ່ຂວດທີ່ດີທີ່ສຸດ.
- ການວັດແທກສະຖານທີ່ທີ່ກໍານົດໄວ້ແລະປະຕິບັດການທົດສອບການທໍາງານທີ່ໄດ້ຕົກລົງ. ເຊື່ອມຕໍ່ທຸກຜົນການຍອມຮັບກັບຕົວຢ່າງ ແລະວິທີການຂອງມັນ.
- ບັນທຶກຜົນຜະລິດທີ່ຍອມຮັບ, ການສູນເສຍທີ່ບໍ່ໄດ້ຮັບການຟື້ນຕົວແລະຜົນການປ່ຽນແປງທີ່ກ່ຽວຂ້ອງຫຼື restart. ແຊ່ການຕັ້ງຄ່າແລະສູດທີ່ຜ່ານ.
ແຍກຄວາມສາມາດຂອງຂະບວນການອອກຈາກຕົວຢ່າງທີ່ຫນ້າສົນໃຈຫນຶ່ງ
ຕົວຢ່າງສາມາດຜ່ານໄດ້ໃນຂະນະທີ່ຂະບວນການຍັງລອຍຢູ່. ປຽບທຽບຕົວຢ່າງໃນທົ່ວປ່ອງຢ້ຽມການສັງເກດການທີ່ໄດ້ຕົກລົງແລະຫຼັງຈາກເຫດການລວມ. ຖ້າອຸປະກອນຫຼືການເຕີມເງິນມີການປ່ຽນແປງຮູບລັກສະນະຫຼືການແຜ່ກະຈາຍຂອງຊັ້ນ, ຮັກສາຫຼັກຖານແລະສືບສວນສາເຫດ. ໂດຍສະເລ່ຍຄົນດຽວສາມາດປົກປິດຄວາມລົ້ມເຫລວຢູ່ໃນຈຸດດຽວຫຼືຈຸດຫນຶ່ງໃນເວລາ.
ສໍາລັບຜົນຜະລິດ, ໃຊ້ບັນຈຸທີ່ຍອມຮັບແບ່ງອອກໂດຍເວລາການຜະລິດທີ່ໄດ້ຕົກລົງ. ລະບຸວິທີການຢຸດ, ປະຕິເສດ ແລະຖືລົງລຸ່ມເຂົ້າໃນການຄຳນວນ. ຖ້າເປົ້າຫມາຍກ່ຽວຂ້ອງກັບເສັ້ນທີ່ສົມບູນ, ປະກອບມີການຕັດແລະການກວດກາຢູ່ໃນຂອບເຂດທີ່ທົດສອບ. ເຄົາເຕີເຄື່ອງ ແລະ ກ່ອງບັນຈຸເຄື່ອງສໍາເລັດຮູບທີ່ຍອມຮັບໄດ້ວັດແທກຜົນໄດ້ຮັບທີ່ແຕກຕ່າງກັນ.
Kinggle'sຄູ່ມືການທົດສອບການຍອມຮັບຂອງໂຮງງານອະທິບາຍວິທີການເຊື່ອມຕໍ່ຜົນໄດ້ຮັບກັບເຄື່ອງຈັກ, ຜະລິດຕະພັນ, ວິທີການແລະຂອບເຂດຈໍາກັດ. ສໍາລັບການເລືອກຫຼາຍຊັ້ນ, ໃຫ້ເພີ່ມຕາຕະລາງການຖ່າຍທອດວັດສະດຸ, ການວັດແທກຊັ້ນຂໍ້ມູນ ແລະການແກ້ໄຂສູດໃສ່ບັນທຶກນັ້ນ. ເອກະສານເປີດລາຍການແລະຫຼັກຖານທີ່ຈໍາເປັນເພື່ອປິດພວກມັນ.
ຮ້ອງຂໍໃຫ້ມີການຕັ້ງຄ່າທີ່ສາມາດຜະລິດຄືນໄດ້ໃນໂຮງງານທີ່ໄດ້ຮັບ: ຊັ້ນຮຽນທີວັດສະດຸທີ່ຍອມຮັບ, ເສັ້ນທາງການສະຫນອງ, ຕົວກໍານົດຫົວແລະເຄື່ອງມື, ເອກະສານສູດ, ເງື່ອນໄຂຜົນປະໂຫຍດແລະຜົນໄດ້ຮັບຕົວຢ່າງຄວນເດີນທາງກັບເຄື່ອງ.
ການທົດລອງສະເພາະທາງດ້ານວັດຖຸເຮັດໃຫ້ຄວາມສ່ຽງການຊື້ແຄບລົງຕໍ່ກັບເງື່ອນໄຂທີ່ພາກສ່ວນຕ່າງໆໄດ້ກວດສອບຕົວຈິງ. ມັນບໍ່ໄດ້ສັນຍາປະສິດທິພາບໃນທຸກໆຢາງຫຼືຜະລິດຕະພັນໃນອະນາຄົດ. ການປ່ຽນແປງໃດໆໃນລະບົບວັດສະດຸຫຼືຂໍ້ກໍານົດຂອງບັນຈຸຕ້ອງການການທົບທວນຄືນທີ່ກໍານົດໄວ້, ແທນທີ່ຈະສົມມຸດຕິຖານວ່າການນັບຊັ້ນດຽວກັນຮັບປະກັນຜົນໄດ້ຮັບດຽວກັນ.
ສົ່ງ Kinggle ການແຕ້ມຮູບບັນຈຸ, ເນື້ອໃນ, ຊັ້ນຮຽນທີ resin, ຫນ້າທີ່ຂອງຊັ້ນທີ່ມີຈຸດປະສົງແລະເປົ້າຫມາຍຜົນຜະລິດທີ່ຍອມຮັບ. ຕື່ມການຜະສົມຜະສານຜະລິດຕະພັນແລະການທົດສອບທີ່ຈໍາເປັນເພື່ອໃຫ້ການສະເຫນີອຸປະກອນສາມາດແກ້ໄຂວຽກຕົວຈິງ.
ສົນທະນາກ່ຽວກັບການຕັ້ງຄ່າເຄື່ອງຫຼາຍຊັ້ນ
Ningbo Kinggle Machinery Co., Ltd. ·sales@kinggle.com · +86-574-87103665
ຄຳຖາມທີ່ມັກຖາມເລື້ອຍໆ
ເຄື່ອງປັ້ນດິນເຜົາຫຼາຍຊັ້ນແມ່ນດີກ່ວາເຄື່ອງຈັກຊັ້ນດຽວບໍ?
ສະບັບເລກທີ ເຄື່ອງຈັກຊັ້ນດຽວແມ່ນການອ້າງອິງທີ່ສົມເຫດສົມຜົນເມື່ອສູດຫນຶ່ງກົງກັບຂໍ້ກໍານົດຂອງບັນຈຸ. ອຸປະກອນຫຼາຍຊັ້ນແມ່ນຖືກຕ້ອງຕາມຄວາມຕ້ອງການດ້ານພື້ນຜິວ, ຫຼັກຫຼືສິ່ງກີດຂວາງທີ່ກໍານົດໄວ້ແລະກໍລະນີຄ່າໃຊ້ຈ່າຍທີ່ເຮັດວຽກໄດ້. ປຽບທຽບການປະຕິບັດຜະລິດຕະພັນທີ່ຍອມຮັບແລະຄ່າໃຊ້ຈ່າຍໃນການດໍາເນີນງານ, ແທນທີ່ຈະປະຕິບັດຊັ້ນເພີ່ມເຕີມເປັນຊັ້ນທີ່ມີຄຸນນະພາບ.
ໂຄງສ້າງສາມຊັ້ນຕ້ອງການສາມວັດສະດຸທີ່ແຕກຕ່າງກັນບໍ?
ສະບັບເລກທີ ໂຄງສ້າງສາມຊັ້ນກໍານົດສາມຕໍາແຫນ່ງໃນກໍາແພງ, ບໍ່ຈໍາເປັນສາມຄອບຄົວໂພລີເມີທີ່ແຕກຕ່າງກັນ. ຜິວໜັງສອງອັນອາດຈະໃຊ້ສູດດຽວກັນ ໃນຂະນະທີ່ຫຼັກໃຊ້ອີກອັນໜຶ່ງ. ຮ້ອງຂໍຕາຕະລາງວັດສະດຸຕົວຈິງແລະແຜນທີ່ອາຫານ; ເອກະສານເຫຼົ່ານັ້ນກໍານົດວິທີການຫົວທີ່ເລືອກແລະ extruders ສ້າງໂຄງສ້າງ.
ເຄື່ອງເຮັດແມ່ພິມຫຼາຍຫົວແມ່ນຄືກັນກັບເຄື່ອງຫຼາຍຊັ້ນບໍ?
ໝາຍເລກ. ອຸປະກອນຫຼາຍຊັ້ນປະກອບເປັນຊັ້ນວັດສະດຸພາຍໃນກໍາແພງ parison. ເຄື່ອງຈັກອາດຈະປະສົມປະສານທັງສອງລັກສະນະ. ບັນທຶກການນັບຈໍາຫນ່າຍ, ໂຄງສ້າງຊັ້ນ, ສະຖານີແລະຢູ່ຕາມໂກນແຍກຕ່າງຫາກເພື່ອໃຫ້ວົງຢືມບໍ່ສັບສົນກັບການຈັດການວັດສະດຸ.
ເຄື່ອງຈັກຊັ້ນດຽວທີ່ມີຢູ່ແລ້ວສາມາດຍົກລະດັບການຜະລິດຫຼາຍຊັ້ນໄດ້ບໍ?
ຄໍາຕອບແມ່ນຂຶ້ນກັບລະບົບ extrusion ທີ່ມີຢູ່ແລ້ວ, ພື້ນທີ່ທີ່ມີຢູ່, ການໂຕ້ຕອບຂອງຫົວຫນ້າ, ການຄວບຄຸມ, ຜົນປະໂຫຍດແລະ throughput ທີ່ຕ້ອງການ. ໄດ້ຮັບການທົບທວນທາງວິສະວະກໍາຂອງການກໍ່ສ້າງຕົວຈິງກ່ອນທີ່ຈະງົບປະມານການແປງ. ຢ່າຄິດວ່າການທົດແທນຫົວຢ່າງດຽວສະຫນອງວົງຈອນອຸປະກອນເພີ່ມເຕີມຫຼືໄລຍະການດໍາເນີນງານທີ່ຈໍາເປັນສໍາລັບສູດທີ່ສະເຫນີ.
ຂໍ້ມູນອັນໃດທີ່ຈຳເປັນສຳລັບໃບສະເໜີລາຄາເຄື່ອງປັ້ນດິນເຜົາຫຼາຍຊັ້ນ?
ສະຫນອງການແຕ້ມຮູບຖັງແລະສະພາບສໍາເລັດຮູບ, ເນື້ອໃນ, ຊັ້ນຮຽນທີ resin, ຫນ້າທີ່ຊັ້ນທີ່ສະເຫນີ, ເປົ້າຫມາຍຜົນຜະລິດທີ່ຍອມຮັບແລະການຜະສົມຜະສານຜະລິດຕະພັນ. ລວມເອົາມະຫາຊົນ parison ລວມຍອດຖ້າຮູ້ຈັກ, ການທົດສອບທີ່ຈໍາເປັນ, ຜົນປະໂຫຍດທີ່ມີຢູ່ແລະຂອບເຂດຂອງນ້ໍາລົງ. ຖ້າສູດຊັ້ນບໍ່ໄດ້ຖືກຕົກລົງ, ກໍານົດຄວາມຕ້ອງການການປະຕິບັດກ່ອນເພື່ອໃຫ້ຜູ້ສະຫນອງສາມາດປະເມີນການຕັ້ງຄ່າທີ່ເຫມາະສົມ.