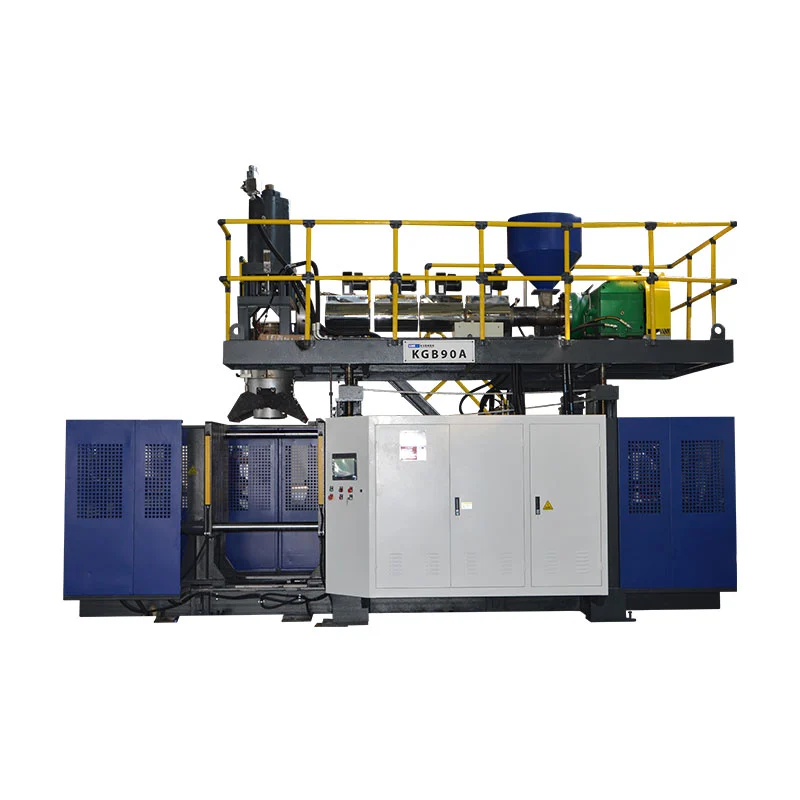
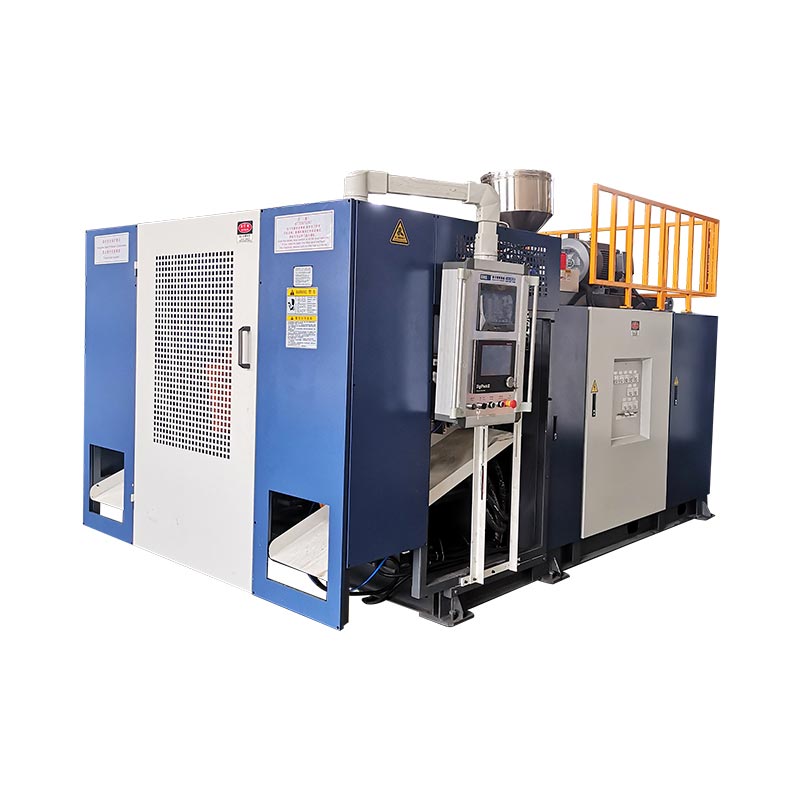
ສະຖານີທີສອງປ່ຽນວິທີການທີ່ເຄື່ອງໃຊ້ການບີບອັດ, ຄວາມເຢັນແລະເວລາການຈັດການແມ່ພິມ. ມັນບໍ່ມີຜົນຜະລິດທີ່ຂາຍໄດ້ສອງເທົ່າອັດຕະໂນມັດ, ພະລັງງານຕ່ໍາຕໍ່ຂວດຫຼືຜະລິດຜະລິດຕະພັນຂະຫນາດໃຫຍ່. ຂະຫນາດເຄື່ອງ Kinggle ສາມຄູ່ສະແດງໃຫ້ເຫັນບ່ອນທີ່ຄວາມແຕກຕ່າງທີ່ແທ້ຈິງປາກົດ.

ທີ່ແທ້ຈິງເຄື່ອງ molding blowing ສະຖານີດຽວ vs doubleດັ່ງນັ້ນການປຽບທຽບຈຶ່ງເປັນການສຶກສາທີ່ສົມບູນ, ບໍ່ແມ່ນການນັບລົດ. ການຕັດສິນໃຈຕ້ອງເຊື່ອມຕໍ່ຂວດ, ຕາຕະລາງການຜະລິດ, ຄວາມຕ້ອງການລວມຍອດລວມ, ລໍາດັບສອງສະຖານີແລະຄວາມຕ້ອງການສ່ວນທີ່ຍອມຮັບ.
ແມ່ນຫຍັງປ່ຽນແປງລະຫວ່າງສະຖານີຫນຶ່ງແລະສອງ?
ໃນເຄື່ອງ molding blowing extrusion ຢ່າງຕໍ່ເນື່ອງສະຖານີດຽວ, ຕໍາແຫນ່ງ mold-and-clamp ຈັບ parison, ປະກອບເປັນພາກສ່ວນ, cools ມັນແລະປ່ອຍມັນ. ເຫດການ molding ຕໍ່ໄປຕ້ອງສອດຄ່ອງກັບລໍາດັບຂອງສະຖານີຫນຶ່ງນັ້ນ.
ສະຖານີ double-ຫຼື twin-station- extrusion blow molding machine alternation two molding around a shared extrusion system . ສະຖານີຫນຶ່ງສາມາດຢູ່ໃນຂັ້ນຕອນການເປົ່າ, ຄວາມເຢັນຫຼືບາງສ່ວນ, ໃນຂະນະທີ່ອີກສະຖານີຫນຶ່ງກໍາລັງກະກຽມເພື່ອເກັບກໍາ parison ຕໍ່ໄປ. ນີ້ແມ່ນເຫດຜົນທີ່ວ່າອຸປະກອນສອງສະຖານີຍັງຖືກອະທິບາຍວ່າເປັນເຄື່ອງພິມສອງດ້ານຫຼືເຄື່ອງປັ່ນປ່ວນໃນບາງຕະຫຼາດ.
ລໍາດັບທີ່ງ່າຍດາຍນີ້ອະທິບາຍເຖິງໂອກາດ, ບໍ່ແມ່ນອັດຕາການຜະລິດສຸດທ້າຍ. ການເດີນທາງສະຖານີ, ການສ້າງ parison, mold ປິດ, blowing, exhaust, cooling, ejection, trimming and downstream transfer still have to fit together. ວັນນະຄະດີເຄື່ອງຮັບສົ່ງແບບເອກະລາດຍັງບອກການກຳນົດຄ່າແບບດຽວ ແລະສອງດ້ານແຍກຕ່າງຫາກຈາກຫົວຕາຍແບບດ່ຽວ ແລະຫຼາຍພາກສ່ວນ, ເສີມວ່າສິ່ງເຫຼົ່ານີ້ແມ່ນທາງເລືອກອຸປະກອນທີ່ແຕກຕ່າງກັນ.
ຢ່າສັບສົນການນັບສະຖານີ, ການນັບຫົວ, ນັບຢູ່ຕາມໂກນ ແລະນັບຊັ້ນ
ຄວາມຜິດພາດຂອງວົງຢືມຈໍານວນຫຼາຍເລີ່ມຕົ້ນເນື່ອງຈາກວ່າ "double" ຖືກນໍາໃຊ້ໂດຍບໍ່ມີການເວົ້າວ່າສິ່ງທີ່ເປັນສອງເທົ່າ. ເຄື່ອງສະຖານີສອງແມ່ນບໍ່ຈໍາເປັນຕ້ອງເປັນເຄື່ອງຈັກສອງຫົວ, mold ສອງຊ່ອງຫຼືສາຍສອງຊັ້ນ.
| ໄລຍະ | ສິ່ງທີ່ມັນນັບ | ສິ່ງທີ່ມັນປ່ຽນແປງ | ຄໍາຖາມສໍາລັບຜູ້ສະຫນອງ |
|---|---|---|---|
| ສະຖານີດຽວຫຼືສອງເທົ່າ | ຕໍາແຫນ່ງ mold-and-clamp ທີ່ເຮັດວຽກຢູ່ໃນລໍາດັບ | ລໍາດັບເຄື່ອງຈັກ, ຄວາມຕ້ອງການທີ່ກໍານົດໄວ້ mold, ທ່າແຮງຜົນຜະລິດ, ຮອຍຕີນແລະການຈັດການ | ມີສະຖານີແມ່ພິມທີ່ສົມບູນຫຼາຍປານໃດທີ່ສະຫຼັບກັນຢູ່ໃນເຄື່ອງນີ້? |
| ຕາຍຫົວດຽວ ຫຼືຫຼາຍຫົວ | Parisons extruded ໃນເຫດການ molding ຫນຶ່ງ | ວິທີການຫຼາຍຢູ່ຕາມໂກນ mold ສາມາດປ້ອນໃນເວລາດຽວແລະ pitch ອອກທີ່ຕ້ອງການ | ມີຈໍານວນຮ້ານຈໍານວນເທົ່າໃດ, ແລະຈຸດສູນກາງຂອງພວກເຂົາແມ່ນເທົ່າໃດ? |
| mold ດຽວຫຼືຫຼາຍຢູ່ຕາມໂກນ | ພາກສ່ວນທີ່ສ້າງຂຶ້ນໃນ mold ໃກ້ຊິດ | ພາກສ່ວນຕໍ່ເຫດການ molding, ຂະຫນາດ mold, ຄວາມດຸ່ນດ່ຽງຂອງຄວາມເຢັນແລະການ trimming | ເຫດການ mold ຫນຶ່ງຄວນຜະລິດຊິ້ນສ່ວນທີ່ຂາຍໄດ້ຫຼາຍປານໃດ? |
| ດຽວ ຫຼືຫຼາຍຊັ້ນ | ຊັ້ນວັດສະດຸຢູ່ໃນຝາສ່ວນ | Extruders, ສະຖາປັດຕະຍະກໍາຕາຍ, ການຈັດການວັດສະດຸແລະການຄວບຄຸມຂະບວນການ | ວັດສະດຸ ແລະໂຄງສ້າງຊັ້ນໃດລວມຢູ່ໃນໃບສະເໜີລາຄາ? |
ໄດ້ແຜ່ນຂໍ້ມູນລົດຮັບສົ່ງ R&B ຢ່າງຕໍ່ເນື່ອງສໍາລັບຕົວຢ່າງ, ລາຍຊື່ຫົວຕາຍດຽວແລະຫຼາຍ parison ແຍກຕ່າງຫາກຈາກການຕັ້ງຄ່າຕົວຍຶດຫນຶ່ງຫຼືສອງສະຖານີ. ເຄື່ອງມືຫຼາຍ parison ແມ່ນຫນຶ່ງ lever ຜົນຜະລິດ; ສະຖານີ mold ທີສອງແມ່ນບ່ອນອື່ນ. ການສະເຫນີອາດຈະໃຊ້ lever ຫຼືປະສົມປະສານທັງສອງ, ດັ່ງນັ້ນວົງຢືມຕ້ອງລະບຸແຕ່ລະແຍກຕ່າງຫາກ.
ຄໍາສັບຍັງມີການປ່ຽນແປງຕາມພາກພື້ນ. ຜູ້ຊື້ອາດຈະຊອກຫາ adouble station blowing ເຄື່ອງ molding, ສະຖານີຄູ່ແຝດ blow molding machine, ເຄື່ອງເປົ່າຂວດສອງສະຖານີຫຼືເຄື່ອງປັ້ນດິນເຜົາສອງດ້ານ. ຢືນຢັນລໍາດັບທາງດ້ານຮ່າງກາຍແທນທີ່ຈະເລືອກໂດຍຊື່ຢ່າງດຽວ.
ການປຽບທຽບຕົ້ນສະບັບ: ຂະຫນາດເຄື່ອງ Kinggle ສາມຄູ່
ການວິເຄາະຕໍ່ໄປນີ້ໃຊ້ຂໍ້ມູນສະເພາະທີ່ເຜີຍແຜ່ຢູ່ໃນຫົກຫນ້າຜະລິດຕະພັນ Kinggle ໃນປັດຈຸບັນ. ແຕ່ລະຄູ່ມີຄວາມສາມາດບັນຈຸສູງສຸດນາມດຽວກັນ, ຊຶ່ງເຮັດໃຫ້ຄວາມແຕກຕ່າງສະຖານີງ່າຍທີ່ຈະເບິ່ງ. ຕົວເລກແມ່ນການອ້າງອິງລາຍການ, ບໍ່ແມ່ນການຮັບປະກັນການຜະລິດສໍາລັບທຸກໆຂວດ, ຢາງ, ຫົວຕາຍຫຼືຊຸດທາງເລືອກ.
| ຄວາມອາດສາມາດແລະຕົວແບບ | ສະຖານີ | ເຜີຍແຜ່ປ້າຍກຳກັບຜົນຜະລິດ | ຄວາມສາມາດໃນການລະລາຍ HDPE | ຂະໜາດເຄື່ອງ (L×W×H) | ຊອງ L×W ແບບງ່າຍດາຍ* | ນ້ຳໜັກ | ແຮງຍຶດ |
|---|---|---|---|---|---|---|---|
| 2 ລKGB2L | ໂສດ | 600 pcs / h ວົງຈອນແຫ້ງ | 30 ກິໂລ / h | 3.1×1.7×2.5ມ | 5.3 m² | 2.5 ທ | 40 kN |
| 2 ລKGB2D | ສອງເທົ່າ | 600 × 2 pcs / h ວົງຈອນແຫ້ງ | 55 ກິໂລ / h | 3.1×2.2×2.5ມ | 6.8 m² | 4.5 ທ | 40 kN |
| 5LKGB5L | ໂສດ | 500 pcs / h ວົງຈອນແຫ້ງ | 55 ກິໂລ / h | 3.1×2.2×2.5ມ | 6.8 m² | 3.0 ທ | 65 kN |
| 5LKGB5D | ສອງເທົ່າ | 500 × 2 pcs / h ວົງຈອນແຫ້ງ | 80 ກິໂລ / h | 3.2×2.2×2.5ມ | 7.0 m² | 5.2 ທ | 65 kN |
| 15LKGB15L | ໂສດ | 450 pcs / h ວົງຈອນແຫ້ງ | 100 ກິໂລ / h | 4.5×2.2×2.8ມ | 9.9 m² | 7.5 ທ | 165 kN |
| 15LKGB15D | ສອງເທົ່າ | 450 × 2 pcs / h ວົງຈອນແຫ້ງ | 120 ກິໂລ / h | 4.8 × 2.9 × 2.8 ມ | 13.9 m² | 12.5 ດ | 165 kN |

ສິ່ງທີ່ຂໍ້ມູນຄູ່ເປີດເຜີຍ
1. ການນັບສະຖານີບໍ່ໄດ້ກໍານົດຂະຫນາດສ່ວນສູງສຸດ
ພາຍໃນແຕ່ລະຄູ່ Kinggle, ຄວາມອາດສາມາດບັນຈຸໃນນາມແລະຜົນບັງຄັບໃຊ້ clamping ທີ່ເຜີຍແຜ່ຍັງຄົງຄືກັນ: 2L ແລະ 40 kN, 5L ແລະ 65 kN, ຫຼື 15L ແລະ 165 kN. ສະຖານີທີສອງປ່ຽນລໍາດັບການຜະລິດ; ມັນບໍ່ໄດ້ປ່ຽນເວທີ 5L ເຂົ້າໄປໃນເວທີ 15L.
ຄວາມແຕກຕ່າງນີ້ມີຄວາມສໍາຄັນໃນລະຫວ່າງການເລືອກເຄື່ອງຈັກ. ປະລິມານສ່ວນ, ພື້ນທີ່ຄາດຄະເນ, ຂະຫນາດແມ່ພິມແລະຕົວຍຶດທີ່ຕ້ອງການຍັງຄົງຕ້ອງເຫມາະກັບເວທີ. Kinggle'sຄູ່ມືການຄັດເລືອກເຄື່ອງ molding blowingເລີ່ມຕົ້ນຈາກຕູ້ຄອນເທນເນີກ່ອນທີ່ຈະເລືອກນັບສະຖານີ.
2. ຄູ່ສະຖານີ double ເພີ່ມຄວາມອາດສາມາດ melt, ແຕ່ບໍ່ແມ່ນໂດຍອັດຕາສ່ວນຄົງທີ່ຫນຶ່ງ
ຄວາມສາມາດລະລາຍ HDPE ທີ່ພິມເຜີຍແຜ່ເພີ່ມຂຶ້ນຈາກ 30 ຫາ 55 ກິໂລຕໍ່ຊົ່ວໂມງໃນຄູ່ 2L, ຈາກ 55 ຫາ 80 ກິໂລຕໍ່ຊົ່ວໂມງໃນຄູ່ 5L, ແລະຈາກ 100 ຫາ 120 ກິໂລຕໍ່ຊົ່ວໂມງໃນຄູ່ 15L. ການເພີ່ມຂຶ້ນເຫຼົ່ານັ້ນບໍ່ຄືກັນ ແລະບໍ່ຄວນປ່ຽນເປັນ "ຕົວຄູນສະຖານີສອງເທົ່າ."
ນີ້ແມ່ນບົດຮຽນຄວາມສາມາດທີ່ສໍາຄັນທີ່ສຸດໃນຂໍ້ມູນ. ສອງສະຖານີສາມາດສ້າງໂອກາດ molding ຫຼາຍ, ແຕ່ extruder ຍັງມີການສະຫນອງມະຫາຊົນ parison ລວມ. ຂວດທີ່ໜັກກວ່າ, ກະພິບຫຼາຍ, ທໍ່ຕາຍຫຼາຍ ຫຼືຊ່ວງເວລາເຫດການທີ່ສັ້ນກວ່າເຮັດໃຫ້ຄວາມຕ້ອງການລະລາຍ. ເມື່ອ extrusion ກາຍເປັນຄໍຂວດ, ການເພີ່ມຄວາມພ້ອມຂອງສະຖານີບໍ່ສາມາດແກ້ໄຂມັນໄດ້.
3. ນ້ໍາຫນັກແລະການຕິດຕັ້ງຊອງຈົດຫມາຍເພີ່ມຂຶ້ນແຕກຕ່າງກັນໂດຍຂະຫນາດ
ການເຄື່ອນຍ້າຍຈາກແບບດຽວໄປຫາແບບຄູ່ເຮັດໃຫ້ນ້ໍາຫນັກເຄື່ອງທີ່ຈັດພີມມາຈາກ 2.5 ເປັນ 4.5 ໂຕນຢູ່ທີ່ 2L, 3.0 ຫາ 5.2 ໂຕນຢູ່ທີ່ 5L, ແລະ 7.5 ຫາ 12.5 ໂຕນຢູ່ທີ່ 15L. ຊອງຈົດຫມາຍຂອງເຄື່ອງຈັກ L×W ທີ່ຄິດໄລ່ໄດ້ມີການປ່ຽນແປງຈາກປະມານ 5.3 ຫາ 6.8 m², 6.8 ຫາ 7.0 m², ແລະ 9.9 ຫາ 13.9 m² ຕາມລໍາດັບ.
ດັ່ງນັ້ນພື້ນທີ່ຊັ້ນບໍ່ໄດ້ຖືກອະທິບາຍຢ່າງປອດໄພວ່າ "ເກືອບຄືກັນ" ຫຼື "ໃຫຍ່ກວ່າສອງເທົ່າ." ຜົນໄດ້ຮັບແມ່ນຂຶ້ນກັບເວທີ. ທັງການຄິດໄລ່ຂອງເຄື່ອງຈັກ - ຊອງຈົດຫມາຍແມ່ນຮູບແບບຂອງໂຮງງານ: ການເຂົ້າເຖິງການບໍລິການ, ການສະຫນອງວັດສະດຸ, manifolds ຄວາມເຢັນ, ຕູ້ຄວບຄຸມ, ການໄຫຼອອກສ່ວນຫນຶ່ງແລະການຈັດການ mold ຍັງຕ້ອງການພື້ນທີ່. ໃຊ້ Kinggle'sພະລັງງານ, ທາງອາກາດ, ນ້ໍາແລະຄູ່ມືຮູບແບບກ່ອນທີ່ຈະ freezing ແຜນຜັງເວັບໄຊທ໌.
4. ປ້າຍວົງກົມແຫ້ງແມ່ນສັນຍານການປຽບທຽບ, ບໍ່ແມ່ນສັນຍາການຈັດສົ່ງ
ວົງຈອນແຫ້ງບັນທຶກການເຄື່ອນໄຫວຂອງເຄື່ອງຈັກໂດຍບໍ່ມີການພິສູດເງື່ອນໄຂການຜະລິດຂອງພາກສ່ວນສໍາເລັດຮູບ. ຜົນຜະລິດຕົວຈິງຈະຕ້ອງປະກອບມີການສ້າງ parison, ລະເບີດອອກແລະເວລາຫມົດ, ຄວາມເຢັນ, ejection, trimming, ການສູນເສຍຄຸນນະພາບແລະການຢຸດເຊົາການວາງແຜນ. jerrycan 15L ຫນາແລະແກ້ວ 500ml ແສງສະຫວ່າງບໍ່ສາມາດຖືກມອບໃຫ້ຜົນຜະລິດດຽວກັນພຽງແຕ່ເນື່ອງຈາກວ່າພວກເຂົາເຈົ້າແລ່ນຢູ່ໃນເຄື່ອງທີ່ມີຈໍານວນສະຖານີດຽວກັນ.
ຄິດໄລ່ຜົນຜະລິດຈາກເຫດການ molding ແລະການດຸ່ນດ່ຽງມະຫາຊົນ
ເລີ່ມຕົ້ນດ້ວຍຜະລິດຕະພັນແລະເຮັດວຽກກັບຄືນໄປບ່ອນ. ຢ່າເລີ່ມຕົ້ນໂດຍການຄູນຕົວເລກລາຍການໂດຍຊົ່ວໂມງປ່ຽນ.
ຂັ້ນຕອນທີ 1: ກໍານົດຜົນຜະລິດທີ່ດີທີ່ຕ້ອງການ
ປ່ຽນຄວາມຕ້ອງການທີ່ຢືນຢັນແລ້ວເປັນສ່ວນທີ່ດີຕໍ່ຊົ່ວໂມງໂດຍໃຊ້ຊົ່ວໂມງການຜະລິດທີ່ກຳນົດໄວ້, ການປ່ຽນແປງທີ່ວາງແຜນໄວ້ ແລະສົມມຸດຕິຖານຄວາມພ້ອມຂອງໂຮງງານ. ຮັກສາສະຖານະການຄວາມຕ້ອງການແຍກຕ່າງຫາກ - ພື້ນຖານ, ສູງສຸດຂອງລະດູການແລະການຂະຫຍາຍຕົວໃນອະນາຄົດ - ດັ່ງນັ້ນຄວາມສາມາດທີ່ເກີນແມ່ນເຫັນໄດ້ແທນທີ່ຈະຖືກເຊື່ອງໄວ້ໃນເປົ້າຫມາຍໃນແງ່ດີ.
ຂັ້ນຕອນທີ 2: ການວັດແທກເຫດການ molding ສໍາເລັດຫນຶ່ງ
ສໍາລັບ mold ທີ່ສະເຫນີ, ບັນທຶກຈໍານວນ parisons, ພາກສ່ວນທີ່ສ້າງຕັ້ງຂຶ້ນ, ມະຫາຊົນ parison ລວມ, ມະຫາຊົນສໍາເລັດຮູບ, ເສັ້ນທາງ flash / regrind, ໄລຍະຫ່າງຂອງເຫດການທີ່ຫມັ້ນຄົງແລະຜົນໄດ້ຮັບຄຸນນະພາບທີ່ຍອມຮັບ. ເຫດການ molding ຫມາຍຄວາມວ່າ mold ຫນຶ່ງ captures ອຸປະກອນ parison ແລະຜະລິດຊຸດຂອງພາກສ່ວນຂອງຕົນ.
ພາກສ່ວນທີ່ດີ / h = ເຫດການ molding / h ×ຊິ້ນສ່ວນຕໍ່ເຫດການ × ສ່ວນທີ່ຍອມຮັບ
ຄວາມຕ້ອງການລວມຍອດ (kg/h) = ເຫດການ molding/h × gross parison mass per event (kg)
ສ່ວນທີ່ຍອມຮັບຈະຕ້ອງມາຈາກການທົດລອງທີ່ໄດ້ຕົກລົງກັນ ຫຼືສົມມຸດຕິຖານຂອງພືດທີ່ສັດຊື່. ມະຫາຊົນ parison ລວມເຖິງວັດສະດຸທີ່ເຂົ້າໄປໃນເຫດການ molding, ບໍ່ພຽງແຕ່ຂວດສໍາເລັດຮູບ. ຖ້າແຟລດເປັນພື້ນຫລັງ, ການຈັດການແລະການນໍາໃຫມ່ຂອງມັນຍັງມີຜົນກະທົບຕໍ່ສາຍ.
ຂັ້ນຕອນທີ 3: ທົດສອບຄໍຂວດເປັນເສັ້ນດຽວ
ປຽບທຽບຄວາມຕ້ອງການລວມຂອງການລະລາຍກັບ extruder ທີ່ສະເຫນີພາຍໃຕ້ວັດສະດຸຕົວຈິງ. ຫຼັງຈາກນັ້ນ, ຢືນຢັນ mold cooling, blow air, part removing, trimming, leak testing, conveying, packing and grinder capacity. ຂັ້ນຕອນທີ່ຍືນຍົງຕ່ໍາສຸດກໍານົດຜົນຜະລິດເສັ້ນ.
ສໍາລັບເຫດຜົນການຜະລິດຢ່າງຕໍ່ເນື່ອງຂອງເຄື່ອງຈັກທີ່ກວ້າງຂວາງ, ເບິ່ງ Kinggle'sຄູ່ມືເຄື່ອງ molding blowing ຢ່າງຕໍ່ເນື່ອງ. ຖ້ານ້ໍາຫນັກສ່ວນຫນຶ່ງຫຼືການແຜ່ກະຈາຍຂອງກໍາແພງມີການປ່ຽນແປງໃນລະຫວ່າງການທົດລອງຄວາມໄວ, ໃຫ້ໃຊ້ຄູ່ມືການຂຽນໂປຼແກຼມ parisonແລະກວດສອບສະຖານທີ່ກໍາແພງດຽວກັນໃນແຕ່ລະເງື່ອນໄຂ.
ການຕັ້ງຄ່າໃດທີ່ເຫມາະສົມກັບແຜນການການຜະລິດ?
ສະຖານີດຽວມັກຈະເປັນລາຍຊື່ຄັດເລືອກທີ່ສະອາດກວ່າເມື່ອ…
- ຄວາມຕ້ອງການທີ່ໄດ້ຮັບການຢັ້ງຢືນເຫມາະກັບສະຖານີ mold ຫນຶ່ງທີ່ມີຂອບການດໍາເນີນງານທີ່ຍອມຮັບ;
- ການປ່ຽນແປງຂອງຜະລິດຕະພັນແມ່ນເລື້ອຍໆຫຼືໄລຍະການຜະລິດສັ້ນ;
- ຊຸດ mold ຫນຶ່ງແມ່ນມັກສໍາລັບເຫດຜົນງົບປະມານ, ການບໍາລຸງຮັກສາຫຼືການກວດສອບ;
- ສ່ວນ, mold ຫຼືວິທີການໂຍກຍ້າຍເຮັດໃຫ້ຮູບແບບສະຫຼັບປະຕິບັດຫນ້ອຍລົງ;
- ພື້ນທີ່ໂຮງງານ, ການເຂົ້າເຖິງຍົກຫຼືລະບົບອັດຕະໂນມັດລຸ່ມແມ່ນຈໍາກັດ;
- ໂຄງການດັ່ງກ່າວກໍາລັງເຂົ້າສູ່ຕະຫຼາດທີ່ຄວາມຕ້ອງການຍັງບໍ່ທັນໄດ້ພິສູດ.
ສະຖານີຄູ່ສົມຄວນໄດ້ຮັບການສຶກສາສາຍເຕັມເມື່ອ…
- ຄວາມຕ້ອງການຊ້ໍາຊ້ອນທີ່ຫມັ້ນຄົງເກີນຜົນຜະລິດສະຖານີດຽວຕົວຈິງ;
- ສອງສະຖານີ mold ຈັບຄູ່ສາມາດດໍາເນີນການຂະບວນການຊ້ໍາກັນ;
- extruder ແລະຫົວຕາຍສາມາດສະຫນອງອັດຕາການ melt ທັງຫມົດທີ່ຕ້ອງການ;
- cooling ໃບເວລາທີ່ເປັນປະໂຫຍດສໍາລັບການເຮັດວຽກ mold ສະຫຼັບ;
- trimming, ການທົດສອບແລະການຈັດການວັດສະດຸສາມາດຍອມຮັບການໄຫຼເພີ່ມຂຶ້ນ;
- ຂອບເຂດ mold, ເຄື່ອງແລະຜົນປະໂຫຍດເພີ່ມເຕີມມີກໍລະນີທຸລະກິດປ້ອງກັນ.
ບັນຊີລາຍຊື່ທັງສອງແທນການທົດລອງຜະລິດຕະພັນ. ມັນປ້ອງກັນຄວາມຜິດພາດໃນການຈັດຊື້ທົ່ວໄປ: ການປິ່ນປົວສະຖານີທີສອງເປັນອຸປະກອນເສີມຜົນຜະລິດແບບດ່ຽວ. ມັນເປັນການຕັດສິນໃຈລະບົບທີ່ມີການປ່ຽນແປງເຄື່ອງມື, ການຄວບຄຸມ, ການມອບຫມາຍແລະການໄຫຼຂອງພາກສ່ວນໂດຍຜ່ານໂຮງງານຜະລິດ.
ອຸປະຖຳ ແລະ ອຸປກອນລຸ່ມນ້ຳສາມາດລຶບລ້າງຄວາມໄດ້ປຽບຂອງສະຖານີ
ສາຍສະຖານີສອງສາຍອາດຈະສົ່ງຄວາມຮ້ອນຫຼາຍເຂົ້າໄປໃນລະບົບເຮັດຄວາມເຢັນ mold ແລະສ້າງເຫດການ molding ໃກ້ຊິດກັນ. ອາກາດທີ່ຖືກບີບອັດຕ້ອງຖືຄວາມກົດດັນແລະສົ່ງກະແສໃນເວລາທີ່ສາຍຕ້ອງການມັນ, ບໍ່ພຽງແຕ່ຢູ່ບ່ອນເຮັດວຽກ. ນ້ໍາເຢັນຕ້ອງສາມາດບັນລຸທັງສອງວົງຈອນ mold ກັບສະພາບທີ່ຫມັ້ນຄົງ. ການແຈກຢາຍໄຟຟ້າ, ຄວາມເຢັນຂອງໄຮໂດຼລິກແລະສະພາບແວດລ້ອມຕູ້ຕ້ອງກົງກັບການກໍ່ສ້າງສຸດທ້າຍ.
ຢ່າຄິດໄລ່ການບໍລິການຂອງພືດຈາກຕາຕະລາງປຽບທຽບ. ບາງຂໍ້ມູນສະເພາະຂອງເວັບ Kinggle ປະຈຸບັນໃຊ້ຕົວພິມຕົວພິມທີ່ບໍ່ສອດຄ່ອງກັນ, ແລະຕົວເລກພະລັງງານສະເລ່ຍບໍ່ໄດ້ອະທິບາຍເຖິງການທົດສອບຜະລິດຕະພັນທີ່ຄືກັນ. ຮ້ອງຂໍເອົາເອກະສານຜົນປະໂຫຍດໂຄງການສະເພາະ, ຮູບແຕ້ມໄຟຟ້າແລະຮູບແຕ້ມການຈັດການທົ່ວໄປສໍາລັບການຕັ້ງຄ່າຕາມລໍາດັບ.
ກວດເບິ່ງທຸກໆຂະບວນການຫຼັງຈາກການເປີດ mold
- ອຸປະກອນເອົາອອກສາມາດຮັບຊິ້ນສ່ວນຈາກສະຖານີສະຫຼັບໄດ້ບໍ?
- ການຕັດສາມາດຈັດການແຟດ ແລະເລຂາຄະນິດຄໍ/ລຸ່ມໄດ້ບໍ?
- ເຄື່ອງທົດສອບການຮົ່ວໄຫຼສາມາດກວດສອບທຸກໆຮູໃນອັດຕາເສັ້ນທີ່ຕ້ອງການບໍ?
- ລໍາລຽງສາມາດປ້ອງກັນການຂັດກັນ, ການສະສົມແລະການຜິດປົກກະຕິຂອງພາກສ່ວນບໍ?
- ເຄື່ອງ grinder ແລະເຄື່ອງປັ່ນສາມາດຈັດການແຟດໄດ້ໂດຍບໍ່ມີການເຮັດໃຫ້ອັດຕາສ່ວນຂອງ regrind ມີຄວາມຫມັ້ນຄົງບໍ?
- ຜູ້ປະກອບການສາມາດໄປເຖິງທັງສອງສະຖານີໄດ້ຢ່າງປອດໄພສໍາລັບການກວດກາທີ່ອະນຸມັດແລະການເຮັດວຽກການປ່ຽນແປງ?
ຖ້າການແລ່ນໄວຂຶ້ນເຮັດໃຫ້ຄວາມຫນາຂອງກໍາແພງບໍ່ຫມັ້ນຄົງ, ກະພິບ, ການບິດເບືອນຂອງຄວາມເຢັນຫຼືສັນຍານເຕືອນຄືນໃຫມ່, ເຊື່ອມຕໍ່ບັນທຶກການບໍາລຸງຮັກສາປ້ອງກັນກັບ Kinggle'sວິທີການແກ້ໄຂບັນຫາ HMIກ່ອນທີ່ຈະເຊື່ອງຄໍຂວດທາງດ້ານຮ່າງກາຍດ້ວຍການປ່ຽນແປງສູດ.

ປຽບທຽບຄ່າຕິດຕັ້ງທັງໝົດ, ບໍ່ແມ່ນລາຄາເຄື່ອງດຽວ
ຜູ້ຊື້ທີ່ຊອກຫາລາຄາເຄື່ອງເຮັດຂວດຢາງອາດຈະໄດ້ຮັບສອງໃບສະເໜີລາຄາທີ່ບໍ່ທຽບເທົ່າ. ຫນຶ່ງສາມາດປະກອບມີຊຸດ mold ທີສອງ, ເອົາອອກແລະການທົດສອບການຮົ່ວໄຫຼ; ອື່ນສາມາດສະແດງໃຫ້ເຫັນພຽງແຕ່ເຄື່ອງ molding ພື້ນຖານ. ດັ່ງນັ້ນລາຄາຫົວຂໍ້ທີ່ຕໍ່າກວ່າອາດຈະພັນລະນາເຖິງຕາລາງການຜະລິດທີ່ສົມບູນໜ້ອຍກວ່າ.
| ຊັ້ນຄ່າໃຊ້ຈ່າຍ | ຄໍາຖາມສະຖານີດຽວ | ຄຳຖາມສອງສະຖານີ |
|---|---|---|
| ເວທີເຄື່ອງຈັກ | ທີ່ extruder, clamp, ການຄວບຄຸມແລະອຸປະກອນຊ່ວຍມາດຕະຖານແມ່ນລວມ? | ມີອຸປະກອນເສີມ, ຍຶດ, ຟັນ ແລະ ອຸປະກອນຄວບຄຸມໃດເພີ່ມເຕີມ? |
| ແມ່ພິມແລະຫົວຕາຍ | ແມ່ນແມ່ພິມທີ່ສົມບູນອັນໜຶ່ງ ແລະຊຸດປ້ຳຕາຍທີ່ຖືກຕ້ອງລວມຢູ່ບໍ? | ມີສອງສະຖານີແມ່ພິມທີ່ກົງກັນ, ແລະການນັບຫົວແລະຈຸດອອກແມ່ນຄ້າຍຄືກັນກັບແຜນເຄື່ອງມືບໍ? |
| ບໍລິການໂຮງງານ | ຕ້ອງການພະລັງງານ, ອາກາດ, ນ້ໍາແລະພື້ນເຮືອນ / ການໂຫຼດແມ່ນຫຍັງ? | ການບໍລິການທີ່ມີຢູ່ສາມາດສະຫນັບສະຫນູນລໍາດັບເຫດການທີ່ໄວຂຶ້ນພາຍໃຕ້ຄວາມຕ້ອງການຂອງໂຮງງານພ້ອມກັນບໍ? |
| ຕາລາງລຸ່ມ | ຂັ້ນຕອນການເອົາອອກ, ຕັດ, ທົດສອບ, ລຳລຽງ ແລະ ຕຳ ແມ່ນຄູ່ມື ຫຼື ອັດຕະໂນມັດ? | ທຸກໆຂັ້ນຕອນທາງລຸ່ມສາມາດຮັບເອົາຊິ້ນສ່ວນຈາກສະຖານີສະຫຼັບໂດຍບໍ່ມີການສະສົມໄດ້ບໍ? |
| ການປ່ຽນແປງແລະການກວດສອບ | ໄລຍະເວລາຫນຶ່ງຂອງ mold ແລະການປ່ຽນແປງສູດໃຊ້ເວລາພາຍໃຕ້ຂັ້ນຕອນຂອງຜູ້ຊື້? | ສະຖານີສອງຢ່າງສອດຄ່ອງ, ມີຄຸນສົມບັດແລະການຟື້ນຟູແນວໃດຫຼັງຈາກການປ່ຽນແປງຜະລິດຕະພັນ? |
| ຄວາມສ່ຽງຕໍ່ການດໍາເນີນງານ | ຜົນຜະລິດຈະສູນເສຍໄປຖ້າສະຖານີ mold ດຽວຢຸດ? | ສະຖານີທັງສອງສາມາດຢູ່ໂດດດ່ຽວໄດ້ຢ່າງປອດໄພ, ແລະຈະເກີດຫຍັງຂຶ້ນກັບລໍາດັບ extrusion ຮ່ວມກັນ? |
ການປຽບທຽບທາງເສດຖະກິດທີ່ເປັນປະໂຫຍດໃຊ້ຂອບເຂດໂຄງການດຽວກັນທັງສອງດ້ານ. ປະກອບມີເຄື່ອງຈັກ molding, molds, ຫົວຕາຍ, auxiliaries, ການຕິດຕັ້ງ, commissioning, ການຝຶກອົບຮົມແລະການດັດແປງໂຮງງານ. ຫຼັງຈາກນັ້ນ, ຄາດຄະເນແຮງງານ, ຜົນປະໂຫຍດ, ການບໍາລຸງຮັກສາທີ່ວາງແຜນ, ການສູນເສຍການປ່ຽນແປງ, ການສູນເສຍຄຸນນະພາບແລະເວລາ downtime ໂດຍໃຊ້ສົມມຸດຕິຖານການດໍາເນີນງານຂອງຜູ້ຊື້ເອງ.
ຄ່າໃຊ້ຈ່າຍຕໍ່ສ່ວນທີ່ດີ = ຄ່າໃຊ້ຈ່າຍທັງໝົດໃນໄລຍະການປຽບທຽບ ÷ ພາກສ່ວນທີ່ຍອມຮັບທີ່ຜະລິດໃນໄລຍະດຽວກັນ
ຕົວເລກ ແລະ ຕົວຫານຈະຕ້ອງໃຊ້ໜ້າຕ່າງເວລາ ແລະ ຂອບເຂດດຽວກັນ. ຢ່າວາງຕົວເລກນະຄອນຫຼວງສອງສະຖານີຂ້າງເທິງຜົນຜະລິດຮອບວຽນແຫ້ງຂອງສະຖານີດຽວ, ຫຼືປຽບທຽບເສັ້ນຄູ່ອັດຕະໂນມັດກັບເຄື່ອງຈັກດຽວພື້ນຖານທີ່ບໍ່ລວມການຕັດແລະການທົດສອບ. ຖ້າຄວາມຕ້ອງການບໍ່ສາມາດໃຊ້ຜົນຜະລິດທີ່ເພີ່ມຂຶ້ນ, ຄວາມອາດສາມາດທີ່ບໍ່ມີປະໂຫຍດຍັງຄົງເປັນຄ່າໃຊ້ຈ່າຍ. ຖ້າຄວາມຕ້ອງການເກີນຄວາມສາມາດຂອງສະຖານີດຽວ, ການຜະລິດພາດໂອກາດແລະການລ່ວງເວລາແມ່ນຄ່າໃຊ້ຈ່າຍເຊັ່ນກັນ.
ລາຄາຍັງຄົງເປັນຂໍ້ຈຳກັດການຊື້ທີ່ຖືກຕ້ອງ, ແຕ່ມັນຂຶ້ນກັບຄວາມເໝາະສົມທາງດ້ານເຕັກນິກ. ຂໍໃຫ້ Kinggle ລະບຸທຸກອົງປະກອບທີ່ລວມເຂົ້າກັນແລະທຸກລາຍການທີ່ຜູ້ຊື້ທີ່ສະຫນອງເພື່ອໃຫ້ວົງຢືມສາມາດປຽບທຽບໂດຍແຖວ.
RFQ ທີ່ດີກວ່າແຍກເງື່ອນໄຂການຮັບປະກັນຈາກການອ້າງອິງລາຍການ
ສົ່ງເອກະສານປ້ອນຂໍ້ມູນດຽວກັນກັບຜູ້ສະຫນອງທຸກ. ຖ້າບໍ່ດັ່ງນັ້ນ, ສອງວົງຢືມອາດຈະໃຊ້ສົມມຸດຕິຖານທີ່ແຕກຕ່າງກັນແລະຍັງປະກົດວ່າປຽບທຽບ.
| ພາກສະຫນາມ RFQ | ການປ້ອນຂໍ້ມູນທີ່ຕ້ອງການ | ເປັນຫຍັງມັນປ່ຽນການຕັດສິນໃຈຂອງສະຖານີ |
|---|---|---|
| ສ່ວນ | ການແຕ້ມຮູບຫຼືຕົວຢ່າງ, ຂະຫນາດສູງສຸດ, ຄໍ / ສໍາເລັດຮູບ, ຈັບ, ເສັ້ນແຍກແລະຄວາມຕ້ອງການຕັດ | ກໍານົດຄວາມເຫມາະສົມຂອງ mold, ການເຄື່ອນໄຫວແລະການເຮັດວຽກລົງລຸ່ມ |
| ວັດສະດຸ | ເກຣດ resin ທີ່ແນ່ນອນ, ສີ, ສານເຕີມແຕ່ງ, ແຜນ regrind/PCR ແລະຂໍ້ມູນຜູ້ສະຫນອງ | ການປ່ຽນແປງພຶດຕິກຳການລະລາຍ, ການຜະລິດລວມທັງໝົດ ແລະການທຳຄວາມເຢັນ |
| ມະຫາຊົນແລະກໍາແພງ | ນ້ ຳ ໜັກ ສຳ ເລັດຮູບ, ການຄາດຄະເນລວມຍອດ parison / flash, ສະຖານທີ່ ກຳ ແພງທີ່ ສຳ ຄັນແລະຄວາມທົນທານ | ປ່ຽນເປົ້າໝາຍຮອບວຽນໃຫ້ກາຍເປັນຄວາມຕ້ອງການ ແລະຫຼັກຖານທີ່ມີຄຸນນະພາບ |
| ຄວາມຕ້ອງການ | ພາກສ່ວນທີ່ດີຕໍ່ຊົ່ວໂມງ, ປ່ຽນ, ປີແລະລະດູການສູງສຸດ; SKU/ແຜນການປ່ຽນແປງ | ສະແດງໃຫ້ເຫັນວ່າສະຖານີທີສອງສາມາດຖືກເກັບຮັກສາໄວ້ຢ່າງມີປະສິດທິພາບບໍ |
| ເຄື່ອງມື | ຈໍານວນສະຖານີ, ທໍ່ຕາຍ, ຢູ່ຕາມໂກນ, ໄລຍະຫ່າງສູນກາງ, ຊຸດແມ່ພິມແລະຮູບແບບຄວາມເຢັນ | ປ້ອງກັນບໍ່ໃຫ້ "ສະຖານີສອງ" ເຊື່ອງຫົວຫຼືສົມມຸດຕິຖານທີ່ແຕກຕ່າງກັນ |
| ຄຸນະພາບ | ນ້ໍາຫນັກ, ມິຕິ, ກໍາແພງ, ຮົ່ວ, ຫຼຸດລົງ, ການໂຫຼດເທິງຫຼືການທົດສອບທີ່ຕົກລົງກັນອື່ນໆ | ກໍານົດຜົນຜະລິດທີ່ດີແທນທີ່ຈະເປັນຄວາມໄວການເຄື່ອນໄຫວ |
| ໂຮງງານ | ມາດຕະຖານພະລັງງານ, ສະພາບອາກາດ / ນ້ໍາ, ຂອບເຂດຈໍາກັດຊັ້ນແລະເພດານ, ເສັ້ນທາງຍົກແລະອຸປະກອນລົງລຸ່ມ | ທົດສອບວ່າສາມາດຕິດຕັ້ງ ແລະຮອງຮັບເຊລສອງສະຖານີເຕັມໄດ້ບໍ່ |
ບັນທຶກລາຍການເຫຼົ່ານີ້ໃນລະຫວ່າງການທົດລອງການຍອມຮັບ
- ເຄື່ອງ, ແມ່ພິມ, ຫົວຕາຍ, ຢາງ ແລະເອກະລັກສູດ.
- ໄລຍະເຫດການ molding ຄົງທີ່ສໍາລັບແຕ່ລະສະຖານີ - ບໍ່ແມ່ນເຫດການທີ່ໄວທີ່ສຸດ.
- ມະຫາຊົນ parison ລວມ, ນ້ໍາສໍາເລັດຮູບແລະເສັ້ນທາງ flash.
- ພາກສ່ວນທີ່ຍອມຮັບໂດຍຢູ່ຕາມໂກນແລະສະຖານີຜ່ານປ່ອງຢ້ຽມການທົດສອບທີ່ຕົກລົງ.
- ກໍາແພງທີ່ສໍາຄັນ, ຂະຫນາດແລະຜົນໄດ້ຮັບທີ່ເປັນປະໂຫຍດ.
- ສະພາບອາກາດ, ນໍ້າ ແລະໄຟຟ້າຕົວຈິງພາຍໃຕ້ການໂຫຼດທີ່ສະແດງໃຫ້ເຫັນ.
- ບັນທຶກການແຈ້ງເຕືອນ, ຢຸດ ແລະຄູ່ມືການແຊກແຊງໃນລະຫວ່າງການທົດລອງ.
ບັນທຶກນີ້ປ່ຽນ "ສະຖານີດຽວທຽບກັບສອງສະຖານີ" ເປັນການຕັດສິນໃຈໂດຍອີງໃສ່ຜະລິດຕະພັນຂອງຜູ້ຊື້. ມັນຍັງສະຫນອງພື້ນຖານການມອບຫມາຍສໍາລັບການແກ້ໄຂບັນຫາໃນອະນາຄົດແລະການບໍາລຸງຮັກສາປ້ອງກັນ.
ຄຳຖາມທີ່ມັກຖາມເລື້ອຍໆ
ອັນໃດໄວກວ່າ: ເຄື່ອງຟອກແບບສະຖານີດຽວ ຫຼືສອງສະຖານີ?
ເຄື່ອງຈັກສອງສະຖານີມີທ່າແຮງຜົນຜະລິດທີ່ສູງຂຶ້ນຍ້ອນວ່າສະຖານີ mold ສອງສະຫຼັບກັນກັບລະບົບການບີບອັດຮ່ວມກັນ. ຜົນຜະລິດທີ່ດີທີ່ແທ້ຈິງຍັງຂຶ້ນກັບຄວາມສາມາດລະລາຍ, ການນັບ parison, ຄວາມເຢັນ, ການໂຍກຍ້າຍສ່ວນ, ອຸປະກອນລຸ່ມນ້ໍາແລະຄຸນນະພາບທີ່ຍອມຮັບ.
ເຄື່ອງເຮັດແມ່ພິມແບບສະຖານີສອງເທົ່າແມ່ນການຜະລິດສອງເທົ່າບໍ?
ບໍ່ແມ່ນອັດຕະໂນມັດ. ຕົວເລກວົງຈອນແຫ້ງທີ່ເຜີຍແຜ່ອາດຈະສະແດງໃຫ້ເຫັນສອງສະຖານີສະລັບກັນ, ແຕ່ຜົນຜະລິດທີ່ຂາຍໄດ້ສາມາດຖືກຈໍາກັດໂດຍຄວາມຕ້ອງການລວມຂອງ melt melt, ຄວາມເຢັນ, trimming, ການທົດສອບ, ຢຸດຫຼືປະຕິເສດ. ກວດສອບເຄື່ອງກັບຜະລິດຕະພັນຕົວຈິງແລະວັດສະດຸ.
ເຄື່ອງສະຖານີສອງຊັ້ນແມ່ນຄືກັນກັບເຄື່ອງຈັກສອງຫົວບໍ?
ບໍ່. ຈຳນວນສະຖານີອະທິບາຍຕຳແໜ່ງ mold-and-clamp. ການນັບຫົວອະທິບາຍຈຳນວນ parisons ຖືກ extruded ສໍາລັບເຫດການ molding. ເຄື່ອງຈັກສາມາດສົມທົບສອງສະຖານີກັບຫນຶ່ງຫຼືຫຼາຍຮ້ານຕາຍ.
ທັງສອງສະຖານີສາມາດແລ່ນ mold ທີ່ແຕກຕ່າງກັນບໍ?
ຢ່າສົມມຸດວ່າພວກເຂົາສາມາດດໍາເນີນການຜະລິດຕະພັນທີ່ບໍ່ກ່ຽວຂ້ອງຢ່າງມີປະສິດທິພາບ. ສະຖານີແບ່ງປັນເງື່ອນໄຂການບີບອັດແລະຂະບວນການ, ດັ່ງນັ້ນມະຫາຊົນຜະລິດຕະພັນ, ໄລຍະເວລາ parison, ຄວາມເຢັນແລະການເຮັດວຽກລົງນ້ໍາຕ້ອງເຂົ້າກັນໄດ້. ຢືນຢັນການຈັດການທີ່ແນ່ນອນໃນລະຫວ່າງການວິສະວະກໍາ.
ຂ້ອຍຄວນເລືອກສະຖານີດຽວຫຼືສອງເທົ່າສໍາລັບຖັງ 5L?
ປະລິມານບັນຈຸພຽງແຕ່ກໍານົດເວທີ. ເລືອກການນັບສະຖານີຈາກຄວາມຕ້ອງການສ່ວນທີ່ດີ, ນໍ້າໜັກຂອງຜະລິດຕະພັນ, ຄວາມຍາວຂອງເຄື່ອງປັ້ນດິນເຜົາ, ແຜ່ນແມ່ພິມ ແລະຫົວຕາຍ, ເຄື່ອງໃຊ້ໄຟຟ້າທີ່ມີ, ຮູບແບບໂຮງງານ ແລະຄວາມສາມາດດ້ານລຸ່ມ.
ຜົນຜະລິດຂອງເຄື່ອງ molding ຄວນຄິດໄລ່ແນວໃດ?
ໃຊ້ molding ເຫດການຕໍ່ຊົ່ວໂມງຄູນດ້ວຍພາກສ່ວນຕໍ່ເຫດການແລະແຕ່ສ່ວນຫນຶ່ງທີ່ຍອມຮັບ. ກວດເບິ່ງຜົນໄດ້ຮັບຕໍ່ກັບຄວາມຕ້ອງການລວມຂອງການລະລາຍ, ຄວາມເຢັນ ແລະທຸກໆຂັ້ນຕອນລົງລຸ່ມ. ຢ່າໃຊ້ວົງຈອນແຫ້ງຢ່າງດຽວເປັນຜົນຜະລິດການຜະລິດ.
ຂໍ້ມູນອັນໃດທີ່ຕ້ອງການສໍາລັບການສະເໜີລາຄາສະຖານີດຽວທຽບກັບສອງເທົ່າ?
ສະຫນອງການແຕ້ມຮູບພາກສ່ວນ, ຊັ້ນຮຽນທີວັດສະດຸ, ສໍາເລັດຮູບແລະມະຫາຊົນ parison ລວມ, ກໍາແພງຫີນແລະຄວາມຕ້ອງການຄຸນນະພາບ, ເປົ້າຫມາຍພາກສ່ວນທີ່ດີ, ແຜນ SKU, mold ແລະຢູ່ຕາມໂກນແນວຄວາມຄິດ, ຜົນປະໂຫຍດ, ຮູບແບບແລະອຸປະກອນລຸ່ມ.