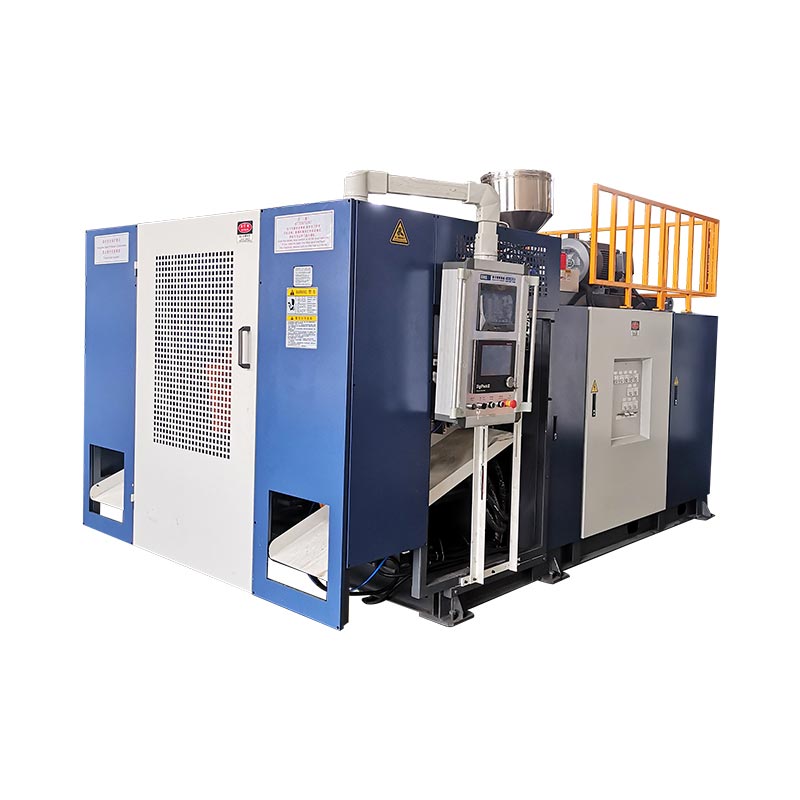
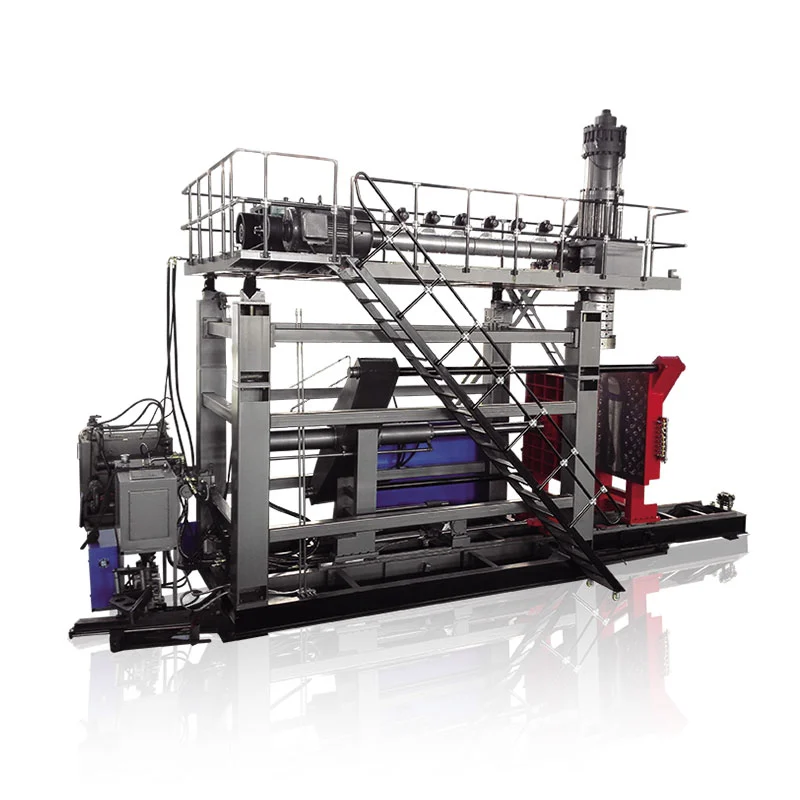
ສອງຫົວ, ສອງ parisons ແລະສອງຢູ່ຕາມໂກນມັກຈະຢູ່ໃນແນວຄວາມຄິດການຜະລິດດຽວກັນ - ແຕ່ພວກມັນບໍ່ແມ່ນຄໍາສັບທີ່ແລກປ່ຽນກັນໄດ້. ການຈັດວາງທີ່ຖືກຕ້ອງເລີ່ມຕົ້ນດ້ວຍຂວດ, ທໍ່ອອກ, ພື້ນທີ່ແມ່ພິມ ແລະຄວາມຕ້ອງການລວມທັງໝົດ, ບໍ່ແມ່ນການນັບຫົວເປົ້າໝາຍ.

ຜູ້ຊື້ທີ່ຮ້ອງຂໍໃຫ້ມີ "ເຄື່ອງເປົ່າແກ້ວສີ່ຮູ" ອາດຈະໄດ້ຮັບຫົວຕາຍສີ່ຮູ, ແມ່ພິມສີ່ຮູແລະຫນຶ່ງຫຼືສອງສະຖານີ mold. ຜູ້ຊື້ອີກຄົນຫນຶ່ງທີ່ຮ້ອງຂໍໃຫ້ມີ "ເຄື່ອງປັ້ນຫົວສອງຫົວ" ອາດຈະຫມາຍເຖິງສອງ parisons ເທົ່ານັ້ນ. ເວັ້ນເສຍແຕ່ວ່າວົງຢືມໄດ້ລະບຸແຕ່ລະອົງປະກອບ, ທັງສອງຝ່າຍສາມາດປຶກສາຫາລືກ່ຽວກັບຕົວເລກດຽວກັນໃນຂະນະທີ່ຈິນຕະນາການອຸປະກອນທີ່ແຕກຕ່າງກັນ.
ຄູ່ມືນີ້ແຍກຂໍ້ກໍານົດເຫຼົ່ານັ້ນ, ນໍາໃຊ້ຂໍ້ມູນຈໍາເພາະຂອງ Kinggle 2L, 5L ແລະ 15L ໃນປະຈຸບັນເພື່ອສະແດງໃຫ້ເຫັນຂອບເຂດຈໍາກັດທາງຫລັງຂອງການເລືອກຫົວ, ແລະສະຫນອງວິທີການດຸ່ນດ່ຽງມະຫາຊົນສໍາລັບການປຽບທຽບແນວຄວາມຄິດຫນຶ່ງ, ສອງ, ສາມ, ແລະສີ່ຫົວໂດຍບໍ່ມີການ inventing ຜົນຜະລິດການຜະລິດ.
ກ່ອນອື່ນ ໝົດ, ຕັ້ງຊື່ສີ່ຕົວເລກທີ່ແຕກຕ່າງກັນ
ຄໍາຫົວແມ່ນໃຊ້ວ່າງໃນຕະຫຼາດ. ຫົວຟອກ molding extrusion ກະຈາຍ melt ແລະປະກອບເປັນ tubular parison. A multi-parison die head ມີຊ່ອງສຽບຫຼາຍ. ຈາກນັ້ນແມ່ພິມຈະປິດຢູ່ອ້ອມຮອບ parisons ເຫຼົ່ານັ້ນ, ແລະແຕ່ລະ mold ຢູ່ຕາມໂກນປະກອບເປັນສ່ວນຫນຶ່ງ. ສະຖານີແມ່ນຕໍາແຫນ່ງ mold-and-clamp ທີ່ສົມບູນທີ່ໄດ້ຮັບພວກມັນ. ຊັ້ນແມ່ນຊັ້ນວັດສະດຸທີ່ສ້າງຂຶ້ນໂດຍລະບົບ extrusion ແລະ die-head.
| ນັບ | ຄວາມຫມາຍທາງດ້ານຮ່າງກາຍ | ຕົວຢ່າງຄໍາຖາມຜູ້ຊື້ | ຢ່າສົມມຸດ |
|---|---|---|---|
| ຮູສຽບຫົວ | ການເປີດທີ່ parisons ປະກົດຢູ່ໃນເຫດການ molding ຫນຶ່ງ | ການສະເຫນີແມ່ນຫົວດຽວ, ສອງ, ສາມຫຼືສີ່ຫົວ? | ການນັບຈໍາຫນ່າຍຮັບປະກັນວ່າຈໍານວນດຽວກັນຂອງຂວດທີ່ຍອມຮັບ |
| ປາຣີສັນ | Tubular melt ຄວາມຍາວ captured ໂດຍ mold ໄດ້ | ນ້ ຳ ໜັກ ແລະເວລາມີຄວາມສົມດູນລະຫວ່າງ parisons ແນວໃດ? | ຮ້ານຄ້າທີ່ມີພື້ນທີ່ເທົ່າທຽມກັນສະເຫມີສົ່ງ parisons ເທົ່າທຽມກັນ |
| ຮູຂຸມຂົນ | ຮູບຮ່າງສ່ວນຫນຶ່ງສ້າງຕັ້ງຂຶ້ນໃນຫນຶ່ງ mold ປິດ | ແມ່ພິມເຮັດໃຫ້ຫນຶ່ງ, ສອງຫຼືສີ່ສ່ວນຕໍ່ເຫດການບໍ? | ການນັບຖອກທ້ອງນັ້ນອະທິບາຍຈໍານວນສະຖານີ mold |
| ສະຖານີ | ສໍາເລັດຕໍາແຫນ່ງ mold-and-clamp ທີ່ໃຊ້ໂດຍເຄື່ອງຈັກ | ເຄື່ອງແມ່ນສະຖານີດຽວຫຼືສະຖານີສອງ? | ວ່າສະຖານີທີສອງແມ່ນຫົວຕາຍທີສອງ |
| ຊັ້ນ | ຊັ້ນວັດສະດຸໃນທົ່ວໂຄງສ້າງຂອງກໍາແພງ | ສ່ວນແມ່ນ monolayer ຫຼື multilayer? | "ຊັ້ນສອງ" ຫມາຍຄວາມວ່າຫົວສອງຫຼືສອງຊັ້ນ |
ວັນນະຄະດີອຸປະກອນເອກະລາດເຮັດໃຫ້ຄວາມແຕກຕ່າງດຽວກັນ. ໄດ້ແຜ່ນຂໍ້ມູນລົດຮັບສົ່ງ R&B ຢ່າງຕໍ່ເນື່ອງລາຍຊື່ການຕັ້ງຕົວຍຶດຕົວຍຶດໜຶ່ງ ຫຼືສອງສະຖານີແຍກຕ່າງຫາກຈາກການກຳນົດຄ່າຫົວຕາຍທີ່ມີຫຼາຍຊ່ອງສຽບ. ການແຍກນັ້ນມີປະໂຫຍດໃນ RFQ ໃດ: ລະບຸສະຖານີ, ທໍ່ຕາຍ, ຢູ່ຕາມໂກນ mold ແລະຊັ້ນໃນສາຍຕ່າງໆ.
ການປ່ຽນແປງແນວໃດເມື່ອຫົວຕາຍໄດ້ຮັບຜົນກໍາໄລ?
ເຄື່ອງປັ້ນດິນເຜົາຫຼາຍຫົວ, ຫຼາຍຕາຍ ຫຼືຫຼາຍ parison ສ້າງ parisons ຫຼາຍຂະຫນານ. ຖ້າ mold ແລະຂະບວນການຖືກອອກແບບມາເພື່ອເກັບກໍາແຕ່ລະ parison ແລະປະກອບເປັນຫນຶ່ງຂວດ, ພາກສ່ວນຕໍ່ເຫດການ molding ສາມາດເພີ່ມຂຶ້ນ. ຜົນປະໂຫຍດແມ່ນເງື່ອນໄຂ. ແຕ່ລະຊ່ອງສຽບຕ້ອງການພື້ນທີ່, ການໄຫຼລະລາຍ, ການຄວບຄຸມອຸນຫະພູມແລະຕໍາແຫນ່ງຢູ່ຕາມໂກນທີ່ສອດຄ້ອງກັນ.
ແຜນວາດນີ້ແມ່ນແນວຄວາມຄິດ, ບໍ່ແມ່ນຮູບແຕ້ມເຄື່ອງມື Kinggle. ເສັ້ນຜ່າສູນກາງຂອງທໍ່ທີ່ແທ້ຈິງ, pitch, ຊ່ອງທາງການໄຫຼແລະຮູບແບບຢູ່ຕາມໂກນແມ່ນຂຶ້ນກັບຂວດແລະເຄື່ອງຈັກ. "ສອງຫົວ," "ສາມຫົວ" ແລະ "ສີ່ຫົວ" ດັ່ງນັ້ນຈຶ່ງເລີ່ມຕົ້ນຄໍາອະທິບາຍແທນທີ່ຈະເປັນຂໍ້ກໍານົດທີ່ສົມບູນ.
ຫົວຫຼາຍແບ່ງຄວາມກວ້າງຂອງແມ່ພິມທີ່ມີຢູ່
parison ຂະຫນາດໃຫຍ່ດຽວສາມາດນໍາໃຊ້ຄວາມກວ້າງຂອງ mold ທີ່ມີຢູ່ຂອງເຄື່ອງຈັກ. ເມື່ອຫຼາຍໆຮ້ານແບ່ງປັນພື້ນທີ່ນັ້ນ, ຄວາມກວ້າງຂອງຂວດ, ຊ່ອງຄອດ, ຕໍາແຫນ່ງຄໍ, ກະເປົ໋າແຟດແລະການເຊື່ອມຕໍ່ຄວາມເຢັນຕ້ອງເຫມາະຂ້າງຄຽງ. mold ຍັງຕ້ອງການເຫຼັກພຽງພໍລະຫວ່າງຢູ່ຕາມໂກນແລະຫ້ອງພຽງພໍສໍາລັບການ trimming ແລະການໂຍກຍ້າຍພາກສ່ວນ.
ຫົວຫຼາຍເພີ່ມການລະລາຍທັງໝົດທີ່ຕ້ອງການຕໍ່ເຫດການ
ຖ້າ parison ລວມຫນຶ່ງມີນ້ໍາຫນັກ 0.10 kg, ສີ່ parisons ທຽບເທົ່າຮຽກຮ້ອງໃຫ້ມີ 0.40 kg ຕໍ່ເຫດການ molding ກ່ອນທີ່ຈະພິຈາລະນາຄວາມແຕກຕ່າງຂອງນ້ໍາຫນັກຕົວຈິງຂອງເຂົາເຈົ້າ. ຕົວຢ່າງອະທິບາຍເລກເລກເທົ່ານັ້ນ; ມັນບໍ່ແມ່ນຂໍ້ມູນສະເພາະຂອງຂວດ Kinggle. ການຫຼຸດໄລຍະຫ່າງລະຫວ່າງເຫດການເຮັດໃຫ້ຄວາມຕ້ອງການລະລາຍຊົ່ວໂມງຕື່ມອີກ.
ຫົວຫນ້າຫຼາຍສ້າງຕໍາແຫນ່ງຫຼາຍຂຶ້ນເພື່ອຄວບຄຸມ
ສີ່ຂວດທີ່ສັງເກດເຫັນຫຼັງຈາກການເປີດ mold ບໍ່ໄດ້ພິສູດສີ່ຂະບວນການທຽບເທົ່າ. ຊ່ອງສຽບຫນຶ່ງສາມາດເຮັດວຽກໄດ້ອົບອຸ່ນຂຶ້ນ, ຫນຶ່ງ parison ສາມາດ sag ແຕກຕ່າງກັນ, ຢູ່ຕາມໂກນສາມາດເຢັນໄດ້ຊ້າກວ່າ, ຫຼືຫນຶ່ງໃນຕໍາແຫນ່ງ trimming ສາມາດປ່ອຍໃຫ້ flash ເພີ່ມເຕີມ. ດັ່ງນັ້ນ, ຜົນຜະລິດຫຼາຍຊ່ອງຄວນຖືກນັບແລະກວດກາຕາມຕໍາແຫນ່ງ - ບໍ່ພຽງແຕ່ເປັນຈໍານວນລວມ.
ການປຽບທຽບຕົ້ນສະບັບ: ຈັດພີມມາການຈໍາກັດຫົວ Kinggle ໂດຍເວທີເຄື່ອງຈັກ
ຫນ້າ molding extrusion ຢ່າງຕໍ່ເນື່ອງໃນປະຈຸບັນຂອງ Kinggle ອະທິບາຍການຕັ້ງຄ່າທາງເລືອກສອງ, ສາມ, ແລະສີ່ຫົວຕາຍໃນຫຼາຍແບບ. ຕາຕະລາງສະເພາະເຜີຍແຜ່ຂະຫນາດທີ່ແນ່ນອນສໍາລັບການອ້າງອີງຫົວດຽວແລະສອງຫົວ. ພວກເຂົາເຈົ້າບໍ່ໄດ້ເຜີຍແຜ່ສາມຫຼືສີ່ຫົວ pitch ສໍາລັບຫນ້າເຫຼົ່ານີ້, ດັ່ງນັ້ນການຈັດວາງເຫຼົ່ານັ້ນຕ້ອງການວິສະວະກໍາໂຄງການແທນທີ່ຈະເປັນ extrapolation.
| ແບບ Kinggle | ສະຖານີ | ຄວາມອາດສາມາດຜະລິດຕະພັນສູງສຸດ | ຂະໜາດແມ່ພິມສູງສຸດ (W×H) | ຄວາມສາມາດໃນການລະລາຍ HDPE | ເສັ້ນຜ່າສູນກາງຫົວເຂັມດຽວສູງສຸດ | ເຜີຍແຜ່ໄລຍະກາງຫົວສອງເທົ່າ | ເສັ້ນຜ່າສູນກາງຂອງເຂັມສອງຫົວສູງສຸດ |
|---|---|---|---|---|---|---|---|
| KGB2L | ໂສດ | 2 ລ | 360 × 380 ມມ | 30 ກິໂລ / h | 90 ມມ | 130 ມມ | 60 ມມ |
| KGB2D | ສອງເທົ່າ | 2 ລ | 360 × 380 ມມ | 55 ກິໂລ / h | 90 ມມ | 130 ມມ | 60 ມມ |
| KGB5L | ໂສດ | 5 ລ | 410 × 450 ມມ | 55 ກິໂລ / h | 150 ມມ | 150–180 ມມ | 80 ມມ |
| KGB5D | ສອງເທົ່າ | 5 ລ | 410 × 450 ມມ | 80 ກິໂລ / h | 150 ມມ | 150–180 ມມ | 80 ມມ |
| KGB15L | ໂສດ | 15 ລ | 580 × 500 ມມ | 100 ກິໂລ / h | 220 ມມ | 240–280 ມມ | 150 ມມ |
| KGB15D | ສອງເທົ່າ | 15 ລ | 580 × 550 ມມ | 120 ກິໂລ / h | 220 ມມ | 240–280 ມມ | 150 ມມ |
ຫນ້າ 2L ຂອງ Kinggle ຍັງອະທິບາຍຄໍາຮ້ອງສະຫມັກຈາກ 50 ml ຫາ 2 L. ຊ່ວງນັ້ນກໍານົດຄອບຄົວຂອງຜະລິດຕະພັນ; ມັນບໍ່ໄດ້ ໝາຍ ຄວາມວ່າທຸກໆບັນຈຸຢູ່ໃນຂອບເຂດທີ່ ເໝາະ ສົມກັບທຸກໆຫົວ. ຂວດ 2L ກວ້າງອາດຈະຕ້ອງການຊ່ອງສຽບດຽວໃນຂະນະທີ່ຂວດແຄບຫຼາຍສາມາດເຫມາະສົມກັບແນວຄວາມຄິດຫຼາຍຊ່ອງ. ປະລິມານສູງສຸດຢ່າງດຽວບໍ່ສາມາດຕັດສິນໃຈຈັດວາງໄດ້.


ສິ່ງທີ່ຂໍ້ມູນ Kinggle ເປີດເຜີຍກ່ຽວກັບການເລືອກຫົວ
1. ຈໍານວນສະຖານີແລະເລຂາຄະນິດຫົວແມ່ນທາງເລືອກທີ່ເປັນເອກະລາດ
ພາຍໃນຄູ່ 2L, ທັງສອງແບບສະຖານີດຽວແລະສອງສະຖານີໄດ້ເຜີຍແຜ່ຂອບເຂດຈໍາກັດຫົວດຽວ 90 ມມ, ໄລຍະກາງຂອງຫົວຄູ່ 130 ມມແລະຂອບເຂດຈໍາກັດຫົວສອງຫົວ 60 ມມ. ຄູ່ 5L ແລະ 15L ປະຕິບັດຕາມຮູບແບບດຽວກັນພາຍໃນເວທີຂອງພວກເຂົາ. ສະຖານີທີສອງມີການປ່ຽນແປງວິທີການ molds ຈັບສະຫຼັບ; ມັນບໍ່ປ່ຽນແປງການນັບຂອງເຕົ້າສຽບປລັກສຽບ ຫຼືຈຸດເປີດອອກໂດຍອັດຕະໂນມັດ.
2. ຮູບແບບຫົວສອງມີເສັ້ນຜ່າກາງຫນ້ອຍທີ່ມີຕໍ່ເຕົ້າສຽບ
ທຸກໆແພລະຕະຟອມເຜີຍແຜ່ເສັ້ນຜ່າກາງຂາຕາຍສູງສຸດທີ່ນ້ອຍກວ່າສໍາລັບການອ້າງອິງຫົວສອງກ່ວາການອ້າງອີງຫົວດຽວ: 60 ທຽບກັບ 90 ມມທີ່ 2L, 80 ທຽບກັບ 150 ມມທີ່ 5L, ແລະ 150 ທຽບກັບ 220 ມມທີ່ 15L. ນີ້ບໍ່ໄດ້ຄາດຄະເນເສັ້ນຜ່າສູນກາງຂອງຂວດສໍາເລັດຮູບ, ແຕ່ມັນສະແດງໃຫ້ເຫັນວ່າເປັນຫຍັງ "ເພີ່ມຫົວອື່ນ" ບໍ່ແມ່ນພຽງແຕ່ການຕັ້ງຄ່າຜົນຜະລິດ. ການຕາຍ, parison ແລະເລຂາຄະນິດຂວດປ່ຽນແປງຮ່ວມກັນ.
3. ເວທີທີ່ໃຫຍ່ກວ່າເຜີຍແຜ່ການອ້າງອິງ mold ແລະ outlet-spacing ທີ່ກວ້າງຂຶ້ນ
ການອ້າງອິງ mold ສູງສຸດເຕີບໂຕຈາກ 360 × 380 ມມໃນຄູ່ 2L ເຖິງ 410 × 450 ມມໃນຄູ່ 5L ແລະກວ້າງເຖິງ 580 ມມໃນຄູ່ 15L. ໄລຍະຫ່າງສູນກາງຂອງຫົວສອງທີ່ຈັດພີມມາແມ່ນການຂະຫຍາຍຕົວຈາກ 130 ມມຫາ 150-180 ມມແລະຫຼັງຈາກນັ້ນ 240-280 ມມ. ຕົວເລກເຫຼົ່ານີ້ເຊື່ອມຕໍ່ການເລືອກພື້ນຖານທີ່ມີຊ່ອງຫວ່າງຂວດ, ບໍ່ພຽງແຕ່ລິດນາມ.
4. ຄູ່ຕົວແບບສະຖານີສອງເທົ່າເຜີຍແຜ່ຄວາມສາມາດໃນການລະລາຍຫຼາຍຂຶ້ນ
ຕົວຢ່າງຂອງສະຖານີ double ເຜີຍແຜ່ຄວາມອາດສາມາດລະລາຍ HDPE ສູງກວ່າຄູ່ຮ່ວມສະຖານີດຽວ: 55 ທຽບກັບ 30 ກິໂລກໍາຕໍ່ຊົ່ວໂມງທີ່ 2L, 80 ທຽບກັບ 55 ກິໂລກໍາຕໍ່ຊົ່ວໂມງທີ່ 5L, ແລະ 120 ທຽບກັບ 100 ກິໂລກໍາຕໍ່ຊົ່ວໂມງຢູ່ທີ່ 15 ລິດ. ຄວາມແຕກຕ່າງບໍ່ມີອັດຕາສ່ວນດຽວ ແລະບໍ່ໄດ້ພິສູດຕົວຄູນຜົນຜະລິດ. ພວກເຂົາເຈົ້າສະແດງໃຫ້ເຫັນວ່າເປັນຫຍັງລະບົບ extrusion ເປັນຢູ່ໃນການຄິດໄລ່ດຽວກັນກັບສະຖານີແລະຫົວຫນ້າ.
5. ການຮຽກຮ້ອງສາມແລະສີ່ຫົວຕ້ອງການຮູບແຕ້ມສະເພາະຂອງຜະລິດຕະພັນ
ລາຍລະອຽດຂອງຜະລິດຕະພັນອະນຸຍາດໃຫ້ມີການຕັ້ງຄ່າຫຼາຍຫົວແບບ 2/3/4 ທີ່ມີຄວາມຍືດຫຍຸ່ນ, ແຕ່ຕາຕະລາງຂອງພວກມັນບໍ່ໄດ້ລະບຸໄລຍະຫ່າງຂອງສູນກາງສາມເທົ່າ ຫຼືສີ່ຫົວ. ການປະດິດຂະຫນາດເຫຼົ່ານັ້ນຈາກແຖວສອງຫົວຈະບໍ່ສົນໃຈຄວາມກວ້າງຂອງຂວດ, ເຫຼັກ mold, pitch, ສະຖານທີ່ຄໍແລະການເຂົ້າເຖິງການບໍລິການ. ເອກະສານຕໍ່ໄປທີ່ຖືກຕ້ອງແມ່ນຮູບແບບຫົວແລະແມ່ພິມທີ່ສະເຫນີໂດຍອີງໃສ່ຮູບແຕ້ມສ່ວນຂອງຜູ້ຊື້.
ເລືອກການນັບຫົວຈາກຂວດ - ບໍ່ແມ່ນຈາກຕົວຄູນທີ່ຕ້ອງການ
ວົງຢືມຂອງໂຮງງານຈະກາຍເປັນທີ່ເຊື່ອຖືໄດ້ຫຼາຍເມື່ອຜູ້ຊື້ໃຫ້ຜູ້ສະຫນອງຄໍານິຍາມຜະລິດຕະພັນຄົບຖ້ວນສົມບູນ. ເລີ່ມຕົ້ນດ້ວຍ SKU ທີ່ກວ້າງທີ່ສຸດແລະຫນັກທີ່ສຸດທີ່ມີຈຸດປະສົງສໍາລັບຄອບຄົວເຄື່ອງມືທີ່ສະເຫນີ. ຫຼັງຈາກນັ້ນ, ກວດເບິ່ງວ່າຜະລິດຕະພັນຂະຫນາດນ້ອຍສາມາດແບ່ງປັນເຄື່ອງຈັກດຽວກັນໄດ້ບໍໂດຍບໍ່ມີການບັງຄັບໃຫ້ມີການປະນີປະນອມທີ່ບໍ່ເປັນປະໂຫຍດ.
ຄວາມກວ້າງຂອງຂວດແລະໄລຍະກາງ
ໄລຍະຫ່າງຂອງສູນກາງແມ່ນວັດແທກລະຫວ່າງເສັ້ນສູນອອກທີ່ຢູ່ໃກ້ຄຽງ. ມັນຕ້ອງຈັບຄູ່ການຈັດວາງຢູ່ຕາມໂກນຢ່າງໃກ້ຊິດພຽງພໍສໍາລັບແຕ່ລະ parison ເພື່ອເຂົ້າໄປໃນຕໍາແຫນ່ງ mold ທີ່ຖືກຕ້ອງ. ຄວາມກວ້າງຂອງຮ່າງກາຍຂອງຂວດແມ່ນພຽງແຕ່ສ່ວນຫນຶ່ງຂອງຄວາມຕ້ອງການ. ການສໍາເລັດຮູບຂອງຄໍ, ມືຈັບ, ກະເປົ໋າແຟດ, ພື້ນທີ່ pinch-off ແລະກໍາແພງ mold ລະຫວ່າງຢູ່ຕາມໂກນຍັງໃຊ້ພື້ນທີ່.
ນ້ຳໜັກສ່ວນໜຶ່ງ ແລະ ມະຫາຊົນ parison ລວມ
ນ້ ຳ ໜັກ ຂວດ ສຳ ເລັດຮູບບໍ່ແມ່ນມະຫາຊົນທີ່ extruder ຕ້ອງໄດ້ສະ ໜອງ ໃຫ້ແຕ່ລະເຫດການ. parison ລວມຍອດລວມເຖິງອຸປະກອນການຈັບສໍາລັບຂວດບວກກັບ flash ເທິງແລະລຸ່ມແລະອຸປະກອນການ trimmed ອື່ນໆ. ຄູນມະຫາຊົນລວມຂອງຫນຶ່ງຕໍາແຫນ່ງໂດຍຕໍາແຫນ່ງທີ່ຫ້າວຫັນທັງຫມົດ, ຫຼັງຈາກນັ້ນປຽບທຽບຈໍານວນທັງຫມົດກັບລະບົບ extrusion ໃນອັດຕາເຫດການທີ່ວາງແຜນໄວ້.
ຄວາມເຢັນແລະການໂຍກຍ້າຍ
ຢູ່ຕາມໂກນຫຼາຍສາມາດສ້າງຄວາມຮ້ອນຫຼາຍຂຶ້ນເພື່ອເອົາອອກໃນທຸກໆ mold ທີ່ໃກ້ຊິດ. ເສັ້ນທາງນ້ໍາທີ່ບໍ່ເທົ່າທຽມກັນສາມາດເຮັດໃຫ້ຊ່ອງຫນຶ່ງມີທ່າຊ້າ. ຫຼັງຈາກ mold ເປີດ, ຫ້ອງຈະຕ້ອງແຍກ, ຕັດ, ທົດສອບແລະສົ່ງທຸກພາກສ່ວນໂດຍບໍ່ມີການຂັດກັນຫຼືການສະສົມຫຼາຍເກີນໄປ. ເຄື່ອງ molding ສາມາດເຮັດສໍາເລັດການເຄື່ອນໄຫວຂອງມັນໃນຂະນະທີ່ອຸປະກອນລົງລຸ່ມແມ່ນເປັນຂອດການຜະລິດແລ້ວ.
ຍຸດທະສາດ SKU
ແມ່ພິມທີ່ມີຮູສູງສາມາດເຫມາະສົມກັບຄອບຄົວແກ້ວແຄບທີ່ຫມັ້ນຄົງ. ມັນອາດຈະມີຄວາມດຶງດູດຫນ້ອຍລົງເມື່ອຄໍາສັ່ງສັ້ນ, ການອອກແບບມີການປ່ຽນແປງເລື້ອຍໆຫຼືສ່ວນແບ່ງຂະຫນາດໃຫຍ່ຂອງ SKUs ບໍ່ສາມາດໃຊ້ pitch ດຽວກັນ. ປຽບທຽບຄວາມຕ້ອງການສ່ວນທີ່ດີປະຈໍາປີ ແລະເວລາການປ່ຽນແປງໂດຍ SKU. ຫ້າມຂະໜາດແມ່ພິມທັງໝົດປະມານໜຶ່ງຈຸດສູງສຸດຕາມລະດູການ ເວັ້ນເສຍແຕ່ວ່າສ່ວນທີ່ເຫຼືອຂອງໂຮງງານສາມາດໃຊ້ຄວາມສາມາດນັ້ນໄດ້.
ການຄິດໄລ່ຜົນຜະລິດທີ່ແທ້ຈິງທີ່ມີເຫດການ, ພາກສ່ວນແລະການດຸ່ນດ່ຽງມະຫາຊົນ
Catalog ວົງຈອນແຫ້ງແລະການນັບຫົວບໍ່ພຽງພໍທີ່ຈະຄາດຄະເນຂວດທີ່ຂາຍໄດ້. ໃຊ້ການຄິດໄລ່ເຊື່ອມຕໍ່ສອງອັນ: ອັນຫນຶ່ງສໍາລັບສ່ວນທີ່ຍອມຮັບແລະຫນຶ່ງສໍາລັບຄວາມຕ້ອງການລວມທັງຫມົດ.
ພາກສ່ວນທີ່ດີຕໍ່ຊົ່ວໂມງ = ເຫດການ molding ຫມັ້ນຄົງຕໍ່ຊົ່ວໂມງ × ພາກສ່ວນທີ່ສ້າງຂຶ້ນຕໍ່ເຫດການ × ສ່ວນທີ່ຍອມຮັບ
ຄວາມຕ້ອງການລວມຍອດ (kg/h) = ເຫດການ molding ຄົງທີ່ຕໍ່ຊົ່ວໂມງ × ມະຫາຊົນ parison ລວມຍອດຕໍ່ເຫດການ (kg)
ສ່ວນທີ່ຍອມຮັບຕ້ອງມາຈາກຄໍານິຍາມຄຸນນະພາບຂອງຜູ້ຊື້ແລະການທົດລອງທີ່ໄດ້ຕົກລົງຫຼືສົມມຸດຕິຖານການວາງແຜນທີ່ຊື່ສັດ. ມະຫາຊົນ parison ທັງໝົດແມ່ນຜົນລວມຂອງ parisons ທັງໝົດທີ່ໃຊ້ໃນເຫດການດຽວ. ຖ້າສີ່ຮ້ານບໍ່ສົ່ງມະຫາຊົນດຽວກັນ, ໃຫ້ບັນທຶກສີ່ຕໍາແຫນ່ງແຍກຕ່າງຫາກກ່ອນທີ່ຈະເພີ່ມພວກມັນ.
ຕົວຢ່າງສົມມຸດຕິຖານທີ່ໂປ່ງໃສ
ສົມມຸດວ່າໂຄງຮ່າງສີ່ແຈທີ່ສະເໜີໄວ້ນັ້ນປະກອບເປັນສີ່ຂວດຕໍ່ເຫດການ. ໃນລະຫວ່າງການທົດລອງທີ່ຫມັ້ນຄົງ — ບໍ່ແມ່ນເປັນວົງຈອນແຫ້ງ — ຫ້ອງເຮັດໃຫ້ສໍາເລັດ 300 ກິດຈະກໍາ molding ຕໍ່ຊົ່ວໂມງ. ຖ້າຫາກວ່າສ່ວນຫນຶ່ງທີ່ໄດ້ຮັບການຍອມຮັບແມ່ນ 0.97, ການຄິດໄລ່ຜົນຜະລິດທີ່ດີແມ່ນ 300 × 4 × 0.97 = 1,164 ຂວດຕໍ່ຊົ່ວໂມງ. ຖ້າຫາກວ່າລວມທັງຫມົດ parison mass ຕໍ່ກິດຈະກໍາແມ່ນ 0.44 ກິໂລ, ຄວາມຕ້ອງການລະລາຍລວມແມ່ນ 300 × 0.44 = 132 ກິໂລຕໍ່ຊົ່ວໂມງ.
ຕົວເລກເຫຼົ່ານັ້ນເປັນຕົວຢ່າງການສອນເທົ່ານັ້ນ ແລະບໍ່ແມ່ນຜົນຂອງຕົວແບບ Kinggle. ພວກເຂົາເຈົ້າສະແດງໃຫ້ເຫັນວ່າເປັນຫຍັງເຄື່ອງຈັກສີ່ຫົວບໍ່ເຫມາະສົມອັດຕະໂນມັດ: ເຄື່ອງ extruder ທີ່ສະເຫນີຕ້ອງການຄວາມອາດສາມາດຢືນຢັນສໍາລັບວັດສະດຸແລະເງື່ອນໄຂ, ໃນຂະນະທີ່ຄວາມເຢັນແລະທຸກຂັ້ນຕອນລົງນ້ໍາຈະຕ້ອງຮັກສາອັດຕາເຫດການແລະຄຸນນະພາບ. ທົດແທນຂໍ້ມູນໂຄງການທີ່ວັດແທກກ່ອນການຕັດສິນໃຈຊື້.
Kinggle'sຄູ່ມືເຄື່ອງ molding blowing ຢ່າງຕໍ່ເນື່ອງອະທິບາຍວິທີການນັບສະຖານີ, ຢູ່ຕາມໂກນຫົວຕາຍ ແລະເວລາຮອບວຽນລວມກັນ. ສໍາລັບການວາງແຜນພືດ, ຍັງກວດສອບສະພາບການໄຟຟ້າ, compressed ອາກາດແລະຄວາມເຢັນກັບຄູ່ມືການໃຊ້ເຄື່ອງປັ້ນດິນເຜົາ.
ຕໍາແໜ່ງງານໂຮງງານ: ມີຄຸນສົມບັດທຸກສາຂາ ແລະ ຮູຂຸມຂົນເປັນຕໍາແໜ່ງ
ຄ່າສະເລ່ຍລວມສາມາດເຊື່ອງຕໍາແຫນ່ງທີ່ອ່ອນແອ. ຖ້າສາມຂວດຜ່ານການກວດສອບນ້ໍາຫນັກແລະຫນຶ່ງແມ່ນເບົາ, ສະເລ່ຍຂອງພວກມັນອາດຈະຍອມຮັບໄດ້ເຖິງແມ່ນວ່າຫນຶ່ງຊ່ອງບໍ່ຄົງທີ່. ໃນລະຫວ່າງການຍອມຮັບໂຮງງານແລະການເລີ່ມຕົ້ນ, ໃຫ້ຕິດສະຫຼາກແຕ່ລະທໍ່ຕາຍແລະຕໍາແຫນ່ງຢູ່ຕາມໂກນແລະຮັກສາເອກະລັກນັ້ນໂດຍຜ່ານການຕັດແລະການກວດກາ.
ສ້າງຕັ້ງຖານທີ່ຕັ້ງໂດຍຕໍາແຫນ່ງ
- ກໍານົດເຄື່ອງຈັກ, ຫົວຕາຍ, ແມ່ພິມ, ຢາງຫຼາຍ, ສູດແລະເງື່ອນໄຂທີ່ເປັນປະໂຫຍດ.
- ເກັບກໍາຊິ້ນສ່ວນຕາມລໍາດັບຈາກທຸກໆຕໍາແຫນ່ງຂອງຮູສຽບ / ຢູ່ຕາມໂກນ.
- ບັນທຶກມະຫາຊົນ parison ທັງຫມົດບ່ອນທີ່ວິທີການທົດລອງທີ່ປອດໄພທີ່ຕົກລົງເຫັນດີອະນຸຍາດໃຫ້ມັນ.
- ວັດແທກນ້ໍາຫນັກສໍາເລັດຮູບແລະສະຖານທີ່ກໍາແພງທີ່ສໍາຄັນດຽວກັນສໍາລັບແຕ່ລະຕໍາແຫນ່ງ.
- ກວດສອບການ pinch-off, ສໍາເລັດຮູບຄໍ, flash, ຂະຫນາດ, ຮູບລັກສະນະແລະການປະຕິບັດຮົ່ວ.
- ບັນທຶກຊ່ວງເວລາເຫດການ, ປະຕິເສດ, ປຸກ, ການແຊກແຊງດ້ວຍມື ແລະ ການຢຸດລົງລຸ່ມ.
- ເຮັດຊ້ໍາຄືນຫຼັງຈາກເງື່ອນໄຂທີ່ຫມັ້ນຄົງຈະຖືກຟື້ນຟູຫຼັງຈາກການປັບຕົວທີ່ໄດ້ຮັບການອະນຸມັດ.
ປ່ຽນປັດໄຈທີ່ຄວບຄຸມໄດ້ເທື່ອລະອັນ
ຖ້າ parison ຫນຶ່ງແຕກຕ່າງກັນ, ທໍາອິດໃຫ້ຕັດສິນໃຈວ່າຮູບແບບປະຕິບັດຕາມທໍ່ຕາຍ, ຢູ່ຕາມໂກນ, ວົງຈອນເຮັດຄວາມເຢັນຫຼືຕໍາແຫນ່ງລົງລຸ່ມ. ບັນທຶກການປະສານງານມີປະໂຫຍດຫຼາຍກວ່າການປັບຄ່າ HMI ຫຼາຍໆອັນໃນເວລາດຽວກັນ. Kinggle'sການຕັ້ງຄ່າ HMI ແລະຄູ່ມືການປຸກແນະນໍາໃຫ້ບັນທຶກຫຼັກຖານກ່ອນທີ່ຈະປ່ຽນສູດ.
ກວດເບິ່ງການແຜ່ກະຈາຍຂອງກໍາແພງ, ບໍ່ພຽງແຕ່ນ້ໍາຫນັກທັງຫມົດ
ສອງຂວດສາມາດມີນໍ້າໜັກໄດ້ຄືກັນ ແລະຍັງແຈກຢາຍວັດສະດຸແຕກຕ່າງກັນ. ປຽບທຽບບ່າ, ຮ່າງກາຍ, ມືຈັບ, ກົກ ແລະຈຸດທີ່ບີບອັດສ່ວນທີ່ກຳນົດໄວ້. ຖ້າໂຄງການນໍາໃຊ້ການຄວບຄຸມກໍາແພງທີ່ມີໂຄງການ, ໄດ້ຄູ່ມືການຂຽນໂປຼແກຼມ parisonໃຫ້ວິທີການທີ່ມີໂຄງສ້າງສໍາລັບການເຊື່ອມຕໍ່ຈຸດຂອງໂຄງການກັບພາກພື້ນທີ່ວັດແທກ.
ປ່ຽນການທົດລອງທີ່ຍອມຮັບເປັນເອກະສານອ້າງອີງການບໍາລຸງຮັກສາ
ຮັກສາຂໍ້ມູນຕໍາແຫນ່ງທີ່ໄດ້ຮັບການອະນຸມັດ, ເງື່ອນໄຂອຸນຫະພູມ, ສະພາບເຮັດຄວາມສະອາດ, ສະພາບນ້ໍາແລະຕົວຕົນຂອງເຄື່ອງມື. ໃນເວລາທີ່ຕໍາແຫນ່ງຫນຶ່ງຕໍ່ມາ drifts, ການບໍາລຸງຮັກສາສາມາດປຽບທຽບມັນກັບພື້ນຖານຕົ້ນສະບັບ. ໄດ້ລາຍການກວດສອບການບໍາລຸງຮັກສາປ້ອງກັນສາມາດປະຕິບັດການສັງເກດການເຫຼົ່ານັ້ນເຂົ້າໄປໃນການກວດກາປົກກະຕິ.
ການປະສົມປະສານທົ່ວໄປ - ແລະສິ່ງທີ່ແຕ່ລະຄໍາອະທິບາຍຍັງເປີດຢູ່
| ຄຳອະທິບາຍສັ້ນໆ | ມັນອາດຈະຫມາຍຄວາມວ່າແນວໃດ | ສິ່ງທີ່ RFQ ຍັງຕ້ອງຢືນຢັນ |
|---|---|---|
| ສອງຫົວ, ເຄື່ອງສອງຮູ | ສອງ parisons ອາຫານສອງຢູ່ຕາມໂກນ mold ຕໍ່ເຫດການ molding | ຈໍານວນສະຖານີ, pitch outlet, ຂະຫນາດ mold, ນ້ໍາສ່ວນຫນຶ່ງ, ຄວາມອາດສາມາດ extrusion ແລະຂອບເຂດ downstream |
| ເຄື່ອງເປົ່າແກ້ວສີ່ຫົວ | ສີ່ຮ້ານຕາຍປະກອບເປັນສີ່ parisons ໃນຂະຫນານ | ບໍ່ວ່າຈະເປັນ mold ມີສີ່ຢູ່ຕາມໂກນທີ່ສອດຄ້ອງກັນ, pitch ທີ່ແນ່ນອນແລະວ່າ SKUs ທັງຫມົດເຫມາະ |
| ສະຖານີສອງ, ເຄື່ອງສອງຫົວ | ສະຖານີແມ່ພິມສອງແຫ່ງສະລັບກັນຮອບລະບົບທໍ່ຕາຍສອງຊ່ອງ | ຈໍານວນຊຸດ mold, ລໍາດັບເຫດການ, ຄວາມຕ້ອງການ melt, ວິທີການໂຍກຍ້າຍແລະຮັບປະກັນເງື່ອນໄຂການທົດລອງ |
| ເຄື່ອງແມ່ພິມຟອກສີ່ຮູ | ຫນຶ່ງ mold ປິດສາມາດປະກອບເປັນສີ່ພາກສ່ວນ | ການຈັດວາງທໍ່ຕາຍ, ຈໍານວນສະຖານີ, ການດຸ່ນດ່ຽງຢູ່ຕາມໂກນ, ຄວາມເຢັນແລະຜົນຜະລິດທີ່ຍອມຮັບ |
| ສອງຊັ້ນ, ເຄື່ອງສອງຫົວ | ລະບົບ multilayer ອາດຈະໃຫ້ສອງຮ້ານ | ການນັບ Extruder, ໂຄງສ້າງວັດສະດຸ, ອັດຕາສ່ວນຊັ້ນ, ເສັ້ນທາງຂູດ, ຊ່ອງສຽບ, ຢູ່ຕາມໂກນແລະສະຖານີ |
"ເຄື່ອງເຮັດຂວດພາດສະຕິກ," "ເຄື່ອງເປົ່າຂວດ HDPE," "ເຄື່ອງຂວດ extrusion," "ເຄື່ອງ molding ຫົວຫຼາຍຕາຍ" ແລະ "ເຄື່ອງ molding extrusion ຫຼາຍ parison" ທັງຫມົດສາມາດປາກົດໃນການຊອກຫາອຸປະກອນທີ່ກ່ຽວຂ້ອງ. ຂໍ້ມູນຈໍາເພາະທີ່ສົມບູນທາງດ້ານວິຊາການຄວນຈະເຂົ້າໃຈໄດ້ເຖິງແມ່ນວ່າໃນເວລາທີ່ຊື່ການຕະຫຼາດເຫຼົ່ານັ້ນມີການປ່ຽນແປງ.
ບັນຊີລາຍຊື່ການກວດສອບ RFQ ສໍາລັບໂຄງການ molding ຫຼາຍຫົວ
ສົ່ງຜະລິດຕະພັນດຽວກັນແລະວັດສະດຸປ້ອນຈາກໂຮງງານໃຫ້ຜູ້ສະຫນອງແຕ່ລະຄົນ. ຂໍໃຫ້ແຕ່ລະວົງຢືມຕອບສະຫນອງໃນຄໍາສັ່ງດຽວກັນ, ມີການອ້າງອິງລາຍການທີ່ແຍກອອກຈາກການຮັບປະກັນໂຄງການ.
| ກຸ່ມ RFQ | ຂໍ້ມູນທີ່ຈະສະຫນອງ | ຄວາມຕ້ອງການຕອບສະຫນອງຂອງຜູ້ສະຫນອງ |
|---|---|---|
| ຜະລິດຕະພັນ | ຮູບແຕ້ມ 2D / 3D ຫຼືຕົວຢ່າງ, ຄວາມອາດສາມາດ, ຂະຫນາດສູງສຸດ, ຄໍ, ຈັບ, ເສັ້ນແຍກແລະຕັດເລຂາຄະນິດ | ເວທີເຄື່ອງທີ່ເຂົ້າກັນໄດ້, ປະຖົມນິເທດ, ຮູບແບບຢູ່ຕາມໂກນແລະຄວາມກັງວົນໃນການອອກແບບໃດໆ |
| ວັດສະດຸ | ເກຣດ resin ທີ່ແນ່ນອນ, ສີ/ສານເພີ່ມ, regrind ຫຼືແຜນ PCR ແລະຂໍ້ມູນຜູ້ສະຫນອງ | ກໍານົດຂອບເຂດຂອງ screw / extrusion, ສົມມຸດຕິຖານການປຸງແຕ່ງແລະຄວາມຕ້ອງການອຸປະກອນການທົດລອງ |
| ມະຫາຊົນແລະຄຸນນະພາບ | ນ້ ຳ ໜັກ ສຳ ເລັດຮູບ, ການຄາດຄະເນລວມຍອດ parison / flash, ຝາທີ່ ສຳ ຄັນ, ຂະຫນາດແລະການທົດສອບທີ່ເປັນປະໂຫຍດ | ວິທີການທົດລອງ, ການເກັບຕົວຢ່າງໂດຍຕໍາແຫນ່ງແລະຄໍານິຍາມການຍອມຮັບ |
| ຜົນຜະລິດ | ຕ້ອງການພາກສ່ວນທີ່ດີຕໍ່ຊົ່ວໂມງ, ປະລິມານການປ່ຽນ / ປີ, ການປະສົມ SKU ແລະຄວາມຖີ່ຂອງການປ່ຽນ | ເຫດການຕໍ່ຊົ່ວໂມງ, ພາກສ່ວນຕໍ່ເຫດການ, ອັດຕາສ່ວນທີ່ຍອມຮັບແລະການຄິດໄລ່ລວມຍອດ |
| ເຄື່ອງມື | molds ທີ່ມີຢູ່ແລ້ວຫຼືແນວຄວາມຄິດຢູ່ຕາມໂກນທີ່ຕ້ອງການ | ຈໍານວນເຕົ້າສຽບ, ໄລຍະກາງ, ໄລຍະ pin ຕາຍ, ຂະຫນາດແມ່ພິມ, pitch ຢູ່ຕາມໂກນ, ຊຸດ mold ແລະການອອກແບບຄວາມເຢັນ |
| ເຄື່ອງ | ລະດັບອັດຕະໂນມັດທີ່ຕ້ອງການ ແລະຂໍ້ຈໍາກັດຂອງໂຮງງານ | ສະຖານີນັບ, clamp, extruder, ການຄວບຄຸມ, ເອົາອອກແລະທາງເລືອກໃນການລວມ |
| ໂຮງງານ | ມາດຕະຖານພະລັງງານ, ສະພາບອາກາດ / ນ້ໍາ, ຂໍ້ຈໍາກັດລ້ອມຮອບ, ຊັ້ນ, ຄວາມສູງແລະເສັ້ນທາງການຍົກ | ເອກະສານຜົນປະໂຫຍດຂອງໂຄງການ, ການຈັດຕັ້ງທົ່ວໄປ, ພື້ນຖານ / ການໂຫຼດແລະຂໍ້ກໍານົດການບໍລິການການເກັບກູ້ |
| ລຸ່ມນ້ຳ | ການຕັດ, ການທົດສອບຮົ່ວ, ການຂົນສົ່ງ, ການຕິດສະຫຼາກ, ການຫຸ້ມຫໍ່ແລະແຜນການຈັດການຂູດ | ຄວາມອາດສາມາດແລະຂອບເຂດການໂຕ້ຕອບສໍາລັບແຕ່ລະຂັ້ນຕອນທີ່ລວມແລະຜູ້ຊື້ທີ່ສະຫນອງ |
ຢ່າຍອມຮັບສາຍຜົນຜະລິດໂດຍບໍ່ມີເງື່ອນໄຂການທົດສອບຂອງມັນ
ເອກະສານການຍອມຮັບທີ່ເປັນປະໂຫຍດຊື່ຮູບແຕ້ມຂວດ, ຊັ້ນວັດສະດຸ, ສໍາເລັດຮູບແລະນ້ໍາຫນັກລວມ, ທໍ່ອອກແລະຢູ່ຕາມໂກນ, ສະພາບຄວາມເຢັນຂອງແມ່ພິມ, ປ່ອງຢ້ຽມແລ່ນທີ່ຫມັ້ນຄົງ, ການທົດສອບຄຸນນະພາບ, ແຜນການເກັບຕົວຢ່າງແລະລວມເອົາອຸປະກອນລົງລຸ່ມ. ມັນບັນທຶກພາກສ່ວນທີ່ຍອມຮັບໂດຍຕໍາແຫນ່ງ. ໂດຍບໍ່ມີເງື່ອນໄຂເຫຼົ່ານັ້ນ, "pcs / h" ສາມາດອະທິບາຍການເຄື່ອນໄຫວຂອງເຄື່ອງຈັກ, ພາກສ່ວນທີ່ສ້າງຂຶ້ນກ່ອນການກວດກາຫຼືແກ້ວບັນຈຸທີ່ດີ - ສາມຜົນໄດ້ຮັບທີ່ແຕກຕ່າງກັນ.
ຂໍໃຫ້ມີຮູບແບບກ່ອນທີ່ຈະ freezing ຄໍາສັ່ງຊື້
ການແຕ້ມຮູບສຸດທ້າຍຄວນສະແດງເສັ້ນສູນກາງຂອງທໍ່ຕາຍຕໍ່ກັບຝາປິດ mold, mold ແລະ platen ຊາຍແດນ, pins ຟັນ, trimming ຫຼື deflashing, ເສັ້ນທາງເອົາອອກແລະການເກັບກູ້ການບໍລິການ. ສໍາລັບການຮ້ອງຂໍສາມຫຼືສີ່ຫົວ Kinggle, ຮູບແຕ້ມນີ້ແມ່ນບ່ອນທີ່ pitch ສະເພາະໂຄງການໄດ້ຮັບການຢືນຢັນ; ມັນບໍ່ຄວນຖືກພິຈາລະນາຈາກຕາຕະລາງສອງຫົວທີ່ຈັດພີມມາ.
ຄຳຖາມທີ່ມັກຖາມເລື້ອຍໆ
ເຄື່ອງປັ້ນຫົວຟອກຫຼາຍຫົວແມ່ນຫຍັງ?
ເຄື່ອງເຮັດແມ່ພິມດ້ວຍເຄື່ອງປັ້ນດິນເຜົາຫຼາຍຫົວໃຊ້ການຈັດວາງຫົວຕາຍດ້ວຍຫຼາຍຮ້ານເພື່ອສ້າງເປັນ parisons ຫຼາຍຢູ່ໃນເຫດການ molding ຫນຶ່ງ. ຈຳນວນທໍ່ອອກ, ໄລຍະກາງ ແລະຂະໜາດຕາຍຕ້ອງກົງກັບຂວດ ແລະຮູບແບບຂອງແມ່ພິມ.
ເຄື່ອງສອງຫົວແມ່ນຄືກັນກັບເຄື່ອງຈັກສອງຫົວບໍ່?
No. ຫົວຄູ່ອະທິບາຍສອງຮ້ານຕາຍຫຼື parisons; ສອງຢູ່ຕາມໂກນອະທິບາຍຮູບຮ່າງສອງສ່ວນໃນ mold. ພວກມັນຖືກອອກແບບທົ່ວໄປເປັນຮູບແບບສອງສ່ວນທີ່ກົງກັນ, ແຕ່ວົງຢືມຄວນລະບຸທັງສອງແຍກຕ່າງຫາກ.
ເຄື່ອງປັ້ນຫົວຟອກ 4 ຫົວເຮັດໃຫ້ຂວດຫຼາຍກວ່າສີ່ເທົ່າບໍ?
ບໍ່ແມ່ນອັດຕະໂນມັດ. ມັນສາມາດປະກອບເປັນສ່ວນຫຼາຍຕໍ່ເຫດການ molding, ແຕ່ຜົນຜະລິດທີ່ດີຕົວຈິງແມ່ນຂຶ້ນກັບອັດຕາເຫດການທີ່ຫມັ້ນຄົງ, ຄວາມຕ້ອງການລວມທັງຫມົດ melting, outlet ແລະຢູ່ຕາມໂກນດຸ່ນດ່ຽງ, ຄວາມເຢັນ, trimming, ການທົດສອບແລະຄຸນນະພາບທີ່ຍອມຮັບ.
ໄລຍະສູນກາງຫົວຕາຍຖືກເລືອກແນວໃດ?
ໄລຍະຫ່າງຂອງສູນກາງແມ່ນເລືອກຈາກ pitch ຢູ່ຕາມໂກນທີ່ສະເຫນີແລະຮູບແບບຜະລິດຕະພັນ. ຄວາມກວ້າງຂອງຂວດ, ຕໍາແຫນ່ງຄໍ, ກະເປົ໋າແຟດ, ເຫຼັກ mold, ຄວາມເຢັນ, pins ຟັນ, trimming ແລະການໂຍກຍ້າຍອອກທັງຫມົດມີຜົນກະທົບຂະຫນາດສຸດທ້າຍ.
ເຄື່ອງຫນຶ່ງສາມາດປ່ຽນລະຫວ່າງການຜະລິດຫົວດຽວແລະຫຼາຍຫົວໄດ້ບໍ?
ການຈັດວາງຫົວຕາຍ ຫຼືເຄື່ອງມືທີ່ແຕກຕ່າງກັນອາດເປັນໄປໄດ້ໃນເວທີທີ່ມີການອອກແບບທີ່ເໝາະສົມ, ແຕ່ມັນບໍ່ຄວນສົມມຸດ. ຢືນຢັນຄວາມສອດຄ່ອງຂອງກົນຈັກ, ຂອບເຂດ extrusion, ການຄວບຄຸມ, ການປ່ຽນແປງການເຮັດວຽກ, mold ເຂົ້າກັນໄດ້ແລະຄວາມຕ້ອງການຄະນະກໍາມະກັບຜູ້ສະຫນອງ.
ແມ່ນຫຍັງຈໍາກັດຈໍານວນຂອງຢູ່ຕາມໂກນໃນ extrusion blow molding?
ຂອບເຂດຈໍາກັດປະກອບມີຂະຫນາດຂອງຜະລິດຕະພັນ, ພື້ນທີ່ mold ແລະ platen, outlet pitch, ເລຂາຄະນິດຕາຍແລະ parison, ຄວາມຕ້ອງການ clamp, ຄວາມອາດສາມາດ extrusion, ຄວາມດຸ່ນດ່ຽງຄວາມເຢັນ, ການໂຍກຍ້າຍສ່ວນຫນຶ່ງແລະຄວາມອາດສາມາດລົງລຸ່ມ.
ຂ້ອຍຄວນສົ່ງຂໍ້ມູນອັນໃດສໍາລັບການສະເຫນີລາຄາເຄື່ອງຈັກຫຼາຍຊ່ອງ?
ສົ່ງສ່ວນການແຕ້ມຮູບຫຼືຕົວຢ່າງ, ຊັ້ນວັດສະດຸ, ນ້ໍາຫນັກ parison ສໍາເລັດຮູບແລະລວມ, ກໍາແພງທີ່ສໍາຄັນແລະການທົດສອບ, ຜົນຜະລິດທີ່ດີທີ່ຕ້ອງການ, ແຜນ SKU, ປະໂຫຍດຂອງໂຮງງານ, ຂອບເຂດຈໍາກັດຮູບແບບແລະຄວາມຕ້ອງການລົງລຸ່ມ.