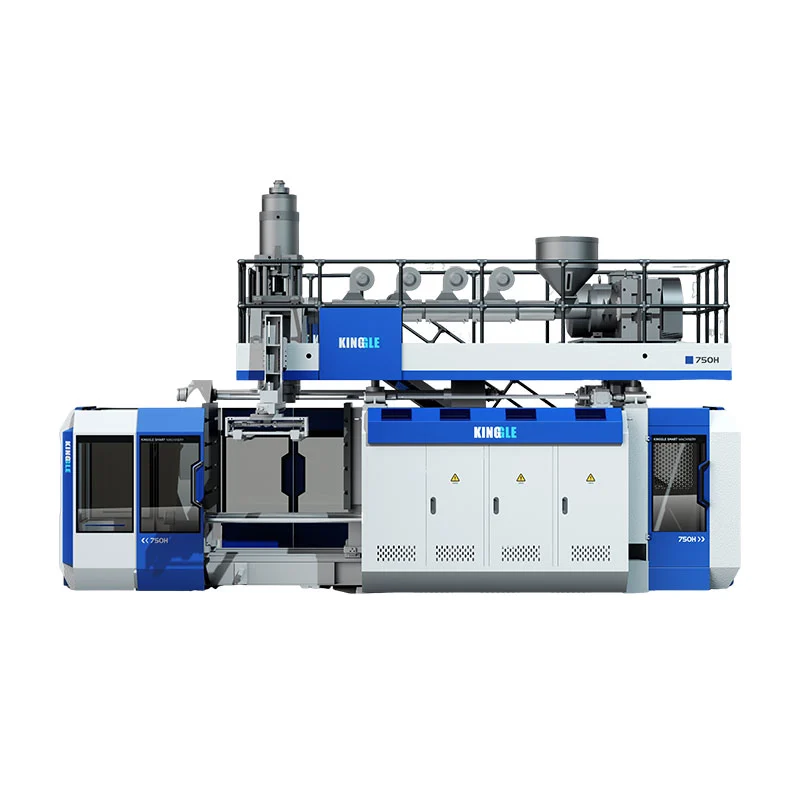
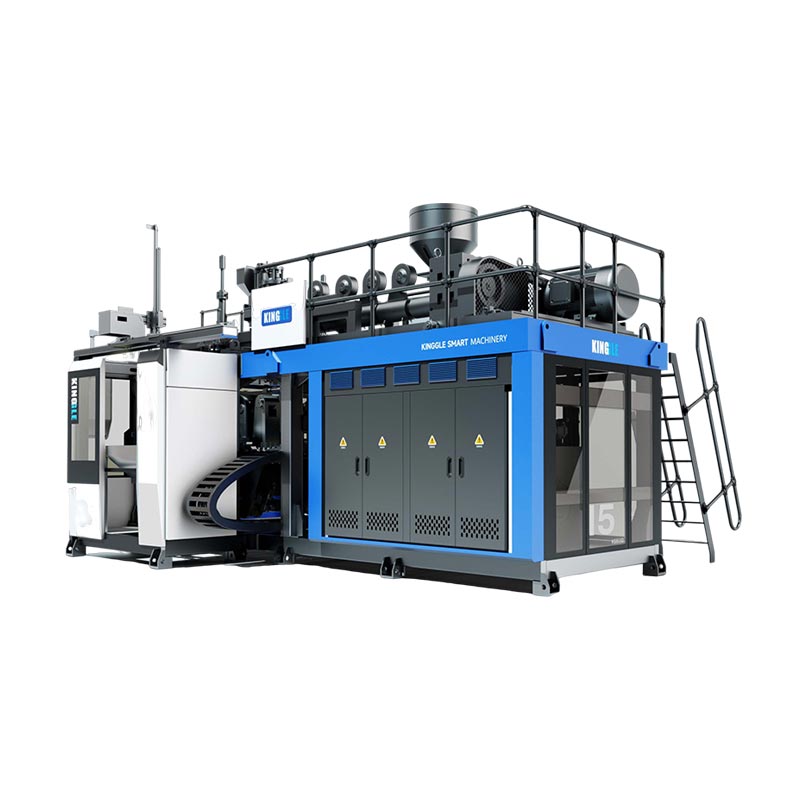
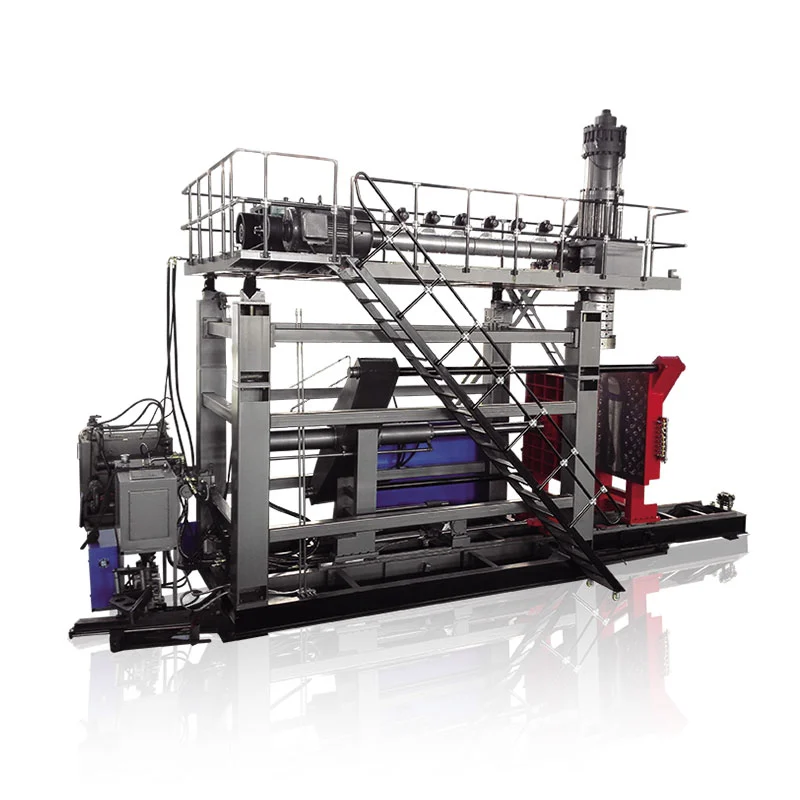
ເລືອກເຄື່ອງເຮັດແມ່ພິມຂວດ HDPE ໂດຍການຈັບຄູ່ຮູບແຕ້ມຂວດ, ເກຣດຢາງ, ຮູບແບບແມ່ພິມ ແລະຜົນຜະລິດສ່ວນທີ່ດີທີ່ຕ້ອງການ. ສໍາລັບໂຄງການຂວດ extrusion, ຄວາມອາດສາມາດລິດຂອງເຄື່ອງຈັກໄດ້ລະບຸໄວ້ພຽງແຕ່ການກັ່ນຕອງເບື້ອງຕົ້ນ; ຂໍ້ມູນຈໍາເພາະສຸດທ້າຍຍັງຕ້ອງກວມເອົາຄໍ, ການແຜ່ກະຈາຍຂອງກໍາແພງ, ເຄື່ອງມືແລະການຈັດການທາງລຸ່ມ.
ການຮ້ອງຂໍສໍາລັບເຄື່ອງຈັກຂວດຈະກາຍເປັນປະໂຫຍດຫຼາຍເມື່ອມັນປະກອບມີຮູບແຕ້ມແລະເປົ້າຫມາຍນ້ໍາຫນັກ. ລາຍລະອຽດເຫຼົ່ານັ້ນເຮັດໃຫ້ການສົນທະນາອຸປະກອນຍ້າຍອອກໄປນອກຂະຫນາດຂອງເຄື່ອງຈັກ. ພວກເຂົາເຈົ້າຍັງເປີດເຜີຍຄໍາຖາມທີ່ມີລາຄາແພງທີ່ຈະຄົ້ນພົບຫຼັງຈາກ mold ໄດ້ຖືກສ້າງຂຶ້ນ.

ເລີ່ມຕົ້ນດ້ວຍການແຕ້ມຮູບຂວດທີ່ຜູ້ໃດຜູ້ຫນຶ່ງສາມາດອ້າງເຖິງ
ປະລິມານຊື່ຂອງຂວດເຮັດໃຫ້ການຕັດສິນໃຈຫຼາຍເປີດ. ຕູ້ຄອນເທນເນີສູງ, ແຄບ ແລະ ແຄບ, ກວ້າງສາມາດບັນຈຸປະລິມານດຽວກັນ. ຊອງແມ່ພິມຂອງພວກເຂົາ, ຕໍາແຫນ່ງຄໍແລະການຈັດການຍັງຕ້ອງການການທົບທວນຄືນແຍກຕ່າງຫາກ. ສົ່ງຮູບແຕ້ມເຕັມທີ່ແທນທີ່ຈະຂໍໃຫ້ຜູ້ສະຫນອງເລືອກອຸປະກອນຈາກຄວາມສາມາດຢ່າງດຽວ.
ປະກອບມີຂະຫນາດພາຍນອກສູງສຸດ, ນ້ໍາຫນັກສໍາເລັດຮູບເປົ້າຫມາຍແລະການແຕ້ມຮູບປິດ. ກໍານົດກະດານປ້າຍ, ບ່າ, ໂຄນແລະຈັບໃດໆ. ໝາຍຂະໜາດທີ່ສຳຄັນກັບການຕື່ມ, ການຫຸ້ມຫໍ່ ຫຼື ການຫຸ້ມຫໍ່. ຖ້າຂວດຕົວຢ່າງເປັນການອ້າງອິງເທົ່ານັ້ນ, ໃຫ້ເວົ້າວ່າລັກສະນະໃດທີ່ຕ້ອງຢູ່ແລະທີ່ອາດຈະປ່ຽນແປງ.
ແຍກປະລິມານການຕື່ມນາມອອກຈາກປະລິມານທີ່ເຕັມ. ນອກຈາກນີ້ຍັງກໍານົດວ່ານ້ໍາຫນັກທີ່ລະບຸໄວ້ປະກອບມີ flash ທີ່ຖອດອອກໄດ້. ຮູບແຕ້ມທີ່ມີພື້ນຖານນ້ໍາຫນັກທີ່ບໍ່ຊັດເຈນສາມາດເຮັດໃຫ້ຜູ້ຜະລິດແມ່ພິມແລະຜູ້ສະຫນອງເຄື່ອງຈັກເຮັດວຽກໄປສູ່ເປົ້າຫມາຍທີ່ແຕກຕ່າງກັນ.
| ປ້ອນຂໍ້ມູນ | ສິ່ງທີ່ການທົບທວນອຸປະກອນຕ້ອງການ |
|---|---|
| ຮ່າງກາຍຂວດ | ຂະຫນາດ, ພື້ນຖານປະລິມານ, ຮູບຮ່າງ, ຈັບແລະລະດັບນ້ໍາຫນັກທີ່ໄດ້ຮັບການອະນຸມັດ. |
| ຄໍແລະປິດ | ສໍາເລັດຮູບແຕ້ມ, ຫມວກຫຼືລາຍລະອຽດປັ໊ມ, ດ້ານການຜະນຶກແລະວິທີການກວດກາ. |
| ວັດສະດຸ | ເກຣດ Resin, ສີ, ທາດເພີ່ມ ແລະເນື້ອໃນທີ່ສະເໜີໃຫ້ Regrind ຫຼື PCR. |
| ແຜນການຜະລິດ | ຜົນຜະລິດທີ່ຍອມຮັບ, ການປ່ຽນແປງ, ຜະສົມຜະສານຜະລິດຕະພັນແລະການປ່ຽນແປງທີ່ວາງແຜນ. |
| ຄວາມຕ້ອງການດ້ານຄຸນນະພາບ | ຝາທີ່ສໍາຄັນ, ຂະຫນາດ, ຮູບລັກສະນະແລະການທົດສອບຊຸດທີ່ໃຊ້ໄດ້. |
ຈາກດ້ານການກໍ່ສ້າງເຄື່ອງຈັກ, ຄໍາຖາມທີ່ເປັນປະໂຫຍດແມ່ນວ່າການຕິດຕັ້ງທີ່ຕົກລົງກັນສາມາດຕອບສະຫນອງຄວາມຕ້ອງການທັງຫມົດເຫຼົ່ານີ້ຮ່ວມກັນ. ຜູ້ຊື້ອາດຈະອະນຸມັດຮູບລັກສະນະຂອງຂວດໃນຂະນະທີ່ທີມງານຕື່ມຂໍ້ມູນຍັງຕ້ອງການຄວາມສູງຂອງຄໍທີ່ແຕກຕ່າງກັນ. ການແກ້ໄຂບັນຫານັ້ນໄວເຮັດໃຫ້ມັນອອກຈາກຂັ້ນຕອນຂອງການຍອມຮັບອຸປະກອນ.
ສໍາລັບຂວດທີ່ມີຢູ່ແລ້ວ, ໃຫ້ສົ່ງການແກ້ໄຂການແຕ້ມຮູບໃນປະຈຸບັນແລະຕົວຢ່າງຕົວແທນຮ່ວມກັນ. ອະທິບາຍບັນຫາທີ່ຮູ້ໄດ້, ເຊັ່ນ: ການຕັດຍາກ ຫຼື seam ລຸ່ມອ່ອນແອ. ເປົ້າຫມາຍແມ່ນເພື່ອຮັກສາລັກສະນະທີ່ຖືກຕ້ອງໃນຂະນະທີ່ໃຫ້ຜູ້ສະຫນອງແກ້ໄຂບັນຫາທີ່ຊັດເຈນເພື່ອແກ້ໄຂ.
Kinggle'sextrusion blow mold ຄູ່ມືການອອກແບບເຊື່ອມຕໍ່ວັດສະດຸປ້ອນຜະລິດຕະພັນເຫຼົ່ານີ້ກັບ mold, pinch-off, cooling and machine interfaces. ຮັກສາຊຸດແຕ້ມນັ້ນຕິດກັບວົງຢືມ, ດັ່ງນັ້ນການປ່ຽນແປງການຕັ້ງຄ່າຕໍ່ມາມີການອ້າງອີງທີ່ເຫັນໄດ້.
ລະບຸຊັ້ນ HDPE, ບໍ່ພຽງແຕ່ຊື່ໂພລີເມີ
HDPE ອະທິບາຍຄອບຄົວວັດສະດຸ. ມັນບໍ່ໄດ້ລະບຸຂໍ້ກໍານົດການປຸງແຕ່ງທີ່ສົມບູນ. LyondellBasell ລາຍຊື່ຊັ້ນຮຽນ HDPE ສໍາລັບຂະບວນການຫຼາຍ, ລວມທັງການ molding ຟັນ extrusion, molding ແລະ molding rotational. ບັນທຶກການຊື້ທີ່ບອກວ່າ "HDPE" ເທົ່ານັ້ນເຮັດໃຫ້ຊັ້ນຮຽນທີ່ແທ້ຈິງບໍ່ໄດ້ຮັບການແກ້ໄຂ.ແຫຼ່ງຂໍ້ມູນ: LyondellBasell HDPE ພາບລວມ.
ສົ່ງເອກະສານຂໍ້ມູນດ້ານວິຊາການໃນປະຈຸບັນຂອງຜູ້ສະຫນອງຢາງພາລາດ້ວຍຮູບແຕ້ມແກ້ວ. ບັນທຶກການກຳນົດຊັ້ນຮຽນ ແລະເງື່ອນໄຂການສອບເສັງຢູ່ຂ້າງຄ່າການໄຫຼລະລາຍຂອງມັນ. ໃຫ້ຜູ້ຈັດຈໍາຫນ່າຍເຄື່ອງມີ masterbatch ສີທີ່ສະເຫນີແລະຂໍ້ມູນເພີ່ມເຕີມເຊັ່ນກັນ. ວັດສະດຸປ້ອນເຫຼົ່ານີ້ແມ່ນຢູ່ໃນແຜນການທົດລອງ, ເຖິງແມ່ນວ່າໃນເວລາທີ່ຂວດເບິ່ງງ່າຍດາຍ.
ສໍາລັບຢາຊັກຟອກຫຼືຂວດສານເຄມີໃນຄົວເຮືອນ, ປຶກສາຫາລືຄວາມຕ້ານທານກັບຮອຍແຕກຂອງສິ່ງແວດລ້ອມກັບທີມງານຂອງຢາງແລະບັນຈຸ. ExxonMobil ອະທິບາຍການຄ້າລະຫວ່າງ ESCR, ຄວາມສາມາດໃນການປຸງແຕ່ງ, ຄວາມແຂງແລະຄຸນສົມບັດຂວດອື່ນໆໃນໂຄງການດ້ານວິຊາການ HDPE ຂອງມັນ. ການເລືອກຢາງຄວນສະທ້ອນເຖິງຄວາມຕ້ອງການຂອງຊຸດສໍາເລັດຮູບແທນທີ່ຈະເປັນຊັບສິນວັດສະດຸດຽວ.ແຫຼ່ງທີ່ມາ: ExxonMobil PE Innovation Week, HDPE bottle and container session.
ວັດສະດຸທີ່ນຳມາໃຊ້ຄືນໃໝ່ ແລະຫຼັງການນຳມາໃຊ້ໃໝ່ແມ່ນຕ້ອງການຄຳນິຍາມທີ່ຈະແຈ້ງ. ລະບຸແຫຼ່ງທີ່ມາ, ອັດຕາສ່ວນທີ່ວາງແຜນ ແລະວິທີການຈັດການ. ຮັກສາບັນທຶກຂອງຊຸດວັດສະດຸທີ່ໃຊ້ສໍາລັບການອະນຸມັດ. ຖ້າວົງຢືມສົມມຸດວ່າຢາງເວີຈິນໄອແລນແຕ່ການຜະລິດໃຊ້ການຜະສົມຜະສານທີ່ແຕກຕ່າງກັນ, ການທົດລອງຕົ້ນສະບັບຈະບໍ່ສະແດງເຖິງສະພາບການຜະລິດຢ່າງເຕັມທີ່.
ຄໍາຮ້ອງຂໍທີ່ເປັນປະໂຫຍດຂໍໃຫ້ຜູ້ສະຫນອງເອກະສານເອກະສານທີ່ໃຊ້ສໍາລັບການສະເຫນີຜົນຜະລິດຂອງຕົນ. ນັ້ນເຮັດໃຫ້ການປ່ຽນແປງໃນພາຍຫຼັງທີ່ງ່າຍຕໍ່ການປະເມີນ. ມັນຍັງເຮັດໃຫ້ທັງສອງຝ່າຍມີການອ້າງອິງທົ່ວໄປຖ້ານ້ໍາຫນັກ, ຮູບລັກສະນະຫຼືຄວາມຫມັ້ນຄົງຂອງຂະບວນການປ່ຽນແປງໃນລະຫວ່າງການມອບຫມາຍ.
ການເລືອກວັດສະດຸແລະການຄັດເລືອກເຄື່ອງຈັກຄວນຍ້າຍອອກຮ່ວມກັນ. ຖ້າທາງເລືອກລະຫວ່າງ HDPE ແລະ PP ຍັງເປີດຢູ່, ໃຫ້ແກ້ໄຂກັບຄວາມຕ້ອງການຂອງຜະລິດຕະພັນກ່ອນ. ໄດ້ການປຽບທຽບ HDPE ກັບ PPອະທິບາຍວ່າການຕັດສິນໃຈກ່ອນຫນ້ານັ້ນ; ຄູ່ມືນີ້ຖືວ່າໂຄງການຂວດ HDPE ເປັນເສັ້ນທາງທີ່ມີຈຸດປະສົງ.
ໃຫ້ແນ່ໃຈວ່າຊື່ເຄື່ອງຈັກອະທິບາຍຂະບວນການທີ່ຖືກຕ້ອງ
ຜູ້ຊື້ໃຊ້ຫຼາຍຊື່ສໍາລັບອຸປະກອນທີ່ຄ້າຍຄືກັນ: ເຄື່ອງເຮັດຂວດ HDPE, ເຄື່ອງເປົ່າຂວດ HDPE ແລະເຄື່ອງເຮັດແມ່ພິມ HDPE. ຂໍ້ກໍານົດເຫຼົ່ານັ້ນຊ່ວຍອະທິບາຍຜະລິດຕະພັນທີ່ມີຈຸດປະສົງ. ວົງຢືມຍັງຈໍາເປັນຕ້ອງໄດ້ກໍານົດຂະບວນການ molding ຕົວຈິງແລະການຈັດອຸປະກອນ.
ໃນ extrusion blow molding, ລະບົບ extrusion ປະກອບເປັນທໍ່ molten ເອີ້ນວ່າ parison. mold ຈັບມັນ, ອາກາດຂະຫຍາຍມັນຕໍ່ກັບຢູ່ຕາມໂກນ, ແລະສ່ວນທີ່ເຢັນກ່ອນທີ່ຈະເອົາອອກ. ການຕັດແລະການກວດກາຫຼັງຈາກນັ້ນກະກຽມຂວດສໍາລັບການປະຕິບັດງານຕໍ່ໄປຂອງມັນ. Kinggle ອະທິບາຍລໍາດັບອຸປະກອນໃນຂອງມັນຄູ່ມືເຄື່ອງ molding blowing ຢ່າງຕໍ່ເນື່ອງ.
ສໍາລັບໂຄງການຂວດທີ່ໄດ້ປຶກສາຫາລືທີ່ນີ້, ເລີ່ມຕົ້ນການທົບທວນຄືນທີ່ມີຂອບເຂດເຄື່ອງ extrusion ຢ່າງຕໍ່ເນື່ອງ. ຫຼັງຈາກນັ້ນ, ຈັບຄູ່ການຈັດ mold-and-head ກັບພາກສ່ວນ. ການປະກົດຕົວຂອງມືຈັບ, ບ່າທີ່ຜິດປົກກະຕິຫຼືຄໍຂະຫນາດໃຫຍ່ຄວນຈະກາຍເປັນຄໍາຖາມເຄື່ອງມື, ແທນທີ່ຈະຫາຍໄປພາຍໃຕ້ຄໍາອະທິບາຍເຄື່ອງຈັກທົ່ວໄປ.
ການຄົ້ນຫາເຄື່ອງຈັກເຮັດຂວດພາດສະຕິກຍັງສາມາດສົ່ງຄືນລະບົບ preform-based ໄດ້. ຜົນໄດ້ຮັບເຫຼົ່ານັ້ນບໍ່ໄດ້ສ້າງຄວາມເຂົ້າກັນໄດ້ກັບໂຄງການຂວດ extrusion. ຖາມວ່າລະບົບທີ່ສະເຫນີເລີ່ມຕົ້ນດ້ວຍເມັດຢາງແລະປະກອບເປັນ parison, ຫຼືເລີ່ມຕົ້ນດ້ວຍ preform ແຍກຕ່າງຫາກ. ເອົາຄໍາຕອບຢູ່ໃນການສະເຫນີດ້ານວິຊາການ.
ສໍາລັບເຫດຜົນດຽວກັນ, ຢ່າເລືອກເຄື່ອງຈັກຈາກວິດີໂອການສາທິດຢ່າງດຽວ. ກໍານົດ resin, ນ້ໍາຂວດ, ການຈັດຫົວແລະຜະລິດຕະພັນສໍາເລັດຮູບສະແດງໃຫ້ເຫັນ. ເຄື່ອງປະກອບເປັນຊຸດທີ່ແຕກຕ່າງກັນສາມາດສະແດງໃຫ້ເຫັນລໍາດັບຂອງມັນໂດຍບໍ່ມີການພິສູດວົງຈອນຫຼືຄຸນນະພາບທີ່ຕ້ອງການສໍາລັບຂວດຂອງທ່ານ.
ຖ້າທາງເລືອກຂອງຂະບວນການຍັງຄົງເປີດ, ໃຫ້ໃຊ້ກວ້າງກວ່າຄູ່ມືເຄື່ອງເຮັດແມ່ພິມກ່ອນທີ່ຈະຮັດແຄບສະເພາະ. ເມື່ອເສັ້ນທາງຖືກຕົກລົງ, ວົງຢືມຄວນຕັ້ງຊື່ແບບຈໍາລອງ, ເຄື່ອງມື, ລະບົບວັດສະດຸແລະການດໍາເນີນການລວມ. ນັ້ນເຮັດໃຫ້ຜູ້ຊື້ມີຄໍາອະທິບາຍອຸປະກອນທີ່ສາມາດໃຊ້ໄດ້ແທນທີ່ຈະເປັນການເກັບກໍາຄໍາຄົ້ນຫາ.
ການອ້າງອີງສາມ Kinggle ສະແດງໃຫ້ເຫັນວ່າເປັນຫຍັງລິດແມ່ນພຽງແຕ່ຈຸດເລີ່ມຕົ້ນ
ຕາຕະລາງຂ້າງລຸ່ມນີ້ນໍາເອົາຄ່າທີ່ເລືອກຈາກສາມຫນ້າຜະລິດຕະພັນ Kinggle. ເຫຼົ່ານີ້ແມ່ນເອກະສານອ້າງອີງເຄື່ອງທີ່ຈັດພີມມາ, ກວດສອບໃນວັນທີ 29 ກັນຍາ 2026. ພວກເຂົາຊ່ວຍກວດສອບການສະເຫນີອຸປະກອນ; ຂວດແລະເຄື່ອງມືຍັງຕ້ອງການການທົບທວນຄືນໂຄງການ.
| ພາກສະຫນາມທີ່ເຜີຍແຜ່ | KGB2L | KGB5L | KGB5D |
|---|---|---|---|
| ການຈັດຕັ້ງສະຖານີ | ໂສດ | ໂສດ | ສອງເທົ່າ |
| ຄວາມອາດສາມາດບັນຈຸສູງສຸດ | 2 ລ | 5 ລ | 5 ລ |
| ຄວາມສາມາດໃນການລະລາຍ HDPE | 30 ກິໂລ / h | 55 ກິໂລ / h | 80 ກິໂລ / h |
| ເສັ້ນຜ່າສູນກາງຂອງ screw | 50 ມມ | 60 ມມ | 70 ມມ |
| ແຮງຍຶດ | 40 kN | 65 kN | 65 kN |
| ຂະຫນາດແມ່ພິມສູງສຸດ, W × H | 360 × 380 ມມ | 410 × 450 ມມ | 410 × 450 ມມ |
| ຄວາມຫນາຂອງແມ່ພິມ | 160 ຫາ 300 ມມ | 200 ຫາ 310 ມມ | 200 ຫາ 310 ມມ |
| ໄລຍະຫ່າງສູນກາງຫົວຕາຍສອງເທົ່າ | 130 ມມ | 150 ຫາ 180 ມມ | 150 ຫາ 180 ມມ |
ແຫຼ່ງຂໍ້ມູນ: ສາມຫນ້າຜະລິດຕະພັນ Kinggle ເຊື່ອມຕໍ່. ຄວາມອາດສາມາດຂອງການລະລາຍທີ່ຖືກເຜີຍແຜ່ແມ່ນເປັນການອ້າງອີງເຖິງວັດສະດຸ. ມັນບໍ່ແມ່ນການຮັບປະກັນອັດຕາການສໍາເລັດຮູບຂວດ. ແຖວໄລຍະຫ່າງຫົວຕາຍອະທິບາຍການຕັ້ງຄ່ານັ້ນ; ມັນບໍ່ໄດ້ກໍານົດວ່າຫົວສອງແມ່ນລວມຢູ່ໃນທຸກໆວົງຢືມພື້ນຖານ.
ປຽບທຽບສອງລາຍການ 5 L. ທັງສອງເຜີຍແຜ່ຂະຫນາດ mold ສູງສຸດດຽວກັນແລະຜົນບັງຄັບໃຊ້ clamping. ເສັ້ນຜ່າສູນກາງຂອງສະກູແລະຄວາມອາດສາມາດລະລາຍ HDPE ແຕກຕ່າງກັນ. ການເລືອກແພລະຕະຟອມສະຖານີສອງເທົ່າເພາະສະນັ້ນກ່ຽວຂ້ອງກັບການເພີ່ມຕໍາແຫນ່ງ mold ອື່ນໃຫ້ກັບຂໍ້ກໍານົດທີ່ຄືກັນ.
ສໍາລັບຜູ້ຊື້, ການປຽບທຽບນັ້ນນໍາໄປສູ່ຄໍາຮ້ອງຂໍການປະຕິບັດ: ສະແດງຮູບແບບ mold ທີ່ສະເຫນີແລະການຄິດໄລ່ຄວາມຕ້ອງການວັດສະດຸຂ້າງຕົວແບບທີ່ເລືອກ. ເຄື່ອງຈັກສາມາດຜ່ານການກວດສອບປະລິມານຂອງຂວດໃນນາມໃນຂະນະທີ່ຮູບແບບຝາອັດປາກມົດລູກທີ່ສະເຫນີຍັງຕ້ອງການການປັບຕົວ.
ການອ້າງອິງ KGB2L ຂະຫນາດນ້ອຍກວ່າຍັງມີຊອງເຄື່ອງມືທີ່ແຕກຕ່າງກັນແລະຈັດພິມໄລຍະຫ່າງສອງຫົວ. ແກ້ວທີ່ເຫມາະສົມກັບເວທີນັ້ນເປັນສ່ວນດຽວອາດຈະຕ້ອງການການທົບທວນຄືນແຍກຕ່າງຫາກໃນເວລາທີ່ຜູ້ຊື້ຮ້ອງຂໍຫຼາຍພາກສ່ວນຕໍ່ເຫດການ molding. ປະລິມານຂວດດຽວບໍ່ສາມາດແກ້ໄຂຄໍາຖາມນັ້ນໄດ້.

ຮັກສາການປຽບທຽບແບບຈໍາລອງທີ່ຕິດກັບຜະລິດຕະພັນໂດຍຫຍໍ້. ຖ້າຂວດຂະຫຍາຍກວ້າງຂຶ້ນ, ນ້ໍາຫນັກຂອງມັນປ່ຽນແປງຫຼືເປົ້າຫມາຍການຜະລິດເພີ່ມຂຶ້ນ, ທົບທວນຄືນທົ່ງນາທີ່ໄດ້ຮັບຜົນກະທົບ. ນີ້ແມ່ນເປັນປະໂຫຍດຫຼາຍກ່ວາການເລືອກເຄື່ອງທີ່ໃຫຍ່ທີ່ສຸດໃນບັນຊີລາຍຊື່ແລະສົມມຸດວ່າທຸກໆຂວດຂະຫນາດນ້ອຍຈະເຫມາະສົມກັບການຕັ້ງຄ່າມາດຕະຖານຂອງມັນ.
ກວດເບິ່ງ mold, ຫົວຕາຍແລະສະຖານີຢູ່ໃນຮູບແຕ້ມດຽວກັນ
ການນັບສະຖານີ, ການນັບຫົວ ແລະນັບຢູ່ຕາມໂກນ ອະທິບາຍພາກສ່ວນຕ່າງໆຂອງການຈັດການຜະລິດ. ສະຖານີທີສອງສະຫນອງຕໍາແຫນ່ງ mold ອື່ນ. ຮ້ານຄ້າຕາຍຫຼາຍບ່ອນໃຫ້ຫຼາຍບ່ອນ. ຢູ່ຕາມໂກນ mold ກໍານົດຜະລິດຕະພັນທີ່ສ້າງຂຶ້ນໃນລະຫວ່າງເຫດການ molding. ຂໍ້ສະເໜີຕ້ອງການສະແດງໃຫ້ເຫັນວ່າພາກສ່ວນເຫຼົ່ານີ້ເຮັດວຽກຮ່ວມກັນແນວໃດ.
Kinggle'sຄູ່ມືຫຼາຍຫົວທຽບກັບຫຼາຍຊ່ອງອະທິບາຍຄຳສັບ. ໃຊ້ມັນເພື່ອອ່ານການແຕ້ມຮູບແບບ, ຫຼັງຈາກນັ້ນຂໍໃຫ້ນັບແລະໄລຍະຫ່າງຕົວຈິງ. ຄໍາວ່າ "ເຄື່ອງສອງ" ປ່ອຍໃຫ້ຄວາມເຂົ້າໃຈຜິດຫຼາຍເກີນໄປ.
ເລີ່ມຕົ້ນດ້ວຍການສອດຄ່ອງກັບຮ່າງກາຍ
ປຽບທຽບຂະຫນາດຂອງ mold ກັບຮູບແຕ້ມເຄື່ອງຈັກທີ່ໄດ້ຮັບການອະນຸມັດ. ປະກອບມີລາຍລະອຽດການຕິດຕັ້ງ, ຄວາມຫນາ, ການເປີດການເກັບກູ້ແລະການເຊື່ອມຕໍ່. ອອກຈາກການທົບທວນຄືນການເກັບກູ້ຄັ້ງສຸດທ້າຍໃຫ້ອຸປະກອນແລະຜູ້ສະຫນອງ mold; ສູງສຸດຂອງລາຍການບໍ່ໄດ້ສະແດງທຸກໆທໍ່, fitting ຫຼືອົງປະກອບການເຄື່ອນຍ້າຍ.
ໄລຍະຫ່າງຂອງຫົວແມ່ນການກວດສອບແຍກຕ່າງຫາກ. ຂວດແຄບຫຼາຍອັນອາດຈະພໍດີກັບແມ່ພິມທີ່ມີຈໍານວນຂວດກວ້າງເທົ່າກັນ. ຮ້ອງຂໍໃຫ້ມີສູນຢູ່ຕາມໂກນແລະຮ້ານຕາຍໃນຫນຶ່ງເບິ່ງ. ນັ້ນເຮັດໃຫ້ຜູ້ສະຫນອງກວດສອບການຈັດການກ່ອນທີ່ຊຸດເຄື່ອງມືທັງສອງຈະຖືກປ່ອຍອອກມາ.
ຫຼັງຈາກນັ້ນ, ທົບທວນຄືນລໍາດັບການຜະລິດ
ເລືອກການນັບສະຖານີຈາກປະລິມານວຽກທີ່ວາງແຜນໄວ້ ແລະຮອບວຽນທີ່ສະເໜີມາ. ເຄື່ອງຈັກສອງສະຖານີສາມາດສະຫຼັບຕໍາແຫນ່ງ mold, ແຕ່ລະບົບ extrusion ແລະອຸປະກອນ downstream ຕ້ອງສະຫນັບສະຫນູນລໍາດັບນັ້ນ. Kinggle'sການປຽບທຽບສະຖານີດຽວກັບສອງສະຖານີໃຫ້ການສົນທະນາການຕັ້ງຄ່າທີ່ກວ້າງຂວາງ.
ພິຈາລະນາການຜະສົມຜະສານຜະລິດຕະພັນເຊັ່ນກັນ. ໂຮງງານທີ່ມີການສັ່ງຊໍ້າຄືນໜຶ່ງຂວດມີບັນຫາການກຳນົດເວລາທີ່ແຕກຕ່າງຈາກໂຮງງານປ່ຽນແມ່ພິມ ແລະສີເລື້ອຍໆ. ຂໍໃຫ້ຜູ້ສະຫນອງອະທິບາຍສິ່ງທີ່ອຸປະກອນປ່ຽນແປງລະຫວ່າງຜະລິດຕະພັນທີ່ສະເຫນີ. ຮັກສາຄໍາຕອບນັ້ນແຍກຕ່າງຫາກຈາກວົງຈອນການສາທິດທີ່ໄວທີ່ສຸດ.
ສໍາລັບຈຸລັງການຜະລິດໃຫມ່, ຮ້ອງຂໍໃຫ້ມີຮູບແບບຫນຶ່ງທີ່ກໍານົດທັງອຸປະກອນການສ້າງແລະເສັ້ນທາງການໂຍກຍ້າຍ. ສະແດງໃຫ້ເຫັນບ່ອນທີ່ຂວດແລະແຟດໄປຫຼັງຈາກ mold ແຕ່ລະເປີດ. ຮູບແຕ້ມທີ່ຊັດເຈນເຮັດໃຫ້ທີມງານຊື້, ການຜະລິດແລະເຄື່ອງມືມີການຈັດການດຽວກັນເພື່ອທົບທວນຄືນ.
ເຊື່ອມຕໍ່ຂວດຕໍ່ຊົ່ວໂມງກັບວັດສະດຸທີ່ extruder ຕ້ອງປຸງແຕ່ງ
ຂຽນເປົ້າຫມາຍການຜະລິດເປັນຂວດທີ່ຍອມຮັບຕໍ່ຊົ່ວໂມງ, ໂດຍມີໄລຍະເວລາການວັດແທກທີ່ກໍານົດໄວ້. ຫຼັງຈາກນັ້ນ, ເຮັດວຽກກັບຄືນໄປບ່ອນໂດຍຜ່ານການປະຕິເສດ, ວັດສະດຸ molded ລວມທັງຫມົດແລະລໍາດັບເຄື່ອງຈັກ. ນີ້ເຮັດໃຫ້ຜູ້ສະຫນອງຄວາມຕ້ອງການໃນການປະເມີນແທນທີ່ຈະເປັນການຮ້ອງຂໍຄວາມໄວທີ່ບໍ່ໄດ້ອະທິບາຍ.
ນ້ ຳ ໜັກ ຂວດ ສຳ ເລັດຮູບແລະນ້ ຳ ໜັກ molded ລວມແມ່ນວັດສະດຸປ້ອນທີ່ແຕກຕ່າງກັນ. extruder ຍັງປະມວນຜົນວັດສະດຸທີ່ຈະກາຍເປັນ flash ຖອດອອກໄດ້. ການຟື້ນຕົວຂອງວັດສະດຸນັ້ນອາດຈະສົ່ງຜົນກະທົບຕໍ່ການດຸ່ນດ່ຽງຂອງວັດສະດຸແລະຄ່າໃຊ້ຈ່າຍໃນການຊື້, ແຕ່ມັນບໍ່ໄດ້ກໍາຈັດການເຮັດວຽກ extrusion ເບື້ອງຕົ້ນ.
ຕົວຢ່າງການວາງແຜນພາບ, ບໍ່ແມ່ນການທົດສອບການຜະລິດ Kinggle
ສົມມຸດເປົ້າຫມາຍຂອງ 600 ຂວດທີ່ຍອມຮັບຕໍ່ຊົ່ວໂມງ, ອັດຕາການຍອມຮັບ 95% ແລະ 90 g ຂອງວັດສະດຸ molded ທັງຫມົດຕໍ່ຕໍາແຫນ່ງຂວດ. ສົມມຸດວ່າຂວດສໍາເລັດຮູບມີນໍ້າໜັກ 70 ກຣາມ.
ຂວດທີ່ຕ້ອງການ: 600 ÷ 0.95 ≈ 632 ຕໍ່ຊົ່ວໂມງ
ຄວາມຕ້ອງການລະລາຍລວມ: (600 ÷ 0.95) × 0.090 ≈ 56.8 kg/h
ວັດສະດຸໃນຂວດທີ່ຍອມຮັບ: 600 × 0.070 = 42.0 kg / h
ຄວາມແຕກຕ່າງປະກອບມີວັດສະດຸນອກຂວດສໍາເລັດຮູບທີ່ຍອມຮັບ. ມັນບໍ່ແມ່ນການຄິດໄລ່ການສູນເສຍວັດສະດຸຖາວອນຫຼືປະລິມານຂອງຢາງເວີຈິນໄອແລນທີ່ຈະຊື້.
ການສົມມຸດຕິຖານເຫຼົ່ານີ້ຜະລິດຄວາມຕ້ອງການລວມຍອດຂອງຄວາມຫນາແຫນ້ນຂອງ KGB5L ທີ່ຈັດພີມມາ 55 ກິໂລກໍາຕໍ່ຊົ່ວໂມງ. ນັ້ນແມ່ນເຫດຜົນທີ່ຈະທົບທວນຄືນການສະເຫນີ. ການພິມເຜີຍແຜ່ຂອງ KGB5D 80 ກລ/ຊມ ລົບລ້າງການປຽບທຽບການໄຫຼເຂົ້າຂອງມະຫາຊົນເບື້ອງຕົ້ນນີ້, ແຕ່ການທົດລອງຂວດຍັງຕ້ອງກໍານົດເວລາຮອບວຽນ, ຄຸນນະພາບ ແລະຄວາມສາມາດໃນການລົງນ້ໍາ.
ຢ່າຫັນການປຽບທຽບນັ້ນໄປສູ່ຄໍາສັນຍາຂອງ 600 ຂວດທີ່ດີຕໍ່ຊົ່ວໂມງ. ຕົວຢ່າງແມ່ນການຄິດໄລ່ການຄັດເລືອກໂດຍການນໍາໃຊ້ສົມມຸດຕິຖານ. ການຜະລິດຕົວຈິງຮຽກຮ້ອງໃຫ້ມີນ້ໍາຢາງທີ່ໄດ້ຮັບການອະນຸມັດ, mold, ນ້ໍາຫນັກ, ສະພາບຄວາມເຢັນແລະການຕັ້ງຄ່າເຄື່ອງຈັກ.
ບອກວິທີການຢຸດຖືກຈັດການຢູ່ໃນບັນທຶກຜົນຜະລິດ. ໄລຍະການເຮັດວຽກທີ່ໝັ້ນຄົງ ແລະການປ່ຽນແປງທີ່ສົມບູນແມ່ນໜ້າຕ່າງການວັດແທກທີ່ແຕກຕ່າງກັນ. ຖ້າລູກຄ້າຕ້ອງການຄໍາຫມັ້ນສັນຍາການປ່ຽນແປງ, ປະກອບມີການປິ່ນປົວທີ່ຕົກລົງກັນຂອງການເລີ່ມຕົ້ນ, ການກວດສອບ, ການພັກຜ່ອນທີ່ວາງແຜນແລະການປ່ຽນແປງ.
ຕາຕະລາງຜະລິດຕະພັນຂອງ Kinggle ຕິດປ້າຍອ້າງອີງຄວາມໄວຂອງພວກເຂົາເປັນວົງຈອນແຫ້ງ. ບັນທຶກປ້າຍຊື່ນັ້ນໃຫ້ຖືກຕ້ອງ ແລະຂໍໃຫ້ມີຂໍ້ສະເໜີການສົ່ງອອກທີ່ຍອມຮັບແຍກຕ່າງຫາກສຳລັບຂວດຂອງທ່ານ. ຜູ້ຊື້ຄວນຈະສາມາດຕິດຕາມຜົນໄດ້ຮັບທີ່ອ້າງອີງກັບຄືນສູ່ສະພາບການທົດລອງແລະວິທີການນັບ.
ແກ້ວຕ້ອງຜ່ານຄໍ, ຝາແລະຖານ
ຕົວຢ່າງການອະນຸມັດທີ່ເປັນປະໂຫຍດເປັນຕົວແທນຂອງຊຸດທີ່ລູກຄ້າຈະຕື່ມແລະສົ່ງ. ເລີ່ມຕົ້ນດ້ວຍແກ້ວແລະການປິດທີ່ຕັ້ງໄວ້ຮ່ວມກັນ. ຂໍໃຫ້ທີມງານຫຸ້ມຫໍ່ເພື່ອກໍານົດລັກສະນະການຜະນຶກ, ຂະຫນາດແລະວິທີການທົດສອບທີ່ຈະຕັດສິນໃຈຍອມຮັບ.
ສໍາລັບຄໍ, ປະກອບມີການແຕ້ມຮູບສໍາເລັດຮູບແລະຫມວກທີ່ອະນຸມັດ, ປັ໊ມຫຼືປິດອື່ນໆ. ບັນທຶກການວັດແທກຫຼືການວັດແທກຈະກວດສອບຜົນໄດ້ຮັບ. ການກວດກາດ້ວຍສາຍຕາຂອງຮ່າງກາຍຂອງຂວດບໍ່ສາມາດຕອບໄດ້ວ່າສ່ວນຕິດຕໍ່ປິດກົງກັບຮູບແຕ້ມຂອງມັນຫຼືບໍ່.
ສໍາລັບກໍາແພງ, ກໍານົດສະຖານທີ່ທີ່ສໍາຄັນແລະວິທີການທີ່ພວກມັນຈະຖືກວັດແທກ. ນ້ໍາຫນັກຂວດໂດຍສະເລ່ຍແມ່ນເປັນປະໂຫຍດສໍາລັບການຄວບຄຸມການຜະລິດ, ແຕ່ມັນບໍ່ໄດ້ຊອກຫາອຸປະກອນພາຍໃນສ່ວນ. ແຜນທີ່ກຳແພງທີ່ໄດ້ຮັບການຕົກລົງເຮັດໃຫ້ບ່າໄຫລ່, ຈັບພາກພື້ນ ແລະພື້ນຖານງ່າຍຂຶ້ນເພື່ອປຶກສາຫາລືໃນລະຫວ່າງການທົດລອງ.
ໄດ້ຄູ່ມືການຂຽນໂປລແກລມ parison ແລະກໍາແພງຫນາອະທິບາຍວິທີການຄວບຄຸມໂປຣໄຟລ໌ກ່ຽວຂ້ອງກັບການແຈກຢາຍວັດສະດຸ. ໃຊ້ການສົນທະນານັ້ນເພື່ອກໍານົດຜົນໄດ້ຮັບທີ່ຕ້ອງການ. ຈໍານວນຂອງຈຸດຄວບຄຸມຢ່າງດຽວບໍ່ແມ່ນການທົດແທນສໍາລັບຂວດວັດແທກ.
ຢູ່ໃນພື້ນຖານ, ຕົກລົງເຫັນດີກ່ຽວກັບ seam ທີ່ກ່ຽວຂ້ອງ, ພື້ນຜິວຢືນແລະການກວດສອບຮູບລັກສະນະ. ລວມເອົາການທົດສອບການຮົ່ວໄຫຼ, ການຫຼຸດລົງຫຼືການໂຫຼດສູງສຸດທີ່ຕ້ອງການໃນແຜນການຍອມຮັບ, ດ້ວຍວິທີການແລະເງື່ອນໄຂຂອງມັນ. ຂໍ້ກໍານົດທີ່ກ່ຽວຂ້ອງແມ່ນມາຈາກການນໍາໃຊ້ຂອງຊຸດແລະການກໍານົດຂອງລູກຄ້າ.
ເອົາຕົວຢ່າງໃນວິທີທີ່ເຮັດໃຫ້ຕົ້ນກໍາເນີດຂອງພວກມັນເຫັນໄດ້. ກໍານົດຢູ່ຕາມໂກນແລະສະຖານີ, ບັນທຶກການຕັ້ງຄ່າ, ແລະຮັກສາລາຍລະອຽດຊຸດວັດສະດຸ. ຖ້າຜົນໄດ້ຮັບແຕກຕ່າງກັນລະຫວ່າງຕໍາແຫນ່ງ, ທີມງານສາມາດຕິດຕາມມັນໄປຫາພາກສ່ວນສະເພາະຂອງການຕິດຕັ້ງ.
ຮັກສາຕົວຢ່າງທີ່ໄດ້ຮັບການອະນຸມັດແລະບັນທຶກການກວດສອບດ້ວຍການດັດແກ້ຮູບແຕ້ມສຸດທ້າຍ. ພວກເຂົາເຈົ້າໃຫ້ທີມງານມອບຫມາຍບາງສິ່ງບາງຢ່າງທີ່ຊັດເຈນກວ່າການຖ່າຍຮູບເພື່ອເຮັດຊ້ໍາ. ໄດ້ຄູ່ມືການຍອມຮັບການທົດສອບໂຮງງານຜະລິດເຄື່ອງຈັກສະຫນອງກອບສໍາລັບເອກະສານການດໍາເນີນການແລະຫຼັກຖານທີ່ຢູ່ເບື້ອງຫລັງການຍອມຮັບ.
ຮ້ອງຂໍໃຫ້ມີຫ້ອງການຜະລິດຂວດທີ່ມີຂອບເຂດກໍານົດ
ໃບສະເໜີລາຄາເຄື່ອງຈັກພື້ນຖານອາດຈະເຮັດໃຫ້ລາຍການໂຄງການຫຼາຍອັນຢູ່ນອກລາຄາຂອງມັນ. ຂໍໃຫ້ຜູ້ສະຫນອງລະບຸແມ່ພິມລວມ, ເຄື່ອງມືຫົວ, ການຈັດການວັດສະດຸແລະການດໍາເນີນການລົງລຸ່ມ. ເອົາອຸປະກອນທີ່ຜູ້ຊື້ມາໃຫ້ຢູ່ໃນບັນຊີລາຍຊື່ດຽວກັນເພື່ອໃຫ້ທີມງານຕິດຕັ້ງສາມາດເບິ່ງຂອບເຂດເຕັມ.
ກວດເບິ່ງຄວາມຕ້ອງການທາງອາກາດແລະນ້ໍາຕໍ່ກັບການຕັ້ງຄ່າທີ່ສະເຫນີ. ບັນທຶກເງື່ອນໄຂການສະຫນອງທີ່ຕ້ອງການແລະສະຖານທີ່ເຊື່ອມຕໍ່ໃນເອກະສານໂຄງການ. Kinggle'sຄູ່ມືການໃຊ້ປະໂຫຍດແລະຮູບແບບໂຮງງານກວມເອົາຂໍ້ມູນທີ່ຈໍາເປັນສໍາລັບການກະກຽມສະຖານທີ່.
ຕັດສິນໃຈວ່າການຕັດແລະການທົດສອບການຮົ່ວໄຫຼຈະເກີດຂຶ້ນ. ອະທິບາຍວິທີການບັນຈຸຂວດໄປເຖິງການຕື່ມ ຫຼືການຫຸ້ມຫໍ່, ແລະວິທີການທີ່ຖືກປະຕິເສດອອກຈາກສາຍ. ເມື່ອມີການຮ້ອງຂໍຟັງຊັນອັດຕະໂນມັດ, ຂໍໃຫ້ຜູ້ສະຫນອງຕັ້ງຊື່ອຸປະກອນທີ່ປະຕິບັດແລະການໂຕ້ຕອບຂອງມັນກັບເຄື່ອງ molding.
ໃຊ້ລໍາດັບຕໍ່ໄປນີ້ເພື່ອກະກຽມຄໍາຮ້ອງຂໍສໍາລັບວົງຢືມ. ແຕ່ລະຂັ້ນຕອນຜະລິດບາງສິ່ງບາງຢ່າງທີ່ຜູ້ສະຫນອງສາມາດທົບທວນຄືນ, ແທນທີ່ຈະເປັນຄວາມມັກທົ່ວໄປສໍາລັບເຄື່ອງຈັກທີ່ໄວຫຼືອັດຕະໂນມັດຢ່າງເຕັມສ່ວນ.
- ຄັດຕິດຂວດແລະຮູບແຕ້ມປິດ, ຫຼືສົ່ງຕົວຢ່າງທີ່ກໍານົດຢ່າງຊັດເຈນ.
- ລາຍຊື່ຊັ້ນຢາງ, ນ້ໍາສໍາເລັດຮູບແລະການຜະສົມວັດສະດຸທີ່ສະເຫນີ.
- ກໍານົດເປົ້າຫມາຍຜົນຜະລິດທີ່ຍອມຮັບແລະອະທິບາຍຕາຕະລາງການປ່ຽນແປງແລະການປ່ຽນແປງຜະລິດຕະພັນ.
- ອະທິບາຍ molds ທີ່ມີຢູ່ແລ້ວ, ການຊ່ວຍເຫຼືອແລະການບໍລິການໂຮງງານຜະລິດທີ່ອຸປະກອນໃຫມ່ຈະຕ້ອງໃຊ້.
- ກໍານົດການກວດສອບທີ່ກໍານົດໄວ້, ບັນທຶກການທົດລອງແລະອຸປະກອນລວມຢູ່ໃນການຈັດສົ່ງ.
ຖາມການສະເຫນີດ້ານວິຊາການເພື່ອຕອບແຕ່ລະລາຍການ. ມັນຄວນຈະກໍານົດຮູບແບບທີ່ສະເຫນີແລະຮູບແບບເຄື່ອງມື, ຫຼັງຈາກນັ້ນອະທິບາຍເງື່ອນໄຂທີ່ຢູ່ເບື້ອງຫລັງການສະເຫນີການຜະລິດຂອງມັນ. ການປ້ອນຂໍ້ມູນໃດໆທີ່ເປີດຢູ່ຄວນຈະເຫັນໄດ້ຈົນກວ່າມັນຈະຕົກລົງ.
ສໍາລັບໂຄງການທີ່ມີຂວດຫຼາຍ, ສົ່ງເຕັມຮູບແບບໃນຕອນເລີ່ມຕົ້ນ. ໝາຍວ່າຜະລິດຕະພັນໃດຈະແລ່ນເລື້ອຍໆທີ່ສຸດ ແລະອັນໃດທີ່ກຳນົດຄວາມຕ້ອງການເຄື່ອງມືທີ່ໃຫຍ່ທີ່ສຸດ. ນີ້ຊ່ວຍໃຫ້ຜູ້ສະຫນອງທົບທວນຕາຕະລາງການຜະລິດຄຽງຄູ່ກັບຊອງອຸປະກອນ.
ວາງແຜນສາຍຂວດ HDPE ບໍ?
ສົ່ງ Kinggle ການແຕ້ມຮູບແກ້ວຂອງທ່ານແລະເປົ້າຫມາຍການຜະລິດ.ລວມເອົາຊັ້ນຢາງ, ລາຍລະອຽດປິດ ແລະຂໍ້ມູນແມ່ພິມທີ່ມີຢູ່ແລ້ວ. ວັດສະດຸປ້ອນເຫຼົ່ານີ້ສະຫນັບສະຫນູນການທົບທວນຄືນການຕັ້ງຄ່າແລະວົງຢືມທີ່ກ່ຽວຂ້ອງກັບຜະລິດຕະພັນຕົວຈິງຂອງທ່ານ.
ຄຳຖາມທີ່ມັກຖາມເລື້ອຍໆ
ຂ້ອຍຄວນພິຈາລະນາເຄື່ອງໃດສໍາລັບຂວດ HDPE?
ສໍາລັບໂຄງການຂວດ extrusion, ເລີ່ມຕົ້ນດ້ວຍເຄື່ອງ molding blowing extrusion ຢ່າງຕໍ່ເນື່ອງແລະທົບທວນການແຕ້ມຮູບແກ້ວ, ຢາງ, mold ແລະຜົນຜະລິດທີ່ຕ້ອງການຮ່ວມກັນ. KGB2L, KGB5L ແລະ KGB5D ຂອງ Kinggle ໃຫ້ຈຸດອ້າງອີງຂະໜາດນ້ອຍ. ການຄັດເລືອກສຸດທ້າຍແມ່ນຂຶ້ນກັບເງື່ອນໄຂຂອງເຄື່ອງມືແລະການຜະລິດທີ່ໄດ້ຮັບການອະນຸມັດ.
ເຄື່ອງເຮັດແມ່ພິມ 5 ລິດສາມາດຜະລິດຂວດນ້ອຍໄດ້ບໍ?
ເປັນໄປໄດ້, ຖ້າແມ່ພິມ, ເຄື່ອງມືຕາຍ, ໄລຍະຫ່າງແລະການໂຍກຍ້າຍເຫມາະສົມກັບຂວດເຫຼົ່ານັ້ນ. ຄວາມອາດສາມາດບັນຈຸສູງສຸດບໍ່ໄດ້ກໍານົດທຸກຜະລິດຕະພັນທີ່ເຂົ້າກັນໄດ້. ສົ່ງຮູບແຕ້ມຂອງຂວດຂະຫນາດນ້ອຍກວ່າແລະເປົ້າຫມາຍການຜະລິດ, ຫຼັງຈາກນັ້ນຂໍໃຫ້ຜູ້ສະຫນອງເພື່ອຢືນຢັນການຕັ້ງຄ່າທີ່ສົມບູນສໍາລັບແຕ່ລະຜະລິດຕະພັນ.
ເຄື່ອງສະຖານີສອງຈໍາເປັນຕ້ອງມີຫົວຕາຍສອງເທົ່າບໍ?
ບໍ່. ສະຖານີແມ່ນຕໍາແຫນ່ງ mold, ໃນຂະນະທີ່ຮ້ານຕາຍກໍານົດວິທີການຈໍານວນຫຼາຍ parisons ໄດ້ຖືກສະຫນອງໃນກໍລະນີ molding. ວົງຢືມຄວນລະບຸທັງສອງຢ່າງແຍກຕ່າງຫາກ. ກວດເບິ່ງຮູບແບບຂອງຝາອັດປາກຂຸມທີ່ສະເຫນີ, ໄລຍະຫ່າງຂອງຫົວຕາຍແລະຊຸດ mold ກ່ອນທີ່ຈະປຽບທຽບການສະເຫນີເຄື່ອງຈັກສອງຢ່າງ.
ເຄື່ອງຈັກຜະລິດ HDPE ໄດ້ຈັກຕຸກຕໍ່ຊົ່ວໂມງ?
ຄໍາຕອບແມ່ນຂຶ້ນກັບຂວດ, ນ້ໍາຫນັກ molded ລວມ, ວັດສະດຸ, ເຄື່ອງມື, ວົງຈອນແລະເງື່ອນໄຂການຍອມຮັບ. ກໍານົດເປົ້າຫມາຍເປັນແກ້ວທີ່ຍອມຮັບຕໍ່ຊົ່ວໂມງພາຍໃຕ້ເງື່ອນໄຂທີ່ຕົກລົງ. ໃຊ້ຄວາມສາມາດໃນການລະລາຍທີ່ຖືກເຜີຍແຜ່ສໍາລັບການກວດສອບຄວາມຕ້ອງການວັດສະດຸເບື້ອງຕົ້ນ, ຫຼັງຈາກນັ້ນກວດສອບອັດຕາການຂວດສໍາເລັດຮູບໃນການທົດລອງ.
ເຄື່ອງຈັກສາມາດແລ່ນ HDPE ທີ່ໃຊ້ໃຫມ່ໄດ້ບໍ?
ຢືນຢັນແຫຼ່ງວັດສະດຸທີ່ແທ້ຈິງແລະປະສົມປະສານກັບຜູ້ສະຫນອງ. ລວມເອົາອຸປະກອນດັ່ງກ່າວເຂົ້າໃນການທົດລອງແລະປະເມີນແກ້ວທີ່ໄດ້ຮັບຜົນຕໍ່ກັບຄວາມຕ້ອງການທີ່ໄດ້ຮັບການອະນຸມັດ. ຄໍາອະທິບາຍເຄື່ອງ HDPE ທົ່ວໄປບໍ່ໄດ້ກໍານົດອັດຕາສ່ວນເນື້ອຫາທີ່ຖືກນໍາມາໃຊ້ໃຫມ່ທີ່ຍອມຮັບໄດ້ສໍາລັບທຸກໆຊຸດ.
ຂໍ້ມູນອັນໃດທີ່ຈຳເປັນສຳລັບການສະເໜີລາຄາເຄື່ອງຂວດ HDPE?
ສະຫນອງການແຕ້ມຮູບແກ້ວແລະປິດ, ເກຣດ resin, ນ້ໍາຫນັກເປົ້າຫມາຍ, ຄວາມຕ້ອງການຜົນຜະລິດທີ່ຍອມຮັບແລະຕາຕະລາງການປ່ຽນແປງຜະລິດຕະພັນ. ເພີ່ມລາຍລະອຽດ mold ທີ່ມີຢູ່ແລ້ວ, ຜົນປະໂຫຍດຂອງສະຖານທີ່ແລະອຸປະກອນລຸ່ມນ້ໍາທີ່ຕ້ອງການ. ຕົກລົງກ່ຽວກັບເງື່ອນໄຂການທົດລອງແລະການກວດສອບເພື່ອໃຫ້ວົງຢືມອະທິບາຍຜົນໄດ້ຮັບການຜະລິດທີ່ທັງສອງຝ່າຍສາມາດປະເມີນໄດ້.
ການອ້າງອີງເຄື່ອງຈັກເຊື່ອມຕໍ່ກັບຫນ້າຜະລິດຕະພັນທີ່ເຜີຍແຜ່ຂອງ Kinggle. ຕົວຢ່າງການຜະລິດຕົວເລກໃຊ້ການສົມມຸດຕິຖານທີ່ລະບຸໄວ້ແລະບໍ່ແມ່ນຜົນຂອງເຄື່ອງຈັກທີ່ວັດແທກ. ສໍາລັບຄໍາສັ່ງສະເພາະໃດຫນຶ່ງ, ໃຫ້ນໍາໃຊ້ຂໍ້ກໍານົດດ້ານວິຊາການທີ່ໄດ້ຕົກລົງ, ຮູບແຕ້ມເຄື່ອງມືແລະບັນທຶກການຍອມຮັບ.