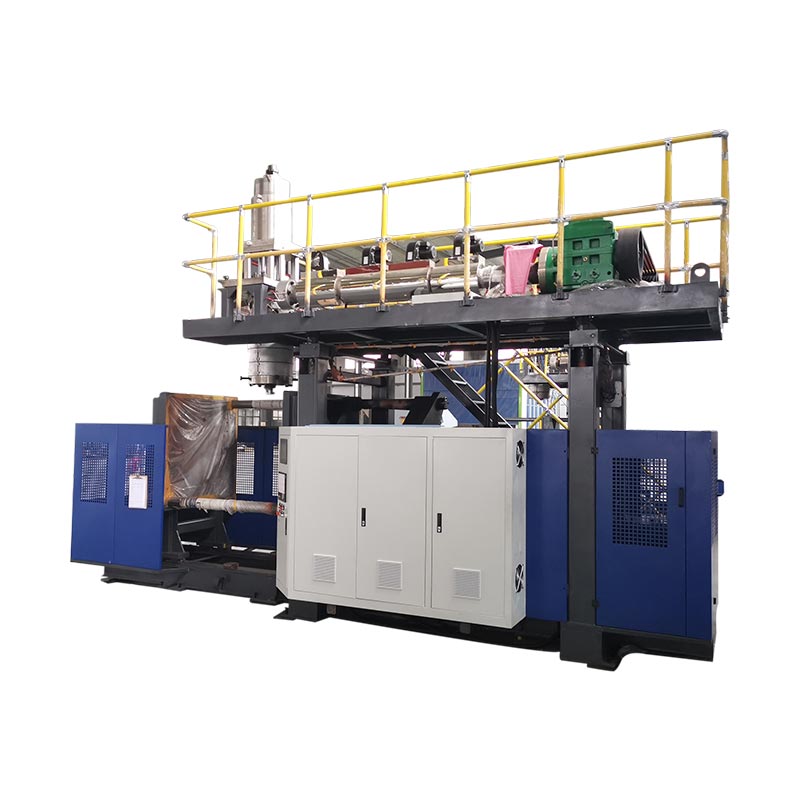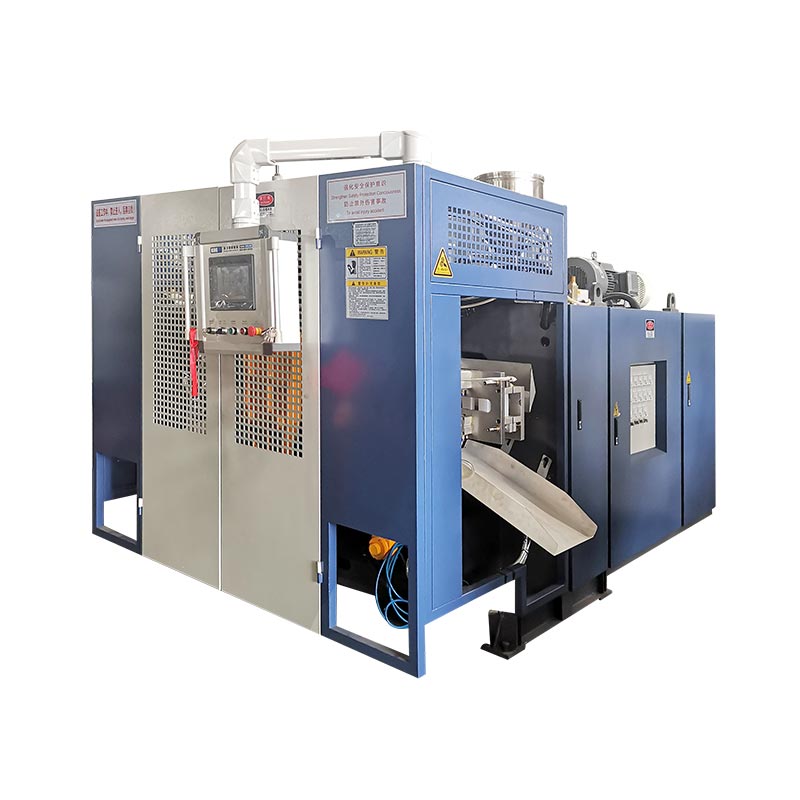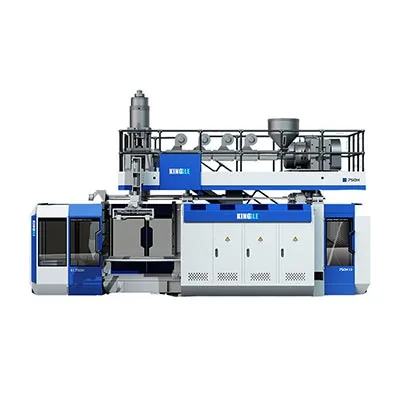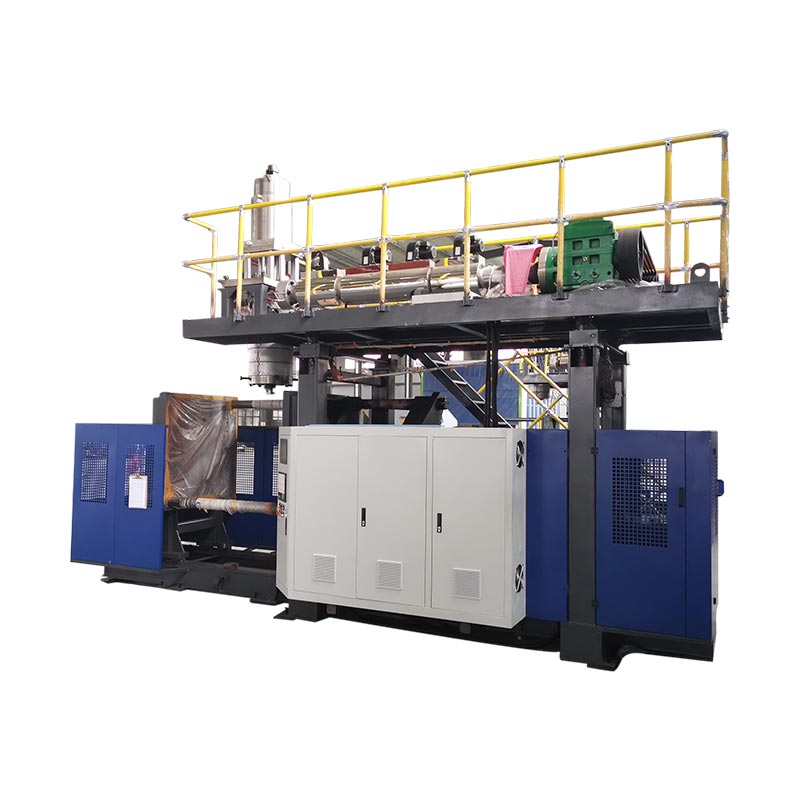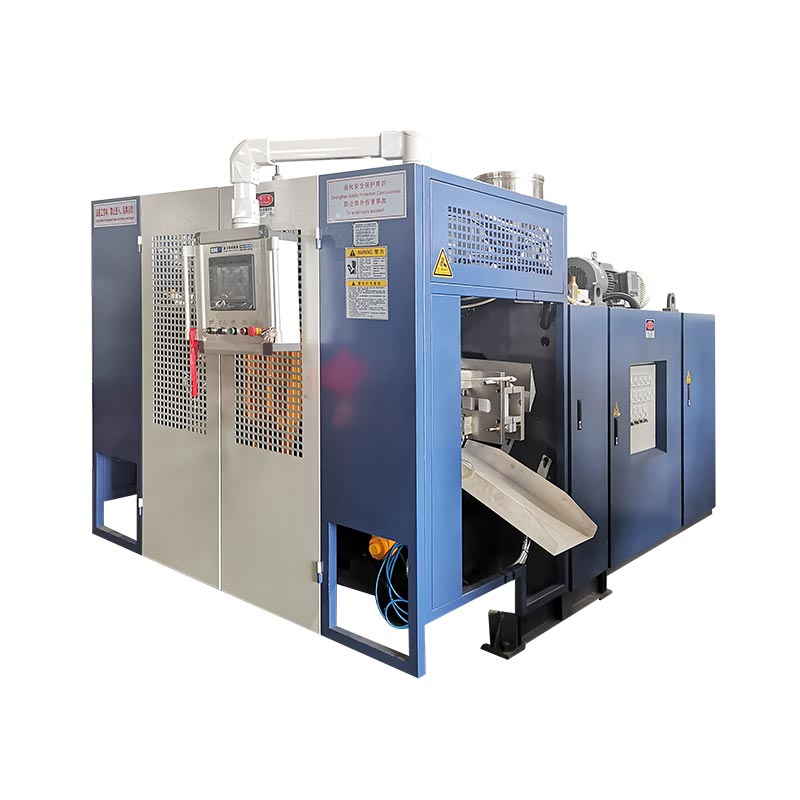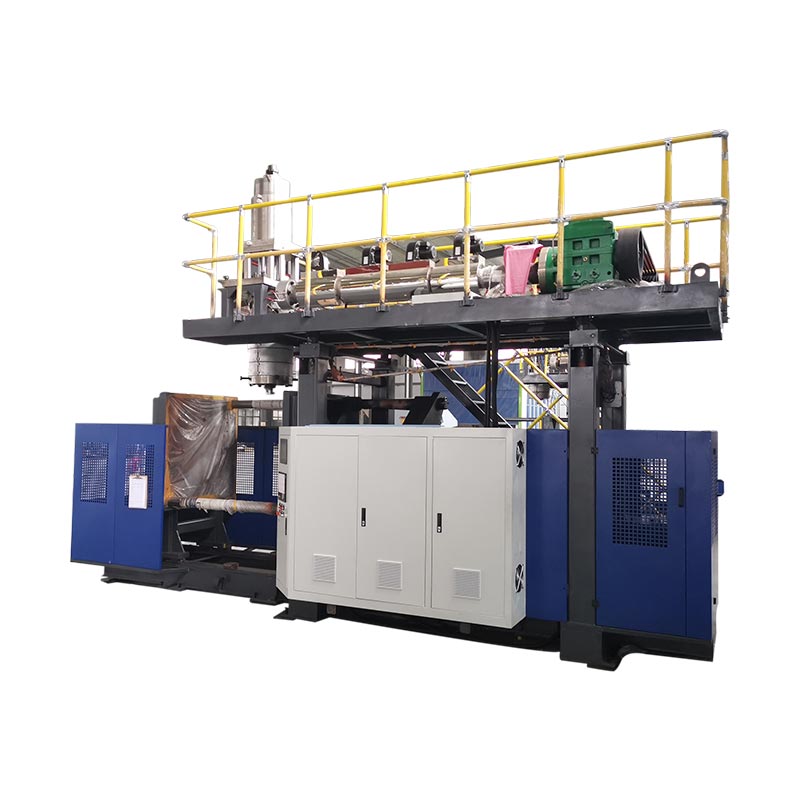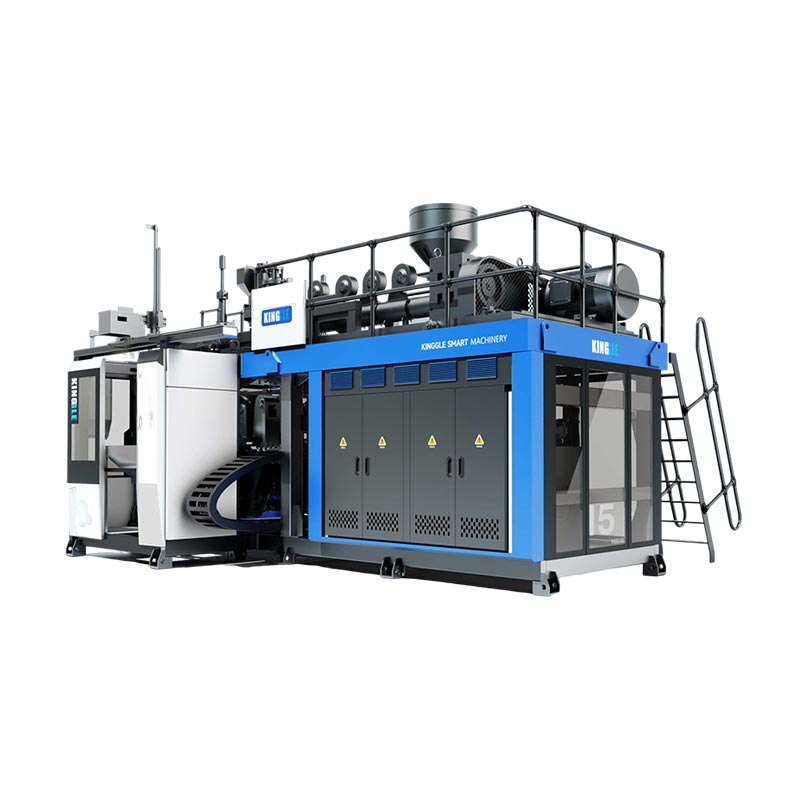
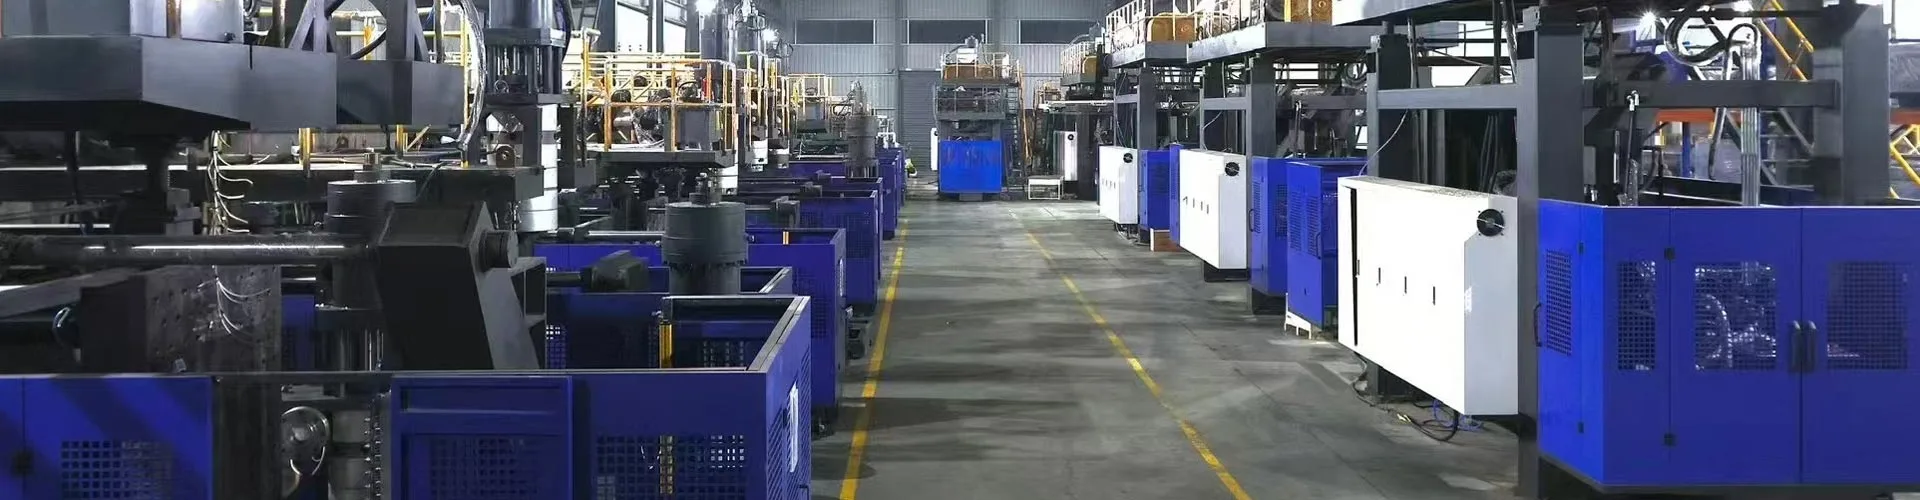
A ເຄື່ອງປັ້ນດິນເຜົາຢ່າງຕໍ່ເນື່ອງextrudes parison nonstop ໃນຂະນະທີ່ສະຖານີ mold ຍ້າຍເຂົ້າໄປໃນການຈັບແລະ inflate ມັນ. ເຄື່ອງ extruder ບໍ່ເຄີຍຢຸດ, ເຊິ່ງເຮັດໃຫ້ນີ້ເປັນເສັ້ນທາງທີ່ໄວທີ່ສຸດສໍາລັບຖັງ HDPE ແລະ PP ຈາກປະມານ 0.5 ຫາ 30 ລິດ. ສາມຕົວແປກໍານົດຜົນຜະລິດຂອງທ່ານ: ຈໍານວນສະຖານີ, ຊ່ອງຫົວຕາຍ, ແລະເວລາຮອບວຽນ. ກໍານົດຄ່າໃຊ້ຈ່າຍຂອງທ່ານອີກສາມຢ່າງ: ພະລັງງານຕໍ່ສ່ວນຫນຶ່ງ, ການບໍາລຸງຮັກສາ, ແລະຂີ້ເຫຍື້ອ. ຄູ່ມືນີ້ກວມເອົາທັງສອງດ້ານ, ມີ specs ທີ່ແທ້ຈິງຈາກເຄື່ອງຈັກຂອງພວກເຮົາເອງ.
extrusion ຢ່າງຕໍ່ເນື່ອງກວມເອົາສ່ວນໃຫຍ່ຂອງພາຊະນະພາດສະຕິກທີ່ທ່ານຈັດການໃນມື້ຫນຶ່ງ. ກະຕຸກຊັກຟອກ, ກະປ໋ອງນ້ໍາມັນເຄື່ອງຈັກ, ກະປ໋ອງ jerry, ການຫຸ້ມຫໍ່ສານເຄມີກະສິກໍາ - ເກືອບທັງຫມົດແມ່ນມາຈາກເຄື່ອງຈັກເຊັ່ນນີ້.
ຄວາມກະຈ່າງແຈ້ງຫນຶ່ງກ່ອນທີ່ຈະລາຍລະອຽດ. ກະຕຸກນ້ໍາ PET ສະອາດມາຈາກຂະບວນການທີ່ແຕກຕ່າງກັນ, ການສີດ stretch ດອກໄມ້ molding, ໃນເຄື່ອງທີ່ແຕກຕ່າງກັນ. ຄູ່ມືນີ້ກວມເອົາການ molding extrusion ຢ່າງຕໍ່ເນື່ອງສໍາລັບ HDPE, PP, PVC, ແລະ PA. ຖ້າຜະລິດຕະພັນຂອງທ່ານແມ່ນຂວດເຄື່ອງດື່ມ PET, ອຸປະກອນໃນຂອງພວກເຮົາຊ່ວງເຄື່ອງຈັກຢ່າງຕໍ່ເນື່ອງຈະບໍ່ເຮັດໃຫ້ມັນ.
ການຕັ້ງຄ່າເຄື່ອງຈັກ: ວິທີການ molds ຕອບສະຫນອງ parison ໄດ້
ທຸກໆເຄື່ອງຈັກຢ່າງຕໍ່ເນື່ອງແກ້ໄຂບັນຫາດຽວກັນ. parison ໄຫຼໂດຍບໍ່ມີການຢຸດ, ສະນັ້ນ mold ຕ້ອງໄດ້ມາກັບມັນ, ປິດ, ຟັນ, ແລະຈະແຈ້ງອອກກ່ອນທີ່ຈະສັກຢາຕໍ່ໄປ. ວິທີການທີ່ເຄື່ອງເຮັດນັ້ນກໍານົດການຕັ້ງຄ່າ.
ເຄື່ອງຈັກເຄື່ອນຍ້າຍແມ່ພິມshuttle mold ຢຽດຕາມແນວນອນເພື່ອ parison ໄດ້. ການກໍ່ສ້າງແມ່ນງ່າຍດາຍ, ພິສູດ, ແລະປະຫຍັດຄ່າໃຊ້ຈ່າຍ. ມັນກວມເອົາຖັງ 2 ຫາ 15 ລິດ.
ເຄື່ອງຈັກແຂນໂຄ້ງswing mold ຜ່ານ arc, ເຊິ່ງ shortens ການເດີນທາງແລະ speeds ວົງຈອນ. ພວກເຂົາເຈົ້າຍັງປະຕິບັດຫົວຮ່ວມ extrusion ສໍາລັບ 1 ຫາ 6 ຊັ້ນ. ນີ້ແມ່ນຫ້ອງຮຽນສໍາລັບຜົນຜະລິດສູງແລະຂວດຊັ້ນ.
ຫຼັງຈາກນັ້ນ, ນັບສະຖານີ.ສະຖານີດຽວ (L)ແລ່ນຊຸດ mold ຫນຶ່ງ.ສະຖານີຄູ່ (D)ແລ່ນ mold ສອງຊຸດອອກຫນຶ່ງ extruder, ດັ່ງນັ້ນຂ້າງຫນຶ່ງ blows ໃນຂະນະທີ່ອີກ ejects.
| ການຕັ້ງຄ່າ | ໄລຍະບັນຈຸ | ດີທີ່ສຸດສໍາລັບ | ການຄ້າ |
|---|---|---|---|
| ການເຄື່ອນຍ້າຍແມ່ພິມ, ສະຖານີດຽວ | 2–15 ລິດ | ປະລິມານເລັກນ້ອຍ, ການປ່ຽນແປງຜະລິດຕະພັນເລື້ອຍໆ | ຜົນຜະລິດຕ່ໍາສຸດຕໍ່ເຄື່ອງ |
| ການເຄື່ອນຍ້າຍແມ່ພິມ, ສະຖານີສອງ | 2–15 ລິດ | ປະລິມານສູງໃນຄອບຄົວຜະລິດຕະພັນຫນຶ່ງ | ຄ່າໃຊ້ຈ່າຍທີ່ສູງຂຶ້ນ; ຕ້ອງການຄວາມຕ້ອງການຄົງທີ່ |
| ແຂນໂຄ້ງ, ສະຖານີດຽວ | 5–30 ລິດ | ຄວາມໄວ, ຝາຊັ້ນ, ກະປ໋ອງ jerry ໃຫຍ່ກວ່າ | ດຶງພະລັງງານທີ່ສູງຂຶ້ນ |
| ແຂນໂຄ້ງ, ສະຖານີສອງ | 5–30 ລິດ | ຜົນຜະລິດສູງສຸດ, ຫຼາຍຊັ້ນໃນປະລິມານ | ນະຄອນຫຼວງສູງສຸດແລະພື້ນທີ່ຊັ້ນ |
ການປູກພືດເຫມາະ, ການກວດສອບຕົ້ນ:ຢືນຢັນສີ່ຢ່າງກ່ອນທີ່ທ່ານຈະຫມັ້ນສັນຍາ - ພື້ນເຮືອນຕໍ່ກັບຮອຍຕີນຂອງເຄື່ອງຈັກ, ຄວາມສູງຂອງເພດານສໍາລັບຫົວຕາຍແລະ hopper loader, ພະລັງງານສາມເຟດສໍາລັບການໂຫຼດທີ່ເຊື່ອມຕໍ່, ແລະຄວາມຈຸນ້ໍາເຢັນ. ນ້ ຳ ໜັກ ຂອງເຄື່ອງຈັກແມ່ນຕັ້ງແຕ່ 2.5 ໂຕນໃນສະຖານີດຽວ 2 ລິດເຖິງ 28.5 ໂຕນໃນສະຖານີຄູ່ 30 ລິດ, ສະນັ້ນໃຫ້ກວດເບິ່ງການໂຫຼດຊັ້ນຂອງທ່ານເຊັ່ນກັນ.
ຜູ້ຊື້ຂອງສະຫະລັດຄວນເພີ່ມການກວດສອບຕົ້ນຫນຶ່ງ. ຖັງບັນຈຸອາຫານ, ເຄື່ອງດື່ມ, ຫຼືການຕິດຕໍ່ທາງຢາໄດ້ນໍາເອົາຄວາມຕ້ອງການວັດສະດຸຂອງ FDA ທີ່ເປັນຮູບຊົງຂອງຢາງຂອງທ່ານແລະນະໂຍບາຍ regrind ໃດໆ. ກົດລະບຽບຂອງເນື້ອຫາ Recycled ຍັງແຕກຕ່າງກັນໄປຕາມລັດແລະມີການປ່ຽນແປງເລື້ອຍໆ, ສະນັ້ນໃຫ້ຢືນຢັນຄວາມຕ້ອງການໃນປະຈຸບັນສໍາລັບປະເພດຜະລິດຕະພັນຂອງທ່ານກ່ອນທີ່ທ່ານຈະລັອກຂໍ້ມູນຈໍາເພາະຂອງຢາງ.
ປະສິດທິພາບການຜະລິດ: ປ່ຽນສະເປັກເປັນຂວດຕໍ່ຊົ່ວໂມງ
ທຸກໆລາຍການພິມຕົວເລກຜົນຜະລິດ. ອ່ານມັນໃຫ້ຖືກຕ້ອງ, ຫຼືທ່ານຈະ overpromise ໃນການຈັດສົ່ງ.
ຕົວເລກເຫຼົ່ານັ້ນສະແດງໃຫ້ເຫັນເຖິງຮອບວຽນແຫ້ງ— ເຄື່ອງແລ່ນເປົ່າດ້ວຍຄວາມໄວເຕັມ, ບໍ່ມີພາດສະຕິກ, ບໍ່ມີຄວາມເຢັນ. ໃຊ້ພວກມັນເພື່ອປຽບທຽບເຄື່ອງຈັກຢ່າງຍຸດຕິ ທຳ. ຢ່າໃຊ້ພວກມັນເປັນການຄາດຄະເນການຜະລິດ.
ນີ້ແມ່ນຕົວເລກຮອບວຽນແຫ້ງທີ່ແທ້ຈິງໃນທົ່ວຂອບເຂດຢ່າງຕໍ່ເນື່ອງຂອງພວກເຮົາ, ໂດຍມີສະເປັກທີ່ຂັບໄລ່ພວກມັນ.
| ຕົວແບບ | ບັນຈຸສູງສຸດ | ຮອບວຽນແຫ້ງ | Clamping | ໝວກ | ຄວາມອາດສາມາດ HDPE | ສະເລ່ຍ ພະລັງງານ |
|---|---|---|---|---|---|---|
| KGB2L | 2 ລ | 600 ໜ່ວຍ/ຊມ | 40 kN | 50 ມມ, L/D 25 | 30 ກິໂລ/ຊມ | 12–18 kW |
| KGB2D | 2 ລ | 600 × 2 | 40 kN | 60 ມມ, L/D 25 | 55 ກິໂລ/ຊົ່ວໂມງ | 12–18 kW |
| KGB5L | 5 ລ | 500 ໜ່ວຍ/ຊມ | 65 kN | 60 ມມ, L/D 25 | 55 ກິໂລ/ຊົ່ວໂມງ | 16–25 kW |
| KGB5D | 5 ລ | 500 × 2 | 65 kN | 70 ມມ, L/D 25 | 80 ກິໂລ / ຊົ່ວໂມງ | 16–25 kW |
| KGB15L | 15 ລ | 450 ໜ່ວຍ/ຊມ | 165 kN | 75 ມມ, L/D 25 | 100 ກິໂລ/ຊມ | 25–34 kW |
| KGB15D | 15 ລ | 450 × 2 | 165 kN | 90 ມມ, L/D 25 | 120 ກິໂລ / ຊົ່ວໂມງ | 25–34 kW |
| KGH15L | 15 ລ | 500 ໜ່ວຍ/ຊມ | 200 kN | 80 ມມ, L/D 25 | 150 ກິໂລ / ຊົ່ວໂມງ | 40–50 kW |
| KGH15D | 15 ລ | 500 × 2 | 200 kN | 90 ມມ, L/D 25 | 180 ກິໂລ / ຊົ່ວໂມງ | 40–50 kW |
| KGH30L | 30 ລ | 450 ໜ່ວຍ/ຊມ | 300 kN | 90 ມມ, L/D 25 | 180 ກິໂລ / ຊົ່ວໂມງ | 70–80 kW |
| KGH30D | 30 ລ | 450 × 2 | 300 kN | 100 ມມ, L/D 25 | 300 ກິໂລ / ຊົ່ວໂມງ | 70–80 kW |
ໃນປັດຈຸບັນຄະນິດສາດທີ່ປ່ຽນຕົວເລກເຫຼົ່ານັ້ນໄປສູ່ແຜນການການຜະລິດ.
ສອງກົດລະບຽບເຮັດໃຫ້ຄວາມຊື່ສັດທີ່ກຽດຊັງ. ຝາທີ່ຫນາກວ່າເຢັນຊ້າລົງ, ດັ່ງນັ້ນສ່ວນທີ່ຫນັກຈະແຂງກວ່າແຜ່ນເບົາ. ແລະການປ່ຽນແປງກິນຊົ່ວໂມງທີ່ບໍ່ເຄີຍປາກົດຢູ່ໃນຕົວເລກຮອບວຽນ.
ວັດແທກ derate ຂອງທ່ານເອງຫຼັງຈາກການຕິດຕັ້ງ. ແລ່ນເຄື່ອງເປົ່າເພື່ອຢືນຢັນຮອບວຽນແຫ້ງ, ຫຼັງຈາກນັ້ນດໍາເນີນການປ່ຽນການຜະລິດຢ່າງເຕັມທີ່ແລະແບ່ງສ່ວນທີ່ດີໂດຍຊົ່ວໂມງ. ອັດຕາສ່ວນນັ້ນກາຍເປັນປັດໃຈການວາງແຜນຂອງເຈົ້າ, ແລະມັນຄົງທີ່ເມື່ອຂະບວນການຕົກລົງ.
ຈັບຄູ່ສາຍ, ບໍ່ພຽງແຕ່ເຄື່ອງຈັກ:ຂະຫນາດຜົນຜະລິດ molding ຂອງທ່ານຕໍ່ກັບສາຍການຕື່ມຂອງທ່ານ, ບໍ່ແມ່ນຢູ່ໂດດດ່ຽວ. ເຄື່ອງຈັກທີ່ເກີນກວ່າ filler ຂອງທ່ານຈະສ້າງສາງສິນຄ້າ ແລະ ຊັ້ນ. ຄູນຊິ້ນສ່ວນທີ່ວາງແຜນຂອງທ່ານຕໍ່ຊົ່ວໂມງໂດຍການປ່ຽນແປງຊົ່ວໂມງ, ແບ່ງໂດຍຂວດຕໍ່ກໍລະນີ, ແລະກວດເບິ່ງຕົວເລກນັ້ນຕໍ່ກັບກໍລະນີທີ່ຫຼຸດລົງແລະຜ່ານ pallet ຂອງທ່ານກ່ອນທີ່ທ່ານຈະຊື້.
ວັດສະດຸແລະການອອກແບບສ່ວນ
extrusion ຢ່າງຕໍ່ເນື່ອງແລ່ນ PE, PP, PVC, ແລະ PA. HDPE ບັນຈຸຂວດແລະ jerry ສ່ວນໃຫຍ່ສາມາດເຮັດວຽກໄດ້, ແລະປ່ອງຢ້ຽມການໃຫ້ອະໄພຂອງມັນອະທິບາຍວ່າເປັນຫຍັງມັນຄອບງໍາປະເພດ.
ສະກູເຮັດວຽກຕົວຈິງ. ເສັ້ນຜ່າສູນກາງ ແລະ ອັດຕາສ່ວນຄວາມຍາວຕໍ່ເສັ້ນຜ່າສູນກາງຂອງມັນກຳນົດໃຫ້ເຄື່ອງຈັກລະລາຍນ້ຳຢາງຫຼາຍປານໃດຕໍ່ຊົ່ວໂມງ, ແລະ ຜົນຜະລິດນັ້ນຈະປິດການຜະລິດກ່ອນສິ່ງອື່ນ. ເຄື່ອງຈັກຂອງພວກເຮົາແລ່ນສະກູ 50 ຫາ 100 ມມຢູ່ທີ່ L / D 25, ມີ 3 ຫາ 5 ເຂດຄວາມຮ້ອນໃນຖັງແລະ 3 × 5 ຫາ 3 × 8 ພາກສ່ວນຄວາມຮ້ອນໃນຫົວຕາຍ.
| ວັດສະດຸ | ຜະລິດຕະພັນປົກກະຕິ | ສິ່ງທີ່ຕ້ອງສັງເກດເບິ່ງ |
|---|---|---|
| HDPE | ຕຸກກະປ໋ອງ, ກະປ໋ອງ jerry, ກະປ໋ອງນໍ້າມັນເຄື່ອງ, ນົມ | ໃຫ້ອະໄພທີ່ສຸດ. ຈັບຄູ່ດັດຊະນີການລະລາຍກັບນ້ຳໜັກສ່ວນ — MFI ຕ່ຳກວ່າສຳລັບພາກສ່ວນໃຫຍ່ |
| PP | ການຫຸ້ມຫໍ່ທີ່ມີຄວາມຮ້ອນແລະອຸນຫະພູມສູງກວ່າ | ປ່ອງຢ້ຽມປະມວນຜົນແຄບ; ເຢັນຊ້າລົງ, ສະນັ້ນຮອບວຽນຍາວ |
| PVC | ແກ້ວສະອາດ, ການຫຸ້ມຫໍ່ສານເຄມີພິເສດ | ຄວາມອ່ອນໄຫວຕໍ່ຄວາມຮ້ອນ. Degrades ຖ້າມັນນັ່ງຮ້ອນ; ລ້າງກ່ອນການຢຸດເຊົາໃດໆ |
| ຜະສົມຜະສານຄືນໃໝ່ | ການຫຼຸດຜ່ອນຄ່າໃຊ້ຈ່າຍໃນທົ່ວຜະລິດຕະພັນສ່ວນໃຫຍ່ | ຜະສົມຜະສານໃນອັດຕາສ່ວນທີ່ຄວບຄຸມ; regrind ປົນເປື້ອນປະຕິບັດ specks ເຂົ້າໄປໃນ melt ໄດ້ |
ການອອກແບບພາກສ່ວນກໍານົດຂອບເຂດຈໍາກັດເຄື່ອງຈັກບໍ່ສາມາດເອົາຊະນະໄດ້. undercuts ເລິກຕໍ່ສູ້ກັບ pinch-off. ມຸມແຫຼມເຮັດໃຫ້ຝາບາງໆບ່ອນທີ່ parison stretches ຫຼາຍທີ່ສຸດ. ມືຈັບຕ້ອງການເສັ້ນຜ່າສູນກາງຫົວຕາຍພຽງພໍເພື່ອປະກອບຢ່າງສະອາດ — ຫົວຂອງພວກເຮົາແລ່ນ 90 ຫາ 220 ມມ ຢູ່ໃນຕົວແບບເຂັມປັກດຽວ.
ເອົາຮູບແຕ້ມໄປຫາຜູ້ສະຫນອງຂອງທ່ານກ່ອນທີ່ທ່ານຈະຕັດ mold. ໃນປະສົບການຂອງພວກເຮົາ, ການຮ້ອງທຸກກ່ຽວກັບຄວາມຫນາຂອງກໍາແພງຫີນສ່ວນຫຼາຍໄດ້ກັບຄືນໄປຫາການຕັດສິນໃຈອອກແບບແທນທີ່ຈະເປັນການຕັ້ງຄ່າເຄື່ອງຈັກ - ແລະຫນຶ່ງຊົ່ວໂມງໃນຮູບແຕ້ມຈະປ້ອງກັນບໍ່ໃຫ້ເກີດການທົດລອງແລະຄວາມຜິດພາດຫຼາຍອາທິດ.
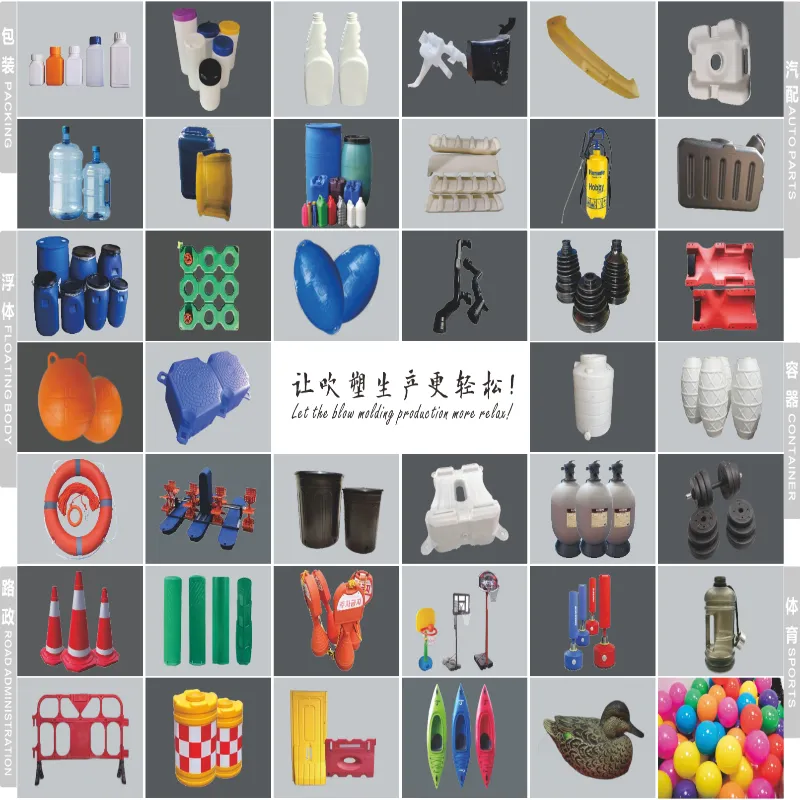
ຊັ້ນຂໍ້ມູນເປີດທາງເລືອກຫຼາຍຂຶ້ນ. ຫົວຮ່ວມ extrusion ຈະເພີ່ມຜິວຫນັງສີ, ແຖບມຸມເບິ່ງໂປ່ງໃສ, ຫຼືແກນ recycled ຝັງ - ທັງຫມົດໃນການສັກຢາດຽວກັນ. ເຄື່ອງຈັກແຂນໂຄ້ງຂອງພວກເຮົາດໍາເນີນການ 1 ຫາ 6 ຊັ້ນ, ກວມເອົາຢ່າງເຕັມທີ່ໃນຄູ່ມືຫຼາຍຊັ້ນ.
ອັດຕະໂນມັດ, ການຄວບຄຸມ, ແລະພະລັງງານ
stack ຄວບຄຸມຕັດສິນໃຈວ່າຄຸນນະພາບຖືໃນໄລຍະການປ່ຽນ. ຖາມຜູ້ສະຫນອງໃດໆທີ່ນັ່ງຢູ່ໃນ, ແລະຄາດຫວັງວ່າຊື່, ບໍ່ແມ່ນຄໍານາມ.
ເຄື່ອງຈັກຂອງພວກເຮົາດໍາເນີນການ Mitsubishi PLCs, MOOG servo control, Weinview HMIs, ແລະອົງປະກອບ OMRON, Schneider, ແລະ GEFRAN. ການຄວບຄຸມຄວາມຫນາຂອງກໍາແພງທີ່ມີໂຄງການແຕກຕ່າງກັນໄປຕາມຊ່ອງຫວ່າງຕາຍໂດຍຜ່ານການສັກຢາ, ເຊິ່ງເຮັດໃຫ້ວັດສະດຸທີ່ສ່ວນທີ່ຕ້ອງການແລະເອົາມັນອອກໄປບ່ອນທີ່ມັນບໍ່ມີ.
ສໍາລັບການລວມສາຍ, ຖາມສາມຄໍາຖາມສະເພາະ: ໂປໂຕຄອນ PLC ເປີດເຜີຍສໍາລັບການເຊື່ອມຕໍ່ MES ຫຼື SCADA, ບໍ່ວ່າຈະເປັນສັນຍານເຕືອນສົ່ງອອກເປັນຂໍ້ມູນທີ່ມີໂຄງສ້າງ, ແລະວ່າຜູ້ສະຫນອງສະຫນອງການວິນິດໄສຫ່າງໄກສອກຫຼີກ. ພວກເຮົາສະຫນອງການຕິດຕາມໄລຍະໄກ IoT ເພື່ອໃຫ້ວິສະວະກອນຂອງພວກເຮົາສາມາດກວດສອບເຄື່ອງຈັກໃນເວລາທີ່ແທ້ຈິງແລະບັນຫາທຸງກ່ອນທີ່ພວກເຂົາຈະຢຸດການຜະລິດ.
ພະລັງງານສົມຄວນໄດ້ຮັບການວິເຄາະຂອງຕົນເອງ. ສາມການໂຫຼດຄອບງໍາ: ຄວາມຮ້ອນຖັງ, ລະບົບຂັບ, ແລະຄວາມເຢັນ. ຕາຕະລາງຂ້າງເທິງນີ້ສະແດງການບໍລິໂພກໂດຍສະເລ່ຍໂດຍຕົວແບບ, ແລະນ້ໍາເຢັນແລ່ນ 50 ຫາ 180 ລິດ / ນາທີຂຶ້ນກັບຂະຫນາດເຄື່ອງ.
ປຽບທຽບຜູ້ສະຫນອງໃນຕົວເລກຕໍ່ສ່ວນນັ້ນ, ບໍ່ແມ່ນການແຕ້ມຕໍ່ຊົ່ວໂມງ. ເຄື່ອງທີ່ໄວກວ່າຈະກະຈາຍກິໂລວັດດຽວກັນໄປທົ່ວຂວດຫຼາຍ, ເຊິ່ງມັກຈະເຮັດໃຫ້ເຄື່ອງທີ່ມີລະດັບສູງມີລາຄາຖືກກວ່າທີ່ຈະແລ່ນໄດ້.
ເສດຖະສາດວົງຈອນຊີວິດ: ສິ່ງທີ່ເຄື່ອງຈັກມີລາຄາເປັນເຈົ້າຂອງ
ລາຄາຊື້ແມ່ນການຈ່າຍເງິນຄັ້ງດຽວ. ຄວາມເປັນເຈົ້າຂອງແມ່ນແລ່ນມາເປັນເວລາໜຶ່ງທົດສະວັດ. ຫ້າປັດໃຈເຮັດໃຫ້ຕົ້ນທຶນທຶນ, ແລະສີ່ຄ່າໃຊ້ຈ່າຍໃນການດໍາເນີນງານ.
| ຄົນຂັບລົດຄ່າໃຊ້ຈ່າຍ | ປະເພດ | ບັນທຶກ |
|---|---|---|
| ຂະຫນາດເຄື່ອງແລະຈໍານວນສະຖານີ | ນະຄອນຫຼວງ | ຕົວແປທີ່ໃຫຍ່ທີ່ສຸດ |
| ການນັບຊັ້ນ | ນະຄອນຫຼວງ | ແຕ່ລະຊັ້ນເພີ່ມ extruder ແລະຄວາມຊັບຊ້ອນຫົວ |
| molds ແລະຢູ່ຕາມໂກນ | ນະຄອນຫຼວງ | ປົກກະຕິແລ້ວອ້າງອີງແຍກຕ່າງຫາກ - ງົບປະມານສໍາລັບພວກເຂົາ |
| ອັດຕະໂນມັດລຸ່ມ | ນະຄອນຫຼວງ | Deflashing, ການທົດສອບຮົ່ວ, conveying |
| ພະລັງງານ | ປະຕິບັດການ | ໃຊ້ຕົວເລກຕໍ່ສ່ວນຂ້າງເທິງ |
| ແຮງງານ | ປະຕິບັດການ | ຫຼຸດລົງຢ່າງແຮງດ້ວຍການ deflashing ອັດຕະໂນມັດແລະການຈັດການ |
| ຂູດແລະ regrind | ປະຕິບັດການ | ການປິດ loop regrind ຈະຟື້ນຕົວ flash ທີ່ທ່ານໄດ້ຈ່າຍແລ້ວ |
| ອາໄຫຼ່ແລະບໍາລຸງຮັກສາ | ປະຕິບັດການ | ງົບປະມານປະຈໍາປີ; ເກັບຮັກສາສິນຄ້າໄວໃສ່ໃນເວັບໄຊ |
ສ້າງຮູບແບບການຈ່າຍຄືນຂອງທ່ານໃນ delta, ບໍ່ແມ່ນຈໍານວນທັງຫມົດ. ປຽບທຽບເສັ້ນໃຫມ່ກັບສິ່ງທີ່ທ່ານແລ່ນໃນມື້ນີ້: ພາກສ່ວນຕໍ່ຊົ່ວໂມງທີ່ໄດ້ຮັບ, ຊົ່ວໂມງແຮງງານທີ່ປະຫຍັດ, ການຂູດຂີ້ເຫຍື້ອ, ພະລັງງານຕໍ່ສ່ວນມີການປ່ຽນແປງ. ແບ່ງເຄື່ອງ ແລະ ຄ່າໃຊ້ຈ່າຍເຄື່ອງມືໂດຍການເພີ່ມຂຶ້ນປະຈໍາປີນັ້ນ, ແລະທ່ານມີໄລຍະເວລາຈ່າຍຄືນໃນຕົວເລກຂອງທ່ານເອງແທນທີ່ຈະເປັນຂອງຜູ້ຂາຍ.
ໂໝດການບຳລຸງຮັກສາ ແລະ ຄວາມລົ້ມເຫຼວ
ເວລາເຮັດວຽກແມ່ນມາຈາກຕາຕະລາງ, ບໍ່ແມ່ນມາຈາກໂຊກ. ວາງແຜນການເຮັດວຽກສາມຊັ້ນ.
| ໄລຍະຫ່າງ | ວຽກງານ |
|---|---|
| ປະຈໍາວັນ | ກວດເບິ່ງເຄື່ອງເຮັດຄວາມຮ້ອນຫົວຕາຍແລະອຸນຫະພູມ; ລ້າງພື້ນທີ່ pinch-off; ກວດສອບການໄຫຼຂອງນ້ໍາເຢັນແລະຄວາມກົດດັນ |
| ອາທິດ | ກວດກາເບິ່ງຫນ້າທີ່ຍຶດແລະຕັ້ງ pins; ກວດເບິ່ງຄວາມກົດດັນຂອງ servo ແລະໄຮໂດຼລິກ; ທົບທວນອັດຕາການຂູດຂີ້ເຫຍື້ອສໍາລັບການ drift |
| ປະຈໍາໄຕມາດ | ດໍາເນີນການວິນິດໄສປະສິດທິພາບ; ກວດກາລະບົບການຫລໍ່ລື່ນ; calibrate ອົງປະກອບທີ່ສໍາຄັນ |
| ປະຈຳປີ | ກວດກາສະກູແລະ barrel ໃສ່; ບໍລິການຫົວຕາຍ; ກວດເບິ່ງສິນຄ້າຄົງຄັງອາໄຫຼ່ເຕັມ |
ຮູບແບບຄວາມລົ້ມເຫລວທົ່ວໄປແມ່ນປະຕິບັດຕາມຮູບແບບ: ຂອບທີ່ສວມໃສ່ແລ້ວເຮັດໃຫ້ການເຊື່ອມພື້ນຖານອ່ອນເພຍ, ເຂດເຄື່ອງເຮັດຄວາມຮ້ອນທີ່ລອຍຕົວປ່ຽນການແຜ່ກະຈາຍຂອງຝາ, ແລະໃບໜ້າຈັບທີ່ຈືດໆເຮັດໃຫ້ກະພິບປະກົດຂຶ້ນ. ແຕ່ລະຄົນສະແດງໃຫ້ເຫັນເຖິງຂໍ້ບົກພ່ອງຂອງພາກສ່ວນທໍາອິດ.
ການຝຶກອົບຮົມຜູ້ປະຕິບັດງານຈ່າຍຄືນໄດ້ໄວກວ່າອາໄຫຼ່ໃດໆ. ຢືນຢັນສິ່ງທີ່ຜູ້ສະຫນອງຂອງທ່ານປະກອບມີ, ແລະຢືນຢັນວ່າການຕິດຕັ້ງກວມເອົາການເຝົ້າລະວັງເຄື່ອງຈັກແລະຂັ້ນຕອນການປິດປະຕູຕາມຄວາມຕ້ອງການດ້ານຄວາມປອດໄພໃນທ້ອງຖິ່ນຂອງທ່ານ - ໃນສະຫະລັດ, ນັ້ນຫມາຍຄວາມວ່າການປະຕິບັດຕາມ OSHA ໄດ້ຖືກເຊັນອອກກ່ອນທີ່ຈະດໍາເນີນການຜະລິດ.
ຖາມກ່ຽວກັບການຮັບປະກັນເປັນລາຍລັກອັກສອນ:ຂອງພວກເຮົາດໍາເນີນການຫນຶ່ງປີໃນເຄື່ອງທັງຫມົດຈາກການມາຮອດໂຮງງານຜະລິດຂອງທ່ານ, ມີອົງປະກອບຕົ້ນຕໍເຊັ່ນ: ຕົວຄວບຄຸມຄວາມຫນາຂອງຝາ MOOG ແລະມໍເຕີ servo ຂະຫຍາຍເຖິງສອງປີ. ຖາມຜູ້ສະຫນອງໃດໆວ່າການຮັບປະກັນຂອງພວກເຂົາກວມເອົາຫຍັງ, ມັນຍົກເວັ້ນຫຍັງ, ແລະອາໄຫຼ່ມາຮອດປະເທດຂອງເຈົ້າໄວເທົ່າໃດ.
ເລືອກການຕັ້ງຄ່າຂອງທ່ານ
ເຮັດວຽກໃນຄໍາສັ່ງນີ້: ປະລິມານບັນຈຸແລະວັດສະດຸແຄບຫ້ອງຮຽນເຄື່ອງຈັກ, ປະລິມານປະຈໍາປີຕັດສິນໃຈສະຖານີດຽວຫຼືສອງ, ແລະຄວາມຕ້ອງການຊັ້ນຕັດສິນໃຈ mold-ຍ້າຍຫຼືແຂນໂຄ້ງ. ຮູຂຸມຂົນຫຼັງຈາກນັ້ນຂະຫນາດຜົນຜະລິດໃຫ້ກັບການຄາດຄະເນຂອງທ່ານ.
ຂອງພວກເຮົາຄູ່ມືການຄັດເລືອກຫ້າຂັ້ນຕອນຍ່າງໄປຕາມເສັ້ນທາງຂະໜາດນັ້ນໂດຍລະອຽດ. ສໍາລັບຕູ້ຄອນເທນເນີທີ່ສູງກວ່າ 30 ລິດ, parison ເຕີບໂຕຫນັກເກີນໄປສໍາລັບການ extrusion ຢ່າງຕໍ່ເນື່ອງ, ແລະການຕັດສິນໃຈຍ້າຍໄປສູ່ເຄື່ອງສະສົມ - ກວມເອົາໃນຂອງພວກເຮົາ.accumulator vs ການປຽບທຽບຢ່າງຕໍ່ເນື່ອງ.
ຄຳຖາມທີ່ມັກຖາມເລື້ອຍໆ
ເຄື່ອງປັ້ນດິນເຜົາຢ່າງຕໍ່ເນື່ອງແມ່ນຫຍັງ?
ເຄື່ອງເຮັດແມ່ພິມແບບຕໍ່ເນື່ອງ extrudes ເປັນທໍ່ nonstop ຂອງປລາສຕິກ molten, ເອີ້ນວ່າ parison, ໃນຂະນະທີ່ຫນຶ່ງຫຼືສອງສະຖານີ mold ຍ້າຍເຂົ້າໄປໃນຈັບມັນ, ປິດ, ແລະ inflate ພາກສ່ວນ. ເຄື່ອງ extruder ບໍ່ເຄີຍຢຸດ. ນີ້ເຫມາະສົມກັບຖັງບັນຈຸຂະຫນາດນ້ອຍແລະຂະຫນາດກາງໃນ HDPE, PP, ແລະ PVC — ແກ້ວ, ກະປ໋ອງ jerry, ແລະການຫຸ້ມຫໍ່ lubricant. ພາກສ່ວນຂະຫນາດໃຫຍ່ໃຊ້ເຄື່ອງສະສົມແທນ, ເພາະວ່າ parison hanging ຫນັກ stretches ກ່ອນທີ່ mold ຈະປິດ.
ຂ້ອຍຈະຄິດໄລ່ຂວດຕໍ່ຊົ່ວໂມງຈາກເວລາຮອບວຽນ ແລະຊ່ອງຄອດໄດ້ແນວໃດ?
ຄູນຮອບຕໍ່ຊົ່ວໂມງໂດຍຊ່ອງຄອດຕໍ່ຫົວຕາຍໂດຍການນັບສະຖານີ. ເຄື່ອງຈັກທີ່ໄດ້ປະເມີນຢູ່ທີ່ 600 ຮອບວຽນແຫ້ງຕໍ່ຊົ່ວໂມງທີ່ມີຫົວ 2-cavity ໃນສະຖານີສອງເຖິງ 2,400 ຊິ້ນຕໍ່ຊົ່ວໂມງຕາມທິດສະດີ. ຫຼັງຈາກນັ້ນ, ນໍາໃຊ້ derate ທີ່ແທ້ຈິງສໍາລັບການເຮັດຄວາມເຢັນ, ການຈັດການ, ແລະການປ່ຽນແປງ, ເນື່ອງຈາກວ່າການຈັດອັນດັບລາຍການສະແດງໃຫ້ເຫັນເຄື່ອງຈັກຮອບວຽນເປົ່າ. ຄວາມອາດສາມາດວາງແຜນກ່ຽວກັບຈໍານວນ derated.
ວັດສະດຸໃດທີ່ເຮັດວຽກຢູ່ໃນເຄື່ອງປັ້ນດິນເຜົາຢ່າງຕໍ່ເນື່ອງ?
HDPE, PP, PVC, ແລະ PA ເຮັດວຽກໄດ້ດີໃນເຄື່ອງ molding blowing extrusion ຢ່າງຕໍ່ເນື່ອງ. HDPE ຄອບຄອງຂວດແລະ jerry ສາມາດຜະລິດ. ຈັບຄູ່ສະກູກັບວັດສະດຸ: ຊັ້ນຮຽນທີແຂງຈໍາເປັນຕ້ອງມີຄວາມສາມາດໃນການລະລາຍຫຼາຍ, ດັ່ງນັ້ນເສັ້ນຜ່າສູນກາງຂອງ screw ແລະອັດຕາສ່ວນຄວາມຍາວກັບເສັ້ນຜ່າສູນກາງແມ່ນສໍາຄັນ. ຂວດເຄື່ອງດື່ມ PET ທີ່ສະອາດໃຊ້ຂະບວນການທີ່ແຕກຕ່າງກັນ - ການສີດພົ່ນການຍືດຍາວ - ແລະເຄື່ອງຈັກທີ່ແຕກຕ່າງກັນ.
ເຄື່ອງປັ້ນດິນເຜົາຢ່າງຕໍ່ເນື່ອງໃຊ້ພະລັງງານຫຼາຍປານໃດ?
ການວັດແທກການບໍລິໂພກພະລັງງານສະເລ່ຍກັບຂະຫນາດເຄື່ອງ. ເຄື່ອງຈັກຕໍ່ເນື່ອງ Kinggle ແລ່ນ 12 ຫາ 18 kW ໃນຊັ້ນ 2 L, 16 ຫາ 25 kW ໃນຫ້ອງຮຽນ 5 L, 25 ຫາ 34 kW ໃນຫ້ອງຮຽນ 15 L, ແລະ 40 ຫາ 80 kW ໃນແບບທີ່ມີແຂນໂຄ້ງທີ່ມີຄວາມໄວສູງ. ປຽບທຽບຜູ້ສະຫນອງພະລັງງານຕໍ່ສ່ວນສໍາເລັດຮູບແທນທີ່ຈະເປັນຕໍ່ຊົ່ວໂມງ, ເນື່ອງຈາກວ່າເຄື່ອງຈັກທີ່ໄວກວ່າຈະແຜ່ຂະຫຍາຍການແຕ້ມດຽວກັນໃນທົ່ວຕ່ອນຫຼາຍ.
ຕ້ອງການການບຳລຸງຮັກສາອັນໃດແດ່ທີ່ສາຍ molding blowing ຢ່າງຕໍ່ເນື່ອງ?
ວາງແຜນການເຮັດວຽກປະຈໍາວັນ, ອາທິດ, ແລະປະຈໍາໄຕມາດ. ປະຈໍາວັນ: ກວດເບິ່ງເຄື່ອງເຮັດຄວາມຮ້ອນຫົວຕາຍ, ລ້າງພື້ນທີ່ປິດ, ກວດສອບການໄຫຼຂອງນ້ໍາເຢັນ. ປະຈໍາອາທິດ: ກວດກາຫນ້າດິນຍຶດແລະຄວາມກົດດັນຂອງໄຮໂດຼລິກຫຼື servo. ປະຈໍາໄຕມາດ: ດໍາເນີນການວິນິດໄສປະສິດທິພາບ, ກວດກາລະບົບການຫລໍ່ລື່ນ, ແລະປັບອົງປະກອບທີ່ສໍາຄັນ. ເກັບຮັກສາອາໄຫຼ່ທີ່ນຸ່ງໄວຢູ່ໃນບ່ອນ, ເພາະວ່າສ່ວນທີ່ຂາດຫາຍໄປມີຄ່າໃຊ້ຈ່າຍຫຼາຍກວ່າໃນເວລາຢຸດເຮັດວຽກຫຼາຍກວ່າຢູ່ໃນສິນຄ້າຄົງຄັງ.
ຂັ້ນຕອນຕໍ່ໄປແມ່ນຂຶ້ນກັບບ່ອນທີ່ທ່ານຢູ່
ສົ່ງລາຍລະອຽດຕູ້ຄອນເທນເນີຂອງທ່ານ — ປະລິມານ, ວັດສະດຸ, ຄວາມຫນາຂອງຝາ, ຜົນຜະລິດເປົ້າຫມາຍ — ແລະວິສະວະກອນຂອງພວກເຮົາຈະຕອບສະຫນອງກັບເສັ້ນທາງທີ່ຖືກຕ້ອງສໍາລັບຂັ້ນຕອນຂອງທ່ານ:
- ການທົດລອງຜະລິດຕະພັນໃຫມ່?ພວກເຮົາຈະແນະນໍາການຕັ້ງຄ່າເລີ່ມຕົ້ນແລະດໍາເນີນການພາກສ່ວນຂອງທ່ານໃນການທົດລອງຕົວຢ່າງ.
- ເພີ່ມຄວາມອາດສາມາດ?ພວກເຮົາຈະສ້າງຄະນິດສາດຜົນຜະລິດຕໍ່ກັບເສັ້ນຕື່ມຂອງທ່ານແລະອ້າງອີງຮູບແບບທີ່ກົງກັນ.
- ປ່ຽນເຄື່ອງເກົ່າບໍ?ພວກເຮົາຈະປຽບທຽບພະລັງງານຕໍ່ສ່ວນຫນຶ່ງແລະຂູດທຽບກັບເສັ້ນປະຈຸບັນຂອງທ່ານ, ດັ່ງນັ້ນການຈ່າຍຄືນແມ່ນມາຈາກຕົວເລກຂອງທ່ານ.
ແຕ່ລະວົງຢືມຊື່ຕົວແບບ, ອົງປະກອບ, ເງື່ອນໄຂການຄ້າ, ແລະເວລານໍາ - ແບບປົກກະຕິດໍາເນີນການ 30 ຫາ 40 ມື້, ການສ້າງແບບກໍານົດເອງແມ່ນ 60 ຫາ 120 ມື້. ຄົ້ນຫາລະດັບເຄື່ອງຈັກຢ່າງຕໍ່ເນື່ອງຢ່າງເຕັມທີ່ໃນຂະນະທີ່ເຈົ້າເກັບຕົວເລກຂອງເຈົ້າ.
ຮ້ອງຂໍການຕັ້ງຄ່າແລະວົງຢືມ →ເຄື່ອງ molding ຟັນຢ່າງຕໍ່ເນື່ອງມີລາຍໄດ້ສະຖານທີ່ຂອງຕົນໂດຍຜ່ານຈັງຫວະ - extruder ບໍ່ເຄີຍຢຸດ, molds ທີ່ຮັກສາ, ແລະເສັ້ນຂະຫນາດກັບ filler ຂອງທ່ານ. ໄດ້ຮັບການຕັ້ງຄ່າ, ການນັບຢູ່ຕາມໂກນ, ແລະຄວາມຖືກຕ້ອງ, ແລະຄະນິດສາດຜົນຜະລິດຖືຢູ່ໃນການຜະລິດ. ເບິ່ງແບບຈໍາລອງແລະຂໍ້ກໍາຫນົດໃນລະດັບເຄື່ອງ molding blowing ຢ່າງຕໍ່ເນື່ອງ.